
Dụng cụ đúc phun hai lần phải giữ được chi tiết nền của lần đúc thứ nhất, đưa nó đến lần đúc thứ hai và duy trì độ chính xác qua các chu kỳ lặp lại. Do đó, chi phí dụng cụ bị ảnh hưởng bởi nhiều yếu tố hơn là chỉ số lượng lòng khuôn. Phương pháp phân độ, giữ chi tiết, ngăn chặn dòng chảy, làm nguội, đẩy sản phẩm, tương thích vật liệu và khả năng tiếp cận kiểm tra đều ảnh hưởng đến rủi ro cuối cùng. Hướng dẫn này tập trung vào các quyết định mà người mua nên xem xét trước khi thép làm khuôn được đưa vào sản xuất.
Chọn kiến trúc dụng cụ trước khi thiết kế chi tiết khuôn
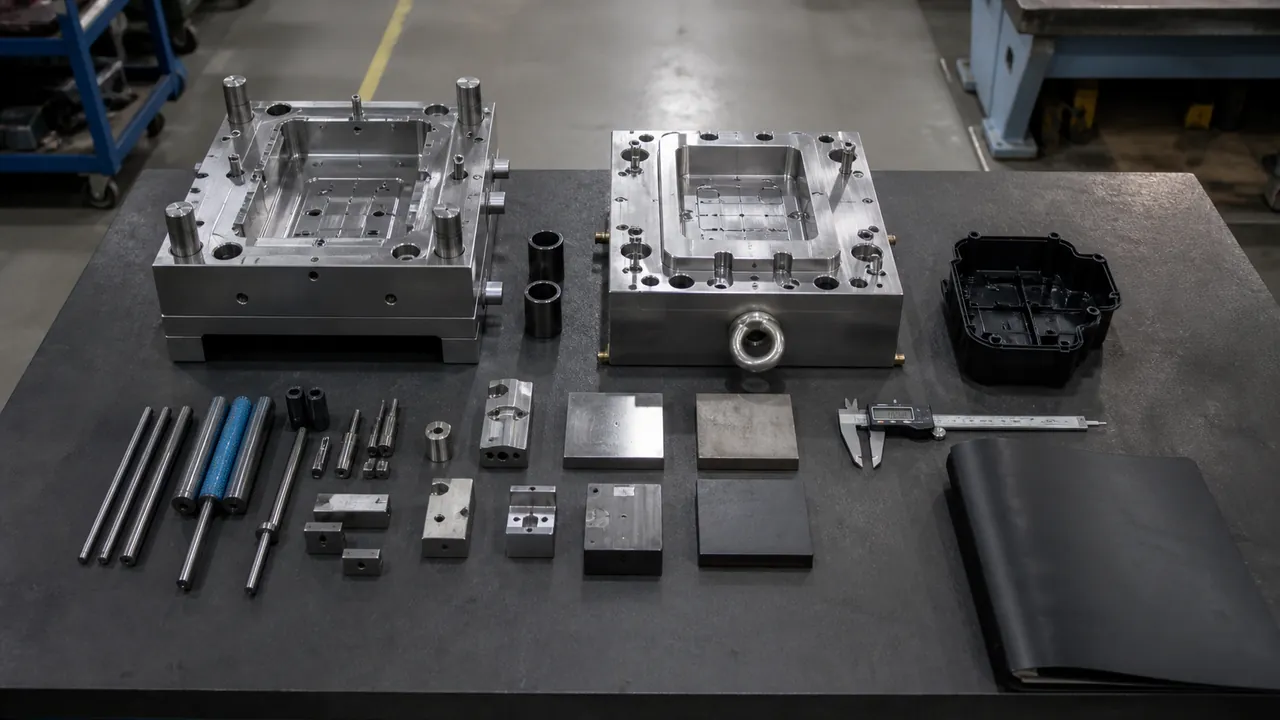
Khuôn đa vật liệu có thể sử dụng bàn xoay, bàn quay, chuyển động lùi lõi hoặc bố trí chuyển tiếp. Lựa chọn đúng phụ thuộc vào việc vật liệu thứ hai bao phủ toàn bộ bề mặt, một đặc điểm cục bộ, một vùng bên trong hay một vùng làm kín. Bố cục khuôn cũng quyết định liệu chi tiết của lần đúc thứ nhất có được giữ ổn định trong quá trình phân độ hay không và liệu lòng khuôn thứ hai có thể tiếp cận các bề mặt cần thiết mà không tạo ra ba via hoặc biến dạng hay không.
Bắt đầu đánh giá thiết kế với đường phân khuôn, độ dốc, vị trí cổng phun, hướng đẩy sản phẩm và ranh giới vật liệu. tổng quan về dịch vụ đúc hai lần có thể thiết lập bối cảnh quy trình, nhưng bản vẽ chi tiết phải dẫn dắt kiến trúc dụng cụ cuối cùng.
Các thành phần dụng cụ cốt lõi kiểm soát khả năng lặp lại
Ranh giới vật liệu nhìn thấy chỉ là một phần của khuôn. Các kỹ sư nên xem xét chốt định vị, khóa chốt bắn, miếng chèn lõi và lòng khuôn, vùng chặn kín, cơ cấu nâng, thanh trượt, rãnh dẫn nhựa, cổng phun, kênh làm nguội, lỗ thoát khí và bề mặt đẩy như một hệ thống. Bất kỳ chuyển động nào giữa vị trí thứ nhất và thứ hai đều có thể thay đổi điều kiện làm kín hoặc sự căn chỉnh của lòng khuôn thứ hai.
- Định vị: các đặc điểm định vị phải kiểm soát mối quan hệ giữa lòng khuôn và lõi sau khi phân độ hoặc chuyển vị.
- Giữ chi tiết: nền chi tiết không được rơi, xoay, cong vênh hoặc bị hằn trong khi khuôn thay đổi vị trí.
- Kiểm soát chặn kín: các vùng làm kín và vùng giảm áp phải bảo vệ lần bắn đầu tiên khỏi bị nghiền nát và giảm nguy cơ ba via.
- Truy cập bảo trì: các miếng chèn và chi tiết chịu mài mòn phải có thể thay thế mà không cần chế tạo lại toàn bộ khuôn.
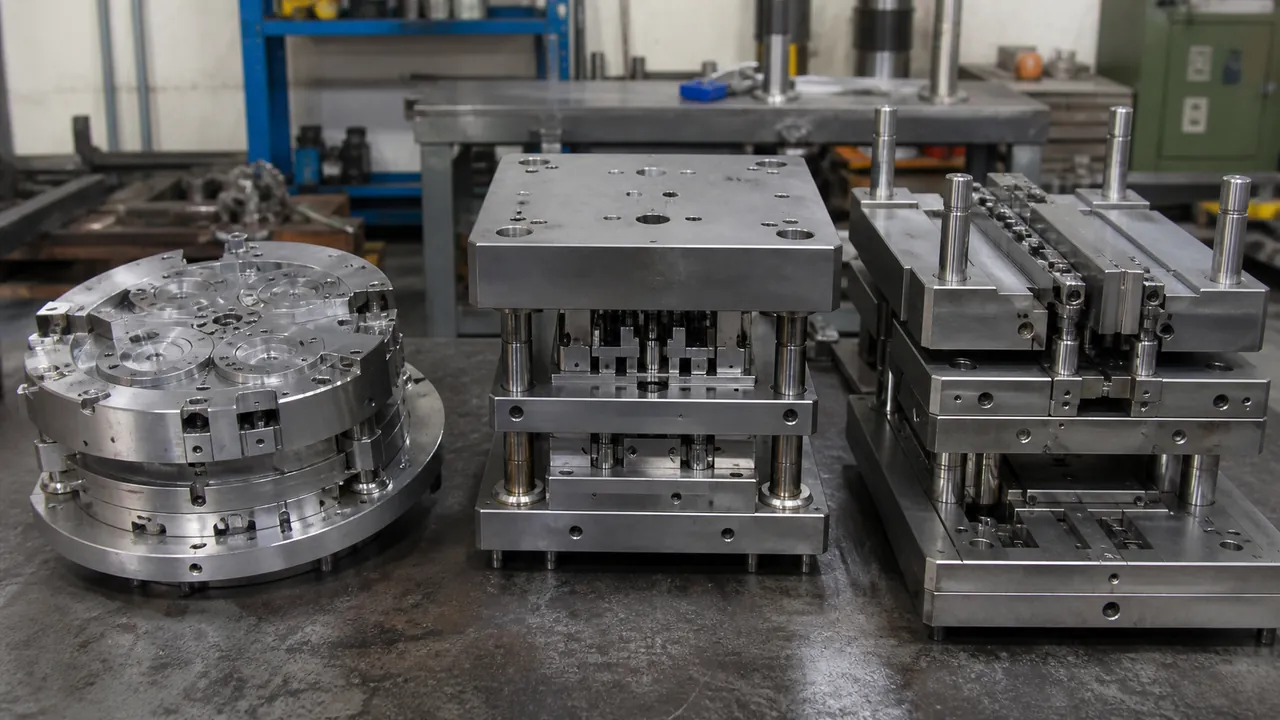
Phân độ, Lùi Lõi hoặc Chuyển Vị: Khớp Chuyển Động với Hình Học
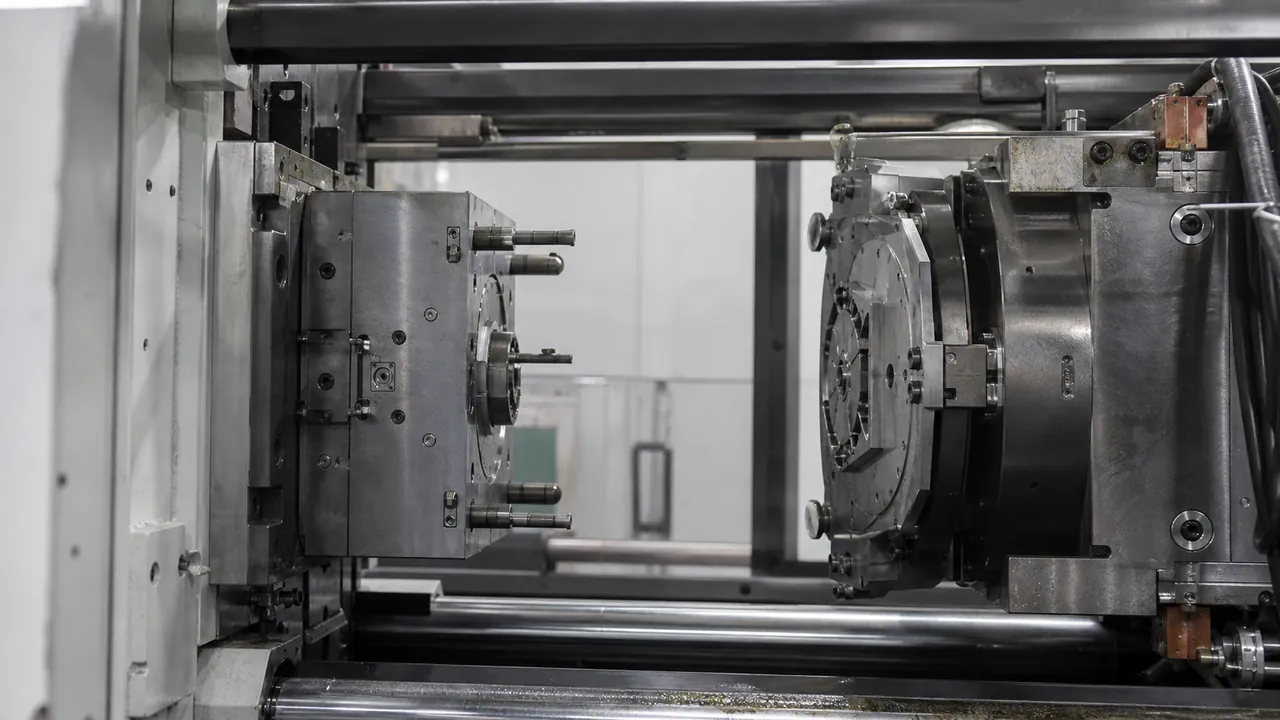
Bàn ép quay có thể di chuyển nền chi tiết của lần bắn đầu tiên đến vị trí phun thứ hai mà không cần thao tác thủ công. Bàn xoay hoạt động theo nguyên lý tương tự nhưng sử dụng máy và bố trí khuôn khác. Dụng cụ lùi lõi thay đổi thể tích lòng khuôn trong cùng một vị trí khuôn, trong khi hệ thống chuyển vị di chuyển nền chi tiết đã đúc bằng tác động cơ khí hoặc robot. Mỗi lựa chọn thay đổi thời gian chu kỳ, yêu cầu máy móc, điểm bảo trì và cách chi tiết được tham chiếu.
Hãy yêu cầu thợ làm khuôn trình bày trình tự chuyển động, các điểm đỡ chi tiết, kiểm tra khe hở và phương pháp khôi phục khi lỗi. Một giải thích quy trình hai lần bắn từng bước rất hữu ích để căn chỉnh chu kỳ với thiết kế khuôn.
Làm Nguội, Thoát Khí và Kiểm Soát Vật Liệu
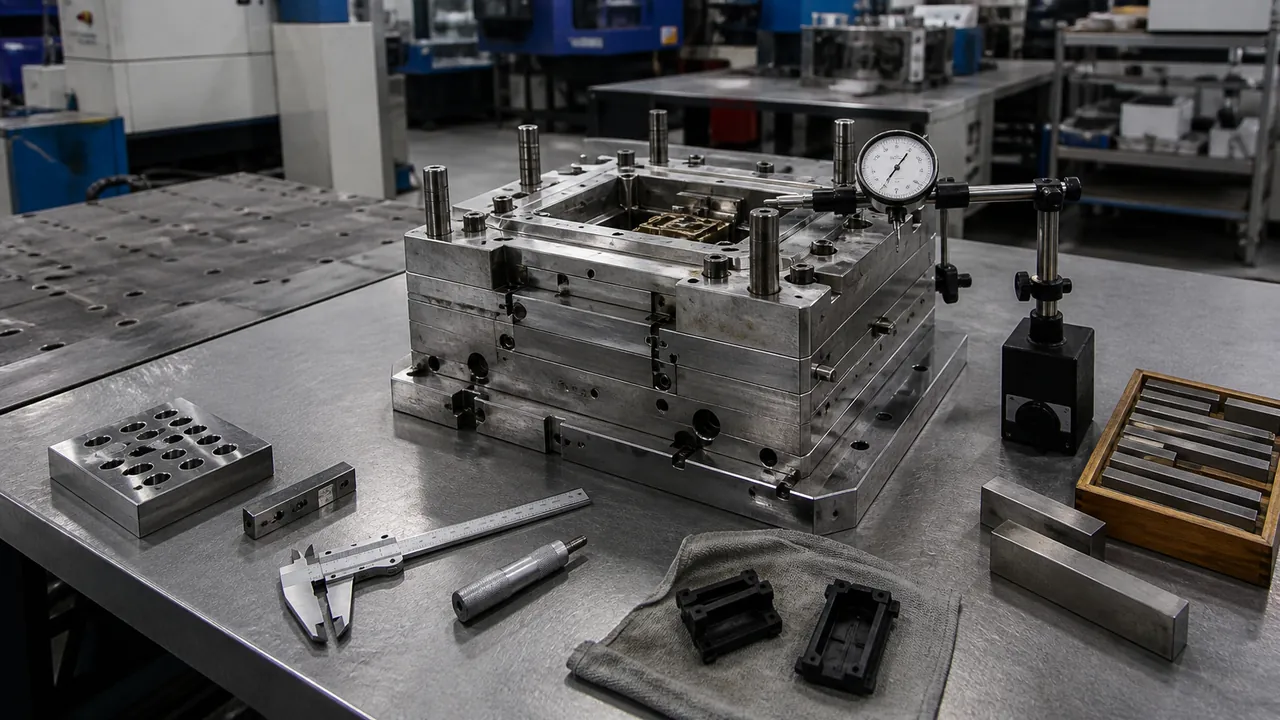
Các vật liệu khác nhau có thể yêu cầu nhiệt độ nóng chảy và nhiệt độ khuôn, điều kiện sấy và thời gian làm nguội khác nhau. Các mạch làm nguội cần được xem xét cho cả hai lần bắn thay vì chỉ tối ưu hóa cho chu kỳ lần bắn thứ nhất. Cân bằng nhiệt kém có thể làm dịch chuyển bề mặt giao diện, tăng độ cong vênh hoặc khiến việc tháo khuôn không nhất quán. Thông hơi cũng quan trọng không kém vì lần bắn thứ hai có thể bịt kín các lỗ thông hơi vốn đủ cho giai đoạn thứ nhất.
Ghi rõ nhà sản xuất và mác nhựa, độ cứng, màu sắc, phụ gia, độ nhạy ẩm và môi trường sử dụng. Các hướng dẫn tương thích vật liệu giúp định hình khung đánh giá, nhưng việc xác nhận mẫu vẫn là cần thiết cho cặp đã chọn.
Xác nhận khuôn trước khi phê duyệt sản xuất
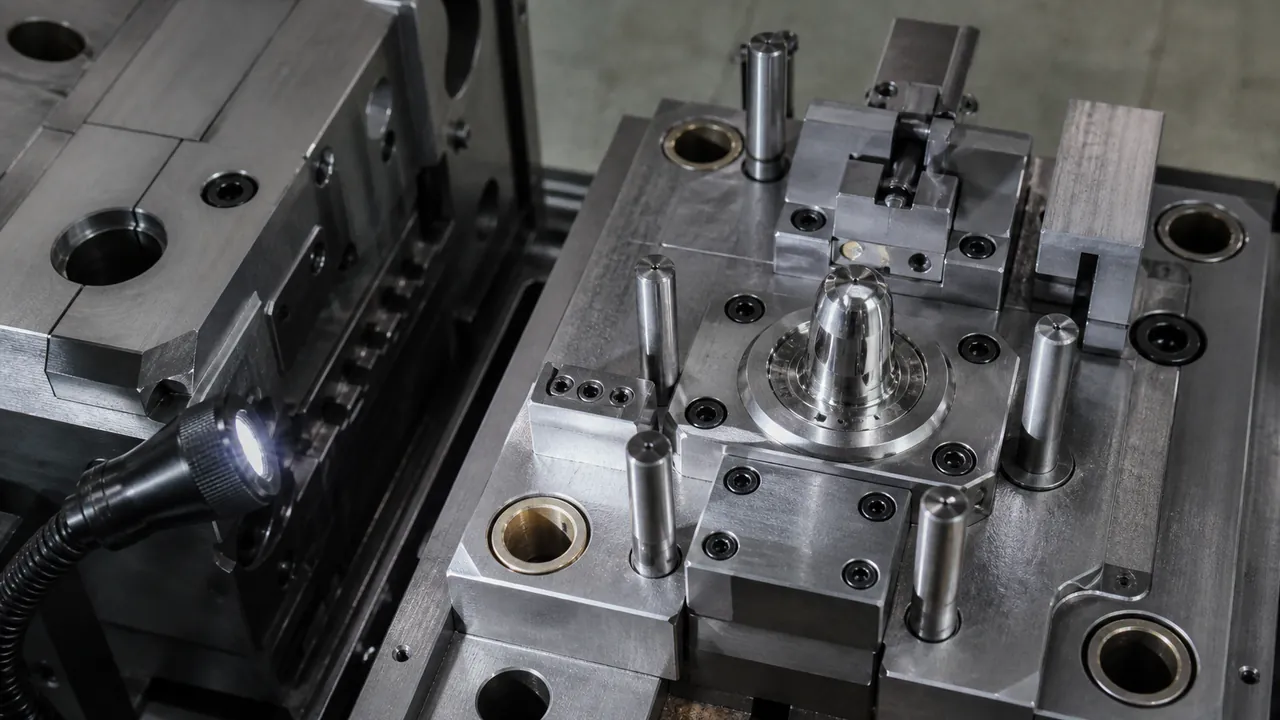
Các lần chạy thử khuôn không chỉ nên xác nhận liệu một mẫu có thể được đúc hay không. Hãy ghi lại kích thước lần bắn thứ nhất, đăng ký được đánh chỉ mục, độ phủ lần bắn thứ hai, hiệu suất bề mặt giao diện, ba via, thiếu bắn, lõm, cong vênh, cân bằng chu kỳ và vết đẩy. Nếu chi tiết có chức năng làm kín hoặc kẹp giữ, hãy xác định phương pháp thử nghiệm trước khi chạy thử để kết quả có thể đo lường được.
Tài liệu bảo trì nên xác định các bề mặt mài mòn, điểm vệ sinh, yêu cầu bôi trơn, miếng chèn dự phòng và các điều kiện cần tái đánh giá. Các kiểm soát chất lượng của Jucheng của Jucheng cung cấp bối cảnh từ bên thứ nhất cho các kiểm tra đầu vào, mẫu đầu tiên, trong quá trình và cuối cùng.
Những gì cần đưa vào yêu cầu báo giá dụng cụ
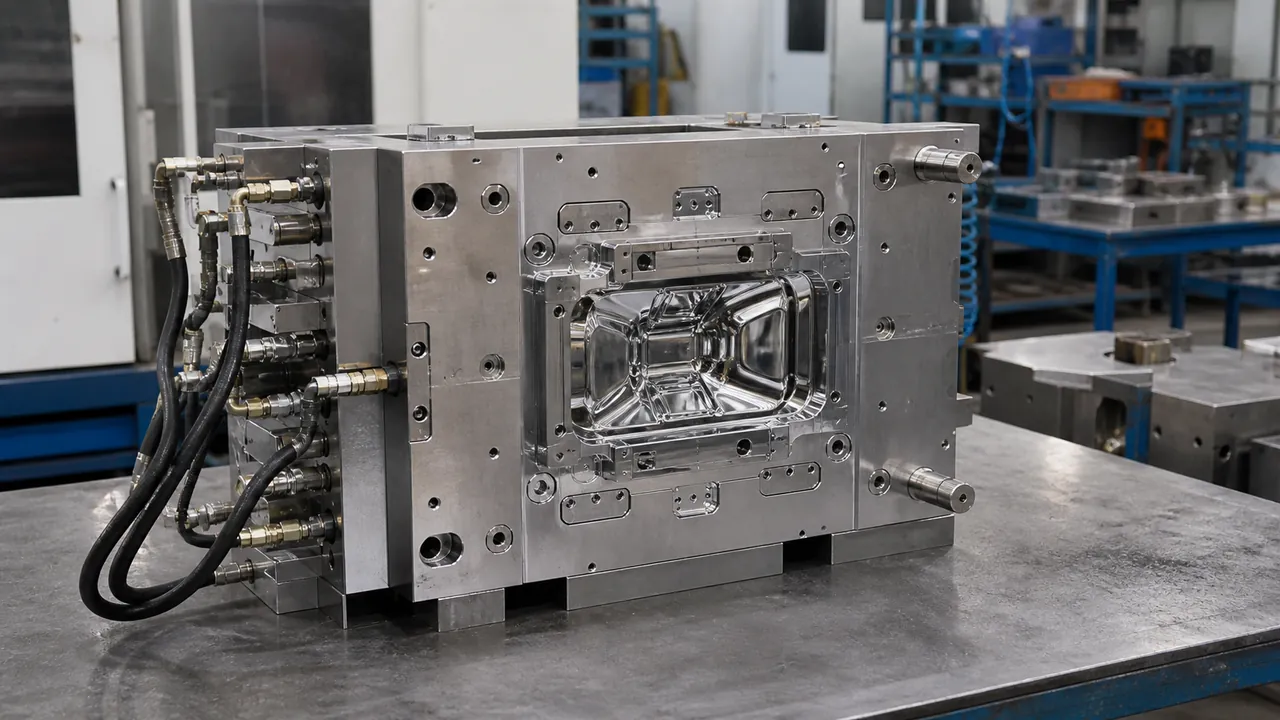
Cung cấp CAD, bản vẽ, sản lượng hàng năm, chu kỳ mục tiêu, mác vật liệu, vùng màu, yêu cầu bề mặt giao diện, tiêu chuẩn ngoại quan, ràng buộc máy móc, tuổi thọ khuôn dự kiến, số lượng mẫu, yêu cầu kiểm tra và thời điểm ra mắt. Yêu cầu cung cấp kiến trúc khuôn giả định, số lượng bộ phận phun, phạm vi chạy thử, hồ sơ kiểm tra và các mục loại trừ.
- Tách biệt năng lực đã được xác nhận với các hạng mục cần chạy thử khuôn.
- Yêu cầu quy trình dòng chảy thể hiện lần bắn thứ nhất, chuyển động, lần bắn thứ hai, tháo khuôn và kiểm tra.
- Xác nhận ai chịu trách nhiệm thay khuôn, hồ sơ bảo trì và kiểm soát phiên bản.
Điểm mấu chốt: dụng cụ hai lần bắn tốt là một hệ thống phối hợp của chuyển động, hỗ trợ, làm kín, kiểm soát nhiệt và xác nhận. Chi phí ban đầu thấp hơn không có ích nếu khuôn không thể giữ đăng ký hoặc hỗ trợ bề mặt giao diện vật liệu cần thiết trong suốt tuổi thọ sản xuất.