
Thiết kế các cụm lắp ghép lai kim loại-nhựa đòi hỏi phải cân bằng giữa các biến thiên kích thước của các chi tiết kim loại được tạo hình trước với độ co ngót thể tích của nhựa nhiệt dẻo nóng chảy. Các miếng chèn kim loại được dập hoặc tiện trên thiết bị tốc độ cao chắc chắn sẽ bộc lộ sự tích lũy dung sai, thay đổi đôi chút về độ dày, đường kính ngoài của khía nhám, hoặc độ thẳng của miếng đệm tiếp xúc.
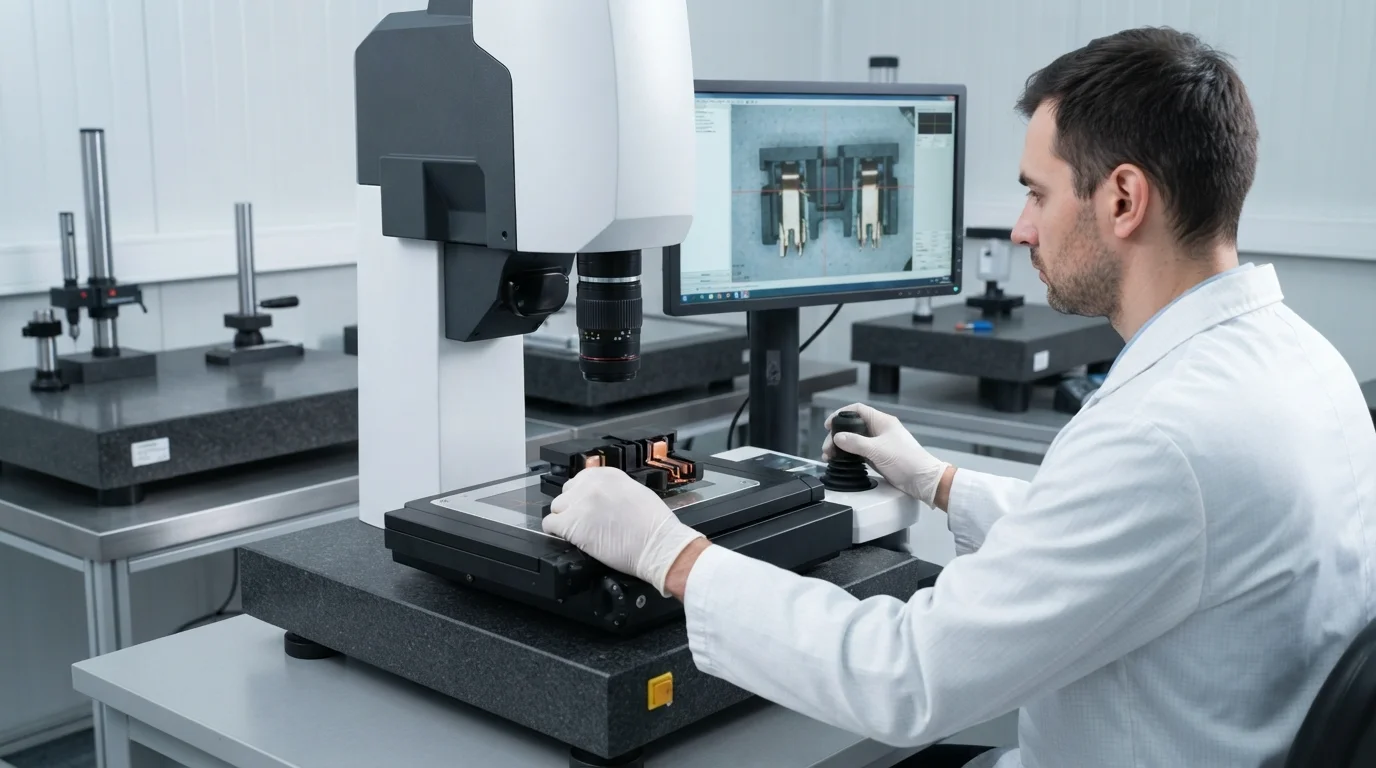
Việc bơm nhựa có độ nhớt cao vào các khoang khuôn dưới áp suất kẹp cao sẽ ép nhựa vào bất kỳ khe hở siêu nhỏ nào tồn tại giữa thép khuôn và nền kim loại. Các biến thiên khe hở dưới một milimét có thể cho phép nhựa nóng chảy tràn qua các tiếp điểm điện đang hoạt động, gây ra tỷ lệ phế phẩm cao và chi phí tốn kém cho việc làm sạch ba via thủ công. Hướng dẫn kỹ thuật này phân tích cơ chế ngắt dòng tại bề mặt tiếp giáp, thiết kế chốt định vị lõi, chênh lệch giãn nở nhiệt, và các tiêu chuẩn xác minh đo lường.
Mục lục
- 1. Quản Lý Dung Sai Bề Mặt Tiếp Giáp Kim Loại-Nhựa & Độ Chính Xác Ngắt Dòng (±0,01 mm)
- 2. Giảm Thiểu Dịch Chuyển Miếng Chèn Trong Quá Trình Bơm Áp Suất Cao
- 3. Chênh Lệch Giãn Nở Nhiệt & Biến Dạng Đàn Hồi Trong Mối Nối Kim Loại-Nhựa
- 4. Xác Minh Đo Lường: Máy Đo Tọa Độ Zeiss CMM (±0,003 mm) và Báo Cáo Chất Lượng FAI
Quản Lý Dung Sai Bề Mặt Tiếp Giáp Kim Loại-Nhựa & Độ Chính Xác Ngắt Dòng (±0,01 mm)
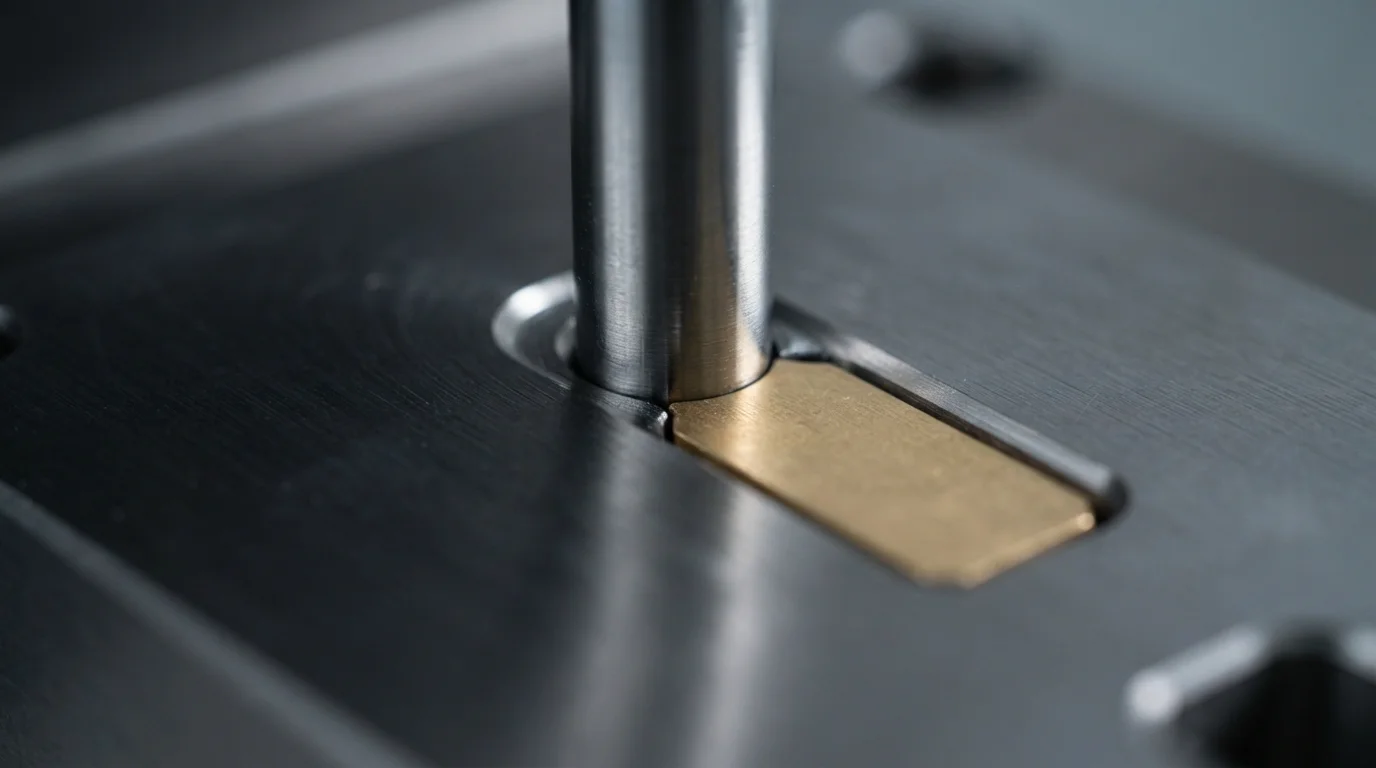
Kiểm soát dung sai ép nhựa chèn dọc theo ranh giới kim loại-nhựa quyết định liệu cụm lắp ghép hoàn thiện có hoạt động sạch sẽ mà không có ba via mỹ quan hay không. Những người chế tạo khuôn chính xác thiết kế các gờ thép ngắt dòng với dung sai lắp khớp được duy trì dưới ±0,01 mm, tạo ra một mối bịt kín vật lý chặt chẽ chống lại các tiếp điểm 黄铜 hoặc đồng được nhúng. Đạt được các gờ ngắt dòng chặt chẽ ngăn nhựa có độ nhớt thấp tràn lên các bề mặt tiếp điểm điện đang hoạt động trong quá trình nén áp suất cao.
Sự trôi dạt kích thước trong các miếng chèn kim loại được dập trước là một thách thức liên tục đối với việc lắp khớp gờ ngắt dòng. Các miếng chèn kim loại quá khổ sẽ nghiền nát thép khoang khuôn khi kẹp lại, gây hư hỏng khuôn vĩnh viễn và mài mòn dụng cụ sớm. Ngược lại, các miếng chèn thiếu kích thước để lại các khe hở siêu nhỏ cho phép nhựa tràn ra, đòi hỏi các bộ ngắt dòng lõi nổi có lò xo tải để thích ứng linh hoạt với các biến thiên độ dày kim loại nhỏ.
Giảm Thiểu Dịch Chuyển Miếng Chèn Trong Quá Trình Bơm Áp Suất Cao

Việc ngăn chặn sự dịch chuyển của chi tiết chèn trong quá trình điền đầy lòng khuôn đòi hỏi các đặc điểm giữ cơ học chắc chắn được tích hợp trực tiếp vào lõi khuôn. Dòng chảy nóng chảy tốc độ cao tạo ra lực thủy động đáng kể có khả năng làm cong các chân điện tử không được neo giữ hoặc làm nghiêng các đinh ren. Tích hợp các 定位销, nam châm lõi cứng, hoặc các thanh trượt kẹp khí nén giữ chi tiết chèn kim loại chắc chắn vào thép khuôn trong quá trình ép phun áp suất cao.
Tối ưu hóa biên dạng áp suất phun bảo vệ các chi tiết chèn kim loại mỏng manh khỏi lực cắt vật lý. Triển khai biên dạng điền đầy nhiều giai đoạn cho phép dòng chảy nóng chảy bao bọc chi tiết chèn một cách nhẹ nhàng trước khi áp dụng áp suất giữ cuối cùng. Tuân thủ các thông số kích thước nghiêm ngặt trong quá trình 嵌件成型 đảm bảo rằng các thành phần bên trong duy trì sự căn chỉnh không gian chính xác trong vỏ nhựa.
Chênh lệch Giãn nở Nhiệt & Biến dạng Đàn hồi trong Mối nối Kim loại-Nhựa
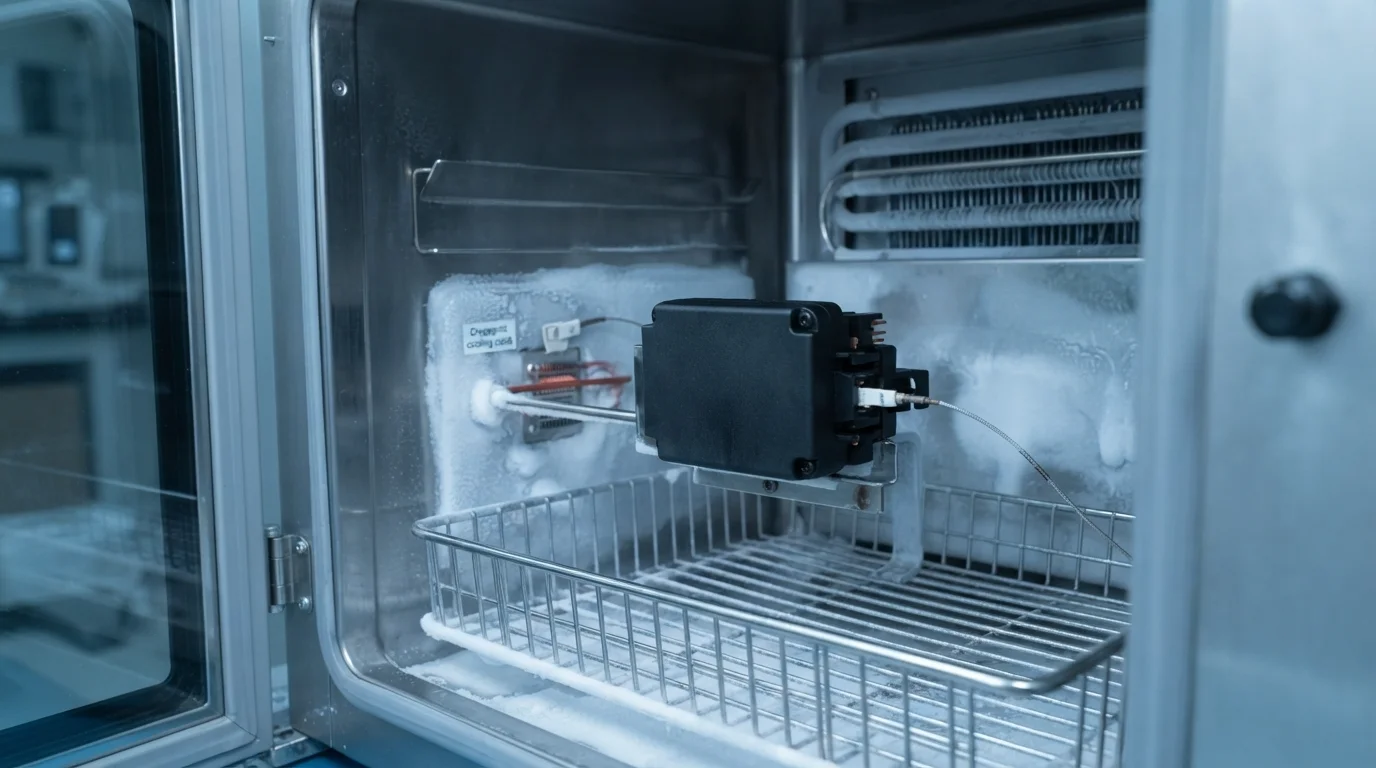
Quản lý chênh lệch Hệ số Giãn nở Nhiệt (CTE) giữa kim loại cứng và polyme xung quanh ngăn ngừa nứt do ứng suất sau khuôn. Kim loại giãn nở và co lại ở mức 16,5 đến 18,5 ppm/K, trong khi nhựa kỹ thuật co lại với tốc độ cao hơn đáng kể khi nguội. Sự khác biệt co nhiệt gây ra ứng suất vòng cục bộ bên trong thành nhựa bao quanh chi tiết chèn kim loại.
Lựa chọn nhựa có độ giãn dài cao như PA66, PBT, 或 PC/ABS hấp thụ biến dạng đàn hồi mà không phát triển vết nứt vi mô. Làm nóng trước chi tiết chèn kim loại đến 100°C trước khi đúc giảm gradient nhiệt độ ban đầu, thúc đẩy làm nguội polyme đồng đều. Kết hợp nhiệt đúng cách duy trì độ ổn định kích thước qua các thử nghiệm chu kỳ nhiệt độ mở rộng.
| Thông số Dung sai Dụng cụ | Cấp Khuôn Tiêu chuẩn | Dụng cụ Chèn Chính xác | Phòng ngừa Khuyết tật Kỹ thuật Chính |
|---|---|---|---|
| Độ khớp Bề mặt Chặn | ±0,05 mm | ±0,01 mm | Loại bỏ nhựa polyme tràn qua các miếng tiếp xúc điện |
| Độ đồng tâm của chốt định vị | ±0,03 mm | ±0,005 mm | Ngăn ngừa nghiêng và dịch chuyển miếng chèn trong quá trình điền nhựa nóng chảy tốc độ cao |
| Dung sai đường kính ngoài miếng chèn | ±0,08 mm | ±0,02 mm | Ngăn ngừa ép vỡ khoang thép và mài mòn đường phân khuôn |
Xác nhận đo lường: CMM Zeiss (±0,003 mm) và báo cáo chất lượng FAI
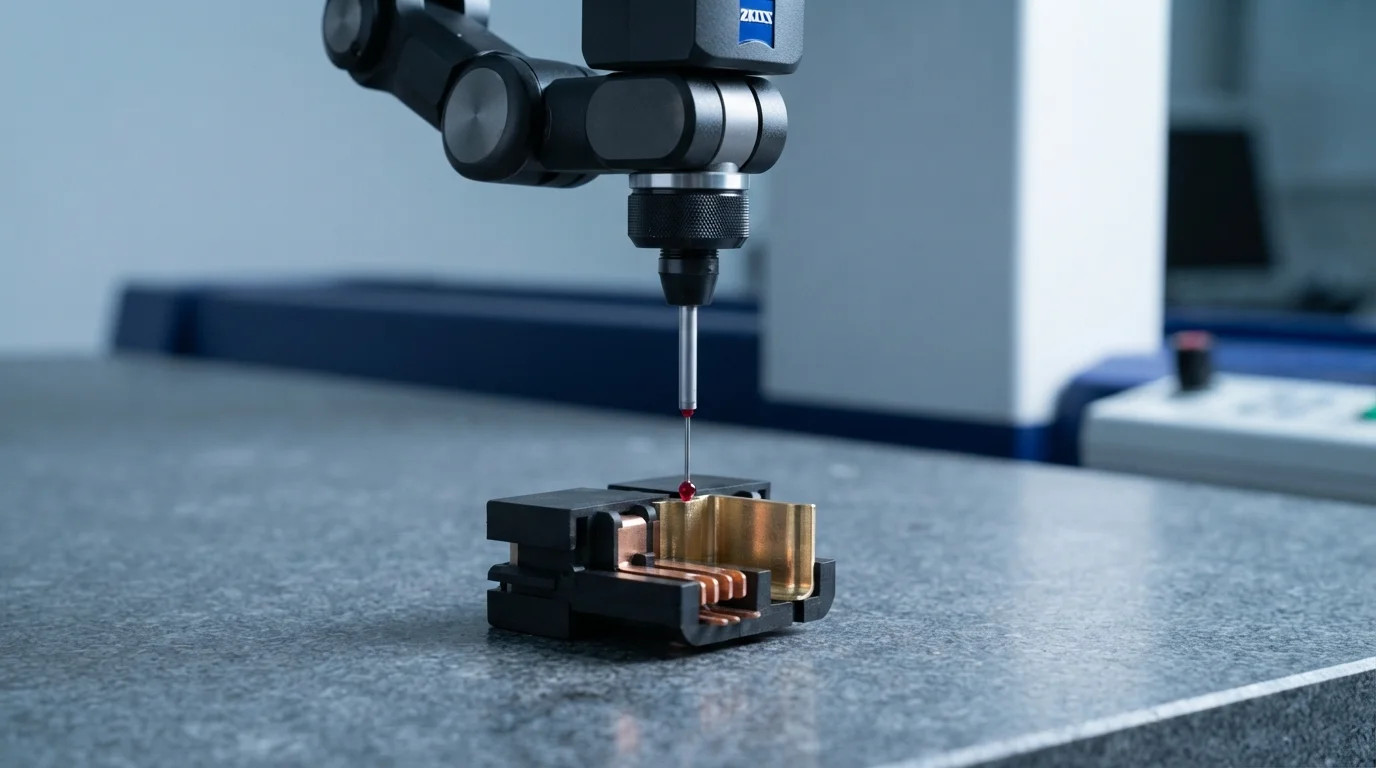
Việc xác minh dung sai vị trí thực trên các chi tiết kim loại được bao bọc đòi hỏi thiết bị đo lường tiên tiến bên trong các phòng thí nghiệm được kiểm soát khí hậu. Kỹ thuật viên kiểm soát chất lượng sử dụng tự động Zeiss CMM máy đo tọa độ với độ chính xác quét ±0,003 mm để quét các kích thước quan trọng. Đo độ đồng tâm vị trí thực, bước lỗ và độ phẳng đường ngắt đảm bảo căn chỉnh lắp ráp.
Báo cáo Kiểm tra Chi tiết Đầu tiên (FAI) toàn diện ghi lại các kích thước quan trọng đối với chất lượng trên các mẫu sản xuất T1 ban đầu. Hệ thống đảm bảo chất lượng tuân thủ IATF 16949 và ISO 13485 xác minh Giấy chứng nhận phân tích (COA) nguyên liệu thô cho mỗi lô hàng. Thiết lập các quy trình kiểm soát quá trình thống kê với CpK > 1,67 đảm bảo độ lặp lại dung sai nhất quán giữa các lô trong các đợt sản xuất khối lượng lớn.
Các câu hỏi thường gặp (FAQ)
Tại sao sự biến đổi kích thước của miếng chèn kim loại gây ra ba via nhựa trong ép chèn?
Miếng chèn kim loại được sản xuất với dung sai dập rộng có độ dày thay đổi giữa các chi tiết. Miếng chèn thiếu kích thước để lại các khe hở siêu nhỏ giữa bề mặt kim loại và thép ngắt khuôn, cho phép nhựa nóng chảy tràn qua các miếng tiếp xúc hoạt động. Sử dụng các bộ ngắt dụng cụ nổi có lò xo bù đắp sự biến đổi độ dày miếng chèn, ngăn ngừa ba via.
Làm thế nào chốt định vị ngăn ngừa dịch chuyển miếng chèn trong quá trình phun áp suất cao?
Chốt định vị khóa vật lý miếng chèn kim loại vào lõi khuôn, ngăn ngừa lực nhựa nóng chảy thủy động làm nghiêng hoặc dịch chuyển miếng chèn trong quá trình điền. Chốt định vị chính xác khớp chặt với lỗ định hướng bên trong hoặc lỗ ren, duy trì căn chỉnh trục dưới milimét trong suốt chu kỳ phun.
Thiết bị đo lường nào là tốt nhất để đo dung sai ép nhựa lên kim loại?
Máy đo tọa độ 3D tự động (CMM) và máy đo biên dạng quang học không tiếp xúc mang lại độ chính xác đo lường cao nhất. Máy đo biên dạng quang học quét các chân tiếp xúc mỏng manh mà không gây biến dạng vật lý, trong khi máy CMM 3D xác minh độ đồng tâm vị trí thực xuống đến ±0,003 mm.