
Ép phun kết nối vi mô có một kết quả không khoan nhượng: một dịch chuyển nhỏ trong quá trình ép phun có thể làm lệch đầu nối, làm yếu chốt gài, làm xáo trộn gioăng kín, hoặc ngăn cản việc ghép nối. Do đó, người mua cần nhiều hơn là chỉ loại nhựa và số lượng khoang khuôn. Sơ đồ chuẩn dữ liệu của khuôn, đường dẫn dòng chảy, kiểm soát cong vênh, mối quan hệ đầu nối, đẩy sản phẩm và phương pháp kiểm tra đều phải bảo vệ vị trí lắp ráp của kết nối.
Bài viết này theo dõi chuỗi lỗi từ giao diện ghép nối đến khoang khuôn để việc đánh giá thiết kế tập trung vào những gì gây ra mạch hở, tiếp xúc không ổn định hoặc loại bỏ khi lắp ráp.
Bản đồ đánh giá
Bước Chân Mịn Biến Những Dịch Chuyển Nhỏ Thành Lỗi Lắp Ráp
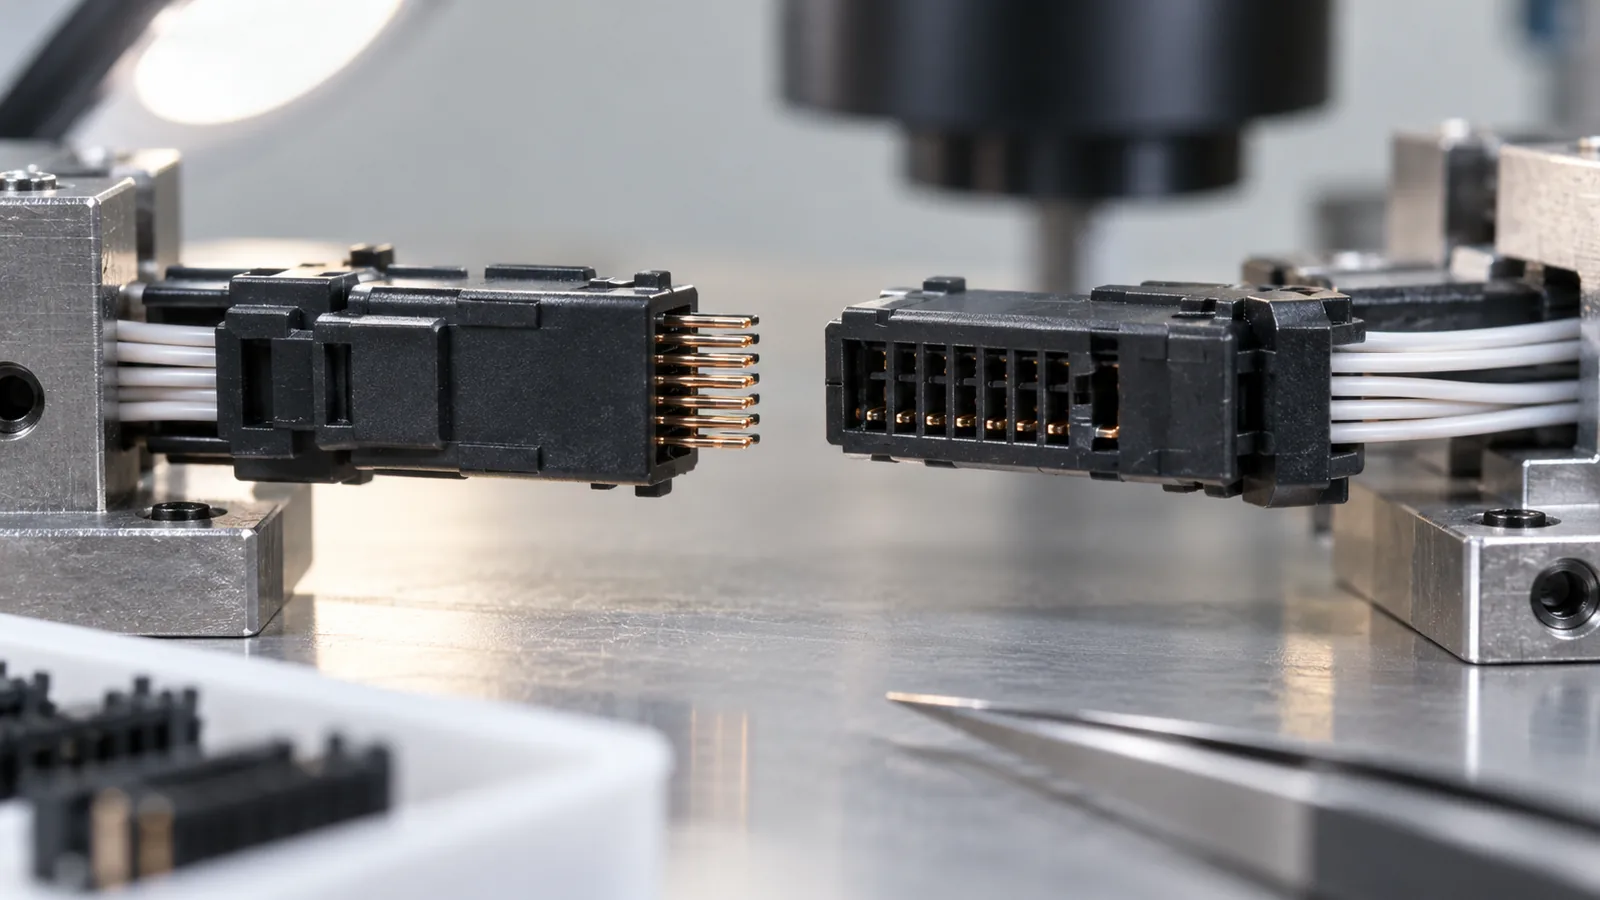
Hiệu suất của kết nối phụ thuộc vào các mối quan hệ: đường tâm đầu nối so với chuẩn dữ liệu của vỏ, thành khoang so với gioăng kín, chốt gài so với vai ghép nối, và độ đồng phẳng trên các vị trí tiếp xúc. Khi bước chân trở nên nhỏ, các nguồn biến thiên thông thường chiếm nhiều hơn trong khe hở sẵn có.
Bắt đầu bằng việc xác định sự không khớp tồi tệ nhất có thể xảy ra giữa phía đực và phía cái. Bao gồm biến thiên của vỏ ép phun, biến thiên của đầu nối dập hoặc gia công, vị trí chèn, sai số đồ gá và căn chỉnh ghép nối. Siết chặt mọi kích thước ép phun hiếm khi là giải pháp tốt nhất; nó có thể làm tăng chi phí mà không kiểm soát được tổng thể chồng lắp thực tế.
Các yêu cầu chức năng cần xác định khả năng giữ tiếp xúc, lực chèn, lực rút, độ kín, khoảng cách điện và khe hở khi áp dụng, cùng các vùng dấu vết ngoại quan được phép. Những mục này hướng dẫn những đặc điểm nào xứng đáng được đầu tư khuôn và kiểm tra có năng lực nhất.
Xây Dựng Sơ Đồ Chuẩn Dữ Liệu Xung Quanh Giao Diện Ghép Nối
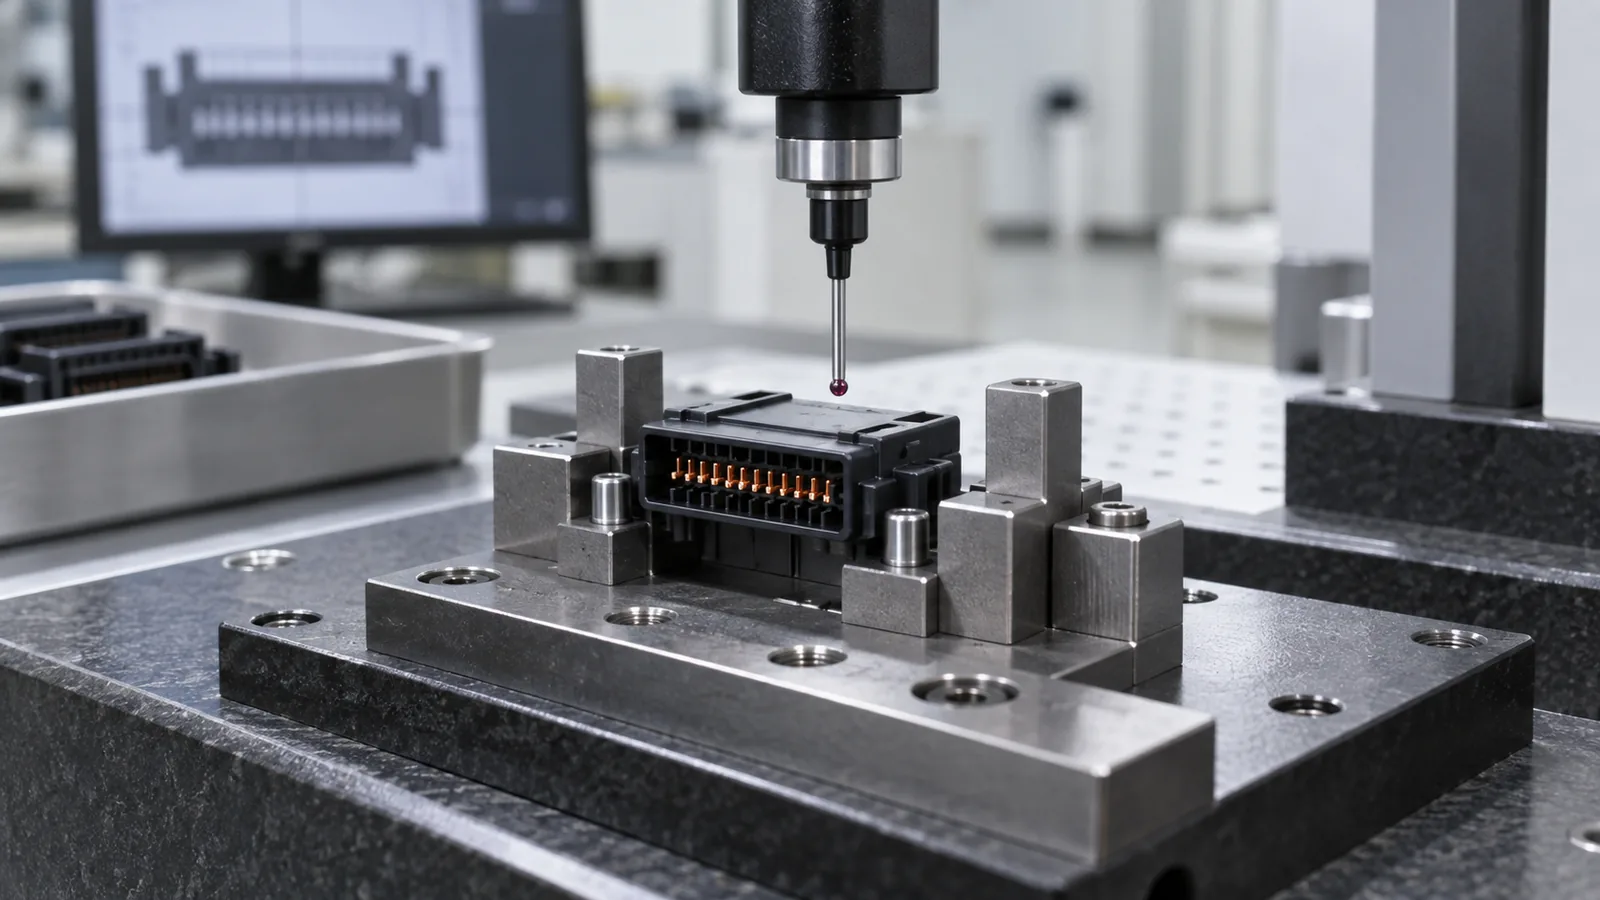
Datum phải thể hiện cách đầu nối được định vị trong cụm lắp ráp. Nếu kiểm tra tham chiếu đến một thành ngoài rộng trong khi chi tiết ghép tham chiếu đến một then bên trong và mặt phẳng cực, kết quả kiểm tra đạt yêu cầu vẫn có thể dẫn đến lắp ráp kém.
Lập bản đồ chuỗi datum từ chèn khoang và chốt lõi đến đặc điểm đúc, đồ gá chèn cực và giao diện ghép cuối cùng. Tránh các chuỗi không cần thiết bắc qua các thành mềm. Khi có thể, đặt các bề mặt định vị chức năng gần các đặc điểm mà chúng kiểm soát để độ co rút và cong vênh di chuyển quãng đường ngắn hơn.
Các miếng chèn dụng cụ có thể cô lập hình học quan trọng và giúp bảo trì thiết thực, nhưng sự căn chỉnh và các bề mặt đóng kín của chúng trở thành một phần của chuỗi dung sai. Việc chế tạo khuôn theo yêu cầu đánh giá nên xác định thành phần thép nào thiết lập bước ren, cửa sổ cực, vị trí chốt và ranh giới làm kín.
Giữ mặt trước dòng chảy tránh xa các đặc điểm tiếp xúc quan trọng
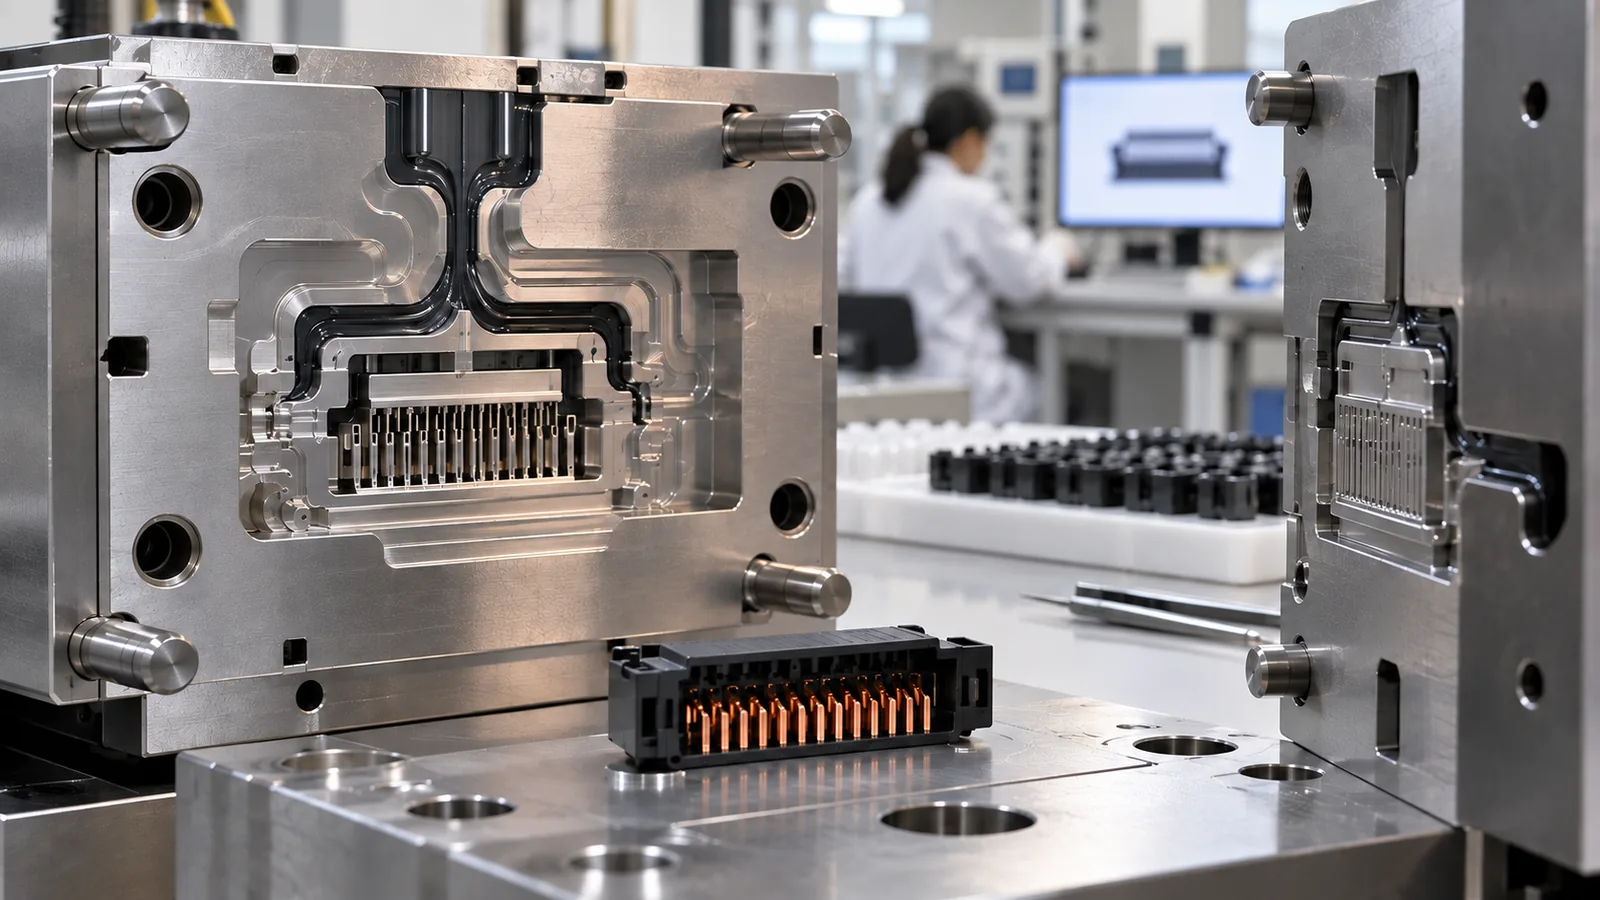
Các mặt trước nhựa nóng chảy tách ra rồi tái hợp có thể tạo thành đường hàn. Khí bị giữ lại có thể tạo gân không hoàn chỉnh hoặc cháy. Một cổng rót có thể điền đầy vỏ thành công mà vẫn tạo ra vùng yếu hoặc không ổn định về ngoại quan bắc qua chốt, đặc điểm giữ cực hoặc bề mặt làm kín.
Xem xét thứ tự điền đầy thay vì chỉ khoảng cách cổng rót. Mặt trước dòng chảy nên đến các cửa sổ mịn và cầu mỏng trước khi chúng đông đặc, đồng thời không khí thoát ra tại đúng các vị trí điền đầy cuối cùng. Một phân tích dòng chảy khuôn tập trung có thể so sánh các phương án cổng rót và các điểm giữ khí có khả năng xảy ra trước khi chốt thép được hoàn thiện. Nếu dòng chảy hội tụ quanh các lỗ cực, hãy đánh giá liệu đường tạo thành có ảnh hưởng đến độ bền hoặc độ ổn định kích thước hay không.
| Rủi ro quan sát được | Các yếu tố đóng góp có khả năng | Bằng chứng để so sánh |
|---|---|---|
| Cửa sổ cực không hoàn chỉnh | Đông đặc sớm, giữ khí, mất cân bằng cổng rót | Trình tự bắn thiếu và tình trạng lỗ thoát khí |
| Ba via gần khoang tiếp xúc | Mài mòn van ngắt, căn chỉnh, áp suất cục bộ | Bản đồ lòng khuôn và dạng tiếp xúc của dụng cụ |
| Chốt gài yếu | Đường hàn, hướng, hình học, vật liệu | Vị trí gãy và kiểm tra lực |
Kiểm soát cong vênh trên thành đầu nối mỏng
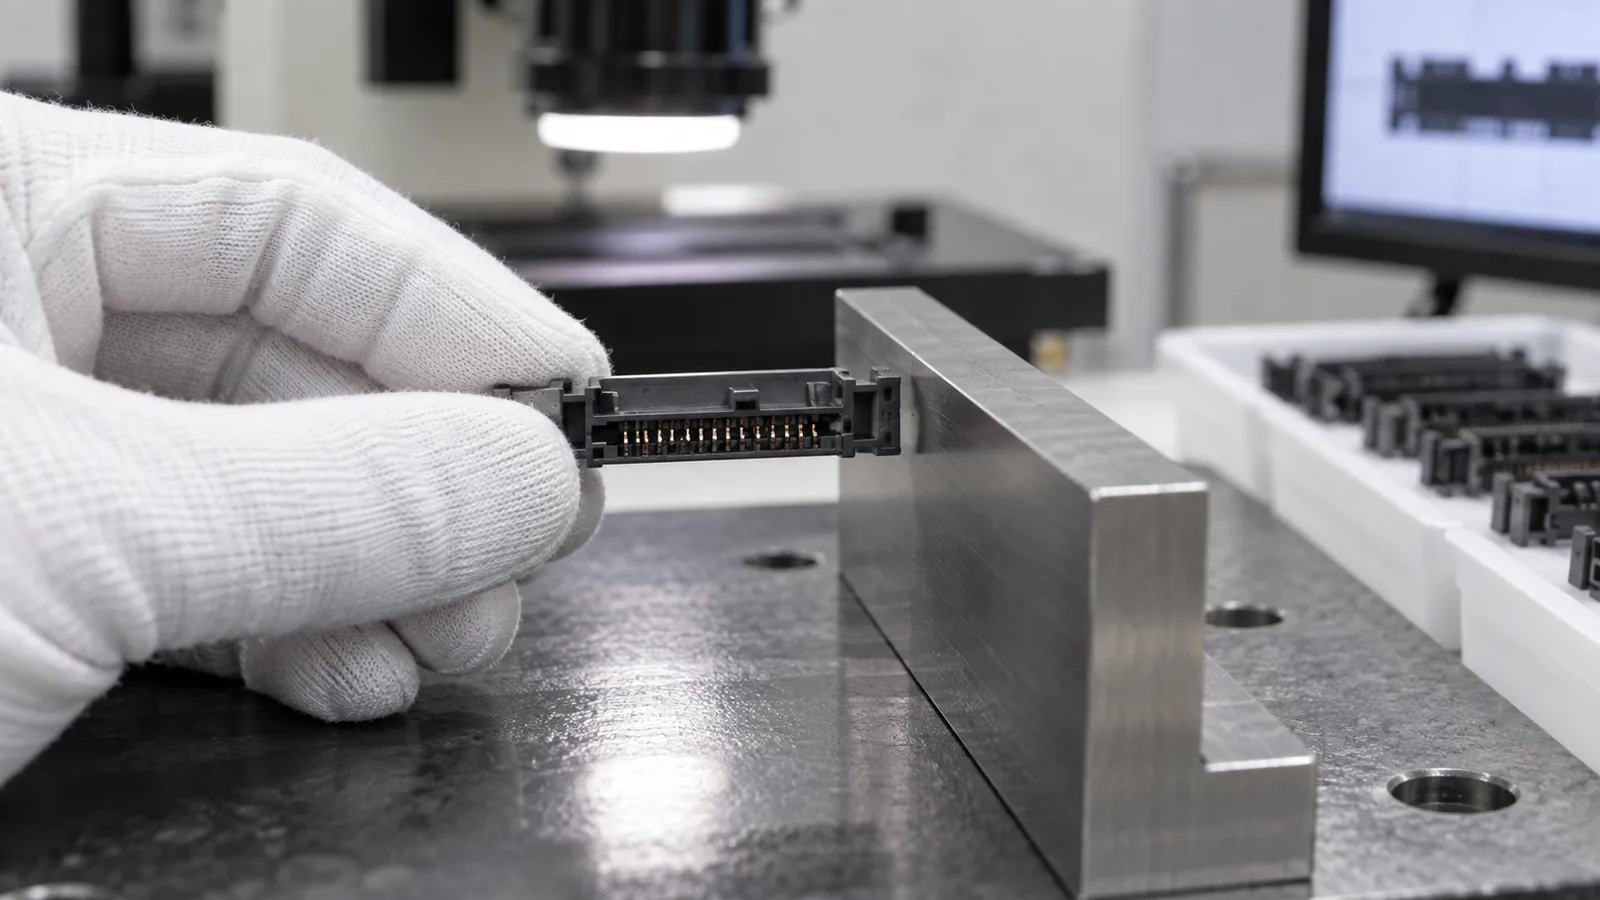
Thành mỏng và các đặc điểm không đối xứng có thể nguội và co ngót không đều. Vật liệu độn sợi tăng thêm tính định hướng, trong khi các khe đầu cực và chốt gài phá vỡ các phần lẽ ra đồng nhất. Đối với thiết kế bước ren mịn chịu nhiệt độ cao, nhóm vật liệu LCP có thể lọt vào danh sách rút gọn, nhưng hướng dòng chảy và mác cụ thể vẫn cần được xác nhận. Cong vênh có thể làm thay đổi bước ren hoặc khả năng làm kín ngay cả khi từng chiều dày thành cục bộ có vẻ hợp lý.
Cân bằng hình học ở nơi chức năng sản phẩm cho phép, sau đó dùng vị trí cổng phun và làm nguội để giảm các ảnh hưởng định hướng. Cần đánh giá cẩn thận việc nén chặt: nén chặt cục bộ quá mức có thể cải thiện một kích thước và làm xấu một kích thước khác. Cân bằng nhiệt độ khuôn và đỡ chi tiết sau khi đẩy ra cũng quan trọng không kém.
Đo đầu nối ở trạng thái tự do và, khi có liên quan, trong đồ gá lắp ráp của nó. Vỏ có độ tuân thủ có thể dịch chuyển vào đúng vị trí trong quá trình ghép nối, nhưng đó phải là dung sai thiết kế có chủ đích chứ không phải sự hiệu chỉnh ngẫu nhiên.
Thiết kế đẩy ra xung quanh chốt và chốt gài
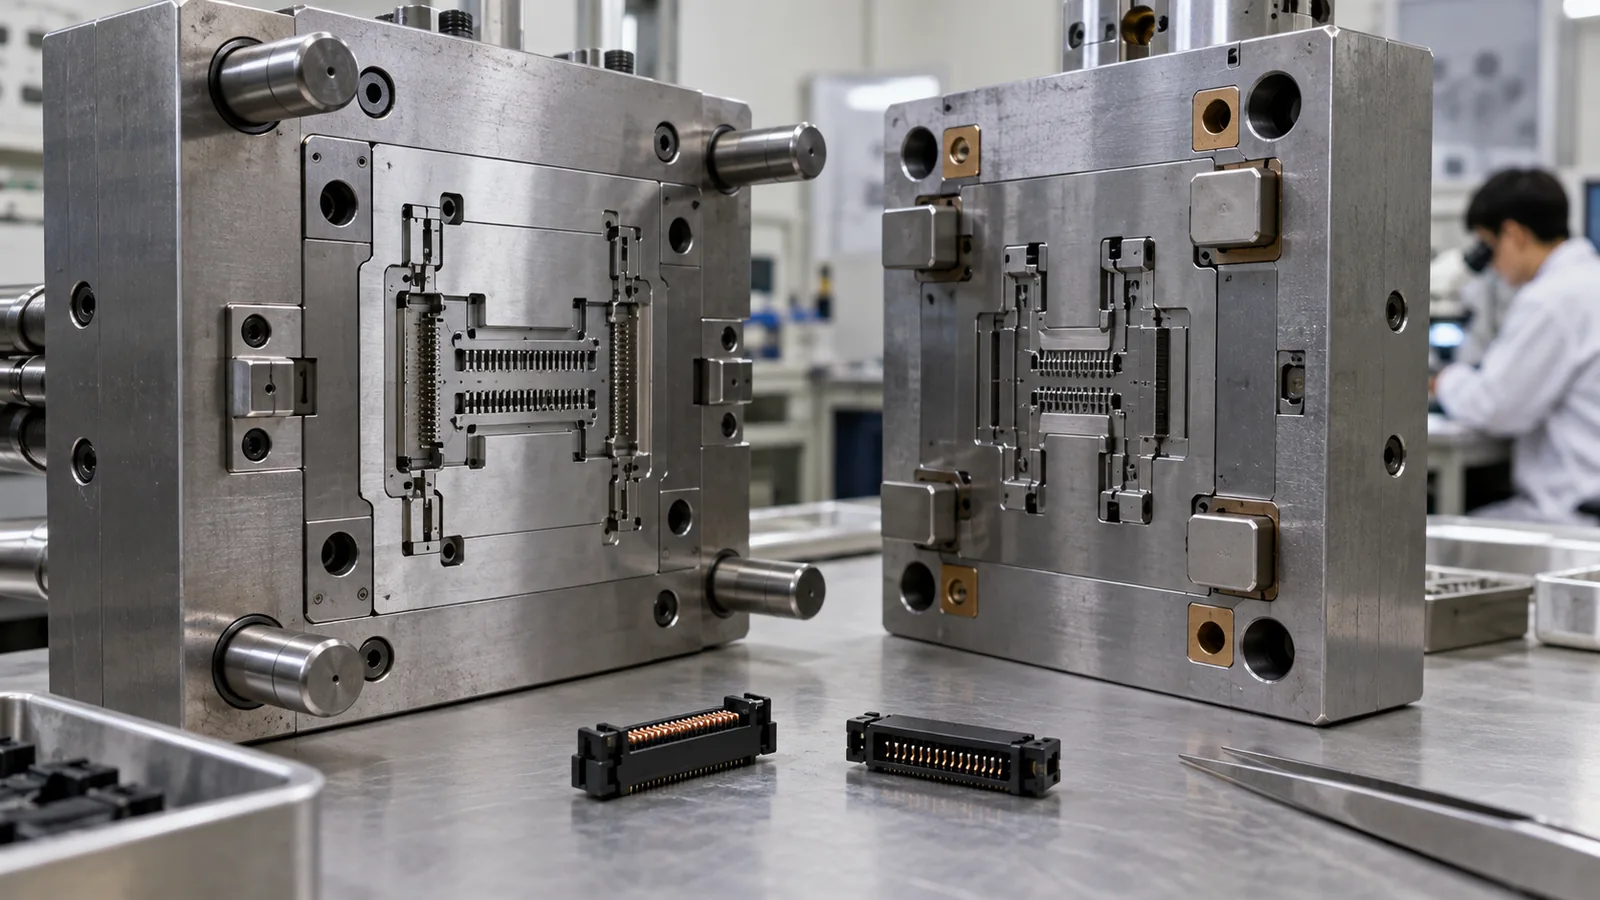
Các cửa sổ tiếp xúc, chốt gài mỏng và bề mặt làm kín có rất ít diện tích an toàn cho tải trọng chốt đẩy. Việc tháo khuôn nên được dẫn hướng qua các đệm được đỡ hoặc các bề mặt không chức năng rộng hơn. Độ dốc và hướng đánh bóng nên giảm lực giữ trước khi thêm lực.
Chi tiết cũng phải giữ đúng hướng để lắp đầu cực hoặc kiểm tra. Tĩnh điện có thể khiến các vỏ nhỏ bám vào dụng cụ hoặc thiết bị chuyển. Việc gắp và đặt có kiểm soát có thể đáng tin cậy hơn so với thu gom thả ngẫu nhiên, đặc biệt khi phải giữ nhận dạng lòng khuôn.
Kiểm tra dấu vết đẩy ra dưới cùng độ phóng đại dùng cho các đặc điểm chức năng. Một ba via nhỏ hoặc vết lõm gần đường dẫn đầu cực có thể cản trở việc lắp vào ngay cả khi khó thấy bằng mắt thường.
Kiểm tra những gì cụm lắp ráp thực sự sử dụng
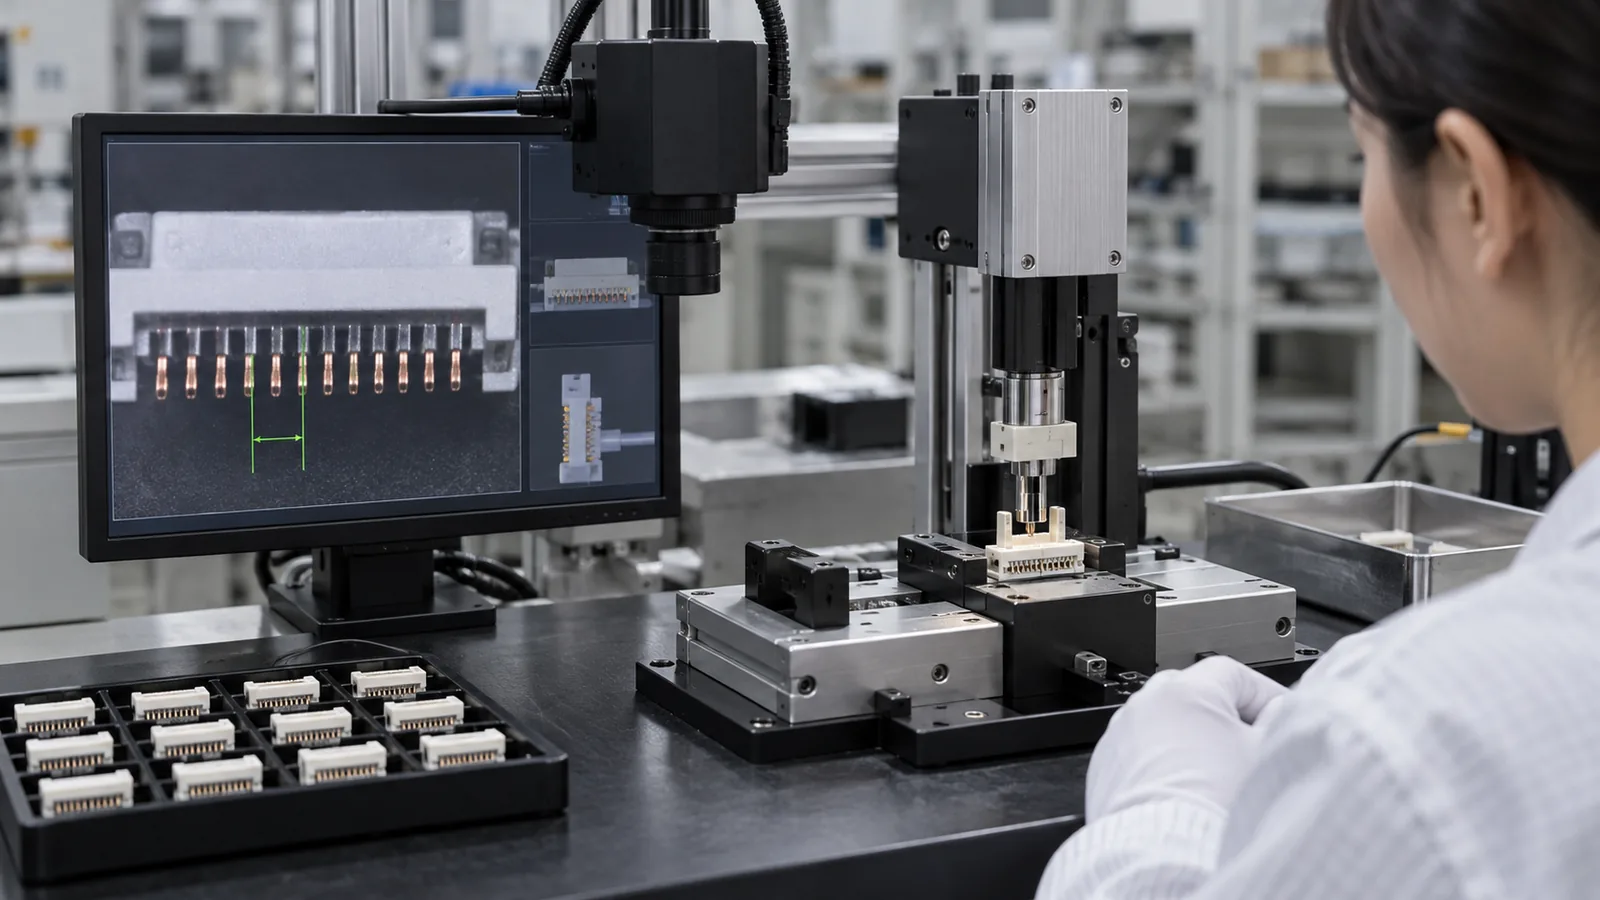
Optical measurement can capture pitch, window size, and profile, but the fixture and edge-detection rules must be repeatable. Gauge studies should use actual micro features, not only a convenient larger dimension.
- Measure cavity-specific molded geometry from functional datums.
- Verify terminal insertion depth and retention.
- Check mating force and positive latch engagement.
- Inspect seal compression or leak performance where applicable.
- Challenge temperature and conditioning expected in use.
- Link electrical or functional failures back to cavity and shot records.
Trang Ép Phun Vi Mô process is valuable here because precise tooling, controlled delivery, handling, and feature-level metrology can be developed together. The acceptance plan should still end with the complete connector function.
Các câu hỏi thường gặp
Why is connector pitch difficult to control?
Pitch reflects cavity accuracy, core alignment, directional shrinkage, warpage, ejection, conditioning, and measurement. It should be treated as a system result.
Can mold flow analysis eliminate weld lines?
It can help predict flow-front behavior and compare gates, but the final location and strength must be verified with the actual material and molded geometry.
Should terminals be included in early trials?
Yes, when terminal fit or retention governs function. Housing-only measurements can miss insertion damage and tolerance interactions.
What causes flash inside a terminal cavity?
Local shutoff clearance, insert alignment, wear, contamination, or excessive local pressure are common contributors. Location and cavity comparison help separate them.
Which data should a connector RFQ include?
Include mating datums, terminal drawings, functional forces, electrical and environmental requirements, material grade, critical dimensions, inspection method, and annual volume.