
Thiết kế các linh kiện lai kim loại-nhựa đòi hỏi phải cân bằng tỷ lệ độ dày thành, góc thoát khuôn và hình học giữ kim loại để ngăn ngừa hư hỏng mối nối vật lý. Việc tích hợp trực tiếp các trụ kim loại, bạc lót đồng thau có ren hoặc đầu cực đồng dẫn điện vào các gờ nhựa gây ra ứng suất vòng cục bộ nghiêm trọng trong quá trình co ngót làm nguội polymer.
Độ dày thành gờ không đủ hoặc các góc trong nhọn gây nứt do ứng suất xung quanh các phần tử kim loại được nhúng dưới rung động cơ học trên đường hoặc thử nghiệm sốc nhiệt. Việc thiết lập các quy tắc thiết kế CAD tiêu chuẩn hóa trong quá trình mô hình hóa 3D ban đầu giúp loại bỏ các sửa đổi khuôn tốn kém và đảm bảo sản xuất hàng loạt đạt năng suất cao. Hướng dẫn DfM kỹ thuật này phân tích tỷ lệ thành gờ so với miếng chèn, khóa liên động dạng khía và hình học làm kín ngắt khuôn.
Mục lục
Thông số CAD quan trọng: Đường kính gờ, độ dày thành và góc thoát khuôn
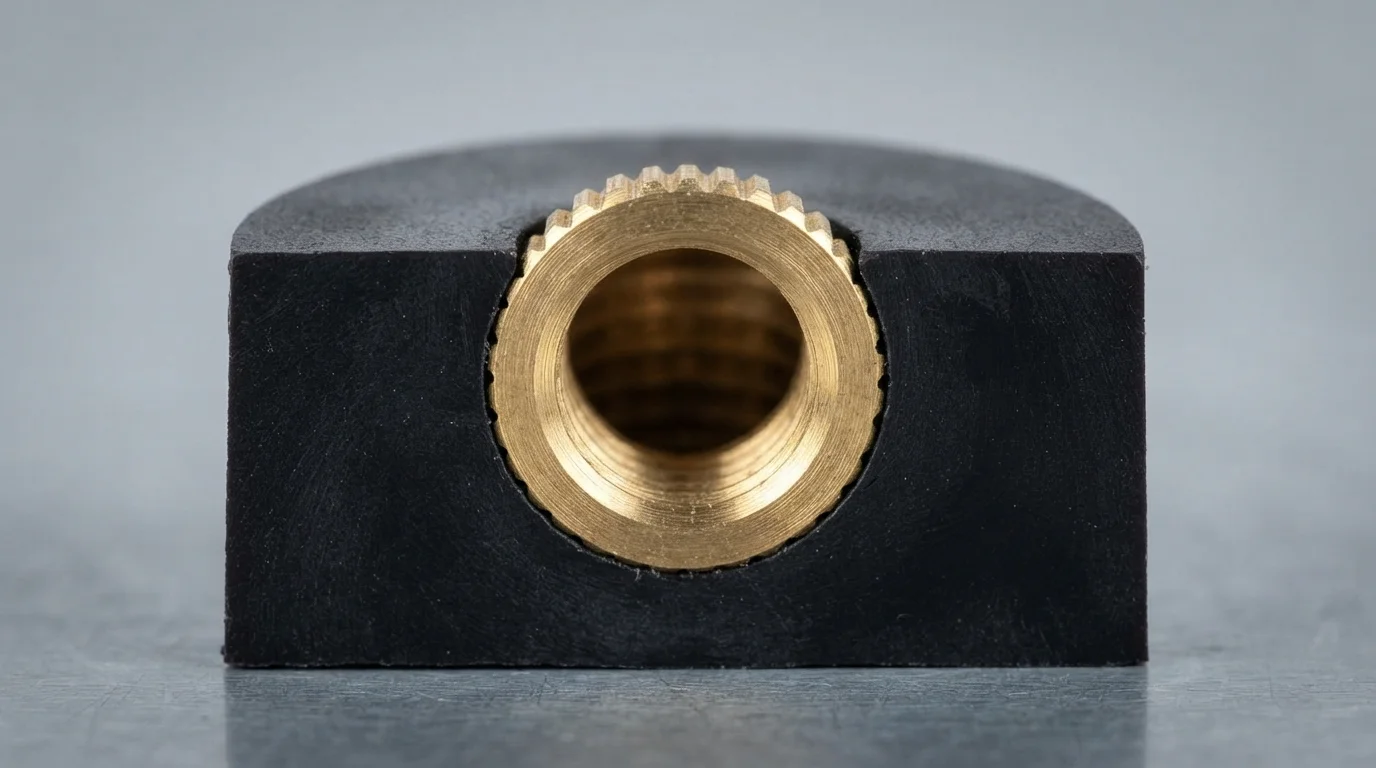
Tuân thủ toàn diện hướng dẫn thiết kế ép nhựa chèn đảm bảo rằng thành gờ nhựa chịu được ứng suất vòng bên trong sinh ra trong quá trình làm nguội polymer. Các hướng dẫn theo quy tắc ngón tay cái quy định rằng đường kính ngoài (OD) của gờ vít nhựa phải bằng 2,0 đến 2,5 lần đường kính ngoài của miếng chèn kim loại được nhúng. Duy trì độ dày thành đồng đều xung quanh miếng chèn ngăn ngừa sự chênh lệch làm nguội cục bộ gây ra vết lõm hoặc nứt do ứng suất trong nhựa nhiệt dẻo hiệu suất cao như PA66, PBT, 或 PC/ABS.
Việc lựa chọn góc thoát khuôn đóng vai trò quan trọng trong việc đẩy chi tiết sạch khỏi thép lõi. Thành gờ thẳng đứng và chốt lõi yêu cầu góc thoát khuôn tối thiểu từ 1,0° đến 2,0° để ngăn ngừa vết kéo và mài mòn trong quá trình mở khuôn. Việc tích hợp bán kính trong rộng rãi ở đáy gờ phân bố ứng suất cơ học, loại bỏ các góc 90 độ nhọn đóng vai trò là điểm tăng ứng suất.
| Thông số thiết kế | Hướng dẫn CAD được đề xuất | Rủi ro vật lý khi vi phạm | Chiến lược tối ưu hóa chính |
|---|---|---|---|
| Tỷ lệ đường kính ngoài của trụ | 2.0x – 2.5x đường kính ngoài của miếng chèn | Nứt do ứng suất vòng khi làm nguội | Duy trì khối lượng thành đồng đều xung quanh lõi miếng chèn |
| Góc vuốt thành trụ | Độ côn tối thiểu 1,0° – 2,0° | Vết kéo lõi & biến dạng chi tiết | Thêm 1° vuốt bổ sung cho bề mặt trụ ngoài có kết cấu |
| Bán kính góc lượn chân đế | 25% – 50% độ dày thành | Tập trung ứng suất rãnh khía cục bộ | Chuyển tiếp góc trụ sang thành bên trong mượt mà |
Cơ chế khía nhám và thiết kế đặc điểm khóa liên động
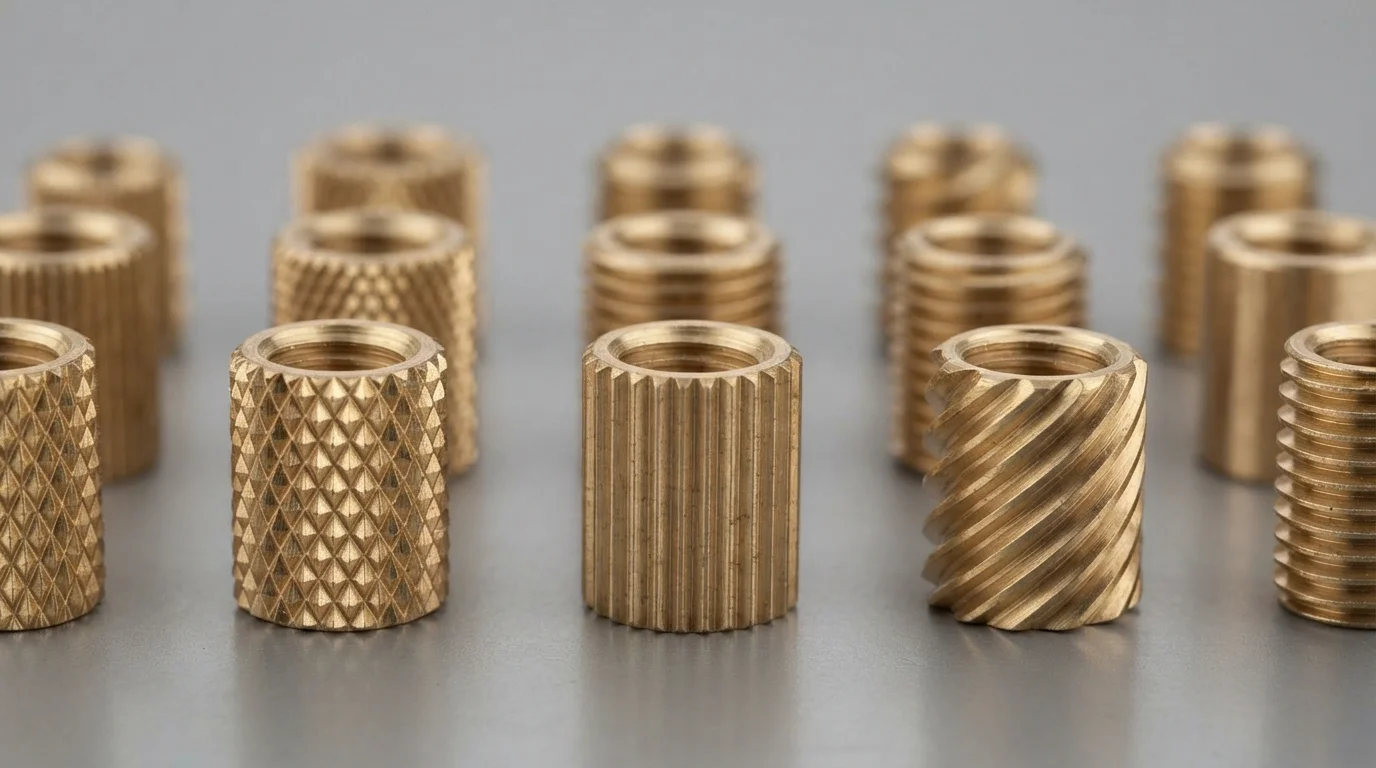
Thiết kế khóa liên động cơ học trực tiếp chi phối mô-men xoắn quay và khả năng chống kéo tuột theo trục của các chi tiết xiết được bao bọc. Miếng chèn 黄铜 được đúc sẵn có các mẫu khía nhám bên ngoài—như khía kim cương, khía thẳng hoặc khía xoắn ốc—khóa vào polyme đang nguội. Khía nhám kim cương cung cấp khả năng chống hai chiều vượt trội đối với lực mô-men xoắn quay kết hợp và lực kéo tuột theo trục.
Tích hợp các rãnh hình khuyên hoặc vai cắt lõm dọc theo chiều dài chi tiết chèn giúp tăng cường khả năng giữ theo trục trong các thử nghiệm chịu tải cơ học nặng. Nhựa nóng chảy được phun dưới áp suất cao lấp đầy hoàn toàn các rãnh khía, tạo thành một mối nối cơ học liên tục. Thực hiện tùy chỉnh 嵌件成型 với các chi tiết xiết có khía được chỉ định đúng cách sẽ ngăn chi tiết chèn bị xoay bật ra trong quá trình lắp ráp vít tự động.
Các bước thiết kế khóa liên động cơ học chính bao gồm:
- Lựa chọn khía kim cương—Việc chỉ định khía chéo nhau giúp tối đa hóa lực giữ xoắn và lực giữ theo trục kết hợp.
- Bao gồm rãnh hình khuyên—Việc gia công các rãnh chu vi cung cấp khả năng chống chịu vật lý cao đối với lực kéo tuột theo trục.
- Khe hở độ sâu khía—Đảm bảo dòng nhựa chảy lấp đầy các rãnh khía siêu nhỏ mà không có bẫy khí giúp tối đa hóa khóa liên động cơ học.
- Bước dẫn hướng chi tiết chèn—Việc tích hợp một bước dẫn hướng trơn nhẵn giúp đơn giản hóa việc nạp chốt lõi thủ công hoặc bằng robot.
Thiết kế các bề mặt chặn khuôn để ngăn ba via nhựa
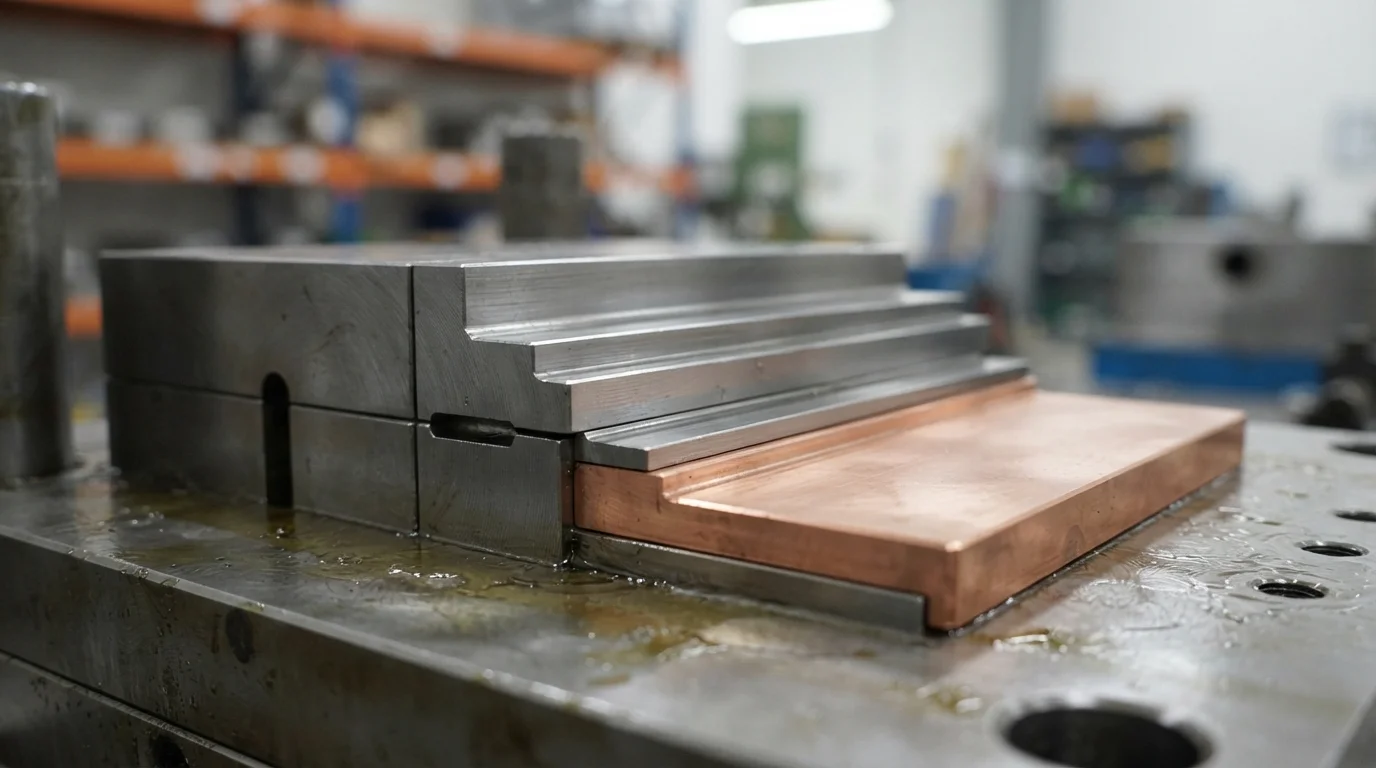
Việc ngăn ba via nhựa rò rỉ lên các tiếp điểm điện đang hoạt động hoặc các lỗ ren đòi hỏi kỹ thuật bề mặt chặn dụng cụ chính xác. Bề mặt chặn đại diện cho các mặt tiếp xúc cơ học nơi thép khuôn đã tôi cứng kẹp trực tiếp vào bề mặt chi tiết chèn kim loại.
Thiết kế một bước làm kín phẳng có chiều rộng ít nhất 0,5 mm dọc theo vai chi tiết chèn tạo ra một rào cản vật lý vững chắc chống rò rỉ nhựa nóng chảy áp suất cao. Việc tích hợp các chốt lõi nổi có lò xo bù đắp dung sai kích thước trong các chi tiết chèn kim loại dập, duy trì tiếp xúc chặn chặt chẽ mà không làm nát nền kim loại.
Các câu hỏi thường gặp (FAQ)
Tỷ lệ độ dày thành gờ khuyến nghị cho các chi tiết chèn đồng thau có ren là bao nhiêu?
Đường kính ngoài (OD) của gờ khuyến nghị nên bằng 2,0 đến 2,5 lần đường kính ngoài của chi tiết chèn kim loại. Duy trì tỷ lệ này cung cấp đủ khối lượng thành nhựa để hấp thụ ứng suất vòng sinh ra trong quá trình làm nguội polymer, ngăn ngừa nứt do ứng suất cục bộ.
Kiểu ren khía nào mang lại khả năng chống xoay trượt cao nhất?
Ren khía kim cương (khía chéo) mang lại khả năng chống chịu tổng hợp cao nhất đối với mô-men xoắn quay và lực kéo trục. Ren khía thẳng có khả năng chống xoay trượt cao nhưng cần thêm một rãnh vành khuyên để ngăn kéo trục.
Gờ chặn dòng chảy ngăn nhựa chảy tràn lên ren đồng như thế nào?
Gờ chặn dòng chảy tạo ra một mối bịt kín cơ học chặt giữa thép dụng cụ đã tôi cứng và vai chi tiết chèn kim loại. Thiết kế một bậc gờ bịt phẳng có chiều rộng 0,5 mm ngăn nhựa nóng chảy tràn qua vai vào ren kín hoặc ren xuyên lỗ bên trong.