
Việc gắn các nắp ngoài, giá đỡ kết cấu hoặc bảng mạch in lên vỏ nhựa đòi hỏi các điểm kết nối ren có độ bền cao. Việc tạo ren trực tiếp vào các trụ nhựa nhiệt dẻo nguyên bản tạo ra các mối nối yếu, dễ bị tuột ren, nứt do ứng suất và mỏi ren dưới các chu kỳ bảo trì lặp lại. Việc tích hợp các chi tiết xiết ren kim loại vào trụ nhựa cung cấp ren trong chắc chắn, có khả năng tiếp nhận vít máy tiêu chuẩn.
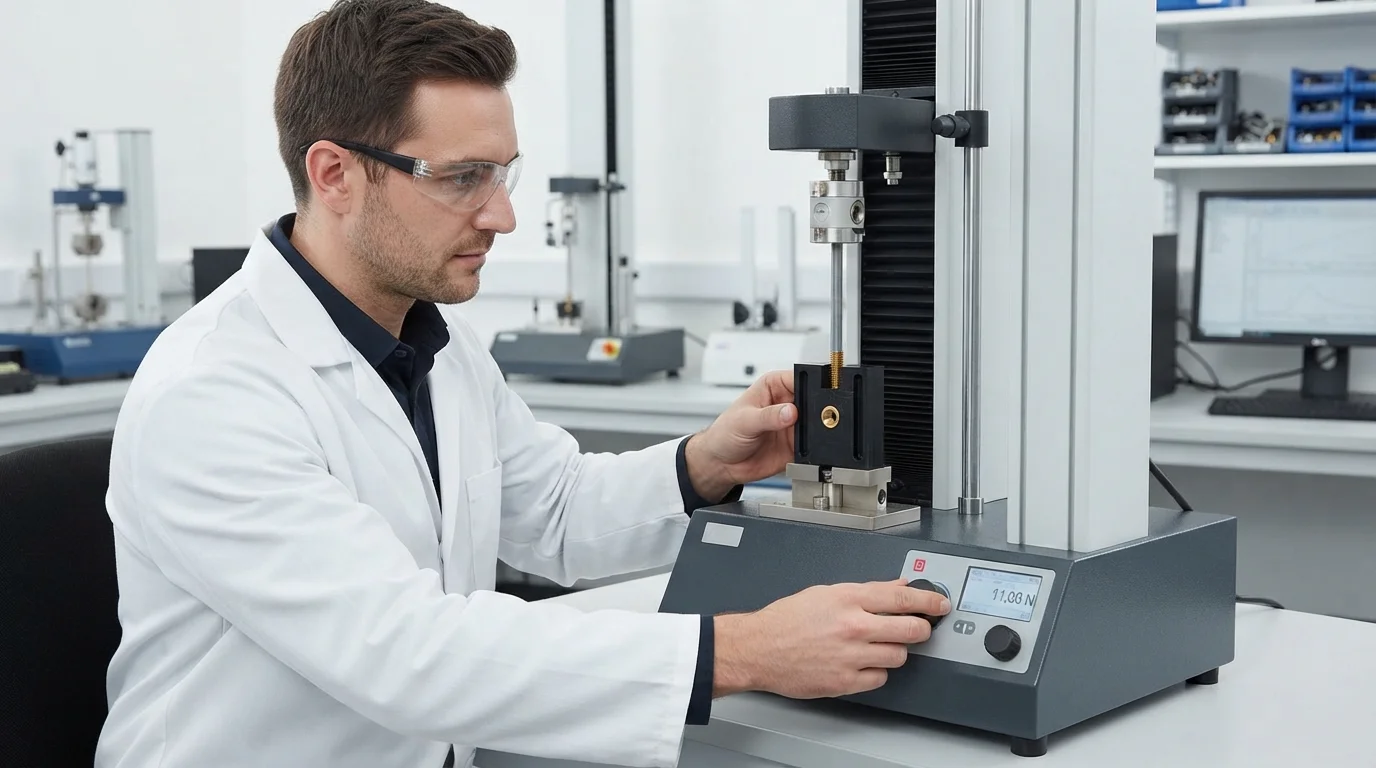
Các kỹ sư phải lựa chọn giữa việc đặt trước chi tiết xiết kim loại vào lõi khuôn trước khi ép phun hoặc lắp đặt insert sau khi đúc bằng thiết bị siêu âm hoặc hàn nhiệt. Việc lựa chọn giữa bao bọc trong khuôn sơ cấp và chèn nhiệt thứ cấp ảnh hưởng đến ngân sách dụng cụ ban đầu, chi phí nhân công đơn vị và giới hạn tải trọng cơ học của mối nối. So sánh kỹ thuật này phân tích sự khác biệt kết cấu, vật lý kháng mô-men xoắn và kinh tế sản xuất.
Mục lục
Insert trong khuôn so với chi tiết xiết hàn nhiệt sau đúc
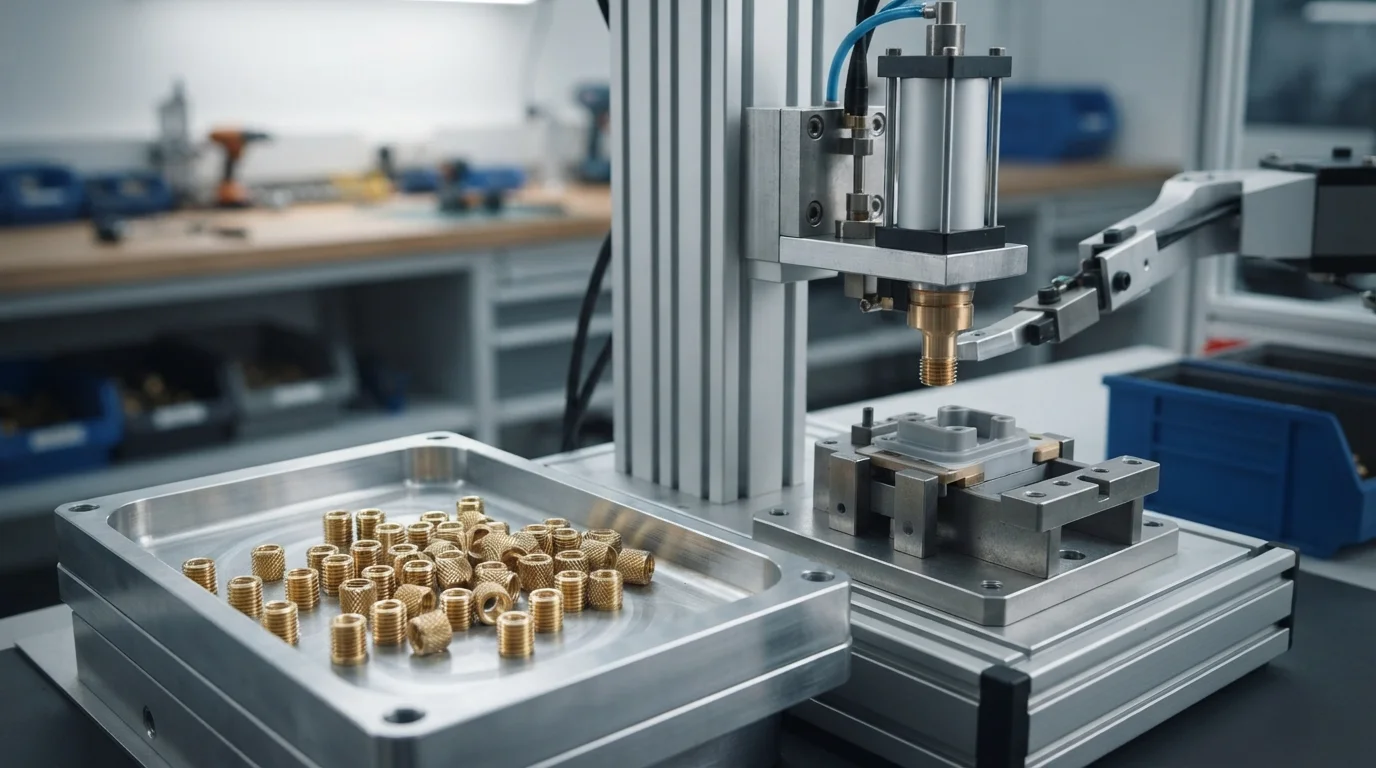
So sánh đúc insert so với hàn nhiệt đòi hỏi đánh giá cơ chế lắp đặt vật lý của từng quy trình. Đặt trước các chi tiết xiết ren 黄铜 hoặc thép không gỉ bên trong khoang khuôn trước khi ép nhựa đặc trưng cho bao bọc trong khuôn sơ cấp. Nhựa nhiệt dẻo nóng chảy chảy trực tiếp xung quanh bề mặt kim loại có khía, đông đặc thành mối nối cơ học rắn chắc, không có khe hở.
Chèn nhiệt sau đúc hàn nhiệt đúc trước một trụ nhựa trơn, sau đó đầu gia nhiệt nóng hoặc còi siêu âm ép insert kim loại vào lỗ đã đúc trước. Đầu gia nhiệt làm nóng chảy thành trụ nhựa, cho phép insert chìm vào vị trí trước khi polymer đông đặc lại. Mặc dù chèn sau đúc đơn giản hóa dụng cụ ban đầu, nó để lại ứng suất nhiệt cục bộ và khe hở vi mô bên trong thành trụ.
So sánh kiểm tra lực chống xoắn & lực kéo tuột
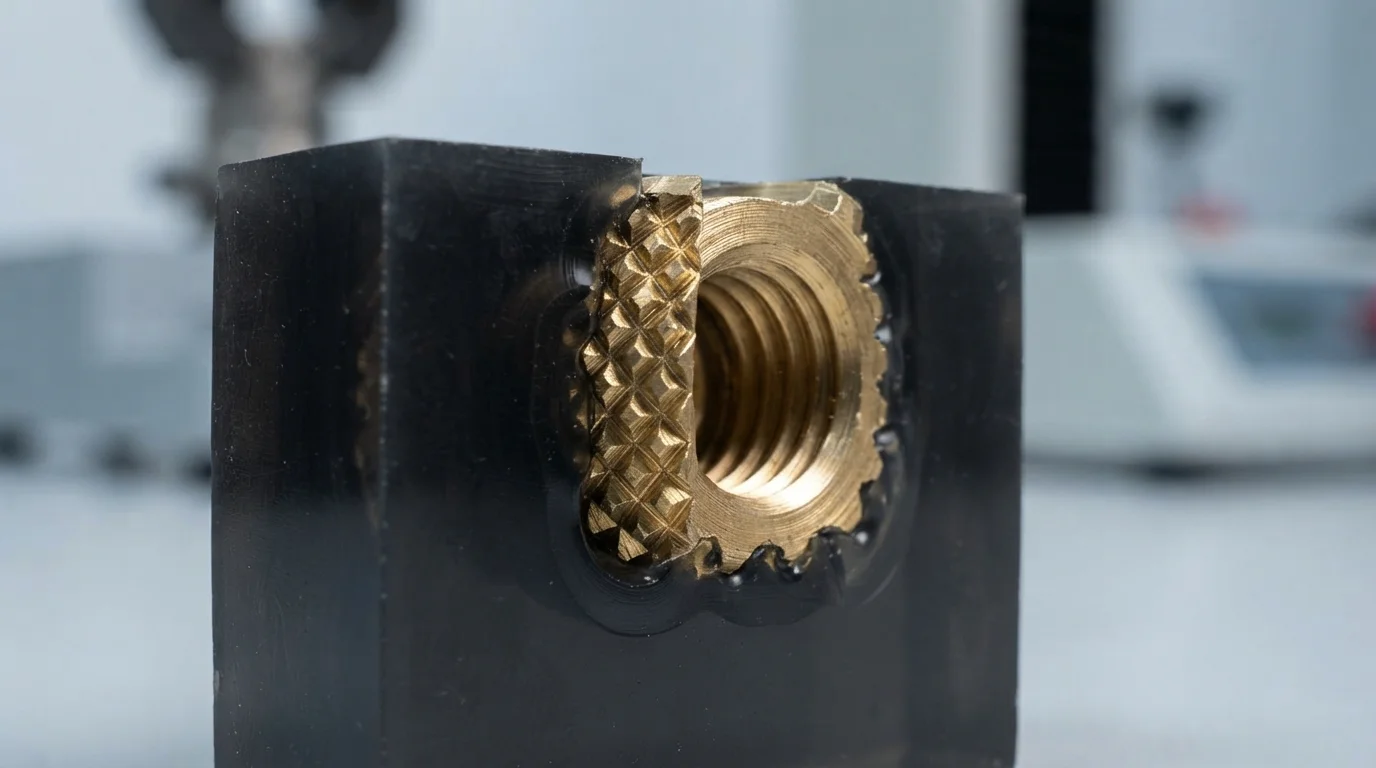
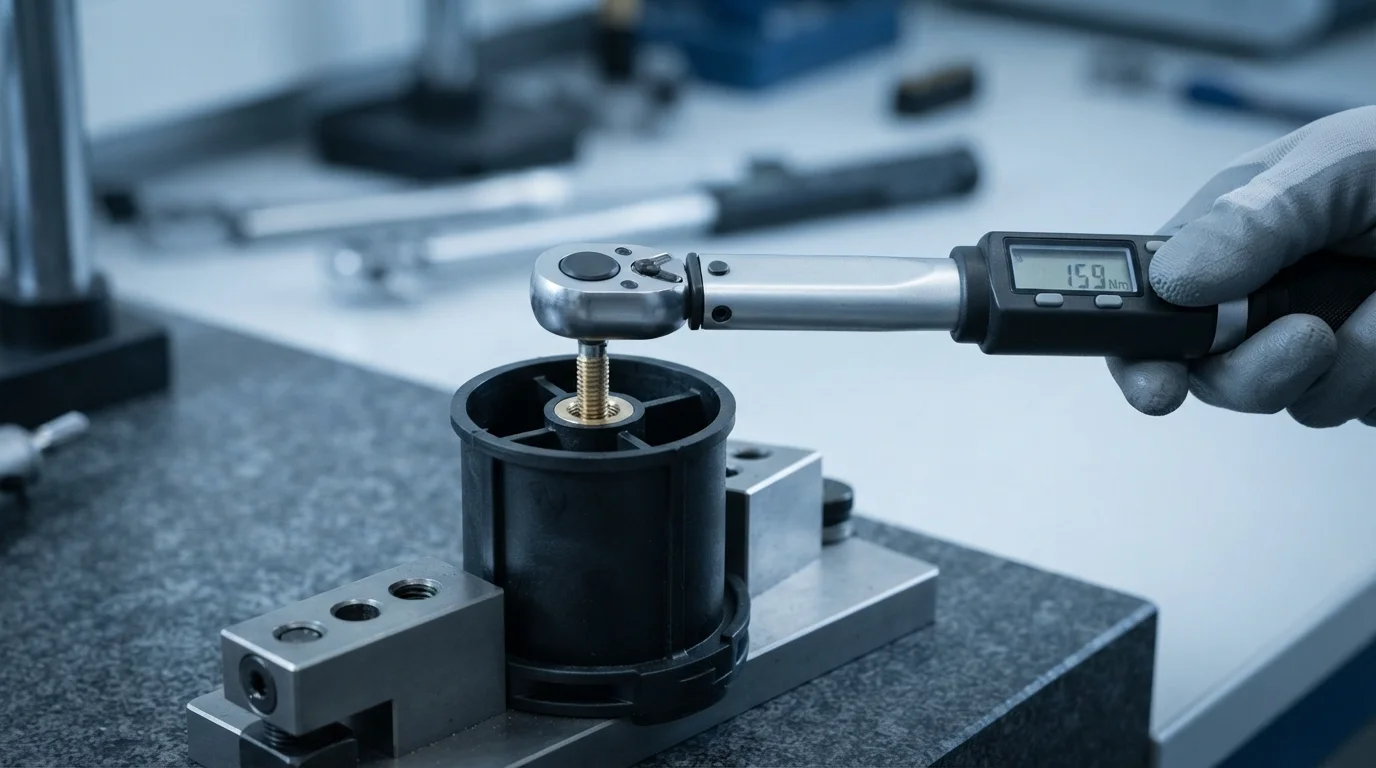
Các thông số hiệu suất cơ học chứng minh vì sao việc đặt trước trong khuôn mang lại độ toàn vẹn kết cấu vượt trội. Việc bao bọc trong khuôn ép nhựa nóng chảy ABS, polycarbonate (PC), 或 PA66 xuyên sâu vào các rãnh khía kim cương và các hốc khoét âm của chi tiết chèn kim loại dưới áp suất phun cao. Polymer nguội đi co lại chặt quanh neo kim loại, tối đa hóa cả lực kéo tuột 和 mô-men xoắn quay chống lại.
Việc gắn nhiệt bằng nhiệt chỉ làm nóng chảy lớp bề mặt bên trong của trụ nhựa, tạo ra một lớp liên kết nông dọc theo các rãnh khía bên ngoài. Các chi tiết chèn được gắn bằng nhiệt thường có giới hạn mô-men xoắn quay thấp hơn vì nhựa nóng chảy không lấp đầy vào các hốc khoét âm sâu đặc chắc như áp suất phun sơ cấp. So sánh đúc chèn với gắn nhiệt chứng minh vì sao việc đặt trước trong khuôn trong quá trình 嵌件成型 mang lại độ bền kéo tuột cao hơn.
| Thông số cơ học & quy trình | Bao bọc chèn trong khuôn sơ cấp | Gắn nhiệt / siêu âm sau đúc | Khuyến nghị kỹ thuật |
|---|---|---|---|
| Khả năng chống kéo tuột theo trục | Tối đa (Nhựa co lại ôm vào các rãnh khía) | Trung bình (Nóng chảy thành bề mặt) | Cần chèn trong khuôn cho các kết cấu chịu tải nặng |
| Khả năng chống xoay tuột mô-men xoắn | Cao (Khóa liên động bằng ren kim cương sâu) | Thấp hơn (Nguy cơ nứt thành trụ) | Đóng gói trong khuôn ngăn ngừa ren bị xoay tuột |
| Chi phí nhân công lắp ráp thứ cấp | Bằng không (Quy trình tự động trong máy ép) | Cao (Nhân công vận hành máy ép thủ công) | Quy trình trong khuôn cắt giảm mạnh nhân công đơn vị cho sản lượng > 10.000 |
Kinh tế học giữa tạo mẫu sản lượng thấp và sản xuất sản lượng cao
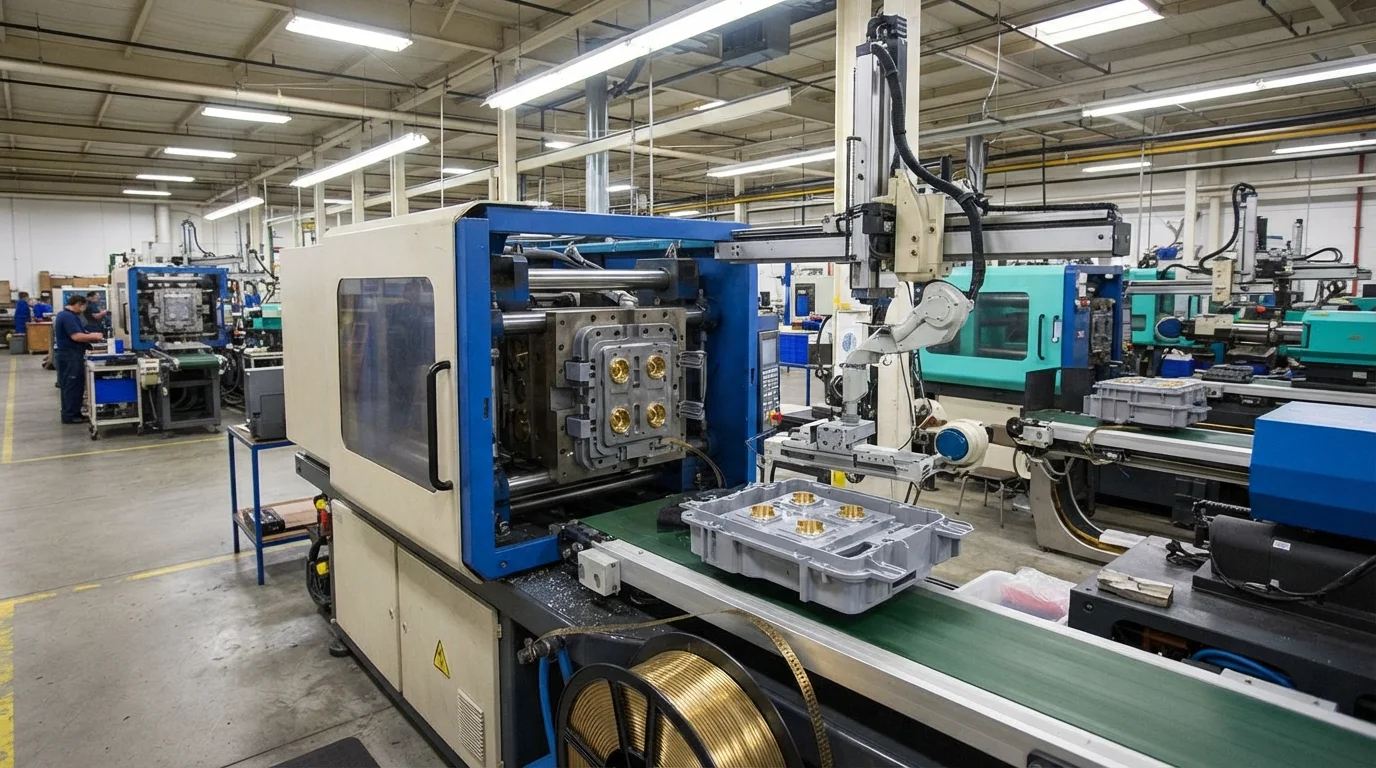
Đánh giá tính kinh tế của dự án đòi hỏi cân đối giữa ngân sách dụng cụ kỹ thuật phi định kỳ ban đầu với chi phí nhân công lắp ráp đơn vị. Ghép nhiệt sau khi đúc mang lại chi phí dụng cụ khuôn ban đầu thấp hơn vì khuôn ép phun sử dụng chốt lõi trơn không có van chặn nổi hoặc đặc điểm định vị. Tuy nhiên, ghép nhiệt đưa vào nhân công thủ công thứ cấp, đòi hỏi người vận hành hoặc máy ép nhiệt nhiều đầu để xử lý từng chi tiết.
Việc đặt trước trong khuôn làm tăng yêu cầu độ chính xác kỹ thuật khuôn ban đầu để ngăn nhựa tràn trên ren hoạt động. Các chương trình ô tô và y tế sản lượng cao dễ dàng bù đắp chi phí dụng cụ ban đầu cao hơn bằng cách loại bỏ máy lắp ráp thứ cấp và giảm nhân công chu kỳ. Robot 6 trục tự động nạp chèn kim loại trong vài giây, giúp giảm đáng kể chi phí sản xuất đơn vị qua các đợt sản xuất lớn.
Các câu hỏi thường gặp (FAQ)
Tại sao đúc chèn đạt được lực kéo tuột cao hơn so với ghép nhiệt?
Đóng gói trong khuôn ép nhựa nóng chảy vào các ngàm khóa ren phức tạp dưới áp suất phun cao. Nhựa co lại bọc quanh chèn kim loại chặt chẽ trong quá trình làm nguội sơ cấp, tạo liên kết cơ học liền mạch chống lại tải kéo tuột dọc trục cực lớn.
Khi nào nên ưu tiên ghép nhiệt hơn đúc chèn cho các chi tiết kẹp nhựa?
Hàn nhiệt có lợi cho việc chế tạo nguyên mẫu lô nhỏ hoặc các chi tiết phức tạp chứa hàng chục vị trí ren, nơi việc đặt insert trong khuôn thủ công sẽ kéo dài quá mức thời gian chu kỳ máy. Sử dụng chèn sau đúc cũng đơn giản hóa dụng cụ lõi khuôn ban đầu và giảm ngân sách NRE.
Làm thế nào để ngăn nhựa rò rỉ vào ren trong trong quá trình chèn trong khuôn?
Ngăn chặn nhựa xâm nhập vào các lỗ ren kín hoặc xuyên suốt dựa vào các chốt định vị lõi khuôn chính xác và các bậc chặn kín khít. Chốt định vị bịt kín lỗ ren trong chắc chắn vào thép dụng cụ, ngăn polymer nóng chảy xâm nhập trong quá trình nén áp suất cao.