
Bir göz, soğuk çekirdekler veya aşınmış girişler tekrarlanan üretimi kararsız hale getirirken kabul edilebilir bir deneme parçası üretebilir. Tasarım incelemesi, nominal şeklin yanı sıra termal davranışı ve bakımı da kapsamalıdır. Güvenilir bir yüksek sıcaklık enjeksiyon kalıbı tasarımı, ısıyı şekli yönettiği kadar bilinçli bir şekilde yönetmelidir. PEEK, PPS ve PEI, yüksek eriyik ve kalıp koşulları, aşındırıcı dolgu maddeleri ve sıkı boyutsal kontrol gerektirebilir. Isıtma, yalıtım, çelik seçimi, havalandırma ve termal genleşme sonradan düşünülen konular olarak ele alınırsa, proses ayarları takımı kurtaramaz.
Tasarım inceleme sırası:
- Reçineyi ve termal pencereyi tanımlayın
- Takım boyunca ısı akışını haritalandırın
- Çeliği ve bileşenleri seçin
- Girişleri ve havalandırmaları yerleştirin
- Ölçüm ve bakımı planlayın
Kalıp, tam olarak doğru kaliteden başlar
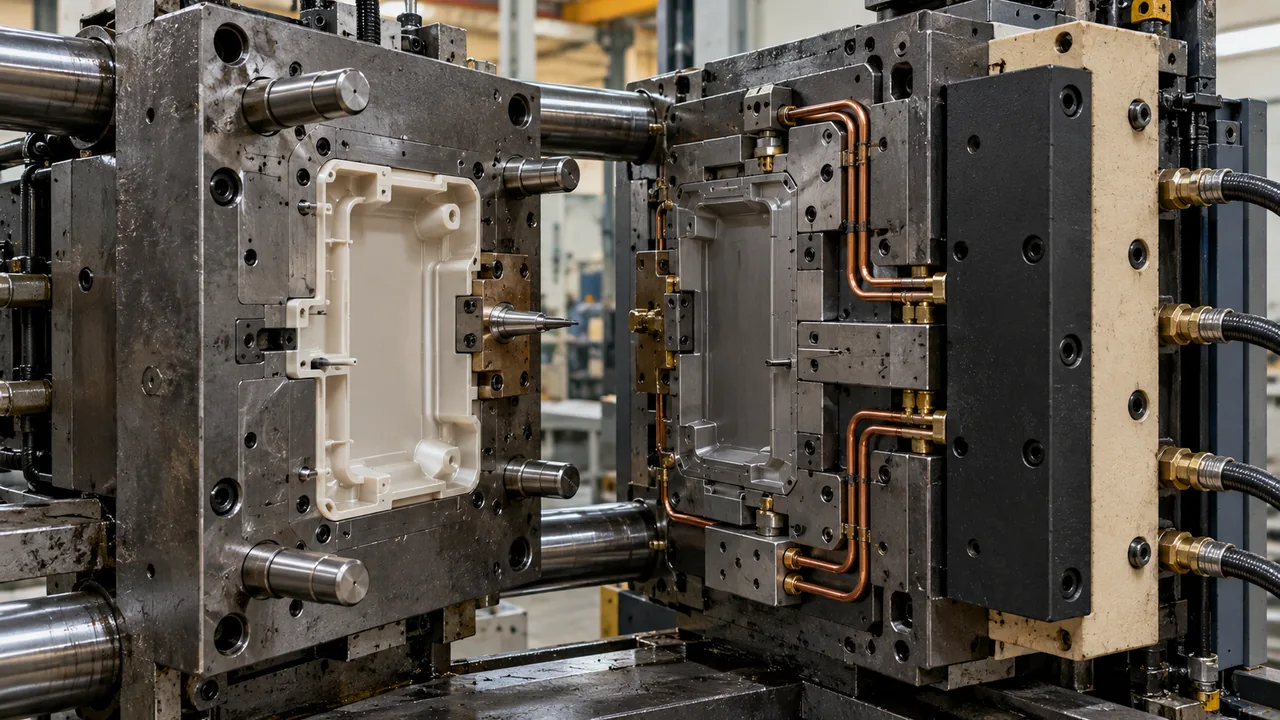
“PEEK kalıbı” veya “PPS kalıbı” yeterli değildir. Dolgusuz, cam elyaf takviyeli ve karbon takviyeli kaliteler aşınmayı, çekmeyi, akış yönlenmesini ve yüzey beklentilerini değiştirir. Çelik spesifikasyonu dondurulmadan önce tam tedarikçi kalitesini, üretim hacmini, düzenleyici gereklilikleri ve parça kabul kriterlerini elde edin. Eriyik aralığı, dolgu içeriği, çekme ve korozif veya aşındırıcı davranış kaliteye göre değişir. Aile düzeyinde bir varsayımdan yola çıkarak çelik kesmek, girişleri, havalandırmaları ve boyutları kullanılabilir pencerenin dışına yerleştirebilir. Son tasarımdan önce malzeme tanımını dondurun veya test edilmiş bir kalite aralığı tanımlayın. İlk tasarım incelemesi, kesin reçine tanımını, dolgu tipini, kritik boyutları, işlevi ve amaçlanan hacmi içermelidir. Malzeme alternatifleri açık kalırsa, tek bir çekme değeri varsaymak yerine takımın karşılaması gereken davranış aralığını belirleyin. Tedarikçi önerilerini ve bileşen gereksinimlerini ayrı tutun. Kalıplama makinesi için belirtilen bir sıcaklık kapasitesi, tamamlanmış takımın, yolluk sisteminin ve yardımcı sistemlerin her kritik yüzeyde gerekli koşulları güvenli şekilde sürdürebileceğini kanıtlamaz.
Sadece delinmiş delikler değil, bir termal devre tasarlayın
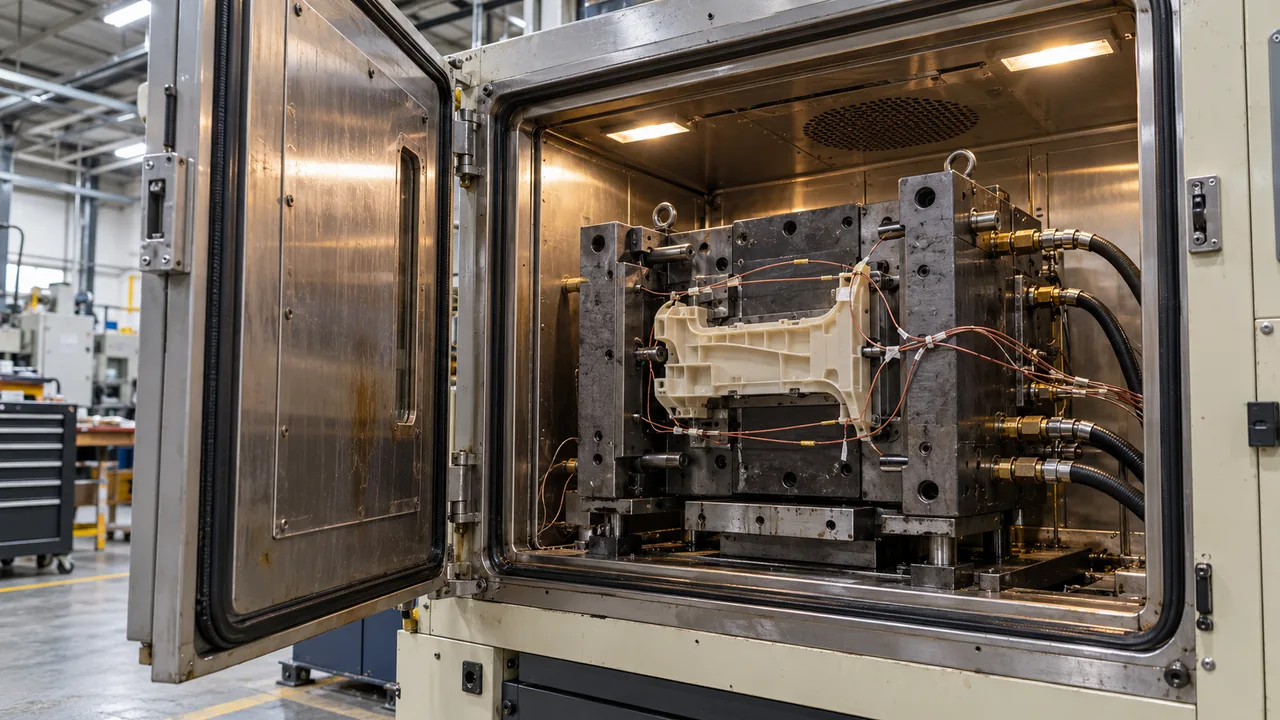
Amaç, ısıtıcı çıkışında yüksek sıcaklık değil, kontrollü bir göz ve çekirdek yüzeyidir. Devre uzunluğu, çapı, akışı, insert teması, hortum kaybı ve plakalara ısı transferi yerel koşulları etkiler. Düzensiz sıcaklık, diferansiyel çekme, kararsız kristallik ve vardiya boyunca değişen boyutlar üretir. Derin çekirdekler, sürgüler ve kalın insertler, tek tip kanal düzeninin kontrol edemeyebileceği yerel ısı kuyuları oluşturur. Termal dengesizlik, gözden göze dolumu, kristalliği ve çıkarmayı değiştirir. Devre aralığını bir termal çalışmayla inceleyin ve üretim sonrası yüzey sıcaklıklarını doğrulayın. Soğutma ve ısıtma düzenlemeleri, çekirdekler, sürgüler, yolluklar ve kalın kesitler dahil olmak üzere yerel ısı akışı etrafında tasarlanmalıdır.
Ölçüm noktalarını parçanın hassas olduğu yerlere yerleştirin: uzun akış uçları, kalından inceye geçişler, kritik datums ve büyük insertlerin etrafındaki bölgeler. Eşit olmayan termal yollar, ortalama gösterge kararlı olsa bile gözler arasında dolumu ve morfolojiyi değiştirebilir. Ölçüm konumlarını tasarım erişilebilirken planlayın, ardından denemede tahminleri yüzey ölçümleriyle karşılaştırın. Kabul kontrolü, kararlı üretimin yanı sıra ısınma ve yeniden başlatmayı da içermelidir; çünkü yerel termal gecikme, tek bir stabilize atışın asla ortaya çıkarmayacağı arızalar yaratabilir.
Takım ısısını makineden uzak tutun
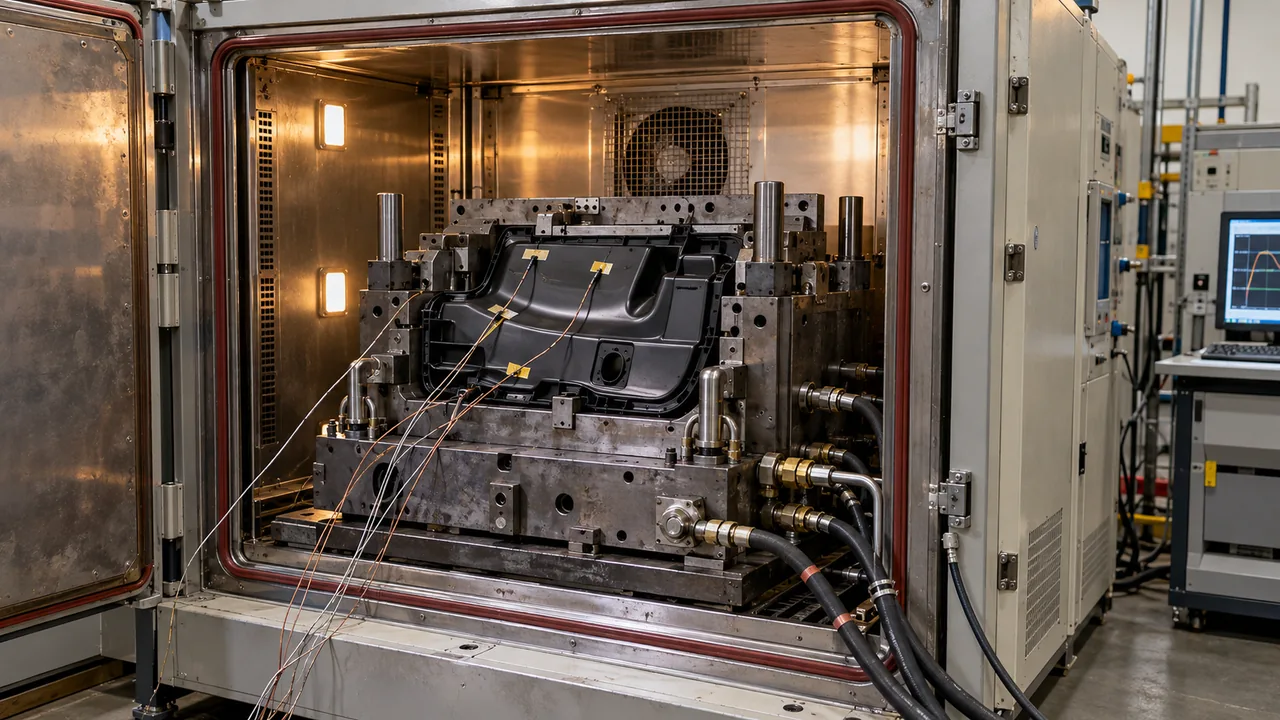
Kalıp ile plaka arasındaki termal yalıtım, ısı kaybını azaltır ve presi korur. Sıcak hortumlar, manifoldlar, contalar, sensörler ve konektörler amaçlanan ortam için derecelendirilmiş olmalıdır. Genleşme payları ve destek, ısıtılan düzeneğin hizalamasını kaybetmesini önlemelidir. Yalıtım, plakalara ve komşu mekanizmalara ısı kaybını sınırlarken ısınma süresini azaltır. Yine de kenetleme yükünü desteklemeli ve contalar veya elektronik çevresinde ısı tutmayı önlemelidir. Kabul sırasında izin verilen makine arayüzü sıcaklıklarını belgeleyin. Termal izolasyon ayrıca bağlantı elemanlarını, hizalamayı ve yük transferini etkiler, bu nedenle tasarımın sonunda eklenen bir levha olarak ele alınamaz. Nozul temasını, montaj arayüzlerini, contaları ve yakındaki sensörleri gerçek derecelendirmelerine göre inceleyin. Sıcak bileşenler çevresinde operatör erişimini ve servis prosedürlerini göz önünde bulundurun. Tasarım kaydı, gerekli arayüz koşullarını ve bunların nasıl ölçüleceğini belirtmelidir. Bu, ısı kaybından kaynaklanan proses kararsızlığını, farklı bir üretim düzenlemesi gerektiren ekipman sınırlarından ayırmaya yardımcı olur.
Çelik seçimi aşınma ve ömre göre yapılır
Yüksek sıcaklık tek başına tek bir takım çeliğini belirlemez. Aşındırıcı cam veya karbon fiber, korozyon riski, parlatma gereksinimi, kalıp boşluğu ömrü ve bakım kabiliyeti önemlidir. Tamamı farklı bir yapıda olsa bile yolluklarda, kapatma yüzeylerinde ve yüksek hızlı bölgelerde sertleştirilmiş insertler uygun olabilir. Dolgulu yüksek sıcaklık polimerleri, en yüksek hızlı bölgelerde yollukları, kanalları, havalandırmaları ve kapatma yüzeylerini aşındırabilir. Her zaman tek tip üstün çelik gerekli değildir, ancak hassas insertler bakıma uygun olmalıdır. Sertliği, kaplamaları ve değiştirilebilir detayları öngörülen aşınmaya göre planlayın. Aşınma, dolgulu eriyiğin yön değiştirdiği, hızlandığı veya dar bir açıklıktan geçtiği yerlerde yoğunlaşma eğilimindedir. Bu nedenle yolluklar, havalandırmalar, kanal dirsekleri ve kapatma yüzeyleri, kalıp boşluğunun geri kalanından farklı koruma veya değiştirme planları gerektirebilir. Çeliği, ısıl işlemi ve varsa kaplamayı, doğrulanmış malzeme uyumluluğunu kullanarak malzeme sınıfına ve kullanım koşullarına uygun hale getirin. Gerekli görüldüğünde erişilebilir değiştirilebilir insertler ekleyin. Dayanıklı bir kalıp, yalnızca üstün çelik kullandığı söylenen bir kalıp değil, kritik geometrisi izlenebilen ve yenilenebilen bir kalıptır.
| Takım alanı | Tasarım riski | İnceleme sorusu |
|---|---|---|
| Yolluk ve kanal | Kesme, aşınma ve donma | Yolluk, aşırı basınç veya bozulma olmadan doldurabilir mi? |
| Ayrım çizgisi | Çapak ve ısıl hareket | Çalışma sıcaklığında destek düzgün kalacak mı? |
| Havalandırmalar | Yanma ve birikintiler | Havalandırmalara bakım için erişilebilir mi? |
Yolluğu dolum kadar yük yoluyla da konumlandırın
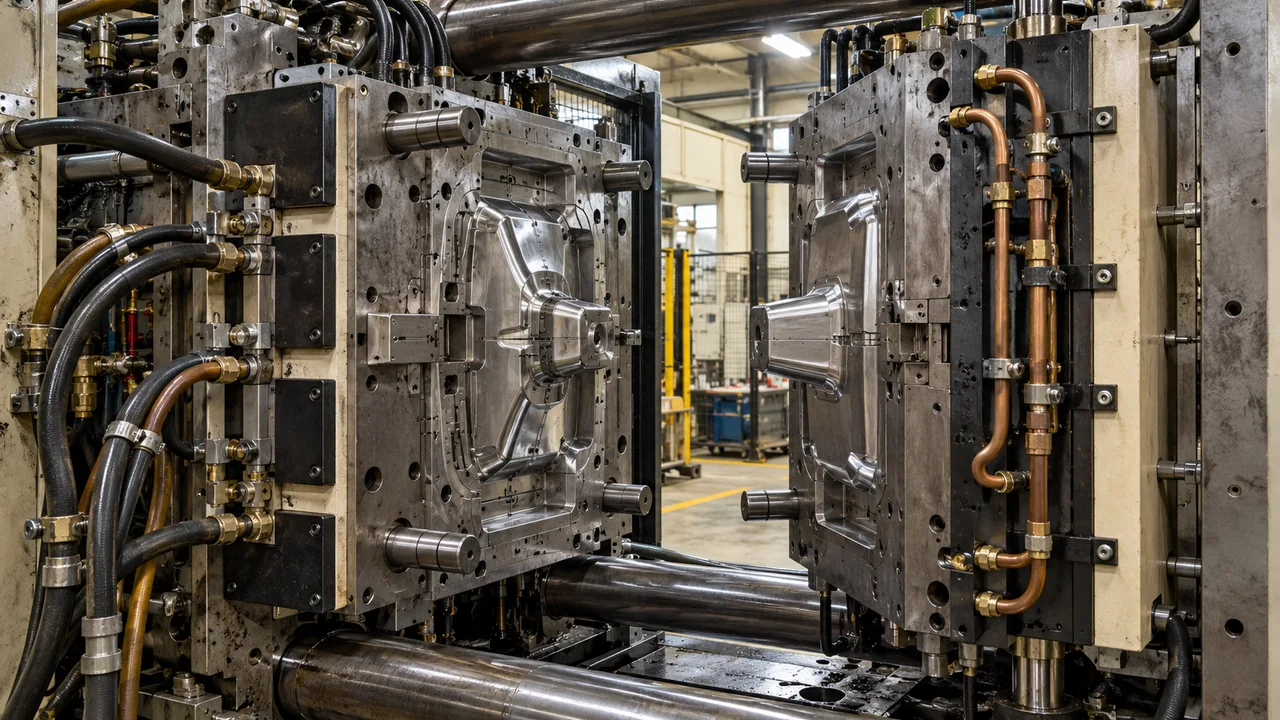
Yolluk konumu, birleşme çizgilerini, fiber yönlenmesini ve sıkıştırmayı kontrol eder. Takviyeli yüksek sıcaklık polimerleri için bu etkiler mukavemet ve çarpılmaya baskın gelebilir. Kritik birleşme çizgilerini mümkün olduğunca bağlantı elemanlarından, basınç sınırlarından ve yüksek yüklü kesitlerden uzak tutun. Yolluk konumu akış uzunluğunu, fiber yönlenmesini, hava tuzaklarını ve akış cephelerinin buluştuğu yeri kontrol eder. Görsel olarak gizlenmiş bir birleşme çizgisi yine de en yüksek mekanik yükü kesebilir. Tasarım amacını doğrulamak için simülasyon ve kısa atış kanıtlarını kullanın. Bir yolluk, birleşme çizgilerini, yönlenmeyi veya yolluk izini fonksiyon açısından kritik bir özelliğe yerleştirmeden dolum ve sıkıştırma sağlamalıdır.
A kalıp akış analizi Akış uzunluğu yüksek olduğunda, parçada birden fazla giriş varsa veya yönlendirme yapısal tasarımı etkiliyorsa, çelikten önce değerlidir. Görünümü iyileştiren bir değişiklik yine de bir sızdırmazlık yüzeyini veya yüklü bir çıkıntıyı zayıflatabilir. Beklenen akış yolunu kullanarak hava tuzaklarını ve basınç kaybını belirleyin, ardından deneme sırasında temsili kısa atışlarla doğrulayın. Dolgulu tipler, çekmenin yanı sıra yük yönüne de dikkat gerektirir. Daha büyük bir girişi veya daha yüksek hızı evrensel bir iyileştirme olarak değerlendirmeden önce tüm bileşeni gözden geçirin.
Bakım, tasarıma dahil edilmelidir
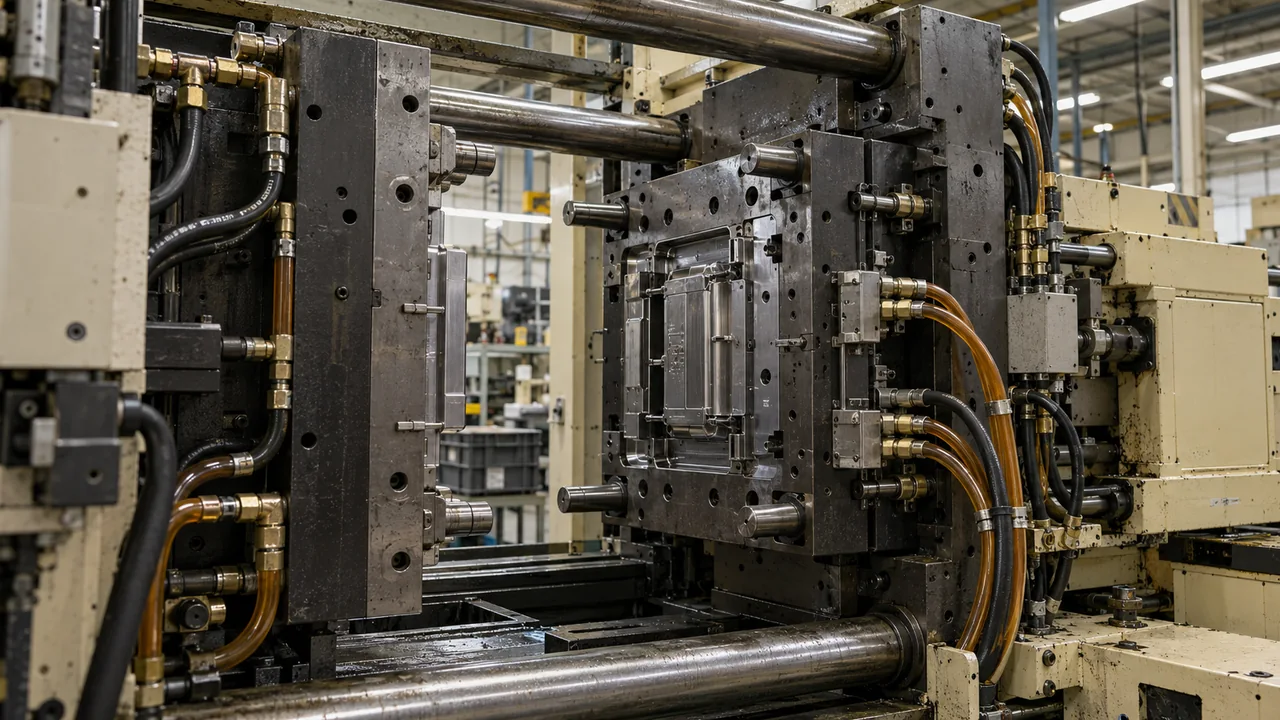
Havalandırma kanallarına, ısıtıcılara, termokupllara ve aşınma insertlerine erişim sağlayın. Bakımın sapmayı tespit edebilmesi için kalifikasyon sırasında temel direnci, akışı ve kavite sıcaklığını kaydedin. Rutin havalandırma temizliği için tamamen sökülmesi gereken bir üretim kalıbı uzun süre kararlı kalmaz. Sıcak kalıplar ve aşındırıcı reçineler, tıkanmış havalandırma kanallarının, aşınmış girişlerin ve hasarlı kapatma yüzeylerinin maliyetini artırır. Erişilebilir insertler ve belgelenmiş temel ölçüler, toparlanma süresini kısaltır. Muayene aralıklarını, reddedilen parçaları beklemek yerine atış sayısına ve gözlenen aşınmaya göre tanımlayın. Kabulden sonra temel giriş, havalandırma ve kapatma ölçülerini tanımlayın ve kaviteye özgü muayene sonuçlarını saklayın.
Jucheng’in Yüksek Sıcaklık Polimer Kalıplama yaklaşımı, kalıp tasarımını tam PEEK veya PPS tiple ve doğrulama planıyla birleştirir. Bakımı, uydurma bir ömür garantisi kullanmak yerine gözlenen aşınma ve üretim geçmişine göre planlayın. Kalıp bakımı, tekrarlanabilirlik için gereken ısıtma düzenini ve sensör konumlarını korumalıdır. Onarımdan sonra hem ölçüleri hem de işlevi onaylanmış proses altında doğrulayın. Bu, yerel olarak başarılı bir parlatma veya insert değişikliğinin başka bir kritik bölgede akışı, dolguyu veya çıkışı değiştirmesini önler.
Sıkça sorulan sorular
Su devreleri yüksek sıcaklıklı bir kalıbı ısıtabilir mi?
Gerekli kalıp sıcaklığına ve sistem anma değerlerine bağlıdır. Su sistemlerinin gerekli yüzey sıcaklığına güvenli şekilde ulaşamadığı durumlarda genellikle yüksek sıcaklıklı yağ veya elektrikli ısıtma düşünülür. Su ısıtma, tüm sistemin anma çalışma basıncı ve sıcaklığı ile sınırlıdır. Basınçlı su, yağ veya elektrikli ısıtma seçmeden önce tip gereksinimini ve ekipman kapasitesini doğrulayın.
Dolgulu polimerler her zaman sertleştirilmiş çelik gerektirir mi?
Aşındırıcı dolgular aşınma riskini artırır, ancak çelik ve insert seçimleri hacmi, hızı, geometriyi, yüzey kalitesini ve bakım stratejisini yansıtmalıdır. Dolgu aşındırıcılığını, üretim hacmini ve aşınma açısından kritik özellikleri birlikte değerlendirin. Sertleştirilmiş veya değiştirilebilir insertler yerel olarak gerekçelendirilebilir; polimer ailesi tek başına her kalıp için aynı çelik işlemini belirleyemez.
Kalıp neden plakadan yalıtılmalıdır?
Yalıtım ısı kaybını azaltır, termal kontrolü iyileştirir ve makine bileşenlerini gereksiz ısı transferinden korur. Yalıtımın sıcaklık anma değerini, basınç dayanımını ve montaj arayüzlerini kontrol edin. Amaç, sıkma yükü desteğinden ödün vermeden veya yakındaki makine bileşenlerini aşırı ısıtmadan kontrollü ısı kaybı sağlamaktır.