
Gerilme çift kırılması, şeffaf bir polimerin artık her yönde optik olarak aynı davranmadığının kanıtıdır. Akış yönlenmesinden, düzensiz paketlemeden, homojen olmayan soğutmadan, zorlamalı çıkarmadan veya montaj yükünden kaynaklanabilir. Çapraz polarizörler arasındaki renkli desen faydalıdır, ancak tek başına nedeni tanımlamaz. Teşhis, desenin ne zaman ortaya çıktığına, akışla nerede hizalandığına ve kalıplamadan sonra nasıl değiştiğine bağlıdır.
Deseni zaman içinde okuyun: parçayı kalıplamadan hemen sonra, koşullandırmadan sonra, tavlama denemelerinden sonra ve montajdan sonra karşılaştırın. Bu durumlar arasındaki değişiklikler, donmuş akış yönlenmesini termal ve mekanik yüklenmeden ayırır.
Bu makalede:
- Renklerin ne anlama geldiğini anlayın
- Deseni proses geçmişiyle eşleştirin
- Kalıplamayı montaj gerilmesinden ayırın
- Doğru kaynağı azaltın
- Kullanılabilir bir kabul yöntemi yazın
- Sıkça sorulan sorular
Polarize Renkler Aslında Neyi Gösterir
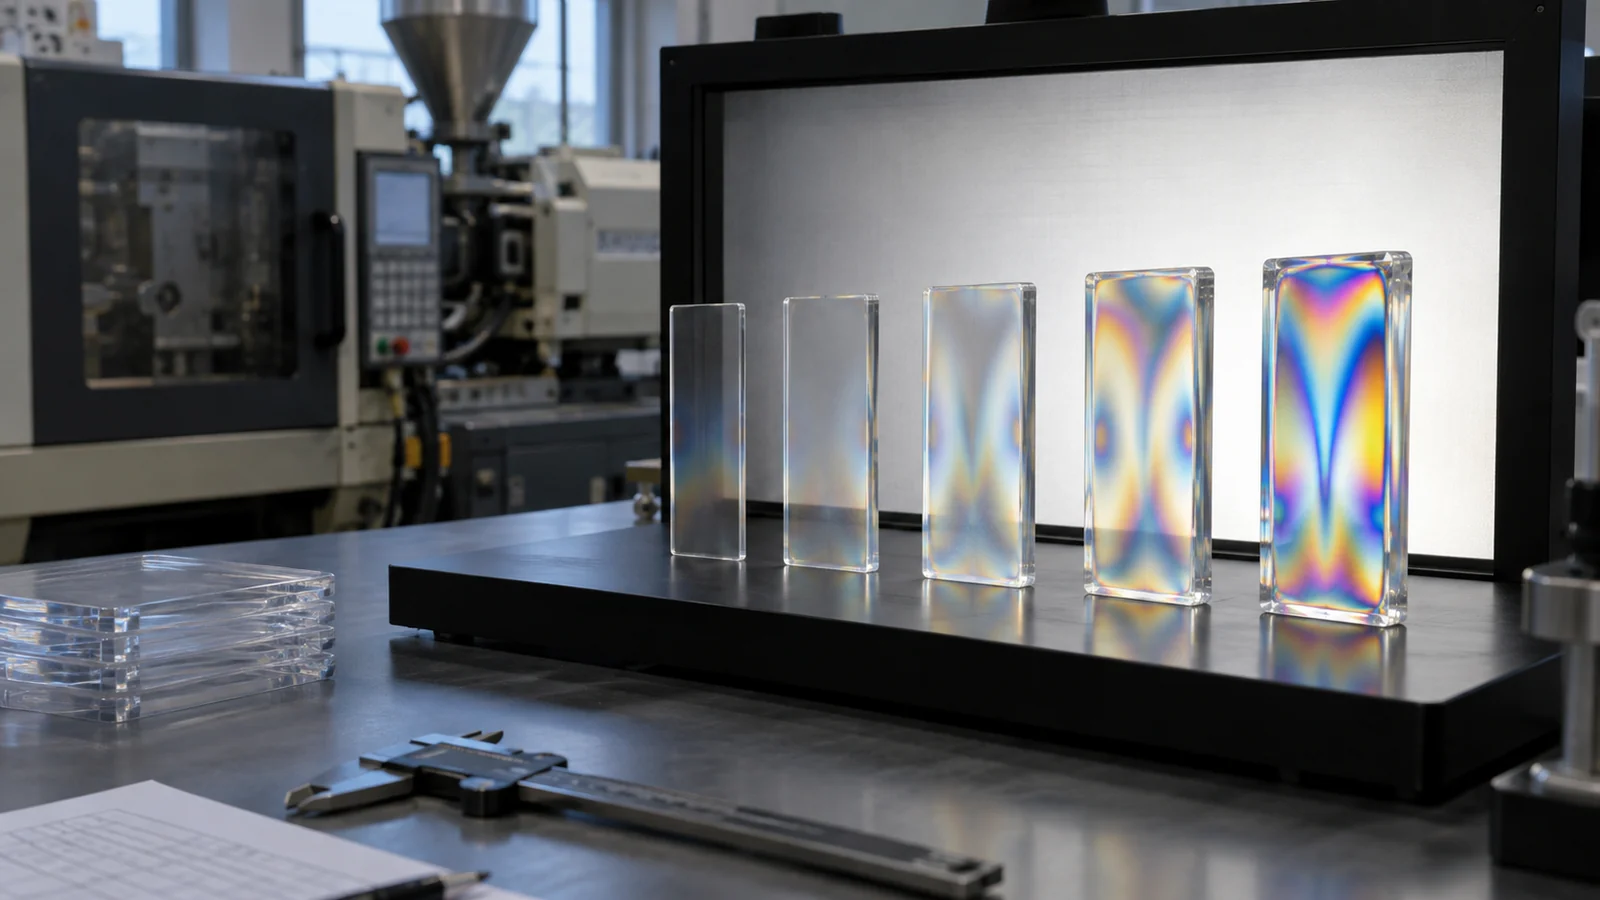
Gerilmesiz izotropik bir malzemede ışık, farklı yönlerde esasen aynı kırılma davranışını görür. Yönlenme ve gerilme yönsel farklılıklar yaratır. Çapraz polarizörler arasında bu farklılıklar, optik gecikme, parça kalınlığı ve dalga boyuyla ilişkili parlaklık ve renk olarak görünür.
Bu nedenle parlak bir renk, tanımlı bir yöntem ve malzeme ilişkisi olmadan evrensel bir gerilme değerine dönüştürülemez. Daha kalın bir bölge, benzer bir gerilme durumu altında ince bir bölgeye göre daha güçlü bir desen sergileyebilir. Polariskopiyi benzer koşullar altında benzer geometriyi karşılaştırmak için kullanın.
Deseni Akış ve Soğutmaya Geri Eşleştirin
Yolluk yakınındaki yoğunlaşmış bir desen, yüksek kayma veya güçlü paketlemeye işaret edebilir. Akış yönünü takip eden bantlar donmuş yönlenmeyi yansıtabilir. Akış cephelerinin buluştuğu bir çizgi, kaynak hattı geçmişine işaret eder. Kenar desenleri hızlı yüzey soğumasından, aşırı paketlemeden veya kalıp boşluğuna karşı kısıtlamadan kaynaklanabilir.
Desenin bir dolum geçmişine sahip olması için kısa dolumları nihai parçayla karşılaştırın. Boşlukları ayırın ve eriyik sıcaklığını, kalıp sıcaklığını, dolum profilini, transfer konumunu, tutma basıncını ve soğuma süresini kaydedin. Bu kayıtlar olmadan, bir polarizör görüntüsü mühendislik kontrolü yerine bir semptomun fotoğrafıdır.
Kalıplama Gerilimi ve Montaj Gerilimi Benzer Görünebilir
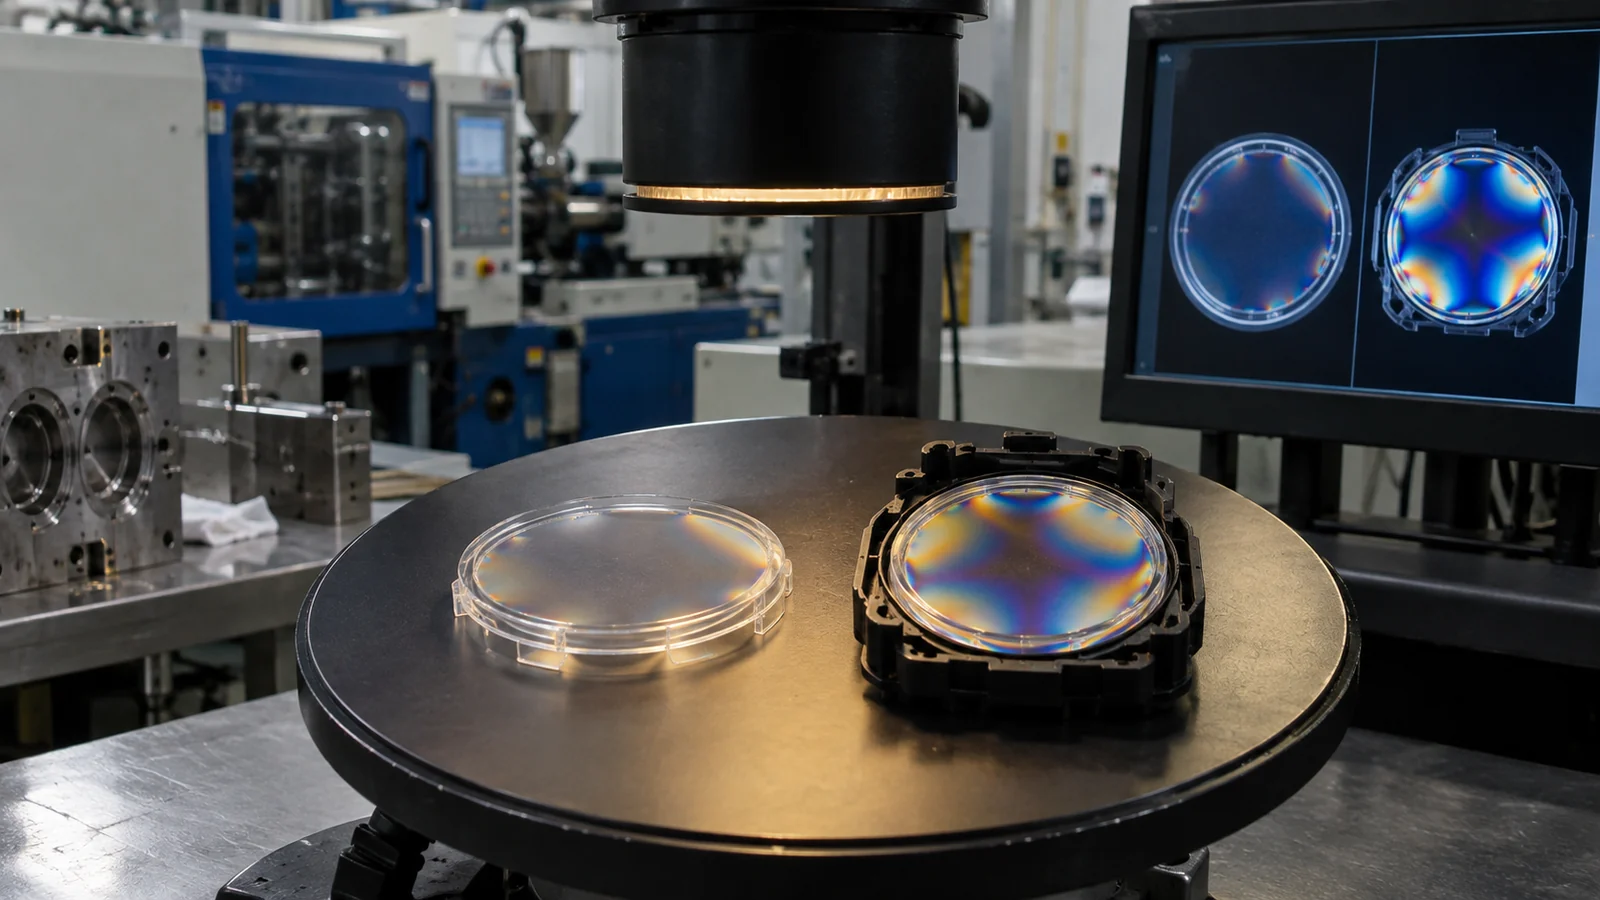
Önce gevşek parçayı inceleyin, ardından klipsler, vidalar, yapıştırıcı kürlenmesi veya pres geçme sonrasında tekrarlayın. Bir tutma noktası yakınında yeni bir desen ortaya çıkarsa, montaj optiği yüklüyor demektir. Montajlar boyunca aynı konumda kalan kalıplanmış bir desen, giriş, paketleme, soğutma veya ejeksiyona işaret eder.
Zaman önemlidir. Sıcak bir parça ejeksiyondan sonra gevşeyebilir veya deforme olabilir. Higroskopik polimerler de şartlandırma sırasında boyut ve gerilim durumunu değiştirebilir. Numuneleri karşılaştırmadan önce sabit bir aralık ve ortam belirleyin.
Rengi Gizlemek Yerine Kaynağı Azaltın
Giriş kayması baskınsa, daha az kısıtlayıcı bir giriş veya gereksiz ivmelenmeyi önleyen bir dolum profili karşılaştırın. Aşırı paketleme baskınsa, giriş donmasını doğrulayın ve hacimsel dolumdan sonra basıncı azaltın. Soğutma asimetrikse, su akışını, insert temasını veya çelik sıcaklığını düzeltin. Ejeksiyon parçayı büküyorsa, çekme açısını iyileştirin ve serbest bırakma kuvvetini dağıtın.
Tavlama bazı kalıntı gerilimleri azaltabilir, ancak zaman ekler ve boyutları değiştirebilir. Kararsız bir kalıp veya prosesin rutin bir ikamesi haline gelmemelidir. Optik ve Şeffaf Enjeksiyon Kalıplama, içinde, tercih edilen kontrol, ikincil işlem öncesinde gecikmeyi ürünün işlevsel sınırının altında tutan kararlı bir prosestir.
Bir Gerilim Spesifikasyonu Test Konfigürasyonu Gerektirir
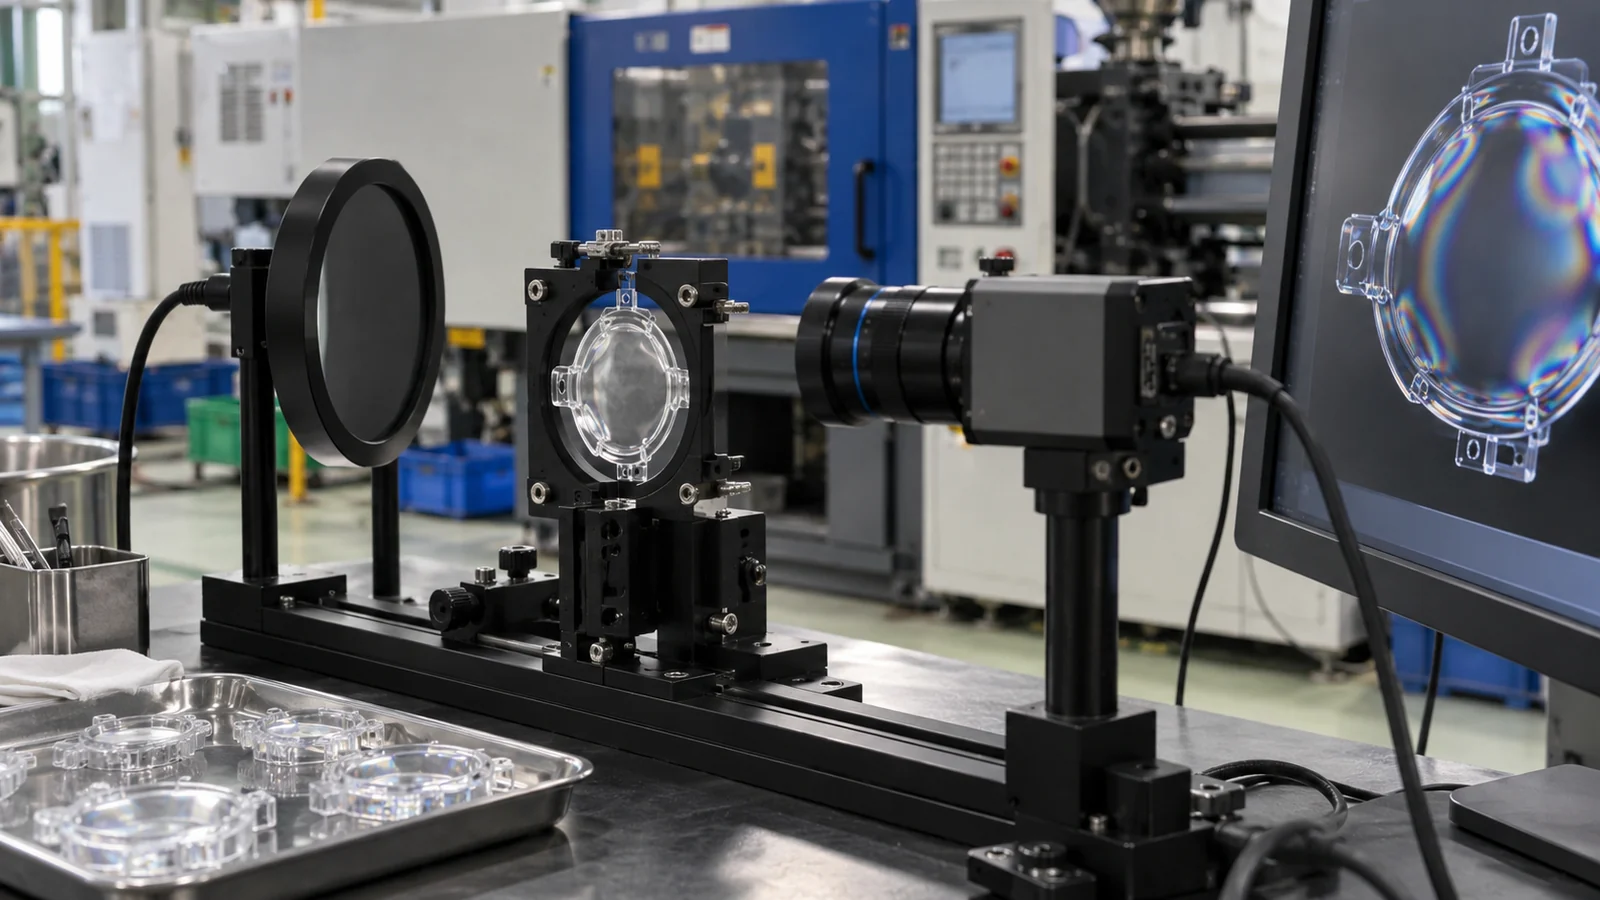
Polarizör düzenini, dalga boyunu veya ışık kaynağını, parça yönünü, görüş yönünü, arka planı, kamera ayarlarını, şartlandırmayı ve inceleme bölgesini belirtin. Kabulün bir referans görüntü, saçak derecesi, gecikme değeri veya ürün düzeyinde optik performans kullanıp kullanmadığını tanımlayın.
Kriteri işleve bağlayın. Dekoratif bir şeffaf kapak, polarize bir ekranı, sensörü veya görüntüleme sistemini bozacak desenleri kabul edebilir. Aynı kalıplanmış görünüm, aynı ürün riskini oluşturmaz.
Ekranı ürün performansıyla ilişkilendirin
Nitelendirme sırasında, gerçek optik montajda düşük, orta ve yüksek polarize ışık yanıtına sahip parçaları test edin. Bu ilişkilendirme, tarama sınırının ürünü koruyup korumadığını veya yalnızca çekici görüntüler üretip üretmediğini gösterir. Sınır numunelerini kontrollü depolamada saklayın ve malzeme veya takım değişikliklerinden sonra ilişkilendirmeyi tekrarlayın.
Bir kalıplama incelemesi talep ederken, reçine sınıfını, kalınlık haritasını, giriş konumunu, polarizör konfigürasyonunu, montaj torkunu veya girişimini ve optik semptomu sağlayın. Bu bağlam olmadan tek bir renkli fotoğraf, akış yönünü sonraki mekanik gerilimden nadiren ayırt eder.
Proses değişikliklerini kontrollü deneyler olarak kullanın
Bir düzeltmeyi test ederken, her seferinde bir mekanizmayı değiştirin ve aynı gözü karşılaştırın. Birlikte uygulanan daha yavaş dolum, daha sıcak kalıp ve daha düşük paketleme görüntüyü iyileştirebilir ancak hangi kontrolün önemli olduğunu ortaya koymaz. Tek faktörlü doğrulama, daha sonra izlenebilen ve geri kazanılabilen bir ayar oluşturur.
Gerilim deseni iyileştikten sonra ödünleşimleri kontrol edin. Daha düşük paketleme çökme veya boyutsal varyasyonu artırabilir; daha uzun soğutma kalıptan çıkmayı iyileştirebilir ancak maliyeti artırabilir; daha yüksek sıcaklık replikasyonu iyileştirebilirken kalma riskini artırabilir. Kabul edilen proses optik, boyutsal ve üretim gereksinimlerini birlikte karşılamalıdır.
Sıkça Sorulan Sorular
Çift kırılma parçanın çatlayacağı anlamına mı gelir?
Mutlaka değil. Yönlenme veya gerilimle ilişkili optik anizotropiyi gösterir. Çatlama riski ayrıca malzemeye, gerilim büyüklüğüne, çentiklere, kimyasallara, sıcaklığa ve zamana bağlıdır.
Daha düşük enjeksiyon hızı bunu giderebilir mi?
Bazen, ancak daha yavaş dolum daha soğuk bir akış cephesi ve başka kusurlar oluşturabilir. Hızı eriyik ve kalıp sıcaklığı, giriş tasarımı ve basınç aktarımı ile birlikte değerlendirin.
Desen montajdan sonra neden değişir?
Klipsler, vidalar, girişim, yapıştırıcı çekmesi veya gövde eğrilmesi yeni gerilim uygulayabilir. Hem gevşek hem de monte edilmiş durumları inceleyin.