
Ürün geliştirme takvimlerini hızlandırmak, üretim amaçlı mühendislik polimerleri kullanılarak fonksiyonel donanım tasarımlarının doğrulanmasını gerektirir. 3D baskı gibi eklemeli imalat teknikleri hızlı kavramsal modeller sağlar, ancak fotopolimerler enjeksiyonla kalıplanmış termoplastiklerin mekanik dayanıklılığını, ısı direncini ve kimyasal bağışıklığını taklit edemez. Profesyonel prototip enjeksiyon kalıplama Ar-Ge kontrolleri ile seri üretim arasındaki boşluğu kapatarak mühendislerin fonksiyonel parçaları tam malzeme özellikleriyle test etmelerini sağlar. JUCHENG, hızlı prototip kalıplama ve düşük hacimli köprü üretimi sunarak fonksiyonel bileşenleri kesinlikle müşteri CAD spesifikasyonlarına göre üretir.
İçindekiler
Hızlı Kalıplama ile 7-10 İş Gününde T1 Numune Teslimatı
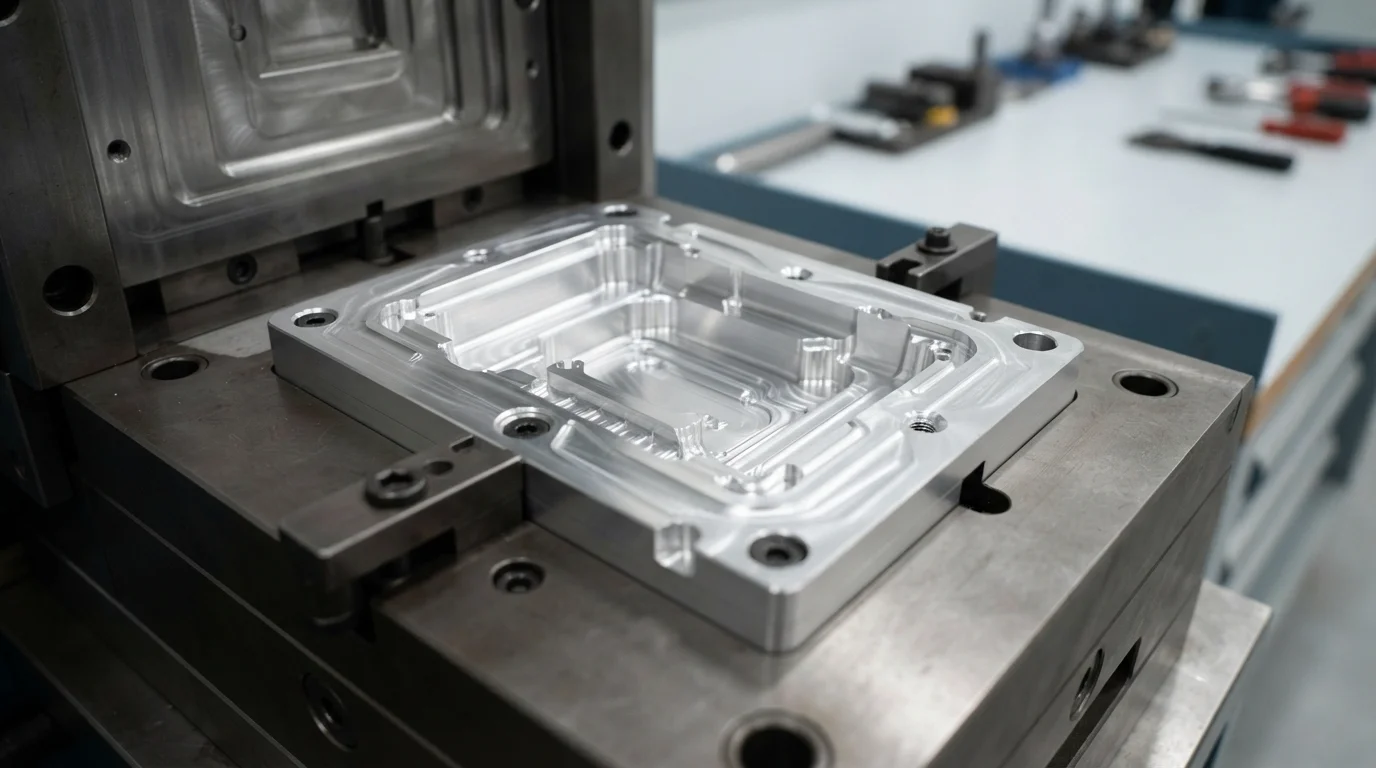
Hızlı teslim süreli prototip bileşenlerinin teslimi, modüler ana ünite kalıp (MUD) çerçevelerine ve hızlı kalıp yapım protokollerine dayanır. Yüksek mukavemetli Al7075 alüminyum veya ön sertleştirilmiş P20 yumuşak çelikten özel çekirdek eklerinin işlenmesi, kalıp imalat sürelerini büyük ölçüde kısaltır. Yüksek hızlı CNC frezeleme, alüminyum boşlukları sertleştirilmiş takım çeliklerinin işlenmesinden üç kata kadar daha hızlı keserek 7 ila 10 iş günü içinde T1 numune teslimatını mümkün kılar. Ana destek çerçevelerinin yeniden kullanımı, ham çelik plakaların yüksek sermaye maliyetini ortadan kaldırarak düşük hacimli prototip çalışmalarını son derece ekonomik hale getirir.
Hızlı prototipleme kalıplama iş akışı adımları şunları içerir:
- MUD çerçeve entegrasyonu—Özel boşluk eklerinin standartlaştırılmış ana ünite kalıp tabanlarına yerleştirilmesi, destek plakası işleme maliyetlerini ortadan kaldırır.
- Yüksek hızlı alüminyum frezeleme—Al7075-T6 kütük çekirdeklerinin hızlı kesilmesi, kalıp imalat sürelerini önemli ölçüde kısaltır.
- Otomatik T1 deneme kalıplama—Üretim amaçlı reçinelerin enjeksiyonu, günler içinde fiziksel doğrulama için işlevsel numune parçaları üretir.
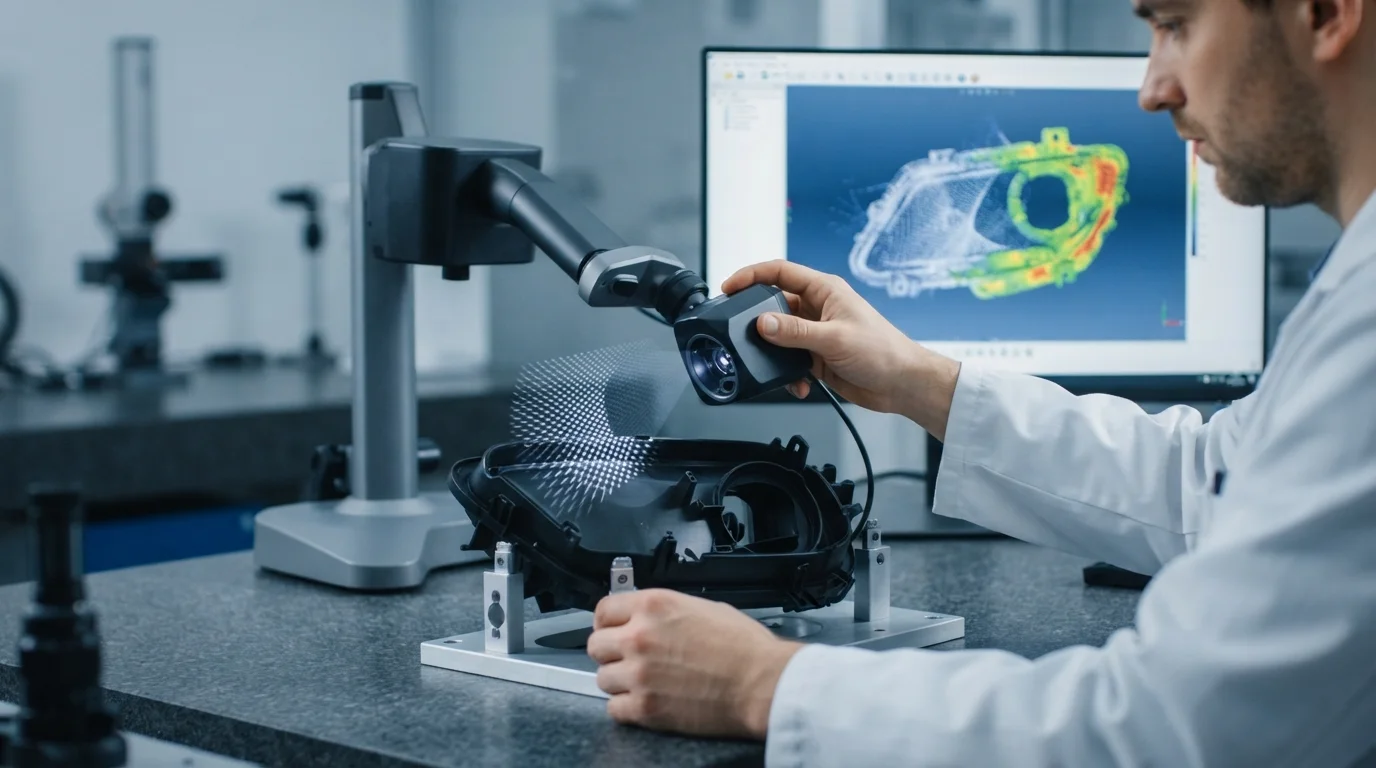
- Boyutsal doğrulama raporlaması—İlk numune örneklerinin ölçülmesi, yüksek gözenekli kalıplamaya geçmeden önce kritik toleransları doğrular.
Fonksiyonel Test için Üretim Sınıfı Plastikler (PEEK, PC, ABS, PA66)
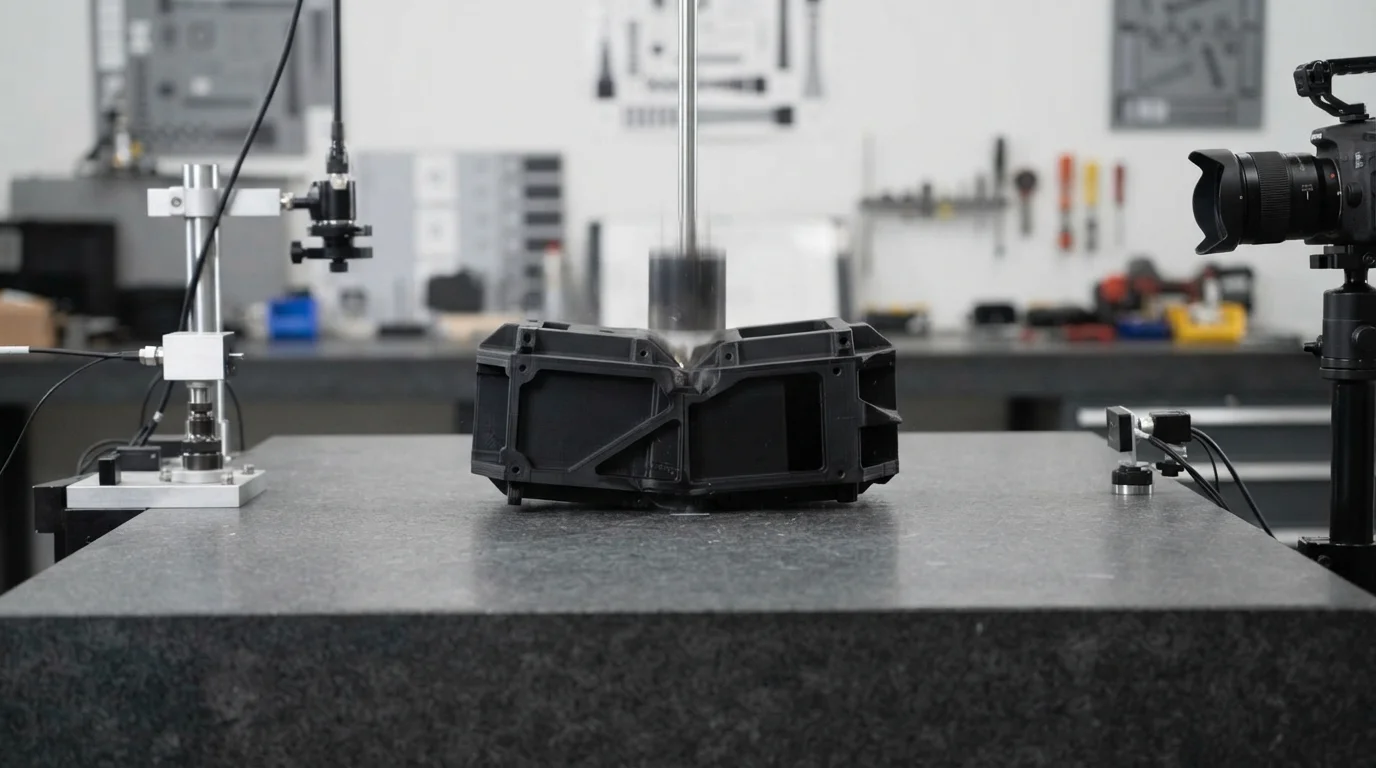
Fiziksel geçmeli bağlantıların, dinamik titreşim direncinin ve termal sehimin değerlendirilmesi, gerçek üretim polimerlerinden kalıplanmış bileşenlerin test edilmesini gerektirir. Prototip kalıplama, mühendislik termoplastiklerinin tam yelpazesini işler; bunlar arasında ABS, polikarbonat (PC), PA66, ve süper polimerler gibi PEEK. Cam takviyeli veya alev geciktirici reçinelerin hızlı kalıplara enjekte edilmesi, seri üretilen parçalarla moleküler yoğunluk ve fiziksel dayanım açısından aynı olan prototipler sunar. Tasarım ekiplerinin geçerli düşme testleri, sıvı basınç patlamaları ve steril biyo-yük denetimleri yapmasını sağlamak, maliyetli geç aşama mühendislik değişikliklerini önler.
| Prototip Enjeksiyon Reçinesi | 3D Baskı Alternatifi | Çekme Modülü (MPa) | Isı Sehimi Sıcaklığı (°C) | Birincil Fonksiyonel Fayda |
|---|---|---|---|---|
| PC / ABS (Bayblend FR3010) | SLA Sert Fotopolimer | 2.400 MPa | 110°C | Gerçek dünya darbe testi ve ultrasonik kaynak doğrulaması |
| PA66-GF30 (Zytel 70G33L) | SLS Sinterlenmiş Naylon 12 | 8.500 MPa | 240°C | Otomotiv kaput altı termal ve titreşim testi |
| PEEK (Victrex 450G) | FDM Filament PEEK | 3.800 MPa | 160°C | İmplante edilebilir klinik denemeler ve yüksek gerilim havacılık yalıtımı |
Yüksek Kavitasyonlu Kalıplardan Önce Düşük Hacimli Köprü Üretimi (100 ila 5.000 parça)
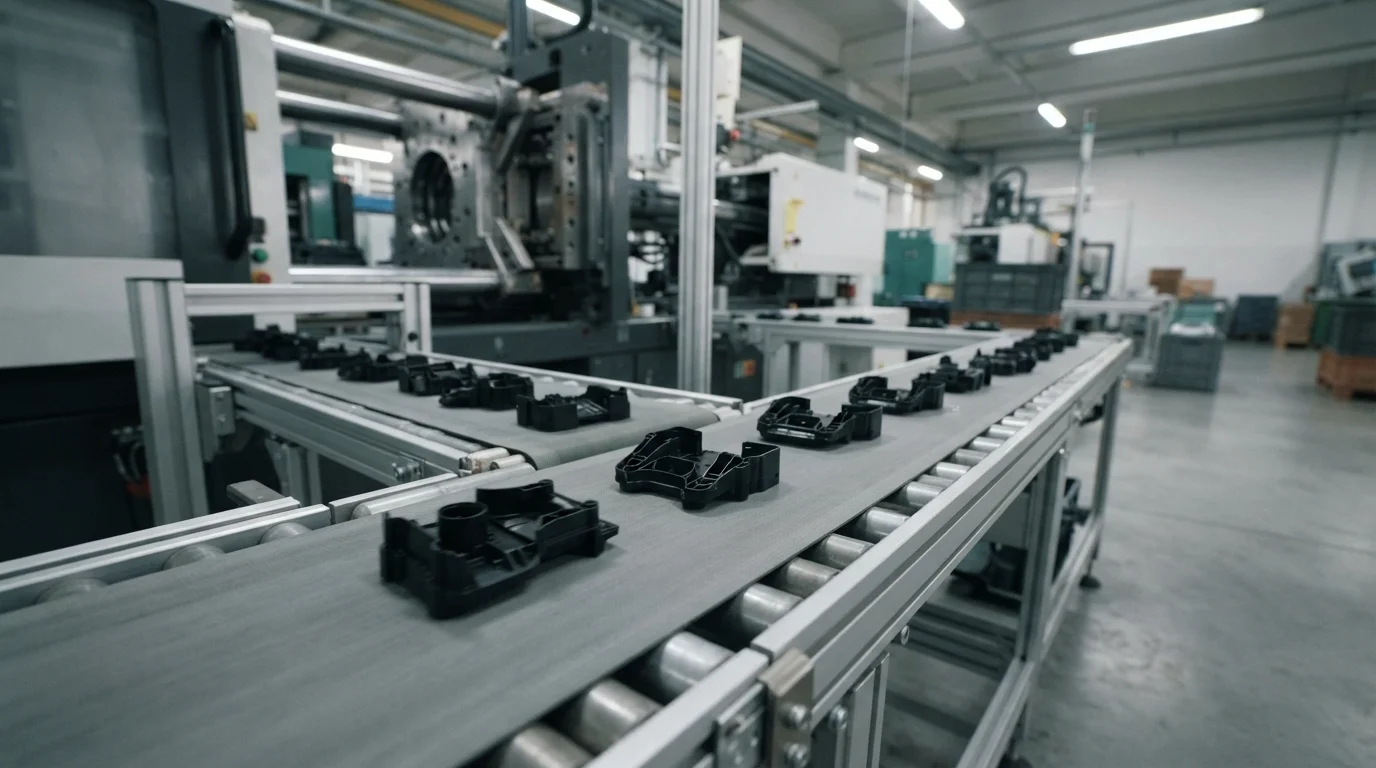
Erken pazar talebini karşılamak veya klinik pilot denemelerini desteklemek esnek köprü üretim seçenekleri gerektirir. Düşük hacimli köprü üretimi 100 ila 5.000 üretim kalitesinde parça tedarik ederek, çok kavitasyonlu sertleştirilmiş çelik kalıplar imalat aşamasındayken gelir elde edilmesini sağlar. Gerçek dünya kalıplama parametrelerinin—tam reçine çekmesi, giriş donma süresi ve kavite basıncı gibi—yakalanması nihai üretim kalıbı tasarımına yön verir. Erken köprü çalışmaları sırasında takım risklerinin ortadan kaldırılması, çok kavitasyonlu çelik kalıpların ilk seferde üretim başarısına ulaşmasını garanti eder.
Sıkça Sorulan Sorular (SSS)
Fonksiyonel testler için prototip enjeksiyon kalıplama neden 3D baskıdan üstündür?
3D baskı, kalıplanmış mühendislik termoplastiklerinin izotropik mekanik mukavemetinden ve ısı direncinden yoksun fotopolimerler veya sinterlenmiş tozlar kullanır. Prototip enjeksiyon kalıplama, PEEK, PC veya cam elyaf takviyeli Naylon gibi üretim amaçlı reçineleri standart çevrim basınçları altında enjekte ederek, seri üretilen donanımlarla aynı fiziksel, termal ve elektriksel özelliklere sahip parçalar üretir.
Alüminyum hızlı kalıplar ile P20 çelik kalıplar arasındaki fark nedir?
Alüminyum kalıplar (Al7075-T6) daha hızlı CNC işleme hızları ve üstün termal iletkenlik sunar; bu da onları dolgusuz reçineler kullanılan 100 ila 2.000 parçalık hızlı prototip çalışmaları için ideal kılar. Ön sertleştirilmiş P20 yumuşak çelik kalıplar, aşındırıcı cam elyaf takviyeli veya alev geciktirici polimerlere karşı daha yüksek aşınma direnci sağlayarak takım ömrünü 10.000 çevrime kadar uzatır.
Prototip takımlama, yüksek hacimli üretim kalıbı tasarımının optimize edilmesine nasıl yardımcı olur?
Hızlı prototip kalıbında parçaların kalıplanması, gerçek polimer çekme oranları, birleşme çizgisi oluşumları ve soğuma davranışı dahil olmak üzere gerçek dünya işleme verilerini toplar. Bu fiziksel kalıplama verilerinin analiz edilmesi, mühendislerin pahalı çok gözlü üretim kalıplarını kesmeden önce yolluk konumlarını iyileştirmesine ve çekirdek çelik ölçülerini önceden telafi etmesine olanak tanır.