
Bir valf yuvası uyumlu, düşük sürtünmeli bir yüzeye ihtiyaç duyabilirken, gövde basınç altında geometrisini korumalıdır. Her iki iş için tek bir polimer seçmek önlenebilir bir tavize yol açabilir. PEEK vs PTFE, iki farklı iş arasında bir seçimdir. PEEK, yük taşıyabilen ve yüksek sıcaklıkta geometrisini koruyabilen, eriyik halinde işlenebilen yapısal bir termoplastiktir. PTFE ise kimyasal atalet, çok düşük sürtünme ve yapışmazlık davranışı için seçilir; ancak geleneksel PTFE, PEEK gibi eriyik akışı göstermez ve standart enjeksiyon kalıplama ile işlenmez.
Bu makalede:
- Üretim yöntemi neden önemlidir
- Yük ve sünme
- Sürtünme ve aşınma
- Kimyasal maruziyet
- Maliyet ve doğrulama
İlk fark, parçanın nasıl üretildiğidir
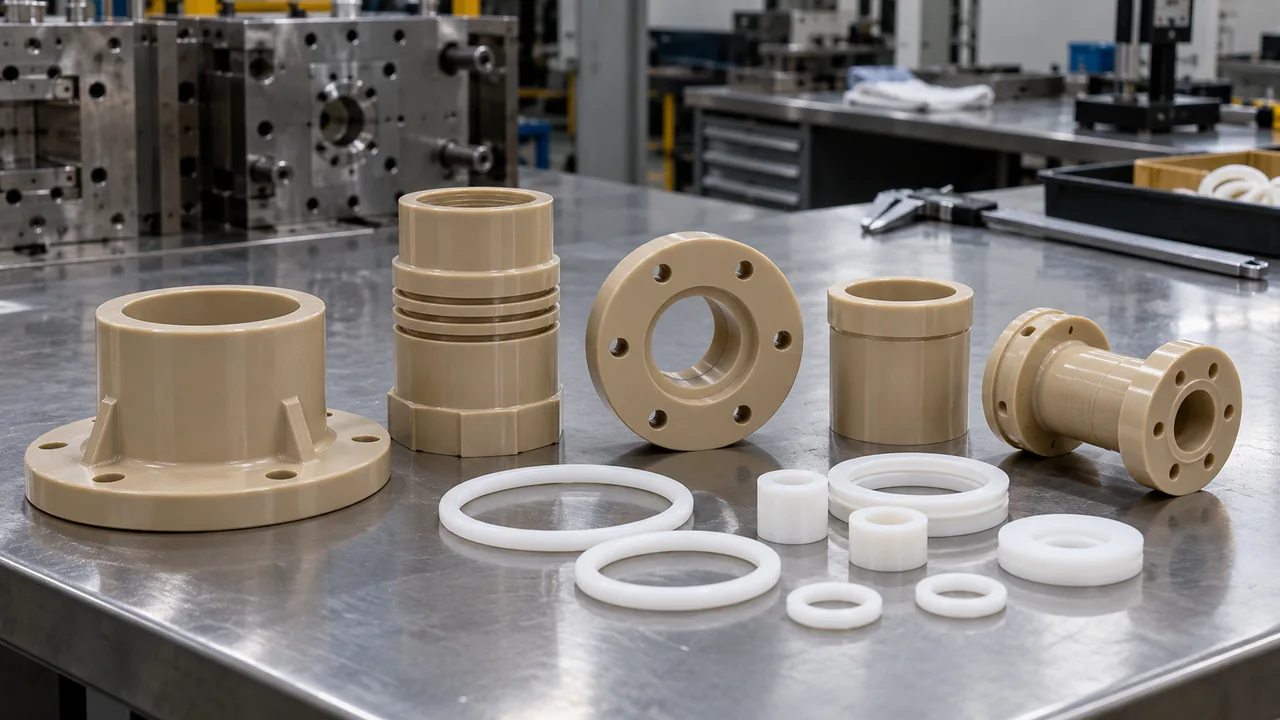
PEEK, işlenebilir bir eriyiğe yumuşar ve karmaşık üretim parçalarına enjeksiyonla kalıplanabilir. Geleneksel PTFE son derece yüksek bir eriyik viskozitesine sahiptir; yaygın PTFE bileşenler toz halinden sıkıştırma, sinterleme ve işleme yoluyla şekillendirilir. Eriyik halinde işlenebilen floropolimerler mevcuttur, ancak bunlar standart PTFE ile birbirinin yerine kullanılamaz. PEEK enjeksiyon kalıplama kaburgaları, çıkıntıları ve birleşik özellikleri desteklerken, geleneksel PTFE üretimi genellikle sıkıştırılmış bir kütük veya net şekle yakın ön formla başlar. Bu fark, elde edilebilir detayı, malzeme israfını ve revizyonların ekonomisini değiştirir. Tam bir çizimi ve yıllık talebi her iki üretim yönteminden tedarikçilerle karşılaştırın. Kalıplanmış PEEK ile işlenmiş PTFE'yi karşılaştıran bir satın almacı, kurulum sayısını, stok payını ve muayene işlemlerini hesaba katmalıdır.
Bu üretim farkı her maliyet hesaplamasını etkiler. Enjeksiyonla kalıplanmış PEEK pahalı takım gerektirebilir ve yüksek işleme sıcaklıkları gerektirebilir, ancak özellikleri birleştirebilir ve verimli şekilde ölçeklenebilir. PTFE bir enjeksiyon kalıbından kaçınabilir ancak stok hazırlığı, işleme, malzeme kaldırma ve ikincil muayene gerektirebilir. Kaburgalar ve montaj özellikleri içeren karmaşık bir gövde kalıplamadan fayda görebilirken, küçük miktarlarda üretilen basit bir conta takımı haklı çıkarmayabilir. Üretim yöntemini tasarım kararının bir parçası olarak ele alın. Geleneksel PTFE, modifiye PTFE ve eriyik halinde işlenebilen floropolimerler ayrı ayrı tanımlanmalıdır; bir tedarikçinin geniş floropolimer etiketi yeterli değildir.
Parça yük taşıdığında ne olur?
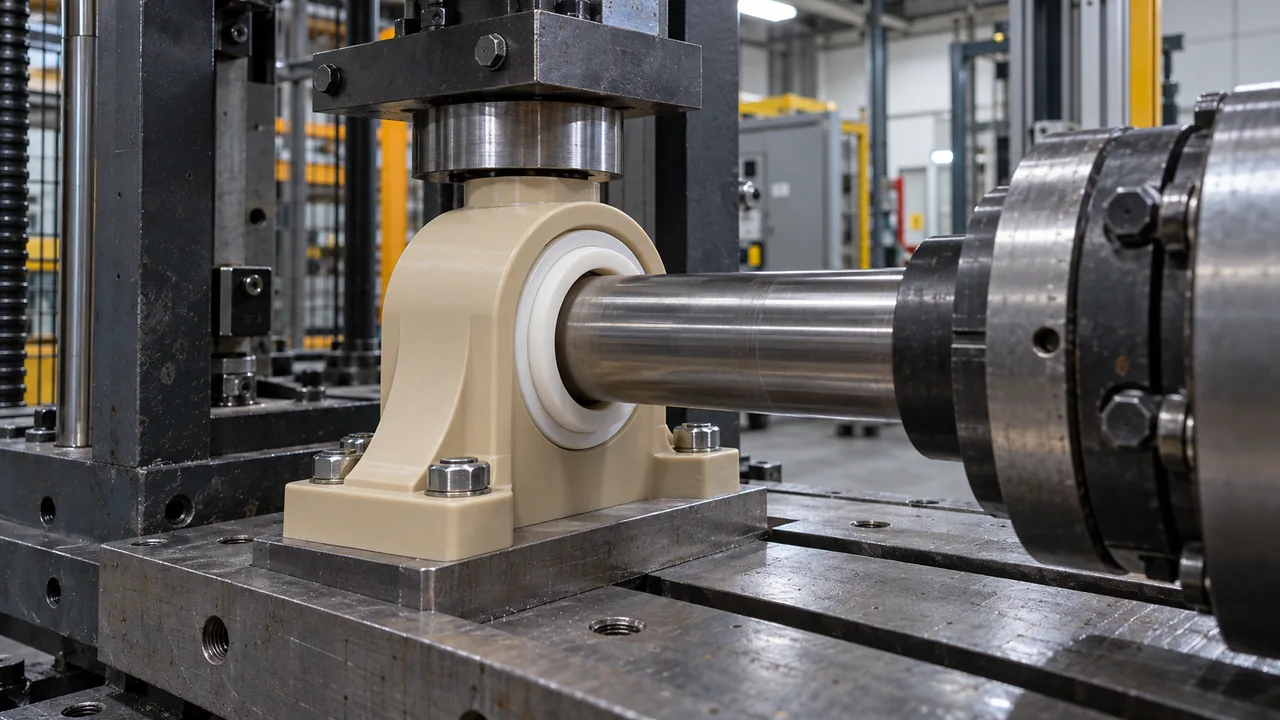
PEEK normalde yapısal braketler, dişliler, elektrik bileşenleri ve hassas gövdeler için tercih edilir çünkü sertliğini korur ve yük altında sünmeye daha etkili şekilde direnir. PTFE zamanla soğuk akabilir, özellikle basınç ve sıcaklık birlikte etki ettiğinde. Bir PTFE conta bu uyum avantajını kullanabilir; bir konumlandırma özelliği bu nedenle hizalamasını kaybedebilir. PTFE deformasyonu, yalnızca genel parça yüküne değil, temas gerilimine, sıcaklığa ve süreye bağlıdır. Geniş bir conta yüzeyi iyi çalışabilirken, dar bir konumlandırma omzu hizalamayı kaybedecek kadar sünebilir. Yerel yatak basıncını hesaplayın ve zamanlı bir sıcak yük testinden sonra korunan konumu ölçün. Kuvveti taşıyan geometriyi inceleyin.
Yalnızca çekme dayanımını karşılaştırmayın. Basınç gerilimini, temas alanını, süreyi, sıcaklığı ve bir bağlantı elemanının ön yükü koruyup korumadığını gözden geçirin. Geniş destekli bir yuva, basıncı dar bir omuzdan veya dişli özellikten farklı şekilde dağıtır. PTFE'nin uyumu, bir sızdırmazlık yüzeyinin uyum sağlamasına yardımcı olabilir, ancak ilerleyici hareket hassas bir konumlandırıcıyı zayıflatabilir. Takviyeli PEEK de kaynak hatlarında ve akış yönü boyunca doğrulanmalıdır. Gerekli bekleme süresi ve sıcaklık döngüsünden sonra yer değiştirmeyi karşılaştırın, ardından montajın hizalamasını veya sızdırmazlığını hâlâ koruyup korumadığını kontrol edin.
PTFE'nin daha net avantaja sahip olduğu yer
PTFE, düşük sürtünmeli kayma yüzeyleri, kimyasal olarak inert astarlar, valf yuvaları ve kalıptan ayırma uygulamaları için doğal başlangıç noktasıdır. PEEK de aşınma ve sürtünme için bileşiklendirilebilir ve aynı bileşenin önemli yapısal yük taşıması gerektiğinde daha uygundur. Aşınma; polimer sınıfı, karşı yüzey sertliği, pürüzlülük, hız, basınç, yağlama ve kirlenmeyi içeren bir sistem özelliğidir. Düşük başlangıç sürtünmesi, düşük uzun vadeli aşınma veya boyutsal kararlılığı garanti etmez. Amaçlanan hareketi ve çalışma çevrimini üretim eşdeğeri karşı yüzeylere karşı çalıştırın. Kopma sürtünmesi, çalışma sürtünmesi ve aşınma hızı farklı soruları yanıtlar.
Karşı yüzey, yağlama, basınç-hız koşulu ve kalıntı toleransı gerçek aşınma davranışını belirler. Veri sayfasındaki genel bir katsayı, amaçlanan yüzey bitişi ve hareket kullanılarak yapılan bir triboloji testinin yerini tutamaz. Kolayca hareket etmeye başlayan bir parça, tekrarlanan hareket veya kirli servis koşulları altında yine de hızla aşınabilir. Dolgulu PTFE ve yatak sınıfı PEEK, dolgusuz sürümlerinden farklı davranabilir; bu nedenle sınıf ve eşleşen metal, sonuçtan ayrılamaz. Test talebine karşı yüzey bitişini, hareket tipini, yağlamayı ve çalışma sıcaklığını dahil edin ve sonrasında hem polimeri hem de eşleşen yüzeyini inceleyin. Bazı tasarımlar PTFE'yi yalnızca arayüzde ve yapısal sertliği başka bir yerde gerektirir. Değiştirilebilir bir PTFE elemanı, dolgulu PEEK yatak sınıfı veya mekanik olarak tutturulmuş bir astar, tüm bileşeni aşırı belirtmeden her işlevi tahsis edebilir. Hibrit bir yol seçmeden önce montaj tutma, farklı genleşme ve servis değişimini değerlendirin. Kimyasal inertlik tek başına bir basınç sınırı tanımlamaz.
Arıza moduna göre PEEK ve PTFE
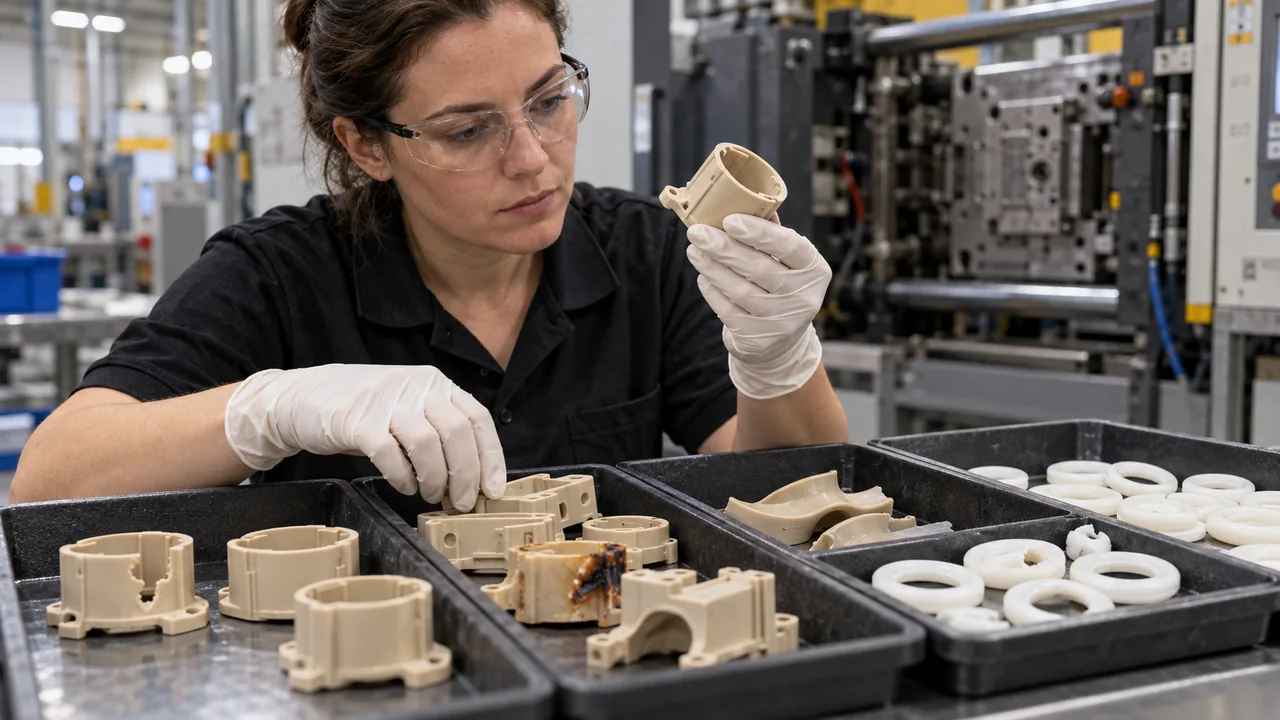
| Önlemede başarısızlık | Daha iyi başlangıç noktası | Doğrulama gerekli |
|---|---|---|
| Sünme veya konum kaybı | PEEK | Yük-süre-sıcaklık testi |
| Yüksek kopma sürtünmesi | PTFE | Karşı yüzey ve PV testi |
| Yapısal yorulma | PEEK | Çentikler, kaynak hatları ve çevrimler |
| Geniş kimyasal inertlik | PTFE | Geçirgenlik, basınç ve sıcaklık |
Enjeksiyon kalıplamanın yanıtı değiştirdiği durumlar
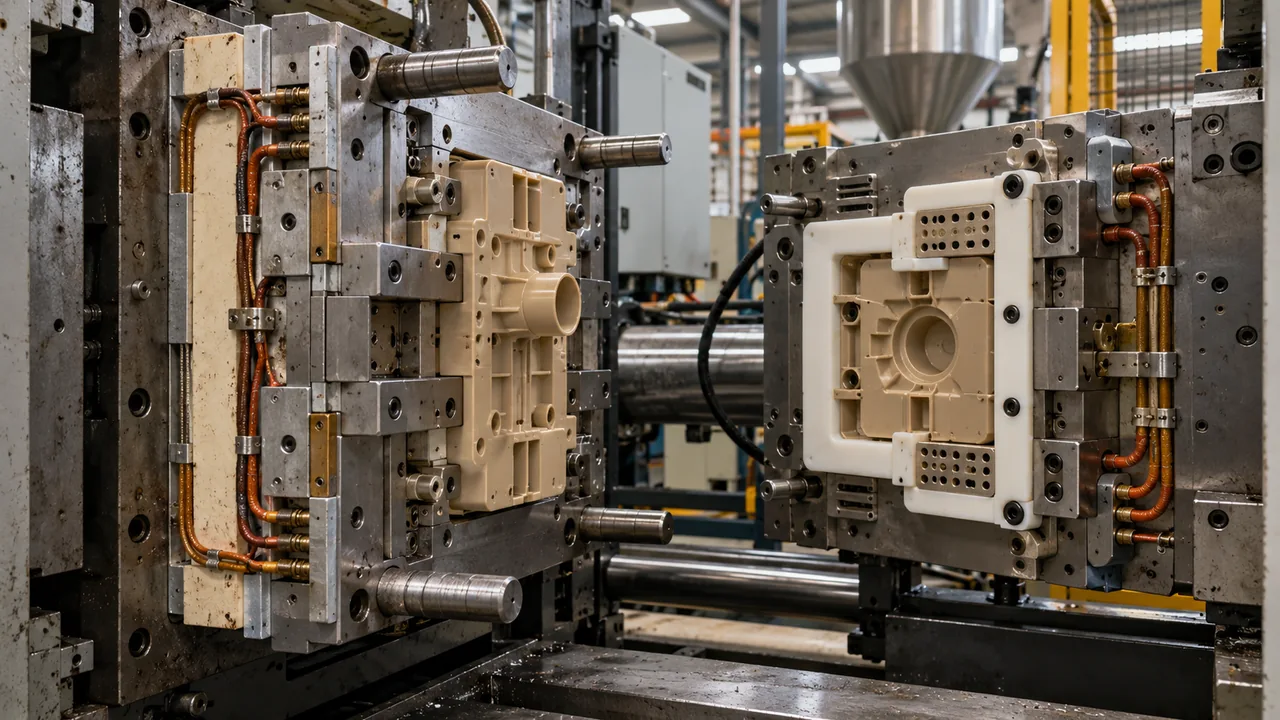
Yıllık hacim, geometri ve özellik birleştirme enjeksiyon kalıplamayı destekliyorsa, PEEK montaj ve işleme operasyonlarını azaltabilir. Yine de uygun bir Yüksek Sıcaklık Polimer Kalıplama hücre ve kristallik, girişler ve termal dengenin dikkatli kontrolü gerekir. Mevcut PEEK malzeme sınıfları dolgusuz, cam dolgulu, karbon dolgulu ve farklı davranışlara sahip medikal seçenekleri içerir. İnceleme ayrıca geçirgenlik, bağlantı noktalarında sızıntı, deformasyona karşı destek ve dolgu maddelerinin veya bitişik contaların uyumluluğunu da kapsamalıdır. PEEK'in yapıyı ve PTFE'nin bir temas yüzeyini sağladığı durumlarda, sıcaklık değiştikçe insert veya astarın nasıl tutulduğunu değerlendirin. Hibrit bir bileşen bir mühendislik seçeneğidir, otomatik bir iyileştirme değildir; montaj işçiliği, arayüz hareketi ve değiştirme gereksinimleri maliyet avantajını tersine çevirebilir. Kalıplama işleme kurulumlarını, delinmiş kanalları veya çok parçalı montajı ortadan kaldırdığında PEEK kalıplama cazip hale gelir. Düşük hacim ve basit geometri için işlenmiş PTFE hâlâ daha düşük giriş maliyetine sahip olabilir. Gerçekçi yıllık miktarlarda kalıp amortismanını, beklenen verimi ve muayene süresini modelleyin. Kalıplanmış bir gövde için, aksi takdirde delme, işleme veya birleştirme gerektirecek özellikleri belirleyin.
PTFE temas yüzeyi için gerekli olmaya devam ediyorsa, iki bileşenli bir montajın, insertin, astarın veya yatak elemanının düşük sürtünme işlevini yapısal gövdeden ayırıp ayıramayacağını düşünün. Bu, bir polimeri uyumsuz gereksinimleri çözmeye zorlamaktan kaçınabilir. Bu, kalıp yatırımının gerçekte ortadan kaldırılan operasyonlarla karşılaştırılmasına olanak tanır. Bir PTFE temas elemanı için, bunun tutuklu, değiştirilebilir veya yapıştırılmış olup olmadığına karar verin ve sıcaklıktaki arayüzü doğrulayın. Montaj, yapısal yükleri desteksiz düşük sürtünmeli katmandan uzak tutmalıdır. Özellik birleştirme, ancak bitmiş montaj işlevsel testlerini geçtikten sonra bir fayda olarak sayılır.
Reçine fiyatını değil, bitmiş parça maliyetini karşılaştırın
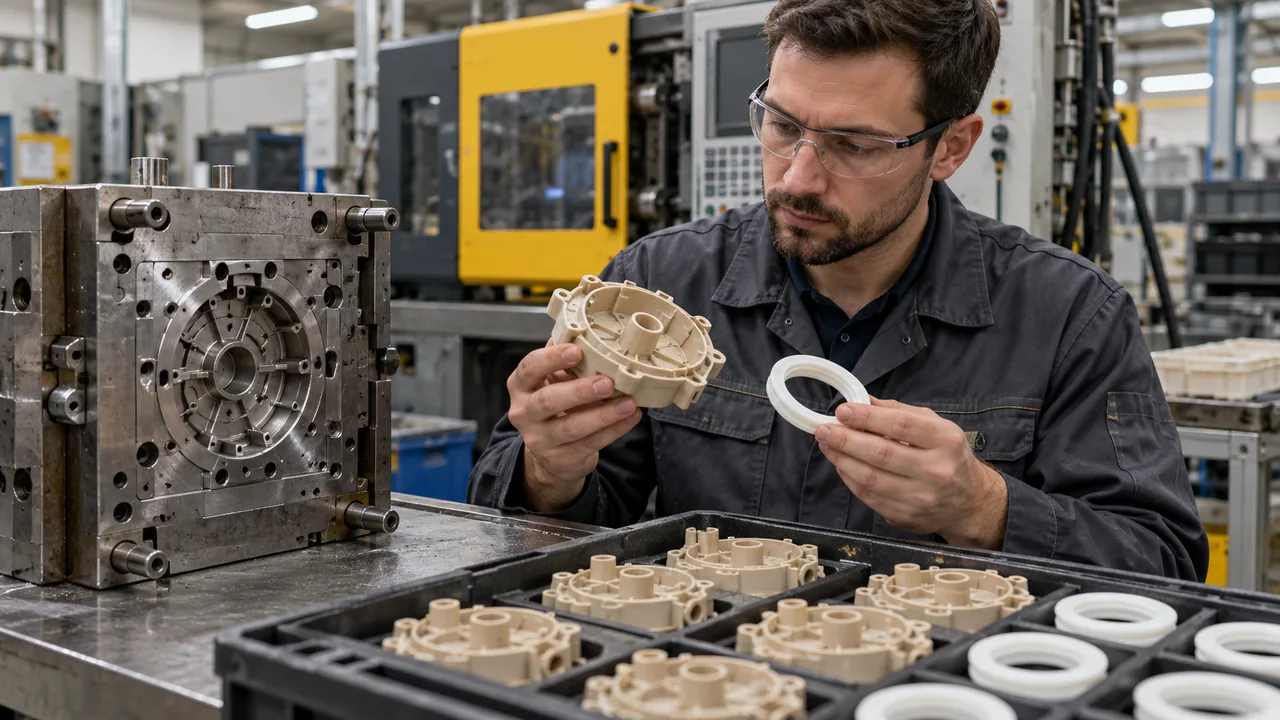
Malzeme kullanımını, kalıp yatırımını, işleme süresini, muayeneyi, reddedilen parçaları ve montajı dahil edin. Arıza modunu da fiyatlandırın: sürünen bir hassas bileşenin değiştirilmesi, ilk malzeme farkından daha pahalıya mal olabilir. Sürünen düşük sürtünmeli bir malzeme sızıntıyı veya ayar sıklığını artırabilirken, aşırı sürtünmeye sahip sert bir malzeme karşı yüzey aşınmasını hızlandırabilir. Her iki saha sonucu da satın alma fiyatına baskın gelebilir. Toplam maliyet incelemesine bakım aralığını, duruş süresini ve değiştirme erişimini dahil edin. Birkaç gerçekçi yıllık miktarda maliyet talep edin ve işleme sırasında çıkarılan malzemenin maliyetini dahil edin. Kalıplama için kalıp ömrü varsayımlarını, kalifikasyonu, başlatma kayıplarını ve muayeneyi dahil edin. Bir conta veya kayma elemanı için, bu maliyetlerin bilindiği yerlerde değiştirme aralığını ve erişim işçiliğini ekleyin. Daha ucuz kilogram fiyatının daha ucuz bileşen ürettiğini varsaymayın: verim, geometri ve servis davranışı bitmiş parça karşılaştırmasını belirler.
Sıkça sorulan sorular
PTFE, PEEK gibi enjeksiyonla kalıplanabilir mi?
Geleneksel PTFE genellikle sıkıştırma kalıplama, sinterleme ve işleme ile üretilir çünkü normal bir eriyik işlenebilir termoplastik gibi akmaz. Bazı modifiye floropolimerler farklı prosesler kullanır. Hangi floropolimerin ve üretim yolunun teklif edildiğini sorun. Toz işleme, işlenmiş stok ve eriyik işlenebilir floropolimerler farklı geometri ve maliyet varsayımları oluşturur.
Bir yatak için hangisi daha iyidir?
PTFE çok düşük sürtünmeyi tercih eder; PEEK yük kapasitesini ve boyutsal kararlılığı tercih eder. Yatak basıncı, hız, sıcaklık ve karşı yüzey cevabı belirler. Teste basıncı, hızı, yağlamayı ve karşı yüzey yüzey kalitesini dahil edin. Dolgulu yatak sınıfları ayrı ayrı değerlendirilmelidir, çünkü dolgu paketi sürtünme ve aşınma davranışını değiştirir.
Kimyasal servis için hangi malzeme daha iyidir?
PTFE olağanüstü geniş bir inertliğe sahiptir, ancak PEEK güçlü kimyasal direnci yapısal performansla birleştirir. Tam akışkanı, konsantrasyonu, sıcaklığı ve gerilimi test edin. Kimyasal uyumluluğun yanı sıra yüklü montajı da kontrol edin. Geçirgenlik, deformasyon ve conta desteği, baz polimerin görünür saldırısı meydana gelmeden önce servis güvenilirliğini belirleyebilir.