
Mikro enjeksiyon kalıplamada çıkarma nihai bir mekanik detay değildir; boyutsal olarak kontrol edilen bir özelliğin desteksiz bir plastik parçaya dönüştüğü andır. Bir bileşen doğru şekilde dolabilir ve yine de serbest bırakma sırasında bükülebilir, çatlayabilir, yapışabilir, dağılabilir veya kalıcı bir iz edinebilir. Küçük parçalar için çıkarma konsepti toplama ve paketleme boyunca devam etmelidir.
En iyi serbest bırakma stratejisi kuvveti en aza indirir, desteği dağıtır, parçanın açılma sonrasında nerede kalacağını kontrol eder ve işlevi belirleyen yüzeyleri korur. Bu makale, arıza noktasının daha kolay izole edilebilmesi için parçayı kavite tutunmasından nihai toplamaya kadar takip eder.
Parçanın yolculuğu
Kalıp Açıldığında Parçanın Nerede Kalacağını Tahmin Edin
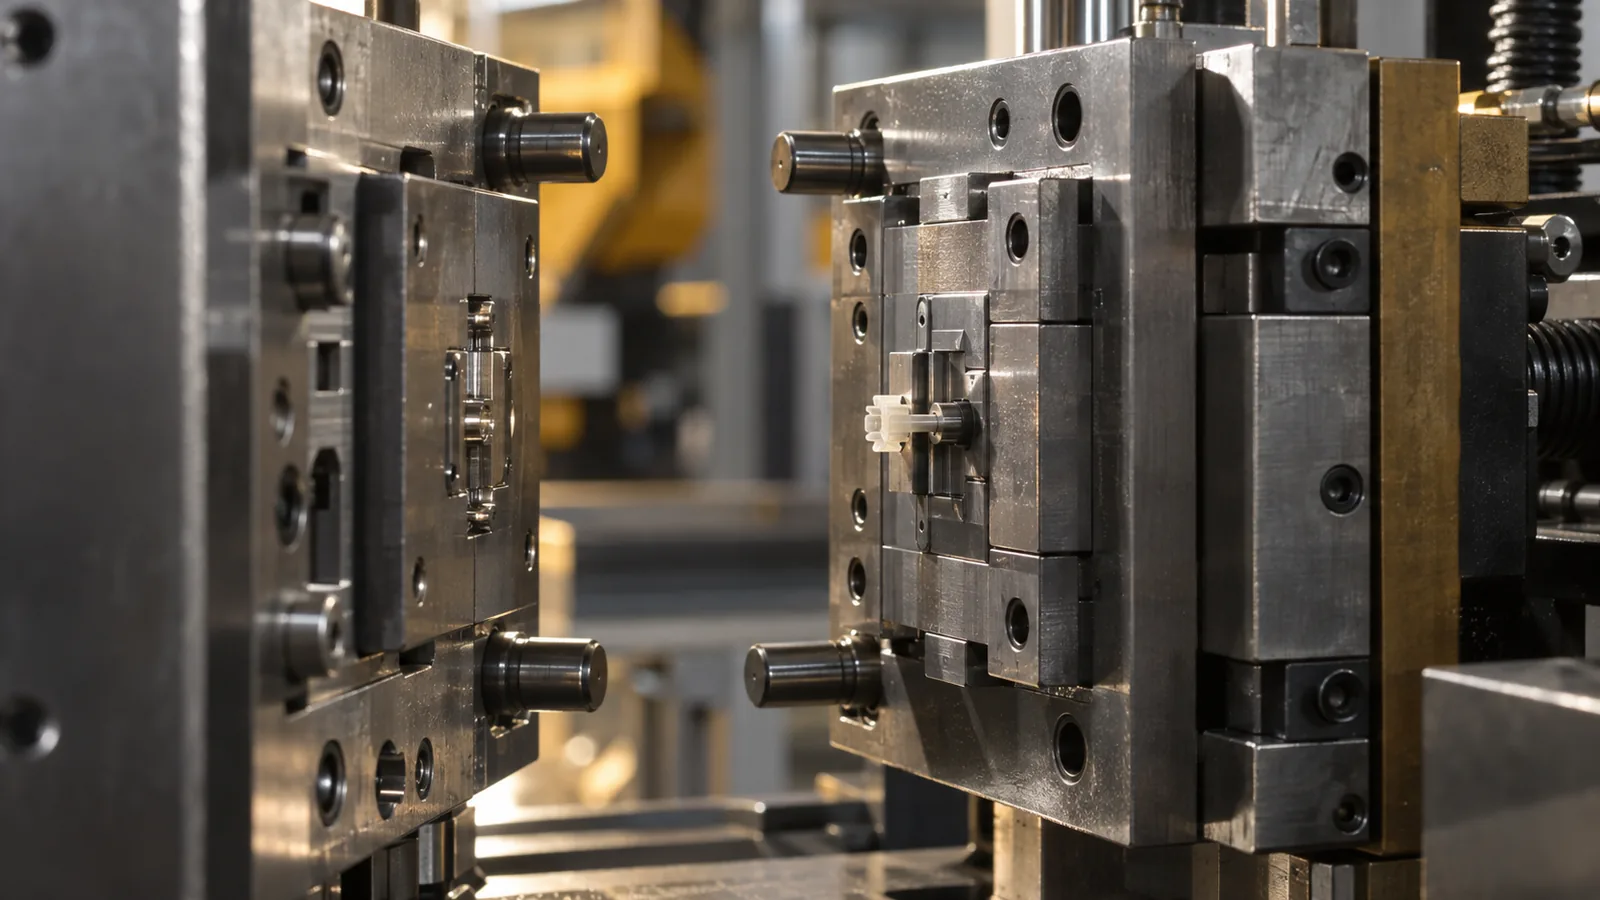
Güvenilir çıkarma, herhangi bir pim hareket etmeden önce başlar. Kalıp, parçayı hangi tarafın tutacağını, ne kadar güçlü tutacağını ve parçanın yönünü koruyup korumayacağını kontrol etmelidir. Çekirdek büzülmesi, yüzey kalitesi, çekme açısı, doku, alt kesikler, yolluk tutunması ve soğutma dengesi sonucu etkiler.
Kalıp yarıları arasında gidip gelen bir parça tutarlı şekilde toplanamaz. Ayrıca serbest bırakma konumu her enjeksiyonda değiştiği için kalıpla veya robotla çarpışabilir. Tasarım incelemesi sırasında amaçlanan tutunma yüzeyini belirleyin ve polimeri tutabilecek tüm rakip özelliklerle karşılaştırın.
Çok küçük parçalar başka bir komplikasyon daha getirir: yolluk veya giriş, serbest bırakma davranışına hâkim olabilir. Giriş öngörülemez şekilde koparsa veya parça bir yolluğa bağlı kalırsa, toplama yöntemi işlevsel özelliğe zarar vermeden ayrılmayı hesaba katmalıdır.
Daha Fazla İtici Ekleyerek Kalıptan Çıkarma Kuvvetini Azaltın
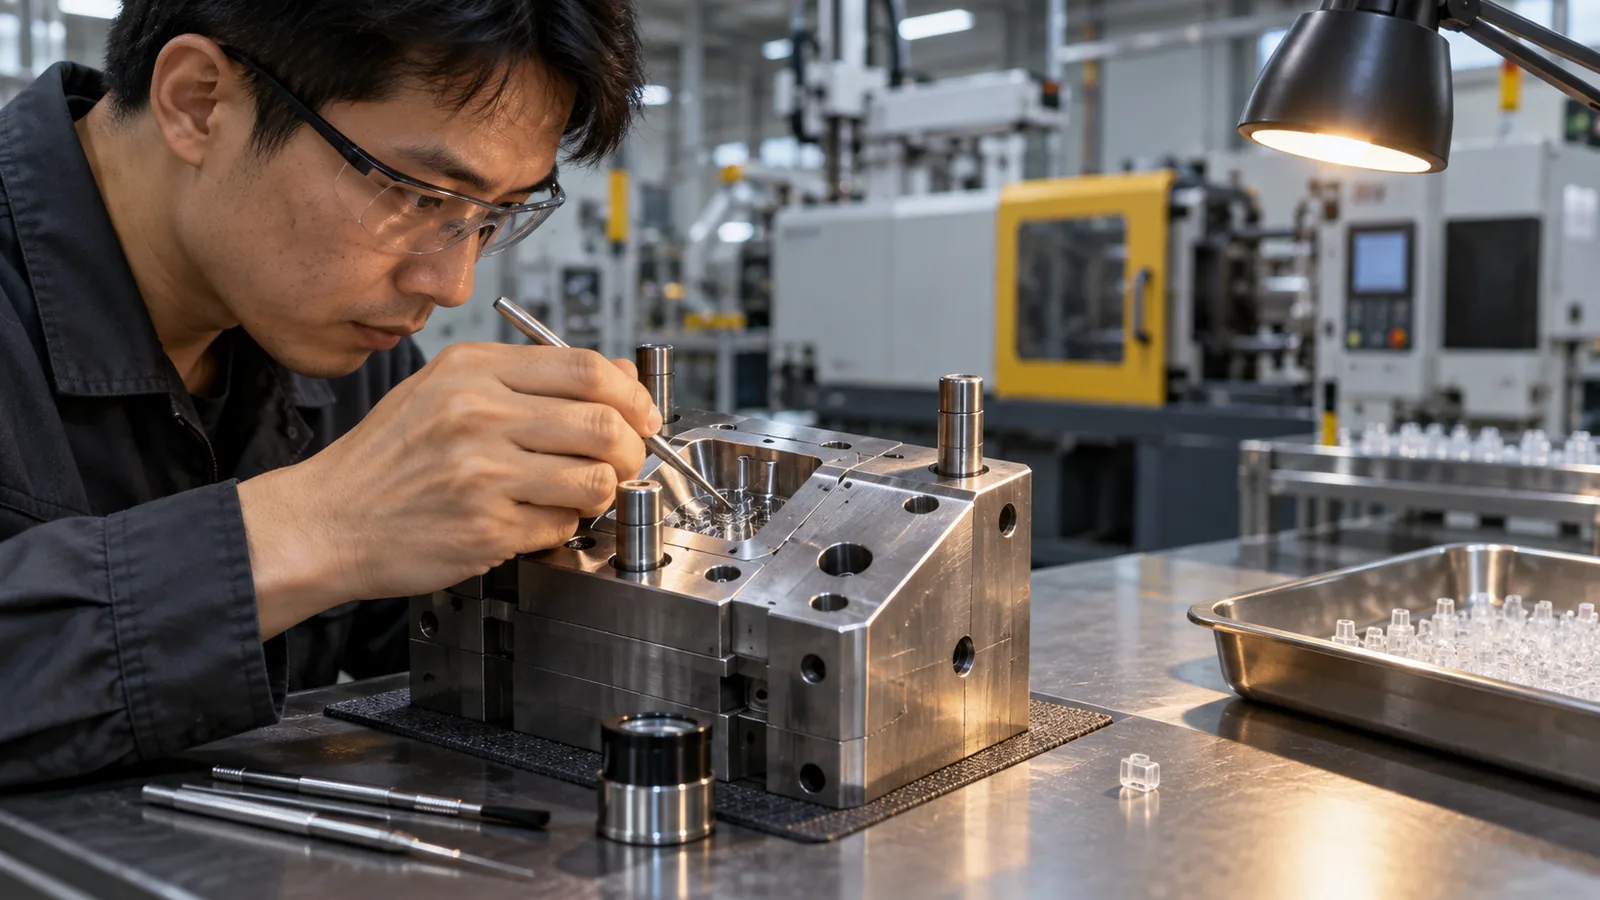
Pim eklemek yükü dağıtabilir, ancak yapışmanın her nedenini düzeltmez. Aşırı tutunma, yetersiz çekim açısı, kalıptan çıkarma yönündeki pürüzlülük, derin doku, vakum oluşumu, çekirdek büzülmesi, alt kesim, yüksek kalıptan çıkarma sıcaklığı veya bozulmuş geometriden kaynaklanabilir.
Önce temas yüzeylerini inceleyin. Çekim açısında veya parlatma yönünde yapılacak küçük bir iyileştirme, kuvveti daha güçlü bir itme sisteminden daha etkili şekilde azaltabilir. Bu kararlar özel kalıp imalatı incelemesine aittir çünkü çekim açısı, parlatma yönü, soğutma ve itici erişimi aynı takım alanı için rekabet eder. Soğutma da önemlidir: çok sıcak çıkarılan bir parça, daha soğuk bir parçanın tolere edebileceği bir kuvvet altında deforme olabilirken, aşırı soğutma bir çekirdek etrafındaki büzülmeyi artırabilir.
Karar kuralı: deneme sırasında kalıptan çıkarma kuvveti artmaya devam ederse, kuvveti artırmayı durdurun ve parçayı hangi yüzeyin veya basınç koşulunun tuttuğunu belirleyin.
Kalıptan Çıkarma Yöntemini Yük Taşıyabilen Yüzeyle Eşleştirin
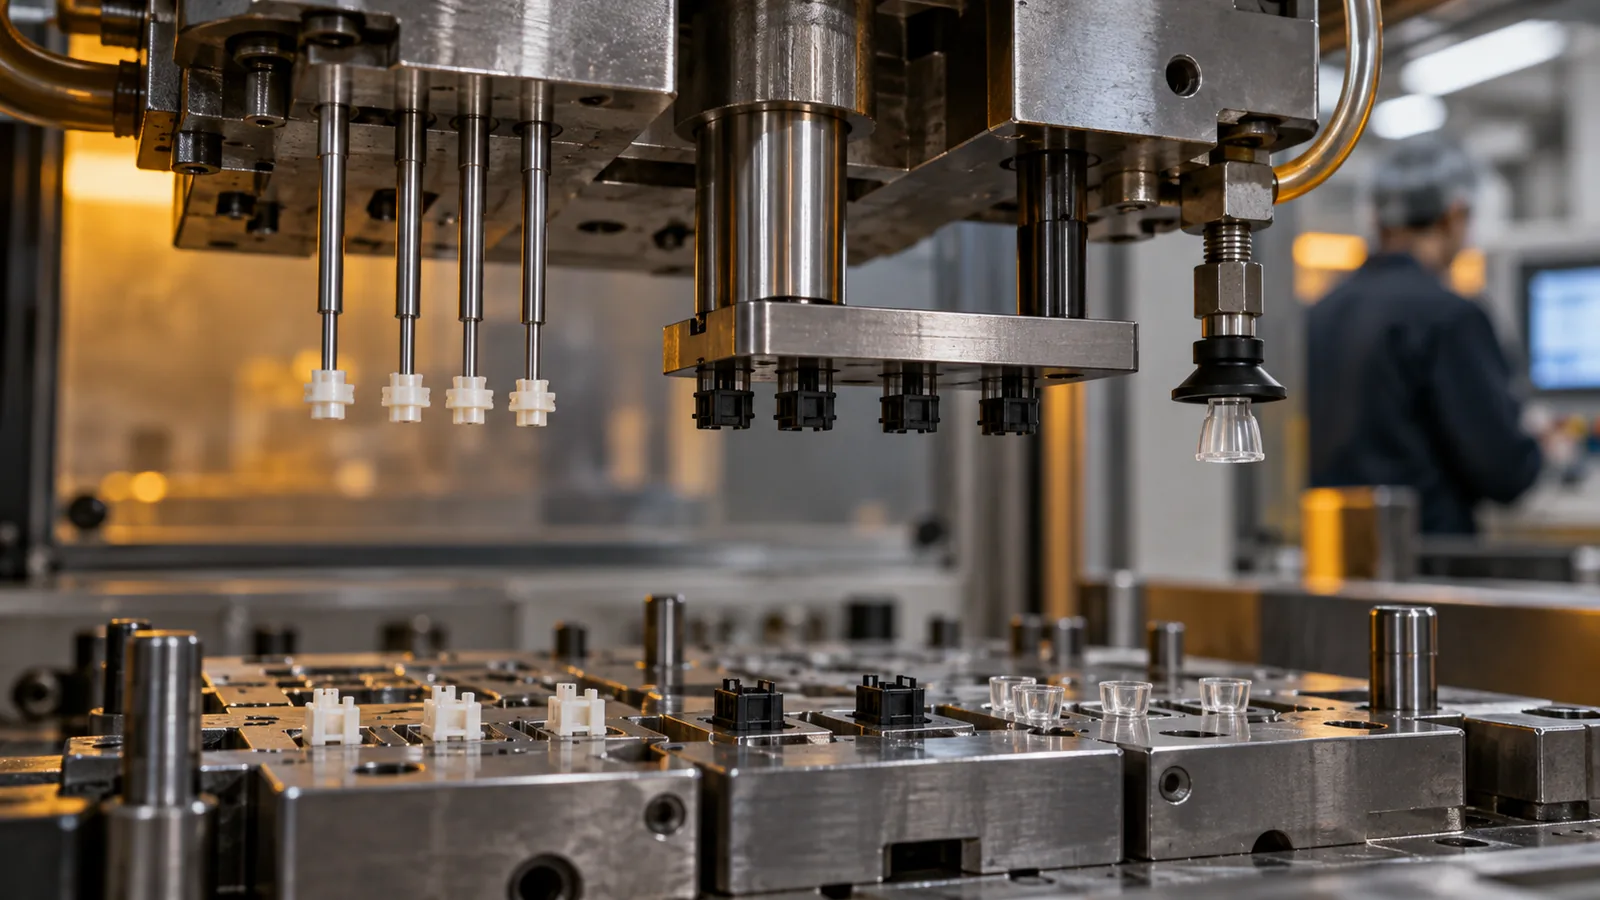
Kalıptan çıkarma yöntemine, mevcut kalıp alanı değil, kabul edilebilir temas alanı yön vermelidir. Fonksiyonel sızdırmazlık yüzeyleri, optik yüzeyler, ince kaburgalar ve minyatür dişli dişleri, yoğun kuvvet için uygun olmayan konumlardır.
| Yöntem | Kullanışlı koşul | Birincil risk |
|---|---|---|
| Küçük itici pimler | Yeterli desteğe sahip tanımlanmış fonksiyonel olmayan pedler | Çentik, eğilme veya pim kırılması |
| Kovanlı çıkarma | Dağıtılmış destek gerektiren yuvarlak özellikler | Eş merkezlilik ve iz çizgisi |
| Sıyırıcı plaka | Çevre veya geniş alan desteği | Ayırma geometrisi ve plaka hizalaması |
| Hava desteği | Vakum tahliyesi veya geniş hassas yüzeyler | Kontrolsüz parça yönü |
| Vakum veya robotik alma | Tepsiye veya yuvaya kontrollü aktarım | Alma tutarlılığı ve yüzey teması |
Hibrit stratejiler yaygındır. Mekanik ayırma parçayı kaviteden ayırabilirken, vakumlu alma hemen ardından yönelimi kontrol eder. Sıra ve zamanlama, tek tek donanım kadar önemlidir.
Statik Elektrik, Ayırmayı Bir Toplama Hatasına Dönüştürebilir
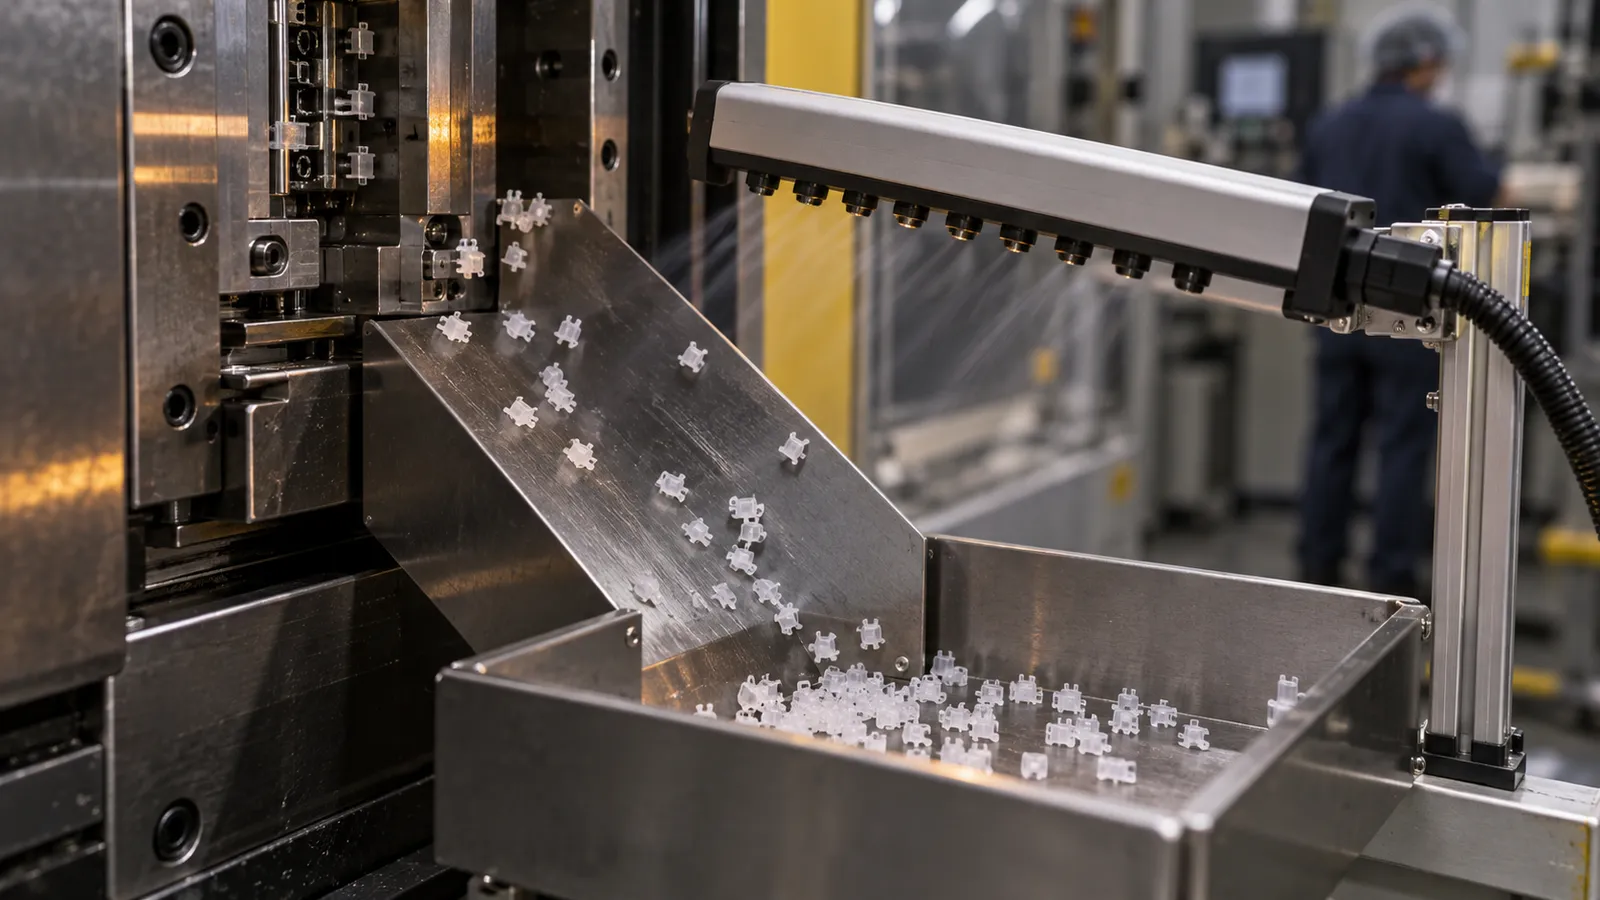
Bir mikro parça kaviteden çıkabilir ve yine de toplama tepsisine ulaşamayabilir. Statik çekim onu çekirdek üzerinde tutabilir, yakındaki bir yüzeye doğru çekebilir veya birden fazla parçanın birbirine yapışmasına neden olabilir. Daha büyük bileşenler için zararsız görünen hava hareketi hafif parçaları dağıtabilir.
Toplama kapalı bir yol olarak tasarlanmalıdır. Ayırma konumu, alma yaklaşımı, sensör konumu, aktarım hızı, tepsi geometrisi, topraklama, iyonizasyon ve ambalaj malzemesi, her parçanın hesaba katılıp katılmadığını etkiler. Parça, denetim veya montaj için yönelimini korumak zorundaysa, rastgele düşürme ile toplama nadiren yeterlidir.
Hassas uygulamalar için ambalaj ayrıca aşınmayı ve parçacık transferini önlemelidir. Kavite sayımı yapılmış bir tepsi veya tanımlı bir yuva, özellikle parçaların görsel olarak ayrılması zorsa, ortak bir kutuya göre izlenebilirliği daha iyi destekleyebilir. Bu özellikle bir temiz oda enjeksiyon kalıplama rotanın, toplama ve ambalajlama boyunca parçacık maruziyetini kontrol etmek için seçildiği durumlarda geçerlidir.
Hasar Modelini Kullanarak Zamanlamasını Belirleyin
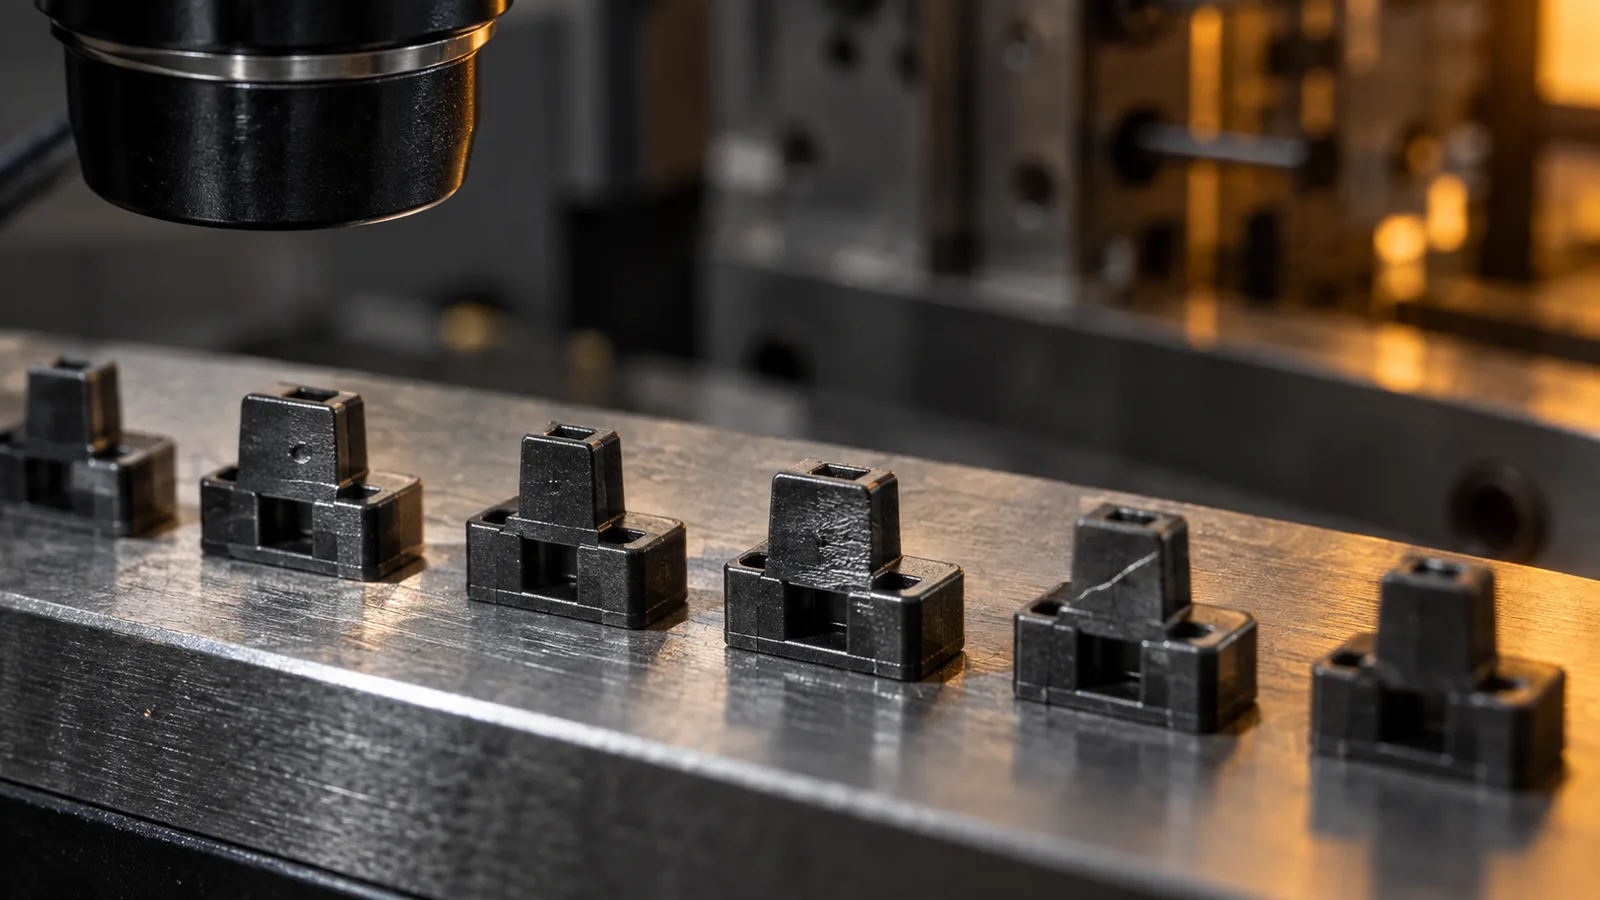
Kalıptan çıkarma hasarı, kalıplama deformasyonundan ayrılmalıdır. Aynı eğilmiş özellik, düzensiz soğuma, çekirdek tutma, ejektör kuvveti, robot teması veya paketleme sıkışmasından kaynaklanabilir. Zamanlamaya ilişkin kanıtlar, nedeni daraltmaya yardımcı olur.
- Tek bir ejektör konumundaki hasar: temas alanını, zamanlamayı, pim hizalamasını ve yerel sıcaklığı inceleyin.
- Parça çekirdek üzerinde kalıyor: çekme açısını, yüzey kalitesini, çekmeyi, parçanın arkasındaki havalandırmayı ve kalıptan çıkarma sıcaklığını gözden geçirin.
- Rastgele eksik parçalar: statik elektriği, hava hareketini, alma algılamasını ve toplama muhafazasını araştırın.
- Kalıptan çıkarma sonrası çizikler: robot tutucuları, kaydırakları, tepsileri ve parça-parça temasını karşılaştırın.
- Birkaç dakika sonra şekil değişiklikleri: kalıntı gerilimi, soğuma dengesini ve desteksiz depolamayı göz önünde bulundurun.
Yüksek hızlı bir video veya aşamalı manuel çevrim, parçanın yönünü ne zaman değiştirdiğini veya başka bir yüzeye ne zaman temas ettiğini ortaya koyabilir. Hasar noktası belirsiz olduğunda kalıplanmış ölçüler, elleçleme öncesi ve sonrasında kontrol edilmelidir.
Tam Kalıptan Çıkarma Dizisini Doğrulayın
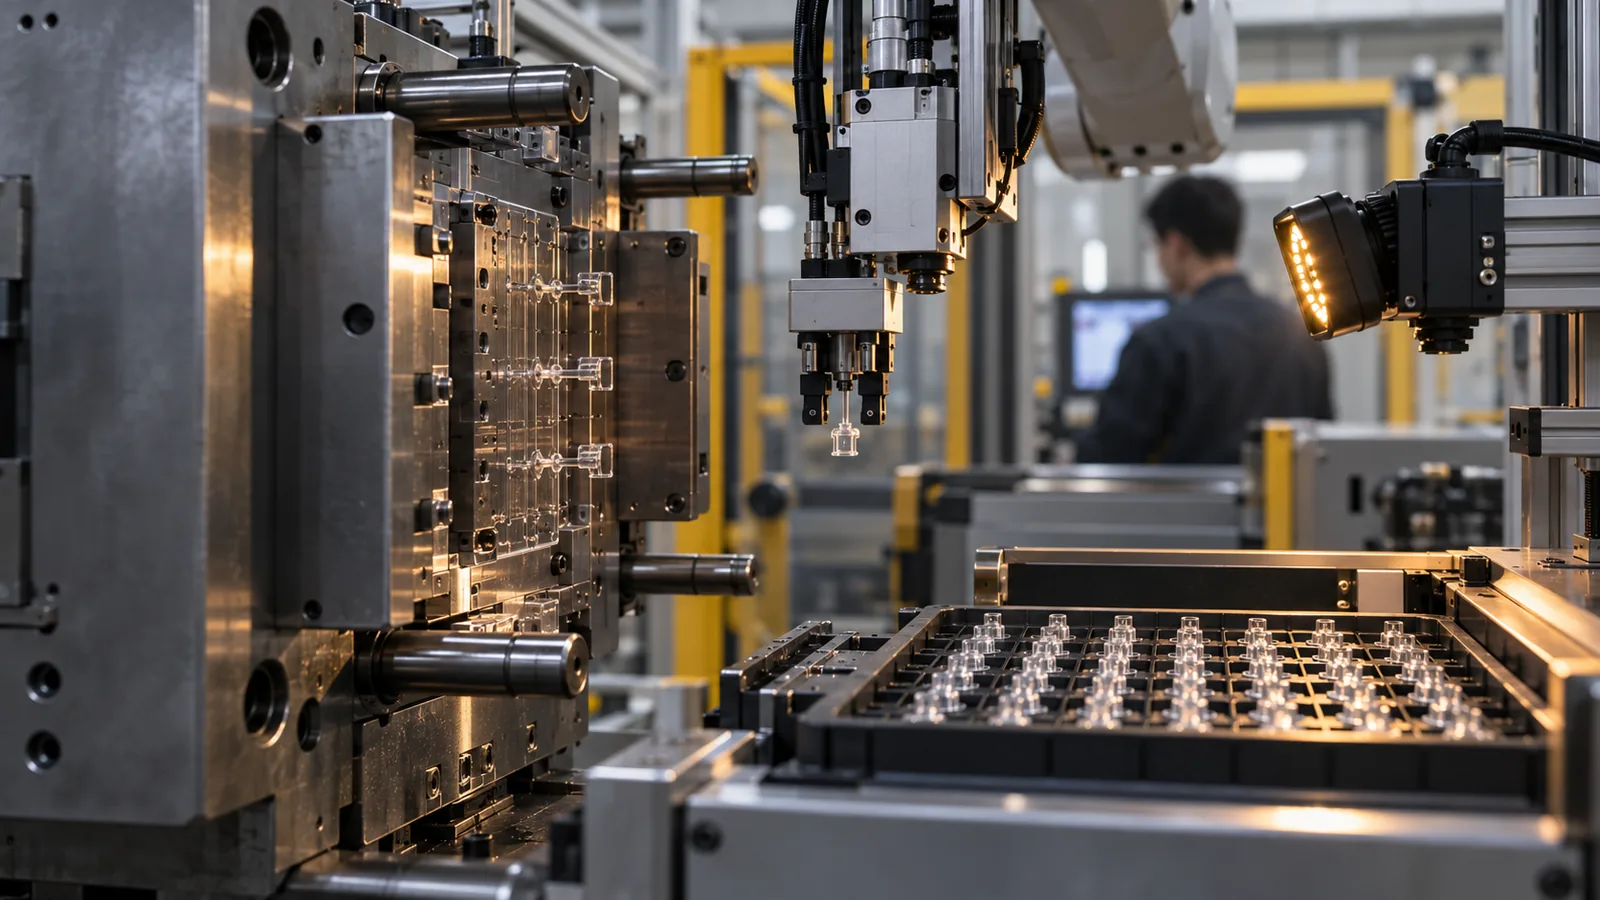
Doğrulama, başarılı bir kalıp açılmasından daha fazlasını kapsamalıdır. Amaç, normal değişkenlik altında tekrarlanan kalıptan çıkarma, kontrollü transfer, doğru sayım ve hasarsız paketlemedir.
- Her çevrimde parçayı tutması amaçlanan kalıp yarısının bunu doğruladığını teyit edin.
- Pratik olduğunda çıkarma kuvvetini veya tekrarlanabilir bir vekil ölçütü kaydedin.
- İtici izlerini ve fonksiyonel özellikleri uygun büyütme altında inceleyin.
- Soğutma ve kalıp sıcaklığındaki normal varyasyonu sorgulayın.
- Alma, varlık algılama ve ret mantığını doğrulayın.
- Statik ve birikinti oluşumunu gözlemlemek için yeterli sayıda çevrim çalıştırın.
- Parçaları gerçek paketleme ve koşullandırma aralığından sonra ölçün.
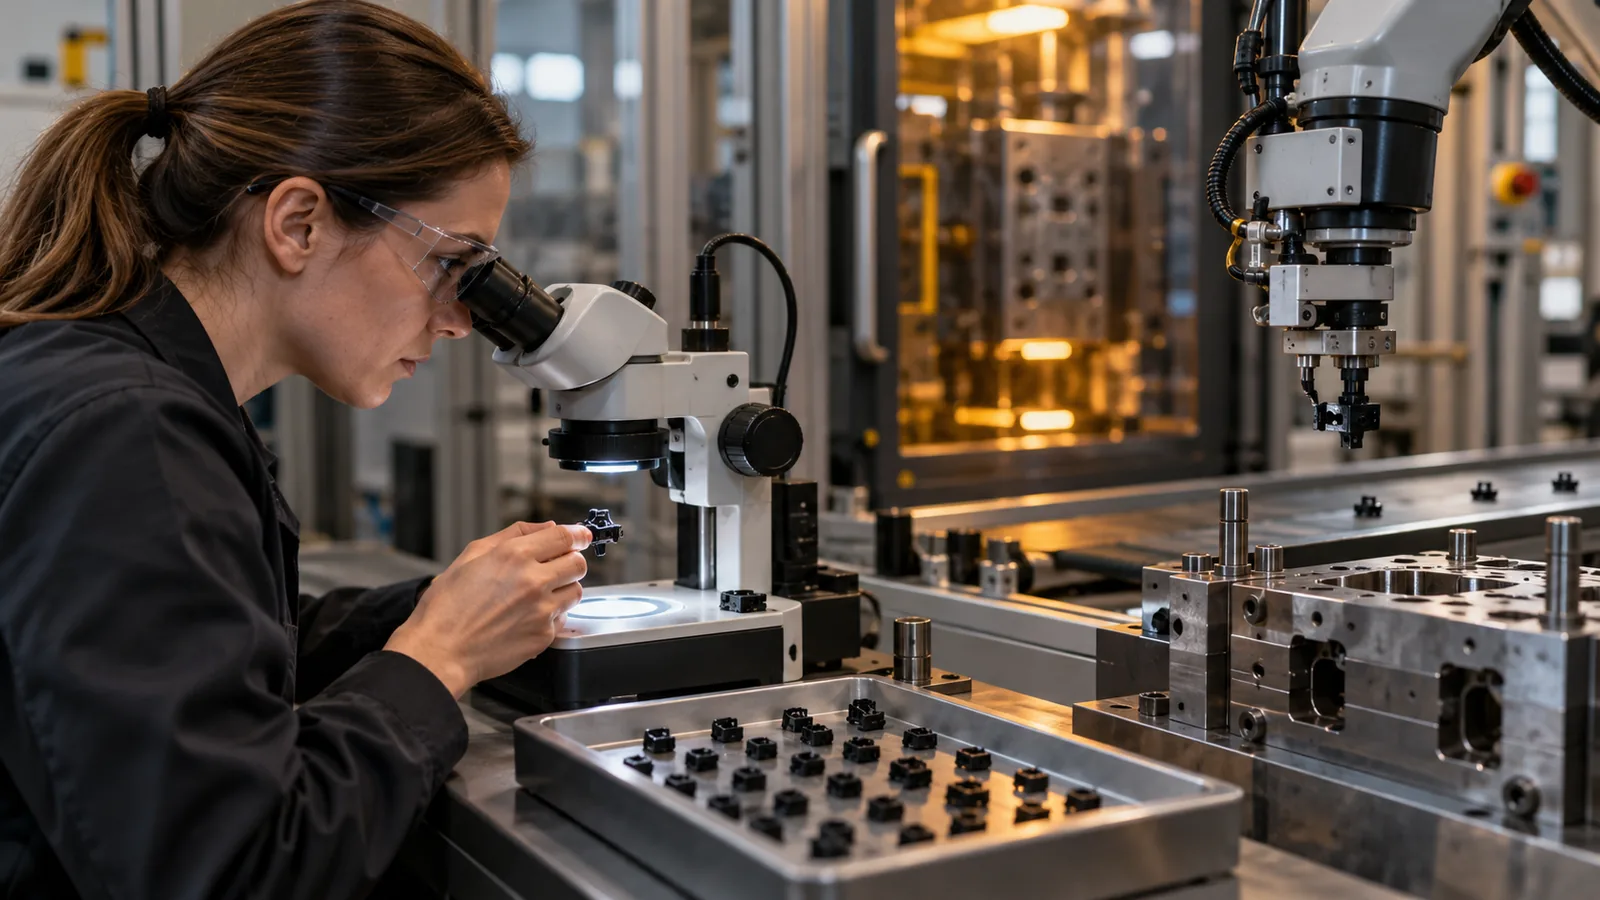
The Mikro Enjeksiyon Kalıplama iş akışı, kalıptan çıkarmayı otomatik taşıma ve boyutsal doğrulama ile birleştirmelidir. Sitenin kalite kontrol süreci daha sonra kavite, çıkarma hasarı, ölçüm ve paketleme kanıtlarını izlenebilir tutabilir. Çıkarmayı bu sistemin bir parçası olarak ele almak, üretimi destekleyemeyecek bir kaviteyi onaylama riskini azaltır.
Sıkça Sorulan Sorular
Mikro parçalar, çekme açısı mevcut olsa bile neden yapışır?
Çekme açısı, çekirdek büzülmesi, pürüzlülük, doku, vakum, yerel alt kesikler veya sıcak çıkarma koşulu tarafından dengelenebilir. Tam temas yüzeyi ve soğutma durumu incelenmelidir.
Mikro parçalarda itici izleri kabul edilebilir mi?
Yalnızca konumları ve derinlikleri fonksiyona, montaja, sızdırmazlığa, görünüme veya ölçüme müdahale etmediğinde. Kabul edilebilir iz alanı çizimde belirtilmelidir.
Basınçlı hava itici pimlerin yerini alabilir mi?
Hava, uygun geometrilerde çıkarmaya yardımcı olabilir, ancak tek başına yeterli kontrollü kuvvet veya yön sağlamayabilir. Ayrıca temizlik ve parça saçılması açısından da değerlendirilmelidir.
Parçalar neden paketlemeden sonra ölçülmelidir?
Taşıma ve depolama, hassas özellikleri bükebilir veya kalıntı gerilmenin gevşemesine izin verebilir. Yalnızca kalıplamadan hemen sonra ölçüm yapmak, müşterinin aldığı durumu kaçırabilir.
Bir ejeksiyon sistemi tasarlamaya hangi bilgiler yardımcı olur?
Fonksiyonel yüzeyleri, kozmetik sınırları, izin verilen iz bölgelerini, malzemeyi, beklenen sıcaklığı, parça yönlendirme ihtiyaçlarını, muayene yöntemini ve paketleme gereksinimlerini sağlayın.