
Mikro enjeksiyon kalıpları küçük bir boşluğu kopyalamaktan daha fazlasını yapar. Küçük bir polimer hacminin parçaya zarar vermeden nasıl girdiğini, soğuduğunu, çıktığını ve ölçüldüğünü kontrol ederler. Bu ölçekte, bir yolluk izi montajı engelleyebilir, zayıf havalandırma eksik dolguya yol açabilir ve küçük bir hizalama hatası görünür çapak haline gelebilir.
Gerçek tasarım sorusu, yalnızca boşluğun işlenip işlenemeyeceği değildir. Asıl soru, komple kalıbın dolguyu, boyutsal kararlılığı, çıkarmayı, muayeneyi ve tekrarlanabilir üretimi destekleyip destekleyemeyeceğidir. CAD'de doğru görünen ancak güvenilir şekilde havalandırılamayan veya ölçülemeyen bir kalıp, henüz pratik bir mikro kalıplama aracı değildir.
Bu kılavuzda:
- Mikro ölçekte kalıp neden daha önemlidir
- Çelik kesilmeden önce neler kararlaştırılmalıdır
- Yolluklar ve akış kanalları dolguyu nasıl kontrol eder
- Havalandırma neden bir tasarım işlevidir
- Çıkarma ve elleçleme kendi planını gerektirir
- Malzeme davranışı kalıplamayı nasıl değiştirir
- Pratik bir tasarım inceleme sırası
- Sıkça sorulan sorular
Mikro Ölçekte Kalıp Neden Daha Önemlidir
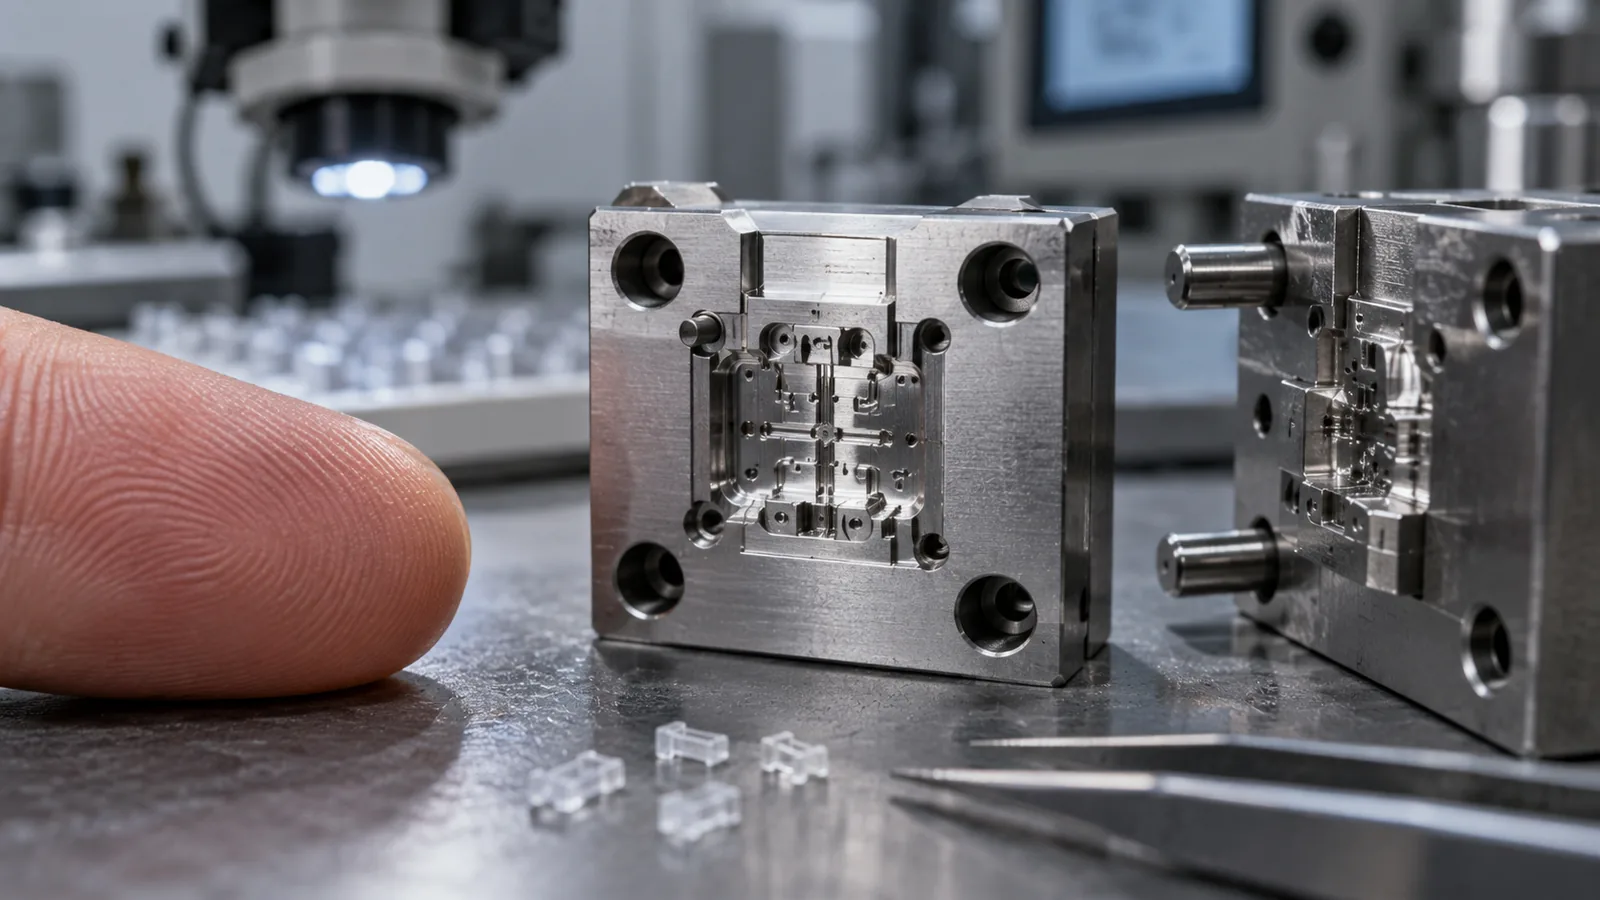
Mikro kalıplama iki farklı durumu kapsar: mikro dişli veya konektör elemanı gibi çok küçük bir bileşen ve mikro ölçekli kanallar, kaburgalar, dokular veya optik detaylar içeren daha büyük bir bileşen. Bu durumlar bir yetenek listesinde benzer görünebilir, ancak yolluk konumu, soğutma, çıkarma, elleçleme ve muayene üzerinde farklı talepler oluştururlar.
Geleneksel bir kalıp tasarımını küçültmek, her fiziksel etkiyi aynı oranda küçültmez. Besleme sistemi kalıplanan parçaya göre büyük hale gelebilir, ısı dar akış yollarından hızla kaybolur ve birkaç mikronluk uyumsuzluk, işlevsel bir özelliğin anlamlı bir bölümünü oluşturabilir. Bu nedenle kalıp, yalnızca genel parça boyutlarına göre değil, en küçük kritik özelliğe göre tasarlanmalıdır.
Mühendislik değerlendirmesi: bir mikro kalıp, ancak dolgu, çıkarma, ölçüm ve toplama tek bir bağlantılı süreç olarak tekrarlanabilir olduğunda üretime hazırdır.
Çelik kesilmeden önce neye karar verilmelidir?
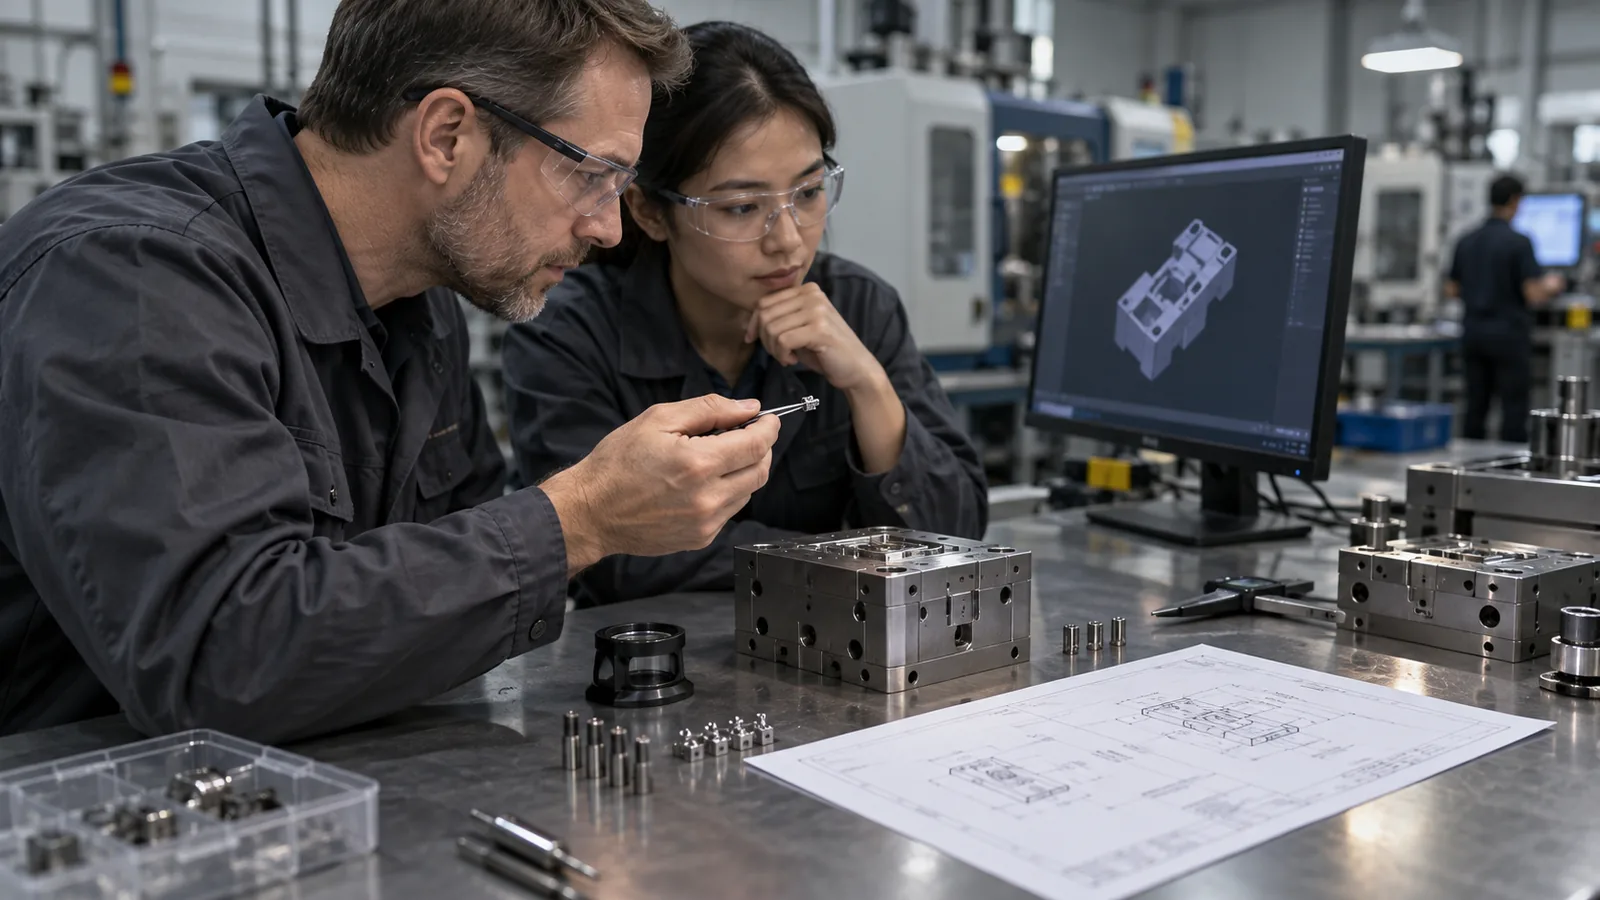
Çoğu takım sorunu, işleme başladıktan sonra maliyetli hale gelir. Bir tasarım incelemesi önce işlevi kontrol eden özellikleri belirlemeli, ardından takımın bu özellikleri nasıl şekillendireceğini, havalandıracağını, soğutacağını, çıkaracağını ve doğrulayacağını tespit etmelidir.
- Fonksiyonel ölçüleri belirleyin. Montaj, sızdırmazlık, akış, optik ve kozmetik gereksinimleri ayırın.
- Kabul edilebilir bir giriş (gate) bölgesi seçin. İz kalıntısını ölçüm referanslarından, sızdırmazlık kenarlarından, temas yüzeylerinden ve optik yüzeylerden uzak tutun.
- Nihai dolum bölgelerini haritalayın. Kör cepler ve birleşen akış cepheleri, hapsolan gaz için kasıtlı bir yol gerektirir.
- Çıkarma yönünü tanımlayın. Çekim açısı, yüzey dokusu, alt kesikler ve maça tutunması, parçanın kaviteden nasıl çıkabileceğini belirler.
- Muayene yöntemini belirleyin. Bir tolerans kesinleştirilmeden önce referanslar ve ölçüm erişimi pratik olmalıdır.
- Polimer davranışını gözden geçirin. Kurutma, çekme, takviye, viskozite ve sıcaklık hassasiyeti takım konseptini etkiler.
Ölçüm erken dikkat gerektirir. Tutarlı biçimde konumlandırılamayan bir özellik, sıradan bir çizim ölçüsü olarak ele alınmamalıdır. CAD modeli, çizim, kalıp tasarımı, kalıplama prosesi ve muayene raporu aynı fonksiyonel referans sistemini paylaşmalıdır.
Koordineli kalıp geliştirme gerektiren projeler için, özel kalıp yapım süreci DFM, işleme, montaj, deneme ve boyutsal doğrulama için faydalı bir bağlam sağlar. Mikro kalıp incelemesi daha sonra burada açıklanan ölçeğe özgü kontrolleri eklemelidir.
Yolluklar ve Girişler Dolumu Nasıl Kontrol Eder
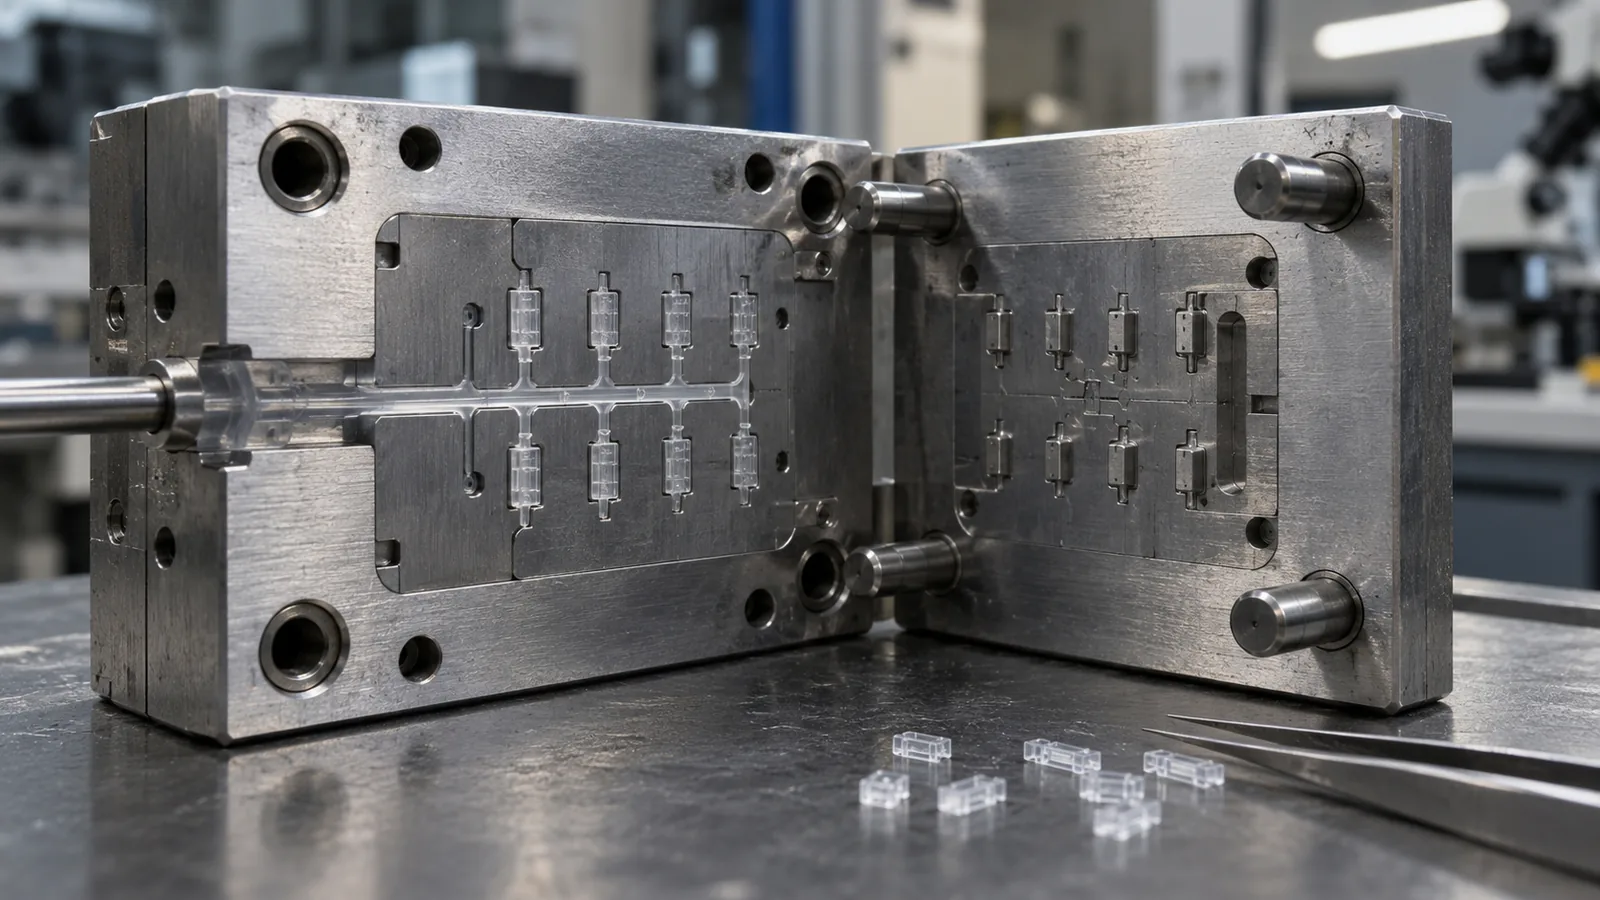
Geleneksel bir parçada yolluk, boşluğa kıyasla küçük olabilir. Bir mikro parçada, besleme sistemi toplam enjeksiyon hacminin önemli bir bölümünü oluşturabilir. Bu durum, mühendislerin basınç kaybı, ısı kaybı, kalma süresi, enjeksiyon tutarlılığı ve malzeme israfını değerlendirme biçimini değiştirir.
Giriş yerleşimi, en kolay işleme konumundan değil, gerekli akış yolundan başlamalıdır. Giriş, kalan kalıntıyı montaj, sızdırmazlık, optik ve ölçüm yüzeylerinden uzak tutarken kritik özelliğe güvenilir erişim sağlamalıdır.
| Tasarım kararı | Neyi etkiler | Göz ardı edilirse risk |
|---|---|---|
| Giriş konumu | Akış uzunluğu ve kaynak hattı konumu | Eksik dolum veya zayıf işlevsel bölge |
| Giriş boyutu | Kayma, basınç kaybı ve kalıntı | Aşırı gerilme veya zor giriş temizliği |
| Yolluk hacmi | Kalma süresi ve enjeksiyon kontrolü | Bozunma veya kararsız parça ağırlığı |
| Akış dengesi | Gözden göze tutarlılık | Gözler arasında farklı dolum davranışı |
| Giriş yönü | Yönlendirme ve yönlü çekme | Çarpılma veya boyutsal kayma |
Çok gözlü kalıplarda denge, tam yolluk ve soğutma düzeni genelinde değerlendirilmelidir. Geometrik olarak simetrik bir tasarım, giriş koşulları, yerel kısıtlamalar veya göz sıcaklıkları farklı olduğunda yine de dengesiz dolabilir.
Havalandırma Neden Bir Temizlik Adımı Değil, Bir Tasarım İşlevidir
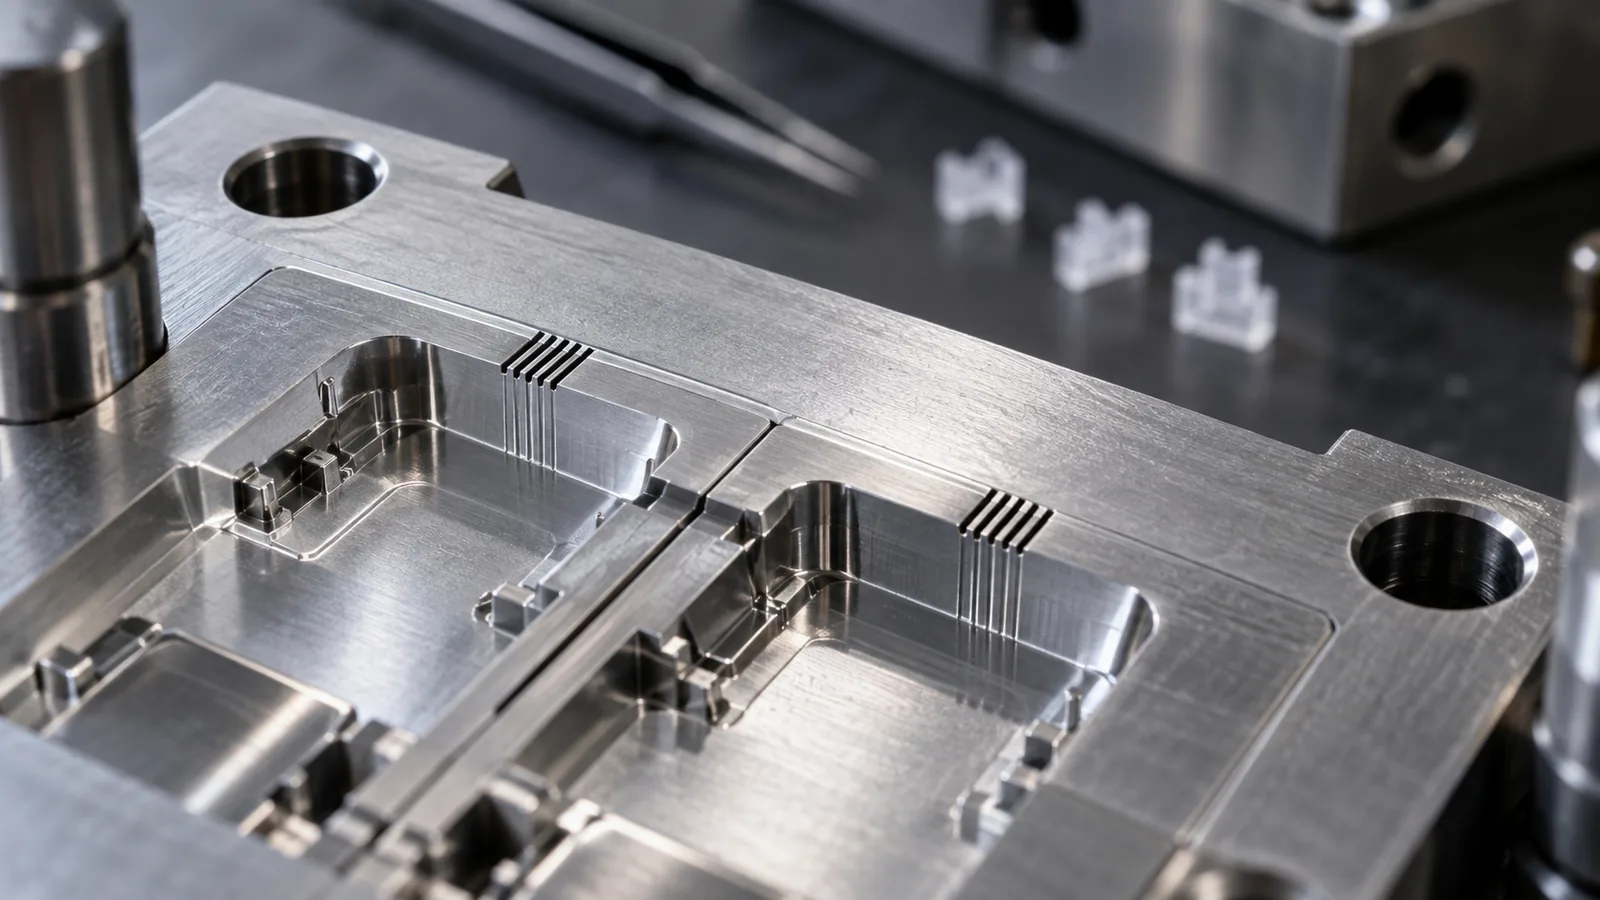
Mikro bir gözde hapsolan havanın, kalıp kontrollü bir kaçış yolu sağlamadıkça gidecek yeri yoktur. Enjeksiyon basıncını artırmak daha fazla polimeri ileri itebilir, ancak hava sıkıştırma mekanizmasını ortadan kaldırmaz. Ortaya çıkan belirti eksik dolum, yanık izi, zayıf kaynak hattı, çapak veya tutarsız kopyalama olabilir.
Havalandırma, son dolan bölgeler, kör cepler, dar kaburgalar, keskin köşeler ve akış cephelerinin buluştuğu noktalar çevresinde incelenmelidir. Tasarım, gaz tahliyesini çapak kontrolüyle dengelemelidir: kısıtlayıcı bir havalandırma hava hapsederken, aşırı açık bir yol polimerin kaçmasına izin verebilir.
Kullanışlı bir teşhis şu sırayı izler:
- Kusuru beklenen akış cephesine göre konumlandırın.
- Son dolgu bölgesi veya hapsolmuş cep ile çakışıp çakışmadığını kontrol edin.
- Atışlar arasında havalandırma temizliğini ve kavite durumunu karşılaştırın.
- Dolgu hızını, eriyik sıcaklığını ve kalıp sıcaklığını birlikte değerlendirin.
- Havalandırmayı yalnızca olası mekanizma doğrulandıktan sonra değiştirin.
Mühendislik değerlendirmesi: basınç, hiç tasarlanmamış bir hava yolu için süresiz olarak telafi edemez.
Çıkarma ve Taşıma Kendi Planını Gerektirir
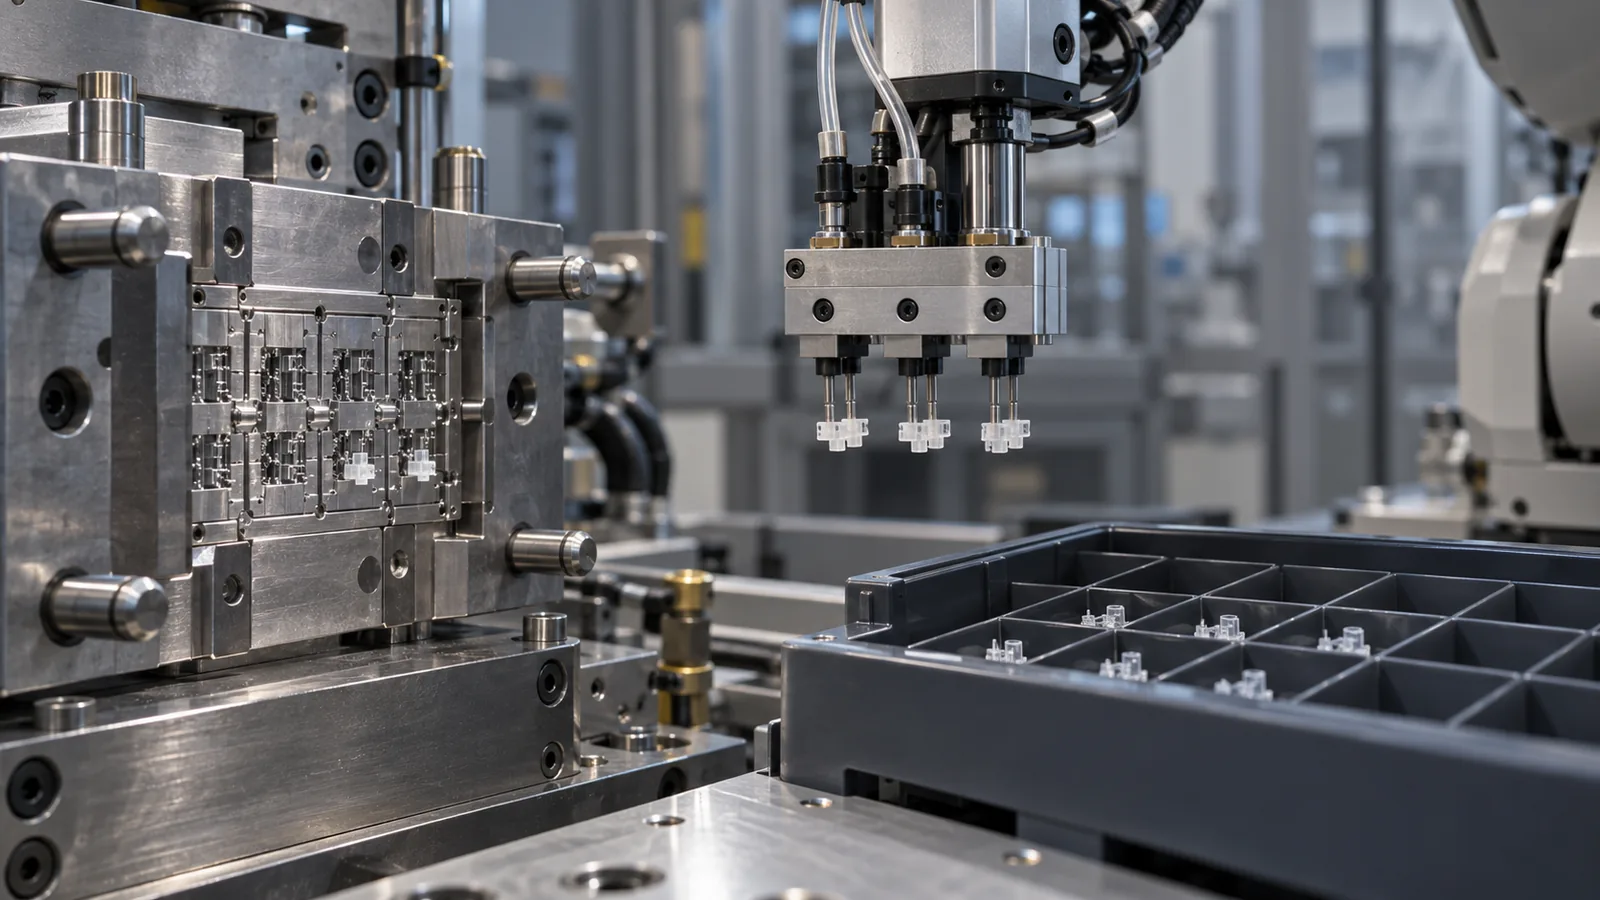
Bir parça doğru şekilde dolabilir ve yine de kaviteden çıkarken başarısız olabilir. İnce duvarlar, küçük çekirdekler, derin cepler ve yüksek sürtünmeli yüzeyler geleneksel bir itici düzenini uygunsuz hale getirebilir. Bu ölçekte, itici izi, yerel deformasyon veya kontrolsüz serbest bırakma kuvveti için çok az yer olabilir.
Serbest bırakma planı üç ayrı soruyu yanıtlamalıdır:
- Kalıplanmış parça kaviteden nasıl ayrılacak?
- Kalıptan çıkarken nasıl desteklenecek?
- Parçalar karıştırılmadan, çizilmeden veya kaybedilmeden nasıl toplanacak?
Olası önlemler arasında dengeli itici yerleşimi, sıyırıcı hareketi, kontrollü çekme açısı, yüzey işlemi, vakumla alma ve robotik toplama yer alır. Doğru seçim geometriye ve malzemeye bağlıdır; hiçbir çıkarma yöntemi evrensel olarak üstün değildir.
Statik yük, çok küçük plastik bileşenlerin kalıba, iticilere veya ambalaj yüzeyine yapışmasına neden olabilir. Bu durumda, görünen kalıplama sorunu aslında bir taşıma sorunu olabilir. Toplama tepsileri, topraklama, hava hareketi ve ambalaj yönelimi üretim başlamadan önce gözden geçirilmelidir.
Malzeme Davranışı Kalıp Stratejisini Değiştirir
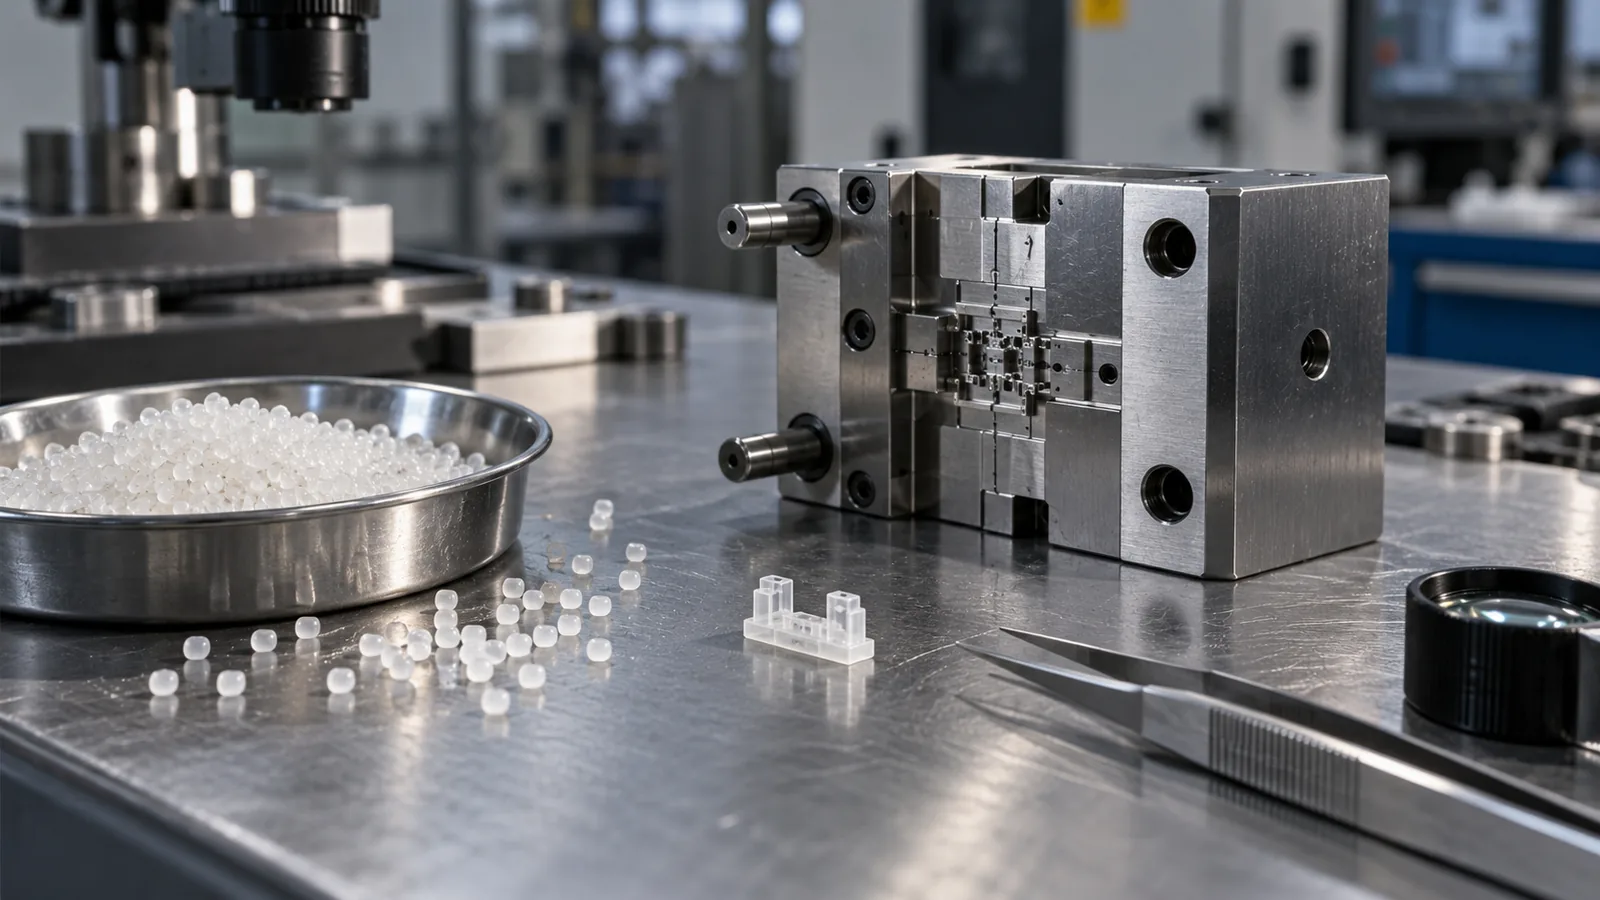
Malzeme seçimi nihai parça özelliklerinden daha fazlasını etkiler. Kalıbın akış, ısı, çekme, aşınma, serbest bırakma ve boyutsal doğrulamayı nasıl yönetmesi gerektiğini değiştirir.
Yüksek akışlı polimerler dar yolların doldurulmasına yardımcı olabilir, ancak çapak, giriş izleri ve moleküler yönlenmeyi daha önemli hale getirebilirler. Takviyeli tipler sertliği artırırken takım aşınmasını çoğaltabilir ve yönlü çekmeyi daha belirgin hale getirebilir. Higroskopik polimerler kontrollü kurutma gerektirir çünkü nem görünümü, mukavemeti ve proses kararlılığını değiştirebilir.
Bir malzeme kararı, eksiksiz gereksinim setine göre kontrol edilmelidir:
- Fonksiyonel ölçüler ve montaj uyumu
- Sıcaklık ve kimyasal maruziyet
- Aşınma, sürtünme veya yorulma gereksinimleri
- Çekme ve yönlenme davranışı
- Görünüm veya optik performans
- Kurutma ve elleçleme hassasiyeti
- Muayene ve dokümantasyon ihtiyaçları
Hassas mühendislik polimerleri için proses, gereksiz bekleme süresinden ve besleme sistemindeki ölü bölgelerden kaçınmalıdır. Şeffaf parçalar bir katman daha ekler: kalıp boşluğu yüzey kalitesi, kirlilik kontrolü, kaynak hattı konumu ve muayene koşulları, nominal dolum basıncı kadar önemli olabilir.
Pratik Bir Tasarım İnceleme Sırası
1. Parça Boyutunu Özellik Boyutundan Ayırın
Zorluğun toplam kütle, ince cidar, mikro delik, ince doku veya toleransa duyarlı bir arayüz olup olmadığını kaydedin. Mikro özelliklere sahip daha büyük bir parça, gerçek bir minyatür bileşenden farklı bir takım mimarisi gerektirebilir.
2. Ölçüm Stratejisini Belirleyin
Referansları, kritik ölçüleri, numune alma noktalarını ve ölçüm yöntemini tanımlayın. Ölçüm belirsizliği, dar bir tolerans serbest bırakılmadan önce dikkate alınmalıdır; ilk deneme çelişkili raporlar ürettikten sonra değil.
3. Akış ve Havalandırma Konseptini Oluşturun
Bir kapı konumu seçin, muhtemel son dolum bölgelerini belirleyin ve gazın nasıl kaçabileceğine karar verin. Akış davranışı belirsiz kaldığında, simülasyon veya aşamalı bir deneme, erken çelik ayarından daha faydalıdır.
4. Çıkarma ve Toplama için Tasarım
Taslak, çekirdek tutma, ejektör erişimi, yüzey kalitesi, statik davranış ve paketleme yönünü tek bir elleçleme zinciri olarak inceleyin. Başarılı bir enjeksiyon, bileşen hemen ardından hasar görür veya kaybolursa faydalı değildir.
5. İlk Denemeyi Zor Soruları Yanıtlayacak Şekilde Yapın
İlk deneme, en fazla risk taşıyan varsayımları test etmelidir: kritik özelliğin dolumu, çapak kontrolü, parça çıkarma, kavite dengesi ve ölçüm tekrarlanabilirliği. Yalnızca polimerin kaviteye girdiğini doğrulamak, kalıbın istikrarlı üretime hazır olduğunu kanıtlamaz.
Daha geniş Mikro Enjeksiyon Kalıplama sayfa, takım, kalıplama, elleçleme ve metrolojinin birbirine nasıl uyduğunu açıklar. Bu makale özellikle bu yeteneklerin tutarlı biçimde uygulanıp uygulanamayacağını belirleyen kalıp kararlarına odaklanır.
Sıkça Sorulan Sorular
Mikro Enjeksiyon Kalıpları Yalnızca Çok Küçük Parçalar için mi Kullanılır?
Hayır. Daha büyük bileşenler üzerinde mikro ölçekli kanallar, kaburgalar, optik dokular, delikler veya diğer hassas özellikler de oluşturabilirler. Takım stratejisi, yalnızca toplam parça ağırlığına değil, en küçük işlevsel özelliğe ve gereken tekrarlanabilirliğine bağlıdır.
Genellikle İncelenecek İlk Takım Riski Nedir?
Dolum ve hava tahliyesi öncelikli konulardır çünkü dar akış yolları hızla donabilir ve hapsolan gaz tam kopyalamayı engelleyebilir. Kapı konumu ve havalandırma, kozmetik detaylar kesinleştirilmeden önce anlaşılmalıdır.
Standart Bir Kalıp Tasarımı Basitçe Küçültülebilir mi?
Güvenilir biçimde değil. Ölçekleme; yolluk hacmi, kavite hacmi, ısı transferi, havalandırma boyutları, ejeksiyon kuvveti ve ölçüm çözünürlüğü arasındaki ilişkiyi değiştirir. Tanıdık tasarım ilkeleri hâlâ geçerlidir, ancak kabul edilebilir sınırları yeniden değerlendirilmelidir.
Malzeme Seçimi Kalıp Tasarımından Önce mi Yapılmalıdır?
İki karar birlikte gelişmelidir. Polimer davranışı akışı, çekmeyi, aşınmayı, kurumayı ve çıkarmayı etkilerken, kalıp geometrisi bu davranışların bitmiş bileşende nasıl ortaya çıkacağını belirler.
Bir Alıcı İlk İnceleme İçin Neler Sağlamalıdır?
3D modeli, 2D çizimi, malzemeyi veya malzeme ailesini, beklenen hacmi, kritik ölçüleri, çalışma ortamını, görünüm gereksinimlerini ve bilinen montaj veya muayene kısıtlarını sağlayın. Bu ayrıntılar, takım risklerini malzeme, süreç ve ölçüm risklerinden ayırmaya yardımcı olur.