
Yolluk dengesizliği, çok gözlü bir kalıptaki gözlerin farklı hızlarda dolması veya farklı basınç ve sıcaklık geçmişlerine ulaşması durumunda ortaya çıkar. Belirti, eşit olmayan parça ağırlığı, bazı gözlerde eksik dolgu veya tutarsız paketleme olabilir—mutlaka tek bir “kötü yolluk” değil. Faydalı bir inceleme, yolluk girişinden (sprue) her dal üzerinden kapılara kadar tüm akış yolunu izler ve bunu parçaların geometrisi ve proses penceresiyle karşılaştırarak kontrol eder.
Bu, aşağıdaki kapsam içinde bir yerleşim ve doğrulama konusudur özel kalıp imalatı. Sıcak veya soğuk yolluk seçiminden farklıdır: her iki sistem de iyi veya kötü dengelenebilir.
Bu kılavuzda:
- Dengesizliği tanıyın
- Akış yerleşimini inceleyin
- Gözden göze davranışı doğrulayın
- Maliyet ve hurda ile dengeleyin
- SSS
Üretimde yolluk dengesizliği nasıl görünür?
Kalıbı tek bir çıktı olarak ele almak yerine gözleri karşılaştırın. Bir göz diğerinden önce dolarsa veya paketlenirse, parçalar ağırlık, boyut, çekme, çapak veya yüzey görünümü açısından farklılık gösterebilir. Bir göz tekrar tekrar eksik dolgu yaparken diğeri çapak yapıyorsa, bu bir dağıtım sorununa işaret eder, ancak kök neden kapı kısıtlaması, havalandırma, soğutma veya gözden göze farklılıkları da içerebilir.
Numuneler üzerinde göz kimliğini kaydedin ve eksik dolgu ilerlemesini, parça ağırlığını ve kritik boyutları karşılaştırın. Tek bir karışık kutu deseni gizler. Karşılaştırma sırasında reçine, makine ayarları ve numune alma koşullarını tutarlı tutun, böylece kanıtlar kalıp davranışını izole edebilsin.
Bir yolluk yerleşimi nasıl incelenmelidir?
Akış uzunluğu ve dal geometrisiyle başlayın. Doğal olarak dengelenmiş bir yerleşim, her göze kaynaktan karşılaştırılabilir bir yol sağlar, ancak tek başına eşit geometrik uzunluk eşit dolguyu garanti etmez. Dönüşler, kesit değişiklikleri, kapı boyutları, cidar kalınlığı ve parçaların akış direnci önemlidir.
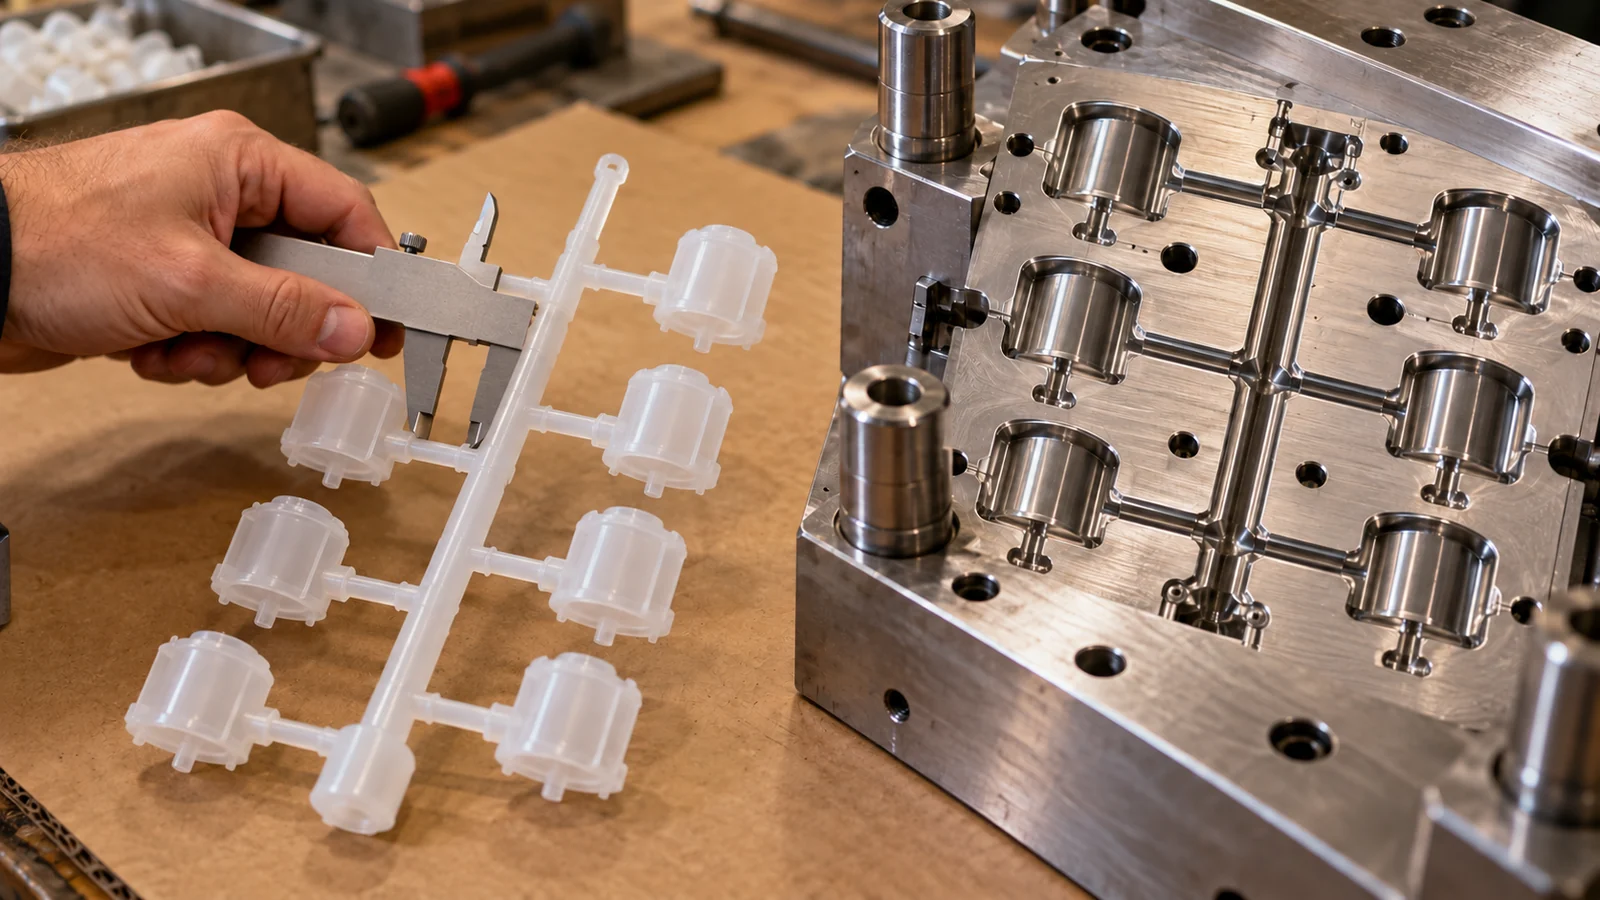
Yolluk ve kapı boyutlarını birlikte inceleyin. Kısıtlayıcı bir kapı, yukarı akış dalları simetrik görünse bile basınç kaybına hâkim olabilir. Tersine, bir gözü telafi etmek için yolluğu aşırı boyutlandırmak malzeme kullanımını ve soğutma yükünü artırabilir. Amaç, mümkün olan en büyük geçiş değil, kontrollü ve tekrarlanabilir dolgudur.
Farklı parça boyutlarına sahip bir aile kalıbı için mükemmel doğal denge pratik olmayabilir. Tasarım daha sonra her bileşen için göreli akış talebini ve kabul edilebilir çalışma penceresini hesaba katmalıdır. Ortak bir atışın, farklı parçaların doğru şekilde paketleneceğini garanti ettiğini varsaymayın.
Boşluktan boşluğa denge nasıl doğrulanabilir?
Yapılandırılmış bir deneme kullanın. Kısa atış numuneleri, akışın boşluklara ulaşma sırasını gösterebilir; ardından tam parçalar ağırlık, boyutlar ve görünür kusurlar açısından karşılaştırılabilir. Mevcut olduğunda basınç veya sıcaklık verileri bir farkı açıklamaya yardımcı olabilir, ancak okumalar boşluk kimliğine ve tekrarlanabilir bir kuruluma bağlanmalıdır.
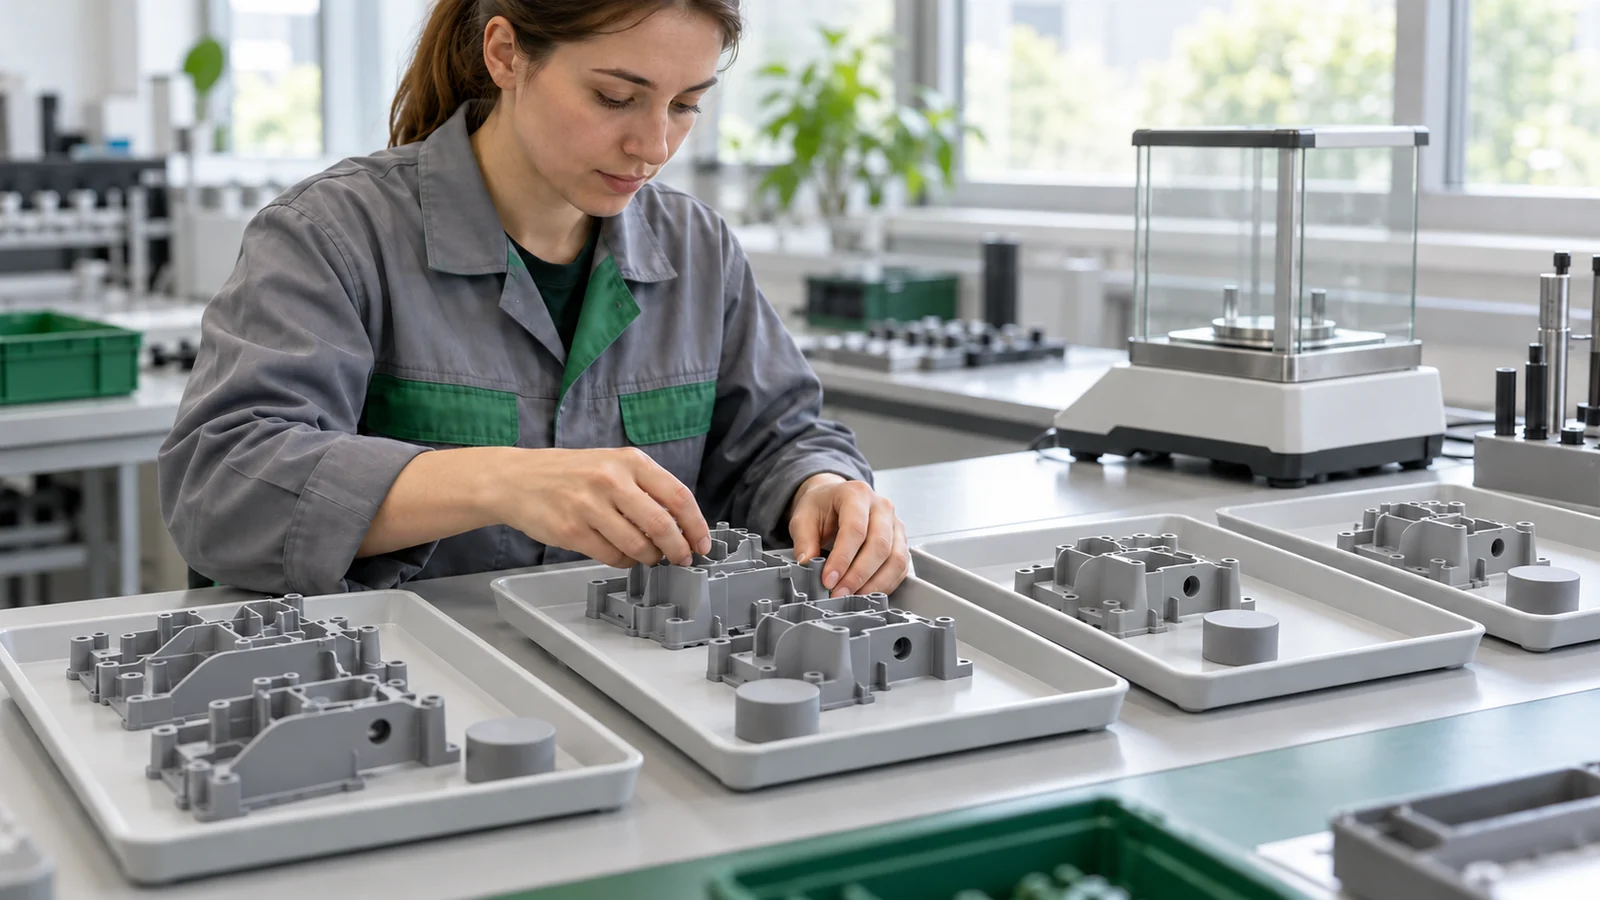
- Her numuneyi boşluk ve deneme koşuluna göre etiketleyin.
- Birden fazla ayarı değiştirmeden önce kısa atış dolum ilerlemesini karşılaştırın.
- Parça ağırlığını ve kritik boyutları birkaç çevrim boyunca ölçün.
- Yolluk etkilerini havalandırma, soğutma ve kapı donması davranışından ayırın.
- Kasıtlı herhangi bir proses ayarını ve bunun tüm boşluklar üzerindeki etkisini belgeleyin.
Pratik olduğunda her seferinde bir değişkeni değiştirin. Bir ayar bir boşluğu düzeltirken diğerini spesifikasyon dışına itiyorsa, sistem sağlam bir dengeye ulaşmamıştır.
Dengesizliği düzeltirken hangi ödünleşimler önemlidir?
Olası değişiklikler arasında yolluk kesiti, dal yerleşimi, kapı boyutları veya yerel kısıtlamalar yer alır. Her biri basınç talebini, çevrim süresini, malzeme tüketimini, iz kalıntısını ve yeniden işleme riskini etkileyebilir. Sıcak yolluk sistemi kendi termal ve kontrol hususlarını ekler; bunu otomatik bir çözüm olarak görmek yerine gerçek üretim planı bağlamında soğuk yolluk seçenekleriyle karşılaştırın.
Çelik değişikliklerinden önce, gözlemlenen varyasyonun tekrarlanabilir olduğunu ve boşlukların kendilerinin tutarlı olduğunu doğrulayın. Takım uyumsuzluğu, aşınmış kapılar, kirlenme veya kararsız kalıplama koşulları bir yerleşim sorununu taklit edebilir. Düzeltme, ölçülen nedeni ele almalı ve kullanılabilir bir proses penceresini korumalıdır.
Alıcıların yolluk dengesi hakkında sorduğu sorular
Eşit yolluk uzunluğu dengeli dolumu garanti eder mi?
Hayır. Kesit, dönüşler, kapı kısıtlaması, parça geometrisi, reçine davranışı ve termal koşullar da akışı etkiler.
Proses ayarları her dengesizliği düzeltebilir mi?
Hayır. Ayarlar bazı farklılıkları telafi edebilir, ancak gözler arasında dar veya çelişkili bir pencere, yolluk veya giriş tasarımının gözden geçirilmesi gerektiğine işaret edebilir.
Çok gözlü bir kalıp her zaman sıcak yolluk kullanmalı mıdır?
Hayır. Seçim; hacim, malzeme, giriş gereksinimleri, hurda toleransı ve proje ekonomisine bağlıdır. Yolluk dengesi ayrı bir tasarım ve doğrulama konusudur.