
Mikro enjeksiyon kalıplama kusurları belirti, her ayarı değiştirmek için bir neden olarak değil de kanıt olarak ele alındığında düzeltilmesi daha kolaydır. Bir mikro kaburga yakınındaki eksik dolgu, ayırma çizgisi boyunca çapak ve çıkarma sonrası bozulmuş bir özellik farklı mekanizmalara işaret eder. En hızlı sorun giderme, kusurun ne zaman oluştuğunu belirlemekle başlar: dolgu, paketleme, soğutma, çıkarma, taşıma veya ölçüm sırasında.
Mikro ölçekte, birkaç neden benzer görünen bir arızaya yol açabilir. Daha yüksek sıcaklık kopyalamayı iyileştirebilir ancak çapak penceresini de genişletebilir. Daha fazla basınç, sıkışmış gazı sıkıştırırken veya zayıf bir kapatmayı zorlarken parça ağırlığını artırabilir. Bu kılavuz, kusurları mekanizmaya göre düzenler, böylece değişiklikler tek tek test edilebilir.
Teşhis yolu:
Ayar Değiştirmeden Önce Kusur Konumunu Okuyun
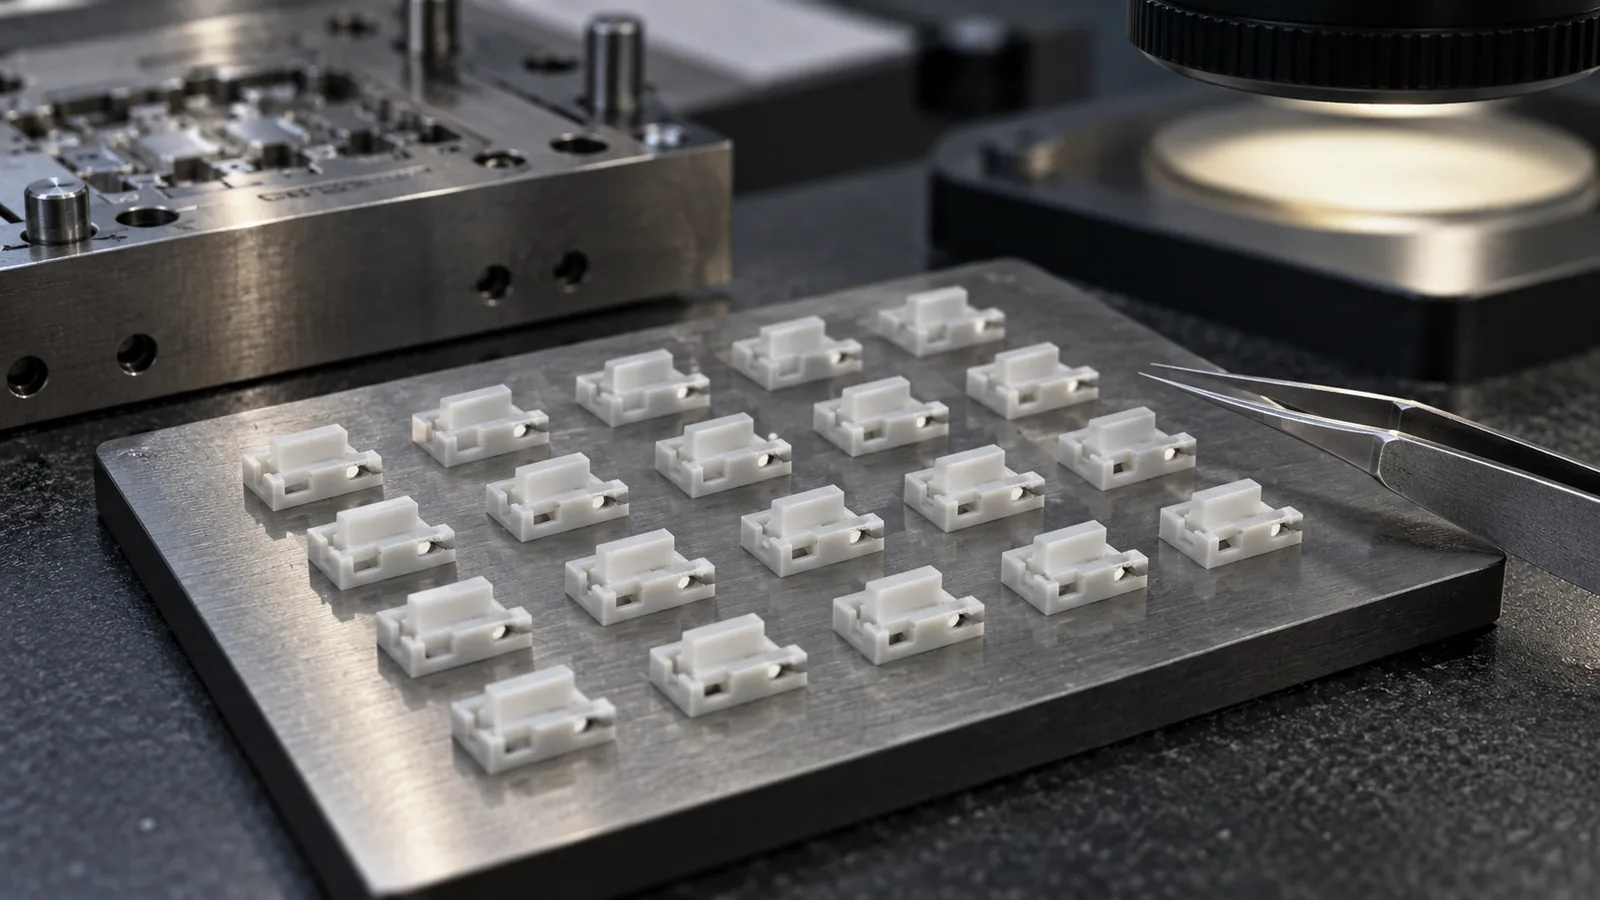
Konum genellikle şiddetten daha fazla teşhis değeri taşır. Dar bir akış yolunun sonunda tekrarlanan eksik dolgu, erken donma veya hapsolmuş havaya işaret eder. Farklı konumlarda rastgele eksik parçalar, kararsız malzeme hazırlığına, enjeksiyon dozajlamasına veya besleme koşullarına işaret edebilir. Tek bir kapatma çevresinde yoğunlaşan çapak, yerel kalıp uyumuna işaret ederken, tam ayırma çizgisi çevresindeki çapak basınç, kenetleme desteği, kirlenme ve kalıp durumunun daha geniş bir şekilde gözden geçirilmesini gerektirir.
Yönelim de önemlidir. Akış yönünü izleyen bozulmuş bir duvar, yönlenme ve çekmeyi yansıtabilir. Bir itici veya derin göbek çevresinde yoğunlaşan hasar, katılaşma sonrasında oluşma olasılığı daha yüksektir. Prosesi ayarlamadan önce, kusuru parça çizimi üzerinde işaretleyin, en yakın giriş ve havalandırma deliğini belirleyin ve konumun gözler arasında değişip değişmediğini kaydedin.
Mühendislik değerlendirmesi: Ayarlar değişirken arıza aynı fiziksel konumda kalıyorsa, proses penceresini genişletmeden önce yerel kalıp ve akış geometrisini inceleyin.
Semptomdan Kanıta Tablosu Kullanın
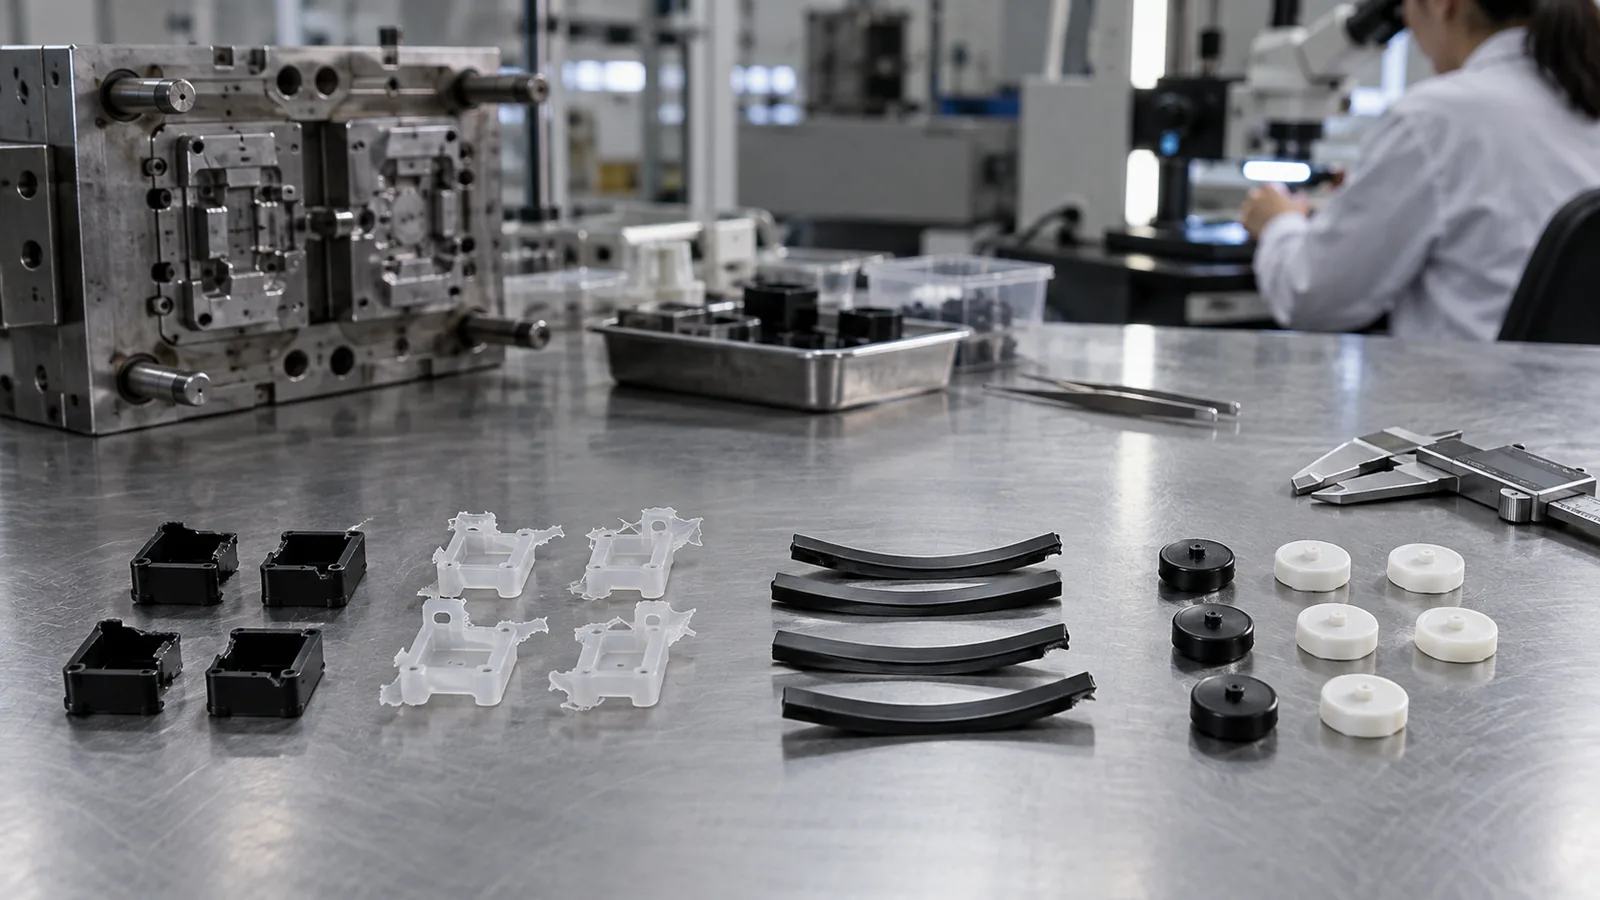
Bir kusur adı yalnızca başlangıç noktasıdır. Aşağıdaki tablo, yaygın semptomları bir hipotezi doğrulayabilecek veya zayıflatabilecek kanıtlarla ilişkilendirir.
| Gözlenen belirti | Olası mekanizma | Kontrol edilecek kanıtlar | İlk düzeltme yönü |
|---|---|---|---|
| Kısa dolum | Donma, hapsolmuş gaz veya yetersiz iletilen eriyik | Son dolum konumu, havalandırma durumu, kavite basınç deseni | Basınç eklemeden önce akış veya hava yolunu geri yükleyin |
| Mikro çapak | Yerel boşluk, aşırı kavite basıncı veya kirlenme | Çapak konumu, shutoff teması, kavite karşılaştırması | Takım uyumunu ve basınç zamanlamasını doğrulayın |
| Eksik özellik | Yüzey donması veya zayıf yerel replikasyon | Kapıdan uzaklığa göre özellik profili | Kalıp sıcaklığı, hız ve havalandırmayı birlikte inceleyin |
| Çarpık veya eğilmiş parça | Düzensiz çekme, erken ayrılma veya itme yükü | Soğutma deseni, kapı yönelimi, itici izleri | Soğutma çarpıklığını ayrılma hasarından ayırın |
| Ağırlık değişimi | Dozlama, kapı donması, nem veya besleme dengesizliği | Atış sırası, kavite basıncı, kurutucu ve besleme kayıtları | Boyutları ayarlamadan önce malzemeyi ve beslemeyi stabilize edin |
Çapak ve Eksik Dolgu Aynı Kök Nedeni Paylaşabilir
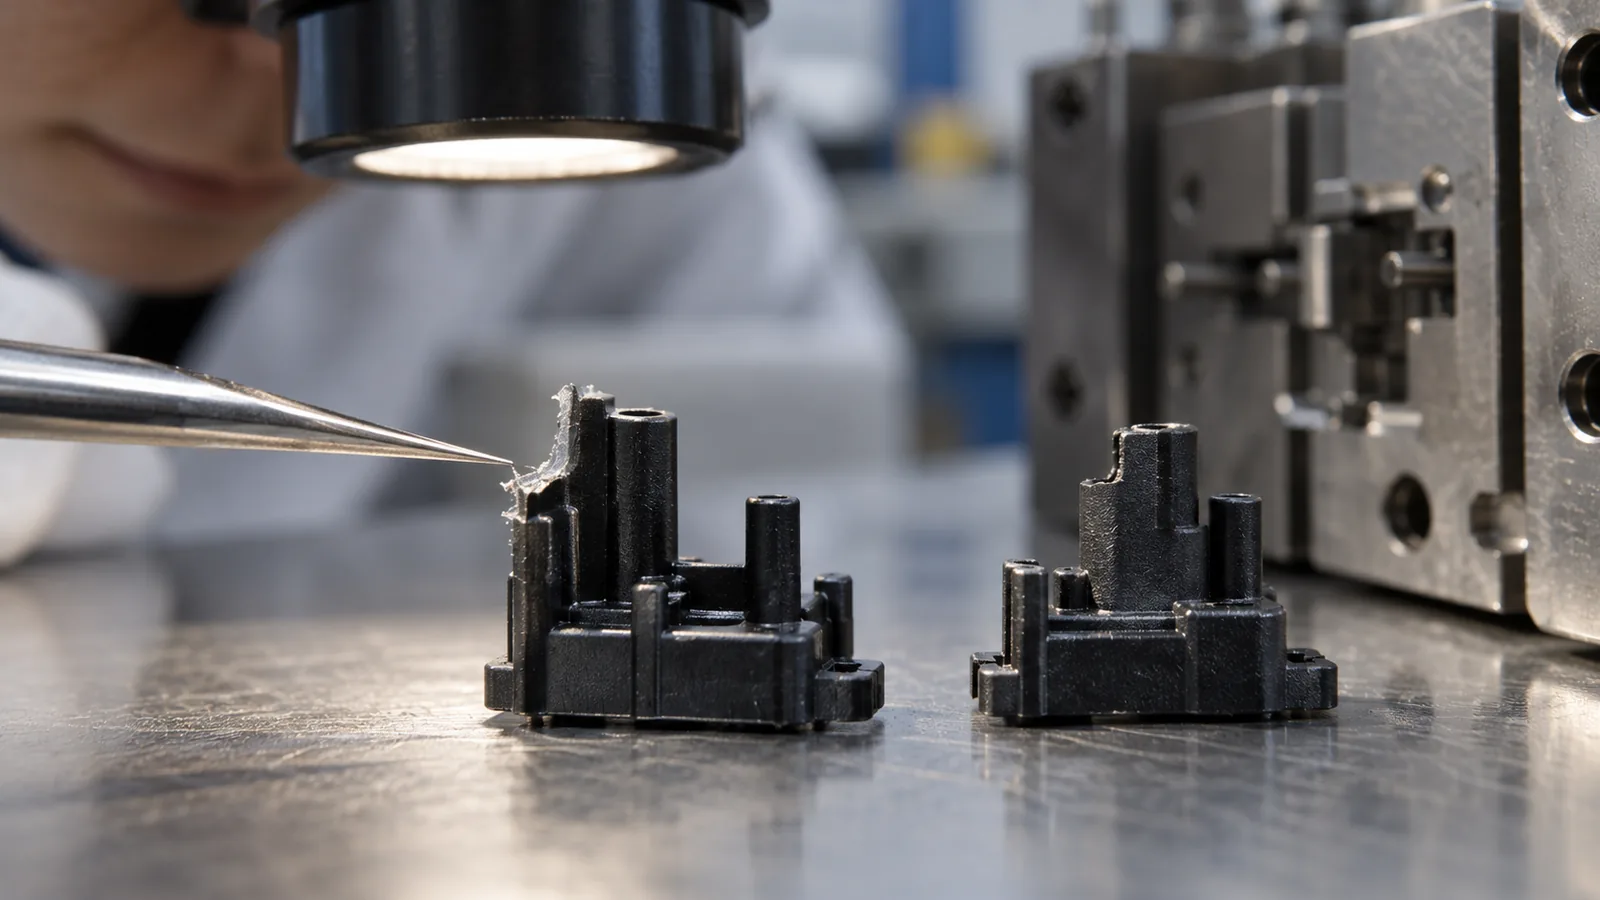
Çapak ve eksik dolgu zıt görünür, ancak hapsolmuş gaz her ikisine de katkıda bulunabilir. Sıkıştırılmış hava bir bölgede ilerleyen eriyiğe direnirken basınç başka bir yerde daha zayıf bir ayrılma hattı boşluğu bulabilir. Enjeksiyon basıncını artırmak görünür eksik dolguyu azaltabilir ve aynı anda çapağı büyütebilir.
Çapak için yerel mi yoksa genel mi olduğunu belirleyin. Yerel çapak, kapatma, insert hizalaması, yüzey hasarı ve kirlenmenin incelenmesini gerektirir. Genel çapak, kavite basıncı, kenet desteği, viskozite, transfer konumu ve paketlemenin daha geniş bir şekilde gözden geçirilmesini gerektirir. Düzeltme, sadece bitmiş parçaları kesmek değil, kaçak yolunu açan mekanizmayı ele almalıdır.
Eksik dolgu için akış cephesinin ince bir geçişte, uzak uç cebinde veya havalandırılmayan bir özellikte durup durmadığını kontrol edin. Eriyik veya kalıp sıcaklığını artırmadan önce malzeme hazırlığı ve sağlanan atış tutarlılığı doğrulanmalıdır. Hedeflenmiş bir kalıp akış analizi olası donma ve hava tuzağı konumlarını karşılaştırmaya yardımcı olabilir, ardından fiziksel kalıpta doğrulama yapılabilir. Daha sıcak bir proses dolguyu iyileştirebilir, ancak aynı zamanda soğumayı uzatabilir, çekmeyi değiştirebilir ve güvenli çapak marjını daraltabilir.
Eksik Replikasyon Her Zaman Kısa Dolum Değildir
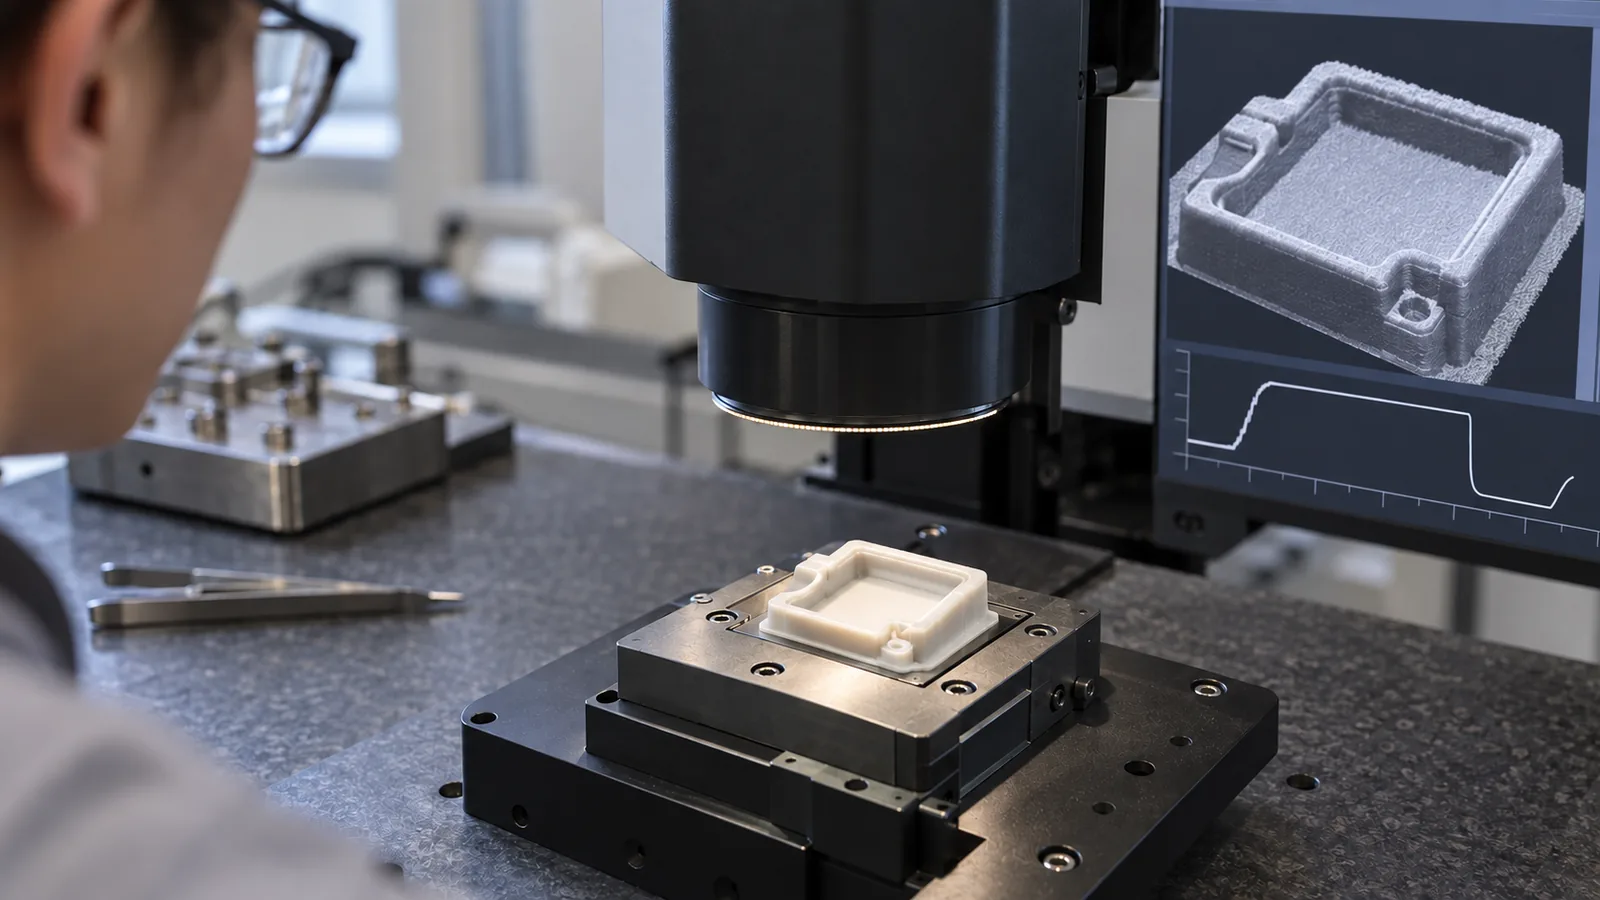
Bir parça tamamen dolu görünebilir, ancak mikro özellik profili eksik kalabilir. Özellik replikasyonu, polimer akışı, kalıp yüzey sıcaklığı, basınç geçmişi, özellik yönelimi ve yolluktan uzaklık arasındaki yerel etkileşime bağlıdır. Yalnızca toplam parça ağırlığını veya dış ölçüleri kontrol etmek bu hatayı gözden kaçırabilir.
Tek bir mikroskop görüntüsünü değerlendirmek yerine tanımlı konumlarda özellik profilini ölçün. Yolluğa yakın ve yolluktan uzak özellikleri, akışa paralel ve akışa dik detayları ve birden fazla gözü karşılaştırın. Bir konumu iyileştirirken diğerine zarar veren bir değişiklik, proses penceresinin veya besleme düzeninin daha fazla çalışma gerektirdiğini gösterir.
Distorsiyon zamanlamaya göre de ayrılmalıdır. Özellik göz içinde desteklenirken doğruysa ancak serbest bırakıldıktan sonra değişiyorsa, kalıptan çıkarma sıcaklığı, sürtünme, çekme açısı ve itme kuvveti önem kazanır. Serbest bırakmadan önce zaten yanlışsa, dolum, paketleme, soğutma veya takım geometrisi daha güçlü bir ipucudur.
Her Seferinde Tek Bir Mekanizmayı Değiştirin
Rastgele parametre değişiklikleri, süreci aktif görünür kılarken öğrenmek için gereken kanıtları yok eder. Kontrollü bir deneme, kararlı bir başlangıç durumu ve ölçülebilir bir yanıtla başlar.
- Yanıtı tanımlayın. Parça ağırlığı, özellik yüksekliği, çapak genişliği, göz basıncı veya boyutsal sapma kullanın—“daha iyi görünüyor” değil.”
- Malzeme hazırlığını sabit tutun. Reçine lotunu, kurutma koşulunu, besleme koşulunu ve geçen kalma süresini kaydedin.
- Bir hipotez seçin. Örneğin, son dolum konumunda hapsolmuş gaz.
- En küçük faydalı faktör kümesini değiştirin. Bir havalandırma temizleme kontrolü, beş proses ayarını değiştirmekten daha bilgilendirici olabilir.
- Göz ve sıraya göre karşılaştırın. Sistematik bir etkiyi izole bir boşluk (kavite) probleminden ayırın.
- Sonucu tekrarlanan çevrimler boyunca doğrulayın. Tek bir kabul edilebilir parça tekrarlanabilirliği kanıtlamaz.
Daha geniş Mikro Enjeksiyon Kalıplama süreç, hassas takımlamayı, kontrollü dolumu, elleçlemeyi ve metrolojiyi birbirine bağlar. Sorun giderme de kalıplanmış parçayı tek kanıt kaynağı olarak ele almak yerine aynı zinciri izlemelidir.
Kontrol Planı ile Tekrarı Önleyin
Bir düzeltme işe yaradıktan sonra, onu operatör bilgisi olarak bırakmak yerine bir kontrole dönüştürün. Doğrulanmış proses penceresini, havalandırma temizleme aralığını, kritik takım yüzeylerini, malzeme hazırlama gereksinimlerini, muayene noktalarını ve reaksiyon planını kaydedin. Hangi sinyalin üretimi durdurması, hangisinin onaylanmış pencere içinde bir ayarlamayı tetikleyebileceği tanımlanmalıdır.
Kullanışlı bir kontrol planı, ürün çıktılarını proses sinyallerinden ayırt eder. Parça ölçüleri ve özellik profilleri neyin üretildiğini doğrular; kavite basıncı, sıcaklık kararlılığı, malzeme durumu ve çevrim olayları bunun nedenini açıklar. Kabul edilebilir aralık dar olduğunda her ikisi de gereklidir.
Takım bakımı, kusuru yöneten yüzeylere odaklanmalıdır. Havalandırma derinliği, kapatma teması, yolluk durumu, itici hareketi, insert hizalaması ve kavite temizliği farklı hızlarda kayabilir. Bir özel kalıp imalatı inceleme, bu özellikleri değiştirilebilir insertlere ve çeliğe güvenli düzeltmelere bağlayabilir. Bakım kayıtlarını kusur haritalarına bağlamak, tekrarın tanımlanmasını kolaylaştırır.
Muayene ve reaksiyon limitleri de tesisin kalite kontrol iş akışını izlemelidir; böylece kavite kimliği, ölçüm yöntemi ve düzeltici kayıtlar bağlantılı kalır.
Sıkça Sorulan Sorular
Neden basınç eklemek bazen daha fazla çapak oluşturur?
Daha yüksek kavite basıncı, eriyiği ayırma hattındaki veya kapatmadaki yerel bir boşluğa zorlayabilir. Orijinal dolum sorununa hapsolmuş hava veya erken donma neden olduysa, basınç bir belirtiyi gizlerken başka bir belirti yaratabilir.
Malzeme kurutma, mikro kalıplama kusurlarını etkileyebilir mi?
Evet. Neme duyarlı polimerler, hazırlama tutarsız olduğunda kararsız viskozite, görünüm sorunları, bozunma veya azalmış özellikler gösterebilir. Her varyasyonu kalıba atfetmeden önce kurutma kayıtları kontrol edilmelidir.
Tam bir mikro parçayı doğrulamak için parça ağırlığı yeterli mi?
Hayır. Parça ağırlığı proses tutarlılığı için faydalıdır, ancak her mikro özelliğin doğru profile sahip olduğunu kanıtlamaz. Özellik düzeyinde ölçüm hâlâ gereklidir.
Proses yerine kalıp ne zaman değiştirilmelidir?
Kusur, kararlı proses denemeleri boyunca aynı konumda kalıyorsa, yalnızca bir gözde ortaya çıkıyorsa veya doğrulanmış bir havalandırma, yolluk, hizalama ya da kapatma sınırlamasıyla örtüşüyorsa takım düzeltmesi düşünün.
Kusursuz bir numune üretime hazır sayılmalı mı?
Yalnızca sonuç yeterli sayıda çevrim, göz, malzeme durumu ve normal çalışma değişkenliği boyunca tekrarlandıktan sonra. Tek bir iyi enjeksiyon olasılığı gösterir, proses kabiliyetini değil.