
Uyumlu termoplastiklerin ve elastomerik formülasyonların seçilmesi, çift malzemeli donanımlarda yüksek arayüzey soyulma mukavemetine ulaşmanın temel ön koşulunu oluşturur. Rijit yapısal mühendislik reçinelerinin esnek elastomerlerle tek bir kalıp takımı içinde birleştirilmesi, polarite hizalanmasının, termal bozunma eşiklerinin ve moleküler çözünürlük parametrelerinin değerlendirilmesini gerektirir. Uyumsuz polimer eşleşmeleri kimyasal bağlanma afinitesi, elde edemez ve dinamik mekanik yorulma altında sınır arayüzeyi boyunca kendiliğinden delaminasyona yol açar.
İşleme erime sıcaklıklarının ve kalıp soğutma kanallarının nasıl etkileşime girdiğini anlamak, ürün tasarımcılarının alt tabaka deformasyonu olmadan kohezif olarak kaynaşan malzeme kombinasyonlarını seçmesine olanak tanır. Bu teknik malzeme rehberi, reçine uyumluluk matrislerini, termal pencere senkronizasyonunu ve hammadde sertifikasyon standartlarını inceler.
2K Polimer Uyumluluk Matrisi: Rijit Reçineler ile Elastomerler
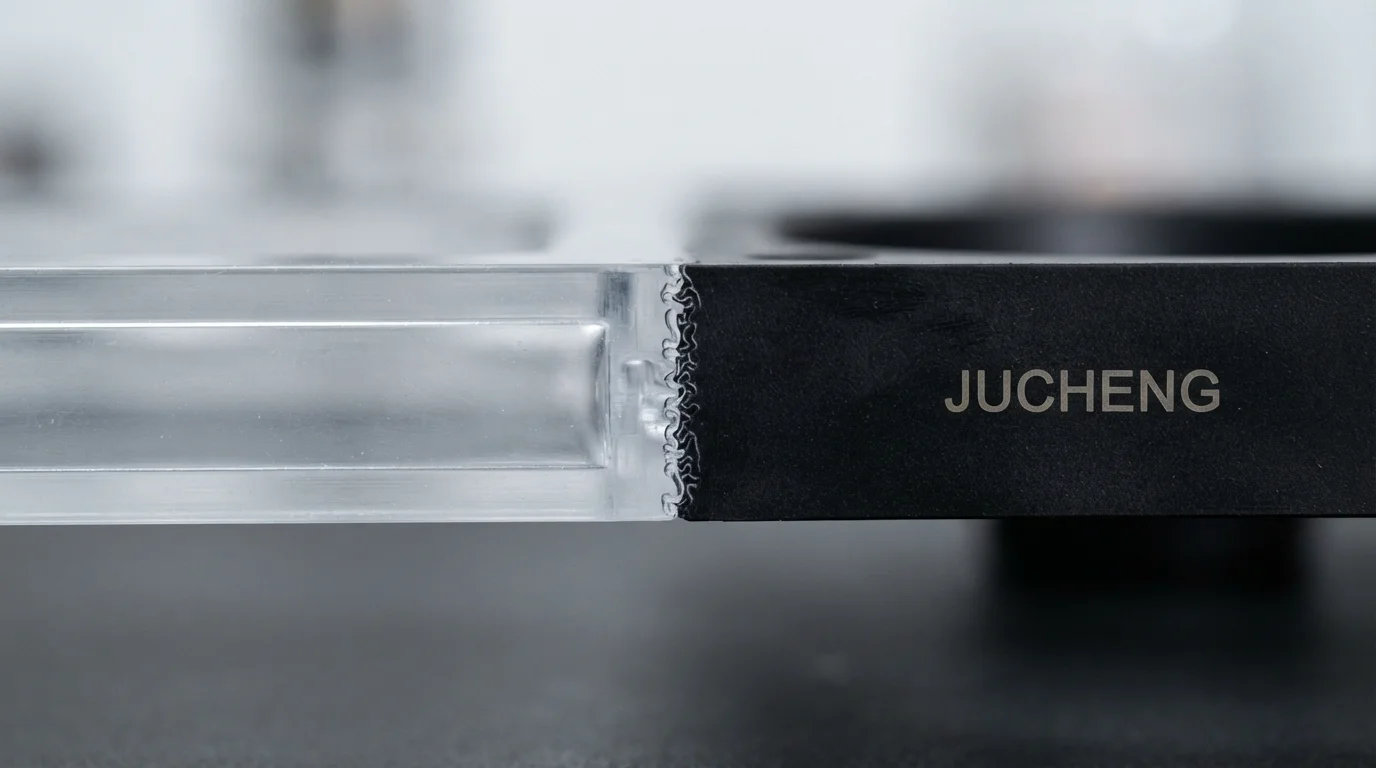
Aday çift enjeksiyonlu kalıplama malzemelerinin değerlendirilmesi, polimer zincirlerinin moleküller arası zincir dolaşması across the boundary layer. Polar rigid thermoplastics like SABIC Lexan 141R polycarbonate bond exceptionally well with ester-based Desmopan TPU elastomers because both materials share compatible chemical backbones.
Conversely, semi-crystalline resins like DuPont Zytel 70G33L glass-filled polyamide require adhesion-modified elastomers such as Santoprene TPV or mechanical interlocking grooves to prevent edge peeling. Table 1 below outlines polymer compatibility ratings and bond mechanisms across common 2K resin combinations:
| Rigid Substrate Grade | Overmolded Elastomer Grade | Bonding Classification | Interfacial Adhesion Mechanism | Recommended Processing Window |
|---|---|---|---|---|
| Polikarbonat (Lexan 141R) | Desmopan 385S TPU | Mükemmel Kimyasal Kaynaşma | Moleküler Zincir İnterdifüzyonu | 2. enjeksiyon eriyik sıcaklığını 215°C – 230°C olarak ayarlayın |
| PC/ABS (Bayblend FR3010) | Thermolast K TC5GPZ TPE | Güçlü Moleküler Bağ | Polimer Matris Dolaşıklığı | Kalıp boşluğu sıcaklığını 70°C – 85°C'de tutun |
| PA66-GF30 (Zytel 70G33L) | Santoprene 101-55 TPV | Orta + Mekanik | Kimyasal Yapışma + Alttan Kesmeler | 90 derecelik mekanik kırlangıç kuyrukları ekleyin |
| PP (Borealis RF365MO) | Thermolast M TM6MED TPE | Mükemmel Polar Olmayan Bağ | Eş-Kristalleşme Difüzyonu | Kalıp ayırıcı olmadan temiz ayırma hatları sağlayın |
Eritme Sıcaklığı ve İşleme Penceresi Senkronizasyonu
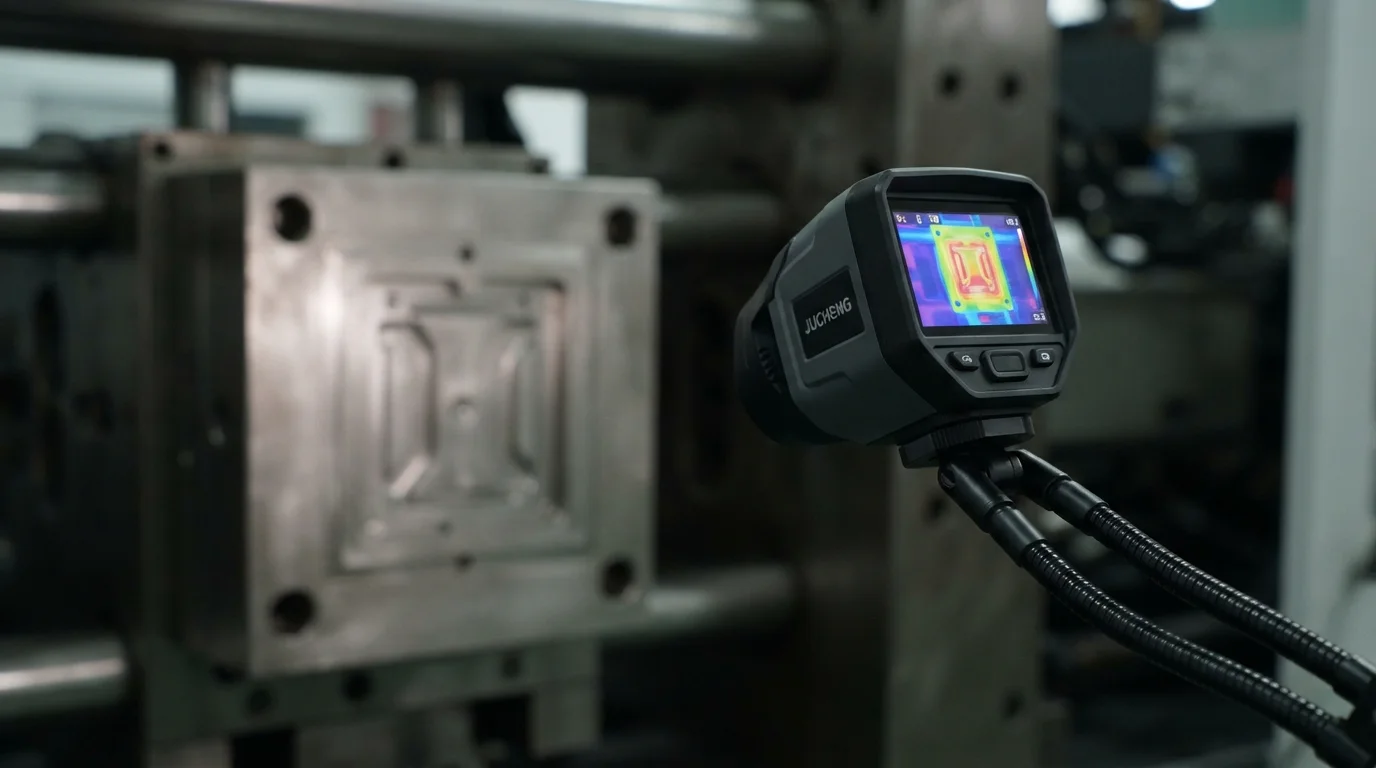
Birincil alt tabaka ile ikincil üst kalıplama arasındaki eritme sıcaklıklarının senkronize edilmesi, yerelleşmiş termal yıkanmayı. Birincil sert alt tabaka reçineleri, gelen ikinci enjeksiyon eriyiğiyle temas ettiğinde erimeye direnecek kadar yüksek bir ısı sapma sıcaklığına (HDT) sahip olmalıdır.
İkinci enjeksiyon reçinesi boşluğa aşırı eritme sıcaklıklarında veya yüksek enjeksiyon hızlarında girerse, ince alt tabaka duvarlarını yıkayarak kozmetik akıntıya neden olur. Optimize edilmiş bir işleme sıcaklığı penceresi oluşturmak, ikinci enjeksiyon reçinesinin alt tabaka yüzeyini, aday iki enjeksiyonlu kalıplama malzemeleri genelinde yapısal boyutları tehlikeye atmadan moleküler difüzyonu teşvik edecek kadar yumuşatmasına olanak tanır.
200+ Üretim Reçine Kütüphanesi ve Malzeme Sarı Kart Doğrulaması
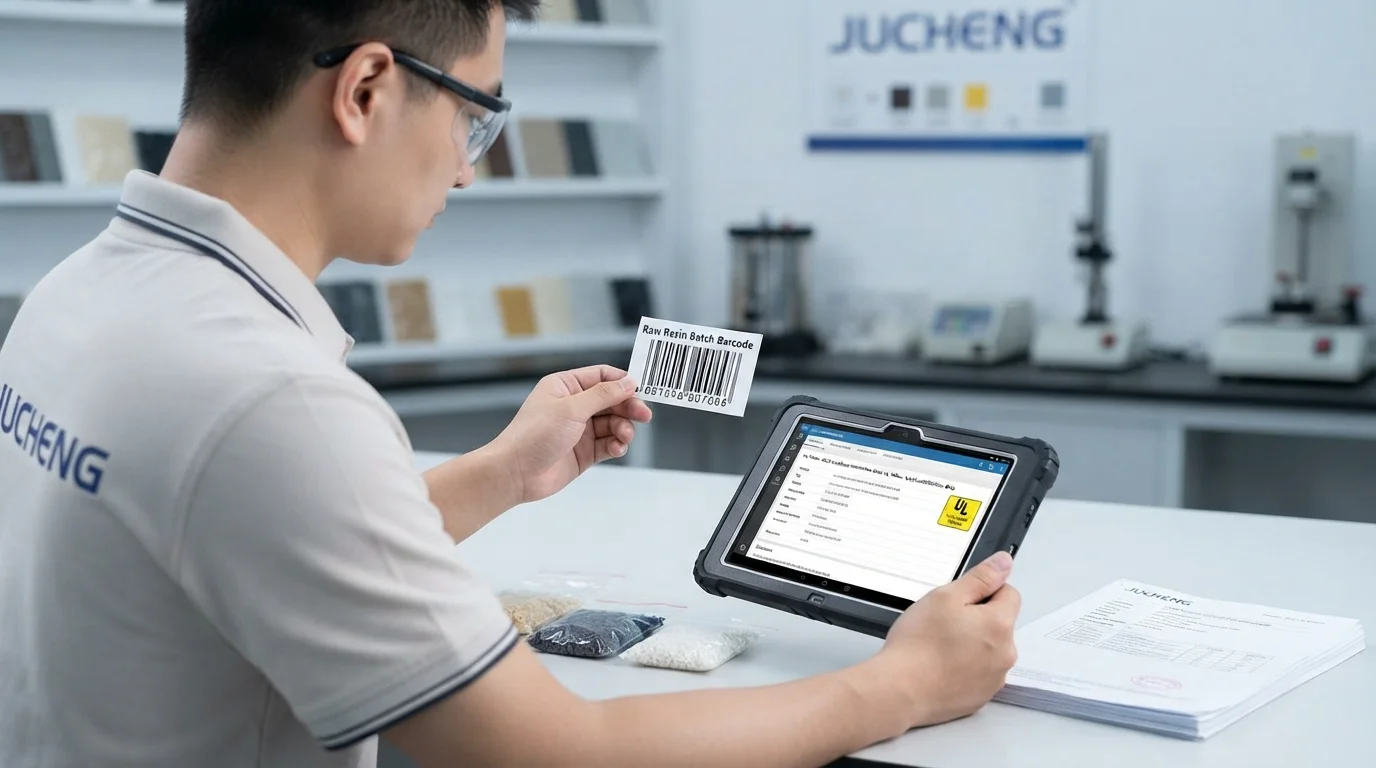
Resmi belgelerle desteklenen sertifikalı mühendislik reçinelerinin tedarik edilmesi, hacimli üretim çalışmaları boyunca tutarlı mekanik performansı garanti eder. Gelen malzeme partilerinin resmi UL Sarı Kart veritabanı ile çapraz referanslanması, UL94 V-0 gibi sertifikalı alevlenebilirlik derecelendirmelerinin çift enjeksiyonlu işleme sonrasında bozulmadan kaldığını doğrular.
İki enjeksiyonlu kalıplama malzemelerinin ham madde Analiz Sertifikası (COA) testi ile doğrulanması, kontamine reçinelerin üretim hunilerine girmesini önler. Klinik teşhis ve sağlık cihazları, USP Class VI ve ISO 10993 biyouyumluluk kriterlerini karşılayan sertifikalı tıbbi polimerleri işler.
Çoklu Polimer 2K Üretimi için Neden JUCHENG'i Seçmelisiniz
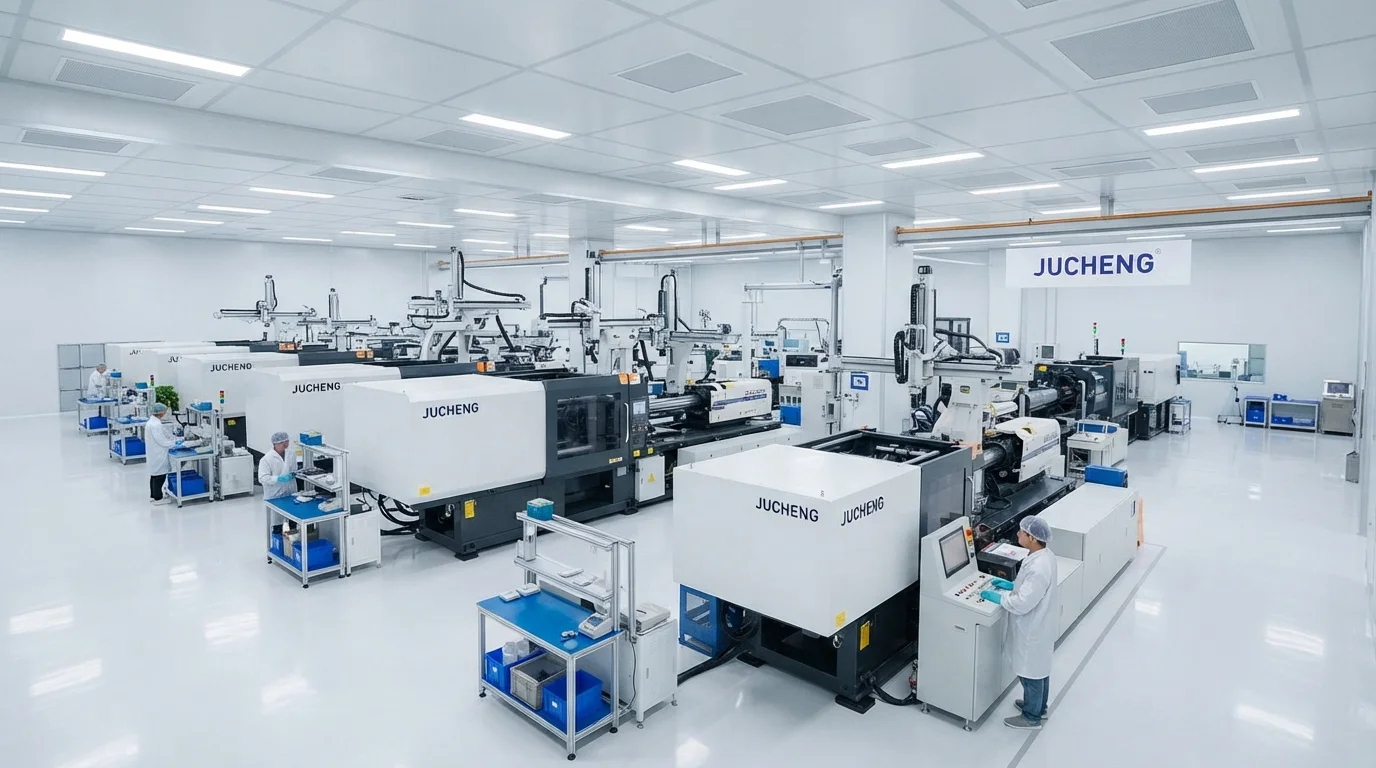
JUCHENG ile ortaklık, 15T'den 3000T kenetleme kuvvetine kadar uzanan 35'ten fazla otomatik enjeksiyon presiyle donatılmış geniş bir üretim sahasına erişim sağlar. Tesisimiz, yüksek hassasiyetli hidrolik ve servo-elektrik döner plakalarla donatılmış özel çok namlulu preslerle çalışır. Kalıp üreticileri, sertleştirilmiş S136 paslanmaz çelik veya H13 takım çeliğinden hassas kapatma yüzeylerini işler ve 1.000.000 çevrim boyunca çapaksız sızdırmazlık garantisi verir.
IATF 16949 ve ISO 13485 sertifikalı kalite yönetim sistemleri, her çok atışlı üretim partisini destekleyerek tam PPAP Seviye 3 dokümantasyonu sunar. Kimyasal olarak uyumlu iki atışlı enjeksiyon kalıplama malzemelerinin seçilmesi, iki atışlı enjeksiyon kalıplama.
Sıkça Sorulan Sorular (SSS)
Bazı TPE sınıfları iki atışlı kalıplama sırasında polikarbonat ile neden bağlanamaz?
Standart polar olmayan TPE formülasyonları, polikarbonat ile bağlanmak için gereken polar fonksiyonel gruplardan yoksun olduğunda kimyasal uyumsuzluk ortaya çıkar. Polar greft polimerleriyle formüle edilmiş modifiye TPE sınıflarının belirtilmesi, kimyasal karşılıklı difüzyona olanak tanıyarak güçlü kohezif bağlantı bağları oluşturur.
Alt tabaka ön ısıtma sıcaklığı 2K malzeme yapışmasını nasıl etkiler?
Alt tabaka ön ısıtma, kalıp döndürülürken sınır tabakasında termal enerjiyi korur. Sıcak boşluk yüzeyleri (70°C-90°C), gelen ikinci atış eriyiğinin erken sönmesini önleyerek polimer zincirlerinin donmadan önce derinlemesine karşılıklı difüzyon yapması için yeterli zaman tanır.
İki atışlı kalıplamada birincil alt tabaka olarak cam elyaf takviyeli reçineler kullanılabilir mi?
PA66-GF30 veya PBT-GF30 gibi cam elyaf takviyeli mühendislik reçineleri, mükemmel birincil yapısal alt tabakalar olarak hizmet eder. Cam elyaf eklenmesi alt tabakanın termal büzülmesini azaltarak boyutlarını ikincil üst kalıplama ile yakından hizalar ve kalıp sonrası çarpılmayı önler.
İki atışlı enjeksiyon kalıplamada termal yıkanma nedir?
Termal yıkanma, sıcak ikinci atış reçinesinin yüksek hızlı enjeksiyon sırasında ince alt tabaka duvarlarını eritip aşındırmasıyla ortaya çıkar. İkinci atış eriyik sıcaklıklarının düşürülmesi, kapıların ince kaburgalardan uzağa taşınması ve dolum hızının azaltılması termal yıkanmayı ortadan kaldırır.
Çok malzemeli parçalar için UL Yellow Card doğrulaması neden kritiktir?
UL Yellow Card doğrulaması, hem birincil alt tabakanın hem de ikincil üst kalıplamanın sertifikalı yanıcılık, elektriksel ark direnci ve termal yaşlanma parametrelerini karşıladığını teyit eder. Yellow card verilerinin doğrulanması, birleşik bileşenin UL94 V-0 güvenlik standartlarına uygun olduğunu garanti eder.
Polipropilen ile TPE arasında güçlü bir bağ nasıl elde edilir?
Polipropilen ve olefin bazlı TPE'ler, eriyik sınırında eş-kristalleşme yoluyla doğal olarak bağlanan polar olmayan kimyasal omurgaları paylaşır. Temiz kalıp kapatma yüzeylerinin ve uygun eriyik sıcaklıklarının korunması, yapıştırıcı astarlar gerektirmeden yüksek bağ mukavemeti sağlar.