
Tüketici elektroniği ve otomotiv iç arayüzleri, yüksek görsel kontrasta ve keskin sembol tanımına sahip çok renkli plastik bileşenler gerektirir. Tampon baskı veya ikincil püskürtme boyama gibi geleneksel yüzey süsleme yöntemleri, yıllar süren günlük kullanım boyunca kademeli aşınma, soyulma ve çizilmeden muzdariptir. Arka aydınlatmalı düğmeler ve ışık göstergeleri, lazerle kazınmış sembol kenarları yakınında boyalı katmanlar döküldüğünde ciddi ışık sızıntısıyla karşılaşır.
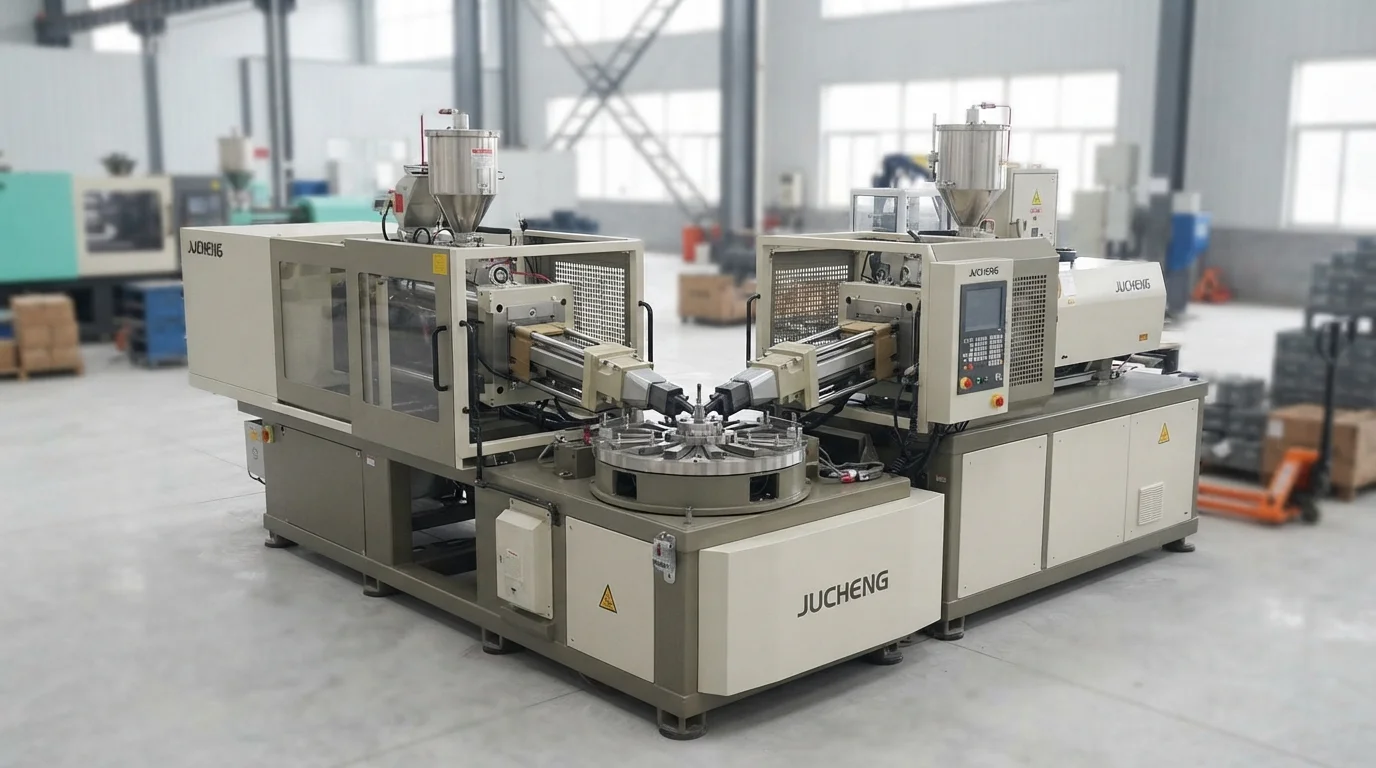
Birincil işleme sırasında birden fazla renkli polimerin birleştirilmesi, renkli sembolleri ve şeffaf optik pencereleri bileşen geometrisine kalıcı olarak gömer. Bu teknik kılavuz, çok namlulu pres konfigürasyonlarını, döner indeksleme kalıp mühendisliğini ve renk sızmasını önleme stratejilerini inceler.
İçindekiler
Çok Namlulu Presler ve Döner İndeksleme Kalıp Sistemleri
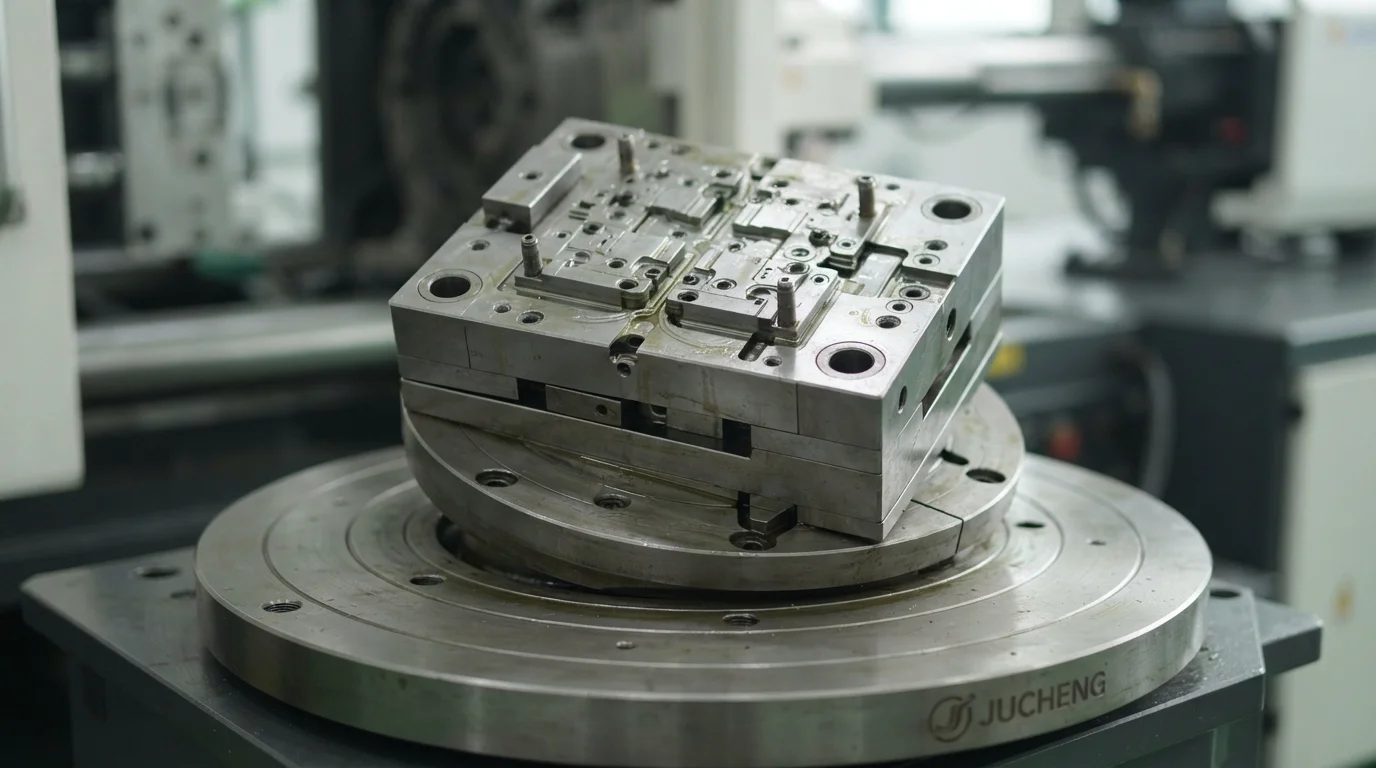
Çok malzemeli işleme, bağımsız enjeksiyon namlularıyla donatılmış özel makine düzenlerine dayanır. çok renkli enjeksiyon kalıplama—genellikle çift atış (2-Shot) veya üçlü atış (3-Shot) kalıplama olarak yapılandırılır—uygulamak, eşzamanlı çalışan çok namlulu presleri kullanır. döner indeksleme kalıp sistemlerinin entegre edilmesi, kalıp boşluğunun veya çekirdek plakasının enjeksiyon aşamaları arasında 180 derece dönmesini sağlar.
Birincil enjeksiyon, temel renk çerçevesini kalıplar; ardından takım dönerek parçayı ikincil renk için ikinci bir enjeksiyon nozülünün altına konumlandırır. Kalıp dönüşü sırasındaki mekanik hassasiyet, tam çekirdek hizalamasını garanti ederek atış uyumsuzluğunu ve sınır çapaklanmasını önler. Soğutma suyu devrelerinin her iki kalıp istasyonunda senkronize edilmesi, genel çevrim süresini optimize eder.
Çok renkli sıralama işlem adımları şunları içerir:
- Birincil renk enjeksiyonu—Ana yapısal gövde renginin enjekte edilmesi, bileşenin temelini oluşturur.
- Döner tabla sıralaması—Çekirdek plakanın 180 derece döndürülmesi, alt tabakayı ikinci malzeme variliyle hizalar.
- İkincil renk üst kalıplama—İkinci renkli reçinenin enjekte edilmesi, sembol girintilerini veya lens pencerelerini doldurur.
- Eşzamanlı parça soğutma—Her iki malzeme katmanının eşzamanlı soğutulması, çevrim sürelerini optimize eder.
Entegre Şeffaf Lensler, Arka Aydınlatmalı Düğmeler ve Estetik Göstergeler
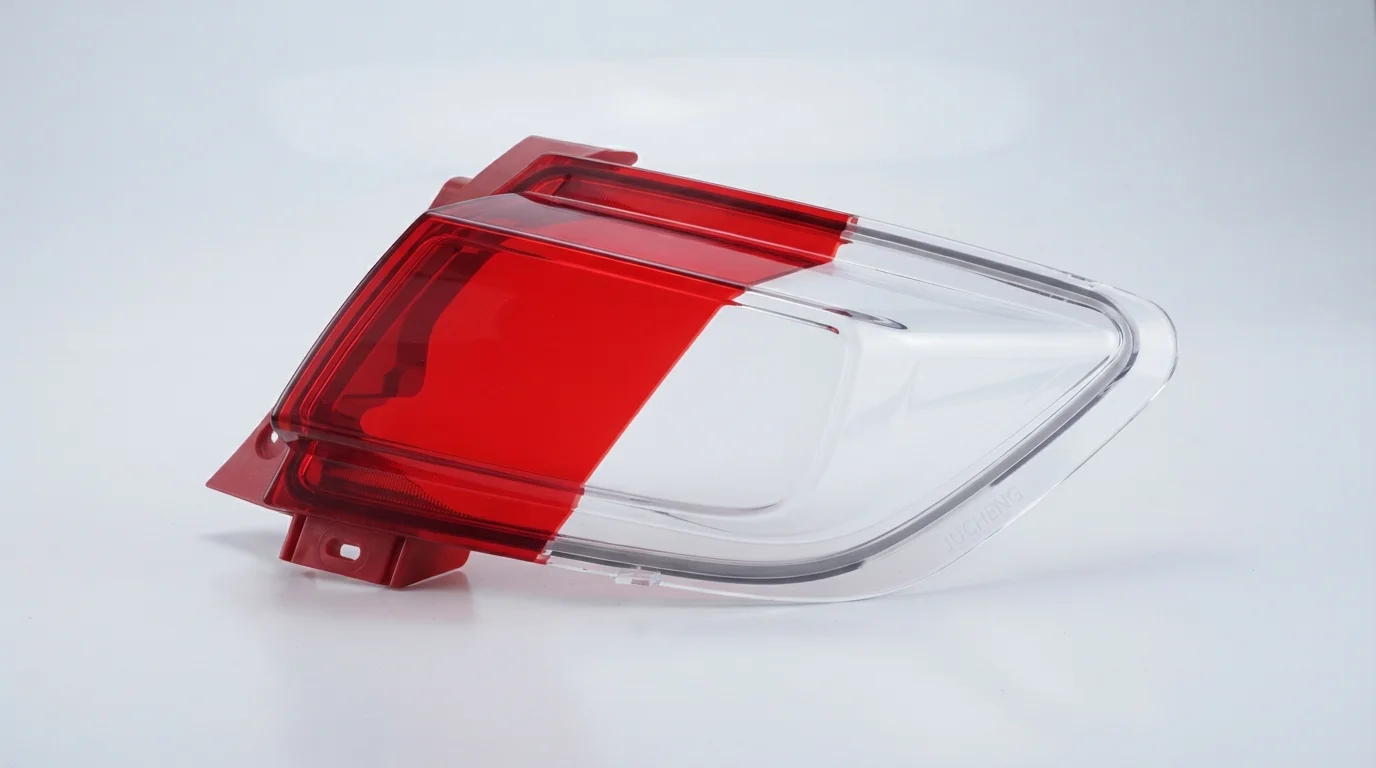
Otomotiv gösterge paneli kontrolleri, aşınmaya dayanıklı arka aydınlatmalı düğmeler üretmek için çok renkli enjeksiyon kalıplamayı yoğun şekilde kullanır. Opak ABS gövde çerçevelerinin şeffaf polikarbonat (PC) veya PMMA sembol ekleriyle birleştirilmesi, yüzey boyama ihtiyacını ortadan kaldırır. Dahili devre kartı LED'lerinden yayılan ışık, çevredeki opak sınırlara ışık sızması olmadan doğrudan gömülü şeffaf sembolden geçer.
Çift renkli arka lamba lensleri, kırmızı, amber ve şeffaf optik katmanları tek bir kalıp takımında birleştirerek hava koşullarına dayanıklı sızdırmazlık sağlar. Birden fazla işlevsel rengin tek bir kalıplanmış bileşende birleştirilmesi, sonraki montaj işçiliğini ortadan kaldırır ve uzun vadeli birim üretim maliyetlerini düşürür.
Renk Sızmasını Önleme ve Keskin Ayrım Çizgilerini Koruma
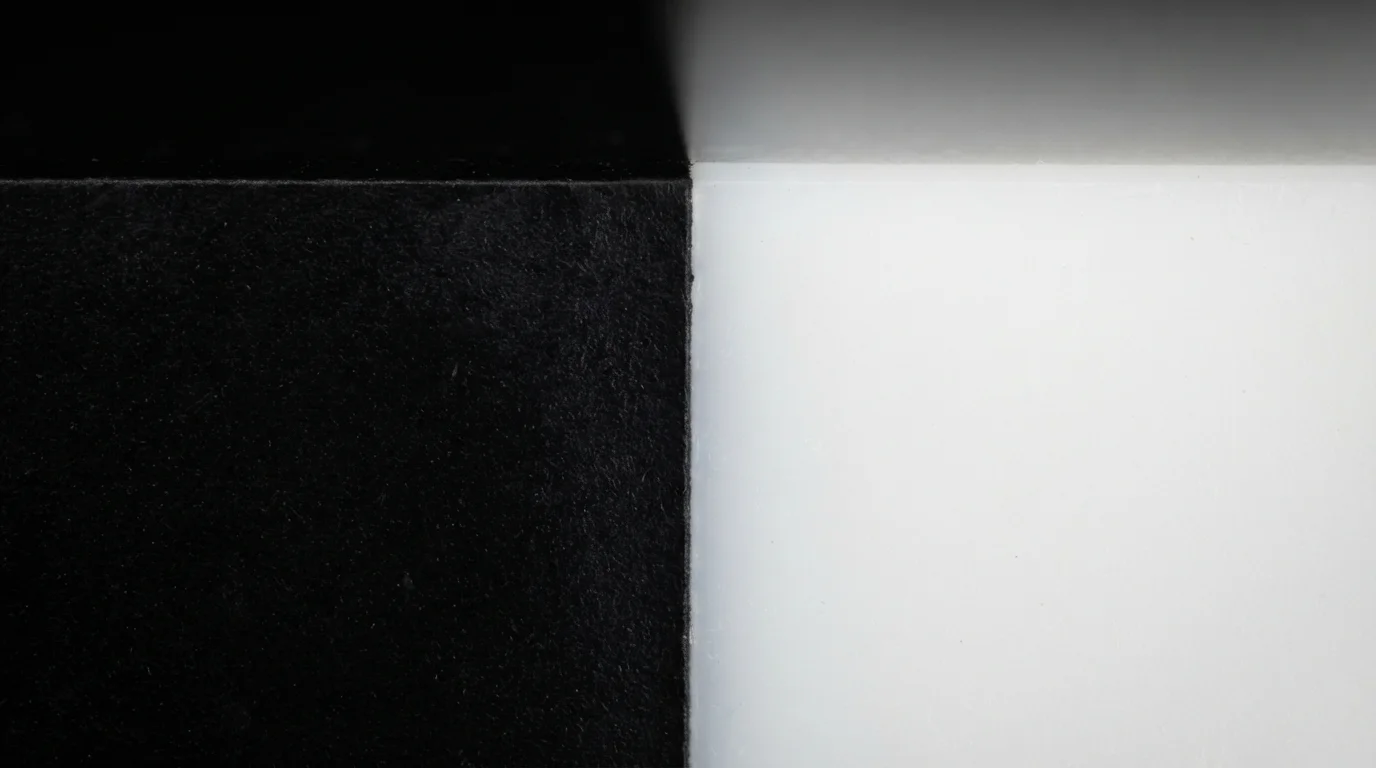
Keskin renk sınırları elde etmek, kalıp kapatma çeliği ve eriyik reolojisi üzerinde sıkı kontrol gerektirir. Hatalı kapatma yüzeyi alıştırması, ikinci renkli eriyiğin ilk enjeksiyonun üzerine taşmasına izin vererek kozmetik renk sızması. , sorununa yol açar. Kalıp mühendisleri, kapatma yüzeylerini mikron düzeyinde toleranslarla tasarlar ve renk sınırları boyunca keskin mekanik kesme çıkıntıları ekler.
Bitişik renkli reçinelerin eriyik sıcaklıklarını ve viskozite profillerini eşleştirmek, ikinci enjeksiyon sırasında sıvı yer değiştirmesini önler. Çok renkli enjeksiyon kalıplama sırasında bu işleme kontrollerinin uygulanması, her üretim partisinde keskin görsel ayrımı garanti eder. Çok aşamalı işlemenin bu şekilde uygulanması, bileşen estetiğini yükseltirken zorlu tüketici ve otomotiv uygulamaları için güvenilir çok renkli enjeksiyon kalıplama çözümleri sunar.
| Ana Gövde Reçinesi | İkincil Renk/Lens Reçinesi | Renk Ayrım Tekniği | Ana Estetik Uygulama |
|---|---|---|---|
| Siyah ABS (Polylac PA-757) | Şeffaf PC (Lexan 141R) | 0,01 mm Kapatma Çıkıntısı | Otomotiv arka aydınlatmalı basmalı düğmeler |
| Kırmızı Optik PMMA | Şeffaf Optik PMMA (Plexiglas 8N) | Döner Çekirdek İndeksleme | Çift renkli otomotiv arka lamba muhafazaları |
| Beyaz Polipropilen (PP) | Mavi Polipropilen (PP) | Sıralı Valf Kapılandırma | Medikal diagnostik muhafazalar ve kapaklar |
Sıkça Sorulan Sorular (SSS)
Çok renkli kalıplama neden ikincil tampon baskıya tercih edilir?
Tampon baskılı semboller zamanla cilt yağları ve sürtünme nedeniyle aşınır. Çok renkli kalıplama, renkli sembolü tüm duvar kalınlığı boyunca gömerek grafiği kalıcı hale getirir ve yüzey aşınmasına veya kimyasal temizliğe karşı bağışık kılar.
Arka aydınlatmalı çok renkli düğmelerde ışık sızmasını nasıl önlersiniz?
Işık sızmasını önlemek, opak muhafaza ile şeffaf optik sembol arasında keskin kalıp kapatmaları (<0,01mm tolerans) gerektirir. Muhafaza çerçevesi için yüksek opaklıkta koyu reçineler kullanmak, kaçak iç LED aydınlatmasını da engeller.
Çok renkli kalıplamada farklı polimer aileleri kullanılabilir mi?
ABS ve PC gibi kimyasal olarak uyumlu polimerlerin kullanılması, renk sınırları boyunca güçlü moleküler kaynaşma sağlar. Uyumsuz reçineler, termal genleşme altında katman ayrılmasını önlemek için mekanik kilitleme gerektirir.