
Литая линза может соответствовать своим размерам по диаметру и толщине в центре и при этом не попадать в свою оптическую цель. В литье линз под давлением на итоговый пучок влияют погрешность формы, децентрировка, воспроизведение поверхности, остаточные напряжения и нагрузка при сборке. Поэтому практический вопрос заключается не просто в том, может ли пластик воспроизвести CAD-модель, а в том, сохраняет ли отлитая и собранная линза требуемую оптическую функцию по всем гнёздам, партиям и условиям окружающей среды.
Краткий ответ
Да, литая линза может соответствовать требовательному оптическому чертежу — но только тогда, когда оптическая спецификация переведена в измеримые параметры контроля формы, процесса и сборки. Общий допуск на размеры сам по себе не контролирует волновой фронт, смещение фокуса или качество передаваемого изображения.
В этой статье:
- Переведите оптические требования в производственные средства контроля
- Выбирайте материал по условиям эксплуатации
- Учитывайте усадку и погрешность формы
- Защищайте оптическую поверхность в форме
- Включайте сборку в размерную цепь оптических допусков
- Проверяйте функцию, а не только внешний вид
- Часто задаваемые вопросы
Оптическому чертежу нужно больше, чем диаметр и толщина
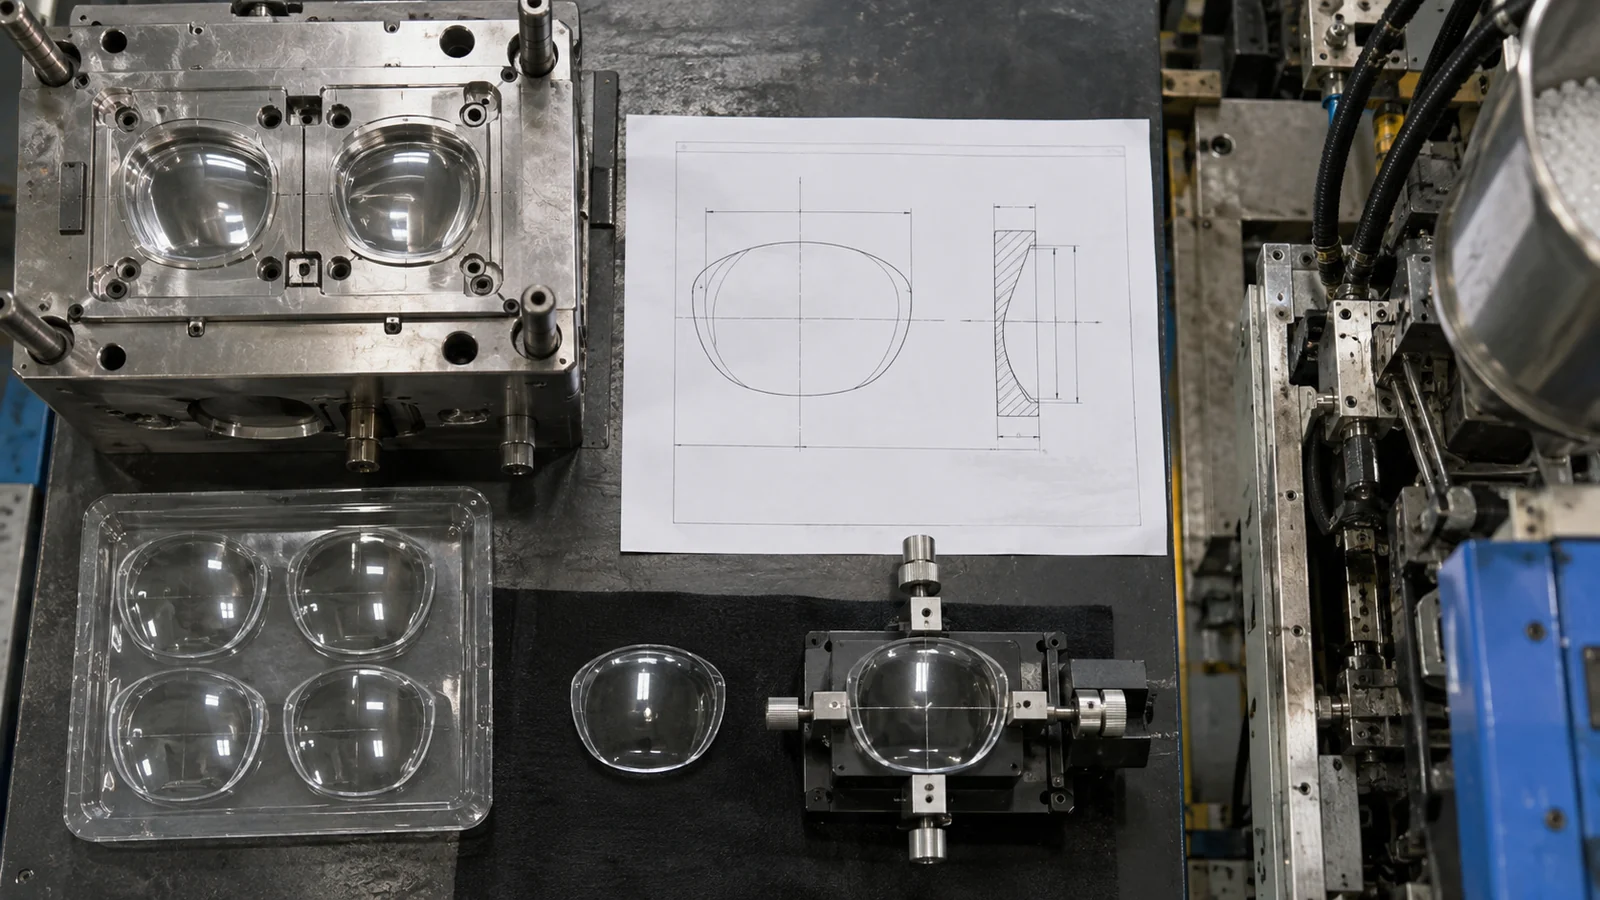
Начните с функции, которая может отказать. Коллимирующая линза может быть чувствительна к фокусному расстоянию и форме поверхности. Формирующая изображение линза может также требовать контроля волновой аберрации, модуляционной передачи и центрирования. Светораспределяющая оптика может оцениваться по интенсивности под заданными углами. Эти выходные параметры требуют разных методов контроля, даже когда детали выглядят похоже.
На чертеже следует отличать оптические поверхности от монтажных и декоративных поверхностей. На нём должны быть указаны базы оптической оси, световая апертура, допустимые состояния кромок и взаимосвязь между линзой и её установочными элементами. Если оптическая ось не привязана к измеримой механической базе, контроль при сборке не сможет надёжно подтвердить совмещение.
Избегайте назначения самого жёсткого возможного допуска на каждую характеристику. Это увеличивает затраты на оснастку и контроль, не обязательно улучшая пучок. Вместо этого свяжите каждое критическое требование с оптическим эффектом и определите, как оно будет измеряться.
Выбор материала начинается с условий отказа
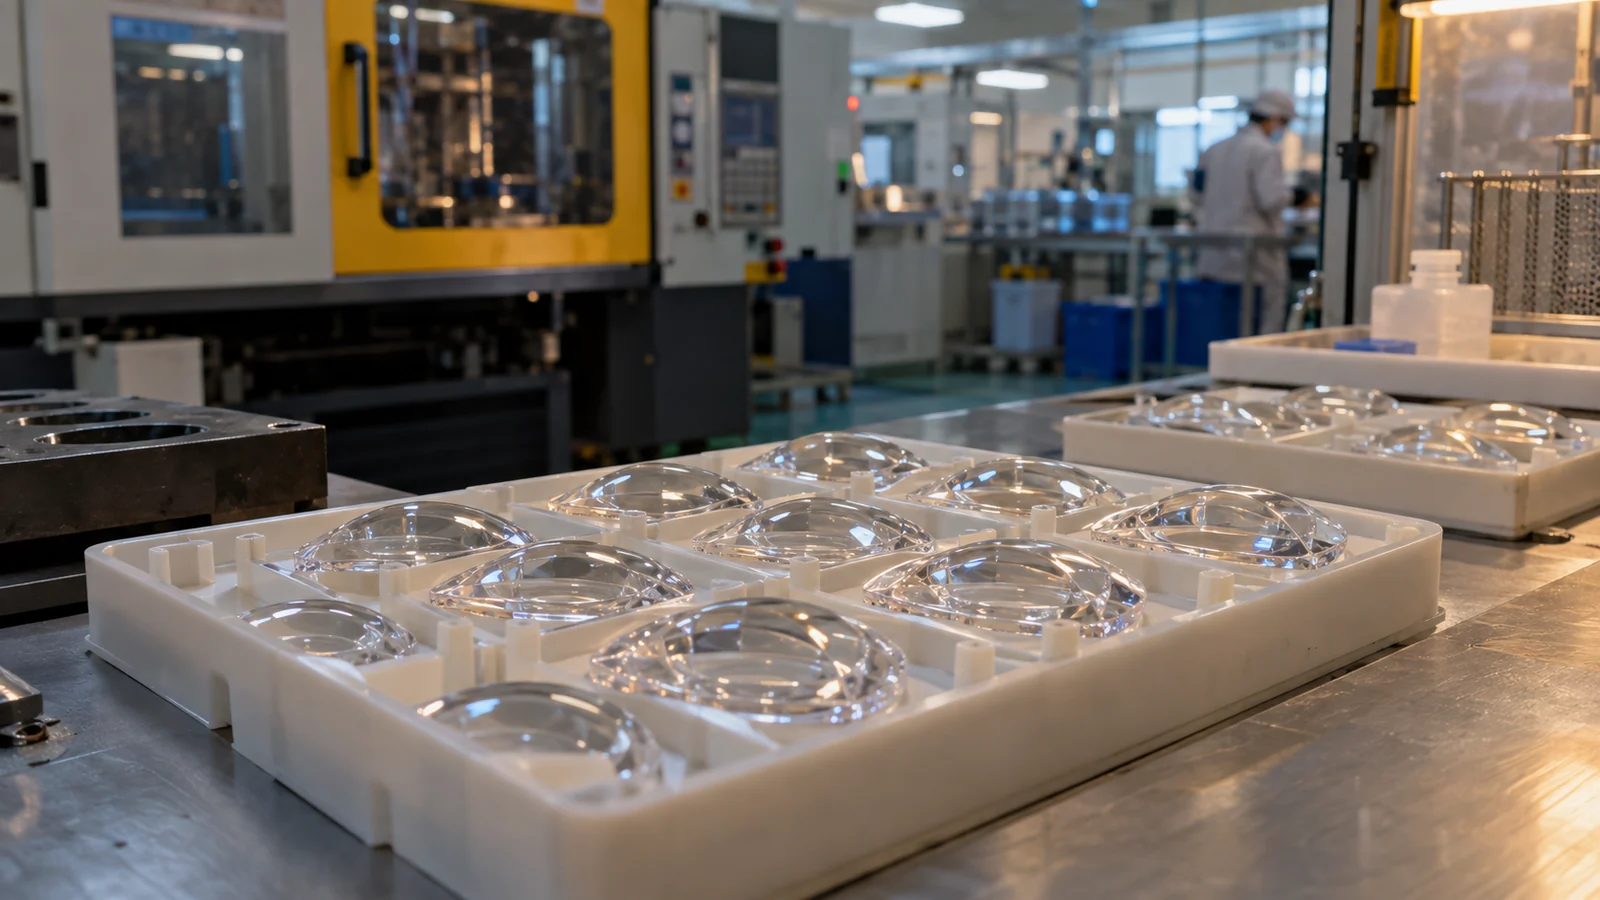
ПММА может обеспечивать высокую прозрачность и хорошую твёрдость поверхности, тогда как оптический поликарбонат часто рассматривают там, где важны ударопрочность или повышенная рабочая температура. Это сравнение — лишь отправная точка. Точная марка, диапазон длин волн, воздействие УФ, чистящие химические средства, влажность, покрытие и нормативные требования могут изменить решение.
Материал также изменяет технологическое окно производства. Температура расплава, температура формы, сушка, усадка и чувствительность к напряжениям влияют на воспроизведение и стабильность. При рассмотрении Оптическое и прозрачное литьё под давлением проекта указывайте полную марку смолы, а не только “PC” или “акрил”. Замена марки может изменить показатель преломления, пропускание, усадку и адгезию покрытия.
Стальная поверхность — это не окончательная поверхность линзы
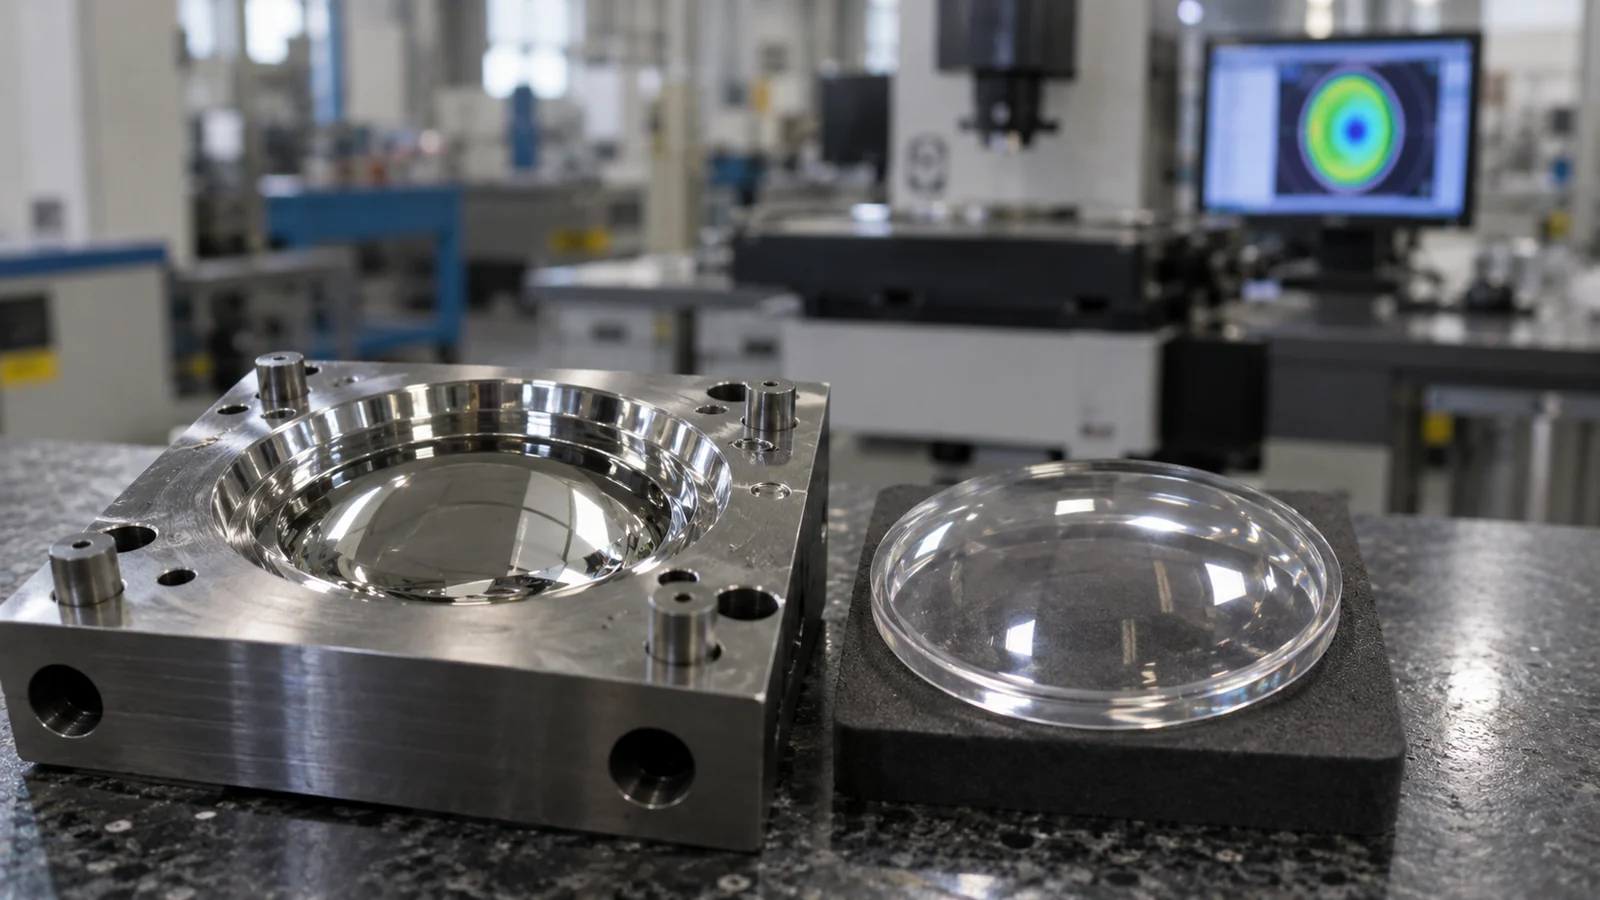
Полимер охлаждается от стенки формы внутрь. Неравномерное охлаждение и выдержка под давлением создают локальную усадку, которая может изменить кривизну и внести погрешность формы от центра к краю. Поэтому номинально правильная вставка может после формования дать линзу с фокусом дальше или ближе.
Компенсация должна основываться на измеренных отформованных деталях, а не на едином обобщённом коэффициенте усадки. Полезный цикл таков: отформовать при стабильном процессе, измерить линзу, сравнить оптический и размерный результат с моделью, затем корректировать вставку только тогда, когда отклонение воспроизводимо. Погоня за измерениями при дрейфующем процессе может внести в сталь неверную коррекцию.
| Наблюдаемый результат | Возможная причина | Проверить перед резкой стали |
|---|---|---|
| Смещение фокуса | Вариация формы поверхности или показателя преломления | Стабильность процесса и данные формы по всему апертурному полю |
| Асимметричный пучок | Децентрировка, наклон или неравномерная выдержка под давлением | Совмещение по базам и результаты по конкретной полости |
| Центральная дымка или искажение | Охлаждение, напряжение или загрязнение | Картина в поляризованном свете и запись литья |
Защитите оптическую поверхность от впуска до выталкивания
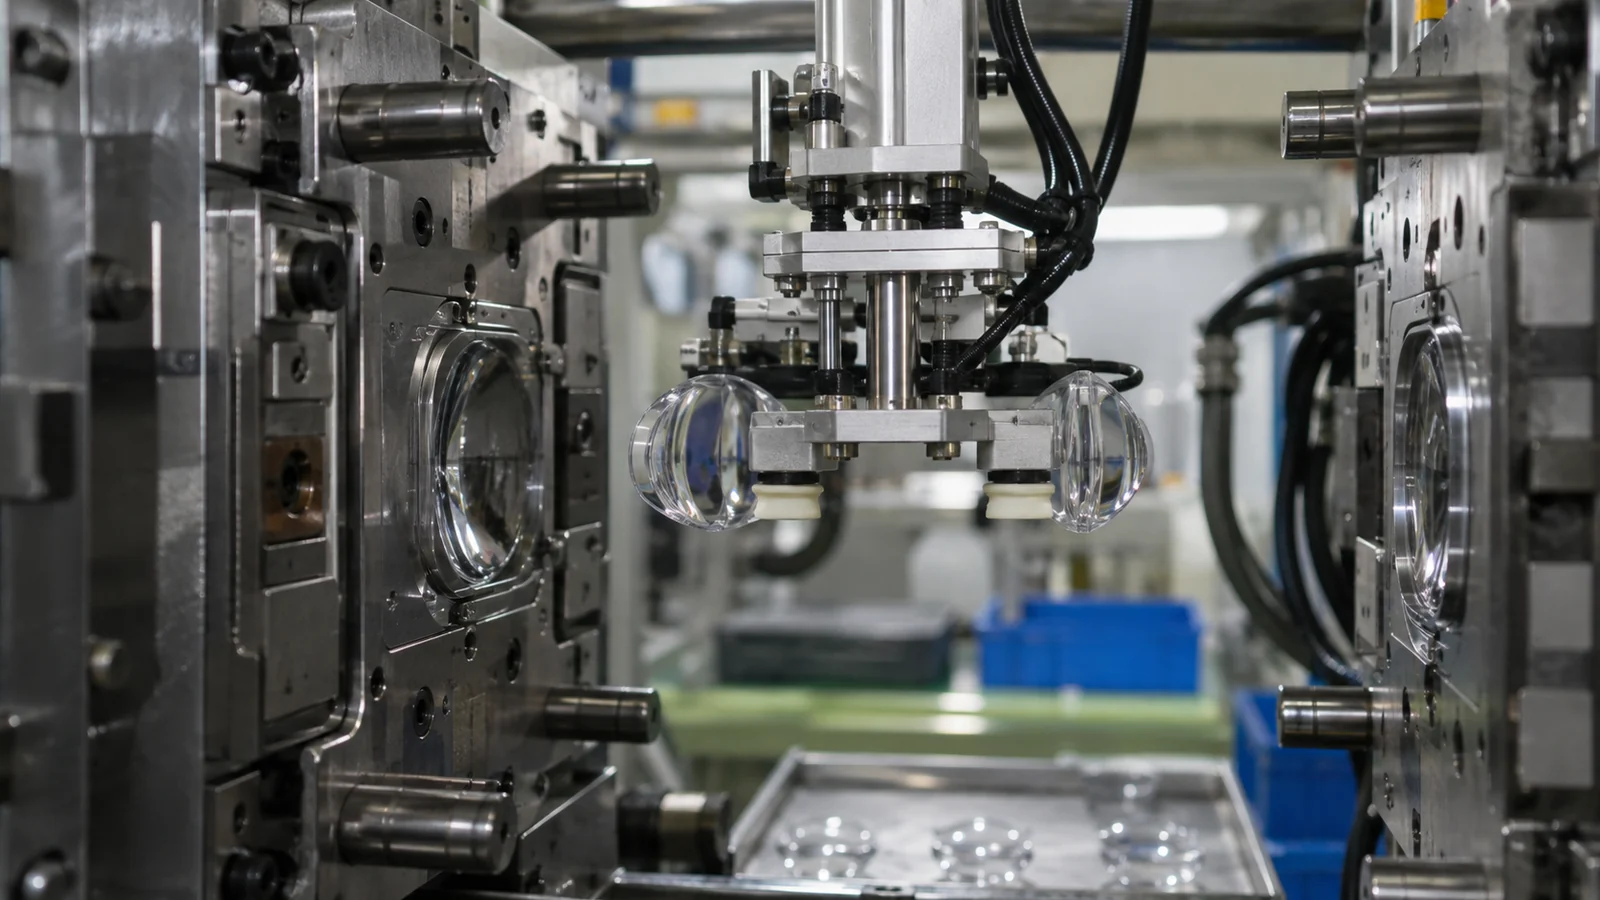
Оптическая вставка должна воспроизводить требуемую поверхность без повреждений от отложений в вентиляционных каналах, задиров или многократной очистки. Линия разъёма, впуск, вентиляционные каналы и выталкиватели должны располагаться вне светового отверстия, когда это позволяет геометрия. Полированная полость недостаточна, если усилие извлечения изгибает линзу или выталкиватель деформирует её установочное кольцо.
Расположение впуска задаёт картину заполнения и часто картину остаточных напряжений. Линии спая, задержки и высокое сдвиговое напряжение могут появляться в оптическом тракте даже при визуально чистой поверхности. Анализ течения в форме может помочь сравнить варианты, но результат всё равно требует плана пробных запусков с измерением реальной линзы в стабильных условиях.
Сборка может сместить линзу, прошедшую контроль
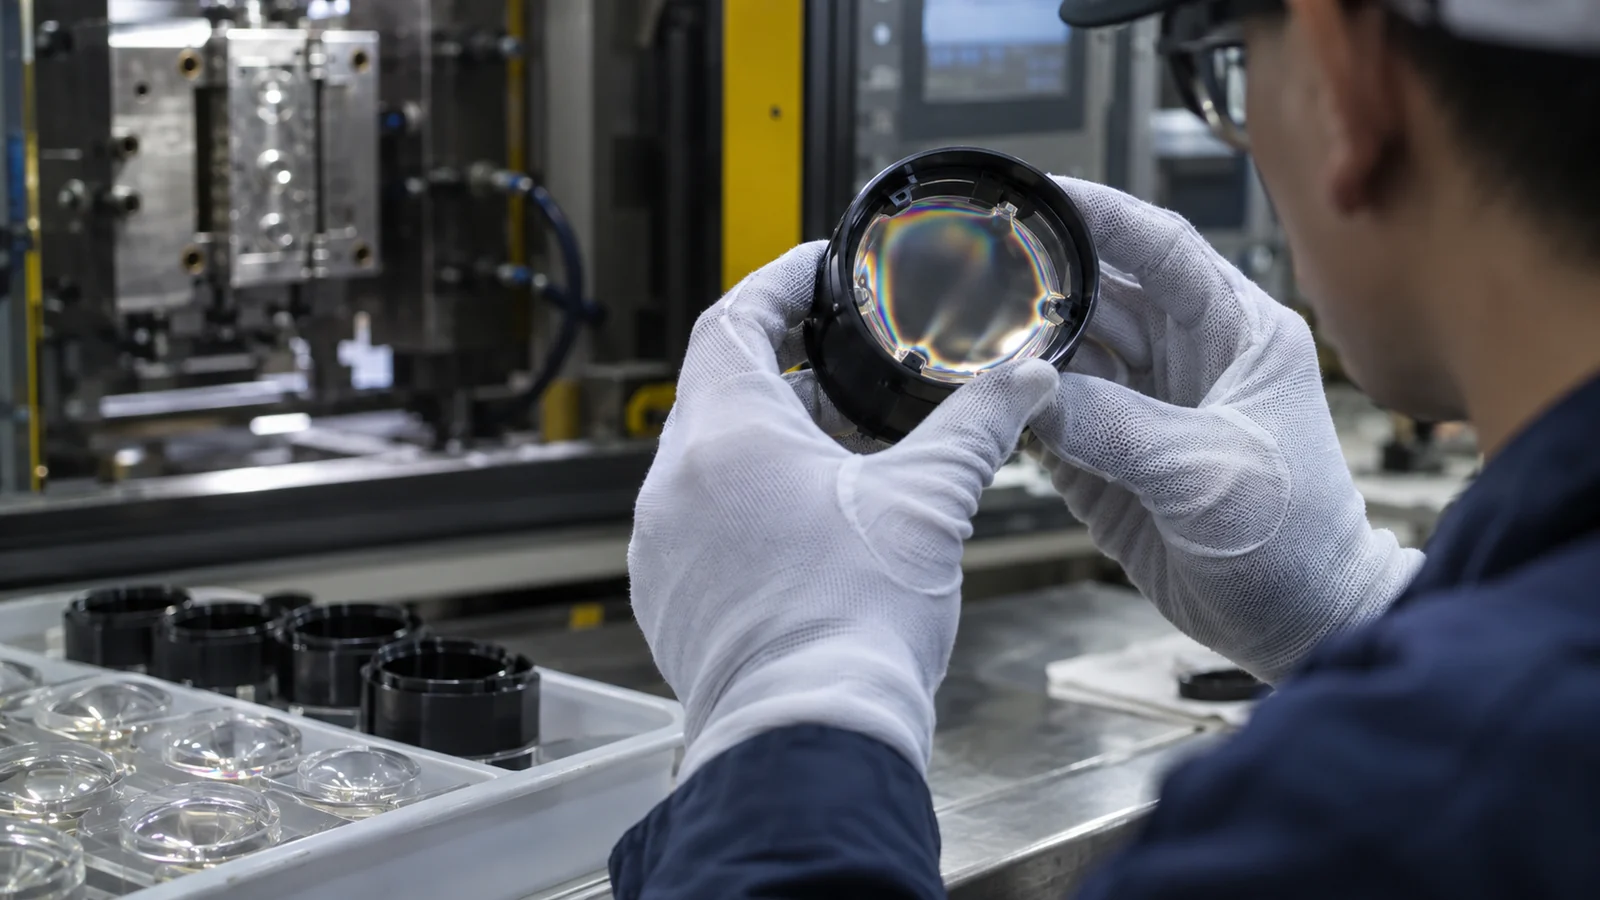
Фиксирующая клипса, защёлка, клеевая дорожка или винт могут нагружать линзу неравномерно. Эта нагрузка может наклонить оптическую ось или создать двулучепреломление после того, как незакреплённая деталь прошла контроль. Установочные элементы должны ограничивать необходимые степени свободы, не заставляя оптику подстраиваться под деформированный корпус.
Проверьте стек от источника света или датчика до базовой плоскости линзы, а затем до корпуса. Тепловое расширение имеет значение, когда материалы различаются и изделие работает в широком диапазоне температур. Испытайте собранный оптический модуль при реалистичных значениях крутящего момента, отверждения и температуры.
Запускайте процесс с многоуровневыми доказательствами
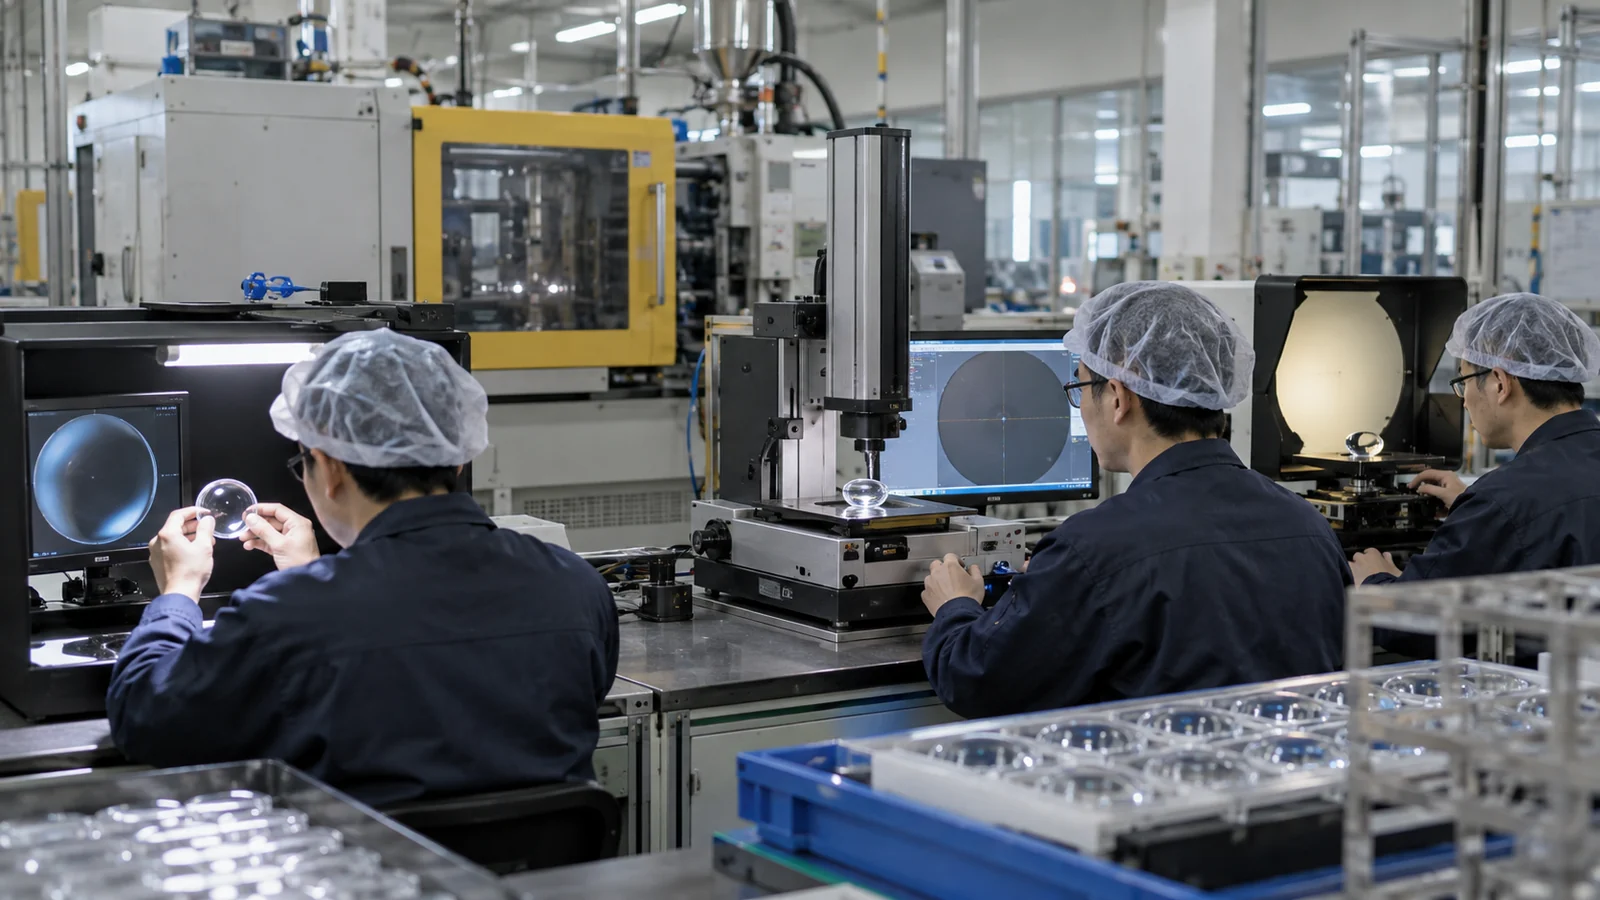
Визуальный контроль выявляет царапины, загрязнения и грубые дефекты течения, но не может подтвердить оптические характеристики. Размерный контроль проверяет базовые плоскости и геометрию. Метрология поверхности оценивает форму и отделку. Функциональные испытания подтверждают поведение пучка, изображения или фокусировки, которое клиент фактически использует.
План выборки должен разделять гнёзда и отслеживать время в течение запуска. Усреднение данных по смешанным гнёздам может скрыть одну вставку, которая дрейфует. Сохраняйте настройки процесса, партию материала, историю сушки и условия измерений вместе с результатом, чтобы последующее изменение можно было отследить. рабочий процесс контроля качества наиболее полезен, когда метод контроля согласован до утверждения оснастки.
Часто задаваемые вопросы
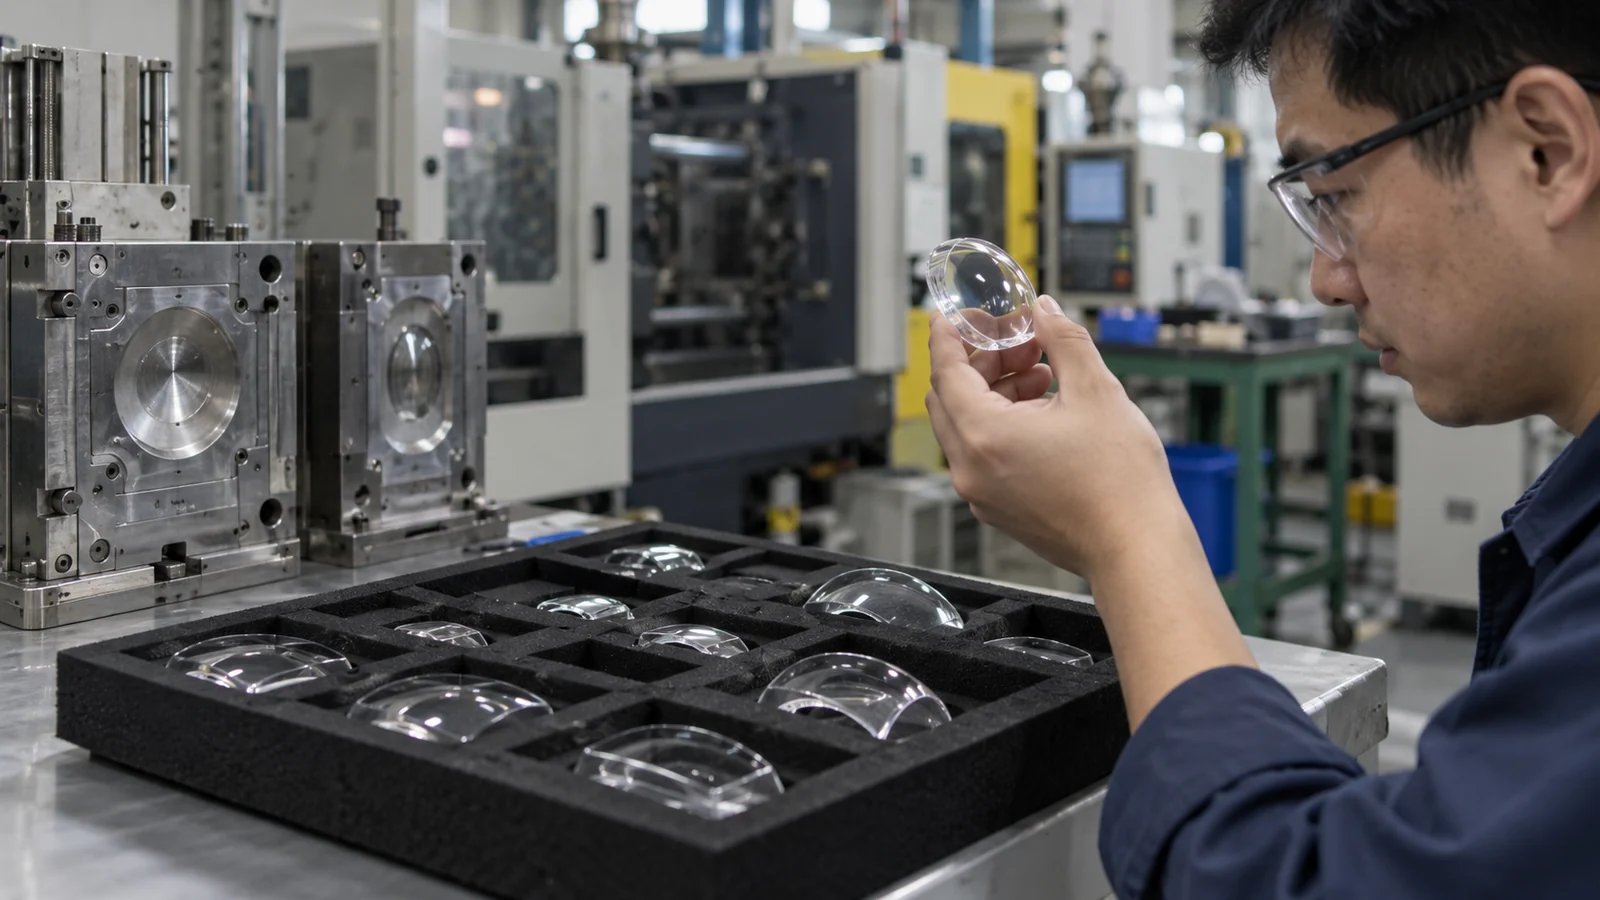
Могут ли литьевые линзы заменить стекло?
Они могут во многих изделиях, где важны малая масса, интегрированные элементы и объём производства. Решение всё равно зависит от длины волны, температуры, химического воздействия, стойкости к царапинам и допустимой оптической погрешности.
Должна ли каждая линза проходить функциональный оптический тест?
Не обязательно. Надёжный процесс может использовать валидированные размерные или метрологические косвенные показатели в сочетании с плановыми функциональными проверками. Оптика, критичная для безопасности или чрезвычайно чувствительная, может требовать более extensive скрининга.
Когда следует начинать коррекцию вставки?
После того как процесс литья и метод измерения стабилизируются и одна и та же направленная ошибка повторяется на достаточном количестве образцов. Коррекция стали до этого момента может компенсировать шум, а не форму.