
Uma lente moldada pode atender às suas dimensões de diâmetro e espessura central e ainda assim não atingir seu alvo óptico. Na moldagem por injeção de lentes, erro de forma, descentralização, replicação de superfície, tensão residual e carga de montagem influenciam o feixe final. A questão prática, portanto, não é simplesmente se o plástico pode reproduzir o modelo CAD, mas se a lente moldada e montada mantém a função óptica exigida entre cavidades, lotes e condições ambientais.
Resposta curta
Sim, uma lente moldada pode cumprir um desenho óptico exigente — mas somente quando a especificação óptica é traduzida em controles mensuráveis de molde, processo e montagem. Uma tolerância dimensional geral não controla por si só a frente de onda, o desvio focal ou a qualidade da imagem transmitida.
Neste artigo:
- Traduza os requisitos ópticos em controles de fabricação
- Selecione o material de acordo com o ambiente de serviço
- Preveja a contração e o erro de forma
- Proteja a superfície óptica no molde
- Inclua a montagem na pilha de tolerâncias ópticas
- Valide a função, não apenas a aparência
- Perguntas frequentes
Um desenho óptico precisa de mais do que diâmetro e espessura
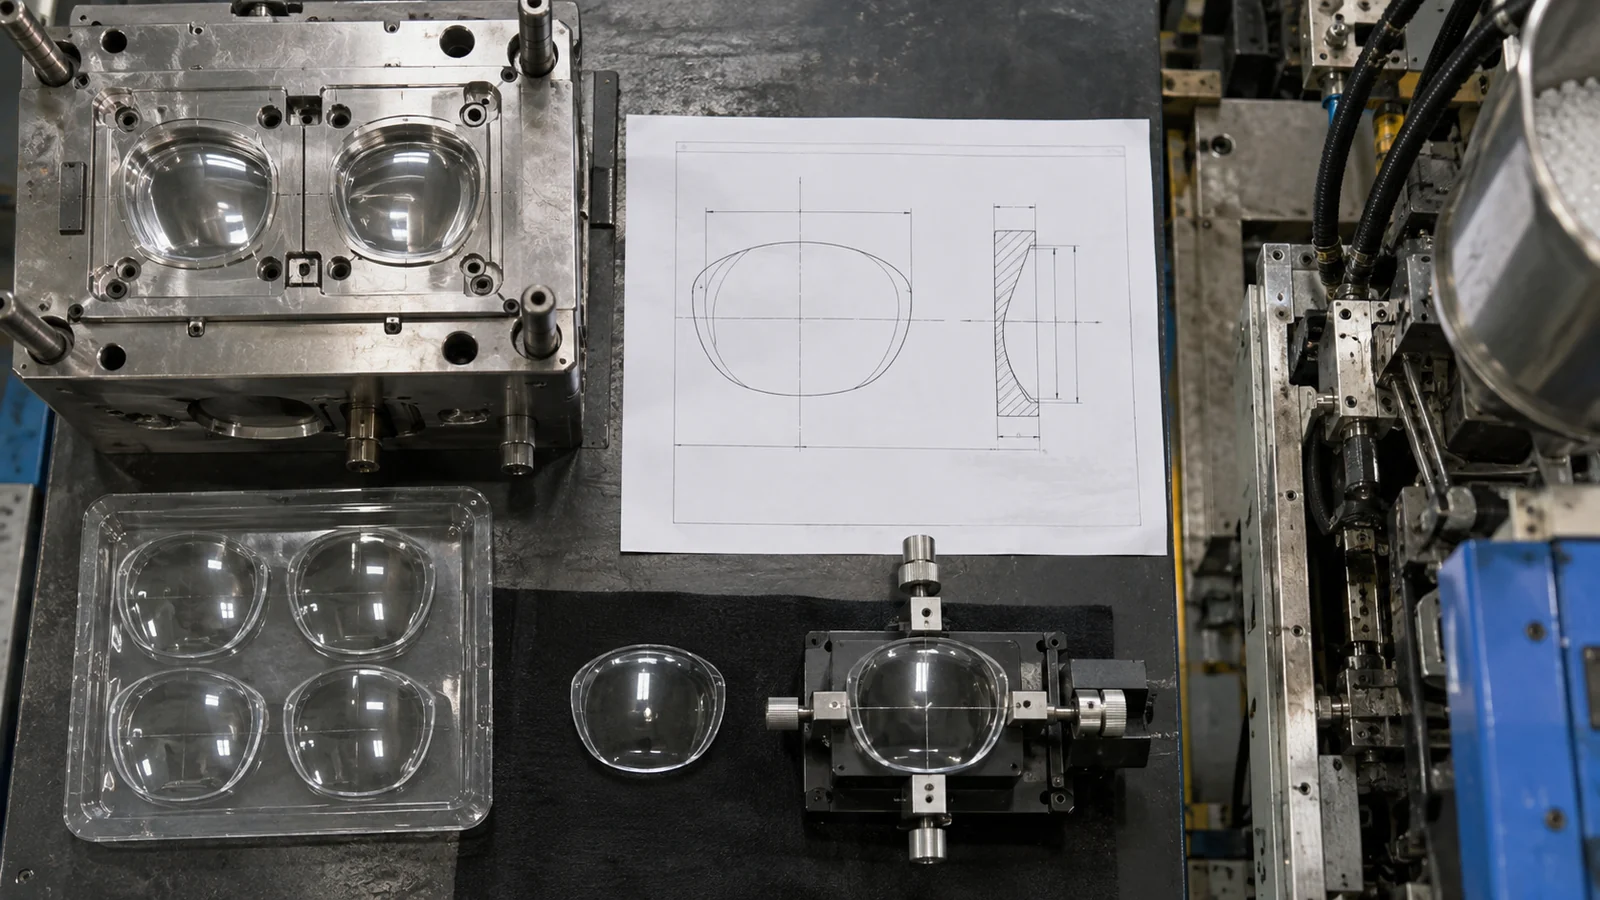
Comece pela função que pode falhar. Uma lente de colimação pode ser sensível à distância focal e à forma da superfície. Uma lente de imageamento também pode exigir controle do erro de frente de onda, da transferência de modulação e da centralização. Uma óptica de distribuição de luz pode ser avaliada pela intensidade em ângulos especificados. Esses resultados exigem métodos de inspeção diferentes, mesmo quando as peças parecem semelhantes.
O desenho deve distinguir superfícies ópticas de superfícies de montagem e estéticas. Deve identificar datums do eixo óptico, abertura livre, condições de borda admissíveis e a relação entre a lente e suas características de localização. Se o eixo óptico não estiver vinculado a um datum mecânico mensurável, a inspeção de montagem não poderá confirmar de forma confiável o alinhamento.
Evite atribuir a tolerância mais apertada possível a cada característica. Isso aumenta o esforço de ferramental e inspeção sem necessariamente melhorar o feixe. Em vez disso, conecte cada requisito crítico a um efeito óptico e defina como ele será medido.
A escolha do material começa pelo ambiente de falha
O PMMA pode oferecer alta transparência e boa dureza superficial, enquanto o policarbonato óptico é frequentemente considerado quando a resistência ao impacto ou a temperatura de serviço elevada são importantes. Essa comparação é apenas um ponto de partida. O grau exato, a faixa de comprimento de onda, a exposição a UV, os produtos químicos de limpeza, a umidade, o revestimento e os requisitos regulatórios podem alterar a decisão.
O material também altera a janela de fabricação. A temperatura de fusão, a temperatura do molde, a secagem, a retração e a sensibilidade ao estresse afetam a replicação e a consistência. Ao revisar um Moldagem por injeção óptica e transparente projeto, especifique o grau completo da resina em vez de apenas “PC” ou “acrílico”. A substituição de grau pode alterar o índice de refração, a transmissão, a retração e a adesão do revestimento.
A Superfície do Aço Não É a Superfície Final da Lente
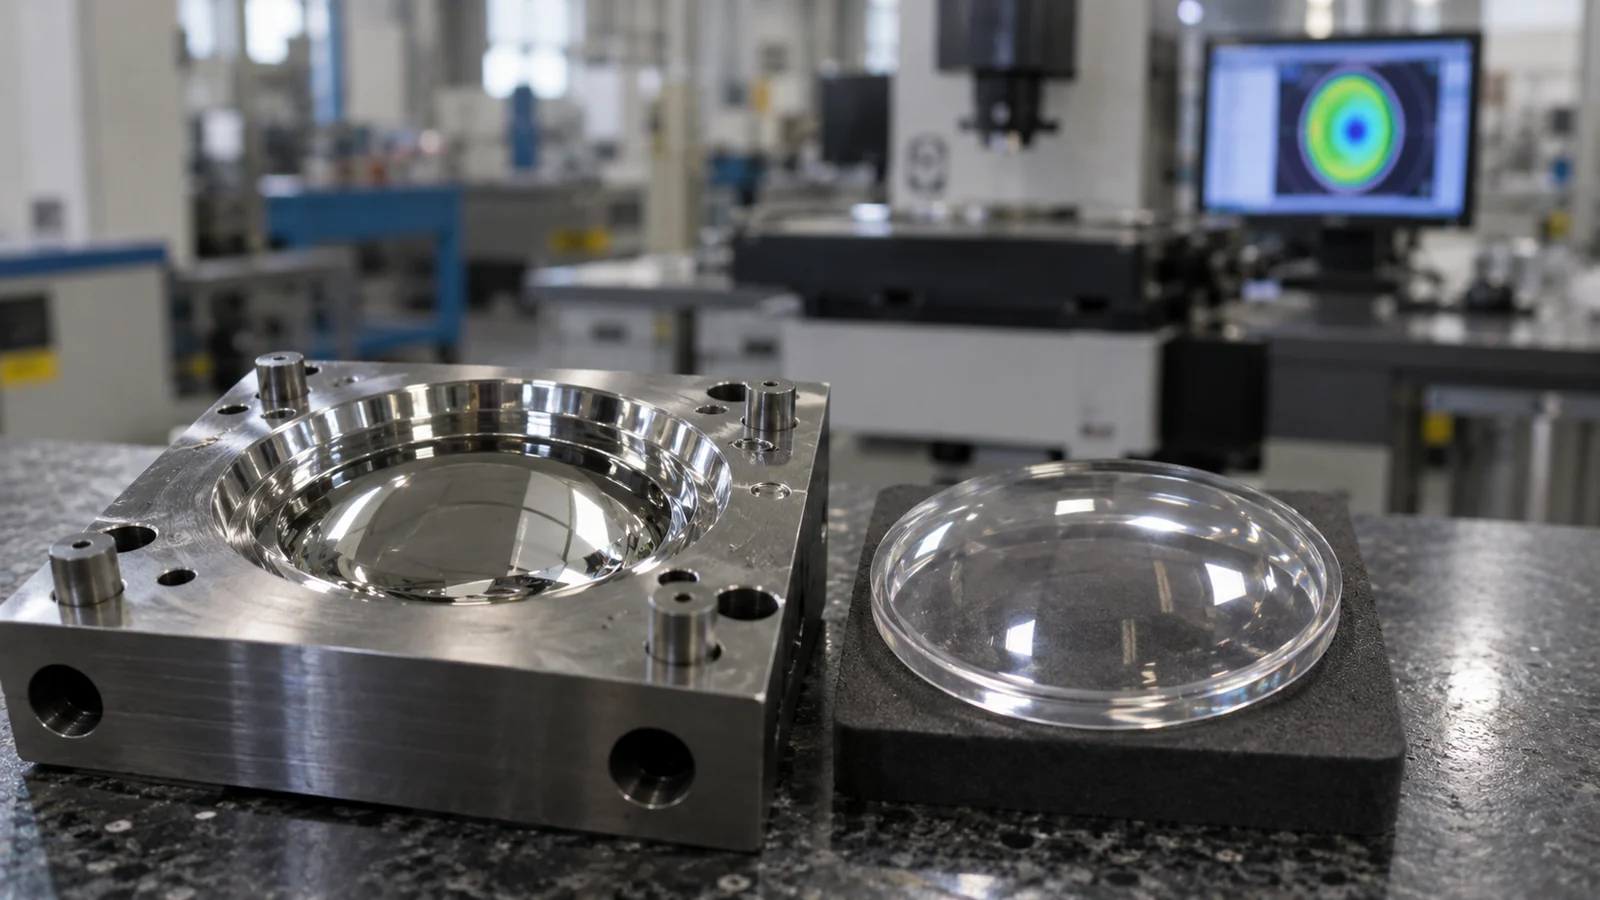
O polímero resfria da parede do molde para dentro. O resfriamento e a compactação não uniformes criam retração local, o que pode alterar a curvatura e introduzir erro de forma do centro para a borda. Um inserto nominalmente correto pode, portanto, produzir uma lente que focaliza longe ou perto após a moldagem.
A compensação deve ser baseada em peças moldadas medidas, não em um único fator de retração genérico. O ciclo útil é: moldar um processo estável, medir a lente, comparar o resultado óptico e dimensional com o modelo e, em seguida, corrigir o inserto apenas quando o desvio for repetível. Perseguir medições enquanto o processo está à deriva pode introduzir a correção errada no aço.
| Resultado observado | Possível contribuinte | Verificar antes de cortar o aço |
|---|---|---|
| Deslocamento focal | Variação da forma da superfície ou do índice de refração | Estabilidade do processo e dados de forma de abertura total |
| Feixe assimétrico | Descentramento, inclinação ou compactação irregular | Alinhamento de datum e resultados específicos da cavidade |
| Névoa ou distorção central | Resfriamento, tensão ou contaminação | Padrão de luz polarizada e registro de moldagem |
Proteja a superfície óptica do gate até a ejeção
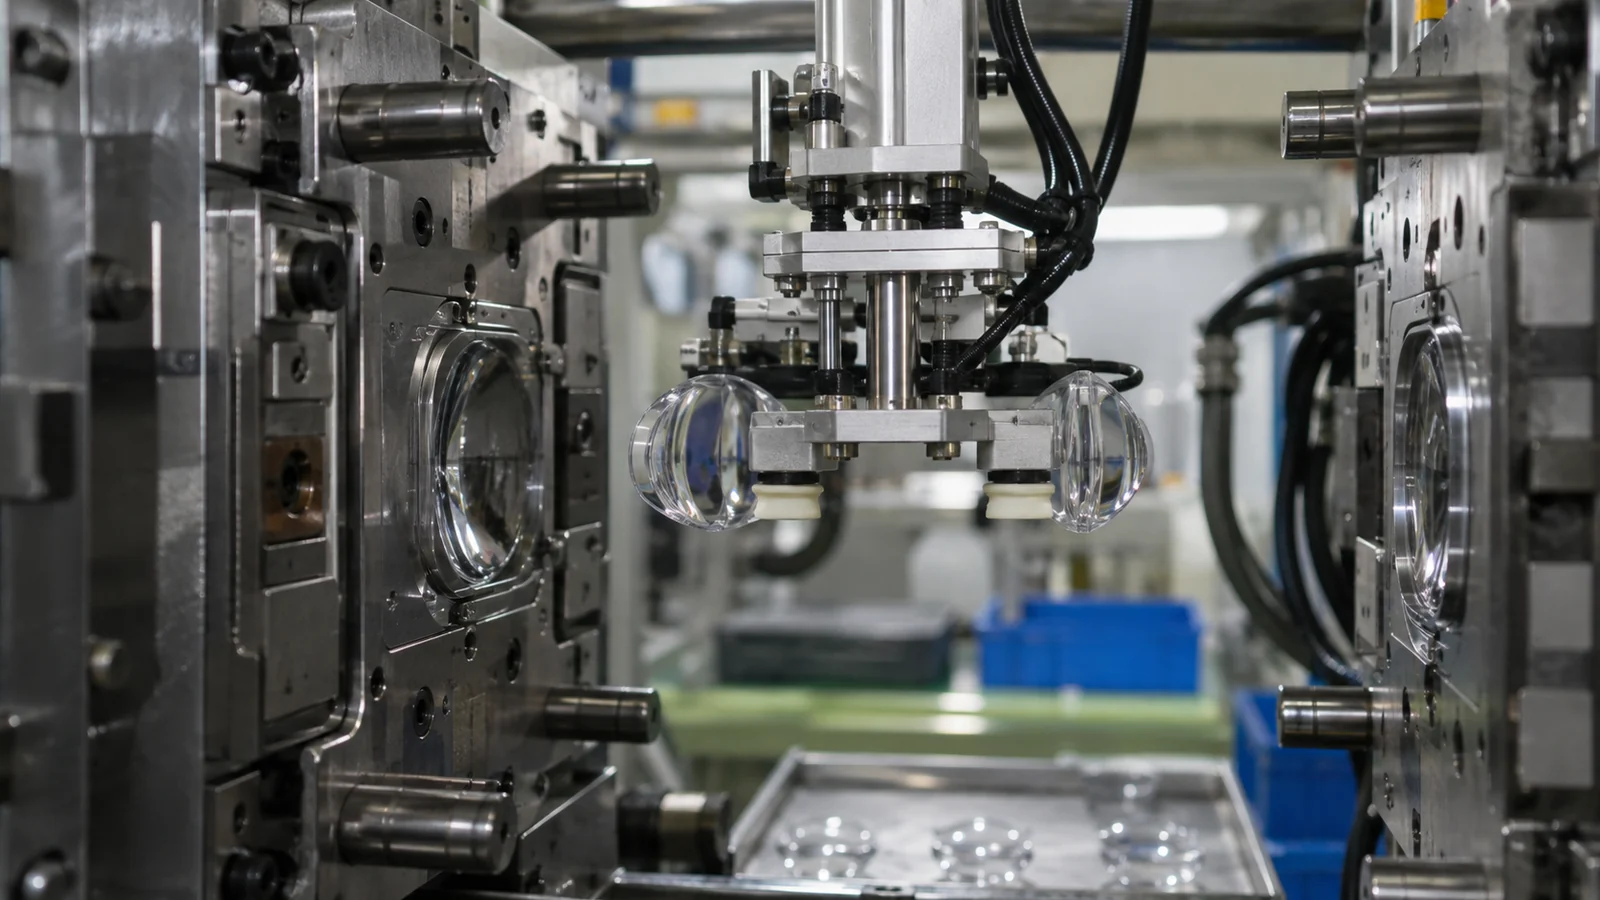
Um inserto óptico deve reproduzir a superfície exigida sem danos causados por depósitos de respiro, arraste ou limpeza repetida. A linha de partição, o gate, os respiros e os ejetores devem ser posicionados fora da abertura livre sempre que a geometria permitir. Uma cavidade polida não é suficiente se a força de desmoldagem entortar a lente ou um ejetor distorcer seu anel de localização.
A localização do gate define o padrão de preenchimento e, frequentemente, o padrão de tensão residual. Linhas de solda, hesitação e alta taxa de cisalhamento podem aparecer no caminho óptico mesmo quando a superfície está visualmente límpida. A análise de fluxo de moldagem pode ajudar a comparar opções, mas o resultado ainda precisa de um plano de teste que meça a lente real sob condições estáveis.
A montagem pode mover uma lente que passou na inspeção
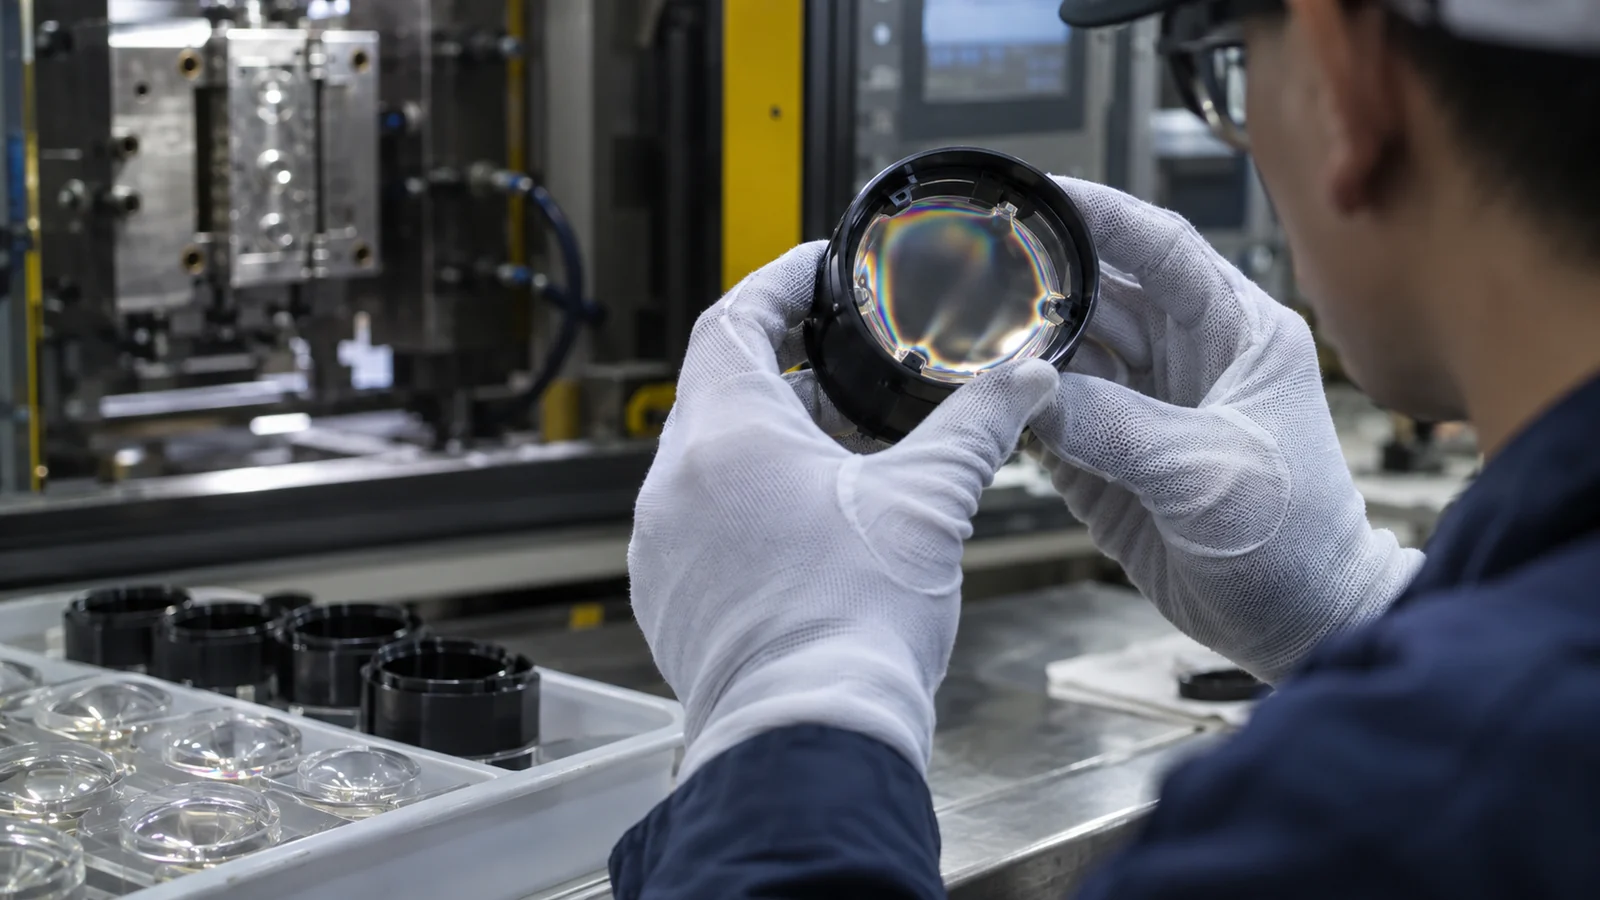
Um clipe de retenção, encaixe, cordão de adesivo ou parafuso pode carregar a lente de forma desigual. Essa carga pode inclinar o eixo óptico ou criar birrefringência depois que a peça solta passou na inspeção. Os recursos de montagem devem restringir os graus de liberdade necessários sem forçar o componente óptico a se conformar a uma carcaça distorcida.
Revise a pilha desde a fonte óptica ou sensor até o datum da lente e depois até o invólucro. A expansão térmica importa quando os materiais diferem e o produto passa por uma ampla faixa de temperatura. Teste o módulo óptico montado sob condições realistas de torque, cura e temperatura.
Libere o processo com evidências em camadas
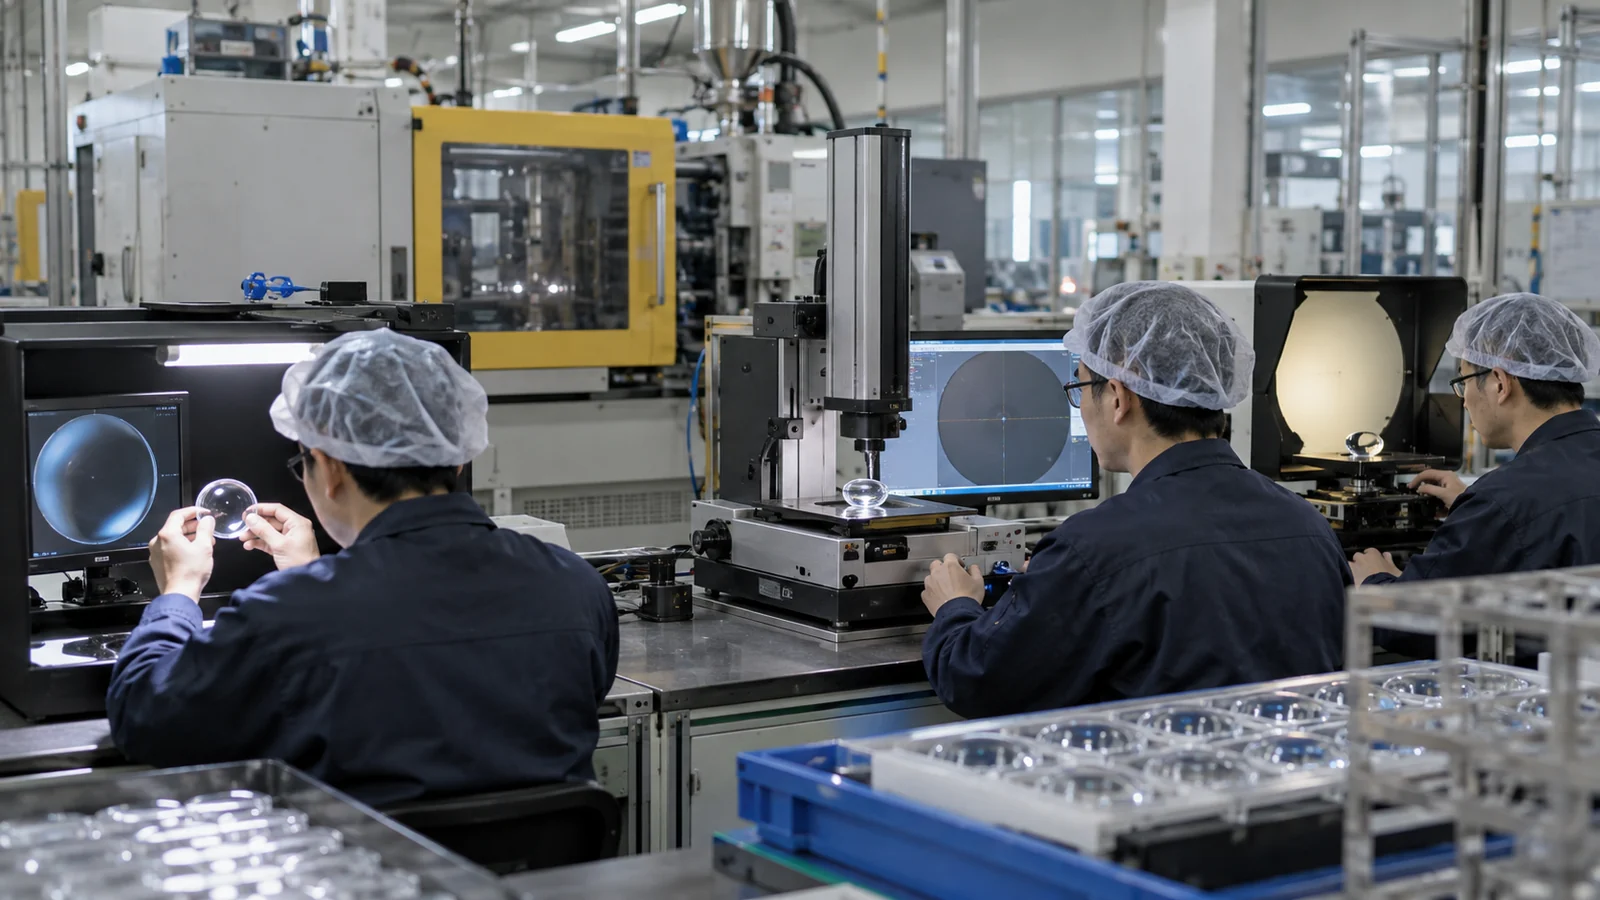
A inspeção visual encontra riscos, contaminação e defeitos grosseiros de fluxo, mas não pode comprovar o desempenho óptico. A inspeção dimensional verifica datums e geometria. A metrologia de superfície avalia forma e acabamento. O teste funcional confirma o comportamento do feixe, da imagem ou do foco que o cliente realmente utiliza.
O plano de amostragem deve separar as cavidades e acompanhar o tempo de execução. A média de dados de cavidades mistas pode ocultar um inserto que está se desviando. Mantenha as configurações de processo, o lote de material, o histórico de secagem e as condições de medição junto com o resultado, para que uma alteração posterior possa ser rastreada. O site fluxo de trabalho de controle de qualidade é mais útil quando o método de inspeção é acordado antes da aprovação do ferramental.
Perguntas Frequentes
Lentes moldadas por injeção podem substituir o vidro?
Podem, em muitos produtos onde baixa massa, recursos integrados e volume de produção importam. A decisão ainda depende do comprimento de onda, temperatura, exposição química, resistência a riscos e erro óptico admissível.
Todas as lentes devem passar por um teste óptico funcional?
Não necessariamente. Um processo capaz pode usar proxies dimensionais ou metrológicos validados, além de verificações funcionais programadas. Ópticas críticas para a segurança ou extremamente sensíveis podem exigir uma triagem mais abrangente.
Quando deve começar a correção do inserto?
Depois que o processo de moldagem e o método de medição estiverem estáveis e o mesmo erro direcional se repetir em amostras suficientes. Corrigir o aço antes desse ponto pode compensar ruído em vez do molde.