
Una lente moldeada puede cumplir con sus dimensiones de diámetro y espesor central y aun así no alcanzar su objetivo óptico. En el moldeo por inyección de lentes, el error de forma, la descentración, la replicación de la superficie, la tensión residual y la carga de montaje influyen en el haz final. Por lo tanto, la pregunta práctica no es simplemente si el plástico puede reproducir el modelo CAD, sino si la lente moldeada y ensamblada mantiene la función óptica requerida en todas las cavidades, lotes y condiciones ambientales.
Respuesta breve
Sí, una lente moldeada puede cumplir con un plano óptico exigente, pero solo cuando la especificación óptica se traduce en controles medibles de molde, proceso y ensamblaje. Una tolerancia dimensional general no controla por sí sola el frente de onda, el desplazamiento focal ni la calidad de la imagen transmitida.
En este artículo:
- Traducir los requisitos ópticos en controles de fabricación
- Seleccionar el material según el entorno de servicio
- Tener en cuenta la contracción y el error de forma
- Proteger la superficie óptica en el molde
- Incluir el ensamblaje en la pila de tolerancias ópticas
- Validar la función, no solo la apariencia
- Preguntas frecuentes
Un plano óptico necesita más que diámetro y espesor
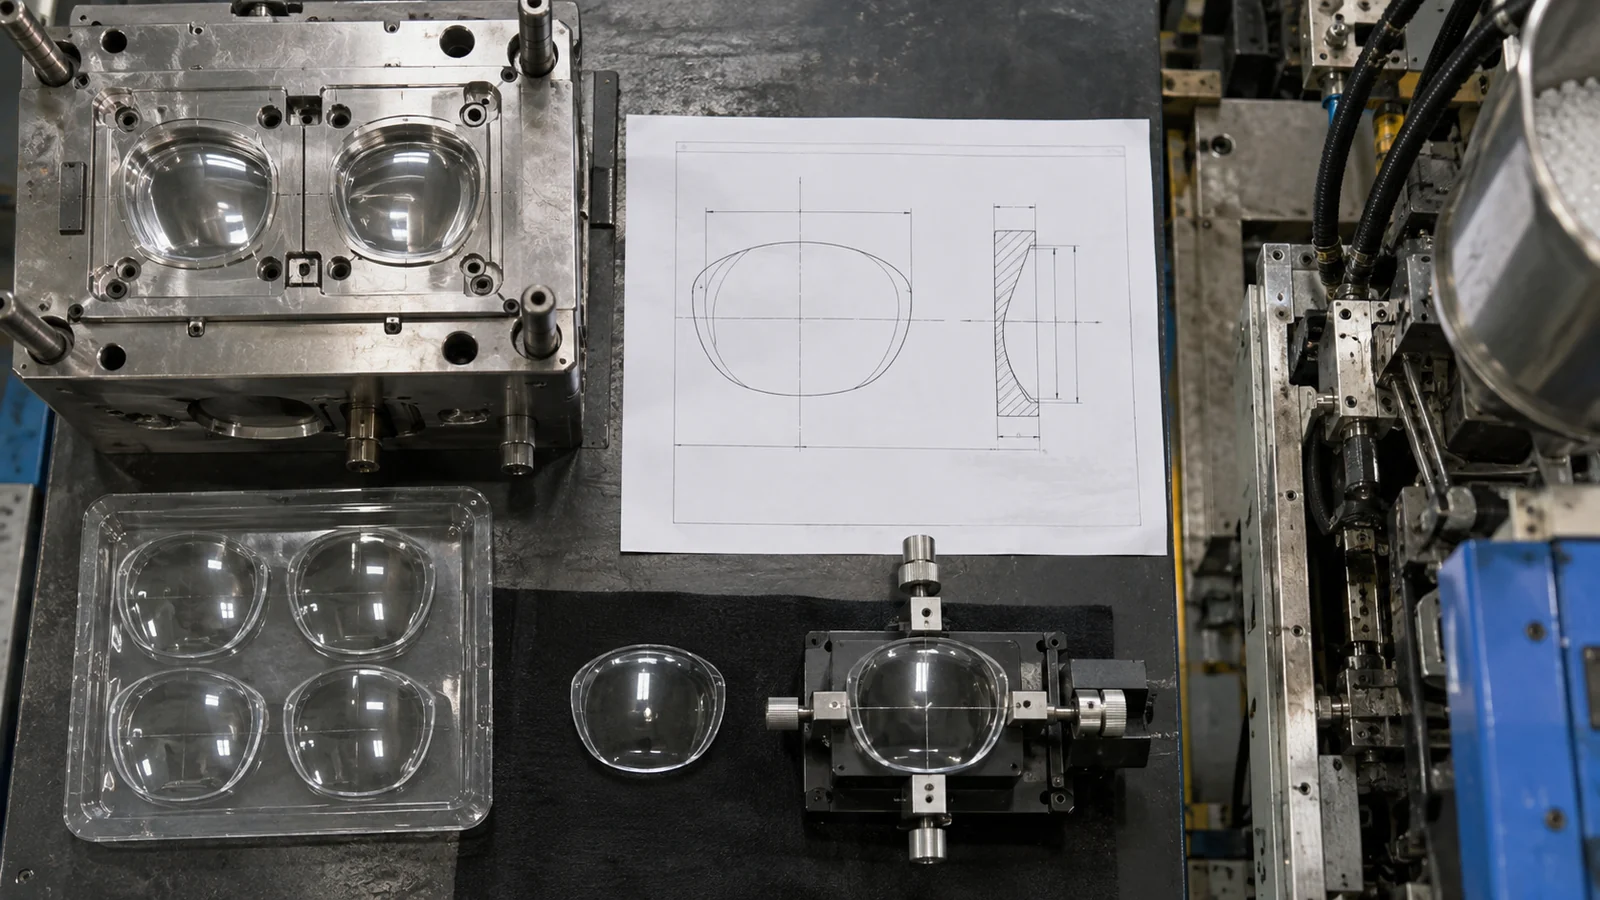
Comience por la función que puede fallar. Una lente de colimación puede ser sensible a la distancia focal y a la forma de la superficie. Una lente de formación de imágenes también puede requerir el control del error de frente de onda, la transferencia de modulación y el centrado. Una óptica de distribución de luz puede evaluarse por la intensidad en ángulos especificados. Estas salidas requieren métodos de inspección diferentes, incluso cuando las piezas parecen similares.
El plano debe distinguir las superficies ópticas de las superficies de montaje y estéticas. Debe identificar los datos del eje óptico, la apertura libre, las condiciones de borde admisibles y la relación entre la lente y sus elementos de posicionamiento. Si el eje óptico no está vinculado a un dato mecánico medible, la inspección del ensamblaje no puede confirmar de manera fiable la alineación.
Evite asignar la tolerancia más estricta posible a cada elemento. Eso aumenta el esfuerzo de utillaje e inspección sin mejorar necesariamente el haz. En su lugar, conecte cada requisito crítico con un efecto óptico y defina cómo se medirá.
La elección del material comienza con el entorno de fallo
El PMMA puede ofrecer alta claridad y buena dureza superficial, mientras que el policarbonato óptico suele considerarse cuando importan la resistencia al impacto o una temperatura de servicio elevada. Esa comparación es solo un punto de partida. El grado exacto, el rango de longitud de onda, la exposición a UV, los productos químicos de limpieza, la humedad, el recubrimiento y los requisitos reglamentarios pueden cambiar la decisión.
El material también cambia la ventana de fabricación. La temperatura de fusión, la temperatura del molde, el secado, la contracción y la sensibilidad al estrés afectan la replicación y la consistencia. Al revisar un Moldeo por inyección óptico y transparente proyecto, especifique el grado completo de resina en lugar de solo “PC” o “acrílico”. Una sustitución de grado puede alterar el índice de refracción, la transmisión, la contracción y la adhesión del recubrimiento.
La superficie del acero no es la superficie final de la lente
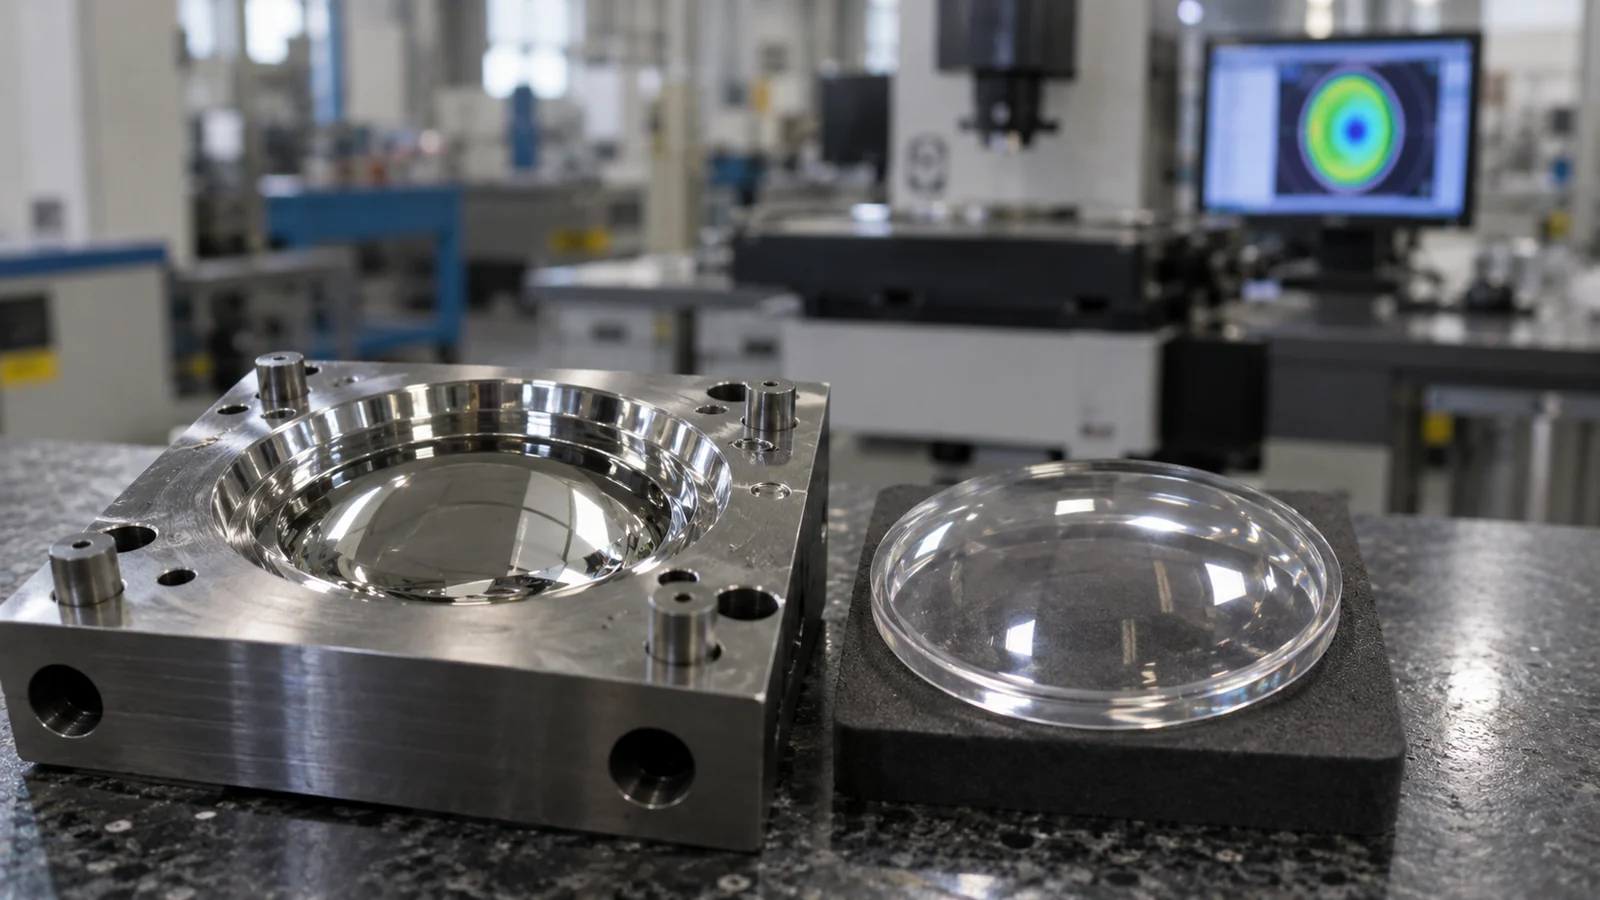
El polímero se enfría desde la pared del molde hacia el interior. El enfriamiento y la compactación no uniformes crean una contracción local, lo que puede cambiar la curvatura e introducir error de forma de centro a borde. Por lo tanto, un inserto nominalmente correcto puede producir una lente que enfoque largo o corto después del moldeo.
La compensación debe basarse en piezas moldeadas medidas, no en un único factor de contracción genérico. El ciclo útil es: moldear un proceso estable, medir la lente, comparar el resultado óptico y dimensional con el modelo, y luego corregir el inserto solo cuando la desviación sea repetible. Perseguir mediciones mientras el proceso se desvía puede introducir la corrección incorrecta en el acero.
| Resultado observado | Posible contribuyente | Verificar antes de cortar el acero |
|---|---|---|
| Desplazamiento focal | Variación de la forma superficial o del índice de refracción | Estabilidad del proceso y datos de forma de apertura completa |
| Haz asimétrico | Descentrado, inclinación o compactación desigual | Alineación de referencias y resultados específicos de la cavidad |
| Neblina o distorsión central | Enfriamiento, tensión o contaminación | Patrón de luz polarizada y registro de moldeo |
Proteja la superficie óptica desde la entrada hasta la eyección
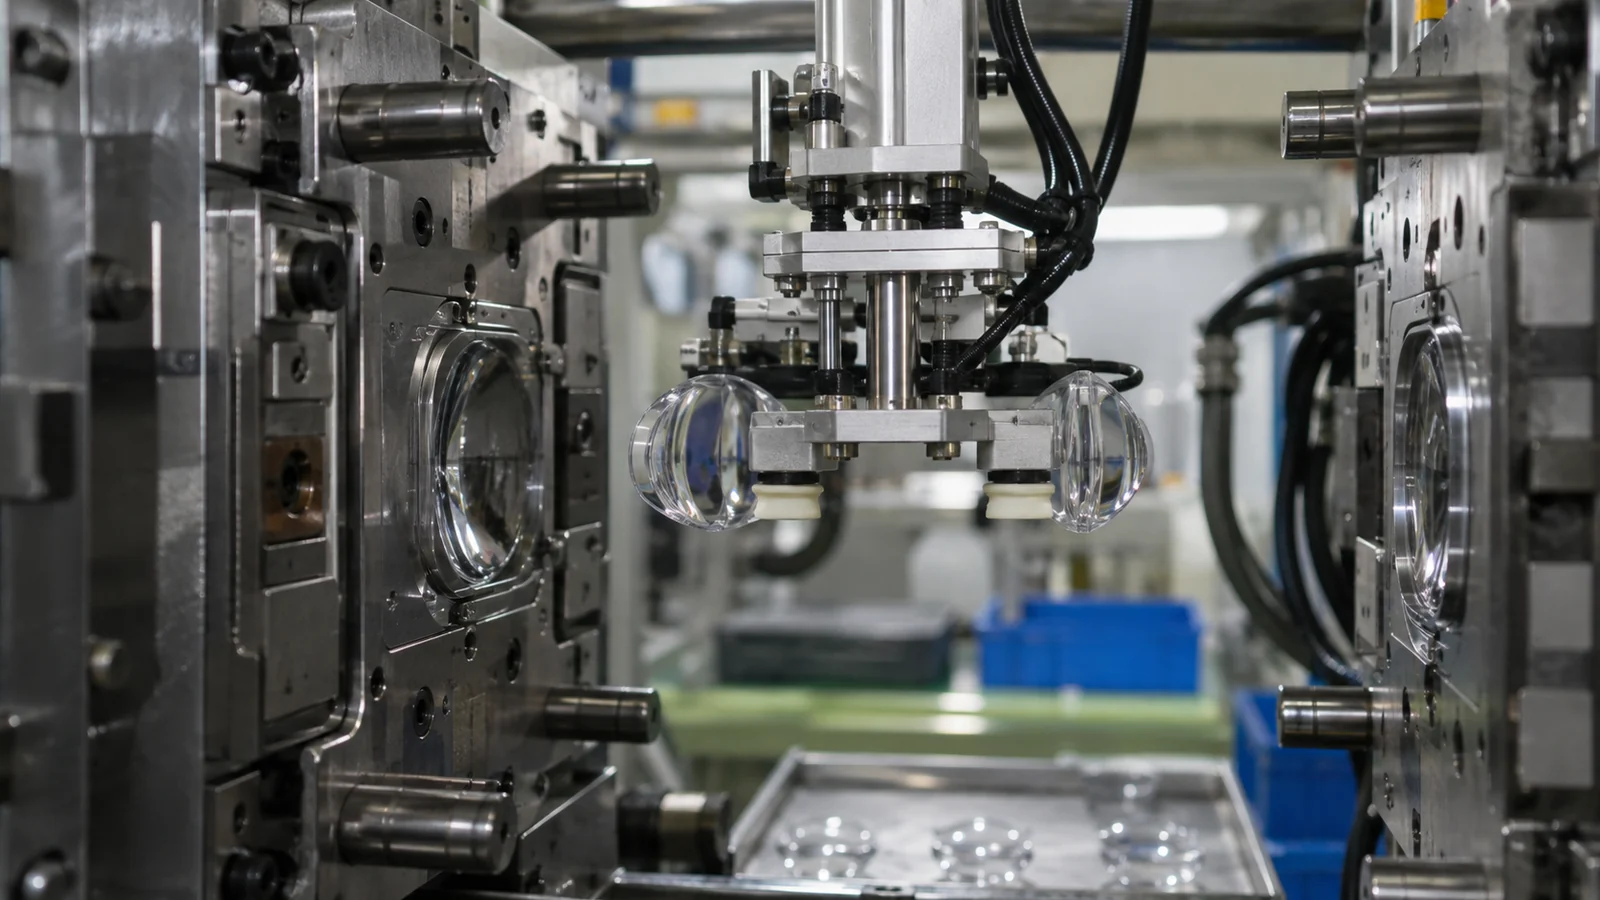
Un inserto óptico debe reproducir la superficie requerida sin daños por depósitos de venteo, arrastre o limpieza repetida. La línea de partición, la entrada, los venteos y los expulsores deben colocarse fuera de la abertura libre siempre que la geometría lo permita. Una cavidad pulida no es suficiente si la fuerza de expulsión flexiona la lente o un expulsor distorsiona su anillo de posicionamiento.
La ubicación de la entrada define el patrón de llenado y, a menudo, el patrón de tensiones residuales. Las líneas de soldadura, el retraso de flujo y el alto cizallamiento pueden aparecer en la trayectoria óptica incluso cuando la superficie es visualmente transparente. El análisis de flujo de moldeo puede ayudar a comparar opciones, pero el resultado aún necesita un plan de pruebas que mida la lente real en condiciones estables.
El ensamblaje puede mover una lente que pasó la inspección
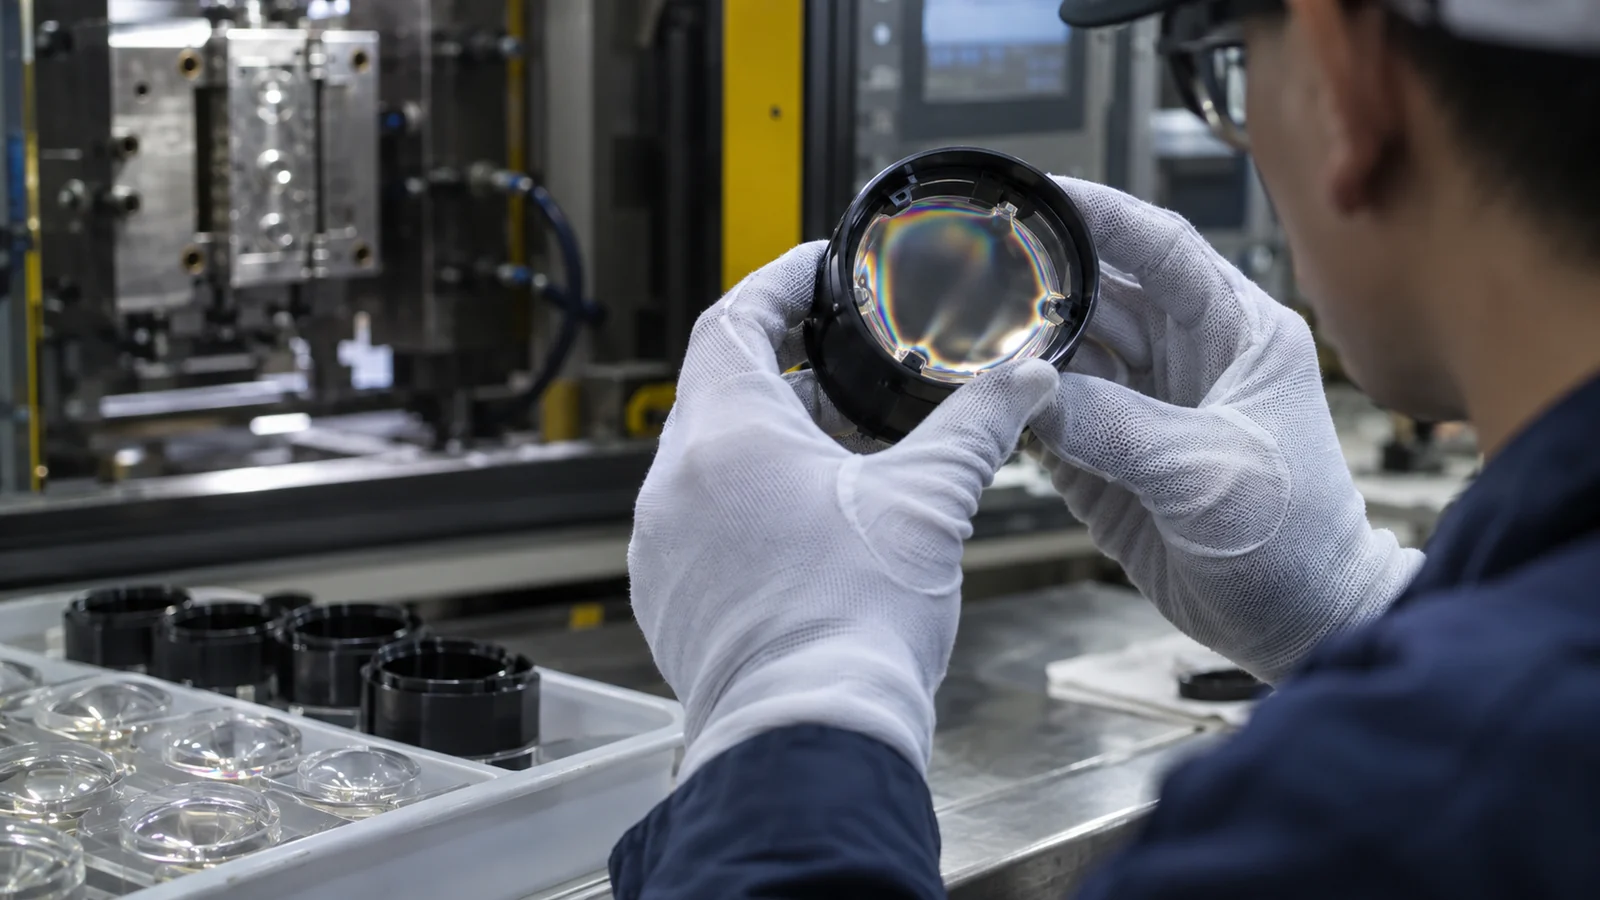
Un clip de retención, un enganche, un cordón de adhesivo o un tornillo pueden cargar la lente de forma desigual. Esa carga puede inclinar el eje óptico o crear birrefringencia después de que la pieza suelta haya pasado la inspección. Las características de montaje deben restringir los grados de libertad necesarios sin forzar al elemento óptico a adaptarse a una carcasa deformada.
Revise el apilamiento desde la fuente óptica o el sensor hasta el dato de referencia de la lente y luego hasta la carcasa. La expansión térmica importa cuando los materiales difieren y el producto experimenta un amplio rango de temperaturas. Pruebe el módulo óptico ensamblado con valores realistas de par de apriete, curado y temperatura.
Libere el proceso con evidencia por capas
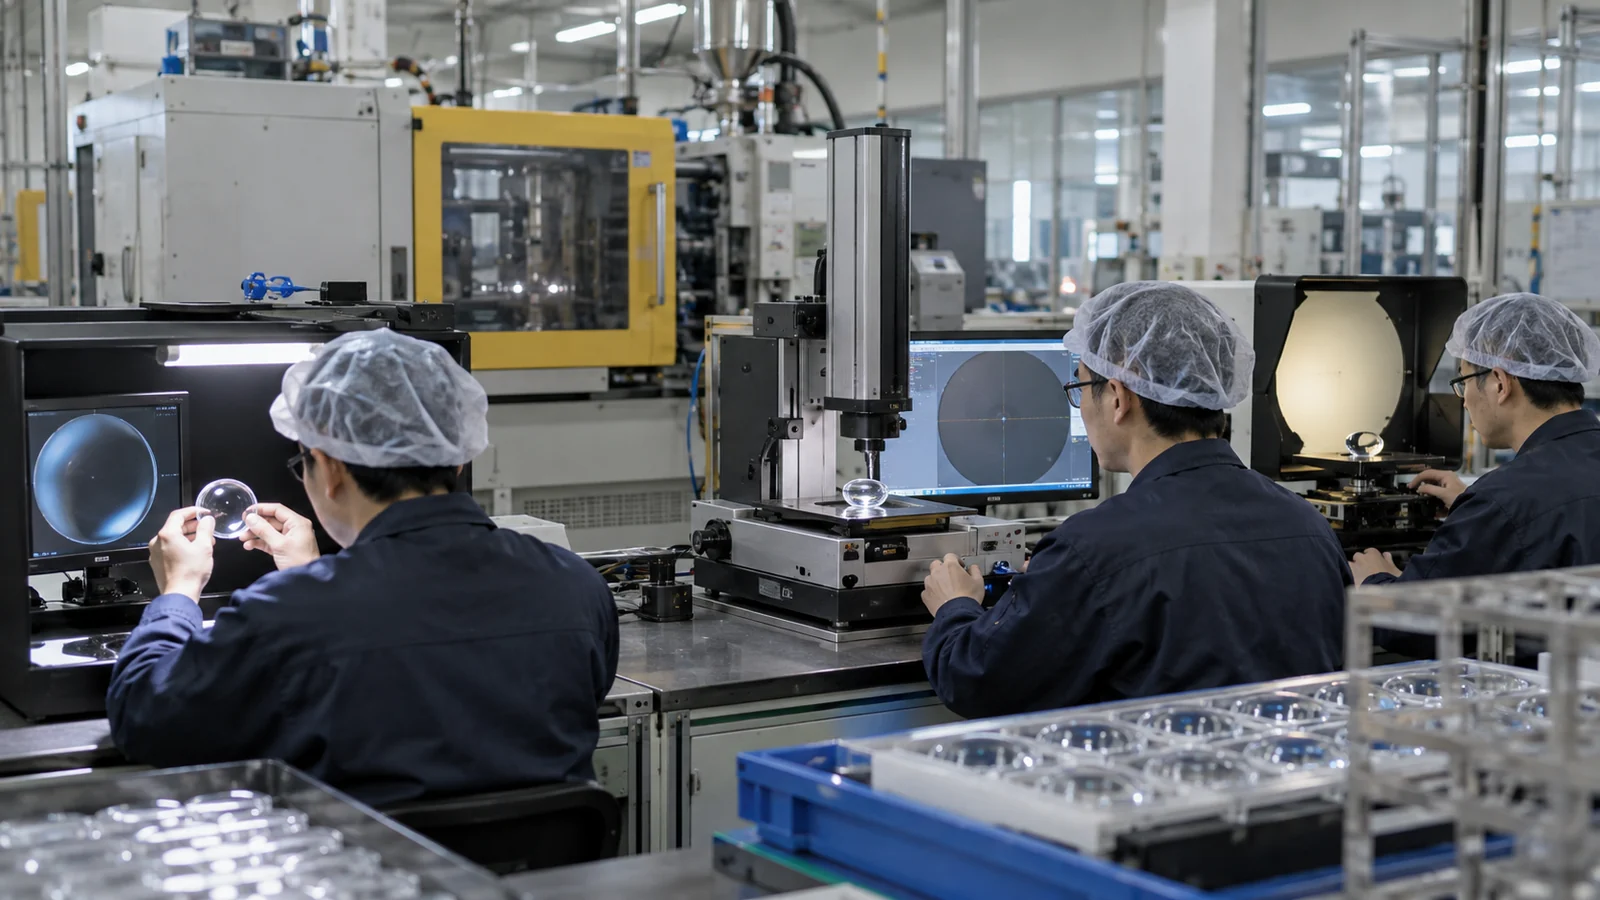
La inspección visual encuentra rayones, contaminación y defectos graves de flujo, pero no puede demostrar el rendimiento óptico. La inspección dimensional verifica los datos de referencia y la geometría. La metrología de superficies evalúa la forma y el acabado. Las pruebas funcionales confirman el comportamiento del haz, la imagen o el enfoque que el cliente realmente utiliza.
El plan de muestreo debe separar las cavidades y registrar el tiempo en la corrida. Promediar datos de cavidades mixtas puede ocultar un inserto que está a la deriva. Mantenga la configuración del proceso, el lote de material, el historial de secado y las condiciones de medición junto con el resultado para que un cambio posterior pueda rastrearse. El sitio de flujo de trabajo de control de calidad es más útil cuando el método de inspección se acuerda antes de la aprobación del utillaje.
Preguntas frecuentes
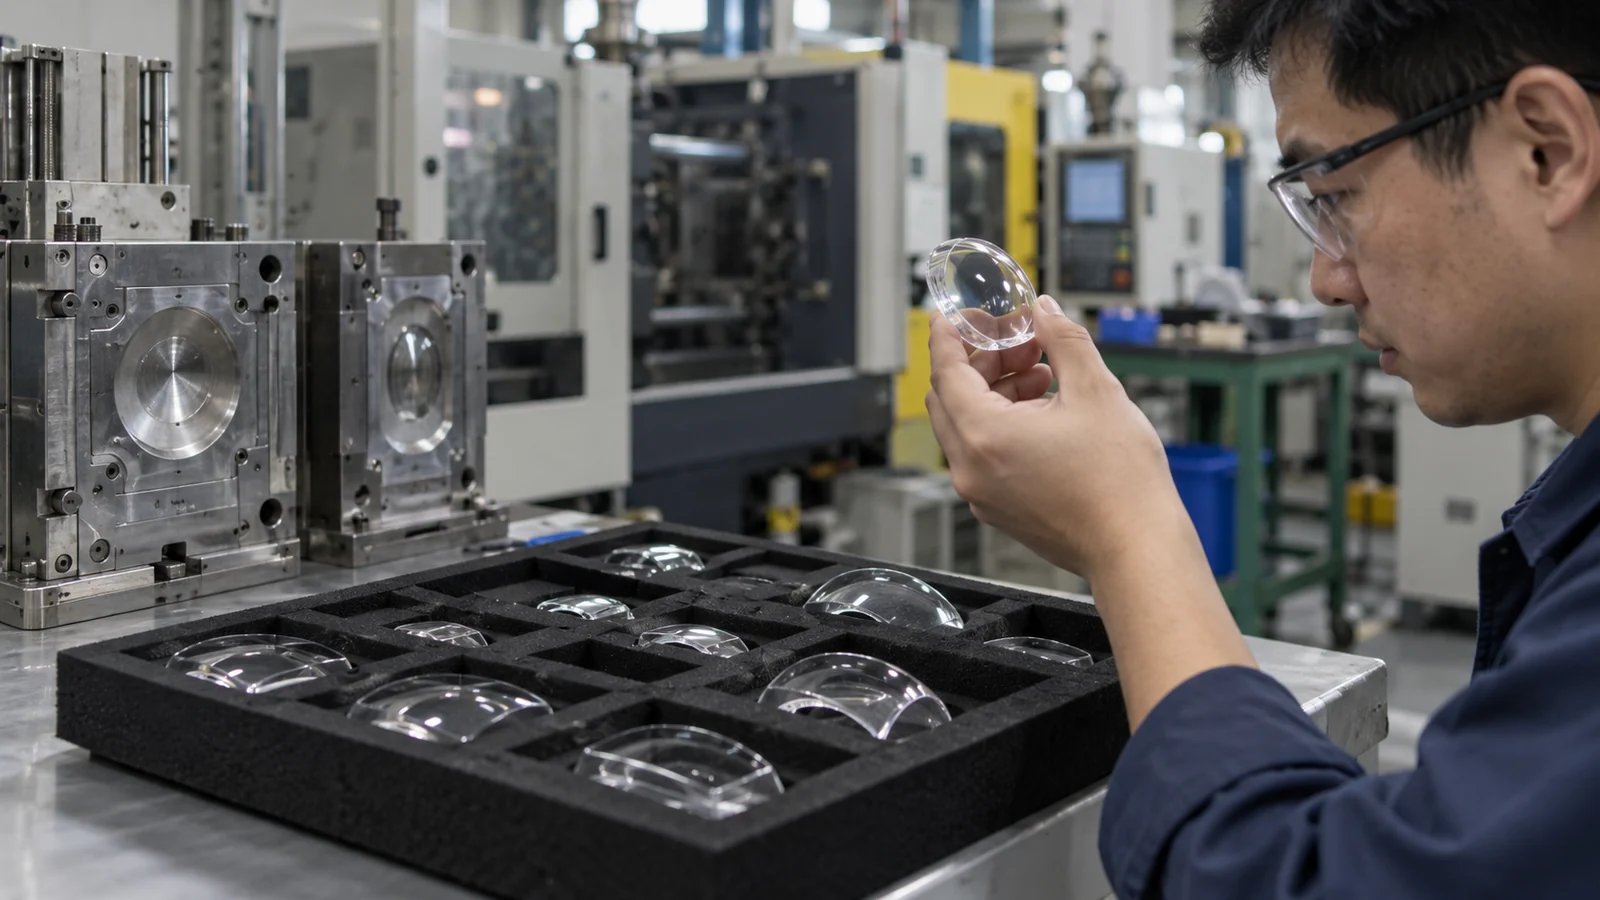
¿Pueden las lentes moldeadas por inyección reemplazar al vidrio?
Pueden hacerlo en muchos productos donde importan la baja masa, las características integradas y el volumen de producción. La decisión aún depende de la longitud de onda, la temperatura, la exposición química, la resistencia al rayado y el error óptico admisible.
¿Debería cada lente recibir una prueba óptica funcional?
No necesariamente. Un proceso capaz puede usar proxies dimensionales o metrológicos validados más verificaciones funcionales programadas. Las ópticas críticas para la seguridad o extremadamente sensibles pueden requerir un cribado más exhaustivo.
¿Cuándo debe comenzar la corrección del inserto?
Después de que el proceso de moldeo y el método de medición sean estables y el mismo error direccional se repita en suficientes muestras. Corregir el acero antes de ese punto puede compensar el ruido en lugar del molde.