
Оптимизация литьевой оснастки до резки инструментальной стали исключает дорогостоящие циклы инженерных проб и ошибок. Неожиданные воздушные ловушки, косметические линии спая, локализованные усадочные раковины и коробление после формования могут задержать запуск продукции на недели, увеличивая бюджеты на разовые инженерные работы. Программное обеспечение реологии на основе компьютерного инжиниринга (CAE) моделирует поведение расплава полимера внутри нагретых полостей, позволяя инженерам-инструментальщикам виртуально проверять геометрию деталей. Это техническое руководство рассматривает динамику заполнения, профилирование давления выдержки, картирование ориентации волокон и оптимизацию расположения литников.
Содержание
CAE-моделирование Moldflow: заполнение, выдержка под давлением, коробление и ориентация волокон
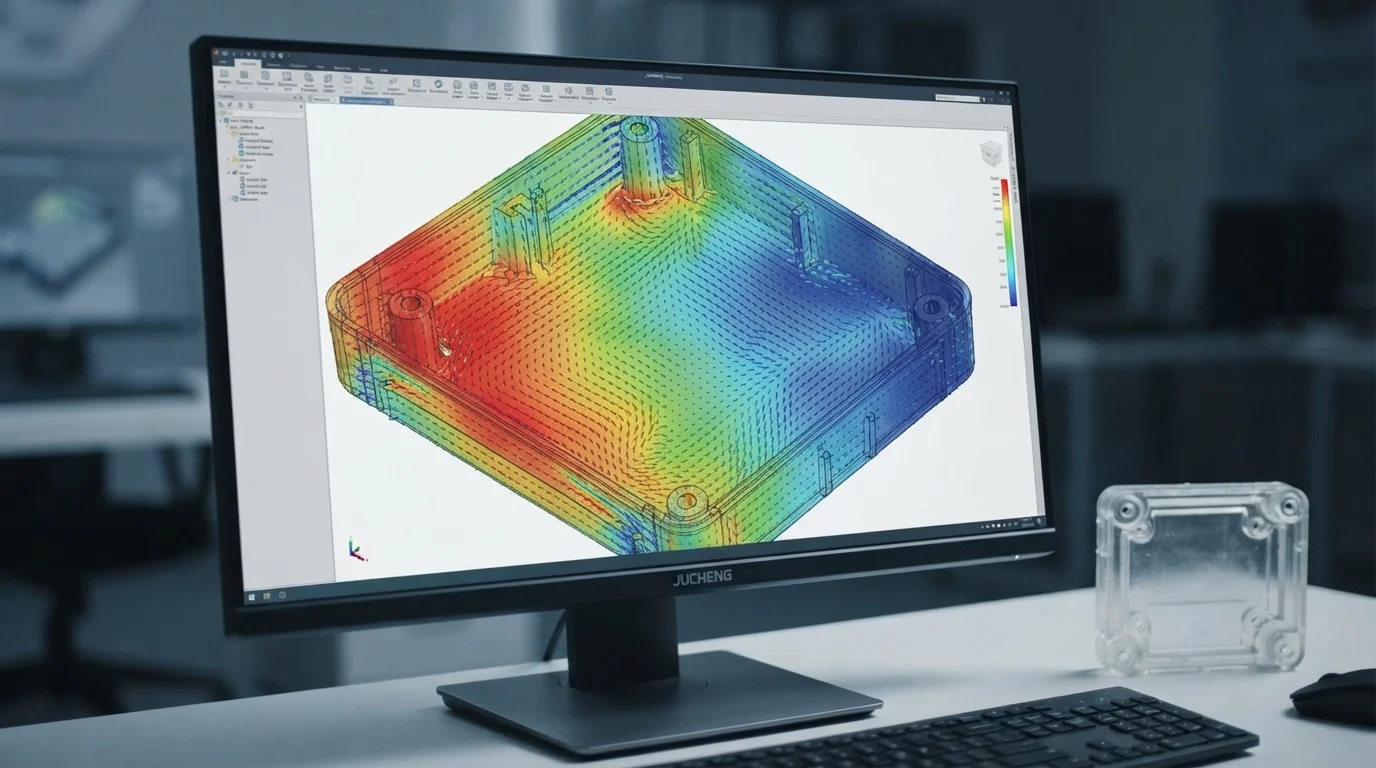
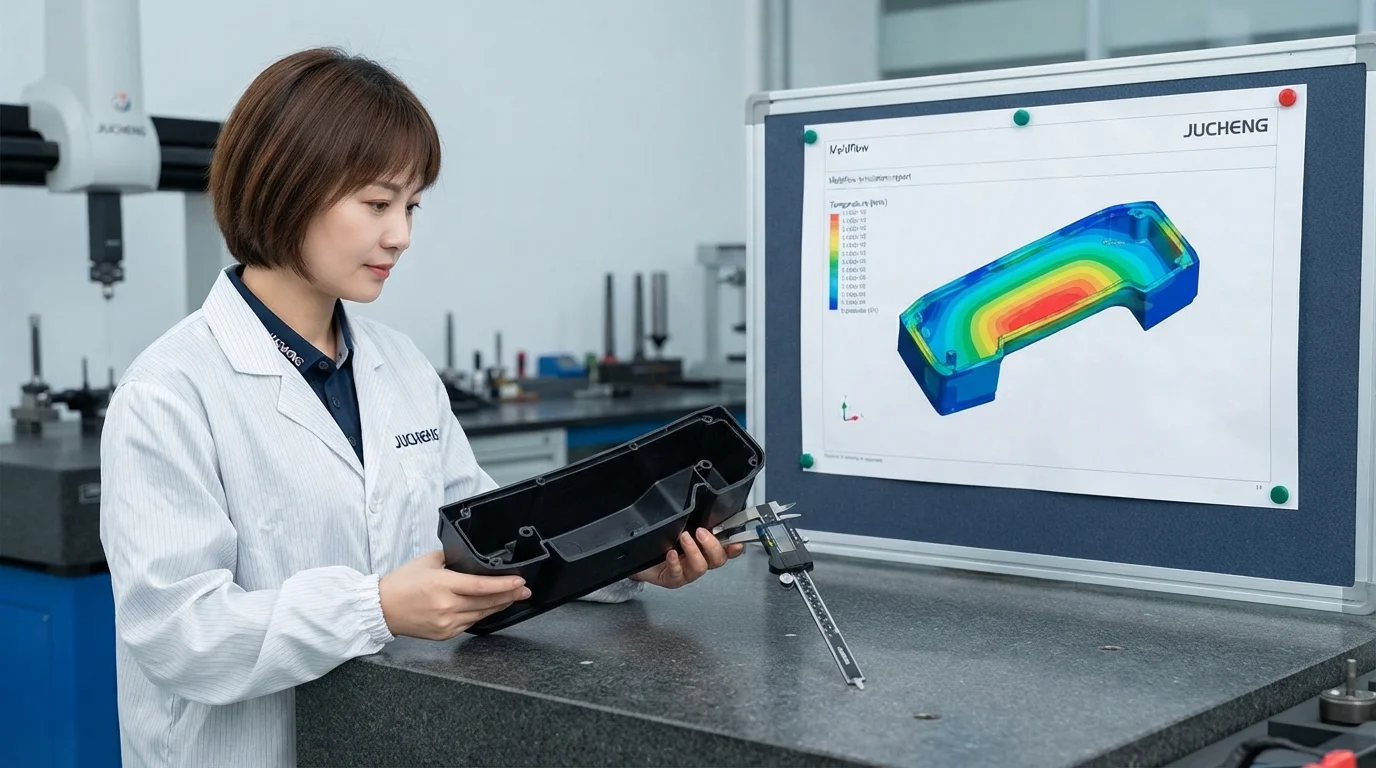
Выполнение всестороннего анализа литьевых процессов с использованием CAE-моделирования Moldflow моделирует точную механику жидкости расплавленных термопластов внутри сложных полостей пресс-форм. Алгоритмы моделирования рассчитывают объемную усадку, перепад давления расплава, распределение времени охлаждения и коробление детали до резки инструментальной стали. Моделирование армированных стекловолокном инженерных термопластов, таких как PA66-GF30 или PEEK отображает анизотропную усадку Векторы, вызванные ориентацией волокон вдоль путей течения. Прогнозирование направленной ориентации волокон предотвращает коробление после формования в структурных поддонах для аккумуляторов и крупных автомобильных панелях. Виртуальное прототипирование гарантирует, что конструкции пресс-форм обеспечивают широкие, стабильные технологические окна с первого пробного цикла T1.
Аналитические возможности моделирования включают:
- Моделирование фазы заполнения—Прогнозирование скорости продвижения фронта расплава обеспечивает сбалансированное заполнение полости через многодюзовые литниковые системы.
- Профилирование давления уплотнения—Моделирование распределения давления выдержки предотвращает утяжины и локальную перепрессовку.
- Оптимизация каналов охлаждения—Анализ отвода тепла из сердечника и полости выявляет термические горячие точки, вызывающие коробление.
- Картирование прогноза коробления—Расчет векторов деформации после формования позволяет инженерам вырезать инструментальную сталь с предварительно компенсированными смещениями полости.
Прогнозирование и устранение линий спая, воздушных ловушек и утяжин
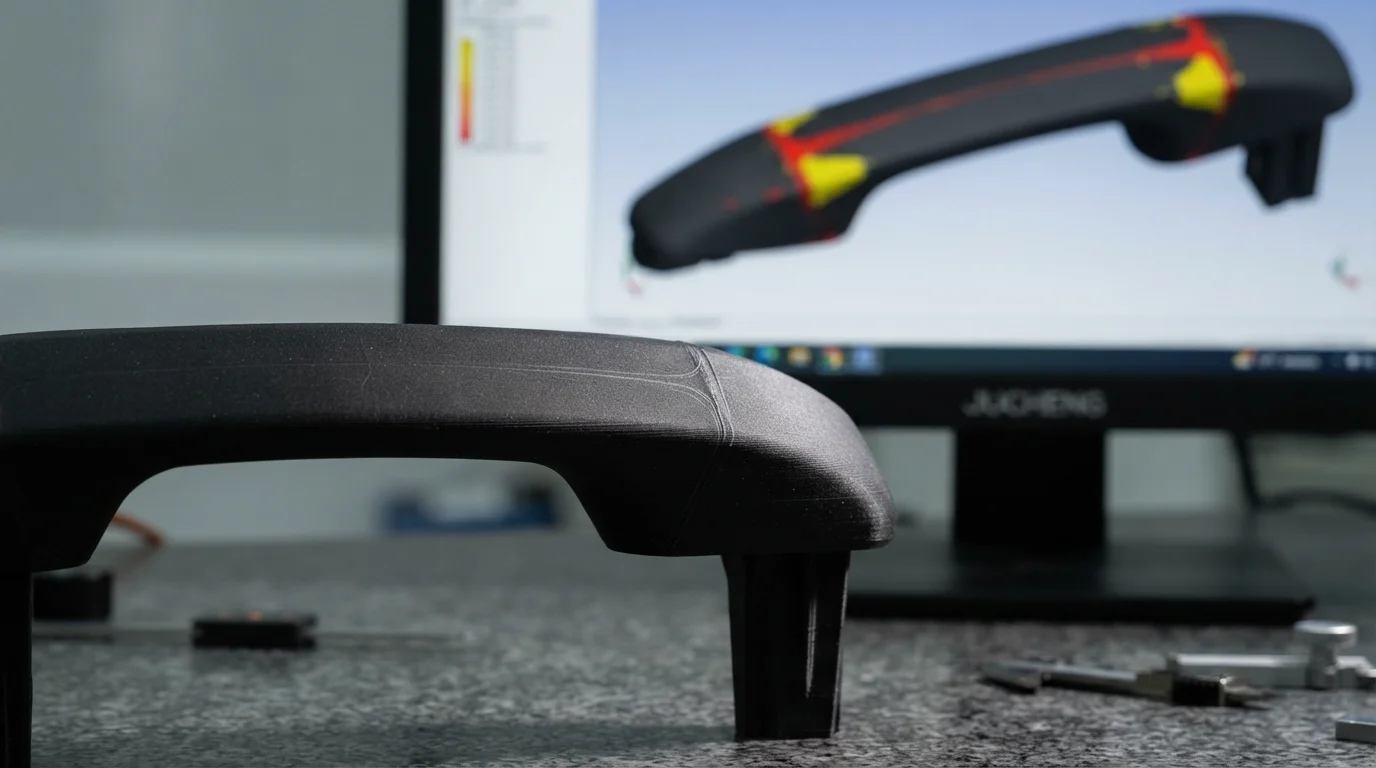
Прогнозирование местоположения линий спая и воздушных ловушек до резки металла защищает поверхности внешнего вида и структурную целостность. Линии спая образуются там, где встречаются отдельные фронты течения полимера, создавая механические линии вязки, которые снижают прочность детали на растяжение. Моделирование реологии позволяет инженерам регулировать количество точек впрыска или изменять их расположение, перемещая линии спая в некосметические или низконапряженные зоны. Выявление сжатых воздушных ловушек указывает на необходимые места микро-вентиляции, предотвращая дефекты подгорания при высокоскоростном заполнении. Моделирование структурных ребер и бобышек под винты проверяет соотношение ребра к стенке, предотвращая косметические тени утяжин на видимых поверхностях.
Оптимизация расположения точки впрыска и давления впрыска для смол с высоким отношением L/T
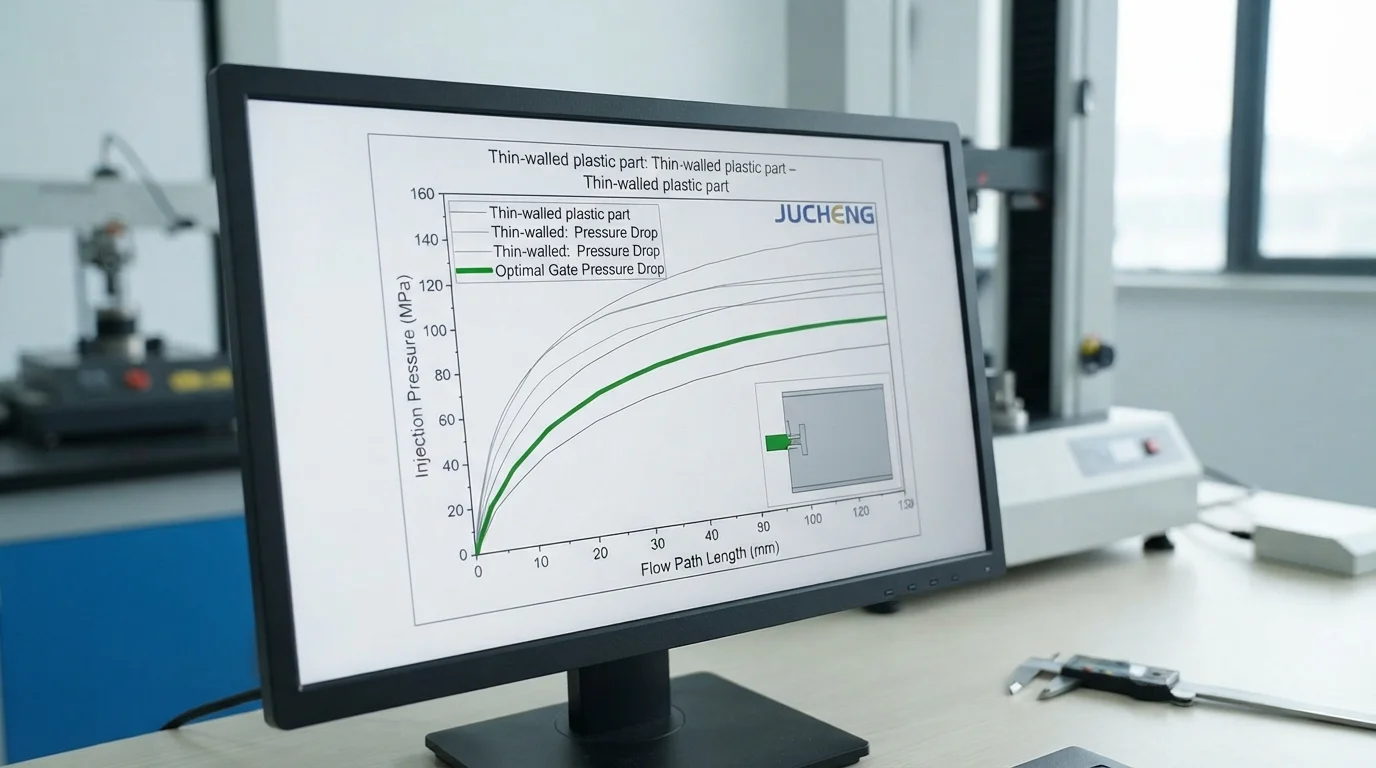
Выбор расположения литниковых впусков определяет симметрию заполнения полости и требуемое усилие смыкания пресса. Детали с высоким соотношением длины потока к толщине (L/T), отливаемые из высоковязких смол, таких как PC/ABS требуют оптимизированных поперечных сечений литников для предотвращения чрезмерного падения давления впрыска. Револогическое моделирование рассчитывает точные давления впрыска, предотвращая перегрузку по тоннажу машины. Оценка размеров литников гарантирует, что скорости сдвига остаются в безопасных пределах, защищая антипирены от термической деструкции. Внедрение всестороннего анализа течения расплава оптимизирует диаметры литниковых каналов и размеры сопел до начала механической обработки инструментальной стали.
| Тип анализа моделирования | Прогнозируемые выходные данные | Действие по проектированию инструмента | Основное преимущество для качества |
|---|---|---|---|
| Время заполнения фронта потока | Контуры продвижения фронта расплава | Сбалансировать размеры впусков горячеканальной системы | Устраняет недоливы и переуплотнение |
| Карта линий спая и воздушных ловушек | Углы схождения фронтов потока | Переместить впуски или добавить вентиляцию | Максимизирует прочность спая и скрывает следы |
| Объемная усадка и коробление | 3D deflection vector offsets | Pre-compensate mold core steel | Guarantees post-mold assembly flatness |
Часто задаваемые вопросы (FAQ)
Why should mold flow analysis be conducted before cutting tool steel?
Conducting mold flow analysis before tool fabrication identifies structural and cosmetic risks while the part geometry is still digital. Detecting weld lines, air traps, and excessive warpage early allows engineers to modify gate locations and wall thicknesses without expensive steel rework. Virtual simulation ensures high-yield production and prevents long tooling delays.
How does mold flow simulation predict warpage in glass-filled polymers?
Glass fibers align parallel to the molten resin flow front, causing anisotropic shrinkage where plastic contracts differently along and across flow vectors. Mold flow software simulates the precise fiber orientation matrix across every square millimeter of the part. Calculating these directional shrinkage differentials predicts post-mold distortion, allowing toolmakers to pre-compensate mold cavity steel.
What critical information is provided in a standard Moldflow simulation report?
A standard Moldflow report includes fill time animation, injection pressure distribution, temperature at the flow front, and weld line location mapping. Reports also highlight air trap locations, volumetric shrinkage percentages, and total estimated part deflection. Reviewing these datasets allows engineering teams to optimize process windows before T1 sampling.