
Os defeitos de moldagem por co-injeção são mais fáceis de diagnosticar quando você lê a superfície como evidência de como a pele e o núcleo se moveram através da cavidade. Rompimento do núcleo, cobertura irregular da pele, uma fronteira de fluxo visível, preenchimento curto ou cor inconsistente podem apontar para diferentes partes da sequência de preenchimento. O sintoma isolado raramente identifica a causa: projeto do gate, combinação de materiais, condição do fundido, temporização, ventilação e geometria podem interagir.
Documente onde o defeito aparece e se ele se repete no mesmo local. Compare peças do início, meio e fim de uma produção, depois relacione o padrão à direção do fluxo e às superfícies funcionais da peça. Faça uma alteração controlada por vez e verifique se a correção não cria um novo defeito em outro lugar.
Diagnóstico rápido: mapeie o defeito, estabeleça se ele é estável ou intermitente, identifique a fronteira pele/núcleo e revise a sequência antes de alterar configurações. Não trate toda interface visível como defeito; a aceitação depende do desenho e dos critérios de superfície.
Neste artigo:
- Mapeie o defeito antes de alterar o processo
- Rompimento do núcleo ou núcleo exposto
- Pele irregular e interface visível
- Preenchimento curto, hesitação e gás aprisionado
- Inconsistência de cor e pistas de contaminação
- Uma sequência controlada de solução de problemas
- FAQ
Mapeie o defeito antes de alterar o processo
Registre a localização do defeito em uma imagem ou desenho da peça. Anote a distância do gate, a direção do fluxo, mudanças de espessura próximas, nervuras, furos e respiros. Marque se ocorre em superfície aparente, superfície oculta ou interface funcional. Isso torna as observações comparáveis entre ciclos e turnos, em vez de depender da memória.
Separe padrões estáveis dos intermitentes. Um defeito que se repete em um local pode estar relacionado à geometria ou ao equilíbrio de fluxo; um que se desloca ou aparece esporadicamente pode envolver preparação de material, sequência da máquina ou uma condição variável. Estas são hipóteses, não diagnósticos.
Registre a receita aprovada e as alterações recentes, incluindo lote de material, condicionamento quando especificado, colorante, purga, partida e manutenção. Confirme que as peças comparadas vieram da mesma ferramenta e configuração.
Rompimento do núcleo ou núcleo exposto
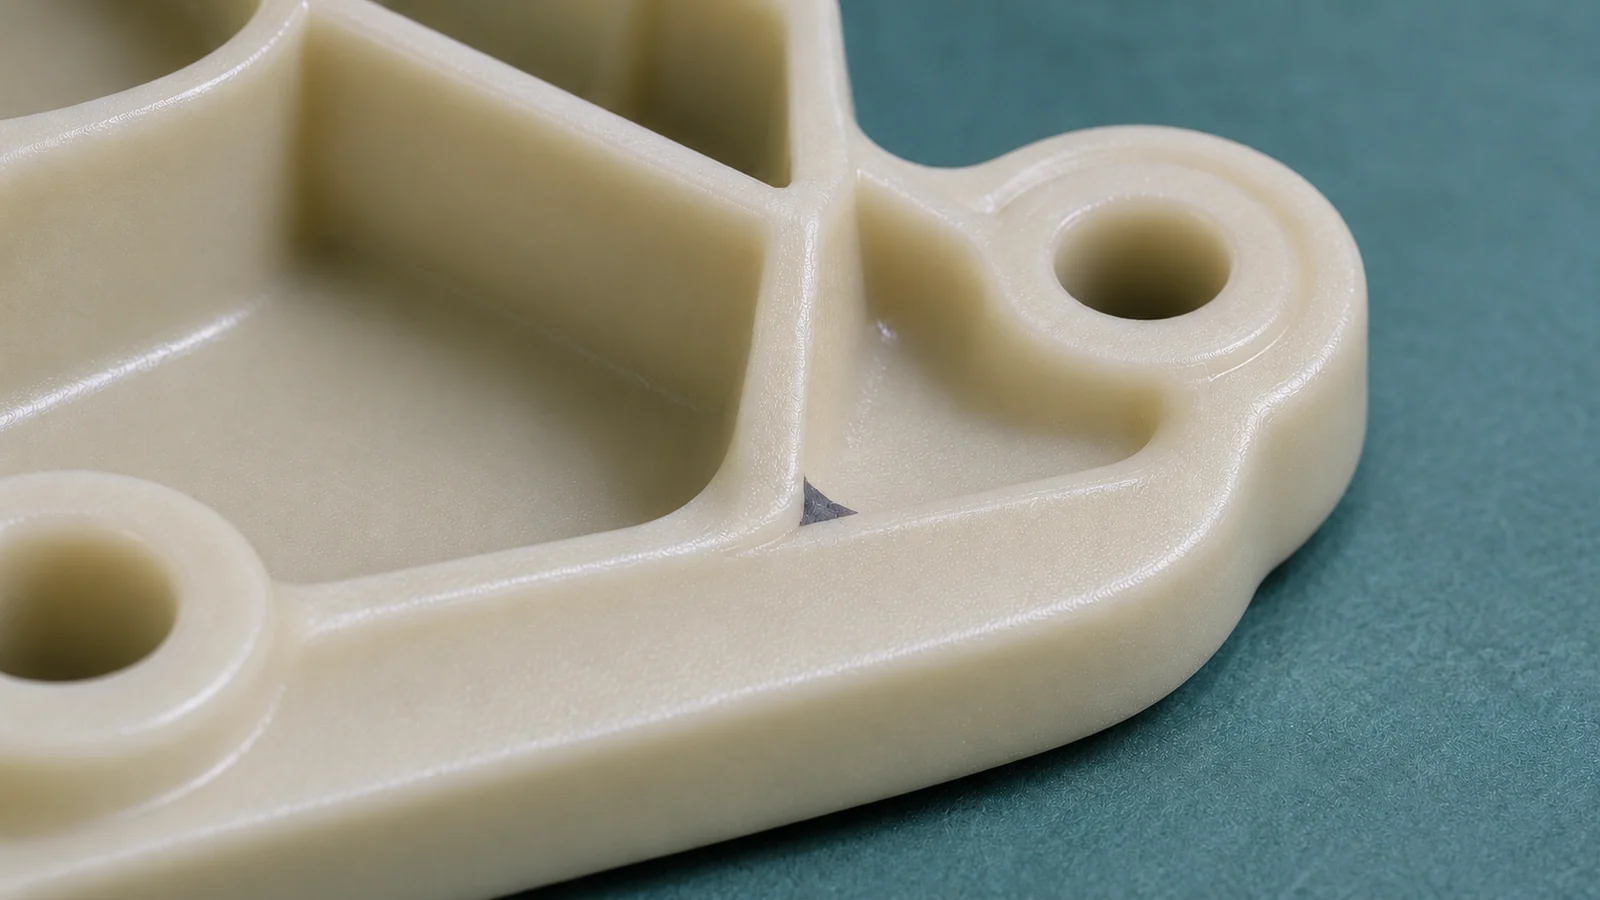
Se o núcleo aparece onde uma pele contínua é exigida, identifique se a exposição se repete em um local da frente de fluxo, em uma seção fina local ou de forma intermitente. Verifique o caminho do gate até a característica, as transições de parede, a temporização da sequência e se a geometria cria uma rota de baixa resistência para o núcleo. Revise a peça e a ferramenta em vez de presumir que uma configuração da máquina é responsável.
Confirme que os materiais pretendidos foram carregados e que a sequência está estável. Uma mudança de material ou cor pode tornar mais visível uma interface antes sutil. Se o defeito ocorre em um boss, interseção de nervura ou transição acentuada, teste uma hipótese de geometria ou de gate juntamente com as verificações de processo; ambos podem se amplificar mutuamente.
Inspecione mais do que o ponto exposto antes de aceitar um ajuste. Uma alteração que melhora uma superfície pode deslocar a interface ou afetar o preenchimento em outro local. Registre a localização, os ciclos afetados e o limite para exposição aceitável.
Pele irregular e interface visível
A espessura da pele não precisa ser uniforme em toda a geometria complexa. Se a superfície apresentar estrias, um limite errático ou diferenças localizadas de brilho ou textura, mapeie o padrão em relação ao comprimento de fluxo, espessura de parede, cantos e mudanças de seção. A geometria pode fazer a frente de fluxo se comportar de forma diferente entre zonas.
Confirme quais alterações visuais estão fora de especificação. Uma interface visível pode ser esperada em uma área definida, mas inaceitável em um painel voltado ao cliente. Use amostras aprovadas e iluminação, distância e ângulo de visão consistentes para que os inspetores classifiquem as peças de forma consistente.
Revise se o arranjo de canais e a sequência de preenchimento proporcionam a cobertura pretendida antes de focar no acabamento. O tratamento superficial pode mascarar um sintoma sem corrigir uma interface instável. Para contexto de seleção de processo, consulte moldagem de dois estágios versus coinjeção; os métodos não devem ser tratados como intercambiáveis.
Preenchimento curto, hesitação e gás aprisionado
Rastreie peças incompletas e marcas de hesitação ao longo do caminho de fluxo. Procure seções finas, longo percurso, expansão abrupta, canais estreitos e recursos que dividem e reúnem o fluxo. Inspecione respiros e condições da linha de separação onde o gás possa se acumular, mas não presuma que todo preenchimento incompleto seja um problema de respiro.
Compare a sequência pele/núcleo com a área incompleta. Se o preenchimento mudar após um lote, partida ou ajuste de setup, documente esse momento. Verifique a condição do material e a receita em relação à especificação aprovada antes de alterar os setpoints. Quando as evidências apontarem para geometria ou restrição de canal, a revisão de engenharia pode ser mais apropriada do que um ajuste apenas de produção.
Inspecione ambos os lados e os recursos vizinhos. O gás aprisionado pode deixar queimaduras ou descoloração; a hesitação pode deixar uma linha visível. Essas pistas estreitam a investigação, mas registros de processo e testes funcionais são necessários para confirmar a causa e a correção.
Inconsistência de cor e pistas de contaminação
A variação de cor pode resultar de material, colorante, purga, mistura ou do efeito visual de diferentes materiais de pele e núcleo. Verifique as identidades dos materiais e os concentrados de cor, e revise a transição entre execuções. Determine se a variação segue o fluxo, aparece na partida ou muda de ciclo para ciclo.
Distinga uma verdadeira mudança de cor de uma diferença de brilho, textura ou cobertura de pele. Compare com uma referência consistente sob iluminação acordada e inspecione a superfície moldada em vez de confiar apenas em fotografias de celular. Alterações localizadas devem ser mapeadas em relação ao canal e ao fluxo; alterações amplas ou intermitentes exigem revisão do histórico de material e de setup.
Quando os materiais diferem, confirme que seus papéis e critérios de aparência estão documentados. O tópico pai relevante é moldagem por injeção de plástico; a coinjeção deve ser avaliada como um arranjo definido de material e processo, não como um efeito genérico de cor.
Uma sequência controlada de solução de problemas
- Conter e classificar. Separe as peças afetadas, identifique o tipo de defeito e registre a localização e a frequência.
- Estabeleça uma linha de base. Registre a receita aprovada, a identidade do material, o estado de inicialização e as alterações recentes de ferramenta ou máquina.
- Conecte o sintoma ao fluxo. Marque no desenho o gate, a direção do fluxo, a interface, as mudanças de seção e os respiros.
- Teste uma hipótese. Altere uma variável aprovada ou inspecione um recurso de projeto/ferramenta; mantenha amostras de antes e depois.
- Confirme a peça inteira. Verifique a aparência, as dimensões, a ligação ou a função, conforme aplicável, e a repetibilidade.
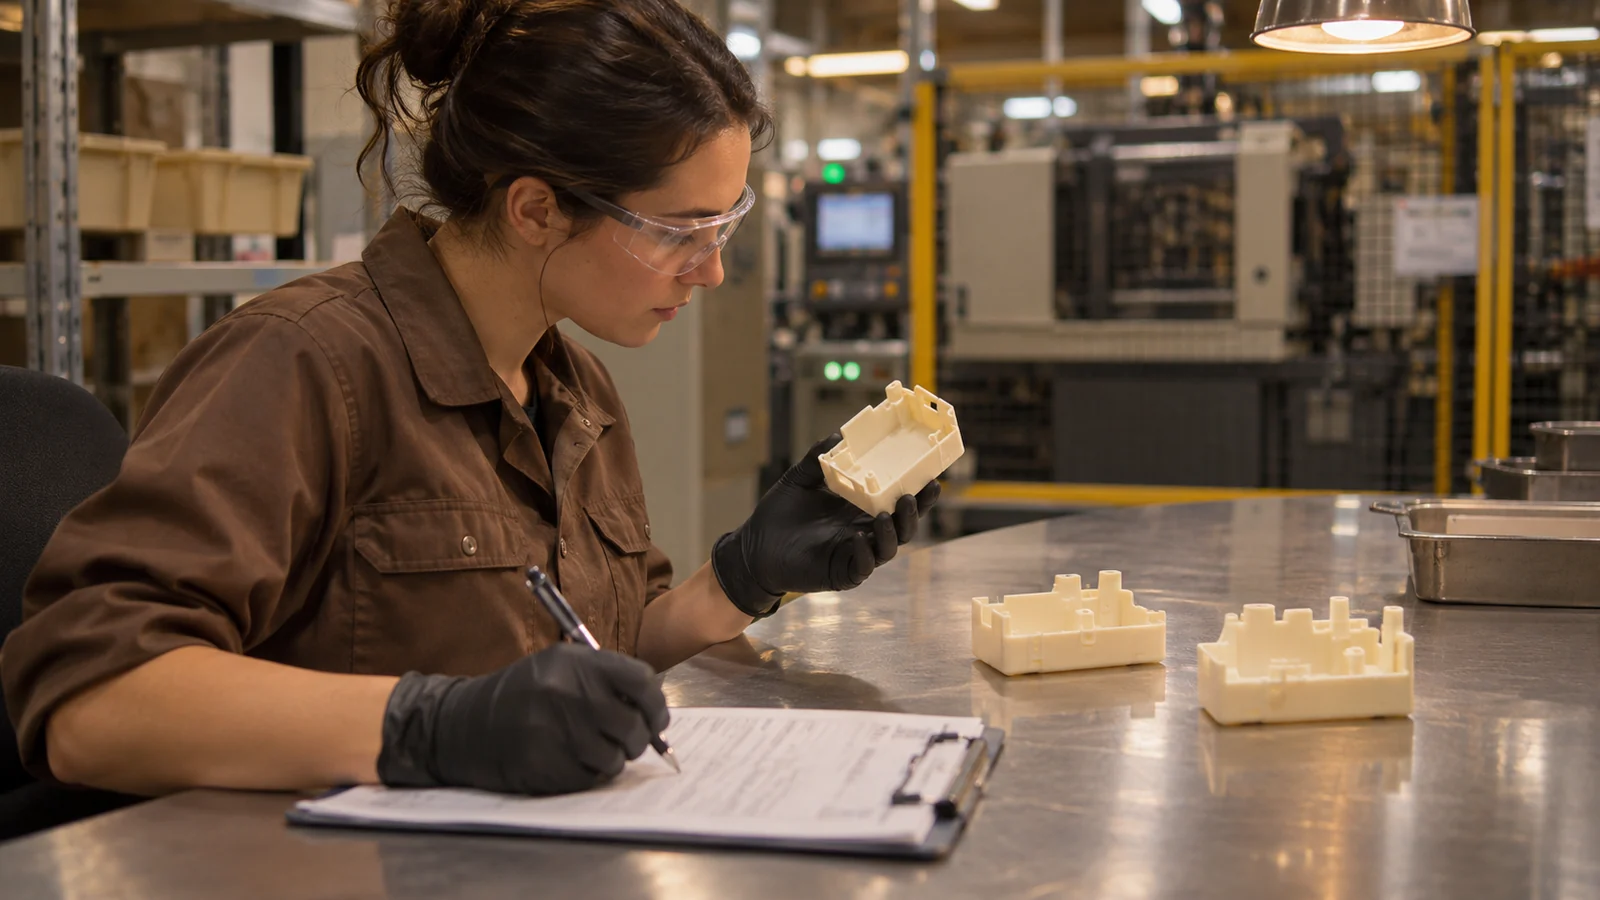
Mantenha um registro de defeitos com data, lote de material, cavidade, localização, causa suspeita, alteração e resultado. Isso reduz tentativas e erros repetidos e ajuda a separar problemas de inicialização de problemas de projeto ou de janela de processo.
FAQ
Uma fronteira visível entre pele e núcleo é sempre um defeito?
Não. É um defeito apenas quando viola critérios de aparência ou funcionais acordados. Defina a localização e a visibilidade aceitáveis antes da produção.
Devo aumentar a velocidade de injeção para corrigir o avanço do núcleo?
Não sem evidências. O resultado depende da ferramenta, dos materiais, da geometria e da sequência. Registre uma linha de base e teste uma hipótese controlada e aprovada.
Um short shot pode ser corrigido apenas alterando as configurações de processo?
Nem sempre. A condição do material, o gate e o caminho de fluxo, o respiro, a geometria e a sequência podem todos ser relevantes. Diagnostique primeiro a localização e a repetibilidade.
Quais informações ajudam em uma revisão de engenharia?
Forneça fotos dos defeitos com locais marcados, identificação da peça e da ferramenta, detalhes do material, frequência, registros do processo e critérios de aceitação.