
A moldagem por duas injeções para garras robóticas faz sentido quando uma estrutura rígida e uma superfície de contato complacente precisam se tornar uma única peça moldada repetível. A decisão-chave não é simplesmente se um toque macio é mais agradável. É se a fronteira entre os materiais pode permanecer estável sob força de preensão, liberação, limpeza e movimento repetido — e se a geometria pode ser moldada sem comprometer as características de localização da garra. Defina a função de cada material antes de selecionar a sequência de ferramental.
Atribua uma função a cada material
O componente rígido deve suportar a carga estrutural, preservar as características de montagem e alinhamento e resistir às forças transferidas do mecanismo da garra. O componente mais macio pode adicionar complacência ou uma superfície de contato com sensação ou comportamento de atrito diferente. Se espera-se que a camada macia suporte sozinha uma carga estrutural, a divisão de materiais pode estar errada.
Mapeie primeiro a área de contato e a direção da força. Procure bordas onde o material macio possa descascar, faixas estreitas que possam rasgar e superfícies de referência que devem permanecer rígidas. Defina também se a garra entra em contato com uma única geometria de peça ou com uma família de tamanhos. Uma combinação de materiais que funciona para uma superfície pode não reter outra peça de forma confiável.
A moldagem por duas injeções é uma opção dentro de moldagem por injeção para robótica, mas uma aplicação robótica não exige automaticamente um ferramental multimaterial. A função da peça e a demanda anual devem justificar a complexidade adicional de ferramental e validação.
Escolha a rota de moldagem conforme a necessidade de produção
A moldagem por duas injeções forma as regiões rígida e macia em uma sequência de moldagem coordenada dentro de um ferramental projetado especificamente. A sobreinjeção também pode combinar materiais, mas pode usar um substrato de primeira injeção separado que é transferido ou reposicionado antes da moldagem do segundo material. A distinção é prática: integração de ciclo, repetibilidade de localização, complexidade do ferramental, manuseio da peça e compatibilidade de materiais podem variar entre as rotas.
Para um projeto de baixo volume ou frequentemente revisado, uma rota mais simples pode facilitar a alteração da camada de contato ou do substrato. Para uma geometria estável com forte necessidade de registro repetível e produção integrada, um ferramental de duas injeções pode valer a pena ser avaliado. Compare a rota completa de fabricação e manutenção, não apenas o número de etapas de moldagem.
| Via | Encaixe potencial | Decisão a verificar |
|---|---|---|
| Garra de material único | Um único material pode atender às necessidades de estrutura e contato | O design precisa de uma interface complacente separada? |
| Sobremoldagem | Um substrato do primeiro disparo pode ser manuseado e localizado para um segundo disparo | A transferência, ligação ou retenção mecânica pode ser controlada? |
| Moldagem de dois disparos | A sequência integrada de materiais e o registro repetível são prioridades | Os materiais, a geometria, a demanda e a sequência de ferramentas suportam o investimento? |
A página do site sobre processo de moldagem por injeção de dois disparos descreve o processo mais amplo. Para uma empunhadura robótica, a decisão ainda depende do componente individual e do par de materiais validado.
Posicione a fronteira rígido-macio longe da falha
O limite deve seguir a função da empunhadura, não apenas uma linha de separação conveniente. Mantenha o material macio longe dos datums de montagem, assentos de parafusos e superfícies que estabelecem o espaçamento dos dedos. Se a interface terminar em um canto vivo ou em uma borda de contato de alto cisalhamento, o carregamento repetido pode levantar ou desgastar o material ali.
A compatibilidade dos materiais deve ser estabelecida no nível da classe. A adesão não é garantida em todas as combinações de termoplásticos rígidos e elastômeros. Projete retenção mecânica onde a aplicação precisar, e certifique-se de que esses recursos não criem seções finas e difíceis de preencher ou uma desmoldagem difícil. Um elastômero termoplástico deve ser selecionado para o ambiente específico da empunhadura, não apenas pela dureza nominal.
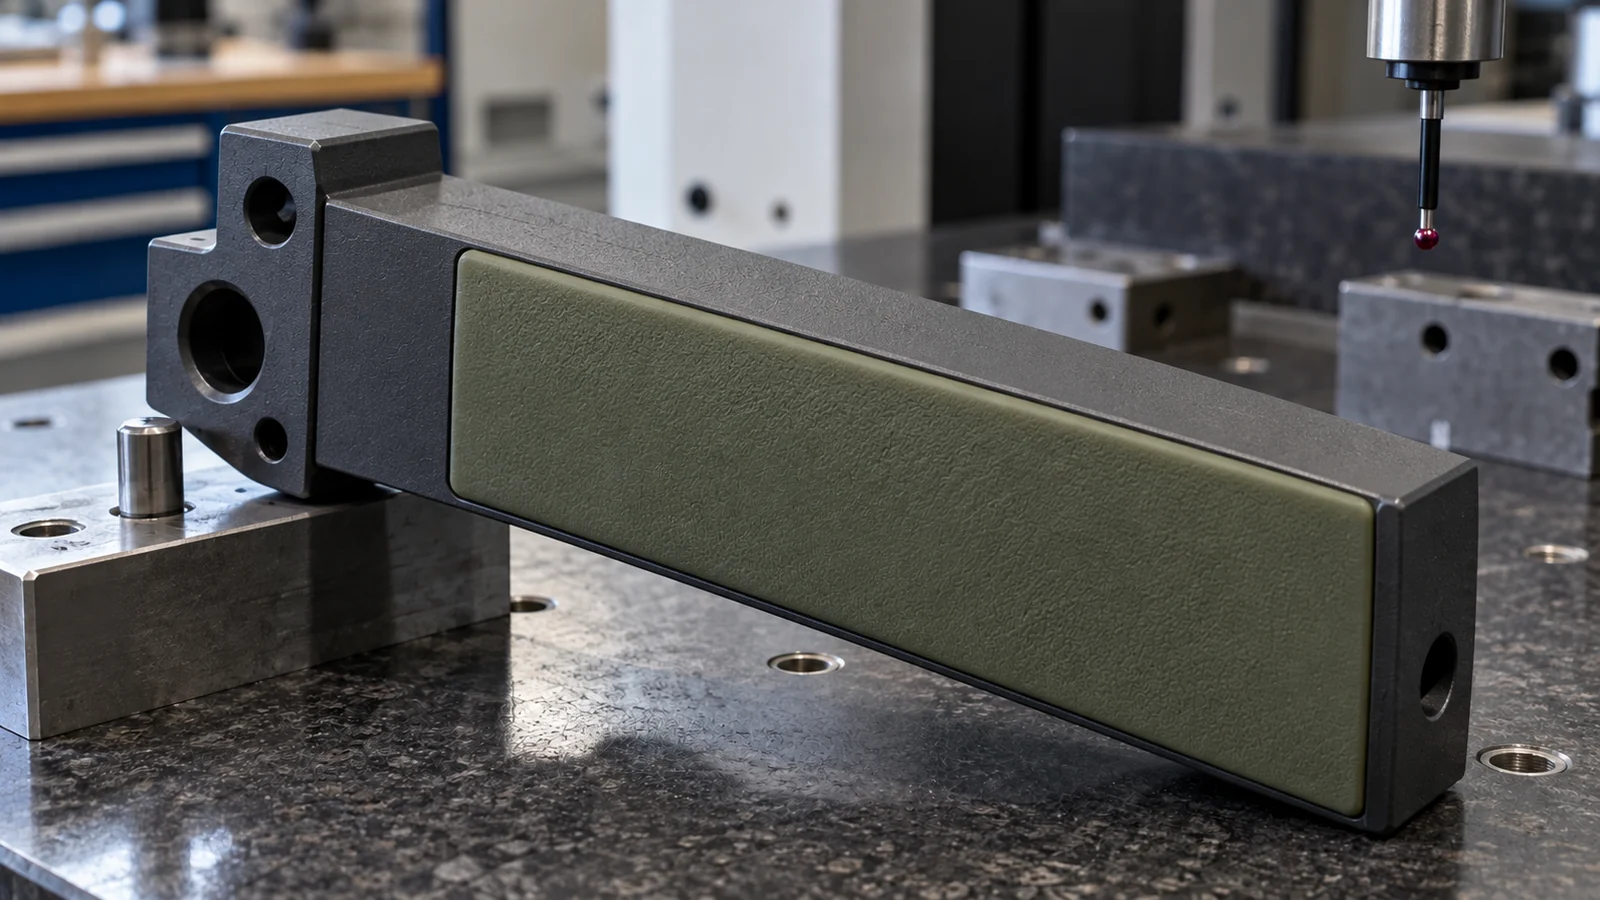
Considere as diferenças de contração e resfriamento entre os dois materiais. Se o corpo rígido se mover enquanto o disparo mais macio resfria, a peça final pode perder planicidade ou deslocar uma borda de contato. Revise o posicionamento do ponto de injeção, a direção do fluxo, o alívio de gases, o shutoff e o resfriamento como um único sistema. O limite também precisa de um critério claro de aceitação visual e dimensional para que a inspeção possa distinguir variação cosmética de um defeito real de interface.
Projete o ferramental em torno da localização e da sequência
O segundo disparo deve alcançar a área pretendida enquanto o primeiro disparo está apoiado e localizado. Dependendo do conceito da ferramenta, isso pode envolver mover o substrato entre cavidades, girar um inserto ou prato, ou outra sequência controlada. O arranjo exato depende da geometria da peça e do equipamento; não selecione um mecanismo antes de confirmar o acesso, as folgas e como o primeiro disparo é retido.
Revise quais superfícies são moldadas em cada etapa, onde os shutoffs se encontram e como o rebarba afetaria a empunhadura. O substrato do primeiro disparo deve resistir ao segundo disparo sem se deslocar ou deformar. Localize a peça a partir de datums estáveis e planeje a inspeção para o limite, as dimensões de montagem e a superfície de contato — não apenas o contorno geral.
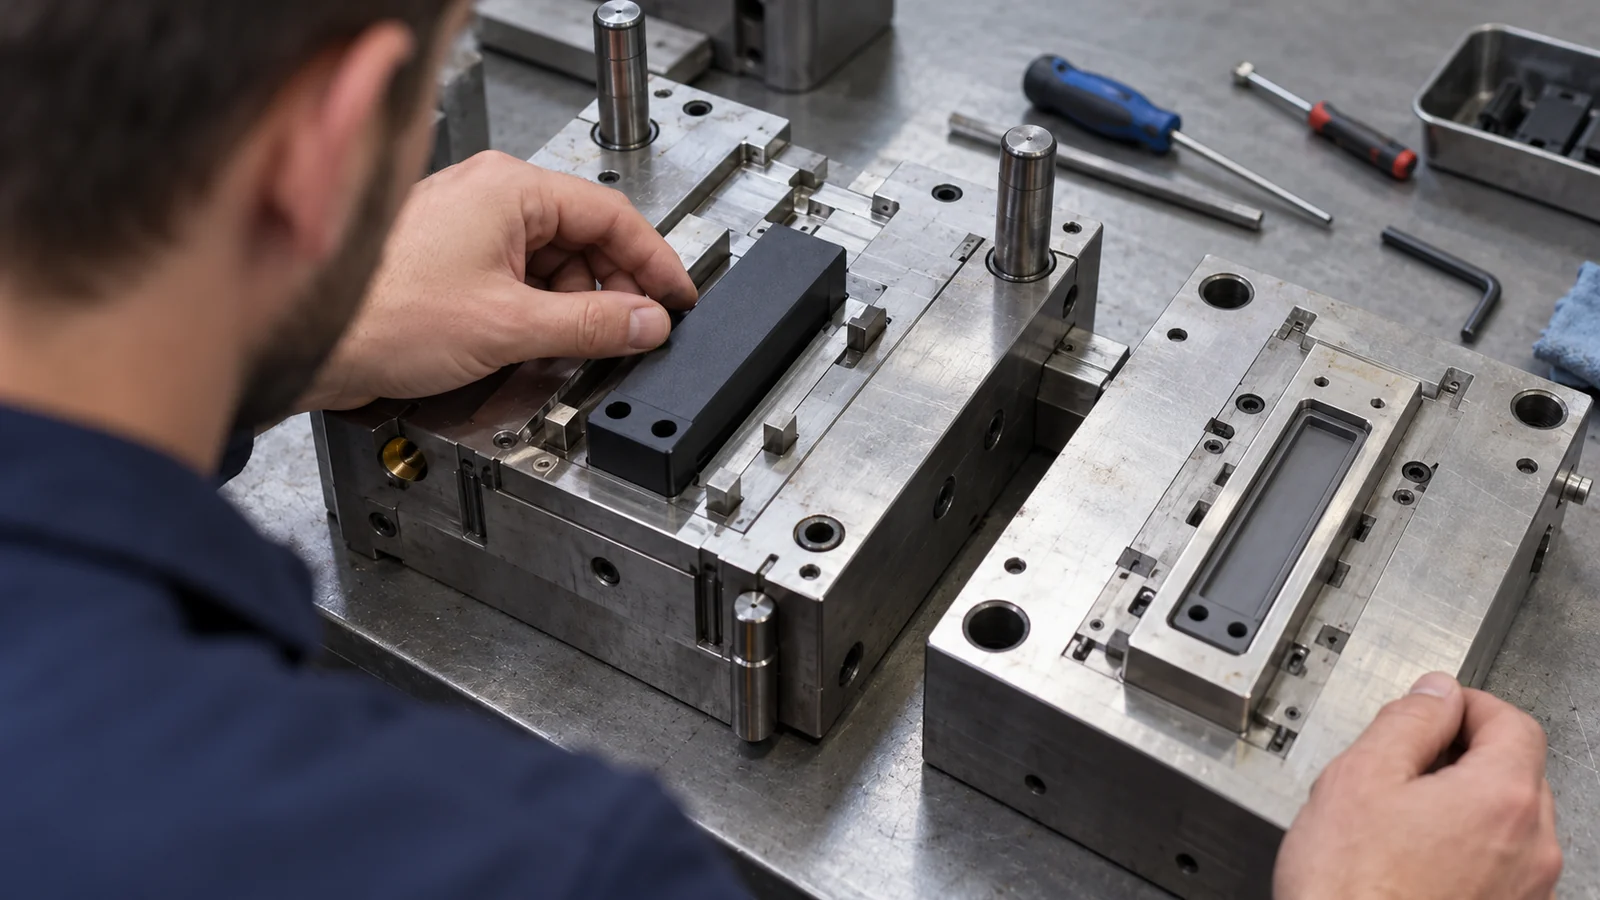
As trocas de ferramenta também podem afetar a manutenção. Pergunte como a ferramenta se separa para limpeza, como o desgaste na interface com o material será detectado e quais configurações de processo são controladas entre os ciclos. O objetivo não é maximizar a automação de forma abstrata; é produzir uma interface repetível sem tornar a ferramenta desnecessariamente difícil de dar manutenção.
Comprove a interface na garra acabada
A qualificação deve testar o conjunto completo de fixação, não apenas uma placa de material. A geometria final determina a pressão de contato, a deformação, o carregamento de descascamento e o comportamento de liberação. Use peças de trabalho representativas e a sequência operacional real quando possível.
- Verifique a geometria: meça os datums, o espaçamento das garras, a cobertura da camada macia e a posição do limite.
- Teste o contato: avalie o deslizamento, a marcação da peça e a repetibilidade com superfícies representativas.
- Inspecione a adesão e a retenção: procure por levantamento, rasgo, rebarba e movimento após os ciclos.
- Inclua o ambiente: repita as verificações relevantes após exposição a produtos de limpeza, óleo, temperatura ou desgaste.
- Revise a manutenibilidade: confirme que o conjunto de fixação pode ser removido, limpo e substituído sem danificar a interface.
Se apenas uma melhoria na superfície de contato for necessária, um pad substituível pode ser mais fácil de manter. Se uma peça moldada multimaterial for selecionada, documente as classes de material, os critérios de limite, o método de teste e a condição de serviço esperada antes da liberação do projeto.
FAQ
A moldagem de dois disparos é sempre melhor que o overmolding?
Não. A moldagem de dois disparos pode integrar a sequência, mas pode adicionar complexidade à ferramenta. O overmolding ou um pad substituível podem ser mais adequados dependendo do volume, da geometria, da compatibilidade de materiais, das revisões e das necessidades de manutenção.
Um shot macio se unirá automaticamente ao shot rígido?
Não. A união depende das classes específicas de materiais e das condições do processo. Confirme a compatibilidade e considere a retenção mecânica quando a interface precisar suportar descascamento ou cisalhamento.
O que deve ser incluído na revisão de projeto?
Forneça ambas as classes de materiais, o CAD completo do conjunto de empunhadura, as condições de contato, o perfil de carga e movimento, o ambiente de limpeza, a demanda anual e os critérios de aceitação para deslizamento, desgaste e integridade da interface.