
O processo de moldagem com assistência de gás pode produzir uma seção leve e oca sem as marcas de afundamento esperadas de uma parede espessa maciça. Mas um short shot bem executado, por si só, não torna o ciclo estável. O preenchimento com resina, o atraso do gás, a manutenção de pressão, o resfriamento e o alívio de gases devem deixar ao gás uma rota previsível através do núcleo ainda fundido. Se uma etapa se deslocar, a peça pode preencher, mas ter um canal de gás curto, uma marca superficial ou uma parede inesperadamente fina.
Este é um guia de janela de processo para engenheiros que revisam um teste, não uma lista geral de benefícios. Para o escopo do serviço e os tipos de peças, consulte moldagem por injeção assistida a gás. Aqui a questão é mais restrita: o que uma equipe deve medir antes de alterar as configurações de gás?
Neste artigo
- O shot define a rota
- O atraso altera o núcleo fundido
- A manutenção de pressão deve alcançar a seção espessa
- Leia a peça antes de alterar uma configuração
- O que preservar para a produção
- Perguntas de uma revisão de processo
O shot define a rota; ele não conclui o preenchimento
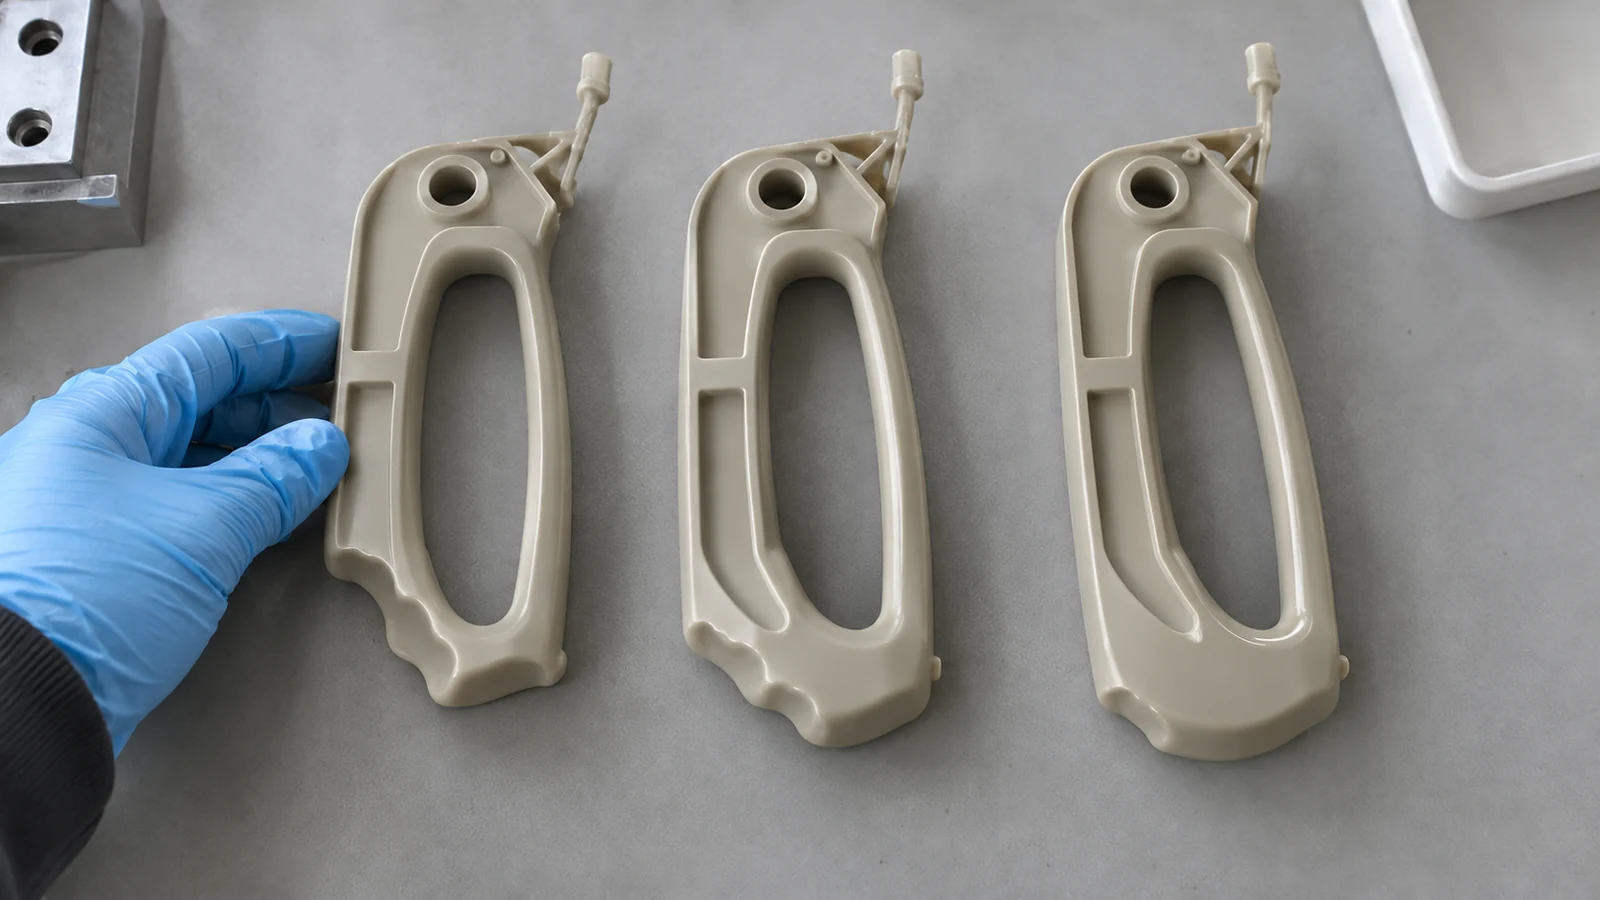
Em um ciclo de short shot, a resina primeiro ocupa parte da cavidade. O nitrogênio então desloca o núcleo quente de uma seção deliberadamente espessa e pode empurrar a resina fundida em direção ao fim do fluxo. A pele externa já começou a resfriar contra o molde. Essa diferença entre uma pele mais fria e um núcleo móvel é o que torna possível um caminho oco controlado.
Um shot muito pequeno pode deixar pouco fundido à frente do gás, aumentando a chance de preenchimento incompleto ou de rompimento do gás. Um shot muito grande pode deixar espaço insuficiente para uma penetração útil. Não há uma porcentagem universal que possa ser transferida de uma peça para outra: a posição do gate, a resina, a geometria do canal e a espessura da parede alteram a faixa utilizável. Registre a configuração real do shot e o peso da peça moldada durante os testes, depois corte peças representativas para ver por onde o gás passou.
Não trate toda característica escura ou de aparência oca como prova de um canal completo. Um corte de seção pode revelar um segmento maciço atrás de um exterior aparentemente aceitável. Esse segmento pode continuar a resfriar e encolher de forma diferente da área oca pretendida.
O atraso do gás altera qual núcleo ainda é móvel
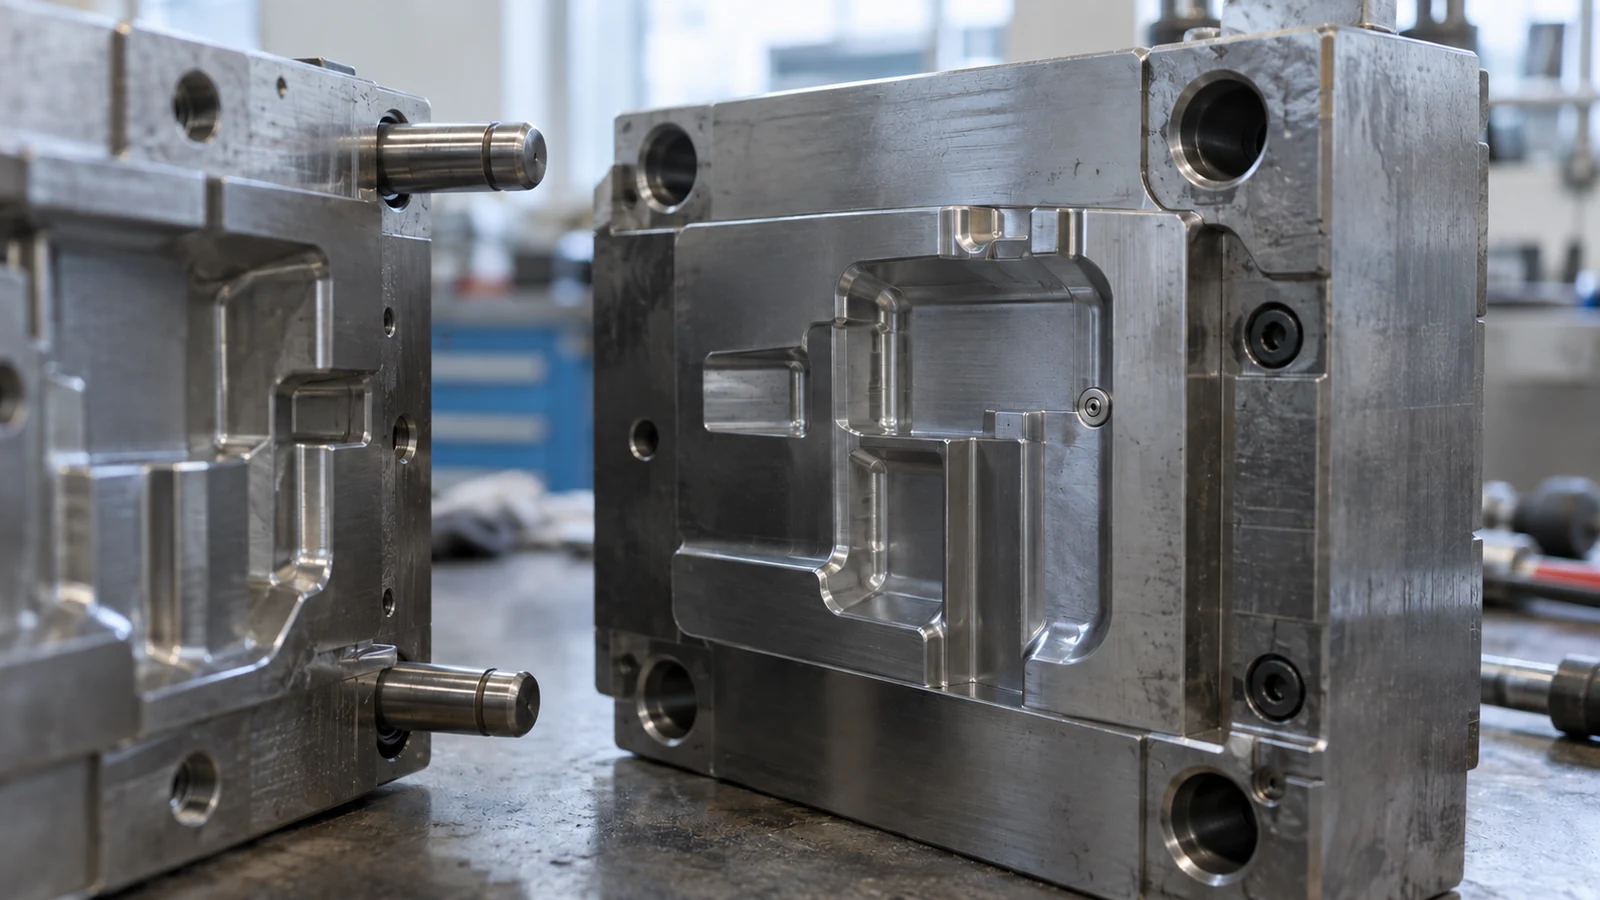
O intervalo entre o preenchimento com resina e a entrada de gás determina quanto do núcleo permanece móvel. Se o gás entrar antes de se formar uma pele útil, ele pode migrar para uma parede fina ou romper a superfície. Se entrar depois que a rota espessa já tiver solidificado demais, a penetração pode parar cedo e deixar uma massa propensa a rechupes perto do fim do canal.
O atraso não pode ser avaliado isoladamente. A temperatura do fundido, a temperatura do molde, o tamanho da injeção e a espessura local da parede afetam todos o resfriamento. Altere uma variável por vez durante um teste controlado e compare cortes de seção nos mesmos locais. Uma melhoria visível na superfície é evidência útil, mas não mostra se a seção oca é contínua ou se a parede remanescente é adequada para a carga da peça.
Se um processo só funciona em uma combinação estreita de ajustes, inspecione a geometria além da receita. O gás tende a seguir a rota mais quente e mais espessa, de menor resistência. Uma rota ruim nem sempre pode ser corrigida aumentando a pressão.
A Recalque Deve Alcançar a Seção Espessa Que Está Encolhendo
A pressão do gás pode sustentar a superfície por dentro enquanto a resina resfria, mas só ajuda onde um caminho de gás conectado realmente chega. Uma nervura espessa deixada sólida além de um canal interrompido ainda pode apresentar rechupe ou contração diferencial. O perfil de pressão e o tempo de recalque, portanto, precisam ser avaliados em conjunto com a penetração do gás e o resfriamento, em vez de usados como indicadores de qualidade isolados.
Aumentar a pressão não é uma resposta padrão segura para todo defeito. Isso pode mover a frente de gás para uma região não intencional ou afinar a parede perto de um canto. Primeiro identifique se o problema é penetração curta, uma frente instável, empacotamento insuficiente de uma superfície específica ou resfriamento irregular. Se o problema se origina no caminho de fluxo planejado, um fluxo de molde pode ajudar a testar a relação entre padrão de preenchimento, rota do gás e geometria antes que outra alteração de ferramental seja aprovada.
Leia a Peça Antes de Alterar os Ajustes
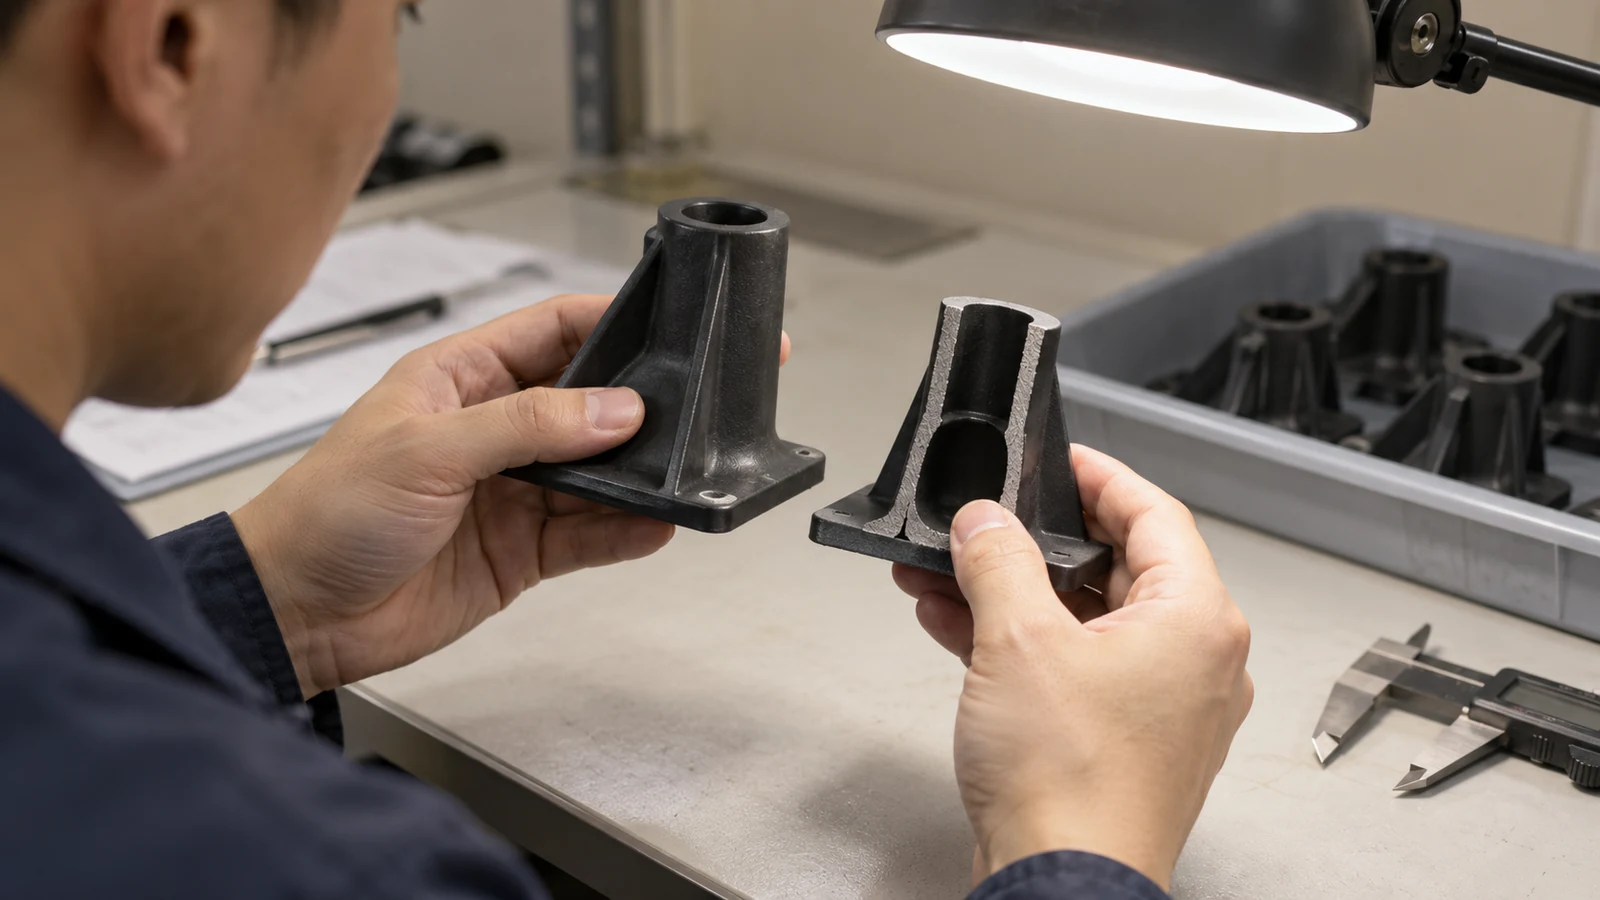
Um teste de processo é mais fácil de interpretar quando cada sintoma é associado a evidência física. Compare peças feitas sob ajustes identificados e mantenha consistentes o plano de corte, os locais de medição e os critérios de aparência. A tabela abaixo descreve um ponto de partida diagnóstico, não uma causa garantida.
| Observação | Verifique primeiro | Evidência a reter |
|---|---|---|
| Rechupe permanece perto de uma extremidade espessa | Se o caminho oco alcança essa seção | Corte de seção e fotografia da superfície |
| O gás atravessa uma parede | Fundido remanescente à frente do gás, temporização e geometria local da parede | Local da perfuração e registro do disparo |
| O comprimento da cavidade varia por ciclo | Consistência do disparo, entrada de gás e estabilidade térmica | Pesos das peças e cortes de seção repetidos |
As mudanças de processo devem ser avaliadas em relação às superfícies e dimensões críticas do desenho, e não apenas ao peso da peça. Uma peça mais leve não é automaticamente melhor se a continuidade da parede, a rigidez ou a qualidade superficial se tornarem menos previsíveis.
O que preservar quando o teste se torna produção
A aprovação deve definir tanto a janela do lado da máquina quanto as evidências do lado da peça. Preserve a identificação da resina, o ajuste do disparo, a temporização da entrada de gás, o perfil de pressão, a sequência de recalque e ventilação, as condições de temperatura do molde e um método acordado para verificar a seção oca. Registre quais dimensões e superfícies visíveis importam para o comprador. Estes são itens a revisar para um projeto específico, não a afirmação de que existe uma janela universal.
- Marque os planos de seção. Selecione locais que revelem o início, a curva e o fim do trajeto pretendido do gás.
- Acorde as condições de aprovação. Declare a aparência exigida, a continuidade da parede e as dimensões do desenho antes de avaliar as amostras.
- Mantenha um registro de mudanças. Se um parâmetro mudar, compare a nova peça com a mesma seção e o mesmo plano de inspeção.
Para um design ainda antes do ferramental, é melhor revisar a rota de gás pretendida junto com o desenho da peça do que confiar em um teste de processo para descobrir um canal ausente.
Perguntas de uma revisão de processo
Mais pressão de gás pode corrigir um canal oco curto?
Não de forma confiável. Primeiro estabeleça se a rota do fundido congelou, se a entrada de gás está mal posicionada ou se a geometria do canal é ambígua. Mais pressão pode criar um novo defeito de parede fina sem estender o caminho desejado.
Um exterior de boa aparência é suficiente para aprovar o ciclo?
Não. A aparência deve ser combinada com verificações de seção e com as dimensões ou requisitos mecânicos do desenho. O caminho oco não visível faz parte do resultado funcional.
Quais arquivos ajudam a avaliar um teste difícil?
Forneça o modelo 3D, o desenho, a classe de resina, as faces de aparência marcadas, a direção de carga esperada e fotografias ou cortes de seção do defeito. Esses detalhes tornam uma revisão de processo muito mais específica do que uma lista de configurações da máquina.