
Designers estruturais automotivos e engenheiros de embalagens industriais enfrentam pressão contínua para reduzir a massa dos componentes sem comprometer a rigidez à flexão mecânica. Peças plásticas sólidas com paredes espessas sofrem contração térmica localizada, criando marcas de rechupes superficiais indesejáveis, alta tensão interna e longos atrasos de resfriamento. A injeção de agentes de expansão físicos em termoplásticos fundidos cria pressão interna de gás que neutraliza a contração volumétrica enquanto reduz o peso da peça. Este guia técnico revisa o processamento físico com fluido supercrítico, a mecânica de redução da pressão na cavidade e as aplicações estruturais em polímeros.
Índice
Tecnologia de Espuma Microcelular (MuCell) para Redução de Peso
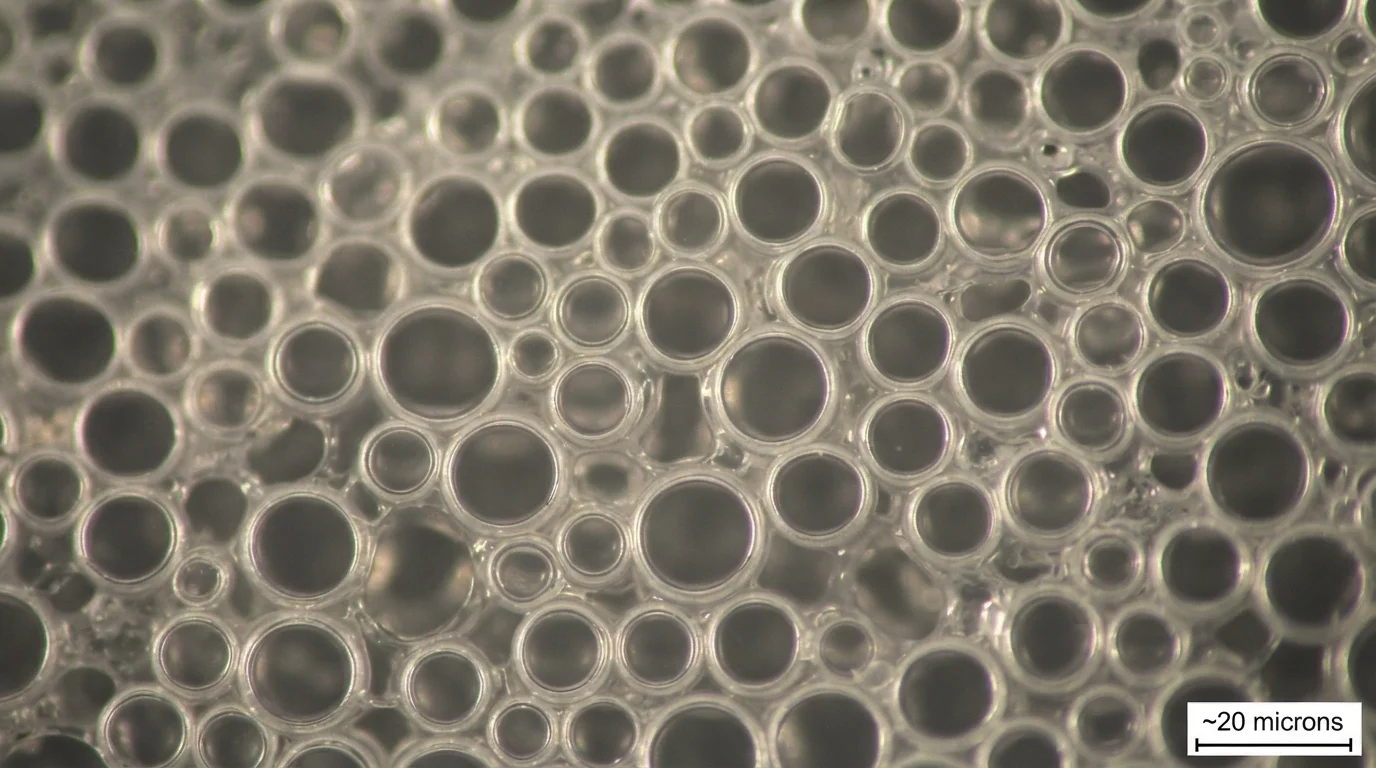
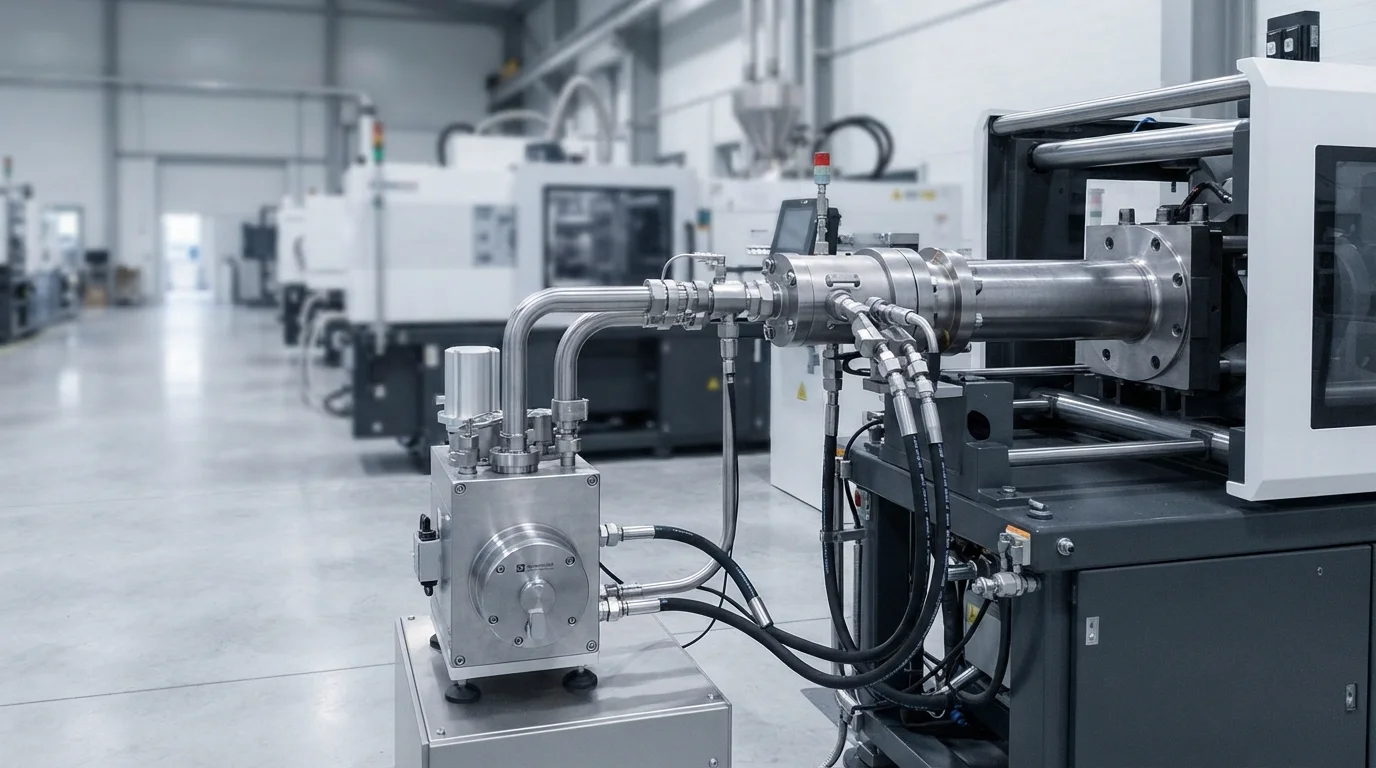
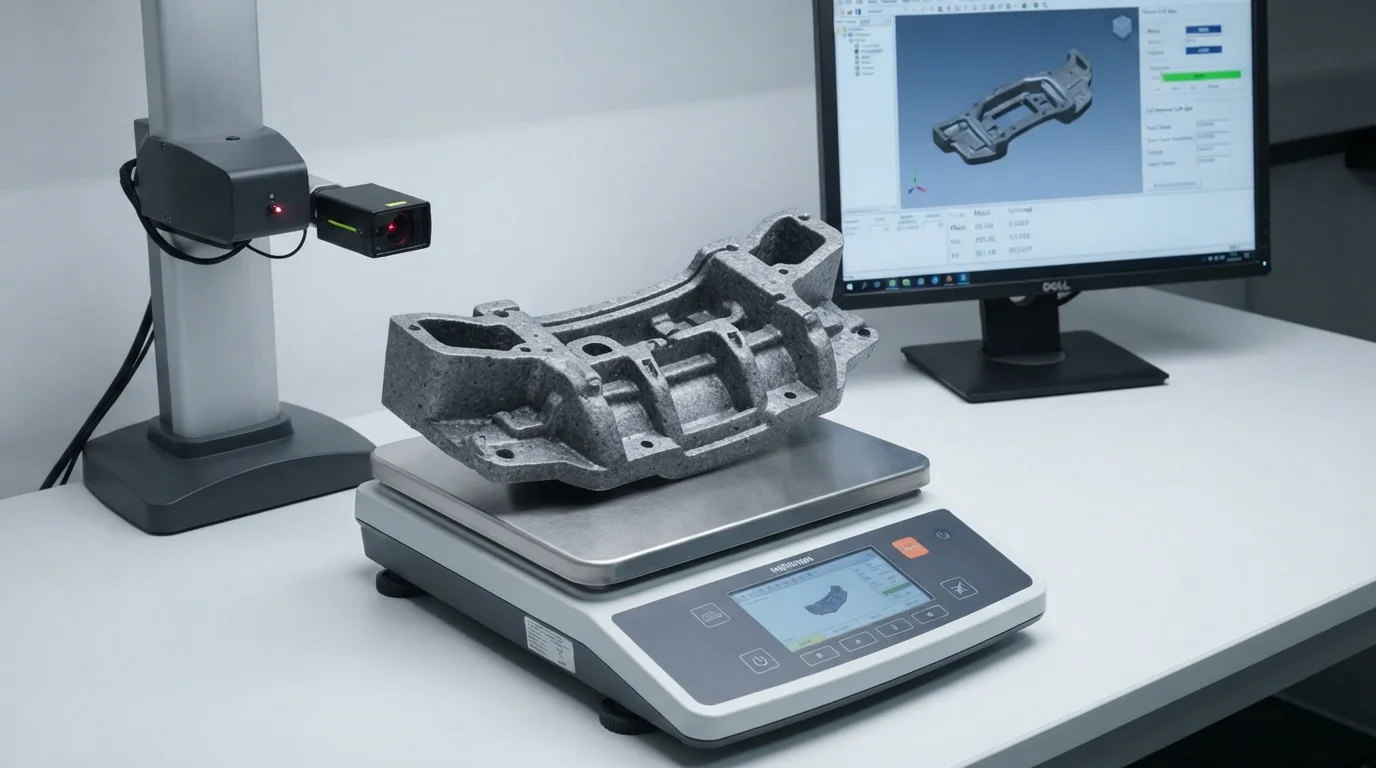
A execução da moldagem por injeção de espuma física utiliza tecnologia MuCell para dissolver fluido supercrítico no fundido de polímero. A injeção de nitrogênio ou dióxido de carbono supercrítico no cilindro da máquina a 15 a 25 MPa forma uma solução monofásica de polímero-gás. Quando a solução monofásica entra na cavidade do molde e experimenta uma rápida queda de pressão, bilhões de células de espuma microcelular nucleiam instantaneamente. A criação de microbolhas fechadas medindo 5 a 50 mícrons reduz o peso do componente em 10% a 20% enquanto mantém o momento de inércia estrutural. A espumação física supercrítica não deixa resíduos de subprodutos químicos, preservando a pureza da matéria-prima e a reciclabilidade.
Supercritical foaming process sequence includes:
- Supercritical fluid delivery—Injecting nitrogen gas in its supercritical state ensures complete dissolution into the polymer melt.
- Single-phase solution mixing—Mixing gas and molten resin under high barrel pressure creates a homogeneous polymer-gas solution.
- Microcell nucleation—Dropping pressure as the melt enters the cavity triggers rapid nucleation of billions of micro-bubbles.
- Internal cavity expansion—Expanding gas bubbles push molten resin outward against mold walls, creating a solid skin and foamed core.
Eliminating Sink Marks & Reducing Internal Mold Cavity Pressure
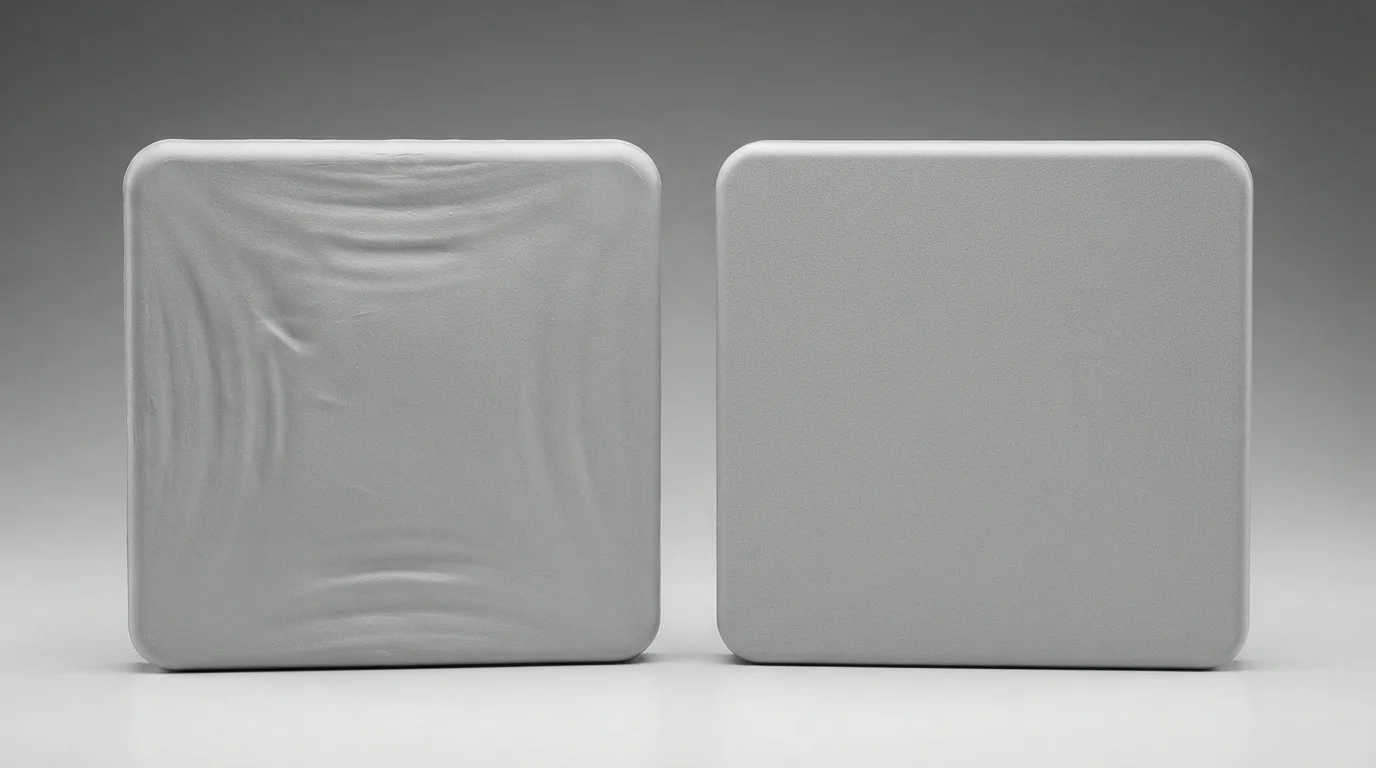
Expanding micro-bubbles generate continuous self-packing pressure from inside the part core throughout the cooling phase. Internal gas expansion pushes cooling polymer against cavity steel, completely eliminating surface sink marks over thick structural ribs. Lowering melt viscosity via dissolved gas permits foam injection molding at 30% to 50% lower cavity pressures than solid molding. Reduced cavity pressure eliminates molded-in stress and minimizes part warpage, allowing smaller clamping tonnage presses to mold large structural covers.
Structural Polymer Foaming for Large Enclosures & Automotive Components
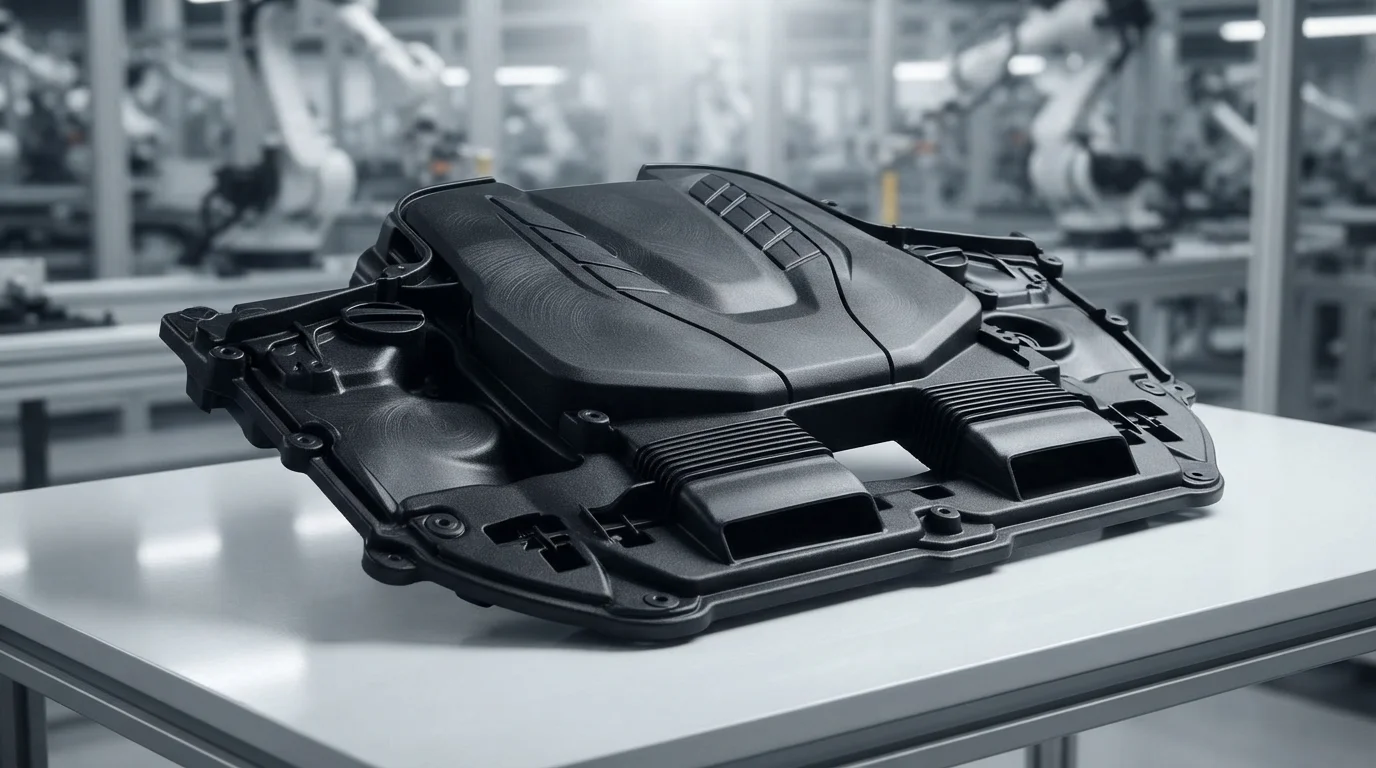
Structural foaming operates effectively across a wide spectrum of engineering resins, including glass-filled PA66-GF30, polipropileno (PP), PC/ABS, e PBT. As tampas de motor automotivo, suportes de painel e painéis de invólucro industrial ganham rigidez estrutural máxima por unidade de massa através de processamento microcelular. Combinando redução de peso com estabilidade dimensional sem empenamento acelera a qualificação de componentes em plataformas exigentes de e-mobilidade. A implantação de controles avançados de processo durante a moldagem por injeção de espuma entrega peso consistente da peça e resistência à fadiga mecânica. Engenheiros que especificam moldagem por injeção de espuma para aplicações estruturais alcançam economia significativa de material sem sacrificar o desempenho ao impacto.
| Grau de Resina de Engenharia | Tipo de Agente Gás | Tamanho Médio de Célula (μm) | Redução de Peso (%) | Aplicação Primária de Espuma |
|---|---|---|---|---|
| PA66-GF30 (Zytel 70G33L) | Nitrogênio Supercrítico (N2) | 10 – 25 μm | 12% – 18% | Coberturas de motor automotivo e tampas de balancim |
| Polipropileno (PP-HP500N) | N2 / CO2 Supercrítico | 20 – 50 μm | 15% – 25% | Suportes de porta internos grandes e revestimentos de porta-malas |
| Liga PC/ABS (Bayblend) | Nitrogênio Supercrítico (N2) | 15 – 30 μm | 10% – 15% | Electronic enclosure base plates |
Perguntas Frequentes (FAQs)
What is the difference between physical MuCell foaming and chemical blowing agents?
Physical MuCell foaming dissolves supercritical nitrogen or carbon dioxide gas directly into the melt, creating millions of uniform micro-bubbles measuring 5 to 50 microns. Chemical blowing agents rely on thermal powder decomposition, leaving chemical residues and creating larger, irregular gas voids that compromise mechanical strength. Physical foaming ensures higher dimensional stability and superior impact resistance.
Does foam injection molding create swirl marks on part surfaces?
Expanding gas bubbles reaching cold cavity walls can create faint silver swirl marks on unpainted appearance faces. Using elevated mold temperatures, rapid injection speeds, or gas counter-pressure tooling eliminates surface swirl, producing pristine cosmetic finishes. Automotive interior parts frequently painted or textured mask these microscopic flow lines completely.
How much weight reduction can be achieved with microcellular foaming?
Weight reduction typically ranges from 10% to 20% for structural engineering parts without sacrificing mechanical performance. Thin-walled parts achieve 8% to 12% mass reduction, while thick structural housings achieve up to 25% material savings. Material savings directly translate to lower part weight and reduced shipping costs.