
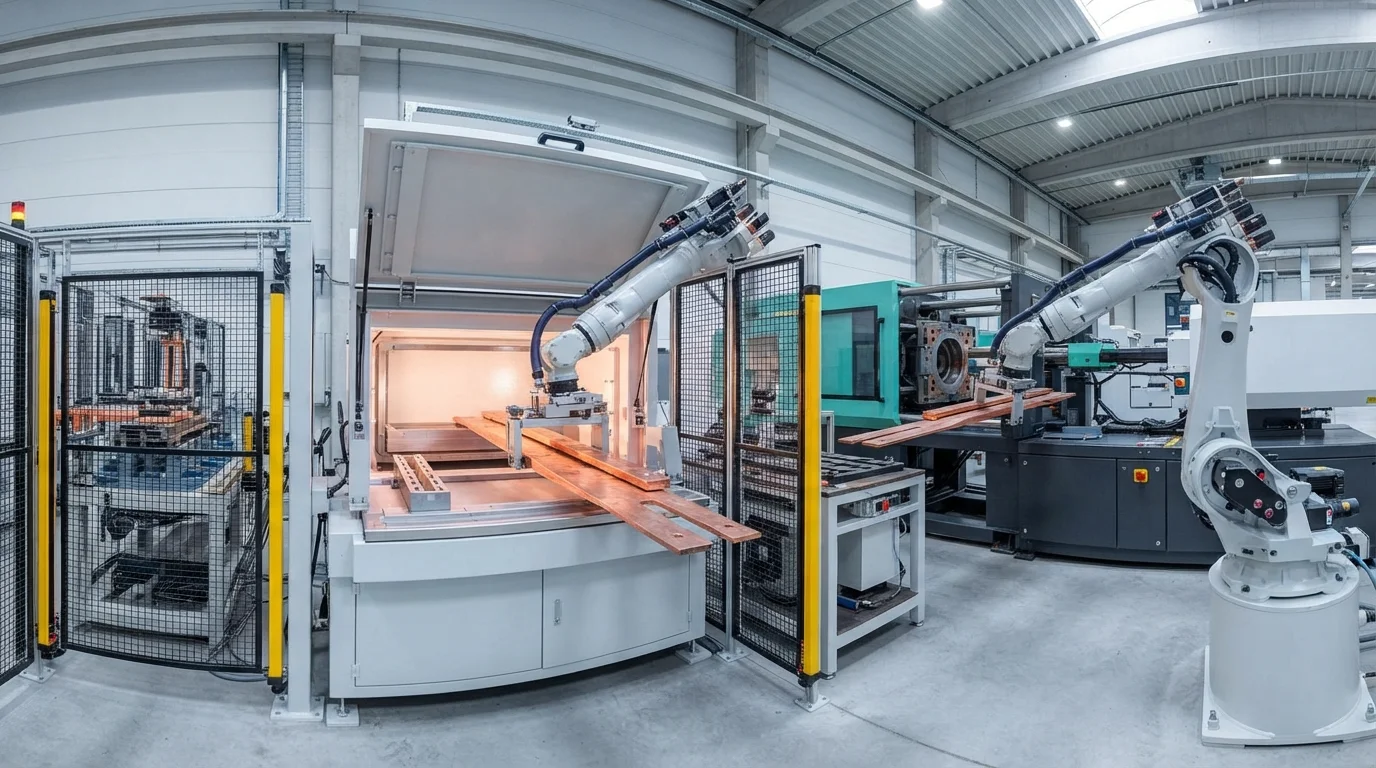
La distribuzione ad alta tensione nei sistemi di batterie dei veicoli elettrici (EV) richiede percorsi isolati e robusti per collegare in sicurezza i moduli di celle impilati. I cablaggi tradizionali sono ingombranti, richiedono molta manodopera per l'assemblaggio e sono soggetti a errori di instradamento in condizioni di elevate vibrazioni. Integrare conduttori in rame o alluminio direttamente negli elementi strutturali in plastica dell'involucro risolve questi problemi massimizzando l'efficienza spaziale. Questa guida tecnica ingegneristica affronta le configurazioni degli stampi, i criteri di selezione dei materiali e i processi di validazione della qualità essenziali per lo stampaggio a inserto di metallo-plastica.
Sommario
Risolvere la mancata corrispondenza di dilatazione termica nello stampaggio a inserto di metallo-plastica
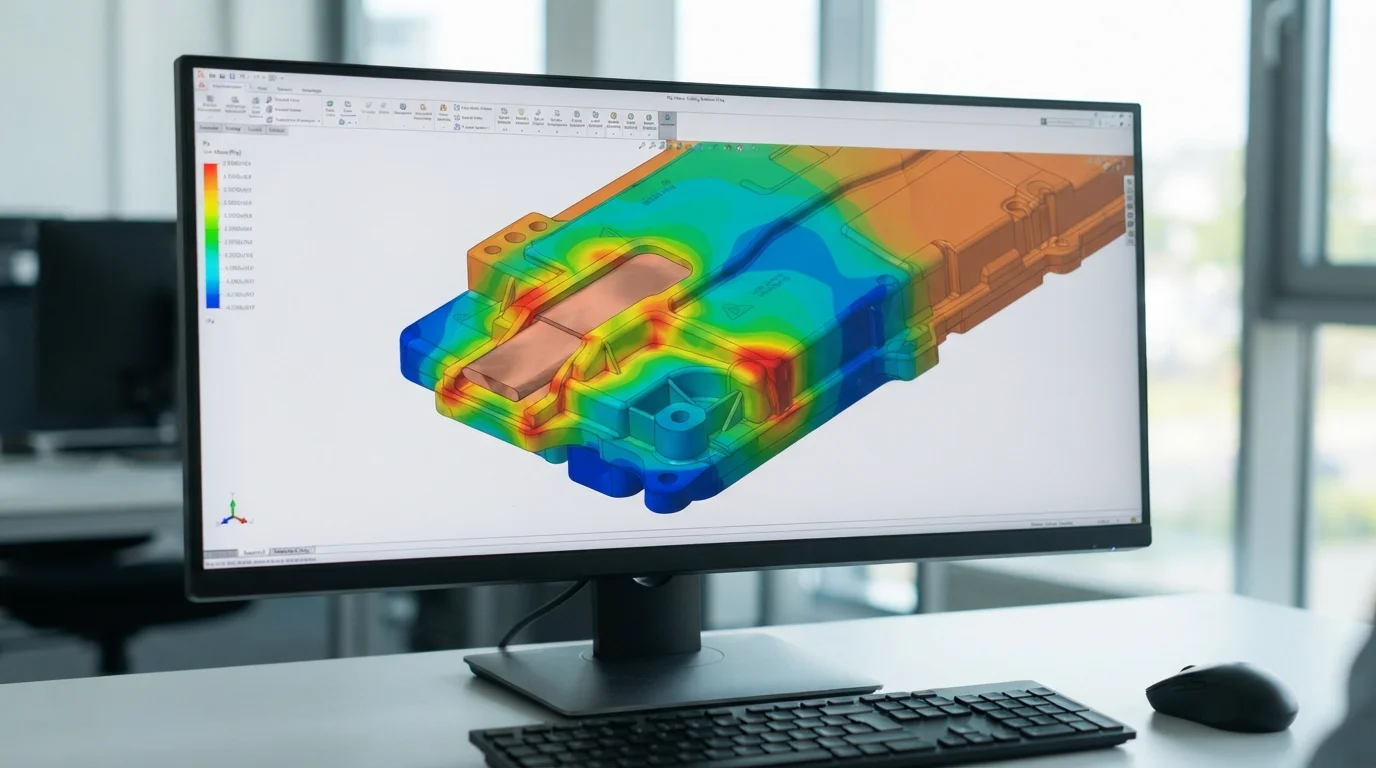
Integrare barre collettrici in rame o alluminio direttamente nella struttura in plastica semplifica l'assemblaggio, e l'esecuzione dello stampaggio a inserto di barre collettrici nei coperchi delle batterie EV fornisce uno strato isolante robusto che previene i cortocircuiti. Tuttavia, fondere metallo rigido e termoplastica fusa introduce grave stress fisico a causa della grande differenza nei loro coefficienti di dilatazione termica (CTE). Il rame si espande a circa 16,5 ppm/K, mentre le resine ingegneristiche tipiche si restringono e si espandono a tassi significativamente più elevati. Durante la fase di raffreddamento del ciclo di iniezione, questa mancata corrispondenza termica causa stress residuo localizzato all'interno del polimero, portando potenzialmente a micro-crepe attorno all'inserto metallico.
Per neutralizzare questo stress meccanico, i nostri ingegneri di stampi implementano un approccio strutturato:
- Preriscaldamento degli inserti metallici—Riscaldare i terminali in rame a 100°C prima di caricarli nel nucleo dello stampo riduce lo shock termico localizzato durante l'iniezione del polimero.
- Ottimizzare la pressione di mantenimento del fuso—Applicare profili di mantenimento a più stadi previene che le tensioni di compattazione si concentrino vicino ai confini metallo-plastica.
- Selezionare resine ad alta elongazione—L'uso di poliammidi modificate all'impatto o miscele PBT personalizzate aumenta la resilienza fisica attorno agli angoli metallici taglienti.
- Integrare angoli arrotondati sugli inserti—Arrotondare i bordi delle barre collettrici metalliche previene che i punti di concentrazione delle sollecitazioni fisiche taglino la plastica circostante.
Prevenire i guasti da distanza di isolamento ad alta tensione durante l'esecuzione stampaggio a inserto di barre collettrici nei coperchi delle batterie EV si basa su questi passaggi preparatori critici. Il nostro reparto attrezzeria rettifica su misura ogni superficie di chiusura metallica per garantire un incapsulamento ermetico. Una preparazione adeguata garantisce che le parti sopravvivano a estesi test di shock termico automobilistico senza degradazione fisica.
Garantire la Conformità a Distanza di Isolamento e Scaricamento ad Alta Tensione
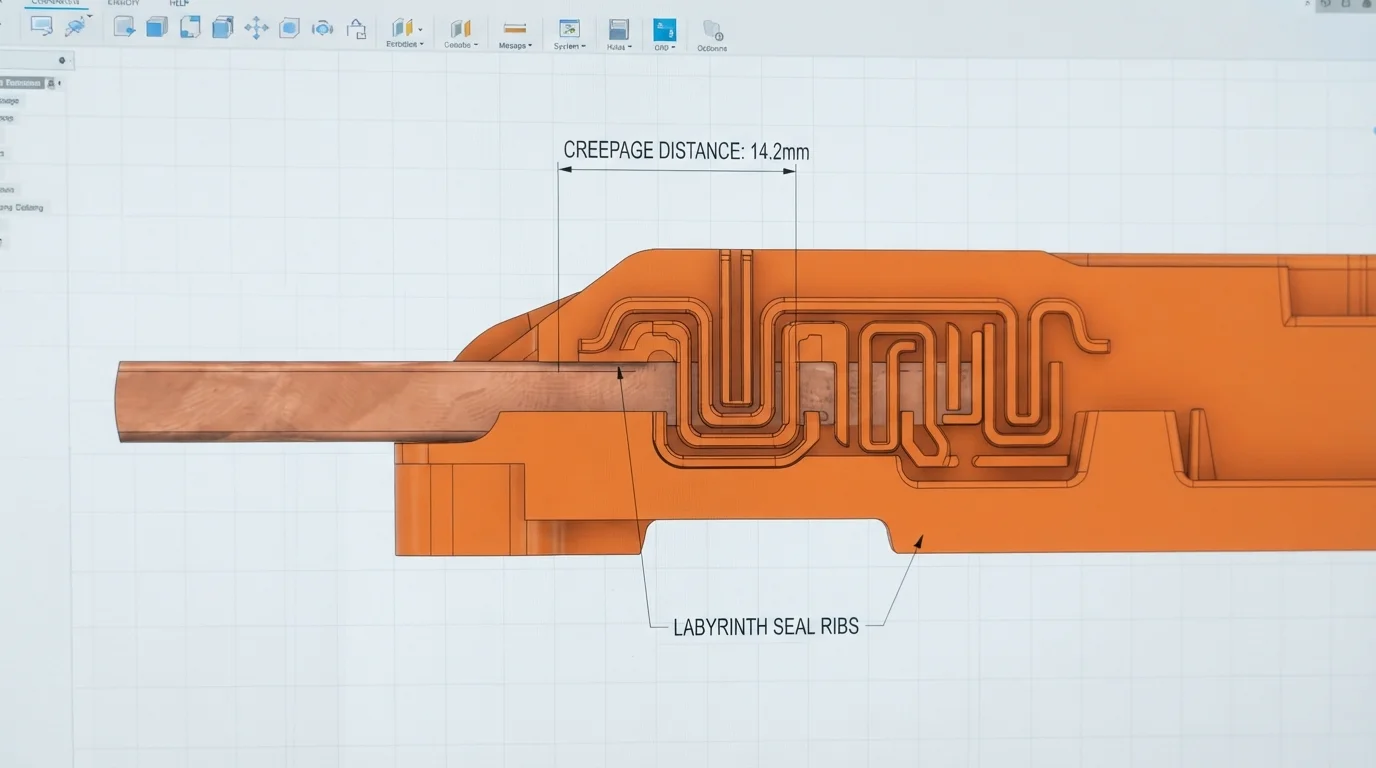
Garantire una rigorosa conformità alla sicurezza ad alta tensione è obbligatorio mentre le piattaforme automobilistiche passano da architetture da 400V a 800V. Progettare interfacce dirette plastica-metallo richiede una stretta aderenza agli standard internazionali di isolamento elettrico come IEC 60664-1. Umidità, nebbia salina e depositi di particolato atmosferico possono creare percorsi di tracciamento conduttivi lungo il confine dove la plastica incontra il metallo. Per combattere i guasti da tracciamento, i progettisti di attrezzeria incorporano nervature a labirinto rialzate lungo il perimetro dei contatti metallici esposti.
Queste barriere polimeriche rialzate estendono artificialmente la distanza di isolamento fisico senza aumentare l'ingombro complessivo del coperchio del pacco batterie. Controllare il ritiro differenziale della matrice polimerica durante stampaggio a inserto di barre collettrici nei coperchi delle batterie EV previene la formazione di micro-spazi lungo questi confini a labirinto. Anche uno spazio di 0,05mm può raccogliere umidità, facilitando perdite ad alta tensione o rottura dielettrica catastrofica. Utilizziamo punti di iniezione multiporta per bilanciare il riempimento della cavità, assicurando una tenuta fisica stretta su ogni millimetro quadrato del substrato metallico.
In definitiva, la nostra comprovata capacità di stampaggio a inserto di barre collettrici nei coperchi delle batterie EV è una capacità chiave per la produzione di avanzati gli alloggiamenti batteria in plastica personalizzati per veicoli elettrici. Questa consolidazione strutturale riduce il peso semplificando al contempo le linee di assemblaggio automatico del pacco finale. Incorporare barre collettrici isolate direttamente nei componenti dell'involucro elimina i cavi allentati, migliorando l'affidabilità dell'assemblaggio per piattaforme pesanti esigenti.
Domande frequenti (FAQ)
Come si previene la formazione di bave di plastica sui pad di contatto attivi delle barre collettrici?
Prevenire la formazione di bave di plastica richiede il mantenimento di tolleranze di chiusura dell'attrezzeria inferiori a 0,015mm. I nostri progettisti di attrezzeria utilizzano inserti flottanti a molla all'interno del nucleo dello stampo per compensare le variazioni di spessore della lamiera di rame. Questo bloccaggio dinamico a pressione garantisce una tenuta stretta contro i terminali di connessione attivi durante l'iniezione ad alta pressione.
Quali resine isolanti sono migliori per l'incapsulamento di barre collettrici a 800V?
La poliammide 66 con fibra di vetro al 30% (PA66-GF30) o il polibutilene tereftalato (PBT) sono le principali scelte ingegneristiche. Questi polimeri offrono indici di resistenza al tracciamento comparativi (CTI) eccezionali superiori a 600V, fornendo al contempo la rigidità meccanica necessaria per resistere a carichi di vibrazione dinamici.
Come si testa l'integrità della tenuta delle barre collettrici sovrastampate?
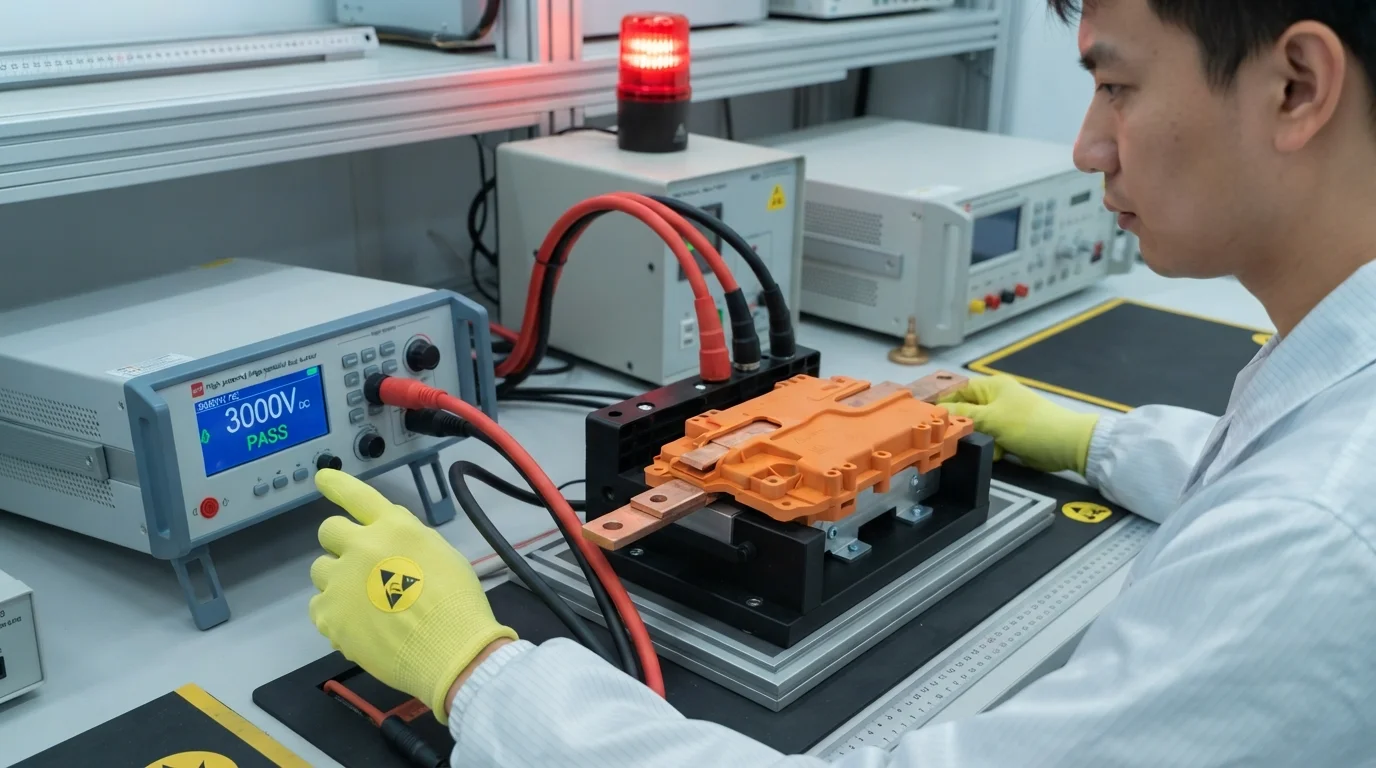
La verifica della qualità utilizza test di tenuta a bolle ad alta pressione e test di isolamento elettrico ad alto potenziale (Hi-Pot). L'applicazione di 3.000 V CC attraverso il rame incapsulato conferma zero perdite di isolamento dielettrico in condizioni di simulazione.