
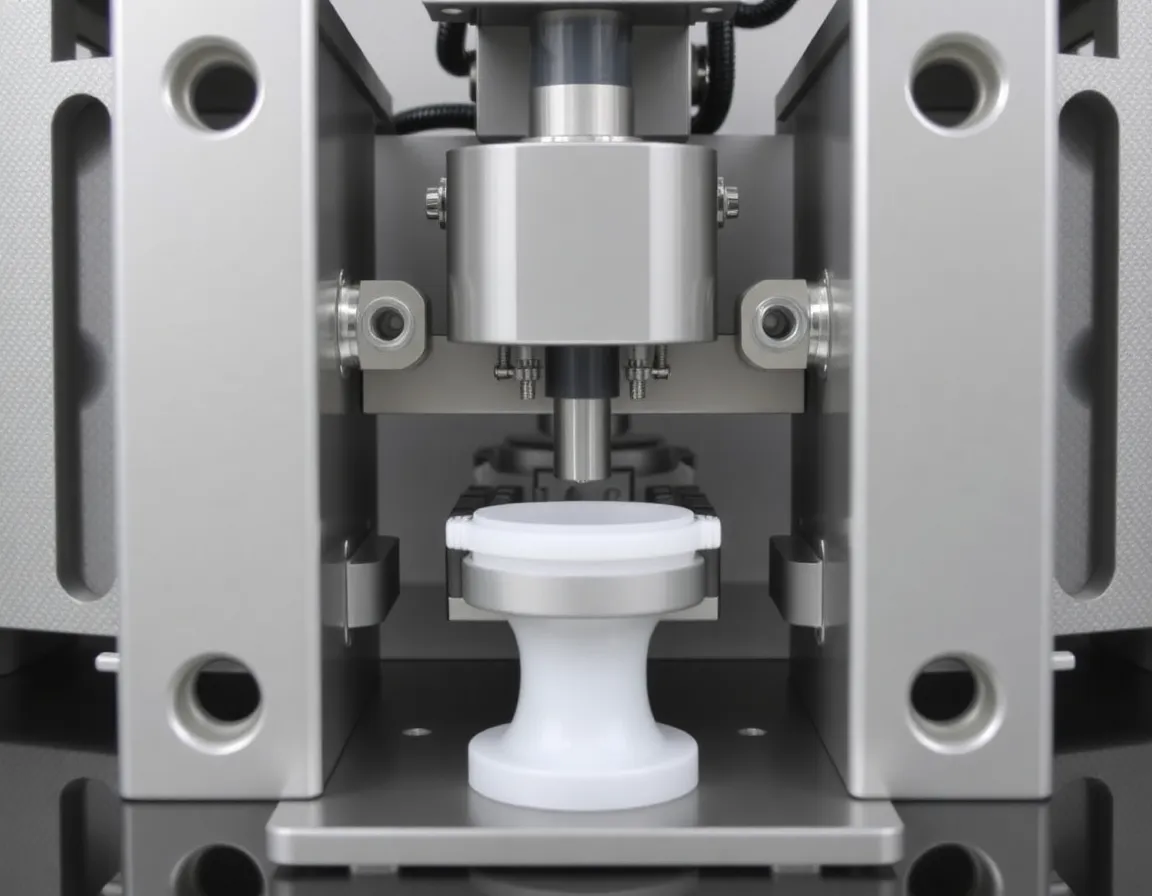
Dans le monde de la fabrication moderne, la marge d'erreur se mesure souvent en microns. Lorsqu'un composant est destiné à un dispositif médical, un connecteur à fibre optique ou une puce microfluidique, le moulage par injection standard ne suffit tout simplement pas. C'est là que moulage plastique ultra-précis entre en jeu. Pour les acheteurs, comprendre les nuances de ce procédé spécialisé fait la différence entre un lancement de produit réussi et un rappel coûteux. Cet article détaille précisément ce qu'implique le moulage ultra-précis, en quoi il diffère du moulage standard et ce que vous devez évaluer avant de signer un bon de commande.
Qu'est-ce que le moulage plastique ultra-précis exactement ?
À la base, le moulage plastique ultra-précis est un procédé de fabrication avancé utilisé pour produire des pièces plastiques avec des tolérances extrêmement serrées, souvent de l'ordre de ±0,001 mm à ±0,01 mm (1 à 10 microns). Alors que le moulage par injection standard peut maintenir des tolérances de ±0,1 mm ou plus larges, le moulage ultra-précis exige un niveau de contrôle qui touche chaque aspect du cycle de production—de la conception du moule et la sélection des matériaux à la calibration de la machine et les conditions environnementales.
Il ne s'agit pas seulement de fabriquer de petites pièces. Il s'agit de fabriquer des pièces où la précision dimensionnelle, l'état de surface et la clarté optique sont non négociables. Pensez aux minuscules lentilles à l'intérieur d'un appareil photo de smartphone, aux canaux microfluidiques dans un dispositif de laboratoire sur puce, ou aux ferrules de connecteurs qui alignent les câbles à fibre optique. Ces composants ne peuvent pas fonctionner s'ils sont décalés ne serait-ce que d'une fraction de cheveu humain.
Caractéristiques clés du moulage ultra-précis
- Plage de tolérance : Généralement entre 1 et 10 microns, parfois plus serrée pour des caractéristiques spécifiques.
- État de surface : Souvent de qualité optique (SPI A1-A3) sans lignes d'écoulement ni défauts visibles.
- Cohérence des matériaux : Nécessite des résines de qualité technique avec une grande cohérence d'un lot à l'autre.
- Contrôle du processus : Surveillance en temps réel de la pression, de la température et de la vitesse d'injection à un niveau micro.
Comment fonctionne le moulage ultra-précis : une décomposition étape par étape
Comprendre le flux de travail aide les acheteurs à poser les bonnes questions. Le moulage ultra-précis n'est pas une étape unique mais une chaîne de processus hautement contrôlés.
1. Conception et fabrication du moule
Le moule est le cœur du processus. Pour les travaux ultra-précis, les moules sont souvent usinés à l'aide de tournage au diamant monocristallin ou en usinage par électroérosion à micro-électrode (micro-EDM). L'acier ou le carbure utilisé doit être exempt de défauts microscopiques. Les canaux de refroidissement sont conçus à l'aide de la dynamique des fluides numérique (CFD) pour garantir une répartition uniforme de la température, évitant ainsi le gauchissement qui pourrait ruiner les tolérances.
2. Sélection et séchage des matériaux
Tous les plastiques ne se valent pas. Le moulage ultra-précis utilise souvent des matériaux tels que PMMA (acrylique), polycarbonate, COC/COP (polymères d'oléfines cycliques) et polymères à cristaux liquides (LCP). Ces matériaux doivent être séchés à des niveaux d'humidité extrêmement faibles—souvent inférieurs à 0,02%—avant le moulage. Toute humidité résiduelle peut créer des micro-bulles ou des marques de splay qui compromettent l'intégrité optique ou dimensionnelle.
3. Le processus de moulage par injection
Ici, la machine fait le gros du travail. Les machines de moulage ultra-précis sont généralement tout électrique (et non hydraulique) car elles offrent une répétabilité allant jusqu'à 0,01 mm par injection. Les paramètres clés comprennent :
- Pression d'injection : Contrôlé en plusieurs étapes pour éviter le surcompactage des parois minces.
- Température de fusion : Maintenue à ±0,5 °C de la cible.
- Température du moule : Souvent cyclé rapidement par chauffage variothermique pour améliorer la réplication de surface.
- Taille de la pièce injectée : Calculée avec une précision de 0,001 gramme.
4. Inspection et métrologie
On ne peut pas revendiquer l'ultra-précision sans preuve. Les fournisseurs utilisent des machines à mesurer tridimensionnelles (MMT), des comparateurs optiques, l'interférométrie en lumière blanche et le balayage laser pour vérifier chaque dimension critique. Pour les productions à grand volume, la maîtrise statistique des procédés (MSP) est obligatoire, avec des valeurs CpK généralement exigées à 1,67 ou plus.
Pourquoi les acheteurs choisissent le moulage d'ultra-précision : avantages et applications
Le coût majoré du moulage d'ultra-précision se justifie par les avantages qu'il apporte dans des industries spécifiques à forts enjeux.
Avantages
- Élimination de l'assemblage : Les pièces s'emboîtent parfaitement sans usinage secondaire ni ajustement.
- Miniaturisation : Permet des caractéristiques complexes et minuscules qui seraient impossibles avec la fabrication soustractive.
- Clarté optique : Produit des lentilles et des guides de lumière avec une biréfringence et un voile minimaux.
- Constance à grande échelle : Une fois réglé, le processus se répète des millions de fois avec une variation négligeable.
- Réduction des déchets : Moins de rejets signifie un coût total de possession plus faible malgré des coûts d'outillage initiaux plus élevés.
Applications critiques
Vous trouverez des pièces moulées d'ultra précision dans :
- Dispositifs médicaux : Puces microfluidiques, composants d'administration de médicaments, cartouches de diagnostic et instruments chirurgicaux mini-invasifs.
- Télécommunications : Ferrures de fibre optique, réseaux de lentilles et connecteurs de guide d'ondes.
- Électronique grand public : Lentilles de caméra de smartphone, collimateurs VCSEL et composants de micro-haut-parleurs.
- Automobile : Optiques LiDAR, boîtiers de capteurs et buses d'injection de carburant.
- Photonique : Éléments optiques diffractifs et conduits de lumière pour lunettes de réalité augmentée.
Ce que les acheteurs doivent évaluer avant de choisir un fournisseur
Tous les mouleurs par injection ne sont pas capables de réaliser des travaux d'ultra précision. Beaucoup prétendent le contraire, mais rares sont ceux qui disposent de l'équipement, de la culture et de la métrologie nécessaires pour le prouver. En tant qu'acheteur, vous devez creuser en profondeur.
1. Capacité des machines et tonnage
Demandez les marques et modèles précis des machines. Le moulage d'ultra précision est souvent réalisé sur des presses tout-électriques de faible tonnage (5 à 50 tonnes) de fabricants tels que Sodick, Fanuc et Arburg. Ces machines disposent d'un contrôle en boucle fermée de la vitesse d'injection et de la pression de maintien. Si un fournisseur ne dispose que de machines hydrauliques, passez votre chemin.
2. Métrologie interne
Un fournisseur dépourvu de laboratoire de métrologie à température contrôlée est un signal d'alarme. Vous devez savoir qu'il peut mesurer ce qu'il promet. Renseignez-vous sur la précision de sa MMT, sur l'utilisation éventuelle de systèmes de vision et sur la manière dont il calibre ses instruments. L'accréditation ISO 17025 de son laboratoire est un signal positif fort.
3. Protocoles de manipulation des matières
Le moulage d'ultra précision échoue si la résine est contaminée. Demandez comment ils stockent et sèchent les matières. Utilisent-ils des déshumidificateurs à adsorption avec surveillance du point de rosée ? Pur gent-ils les lignes entre les changements de matière ? Autorisent-ils le broyat ? (Pour l'ultra précision, la réponse devrait presque toujours être pas de broyat.)
4. Validation des procédés et documentation
Vous n'achetez pas seulement des pièces ; vous achetez un procédé validé. Le fournisseur doit fournir :
- Analyse des modes de défaillance et de leurs effets sur le procédé (AMDEC procédé)
- Plans de contrôle pour chaque dimension critique
- l'inspection de la première pièce (FAI) rapports avec données dimensionnelles complètes
- Études de capabilité (CpK, PpK) sur plusieurs lots
5. Environnement de salle blanche
Pour les pièces médicales et optiques, le moulage doit être réalisé dans une salle blanche de classe 100 à classe 10 000. Même une seule particule de poussière peut endommager une surface optique ou obstruer un canal microfluidique. Vérifiez leur certification de salle blanche et leurs registres de surveillance des particules.
6. Communication et gestion des changements
Les projets d'ultra précision nécessitent souvent un retour sur la conception pour la fabricabilité (DFM). Les meilleurs fournisseurs vous indiqueront lorsque votre conception est irréalisable ou inutilement coûteuse. Ils disposeront également d'un processus formel de gestion des changements, car une infime modification de l'épaisseur de paroi ou de la position du point d'injection peut modifier considérablement les tolérances.
Pièges courants et comment les éviter
Même les acheteurs expérimentés commettent des erreurs. Voici les pièges les plus courants dans le moulage plastique d'ultra précision.
- Sur-spécification des tolérances : N'indiquez pas ±0,001 mm sur chaque dimension. Seules les caractéristiques critiques nécessitent une ultra précision. Une tolérance excessive augmente le coût et le délai sans apporter de valeur ajoutée.
- Ignorer les angles de dépouille : L'ultra-précision ne signifie pas que vous pouvez négliger la dépouille. Sans dépouille adéquate, les pièces collent et se déforment lors de l'éjection.
- Supposer des délais de livraison standard : Un outillage ultra-précis peut nécessiter 8 à 16 semaines ou plus. Planifiez en conséquence.
- Oublier les opérations secondaires : Certaines pièces nécessitent un recuit, un détourage laser ou un revêtement. Ces étapes peuvent introduire des variations. Assurez-vous que le fournisseur les maîtrise ou collabore avec un sous-traitant validé.
- Ne pas auditer la chaîne d'approvisionnement : Si votre mouleur externalise la fabrication des moules ou la métrologie, vous perdez de la visibilité. Exigez un modèle de responsabilité à source unique.
Coût vs valeur : l'essentiel pour l'acheteur
Le moulage plastique ultra-précis n'est pas bon marché. L'outillage peut coûter $50 000 à $250 000 ou plus, et les prix à la pièce sont souvent 2 à 5 fois plus élevés que pour le moulage standard. Toutefois, pour l'application adéquate, la valeur est indéniable. Un seul composant optique défaillant dans un dispositif médical peut coûter des millions en rappels. Une férule de fibre optique mal alignée peut dégrader les performances du réseau dans un centre de données.
Lors de l'évaluation des devis, ne comparez pas uniquement le prix à la pièce. Comparez le coût total de possession: taux de rebut, rendement d'assemblage, coûts d'inspection et risque de défaillance sur le terrain. Un fournisseur qui facture 30% de plus mais livre un rendement de 99,9% est presque toujours le meilleur choix.
Liste de contrôle finale pour les acheteurs
Avant de vous engager dans un projet de moulage ultra-précis, passez en revue cette liste de contrôle :
- Avez-vous défini quelles dimensions nécessitent réellement une ultra-précision ?
- Avez-vous examiné la liste des machines et le laboratoire de métrologie du fournisseur ?
- Avez-vous vu une étude CpK issue d'un projet similaire ?
- L'environnement de moulage est-il certifié salle blanche ?
- Les protocoles de manutention et de séchage des matières sont-ils documentés ?
- Avez-vous convenu de la fréquence d'inspection et du format de reporting ?
- Disposez-vous d'un processus de gestion des changements en place ?
Le moulage plastique ultra-précis est une capacité puissante, mais ce n'est pas un produit banal. Il exige un partenariat entre l'acheteur et le mouleur, fondé sur la transparence, la rigueur technique et un engagement commun envers les microns. Choisissez votre partenaire avec soin, et vous accéderez à des produits autrefois jugés impossibles à fabriquer à grande échelle.