PEI-SABIC LNP Thermocomp EC006
Pour remplacer les alliages de zinc moulé sous pression et les alliages d'aluminium de qualité aérospatiale dans les mécanismes structurels porteurs sans ajouter de poids ni perdre de rigidité structurelle, le composé LNP™ THERMOCOMP™ EC006 de SABIC offre une solution sans compromis. Ce grade de polyétherimide renforcé de fibres de carbone à 30 % (PEI-CF30) offre un module de traction sec à la sortie du moule (DAM) massif de 20 200 MPa et une résistance à la traction ultime de 215 MPa. Jucheng Precision, opérant sous les systèmes certifiés IATF 16949 et ISO 9001, se spécialise dans le moulage à haute température de l'EC006. En utilisant des outillages en acier H13 usinés par CNC 5 axes, nous contrôlons son retrait hautement anisotrope (0,11 % parallèle, 0,51 % perpendiculaire) et empêchons la remontée de fibres en surface, livrant des pièces sans défaut vérifiées par la MMT Zeiss.
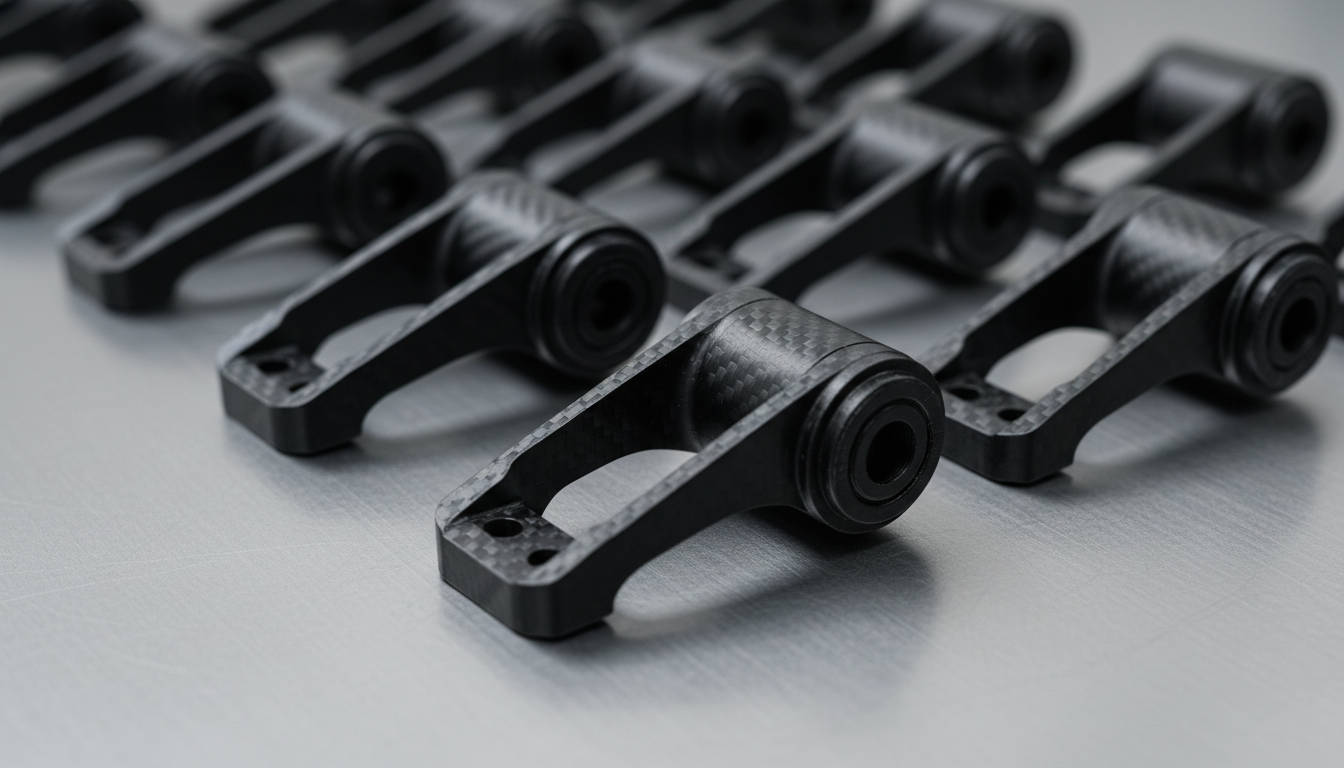
Profil haute performance chargé de carbone LNP Thermocomp EC006
Le composé LNP™ THERMOCOMP™ EC006 est un composé à base de résine de polyétherimide (PEI) contenant 30 % de fibres de carbone, certifié pour offrir une résistance exceptionnelle, une rigidité élevée et une conductivité électrique selon les normes ISO/ASTM :
| Paramètre physique et de résistance | Valeur nominale de spécification LNP EC006 | Avantage technique pour l'aérospatiale et la défense |
|---|---|---|
| Rigidité structurelle | Module de traction 20,2 GPa (20 200 MPa) | Offre un module extraordinaire, comparable au métal, à une densité exceptionnellement faible (1,39 g/cm³), permettant des réductions de poids massives par rapport aux métaux structurels. |
| Résistance à la traction à la rupture | 215 MPa (ISO 527-1,2) | Offre une capacité de charge structurelle immense, remplaçant avec succès les supports dynamiques en zinc, laiton et aluminium. |
| Conductivité électrique | Résistivité de surface 10^2 – 10^6 Ohm/sq | Intrinsèquement conducteur, offrant une excellente dissipation électrostatique (ESD) et une protection contre les interférences électromagnétiques (EMI) pour les composants électroniques sensibles. |
Configurations de processus dynamiques spécialisées pour l'EC006 renforcé
Avec sa rigidité mécanique élevée et son renforcement en fibres de carbone, le LNP EC006 prend en charge des moules structurels précis et rigides :
| Classe de technologie de moulage | Compatibilité des processus et détails opérationnels |
|---|---|
| Supports aérospatiaux critiques en poids | Excellent. Le processus principal pour le LNP EC006. Conçu pour les supports d'aéronefs à haute rigidité, les supports structurels de moteur et les colliers de câbles avioniques. |
| Robotique structurelle à haute viscosité | Excellent. Une faible densité combinée à un module spécifique extrême favorise une fabrication rapide et à haut rendement de bras robotisés légers. |
| Connecteurs ESD dynamiques | Bon. La matrice conductrice inhérente en fibre de carbone assure une dissipation électrostatique (ESD) stable et un blindage EMI pour les composants de haute précision. |
Guide de traitement du PEI-SABIC LNP Thermocomp EC006 pour l'outillage et les fibres de carbone
Le moulage d'un PEI renforcé de fibres de carbone ultra-haute performance comme le LNP EC006 nécessite un contrôle strict de l'humidité et une optimisation des points d'injection pour éviter l'usure abrasive de l'outillage et le gauchissement :
Acier à outils durci par métallurgie des poudres
Les fibres de carbone courtes 30% agissent comme un agent de meulage agressif sous des pressions d'injection élevées et une viscosité de fusion élevée. La division outillage de Jucheng prévient l'érosion des points d'injection et des cavités en utilisant des aciers à outils premium en métallurgie des poudres CPM ou des aciers H13/S136 trempés (HRC 54–56) avec des revêtements céramiques PVD.
Gestion du retrait anisotrope et du gauchissement
Le LNP EC006 se rétracte exceptionnellement peu dans le sens de l'écoulement (généralement 0,10%) mais plus perpendiculairement à l'écoulement (0,50%). Nous effectuons une analyse Moldflow détaillée lors de la DFM pour localiser les points d'injection, garantissant une orientation uniforme des fibres afin d'éviter le gauchissement structurel.
Contrôle de température de moule à huile sous pression
Nous maintenons les températures de moule à 80°C–120°C (176°F à 248°F) à l'aide de chauffages à eau sous pression. Des températures de moule élevées maximisent la brillance de surface, réduisent les lignes de soudure et empêchent les fibres de carbone en surface de flotter, assurant une finition lisse et non fibreuse.
Protocole de séchage par déshydratant (prévention de l'hydrolyse)
Le PEI est très sensible à l'humidité à des températures de fusion élevées. Un moulage humide entraîne une rupture hydrolytique rapide de la chaîne, provoquant des marbrures sévères, des bulles de gaz et une chute majeure de la résistance aux chocs. Nous séchons la résine LNP EC006 dans un déshumidificateur à 120°C–150°C (248°F–302°F) pendant 4 heures, en maintenant l'humidité en dessous de 0,02%.
Domaines d'application clés pour le PEI-SABIC LNP Thermocomp EC006
- Fixations structurelles aérospatiales et défense : Bras structurels de drones ultra-légers, supports de montage pour aéronefs, supports de boîtiers d'armes, boîtiers de commandes de vol et colliers de câbles avioniques.
- Machines industrielles dynamiques de précision : Engrenages planétaires robustes, trains d'engrenages hélicoïdaux, bagues coulissantes autolubrifiantes, roues de pompes haute pression et joints de compresseur.
- Dispositifs médicaux et systèmes chirurgicaux (ISO 13485) : Cadres de ciblage chirurgical radiotransparents, cassettes de laboratoire non magnétiques, instruments orthopédiques spécifiques au patient et articulations de robots chirurgicaux.
Propriétés
| Densité | 1,39 g/cm³ |
| Module de traction (1mm/min) | 20 200 MPa |
| Contrainte de traction à la rupture (5 mm/min) | 215 MPa |
| Déformation de traction à la rupture (5 mm/min) | 1.3 % |
| Résistance à la flexion | 306 MPa |
| Module de flexion | 20 800 MPa |
| Résistance au choc Charpy entaillé (23°C) | 6 kJ/m² |
| Température de fusion | 343 °C |
| Température de fléchissement sous charge (HDT @ 1,80 MPa) | 208 °C |
| Retrait au moulage linéaire (sens de l'écoulement) | 0.1 % |
| Retrait au moulage linéaire (sens travers) | 0.5 % |
| Résistivité volumique | 1,0E+02 - 1,0E+06 Ohm·cm |
| Taille maximale de pièce | 800 x 600 mm |
| Taille minimale de pièce | 1 x 1 mm |