
Fusing metallic fasteners, electronic pins, or high-voltage busbars directly within plastic structural housings requires rigorous thermal management and exact cycle timing. Flawless metal-plastic encapsulation depends on executing repeatable processing sequences that prevent core pin bending, plastic flash, or internal stress cracking.
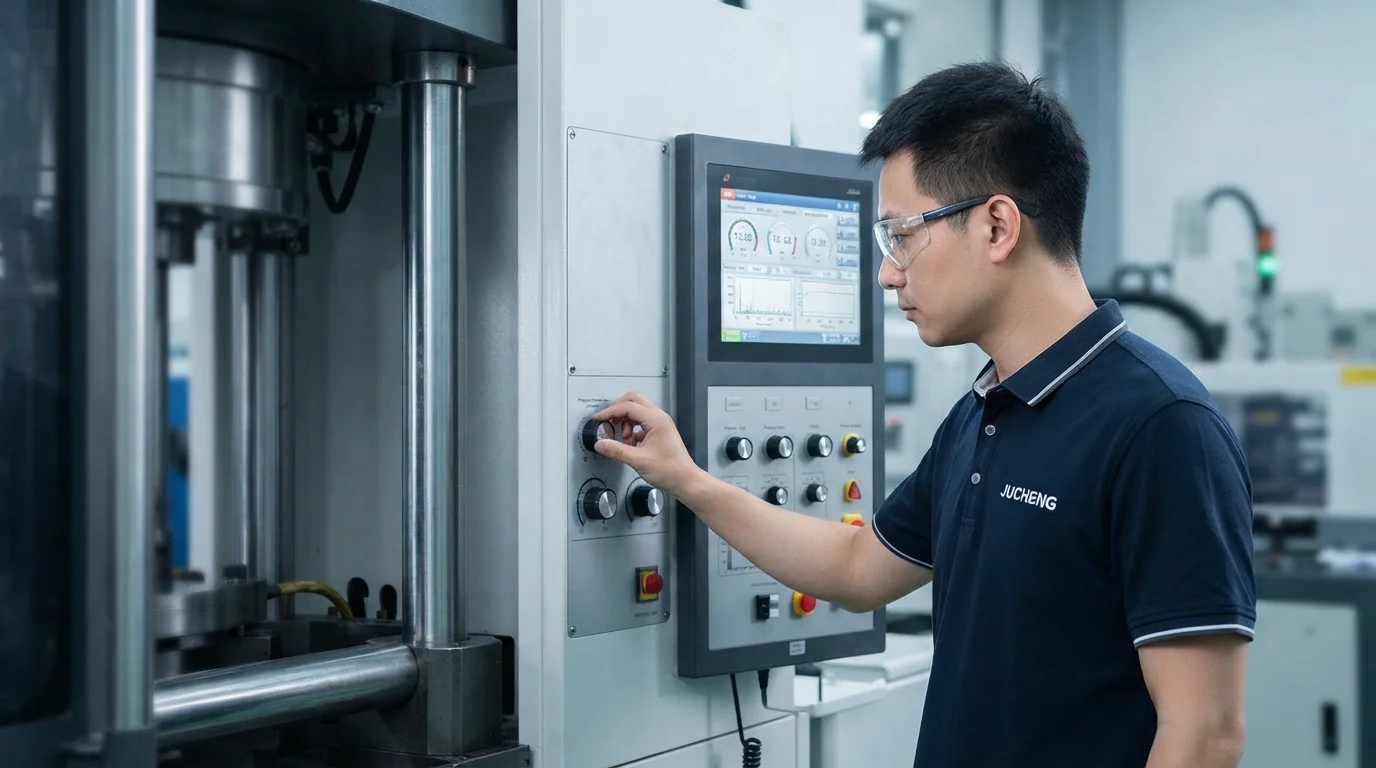
Understanding the sequential in-mold stages—from raw metal preheating to automated robotic part extraction—enables processing technicians to establish wide, stable operating windows. Stabilizing cavity pressure profiles and controlling melt rheology guarantees consistent part weight and mechanical joint strength. This technical guide analyzes in-mold stage sequences, process monitoring parameters, and press selection criteria.
Table des matières
The 5 In-Mold Stages: Heating, Placement, Injection, Packing & Ejection
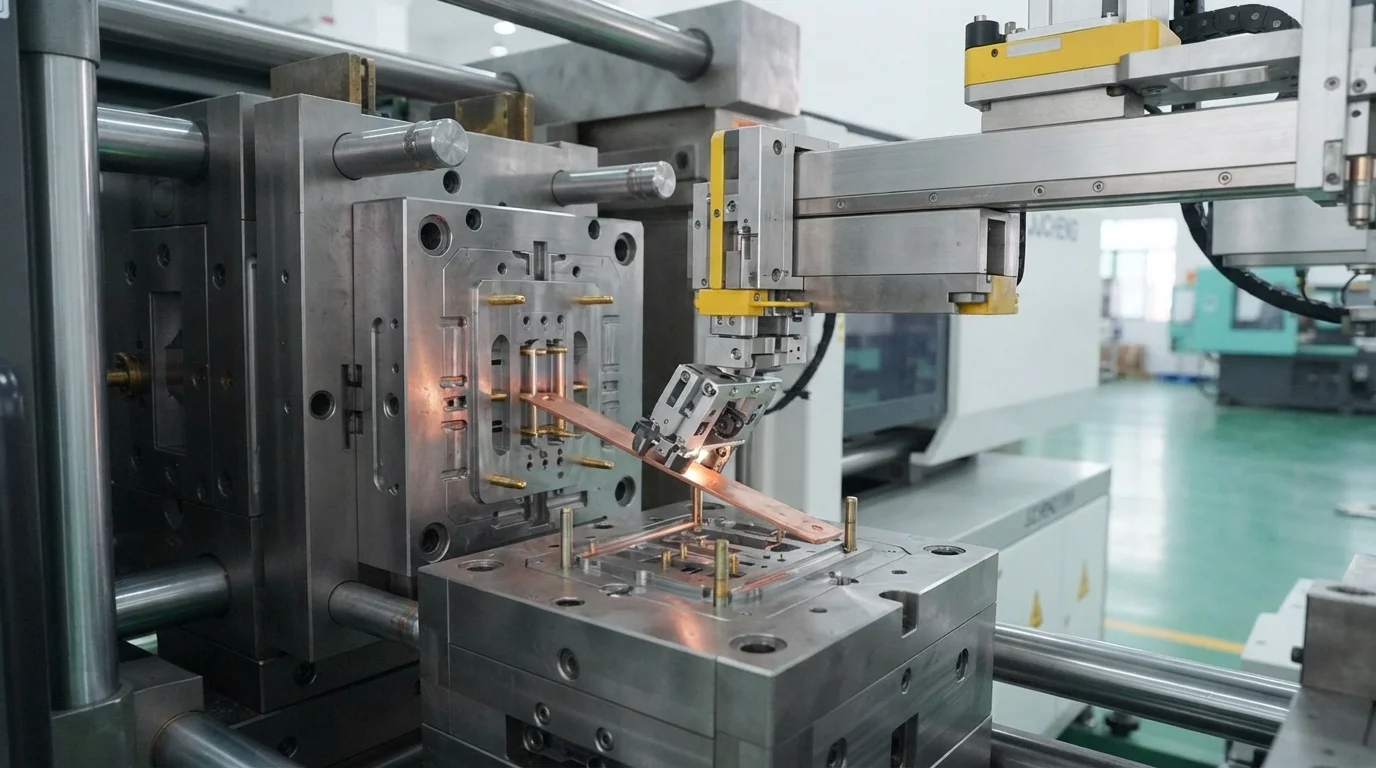
Executing a stable insert molding process requires precise synchronization across five sequential manufacturing phases. Stage one preheats metal inserts to 100°C to minimize localized thermal shock when molten resin contacts cold steel. Stage two loads preheated laiton ou en copper inserts onto core locating pins using manual placement or automated par robot pour l'insertion des inserts.
Stage three injects molten resin under high velocity, filling 95% me of the cavity volume before switching over to hold pressure. Stage four applies controlled packing pressure, forcing liquid plastic into knurled metal profiles to solidify without sink marks. Stage five opens the mold plates, allowing ejector pins to push the encapsulated assembly out cleanly.
Les étapes séquentielles de traitement en moule comprennent :
- Préchauffage des inserts métalliques—Le réchauffement des contacts métalliques réduit les gradients thermiques, empêchant les microfissures dans les parois polymères environnantes.
- Positionnement des inserts à broche de noyau—La fixation des inserts métalliques sur des broches de positionnement trempées garantit une orientation spatiale exacte.
- Remplissage à vitesse contrôlée—L'injection de la matière fondue sous contrôle de vitesse en boucle fermée remplit les cavités complexes sans déplacer les inserts non ancrés.
- Compactage sous pression et refroidissement—L'application d'une pression de compactage interne compense la contraction volumétrique jusqu'à la solidification complète des seuils d'injection.
- Éjection robotisée des pièces—L'extraction délicate des assemblages finis empêche la déformation des broches de contact délicates lors du démoulage.
Contrôles de moulage scientifiques (CPK > 1,67) pour des tolérances reproductibles
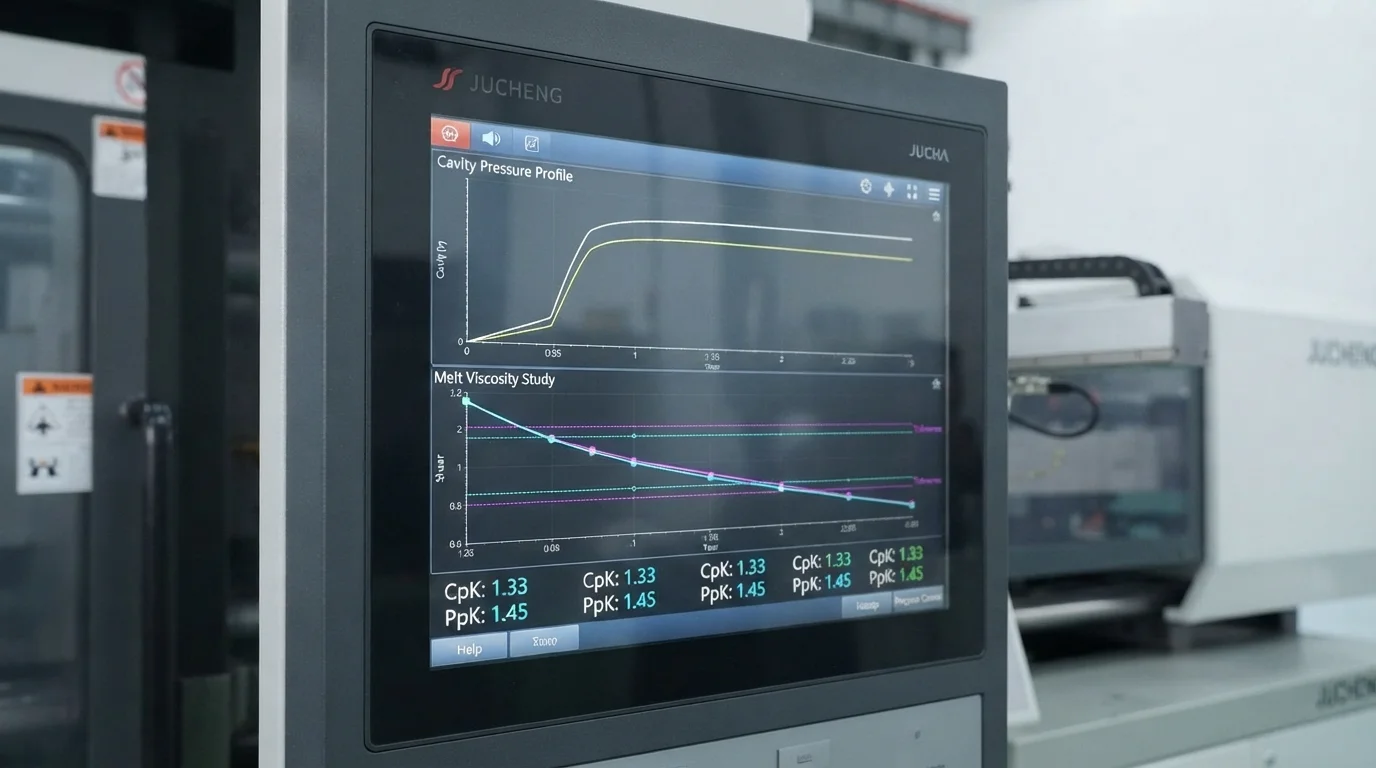
L'établissement d'une stabilité de fabrication à grand volume repose sur des méthodologies de contrôle de processus scientifiques. La surveillance des capteurs de pression de cavité intégrés derrière les portées d'acier d'obturation fournit un retour en temps réel sur la compression de la matière fondue. Les capteurs de cavité détectent les variations subtiles de viscosité causées par les variations de lots de matière première, empêchant les remplissages incomplets ou les bavures avant que des pièces défectueuses ne soient produites.
La réalisation d'études de rhéologie de la matière fondue identifie la vitesse de remplissage optimale où la viscosité du polymère reste stable sous des taux de cisaillement élevés. Le maintien des indices de capabilité du processus avec CpK > 1,67 garantit que les dimensions critiques d'obturation restent dans une plage de ±0,01 mm sur 100 000 cycles. Le contrôle des variables tout au long du processus de moulage sur insert est nécessaire pour une fabrication zéro défaut moulage par insertion fabrication.
Sélection de la presse : machines à injection verticales vs horizontales (15T à 3000T)
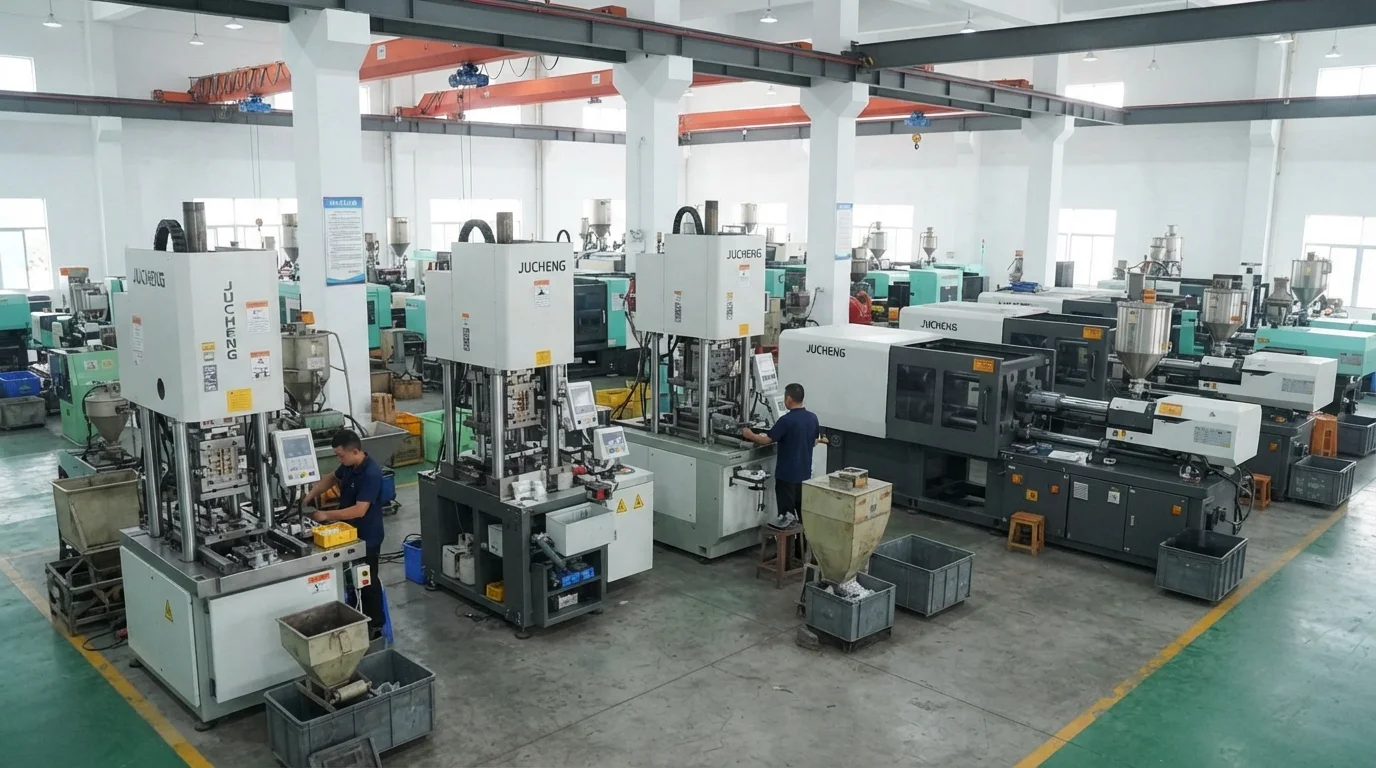
Le choix des configurations de machines appropriées dépend de la géométrie des inserts, de l'ergonomie de chargement et des volumes de production annuels. Machines d'injection verticales avec tables navettes rotatives sont idéales pour la mise en place manuelle des inserts. La gravité maintient les inserts métalliques libres en toute sécurité dans la demi-moule inférieure, éliminant les risques de chute d'insert lors de la fermeture du moule.
Norme presses à injection horizontales équipées de robots articulés à 6 axes excellent dans les productions automatisées à grand volume. L'outillage robotisé en bout de bras charge les broches métalliques dans les noyaux de moule horizontaux en quelques secondes, maximisant le débit de la machine. La capacité de force de fermeture allant de 15T à 3000T s'adapte aussi bien aux micro-connecteurs électroniques qu'aux grands capots structurels de batteries de véhicules électriques.
| Architecture des presses à injection | Configuration de fermeture et de chargement | Méthode de mise en place des inserts | Principal avantage de fabrication |
|---|---|---|---|
| Presse verticale (table navette rotative) | Fermeture verticale / Injection verticale | Mise en place manuelle / Assistée par gravité | Empêche le déplacement des inserts dans les dispositions complexes à broches multiples |
| Presse horizontale (EOAT robotisé) | Fermeture horizontale / Injection horizontale | Robot articulé à 6 axes EOAT | Production automatisée à grand volume dépassant 100 000 pièces |
| Presse lourde de 3000T | Verrouillage horizontal + canal chaud SVG | Chargeur robotisé de barres omnibus lourdes | Encapsule de grandes barres omnibus (jusqu'à 2,5 m) sans lignes de soudure |
Questions fréquemment posées (FAQ)
Pourquoi le préchauffage des inserts métalliques est-il nécessaire lors du processus de surmoulage d'inserts ?
Le préchauffage des inserts métalliques à 100 °C réduit l'écart de température entre le métal froid et le polymère fondu. La minimisation du choc thermique empêche la peau plastique de se refroidir prématurément, permettant aux chaînes polymères de refroidir uniformément sans piéger de fortes contraintes résiduelles qui provoquent des fissures.
Quand faut-il choisir des presses à injection verticales plutôt que des presses horizontales ?
Les presses à injection verticales dotées de tables navettes rotatives sont préférées pour les inserts libres ou complexes nécessitant un placement manuel. La gravité maintient naturellement les inserts dans la plaque inférieure du moule, empêchant leur déplacement lors du verrouillage du moule.
Comment les capteurs de pression de cavité empêchent-ils les pièces incomplètes lors de l'encapsulation d'inserts ?
Les capteurs de pression de cavité mesurent en temps réel la pression interne de la matière fondue pendant le remplissage et le maintien. Si la viscosité de la résine change ou si un insert bloque l'écoulement de la matière fondue, le capteur détecte une chute de pression et déclenche les alarmes de la machine avant que les pièces incomplètes ne quittent la presse.