
La fabrication de composants en plastique à paroi mince et à grand volume nécessite des vitesses d'injection élevées pour remplir les cavités du moule avant que la fusion ne se solidifie. Les machines d'injection conventionnelles n'ont pas la réponse hydraulique instantanée nécessaire pour remplir de longs trajets d'écoulement avec des épaisseurs de paroi inférieures à 0,8 mm. La spécification du moulage par injection à grande vitesse résout ces limitations d'écoulement en utilisant des accumulateurs hydrauliques à azote pour entraîner la vis d'injection. JUCHENG exploite des cellules de production à grande vitesse spécialisées, produisant des emballages à paroi mince, des coupelles de diagnostic médical et des entretoises de batterie de véhicules électriques.
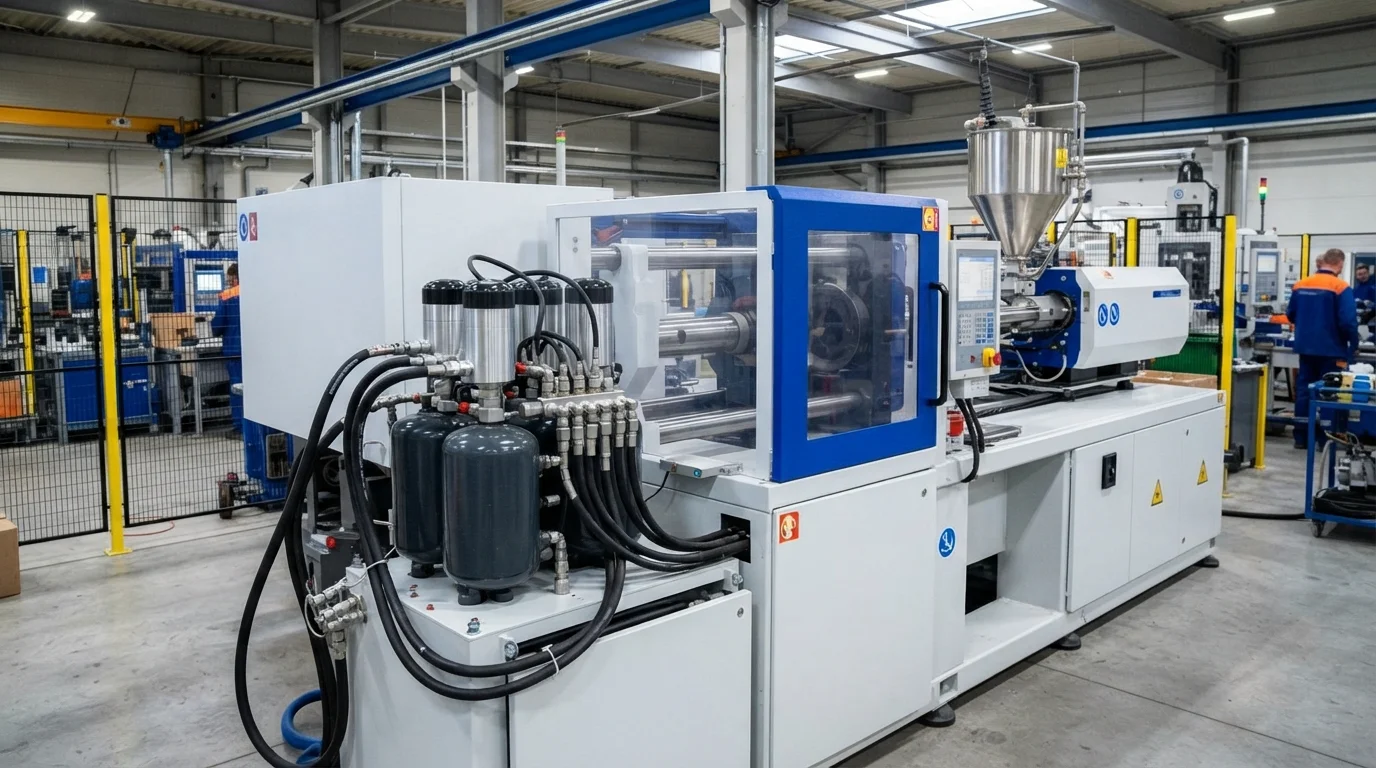
Table des matières
Presses d'injection assistées par accumulateurs et vitesse d'injection rapide
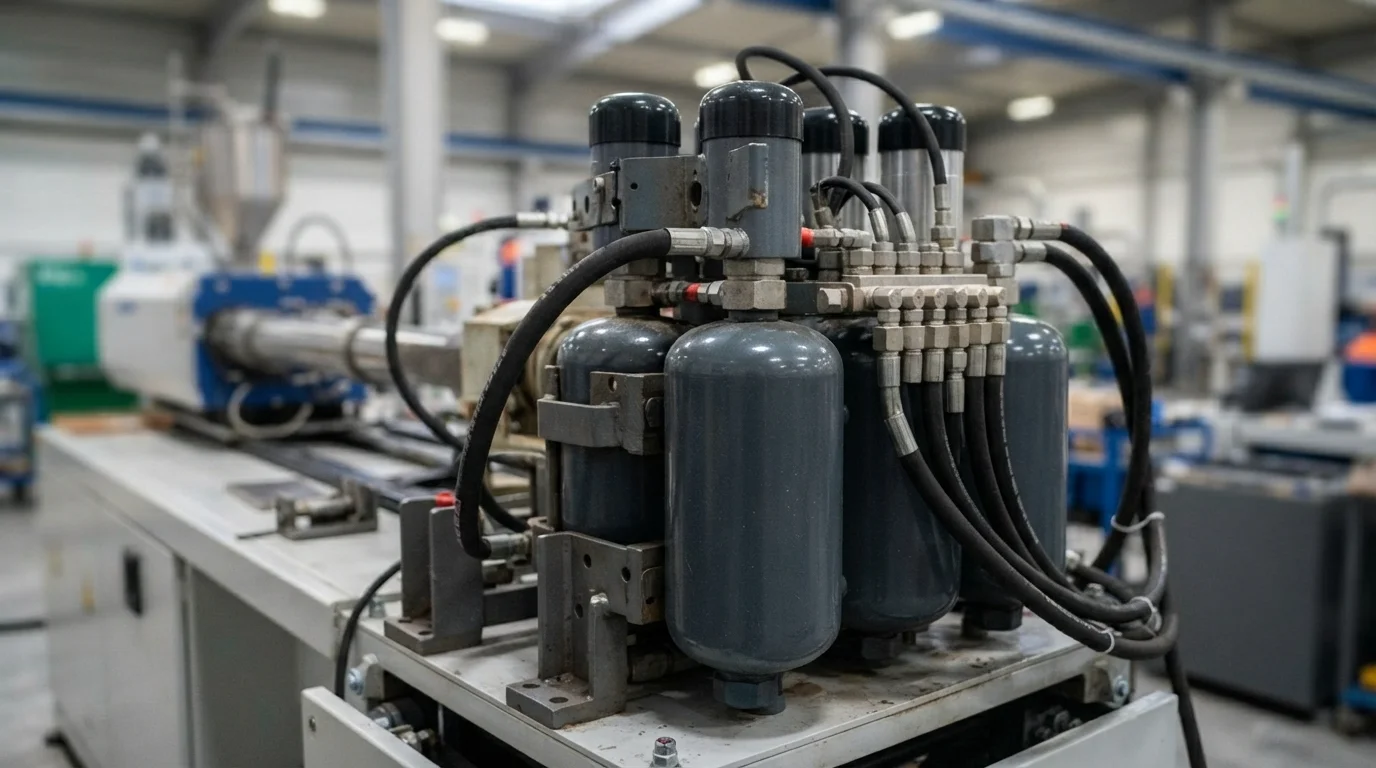
Pour obtenir un remplissage complet de la cavité dans les géométries à paroi mince, des vitesses d'injection allant jusqu'à 1 000 mm/s sont nécessaires. Équiper les machines d'injection de presses d'injection assistées par accumulateurs fournit un volume de fluide hydraulique instantané pendant la phase de remplissage. Les accumulateurs à azote libèrent la pression stockée en quelques millisecondes, accélérant instantanément la vis d'injection à sa vitesse maximale. Le remplissage ultra-rapide empêche les fronts de fusion du polymère de se solidifier prématurément le long des surfaces froides de la cavité. Des transducteurs de pression en boucle fermée surveillent la rhéologie de la fusion à chaque cycle, assurant une commutation immédiate de la vitesse de remplissage à la pression de maintien.
Les normes de fonctionnement des presses à grande vitesse comprennent :
- Décharge de l'accumulateur à azote—La libération du volume d'huile hydraulique stocké entraîne la vis d'injection avec une accélération initiale extrême.
- Contrôle de réponse en boucle fermée—La surveillance des transducteurs de pression de cavité empêche le surremplissage et les bavures le long des lignes de joint du moule.
- Stabilité élevée de la force de serrage—Le maintien des plaques de noyau de moule fermées sous des pressions d'injection de pointe intenses empêche les bavures sur la ligne de joint.
- Vannes hydrauliques à action rapide—L'exécution de changements de vanne en moins d'une milliseconde optimise le transfert vitesse-pression pendant le remplissage.
Composants d'isolation de batteries EV et emballages à paroi mince (≤0,8 mm)
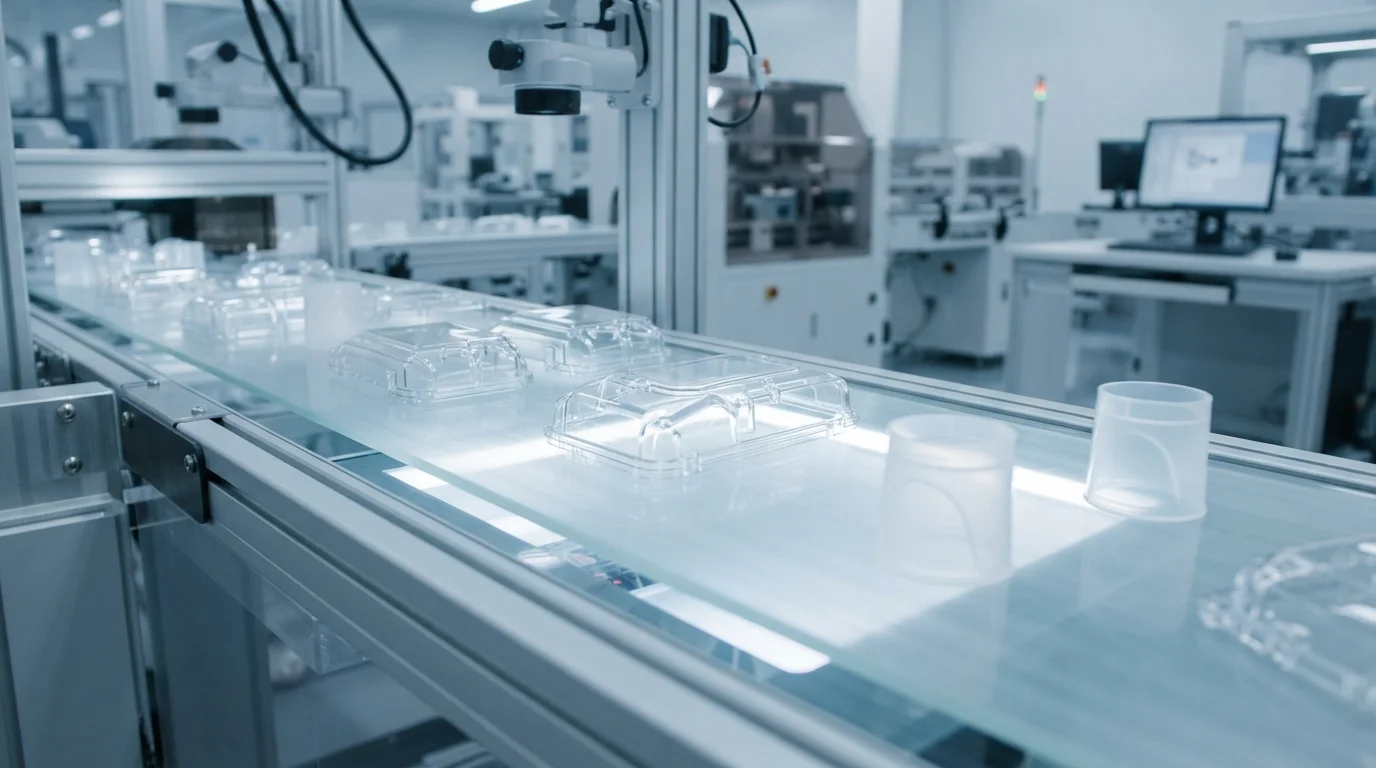
Les composants à paroi mince présents dans les entretoises de batteries EV et les emballages grand public nécessitent des résines à indice de fluidité à chaud (MFI) élevé. Le traitement de thermoplastiques à haute fluidité polycarbonate (PC) optique, LCP, PA66, et polypropylène (PP) nécessite un contrôle précis de la température. Des vitesses d'injection élevées génèrent une chaleur de cisaillement par frottement dans les canaux d'injection étroits, réduisant dynamiquement la viscosité de la résine. Une viscosité de fusion plus faible permet au plastique de parcourir des rapports longueur/épaisseur (L/T) élevés dépassant 200:1. Les systèmes d'évacuation de cavité assistés par vide retirent l'air du moule avant l'injection, empêchant les micro-bulles et les brûlures diesel.
| Qualité de résine polymère | Plage MFI (g/10 min) | Épaisseur de paroi (mm) | Vitesse de remplissage (mm/sec) | Application principale à haute vitesse |
|---|---|---|---|---|
| PP (Borealis RF365MO) | 35 – 70 | 0,40 – 0,80 mm | 600 – 900 mm/sec | Emballages et conteneurs à parois minces |
| PC haute fluidité (Makrolon 2407) | 25 – 55 | 0,60 – 1,00 mm | 500 – 800 mm/sec | Boîtiers électroniques et cadres d'affichage |
| PA66-GF30 (Zytel 70G33L) | 20 – 40 | 0,80 – 1,20 mm | 400 – 700 mm/sec | Plaques d'isolation pour modules de batterie EV |
Refroidissement de moule à haute cavitation et canal chaud à flux équilibré
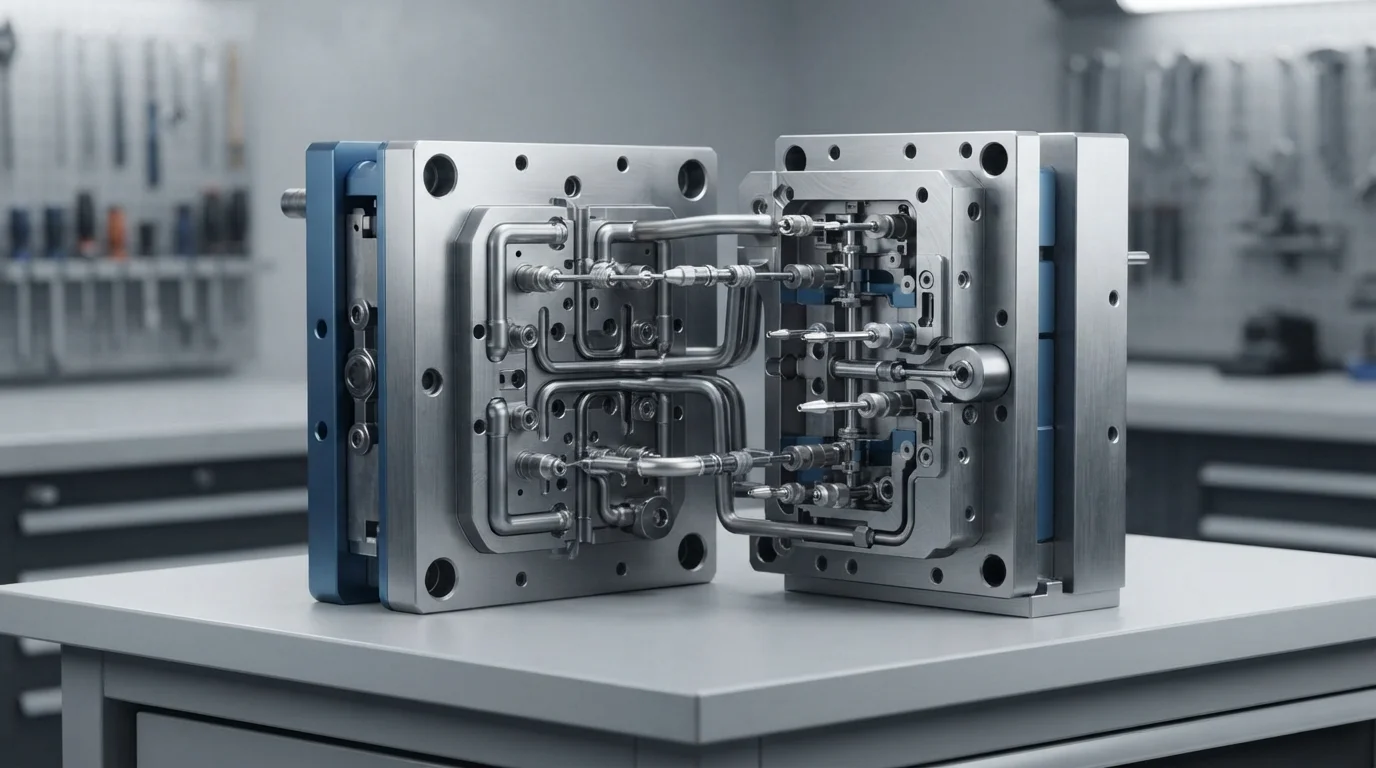
Maximiser la production repose sur l'outillage multi-cavités et une gestion thermique optimisée. L'intégration canal chauffé à flux équilibré les collecteurs assurent une distribution égale de la matière fondue vers chaque empreinte, maintenant un poids de pièce uniforme. Les moules à haute cavitation nécessitent des réseaux de refroidissement équilibrés pour extraire rapidement la chaleur des parois minces en polymère. La configuration de canaux de refroidissement conformes proches des faces d'empreinte réduit les temps de refroidissement à moins de 3 secondes par cycle. L'exécution d'une méthodologie de moulage scientifique via Moulage découplé isole la vitesse de remplissage de la pression de compactage, maintenant un CpK > 1,67 sur de longues séries de production.
Questions fréquemment posées (FAQ)
Pourquoi un accumulateur est-il nécessaire pour le moulage par injection à grande vitesse ?
Les accumulateurs hydrauliques stockent de l'azote gazeux sous pression pour fournir un volume instantané d'huile hydraulique pendant l'injection. Cette montée en pression instantanée accélère la vis trois fois plus vite que les pompes hydrauliques standard, remplissant les cavités à parois minces avant que la matière fondue ne se fige.
Quel est le temps de cycle typique pour le moulage à grande vitesse à parois minces ?
Les temps de cycle pour l'emballage à parois minces et les capots électroniques vont généralement de 2 à 6 secondes. L'injection à grande vitesse, les circuits d'eau de refroidissement rapides et l'extraction robotisée automatisée des pièces minimisent la durée du cycle.
Comment prévenir les marques de brûlure diesel lors d'une injection ultra-rapide ?
La prévention des brûlures diesel nécessite l'intégration de fentes de micro-évent de précision mesurant de 0,015 mm à 0,02 mm le long des plans de joint et l'utilisation de l'évacuation par vide de la cavité. L'extraction de l'air du moule avant l'injection empêche le gaz comprimé de s'enflammer.