
La distribution haute tension dans les systèmes de batteries de véhicules électriques (VE) nécessite des chemins isolés robustes pour connecter en toute sécurité les empilements de cellules modulaires. Les faisceaux de câbles traditionnels sont volumineux, demandent beaucoup de main-d'œuvre à assembler et sont sujets aux erreurs de routage dans des conditions de fortes vibrations. L'intégration de conducteurs en cuivre ou en aluminium directement dans les éléments structurels en plastique résout ces problèmes tout en maximisant l'efficacité spatiale. Ce guide technique d'ingénierie aborde les configurations d'outillage, les critères de sélection des matériaux et les processus de validation qualité essentiels pour le surmoulage métal-plastique.
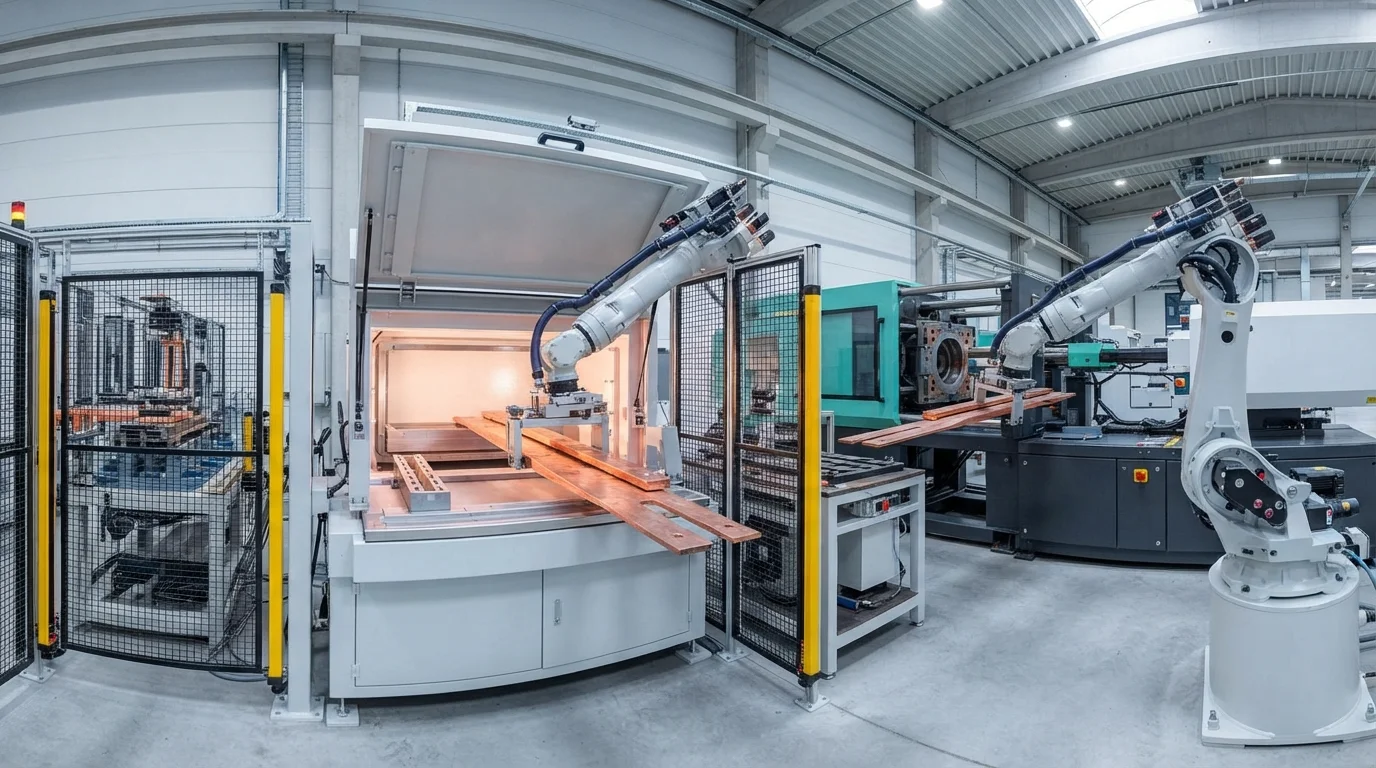
Table des matières
Résoudre le désaccord de dilatation thermique dans le surmoulage métal-plastique
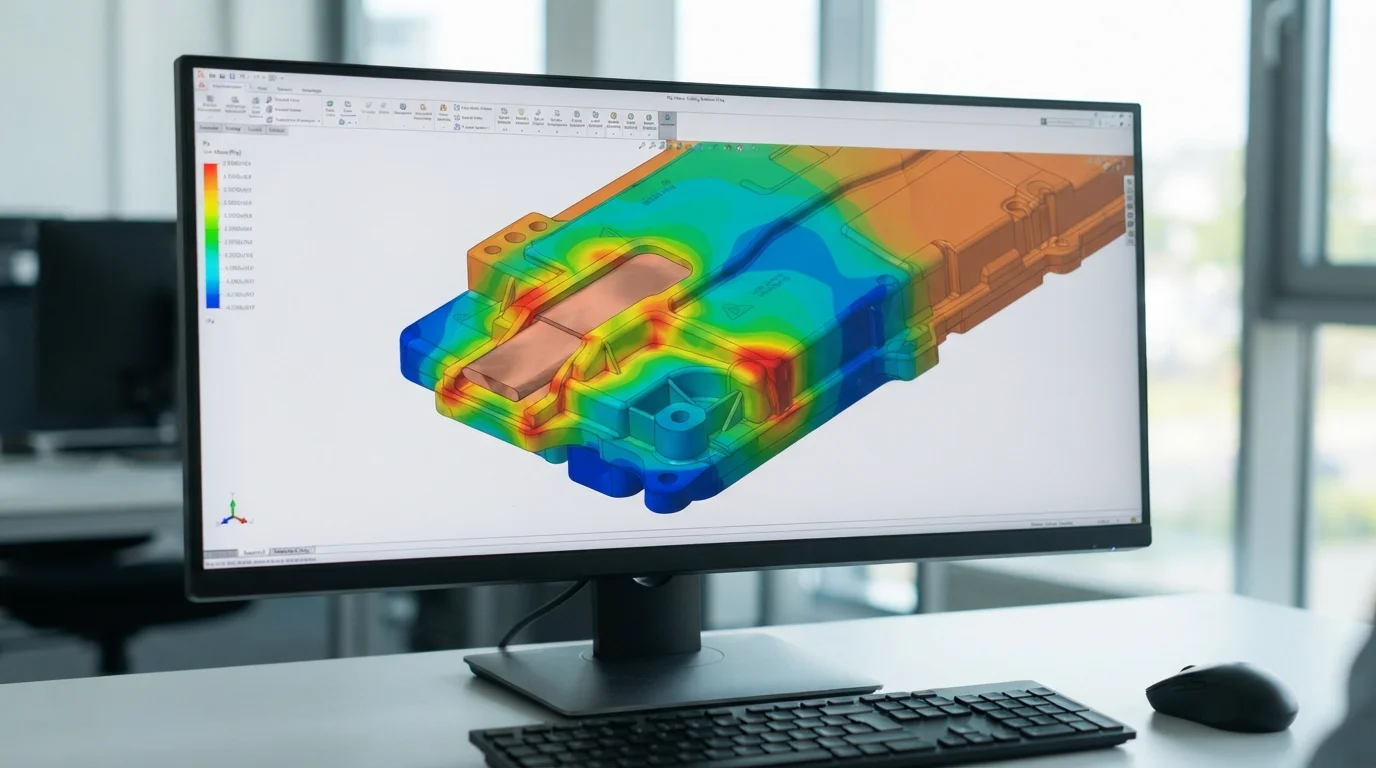
L'intégration de barres omnibus en cuivre ou en aluminium directement dans la structure plastique simplifie l'assemblage, et la réalisation de barres omnibus surmoulées dans les couvercles de batteries de VE fournit une couche d'isolation robuste qui empêche les courts-circuits. Cependant, fusionner du métal rigide et du thermoplastique fondu introduit un stress physique sévère en raison de la grande différence de leurs coefficients de dilatation thermique (CDT). Le cuivre se dilate à environ 16,5 ppm/K, tandis que les résines techniques typiques se rétractent et se dilatent à des taux significativement plus élevés. Pendant la phase de refroidissement du cycle d'injection, ce désaccord thermique provoque des contraintes résiduelles localisées dans le polymère, pouvant entraîner des micro-fissures autour de l'insert métallique.
Pour neutraliser ce stress mécanique, nos ingénieurs d'outillage mettent en œuvre une approche structurée :
- Préchauffage des inserts métalliques— Chauffer les bornes en cuivre à 100 °C avant de les charger dans le noyau du moule réduit le choc thermique localisé lors de l'injection du polymère.
- Optimisation de la pression de maintien de la matière fondue— L'application de profils de maintien en plusieurs étapes empêche les contraintes de compactage de se concentrer près des frontières métal-plastique.
- Sélection de résines à haute élongation—L'utilisation de polyamides modifiés aux chocs personnalisés ou de mélanges PBT personnalisés augmente la résilience physique autour des angles métalliques tranchants.
- Intégration de coins d'insert arrondis—L'arrondi des bords des barres omnibus métalliques empêche les points de concentration de contraintes physiques de cisaillement du plastique environnant.
Prévention des défaillances de distance d'isolement haute tension lors de l'exécution barres omnibus surmoulées dans les couvercles de batteries de VE repose sur ces étapes préparatoires critiques. Notre atelier d'outillage rectifie sur mesure chaque face d'arrêt métallique pour garantir une encapsulation hermétique. Une préparation adéquate garantit que les pièces survivent à des tests étendus de cyclage thermique automobile sans dégradation physique.
Assurer la conformité aux distances de fuite et d'isolement haute tension
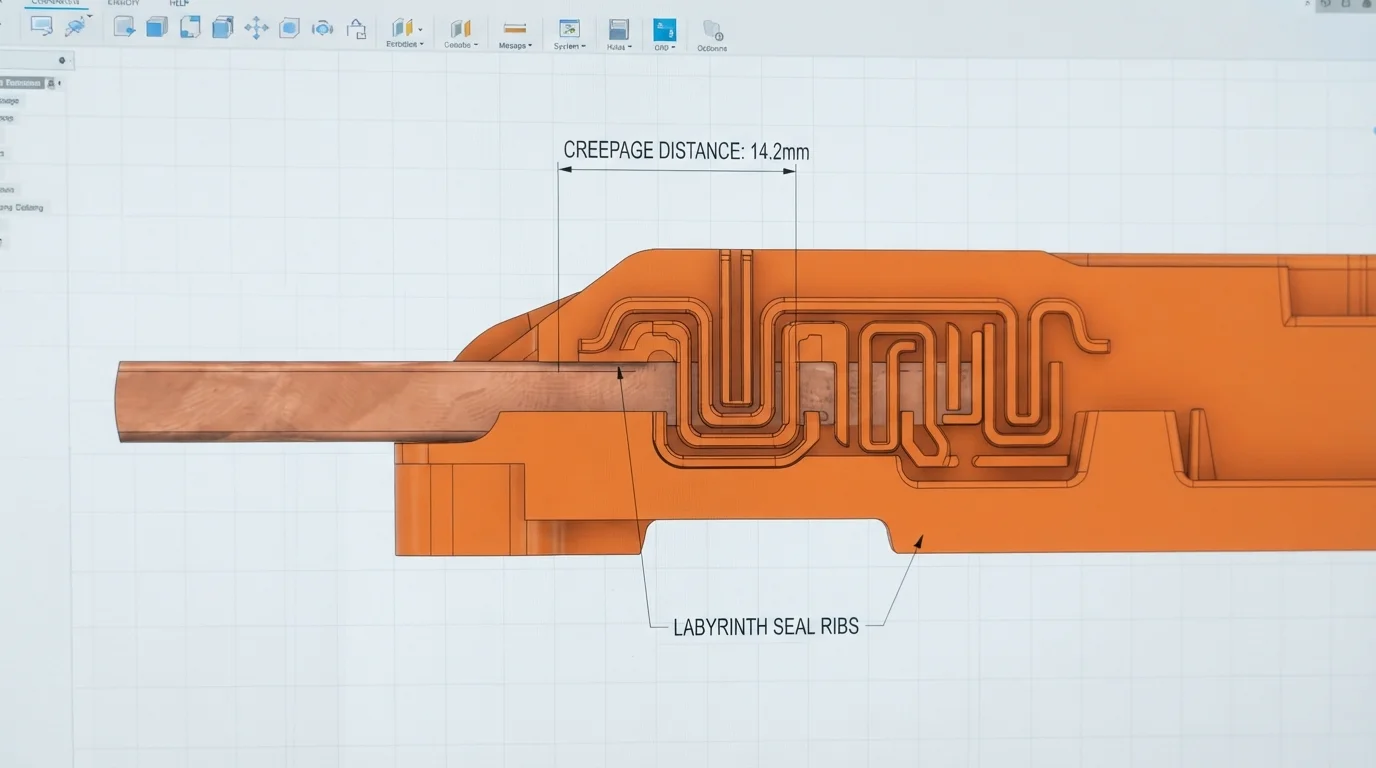
Assurer une conformité stricte à la sécurité haute tension est obligatoire à mesure que les plateformes automobiles passent des architectures 400V à 800V. La conception d'interfaces directes plastique-métal nécessite une adhésion stricte aux normes internationales d'isolation électrique telles que la CEI 60664-1. L'humidité, les brouillards salins et les dépôts de particules atmosphériques peuvent créer des chemins de cheminement conducteurs le long de la frontière où le plastique rencontre le métal. Pour lutter contre les défaillances de cheminement, les concepteurs d'outillage intègrent des nervures en labyrinthe surélevées le long du périmètre des contacts métalliques exposés.
Ces barrières polymères surélevées étendent artificiellement la distance de fuite physique sans augmenter l'empreinte globale du couvercle du bloc-batterie. Le contrôle du retrait différentiel de la matrice polymère pendant barres omnibus surmoulées dans les couvercles de batteries de VE empêche la formation de micro-interstices le long de ces frontières en labyrinthe. Même un interstice de 0,05 mm peut collecter l'humidité, facilitant les fuites haute tension ou une rupture diélectrique catastrophique. Nous utilisons des points d'injection multipoints pour équilibrer le remplissage de la cavité, assurant un joint physique étanche sur chaque millimètre carré du substrat métallique.
En fin de compte, notre capacité éprouvée pour barres omnibus surmoulées dans les couvercles de batteries de VE est une capacité clé pour la fabrication de boîtiers de batterie en plastique sur mesure pour véhicules électriques. avancés. Cette consolidation structurelle réduit le poids tout en simplifiant les lignes d'assemblage final automatisées des packs. L'intégration de barres omnibus isolées directement dans vos composants de boîtier élimine les fils lâches, améliorant la fiabilité d'assemblage pour les plateformes exigeantes à usage intensif.
Questions fréquemment posées (FAQ)
Comment empêchez-vous la formation de bavures plastiques sur les plages de contact actives des barres omnibus ?
La prévention des bavures plastiques nécessite de maintenir les tolérances d'arrêt d'outillage en dessous de 0,015 mm. Nos concepteurs d'outillage utilisent des inserts flottants à ressort à l'intérieur du noyau de moule pour compenser les variations d'épaisseur de la tôle de cuivre. Ce serrage dynamique par pression assure un joint étanche contre les bornes de connexion actives pendant l'injection haute pression.
Quelles résines isolantes sont les meilleures pour l'encapsulation de barres omnibus 800V ?
Le polyamide 66 avec fibre de verre 30% (PA66-GF30) ou le polybutylène téréphtalate (PBT) sont les principaux choix d'ingénierie. Ces polymères offrent des indices de résistance au cheminement comparatifs (CTI) exceptionnels de plus de 600V tout en fournissant la rigidité mécanique nécessaire pour résister aux charges de vibration dynamiques.
Comment tester l'intégrité d'étanchéité des barres omnibus surmoulées ?
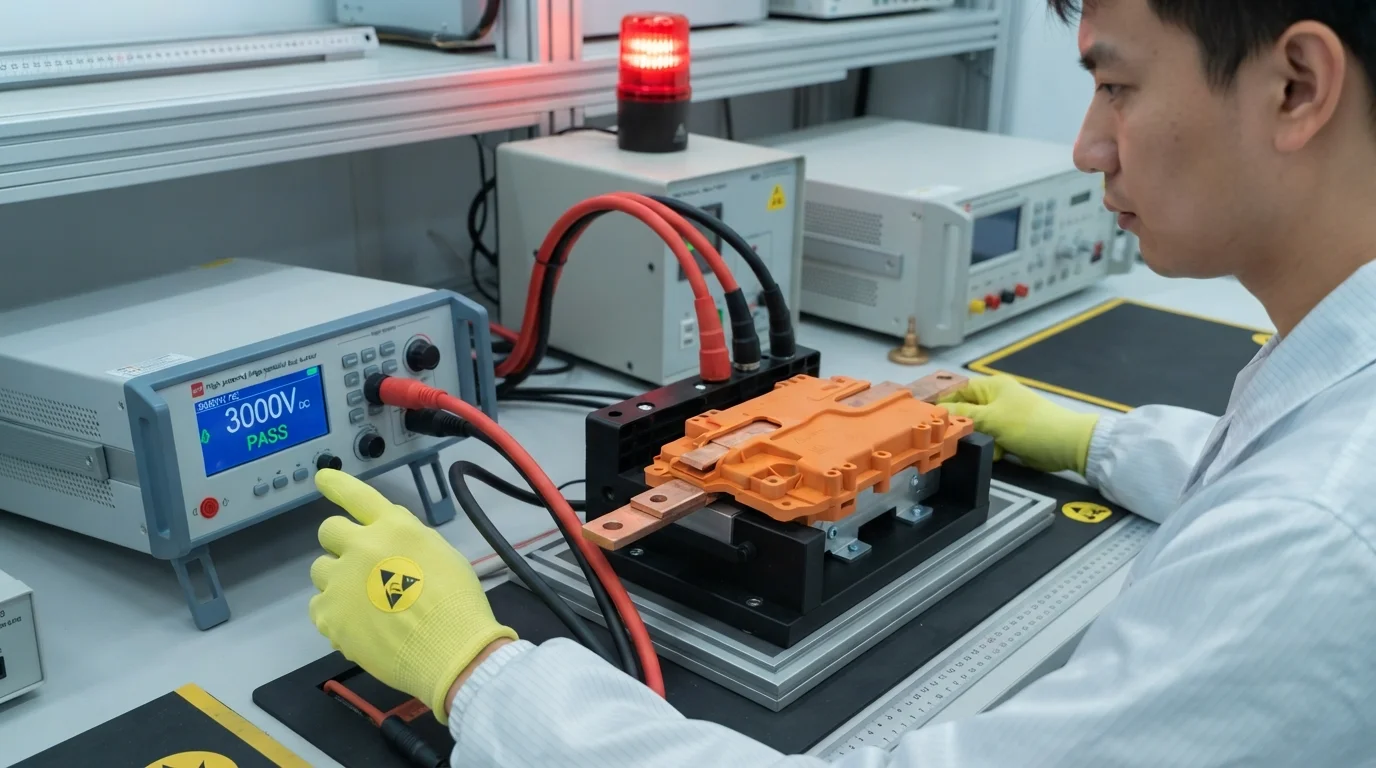
La vérification de la qualité utilise des tests de fuite par bulles à haute pression et des tests d'isolation électrique à haut potentiel (Hi-Pot). L'application de 3 000V DC à travers le cuivre encapsulé confirme une absence totale de fuite d'isolation diélectrique dans des conditions simulées.