Fibre de carbone (CF)

Les résines renforcées de fibre de carbone (CF)—utilisant 10 % à 40 % de fibres de carbone dans des polymères matriciels comme le PEEK, le PA66 et le PPS—représentent le summum absolu des plastiques de remplacement du métal, offrant un rapport résistance-poids inégalé, une stabilité dimensionnelle et une conductivité électrique (pour la protection ESD ou EMI). Cependant, le moulage de ces composites introduit une usure abrasive extrême sur les fourreaux, un retrait anisotrope sévère (gauchissement) et des lignes de soudure hautement vulnérables où les fibres ne parviennent pas à se lier. Chez Jucheng Precision, un fabricant certifié ISO 9001 et IATF 16949, nous résolvons ces problèmes grâce à des aciers à moules de métallurgie des poudres CPM, une optimisation scientifique des seuils d'injection et un outillage haute température sous pression. Nous fournissons une analyse DFM complète et gratuite sous 24 heures pour analyser l'orientation des fibres, garantissant des composants aérospatiaux à haute résistance vérifiés par inspection Zeiss CMM.

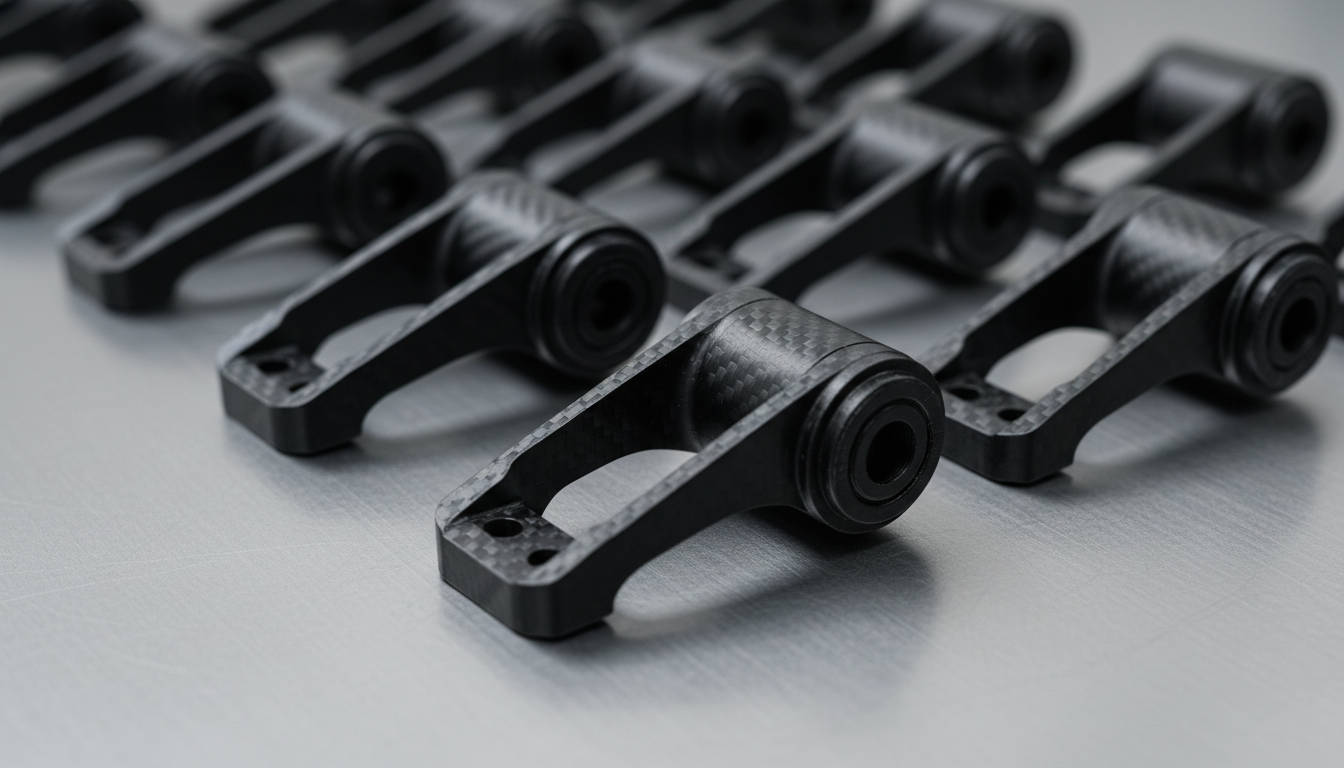
Precision-injection-molded-PEEK-CF30-structural-aerospace-gears-and-robotic-arm-joints-1

Nos matériaux disponibles

PA-BASF Ultramid A3WC8

Pour remplacer le zinc moulé sous pression lourd et les alliages d'aluminium de qualité aérospatiale dans les mécanismes structurels porteurs sans compromettre la stabilité thermique ou chimique, l'Ultramid A3WC8 de BASF s'appuie sur une matrice de polyamide 66 renforcée de 40 % en poids de fibres de carbone courtes et stabilisée à la chaleur (PA66-CF40). Affichant une densité de 1,28 g/cm³ et un point de fusion de 262 °C, ce composite haute performance offre un module de traction exceptionnel de 23 500 MPa ainsi qu'une dissipation électrostatique (ESD) intrinsèque. Jucheng Precision, opérant sous des cadres certifiés IATF 16949 et ISO 9001, est spécialisé dans le moulage de l'Ultramid A3WC8. Soutenus par nos outillages en acier inoxydable S136 usinés par CNC 5 axes, nous contrôlons ses variables de retrait anisotrope (0,1 %-0,4 %) pour livrer des composants plats et structurellement irréprochables vérifiés par Zeiss CMM.
LIRE LA SUITE

PA-DuPont Zytel 70C30HS

Pour remplacer les pièces moulées en aluminium et en zinc structurelles dans les mécanismes dynamiques à haute charge sans ajouter de poids, le Zytel 70C30HS de Celanese (anciennement DuPont) offre une matrice avancée en polyamide 66 (PA66-CF30) renforcée de fibres de carbone à 30 % et stabilisée à la chaleur. Avec une faible densité de 1,28 g/cm³ et un point de fusion de 262 °C, ce grade haute performance offre un module en traction exceptionnel de 20 000 MPa, ainsi qu'une dissipation électrostatique (ESD) inhérente et une usure quasi nulle. Jucheng Precision, opérant dans le cadre de certifications IATF 16949 et ISO 9001, se spécialise dans le moulage du Zytel 70C30HS. Soutenus par nos cavités d'outillage CPM usinées par CNC 5 axes et nos contrôleurs de température de moule sous pression, nous maîtrisons ses variables de retrait anisotrope (0,11 %-0,41 %) pour livrer des composants plats et structurellement irréprochables, vérifiés par MMT Zeiss.

LIRE LA SUITE

PEI-SABIC LNP Thermocomp EC006

SABIC LNP THERMOCOMP EC006 is a PEI compound containing 30% carbon fiber with electrically conductive characteristics. The properties below reference SABIC Asia-region data with their test methods. Mechanical, electrical, dimensional and manufacturing requirements are reviewed for the actual component.

LIRE LA SUITE

PPS-Solvay Ryton CF30

Pour maintenir une résistance à l'usure dynamique extrême, une rigidité mécanique et une inertie chimique dans des environnements industriels et aérospatiaux difficiles sans ajouter de poids, il faut un composite structurel de premier ordre, ce que le Ryton CF30 de Syensqo (anciennement Solvay) offre grâce à sa matrice en polyphénylène sulfure (PPS) renforcée de fibres de carbone à 30 %. Avec une densité optimisée de 1,45 g/cm³ et une température de fléchissement sous charge (HDT) de 265 °C, ce grade haute performance offre un module de traction massif de 21 000 MPa ainsi qu'une dissipation électrostatique (ESD) inhérente. Jucheng Precision, dans le cadre des normes IATF 16949 et ISO 9001, se spécialise dans le moulage de précision du Ryton CF30. En utilisant des outillages en acier inoxydable S136 usinés par CNC 5 axes, nous contrôlons ses variables de retrait anisotrope (0,11 % - 0,31 %) pour fournir des composants coulissants dynamiques vérifiés par MMT Zeiss.

LIRE LA SUITE

Grades courants de fibre de carbone renforcée que nous moulons

Nous transformons des polymères renforcés de fibre de carbone de qualité supérieure (généralement 10 % à 40 % de charge CF) conçus pour une réduction de poids extrême, le remplacement du métal et le contrôle ESD :

Classe renforcée CF Marque et qualité typiques Caractéristiques et avantages clés
PEEK-CF30
(CF haute performance)
• Victrex PEEK 450CA30 (30 % CF)
• Solvay KetaSpire KT-820 CF30
• Evonik Vestakeep 4000-CF30
Rapport résistance-poids inégalé, résistance thermique continue jusqu'à 260 °C et résistance à l'usure exceptionnelle. Remplace parfaitement le titane et l'aluminium dans les supports aérospatiaux et les joints d'étanchéité à l'huile.
PA66-CF30
(Nylon technique CF)
• BASF Ultramid A3WC30 (30% CF)
• Sabic LNP Thermocomp PA66 CF
Module de flexion et résistance à la traction extrêmement élevés (dépassant 200 MPa). Plus léger que les alternatives chargées de fibres de verre. Choix excellent pour les bras de drones/UAV, les articulations robotiques et l'équipement sportif de course.
PPS-CF30
(CF semi-cristallin)
• Solvay Ryton CF30 (30% CF)
• Nuances Toray Torcon CF
Combine l'insolubilité chimique complète du PPS avec le faible coefficient de dilatation thermique (CLTE) et la résistance à l'usure de la fibre de carbone. Adapté aux vannes chimiques structurelles et aux bagues d'étanchéité rotatives résistantes à l'usure.

Procédés de moulage applicables aux résines CF

Parce que les fibres de carbone restreignent considérablement la relaxation à l'état fondu, une conception avancée du moulage et de l'outillage est nécessaire :

Processus de moulage Adéquation du procédé et application
Moulage par injection standard Excellent. Configuré avec des vis en acier PM trempé pour mouler des supports structurels légers, des ensembles d'engrenages robustes et des connecteurs aérospatiaux.
Moulage par insertion Excellent. Très utilisé pour encapsuler des bagues métalliques de précision et des goujons de montage, offrant une résistance élevée au couple dans les pièces ultra-rigides chargées de carbone.
Micro-moulage de précision Bon. Hautement optimisé pour les petits engrenages légers dans la robotique avancée et les connecteurs d'instruments micro-chirurgicaux radiotransparents.

Guide technique du moulage par injection de fibre de carbone (CF)

Les fibres de carbone sont extrêmement abrasives et présentent une orientation d'écoulement hautement directionnelle. La gestion de l'usure du moule et du gauchissement des pièces constitue un défi d'ingénierie critique :

  • Moules en métallurgie des poudres CPM de qualité supérieure : La fibre de carbone agit comme un agent de broyage agressif sous des pressions d'injection élevées. La division outillage de Jucheng utilise des aciers à outils en métallurgie des poudres trempés (tels que le CPM-9V ou le H13 traité à 54–56 HRC) ainsi que des revêtements céramiques PVD pour garantir la longévité du moule.
  • Atténuation du gauchissement anisotrope : La fibre de carbone présente une contraction presque nulle le long du trajet d'écoulement, mais une contraction significative perpendiculairement à celui-ci. Nos ingénieurs réalisent des simulations Moldflow détaillées lors de notre phase DFM gratuite de 24 heures afin d'optimiser la disposition des seuils d'injection et de prévenir la déformation structurelle.
  • Récupération structurelle des lignes de soudure : Les fibres de carbone ne peuvent pas facilement traverser les lignes de jonction/soudure, ce qui fait de ces jonctions un point structurel vulnérable. Nous positionnons stratégiquement les seuils d'injection pour déplacer les lignes de soudure vers des zones à faible contrainte ou nous utilisons une commande séquentielle par soupapes.
  • Profil de température élevée de la matière fondue : Les températures de la matière fondue et du moule sont maintenues plus élevées (en particulier pour le PEEK-CF, nécessitant des réchauffeurs à huile sous pression jusqu'à 180 °C/356 °F) afin de réduire la viscosité, d'optimiser la distribution des fibres et de prévenir la rugosité de surface cosmétique.

Principaux secteurs d'application des composants en CF moulés

  • Aérospatiale et défense : Supports de moteur structurels légers, fixations d'antennes satellites, châssis d'UAV/drones, supports de caméras optiques et garnitures intérieures d'aéronefs.
  • Robotique et industrie haut de gamme : Articulations de bras robotiques, pinces pneumatiques, glissières structurelles légères, pinces de manipulation de plaquettes semi-conductrices et engrenages résistants à l'usure.
  • Sport automobile et automobile (certifié IATF 16949) : Soupapes de moteur légères, liaisons de suspension de voitures de course, ensembles d'engrenages de transmission à forte usure et boîtiers de capteurs spécialisés.
  • Médical et radiographie (conforme ISO 13485) : Guides de ciblage chirurgical radiotransparents, instruments orthopédiques, cadres implantables et cassettes de laboratoire non magnétiques.

Propriétés des matériaux

Densité (PA66-CF30) 1,25 - 1,29 g/cm³
Résistance à la traction à la limite d'élasticité (PA66-CF30) 210 - 275 MPa
Allongement à la rupture en traction 1.5 - 2.5 %
Module de flexion (PA66-CF30) 18 000 - 22 000 MPa
Résistance au choc Izod (entaillé, 23°C) 70 - 110 J/m
Température de fusion 260 - 265 °C
Température de fléchissement sous charge (HDT @ 1,8 MPa) 245 - 255 °C
Retrait au moulage linéaire (sens de l'écoulement) 0.05 - 0.15 %
Retrait au moulage linéaire (sens transversal) 0.40 - 0.60 %
Résistivité de surface (qualité conductrice) 1.0E+02 - 1.0E+06 Ohm/sq
Taille maximale de pièce 800 x 600 mm
Taille minimale de pièce 0,5 x 0,5 mm