
Color matching in injection molding should be approved on a representative molded part, not judged from a color number alone. The same pigment can look different when resin chemistry, wall thickness, surface texture, gloss, or viewing light changes. A chip is a useful starting reference; it is not proof that the finished geometry will look identical.
For procurement and product teams, the most reliable color decision is a documented match target plus a molded approval sample made with the intended resin and surface. That turns “looks close” into a repeatable comparison and reduces disputes when production lots begin.
That approval sits within a broader moldeo por inyección de plástico project, where resin, part geometry, and appearance criteria need to be evaluated together.
En este artículo
- Why a chip and molded part can disagree
- Define the target before selecting colorant
- A practical sample-approval sequence
- Keeping production color consistent
- Preguntas frecuentes
Why a chip and molded part can disagree
A color reference is viewed under a particular thickness, texture, gloss, and light. A molded component has its own optical path. A thick boss can appear darker than a thin wall; a textured surface can diffuse reflected light; and a glossy face can show highlights that change perceived saturation.
The resin also matters. Pigment or masterbatch compatibility, base polymer color, reinforcement, recycled content, and processing history can shift the appearance. These variables do not make color matching impossible; they mean the target must be tied to the actual part and material system. When the resin is not selected, browse the available injection molding materials and identify the intended grade before approving a final color.
Lighting is another source of disagreement. Two people may compare the same part under different room lights and describe different color impressions. For critical products, define the viewing environment and compare samples side by side under the same conditions. If instrumental measurement is part of the specification, agree on the method, location, geometry, and acceptance range with the quality team rather than assuming one reading captures the whole part.
Define the target before selecting colorant
Before a colorant supplier or molder starts a match, gather the inputs that determine what “correct” means:
- Referencia. Proporcione el chip físico aprobado, la muestra patrón o la especificación de color controlada. Indique qué referencia tiene prioridad si no coinciden.
- Resina. Especifique el grado exacto de polímero, el proveedor, el refuerzo y cualquier sustitución permitida. Una coincidencia de color en un grado puede no transferirse sin cambios a otro.
- Geometría. Identifique la cara visible, la pared nominal, las secciones gruesas, las zonas de línea de soldadura y cualquier región translúcida. Una placa plana puede no representar una pieza curva o con nervaduras.
- Superficie. Especifique la textura, el brillo, el recubrimiento u otro acabado que afecte la apariencia. Consulte las opciones de acabado de superficie para plásticos disponibles si la apariencia depende de un acabado posterior al moldeo.
- Visualización y uso. Explique si la pieza se ve en interiores, en exteriores, junto a otro componente o bajo una fuente de luz de producto particular.
- Regla de aprobación. Decida quién da la aprobación, cómo se etiquetan las muestras y cómo se almacenará y utilizará la referencia aprobada para lotes futuros.
Estos detalles evitan que la discusión sobre el color derive hacia un debate sobre referencias inconsistentes. También permiten al moldeador distinguir un problema de pigmento de un efecto de geometría, acabado o iluminación.
A practical sample-approval sequence
- Confirme la intención del color. Elija si el objetivo es una coincidencia visual cercana, una coincidencia medida o una identificación funcional. No mezcle estos objetivos sin indicar cuál controla la aceptación.
- Realice la coincidencia con la resina prevista. Utilice el grado de producción cuando sea posible. Si se necesita un sustituto para una prueba temprana, etiquételo claramente y no lo trate como aprobación final del color.
- Moldee una muestra representativa. Utilice una característica de la pieza o una geometría de muestra que refleje el espesor de pared crítico, la textura superficial y la cara de visualización. Una placa puede ser útil para el desarrollo del colorante, pero no debe sustituir silenciosamente la aprobación de la pieza.
- Compare en condiciones controladas. Coloque la referencia y la muestra moldeada juntas bajo la iluminación acordada. Verifique si la diferencia es de tono, luminosidad, saturación, brillo o textura.
- Registre la muestra aceptada. Asigne una revisión o ID de muestra, registre los detalles de resina y colorante disponibles para el proyecto, y defina cómo se compararán los futuros lotes de producción.
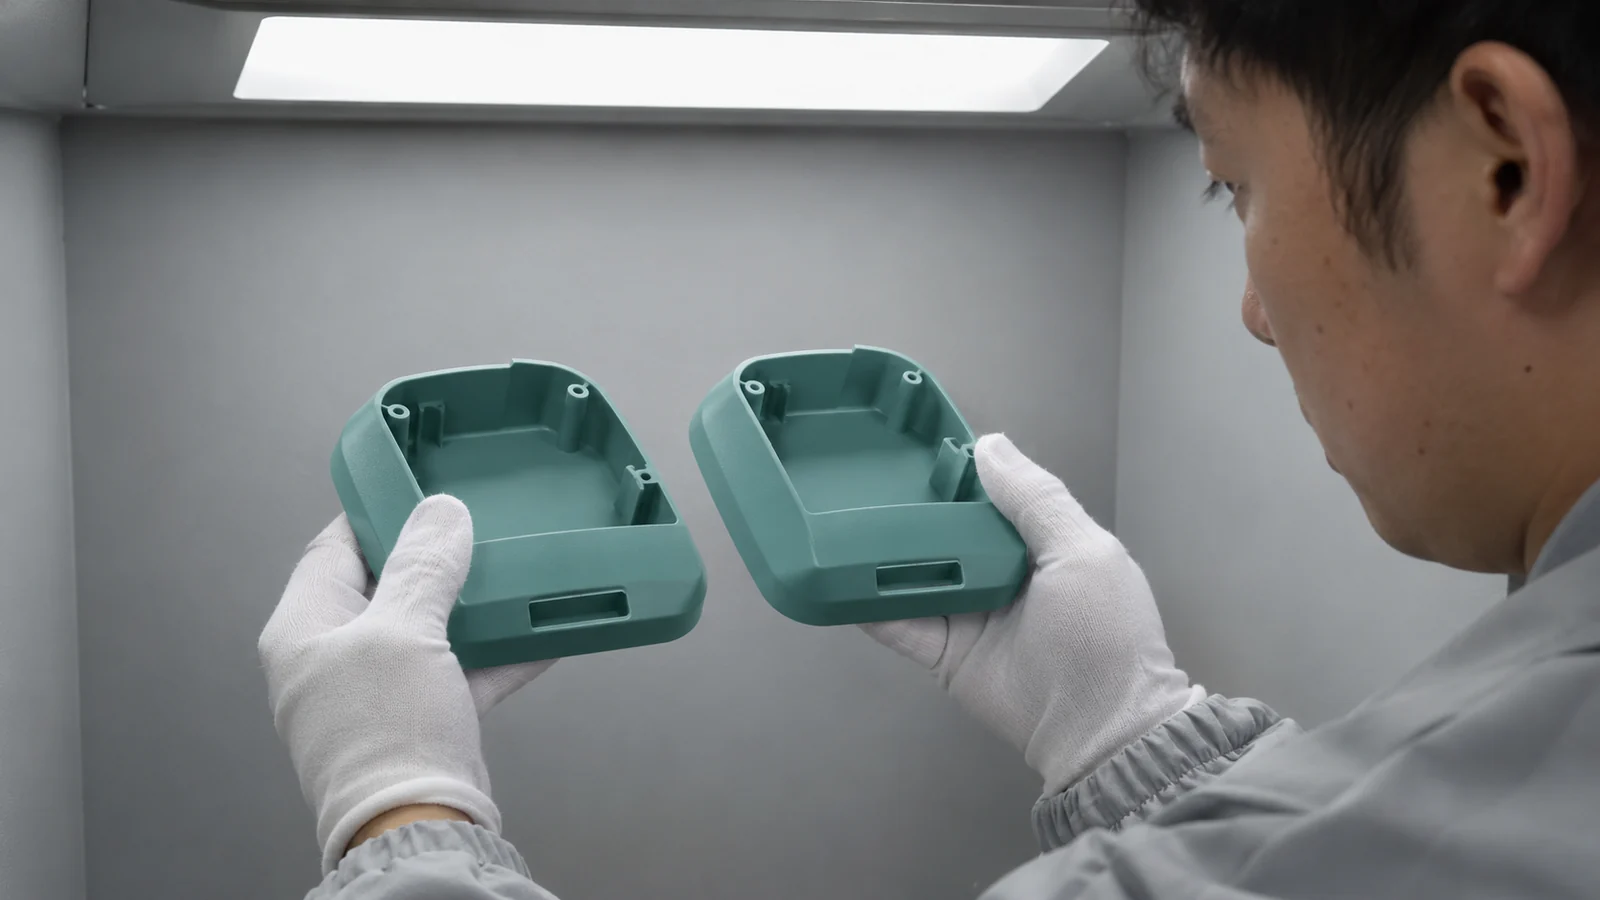
La aprobación del color es más útil cuando está vinculada a la revisión de la pieza. Si la pared, la resina, la textura o el recubrimiento cambian posteriormente, la aprobación anterior puede que ya no describa la nueva apariencia.
Keeping production color consistent
Una vez aprobado el objetivo, la consistencia de la producción depende de controlar las entradas y comparar lo comparable. Mantenga trazable la identificación de la resina y el colorante, siga las instrucciones de manejo del proveedor del material y separe el color aprobado de una coincidencia de prueba temporal. No “corrija” un cambio de color cambiando la dosificación de pigmento antes de verificar si ha cambiado el lote de resina, la condición de humedad, el historial de la máquina o el acabado superficial.
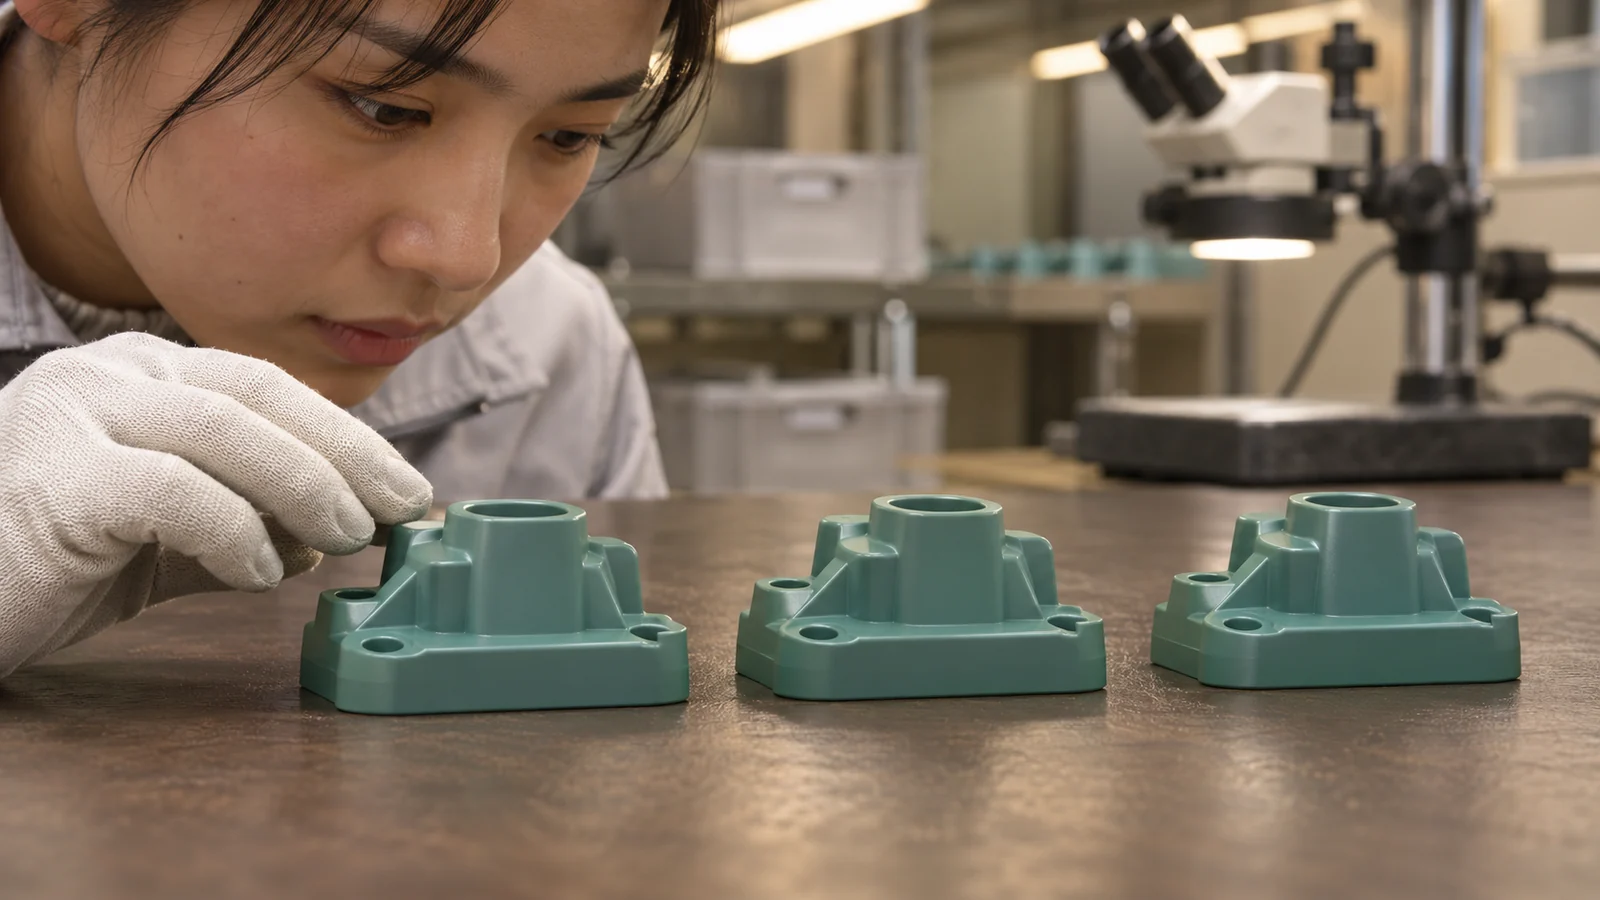
Para piezas recurrentes, el plan de inspección debe indicar dónde se evalúa el color y cómo se conservan las muestras. El proceso de control de calidad debe conectar la referencia visual o medida aprobada con el registro del lote, especialmente cuando se involucran múltiples colores o componentes de cara al cliente.
Si una pieza se ve diferente después de un ajuste del proceso, investigue en un orden controlado: confirme los lotes de resina y colorante, compare superficies equivalentes bajo la misma luz, verifique si hay cambios en el espesor o el acabado, y luego revise el historial del proceso. Cambiar varias variables a la vez dificulta la identificación de la causa.
Preguntas frecuentes
¿Basta una referencia Pantone para aprobar un color moldeado?
Puede ayudar a comunicar el objetivo, pero por sí sola no define cómo debe verse el color en una resina, espesor de pared o textura concretos. Apruebe una muestra moldeada representativa cuando la apariencia sea crítica.
¿Por qué el color se ve diferente en una sección gruesa?
El espesor cambia la trayectoria óptica a través del material, mientras que la geometría y la reflexión superficial afectan cómo llega la luz al ojo. Compare las regiones visibles críticas en lugar de basarse únicamente en una plaqueta plana.
¿Debo aprobar una plaqueta de color o una pieza terminada?
Una plaqueta puede apoyar el desarrollo del color, pero una pieza terminada es la referencia de aprobación más sólida cuando la geometría, la textura o el brillo afectan la apariencia. El proyecto debe indicar qué muestra es la que rige.
¿Se puede corregir el color durante el moldeo cambiando los ajustes?
A veces las condiciones del proceso afectan la apariencia, pero primero verifique la resina, el colorante, la superficie y las condiciones de observación. Un cambio en el proceso debe evaluarse con muestras controladas y una aprobación documentada.