
El diseño de ensamblajes híbridos de metal y plástico requiere equilibrar las variaciones dimensionales de los componentes metálicos preformados con la contracción volumétrica de los termoplásticos fundidos. Las inserciones metálicas estampadas o torneadas en equipos de alta velocidad inevitablemente presentan acumulación de tolerancias, variando ligeramente en espesor, diámetro exterior de moleteado o rectitud de la almohadilla de contacto.
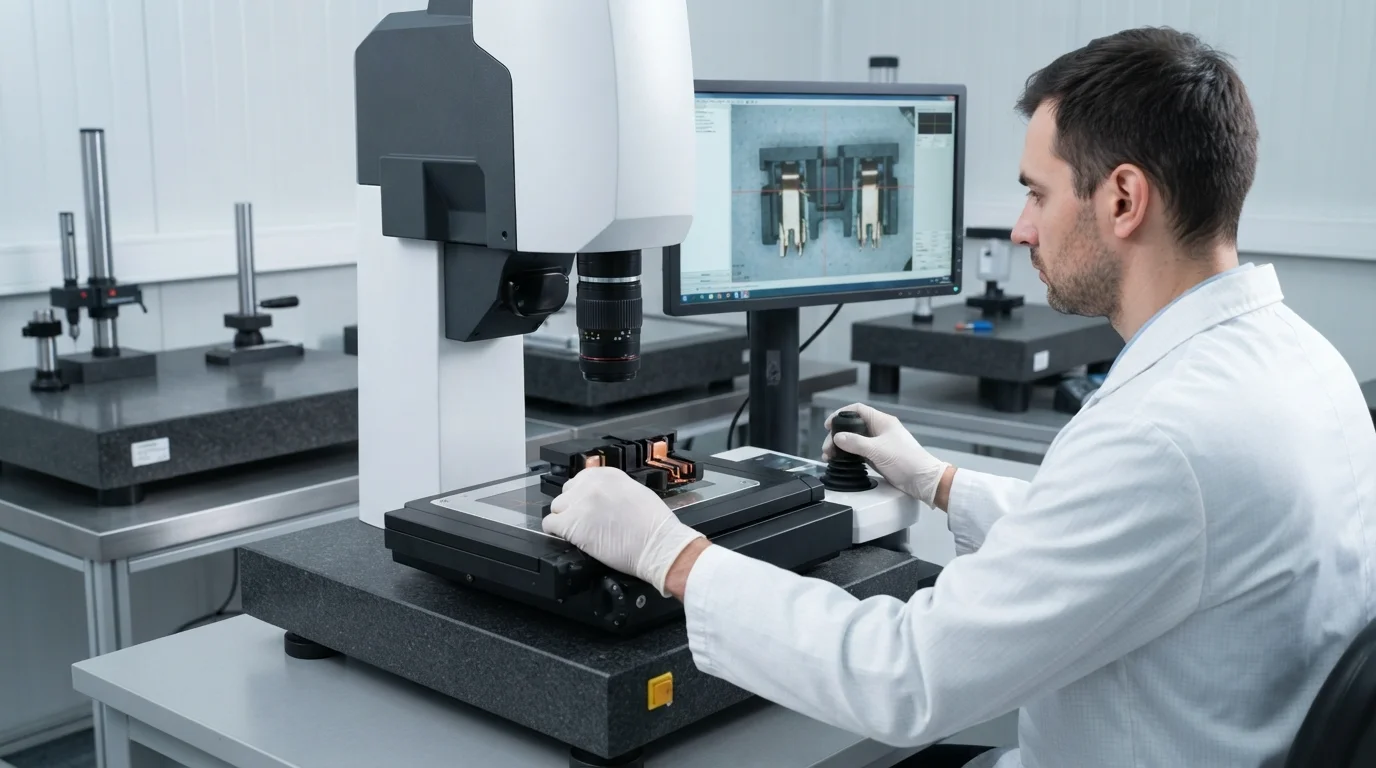
La inyección de resina de alta viscosidad en cavidades de molde bajo presión de sujeción elevada fuerza al plástico a entrar en cualquier microespacio existente entre el acero de la herramienta y el sustrato metálico. Las variaciones de espacio submilimétricas pueden permitir que la resina fundida se derrame sobre contactos eléctricos activos, causando altas tasas de desecho y costoso desrebabado manual. Esta guía técnica de ingeniería analiza la mecánica de cierre interfacial, el diseño de pasadores de localización del núcleo, los diferenciales de expansión térmica y los estándares de verificación metrológica.
Tabla de contenido
- 1. Gestión de tolerancias interfaciales metal-plástico y precisión de cierre (±0.01 mm)
- 2. Minimización del desplazamiento de la inserción durante la inyección de alta presión
- 3. Diferenciales de expansión térmica y deformación elástica en uniones metal-plástico
- 4. Validación metrológica: CMM Zeiss (±0.003 mm) e informes de calidad FAI
Gestión de tolerancias interfaciales metal-plástico y precisión de cierre (±0.01 mm)
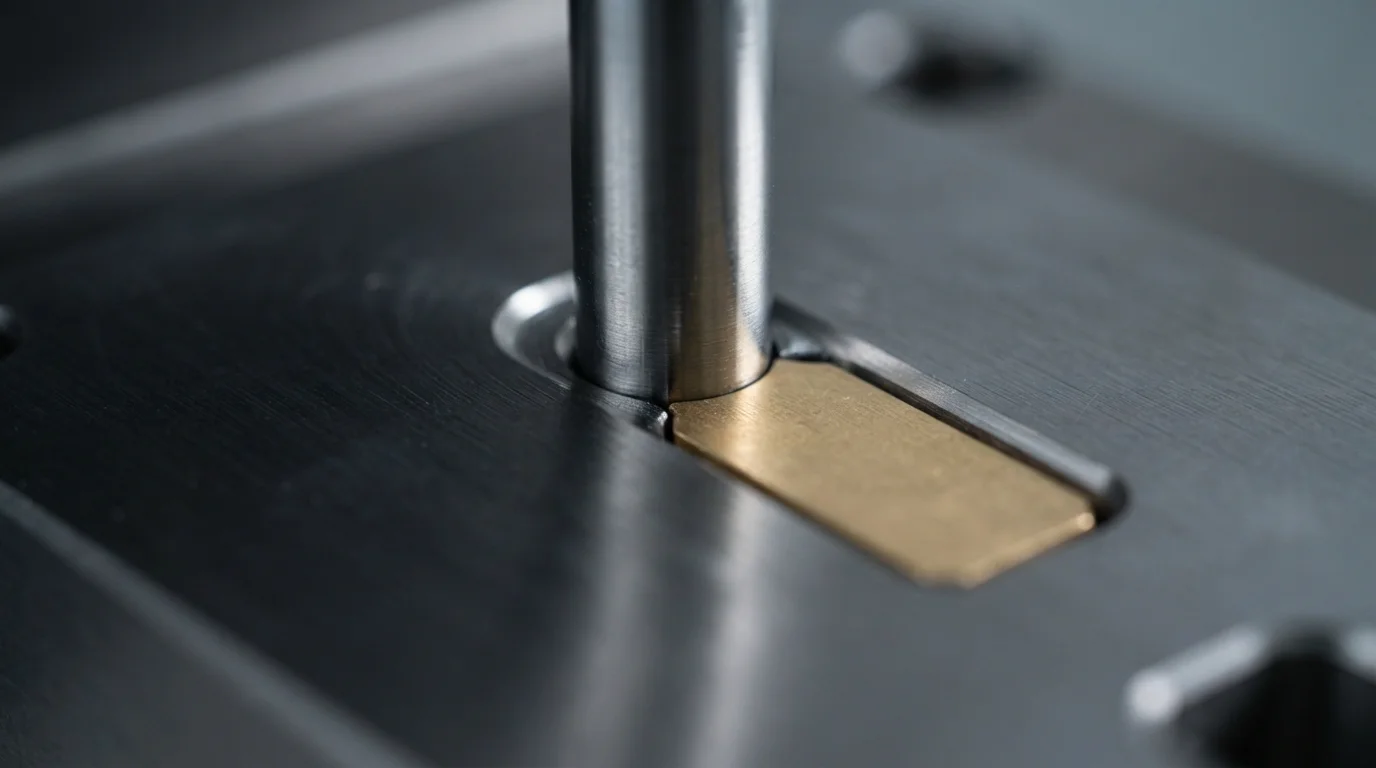
El control de las tolerancias de moldeo por inserción a lo largo del límite metal-plástico determina si el ensamblaje terminado funciona limpiamente sin rebabas cosméticas. Los fabricantes de herramientas de precisión diseñan superficies de cierre de acero con tolerancias de ajuste mantenidas por debajo de ±0.01 mm, creando un sello físico apretado contra los latón o contactos de cobre incrustados. Lograr superficies de cierre apretadas evita que la resina de baja viscosidad se derrame sobre las caras de contacto eléctrico activas durante el empaquetado de alta presión.
La deriva dimensional en insertos metálicos pre-estampados presenta un desafío continuo para el ajuste de la superficie de cierre. Los insertos metálicos sobredimensionados aplastan el acero de la cavidad durante el cierre, causando daño permanente al molde y desgaste prematuro de la herramienta. Por el contrario, los insertos subdimensionados dejan espacios microscópicos que permiten la fuga de plástico, requiriendo cierres flotantes de núcleo con resortes que se adaptan dinámicamente a variaciones menores en el espesor del metal.
Minimizando el Desplazamiento del Insertos Durante la Inyección de Alta Presión

Prevenir el movimiento del inserto durante el llenado de la cavidad requiere características robustas de retención mecánica integradas directamente en el núcleo del molde. Los frentes de flujo de alta velocidad ejercen fuerzas hidrodinámicas sustanciales capaces de doblar pines electrónicos no anclados o inclinar pernos roscados. Integrando acero endurecido pasadores de localización, imanes de núcleo, o deslizadores de sujeción neumáticos mantiene el inserto metálico firmemente contra el acero del molde durante la inyección de alta presión.
Optimizando los perfiles de presión de inyección protege los insertos metálicos delicados de fuerzas de cizallamiento físicas. Implementando perfiles de llenado de múltiples etapas permite que el frente de flujo envuelva el inserto suavemente antes de aplicar la presión de mantenimiento final. Adhiriéndose a parámetros dimensionales estrictos durante moldeo por inserción asegura que los componentes internos mantengan una alineación espacial precisa dentro de la carcasa de plástico.
Diferenciales de Expansión Térmica y Deformación Elástica en Uniones Metal-Plástico
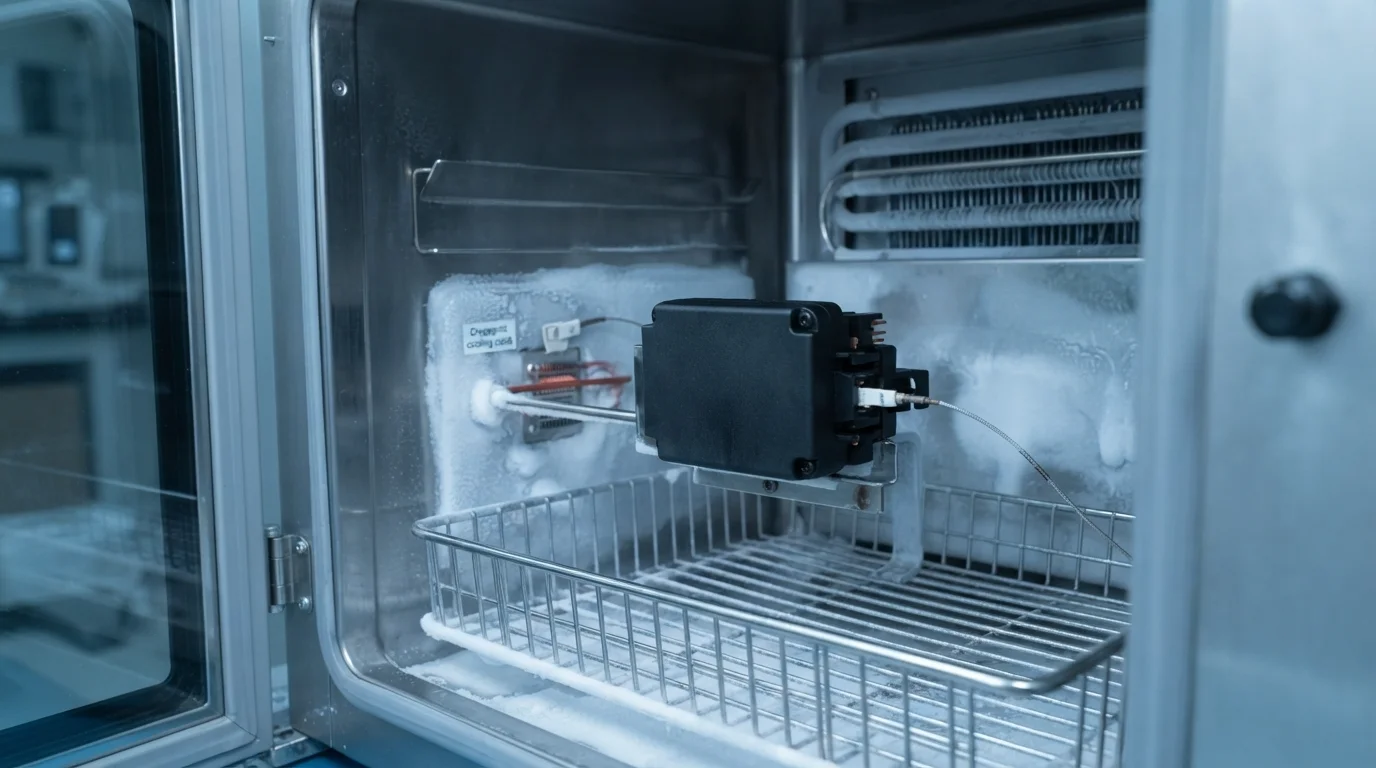
Gestionar el diferencial del Coeficiente de Expansión Térmica (CTE) entre metales rígidos y polímeros circundantes previene el agrietamiento por tensión posterior al moldeo. Los metales se expanden y contraen a 16.5 a 18.5 ppm/K, mientras que las resinas de ingeniería se contraen a tasas significativamente más altas al enfriarse. Las diferencias de contracción térmica inducen tensiones circunferenciales localizadas dentro de la pared de plástico que rodea el inserto metálico.
La selección de resinas de alta elongación como PA66, PBT, o PC/ABS absorbe la deformación elástica sin desarrollar micro-grietas. Precalentar los insertos metálicos a 100°C antes del moldeo reduce los gradientes de temperatura iniciales, promoviendo un enfriamiento uniforme del polímero. El emparejamiento térmico adecuado mantiene la estabilidad dimensional a través de ensayos extendidos de ciclos de temperatura.
| Parámetro de Tolerancia de Herramienta | Clase de Molde Estándar | Herramienta de Precisión para Insertos | Prevención Primaria de Defectos de Ingeniería |
|---|---|---|---|
| Ajuste de la Superficie de Cierre | ±0.05 mm | ±0.01 mm | Eliminates polymer resin bleed over electrical contact pads |
| Locating Pin Concentricity | ±0.03 mm | ±0.005 mm | Prevents insert tilt & displacement during high-velocity melt fill |
| Insert Outer Diameter Tolerance | ±0.08 mm | ±0.02 mm | Prevents steel cavity crushing and Parting Line wear |
Metrology Validation: Zeiss CMM (±0.003 mm) and FAI Quality Reports
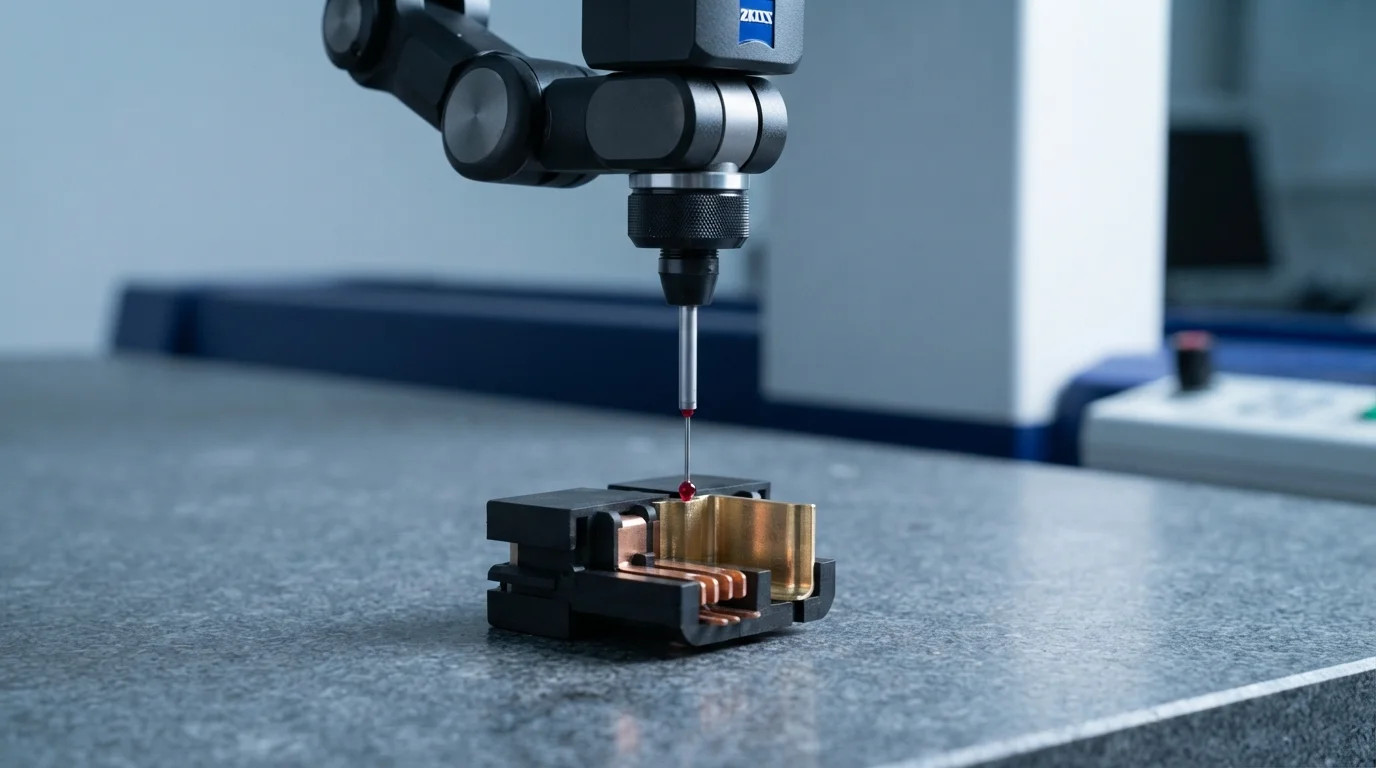
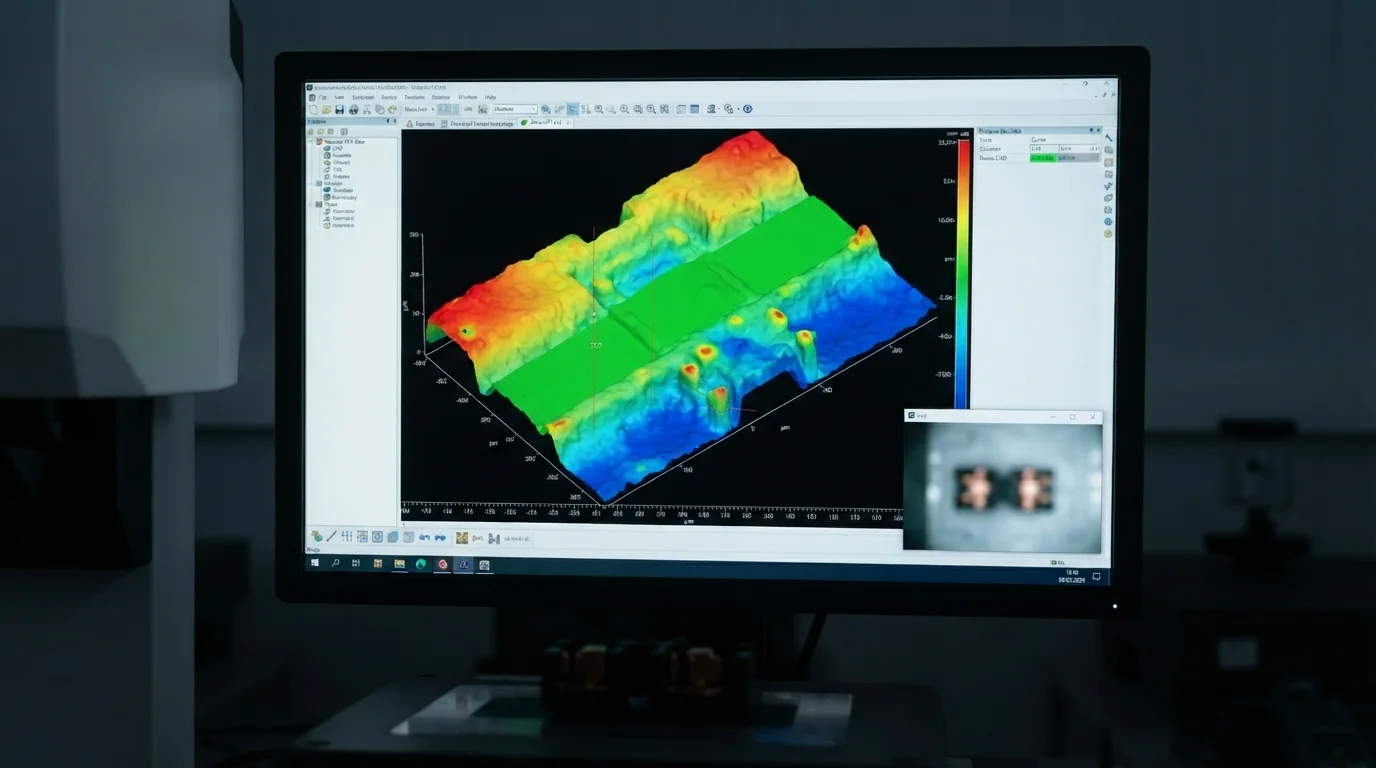
Verifying true position tolerances on encapsulated metal components requires advanced metrology instrumentation inside climate-controlled testing laboratories. Quality control technicians utilize automated Zeiss CMM coordinate measuring machines with a scanning precision of ±0.003 mm to scan critical dimensions. Measuring true position concentricity, hole pitch, and shut-off line flatness guarantees assembly alignment.
Comprehensive First Article Inspection (FAI) reports document critical-to-quality dimensions across initial T1 production samples. Quality assurance systems conforming to IATF 16949 and ISO 13485 verify raw material Certificates of Analysis (COA) for every shipment. Establishing statistical process control protocols with CpK > 1.67 ensures consistent batch-to-batch tolerance repeatability across high-volume production runs.
Preguntas frecuentes (FAQ)
Why do metal insert dimensional variations cause plastic flash in insert molding?
Metal inserts manufactured with wide stamping tolerances vary in thickness from piece to piece. Undersized inserts leave micro-gaps between the metal surface and mold shut-off steel, permitting molten plastic to bleed over active contact pads. Utilizing spring-loaded floating tool shut-offs compensates for insert thickness variations, preventing flash.
How do locating pins prevent insert displacement during high-pressure injection?
Locating pins physically lock the metal insert into the mold core, preventing hydrodynamic melt forces from tilting or shifting the insert during filling. Precision locating pins fit internal pilot holes or threaded bores tightly, maintaining sub-millimeter axial alignment throughout the injection cycle.
What metrology equipment is best for measuring insert molding tolerances?
Automated 3D coordinate measuring machines (CMM) and non-contact optical measuring profilers deliver the highest metrology accuracy. Optical profilers scan delicate contact pins without physical deflection, while 3D CMMs verify true position concentricity down to ±0.003 mm.