
El moldeo de componentes estructurales de pared gruesa, como manijas, barras de agarre y nervaduras gruesas de carcasas, presenta serios desafíos cosméticos y de procesamiento. Las secciones sólidas de plástico grueso se enfrían de manera desigual y se contraen sustancialmente, creando marcas de hundimiento profundas en la superficie, vacíos internos y tiempos de ciclo prolongados. Especificar moldeo por inyección asistido por gas supera estos límites físicos al inyectar gas nitrógeno de alta presión directamente en el núcleo de polímero fundido. JUCHENG opera celdas de producción especializadas asistidas por gas, fabricando hardware estructural hueco estrictamente de acuerdo con los archivos CAD del cliente.
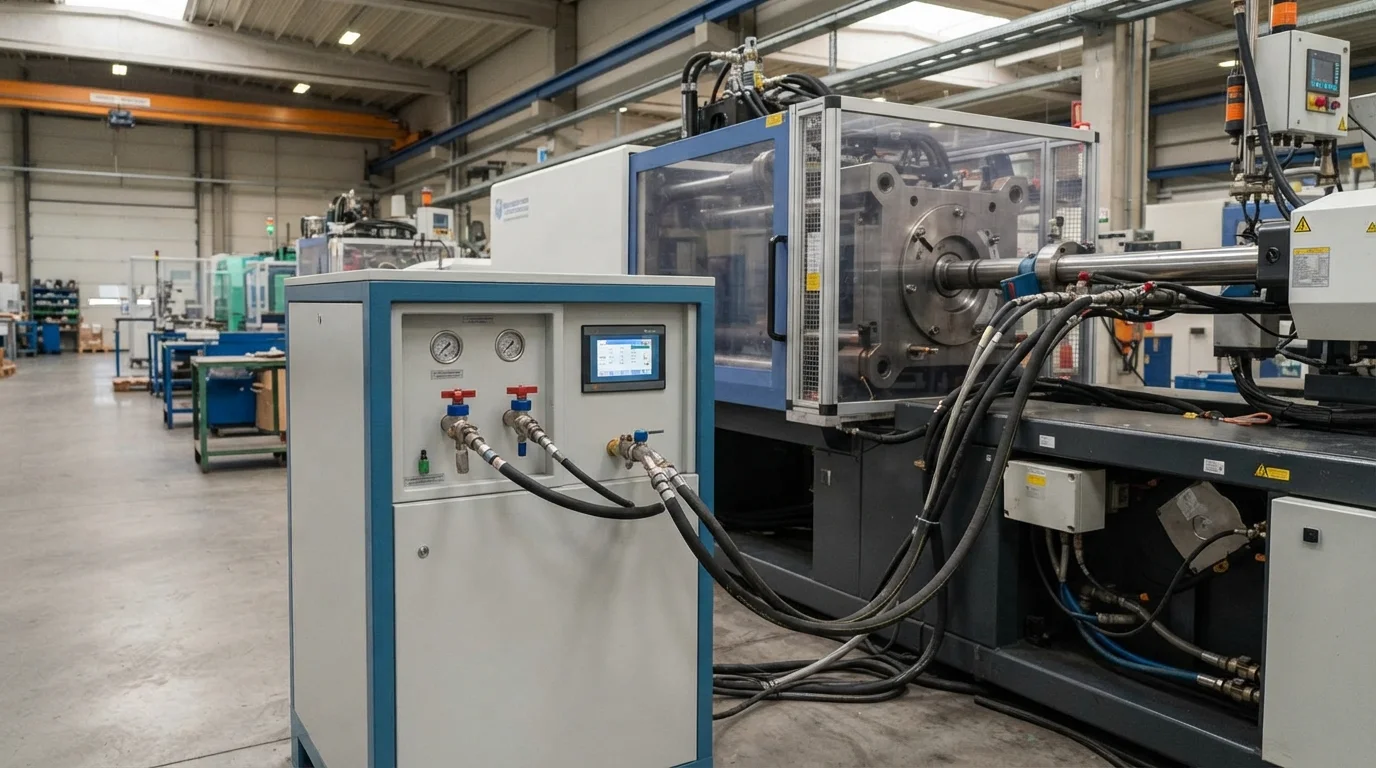
Tabla de contenido
Sistemas de inyección de gas nitrógeno y eliminación de marcas de hundimiento
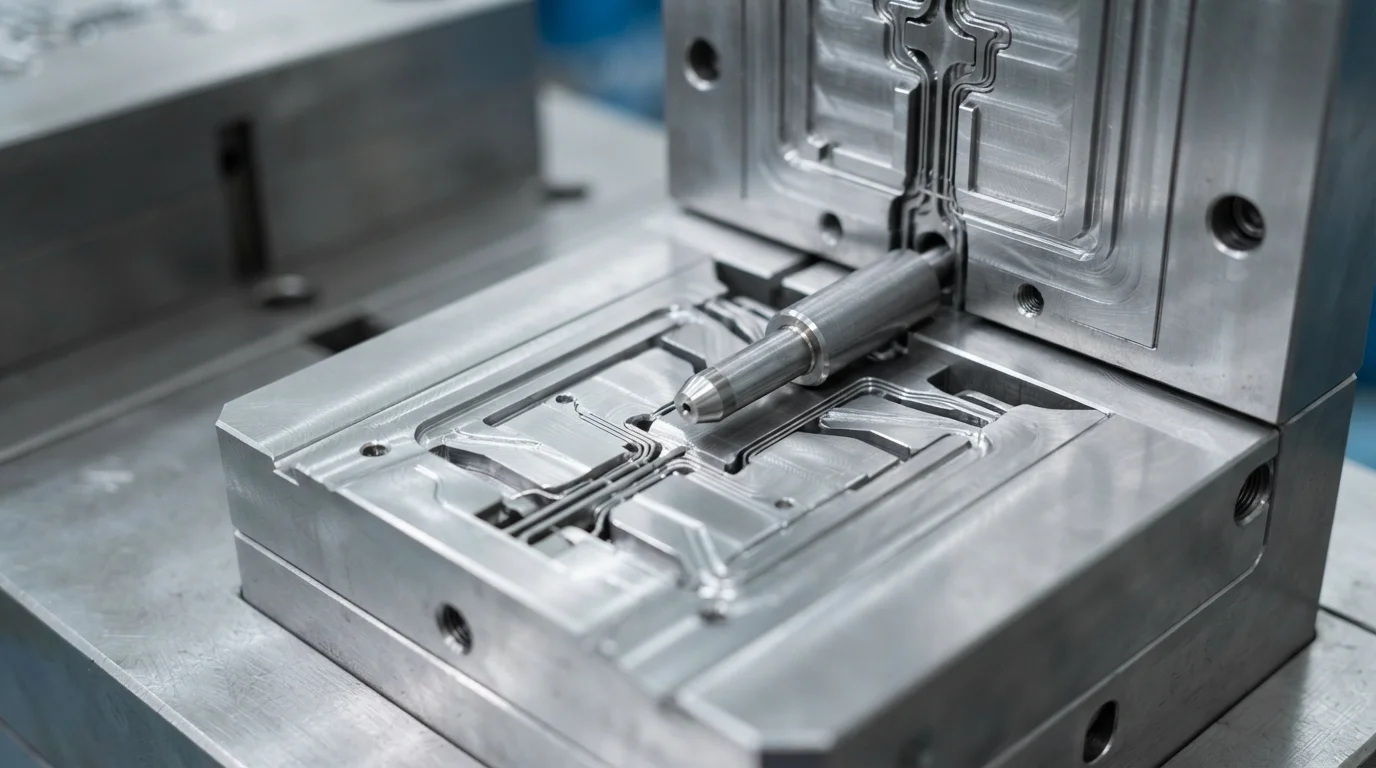
La inyección de gas nitrógeno de alta pureza en la corriente de fundido fuerza al plástico fundido contra las paredes de la cavidad desde adentro hacia afuera. La ejecución de inyección de gas nitrógeno a través de pasadores de gas especializados o boquillas de máquina compacta la piel del polímero firmemente contra el acero de herramienta enfriado. La presión interna del gas compensa la contracción volumétrica del polímero continuamente durante la fase de enfriamiento. La aplicación de presión interna uniforme elimina por completo las sombras de hundimiento superficial sobre nervaduras y salientes gruesos. La estética de la superficie permanece impecable sin requerir relleno cosmético secundario ni rediseños de pared gruesa.
Los pasos del proceso asistido por gas incluyen:
- Dosificación de resina con disparo corto—La inyección de un disparo parcial controlado de resina fundida prepara la cavidad para el desplazamiento del gas.
- Penetración del pasador de gas—La inyección de gas nitrógeno a alta presión en el núcleo crea un canal de gas hueco continuo.
- Presión de empaque interna—Mantener la presión de nitrógeno a 10-30 MPa mantiene la piel de polímero firmemente contra las paredes del molde.
- Venteo de gas y expulsión de la pieza—Ventear la presión interna de nitrógeno de vuelta a la unidad antes de la apertura del molde permite una expulsión segura de la pieza.
Reducción de Peso y Diseño Estructural Hueco para Manijas y Tuberías
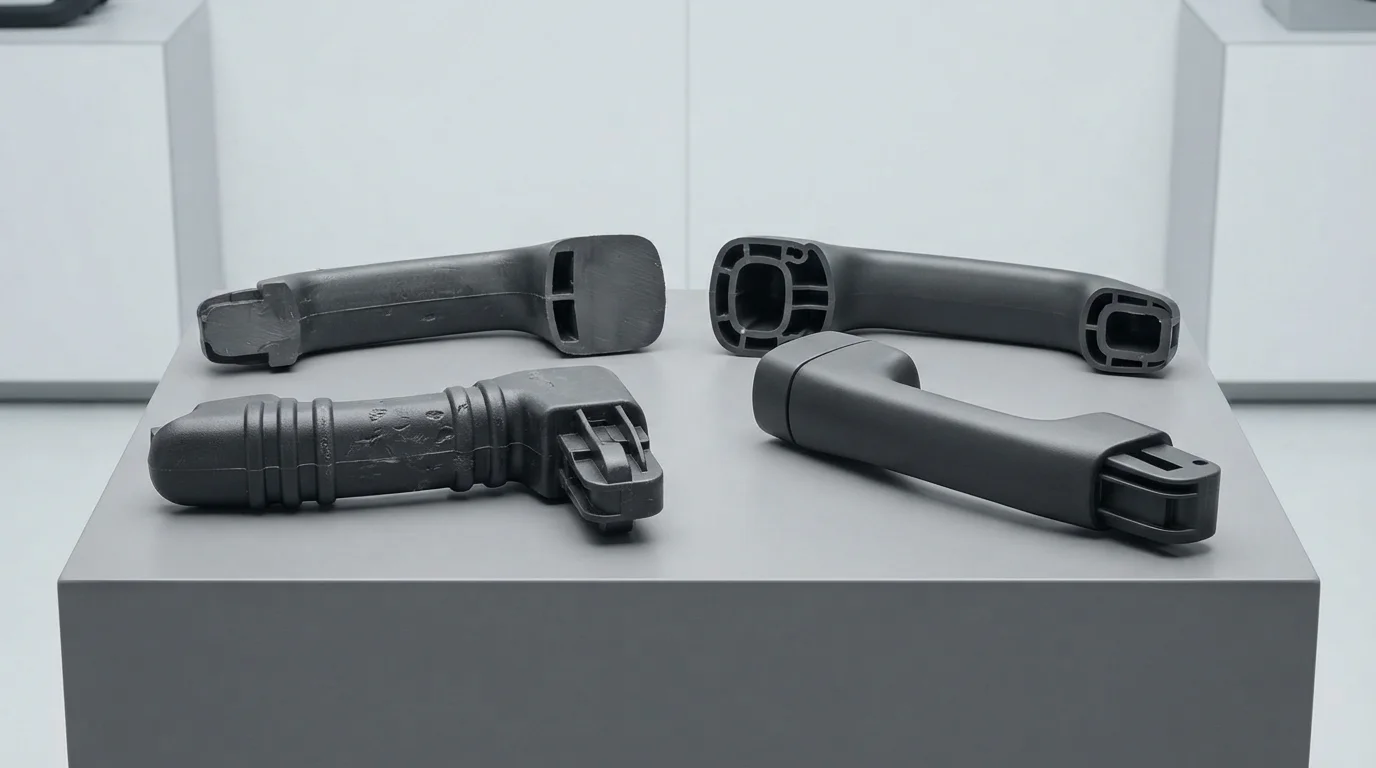
La formación de núcleo hueco reduce significativamente el peso de la pieza mientras mantiene la rigidez estructural a la flexión. Las geometrías estructurales huecas reducen el uso de material en un 20% a 40%, generando ahorros sustanciales en termoplásticos de ingeniería costosos. Las resinas comunes procesadas con asistencia de gas incluyen polipropileno (PP), ABS, policarbonato (PC), y con relleno de vidrio PA66-GF30. La eliminación de núcleos de resina sólida masiva acelera drásticamente la disipación de calor térmico. Los tiempos de enfriamiento se reducen hasta en un 50% en manijas de sección gruesa, aumentando el rendimiento por hora de la prensa.
| Resina de Polímero Objetivo | Rango de Presión de Gas (MPa) | Reducción de Peso (%) | Ahorro de Tiempo de Enfriamiento (%) | Pieza Principal Asistida por Gas |
|---|---|---|---|---|
| Polipropileno (PP) | 10 – 20 MPa | 25% – 40% | 40% – 50% | Manijas de automóvil y tubos para electrodomésticos |
| Aleaciones de ABS / PC+ABS | 15 – 25 MPa | 20% – 35% | 35% – 45% | Manijas de puertas de automóvil y soportes de espejos |
| PA66-GF30 (relleno de vidrio) | 20 – 30 MPa | 15% – 30% | 30% – 40% | Pedales estructurales y marcos de servicio pesado |
Control de presión de gas interno e integridad estructural
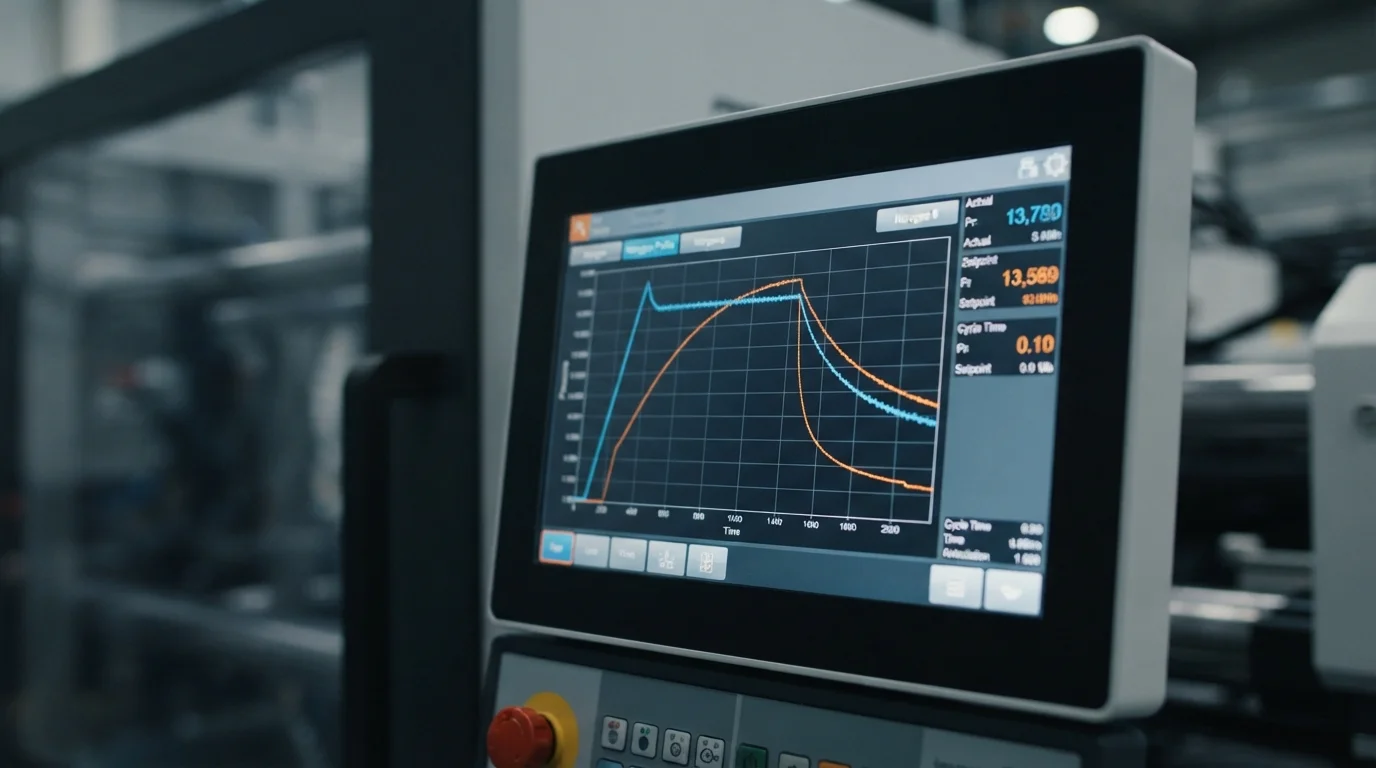
Mantener un control preciso de la presión interna del gas previene defectos estructurales como soplado de gas o adelgazamiento de pared por digitación. El soplado de gas ocurre si el nitrógeno rompe el frente de fusión antes de que la capa superficial establezca un espesor suficiente. Los ingenieros de utillaje diseñan boquillas de pasador de gas estratégicas en secciones transversales gruesas para guiar los flujos de gas a lo largo de canales designados. Retardos precisos de tiempo entre la inyección de resina y la entrada de gas aseguran un espesor uniforme de la pared de polímero superficial. La optimización del proceso preserva los límites de carga mecánica mientras se entregan superficies de apariencia sin defectos.
Preguntas frecuentes (FAQ)
¿Cómo elimina el moldeo por inyección asistido por gas las marcas de hundimiento en piezas gruesas?
El moldeo por inyección asistido por gas inyecta nitrógeno a alta presión en el centro de la resina fundida. La presión interna del gas empuja el plástico en enfriamiento hacia afuera contra las paredes de la cavidad, compensando continuamente la contracción volumétrica y previniendo sombras de hundimiento en la superficie.
¿Cuál es la diferencia entre el moldeo por inyección asistido por gas de disparo corto y de disparo completo?
El moldeo asistido por gas de disparo corto llena del 70% al 90% de la cavidad con resina antes de que el gas expanda el fundido para llenar el molde, creando un núcleo hueco. El moldeo asistido por gas de disparo completo llena el molde completamente con resina, usando gas solo para compactar nervaduras gruesas y resaltos sin crear canales huecos grandes.
¿Qué gas se utiliza para el moldeo por inyección asistido por gas?
Se utiliza universalmente gas nitrógeno de alta pureza (pureza del 98% al 99.9%) porque es químicamente inerte y no reacciona con los polímeros fundidos. El nitrógeno previene la oxidación, la quema o la degradación química de las paredes internas del canal hueco.