
PBT-BASF Ultradur B4500
Asegurando una excelente estabilidad dimensional y un alto alargamiento a la rotura sin el peso añadido de las fibras de vidrio requiere un polímero de ingeniería equilibrado, que el Ultradur B4500 de BASF ofrece a través de su matriz de polibutileno tereftalato sin refuerzo y de viscosidad media. Con una densidad de 1,30 g/cm³ y un índice de fluidez en fundido de 19 cm³/10 min (a 250°C/2,16 kg), este grado de PBT puro está especificado globalmente para componentes de alta precisión, sistemas de contacto con alimentos y perfiles de pared delgada. Jucheng Precision, operando bajo los marcos IATF 16949 e ISO 9001, se especializa en el moldeo de Ultradur B4500. Respaldados por más de 35 prensas avanzadas y utillaje de cinco ejes, controlamos su alta contracción semicristalina (1,6%-1,9%) para eliminar la deformación, entregando componentes impecables verificados por CMM Zeiss.
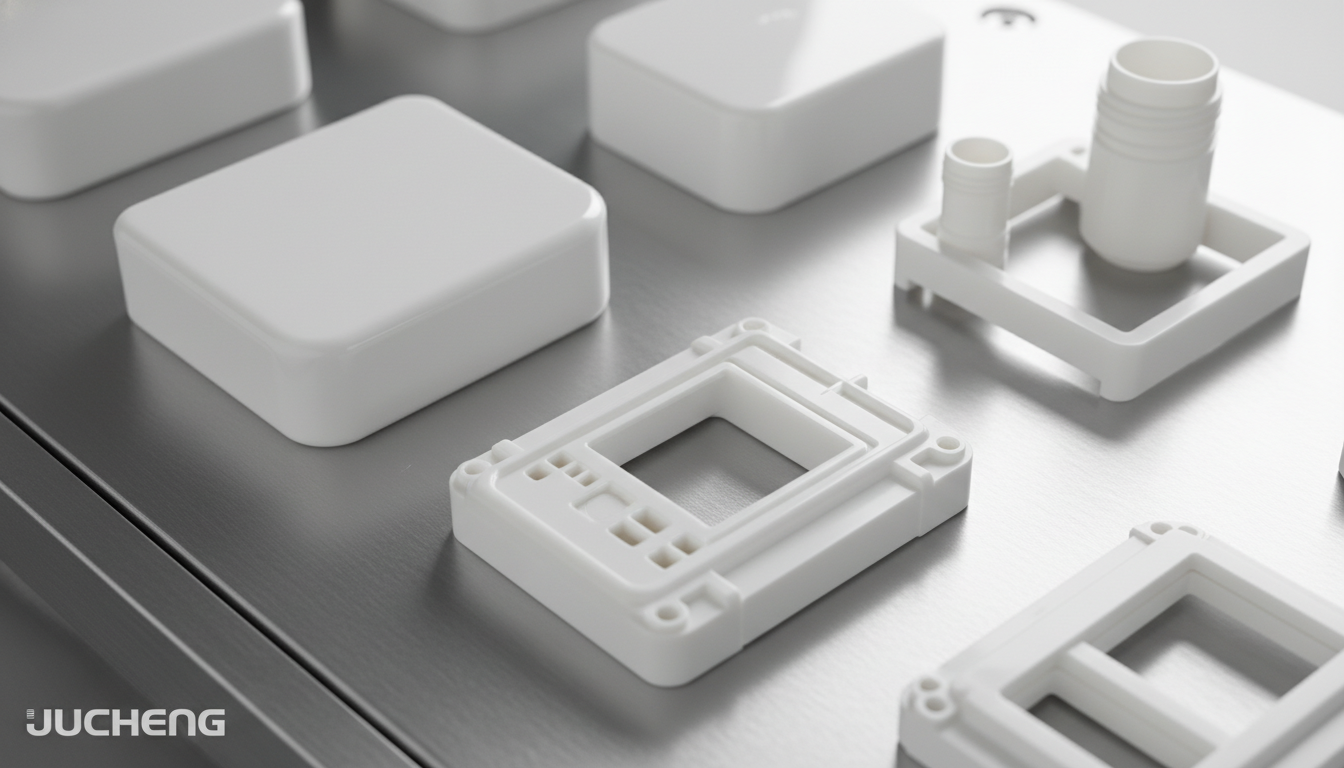
Perfil de tenacidad y reológico de BASF Ultradur B4500
Ultradur® B 4500 es una resina de PBT sin refuerzo y de viscosidad media diseñada por BASF, formulada para proporcionar alta resistencia del fundido, alta ductilidad a la tracción y excelente repetibilidad dimensional:
| Parámetro físico y de resistencia | Valor de especificación de Ultradur B4500 | Ventaja de Ingeniería para Piezas Moldeadas |
|---|---|---|
| Ductilidad excepcional | Alargamiento nominal a la rotura >50% | Proporciona un alargamiento estructural y tenacidad sustanciales sin fibras de vidrio, evitando el agrietamiento en broches flexibles y bisagras. |
| Reología de flujo estable | MVR 19 cm³/10min (250°C x 2,16kg) | El índice de fluidez intermedio asegura una distribución de presión altamente equilibrada dentro de perfiles técnicos de pared delgada y accesorios de tubería. |
| Perfil de densidad pura | Densidad sin relleno 1,30 g/cm³ | Ofrece integridad estructural ligera en comparación con las variantes rellenas con 30% de vidrio, asegurando un menor peso en conectores aeroespaciales dinámicos. |
Configuraciones de proceso para componentes estructurales de Ultradur B4500
Con su alta tasa de cristalinidad e índice de fluidez estable, el Ultradur B4500 procesa sin problemas en moldes complejos de múltiples cavidades:
| Tecnología de Moldeo | Compatibilidad de Proceso y Detalles Operativos |
|---|---|
| Perfiles de pared delgada de precisión | Excelente. Altamente optimizado para extrusión y moldeo por inyección de tuberías técnicas de pared delgada, conductos para manejo de fluidos y casetes de diagnóstico complejos. |
| Sistemas de consumo en contacto con alimentos | Excelente (mediante versiones conformes FC / Contacto con Alimentos). Ideal para adaptadores de máquinas de café de consumo de alta seguridad, cierres de envases de alimentos y rejillas estructurales para lavavajillas. |
| Ensamble con inserción de metal | Excelente. Seguro para encapsular contactos eléctricos metálicos y casquillos directamente dentro de bloques de conectores de alta aislamiento sin agrietamiento. |
Lista de verificación de moldeo y control de fusión de PBT-BASF Ultradur B4500
Procesar un poliéster de ingeniería semicristalino como el Ultradur B4500 requiere un control estricto de la humedad y un enfriamiento equilibrado para manejar la contracción volumétrica:
Protección higroscópica contra hidrólisis
A altas temperaturas de fusión, el PBT es muy sensible a la humedad. El moldeo húmedo resulta en una rápida escisión hidrolítica de la cadena, causando vetas severas, burbujas y una gran caída en la resistencia a la tracción. Pre-secamos la resina Ultradur B4500 en secadores de tolva desecante a 120°C (248°F) durante 3–4 horas, manteniendo la humedad estrictamente por debajo del 0.04%.
Controles de enfriamiento y contracción equilibrados
Al ser un grado cristalino sin relleno, el Ultradur B4500 exhibe alta contracción (típicamente 1.60% paralelo y 1.90% normal al flujo). La división de moldes de Jucheng utiliza máquinas CNC de 5 ejes para fresar circuitos de enfriamiento uniformes y equilibrados directamente dentro de bloques de cavidad de molde de acero inoxidable S136 pulido a espejo para prevenir la deformación.
Control de temperatura de fusión y molde
Las temperaturas del barril de procesamiento se mantienen entre 250°C y 275°C (482°F a 527°F) para asegurar una fusión homogénea. Las temperaturas del molde se mantienen a 40°C a 70°C (104°F a 158°F) para optimizar la estructura cristalina, el alto brillo superficial y la resistencia mecánica.
Campos de aplicación clave para PBT-BASF Ultradur B4500
- Ingeniería eléctrica y de redes inteligentes: Bloques de terminales de alta aislamiento, terminales eléctricos multipolares, carretes de bobina, marcos de medidores de energía inteligentes y aparamenta.
- Sistemas de consumo aptos para alimentos (cumplen con FC): Adaptadores reutilizables para máquinas de café domésticas, tapas resistentes al vapor, cierres para envases de alimentos y piezas estructurales de lavavajillas.
- Tuberías de precisión para fluidos y automoción: Conductos químicos de pared delgada, conectores de tuberías industriales, válvulas mezcladoras de agua y carcasas de sensores de combustible (IATF 16949).
Propiedades
| Densidad | 1.3 g/cm³ |
| Índice de fluidez en volumen (MVR) (250°C/2,16 kg) | 19 cm³/10min |
| Módulo de tracción | 2.500 MPa |
| Esfuerzo de tracción en fluencia | 55 MPa |
| Deformación de fluencia en tracción | 3.7 % |
| Deformación nominal por tracción en rotura | >50 % |
| Módulo de Fluencia por Tracción (1000h) | 1.200 MPa |
| Módulo de flexión | 2.500 MPa |
| Resistencia al impacto Charpy con entalla (23°C) | 5.0 kJ/m² |
| Temperatura de Fusión (DSC) | 223 °C |
| Temperatura de Deflexión por Calor (HDT @ 0.45 MPa) | 130 °C |
| Temperatura de deflexión bajo carga (HDT @ 1.80 MPa) | 50 °C |
| Contracción de moldeo lineal (paralela) | 1.6 % |
| Contracción de moldeo lineal (perpendicular) | 1.9 % |
| Tamaño Máximo de Pieza | 1000 x 800 mm |
| Tamaño Mínimo de Pieza | 1 x 1 mm |