
Ein einziger Anguss kann einen gesamten optischen Pfad verzerren, ohne einen offensichtlichen Oberflächendefekt zu hinterlassen. Die Angussgestaltung für den optischen Spritzguss steuert, wie der Formhohlraum gefüllt wird, wo sich eine Orientierung ausbildet, wie lange der Nachdruck das Teil erreicht und wo der Angussrest verbleibt. Ein Anguss, der ein vollständiges, glänzendes Teil erzeugt, kann dennoch Doppelbrechung, Fokusverschiebung oder ungleichmäßige Transmission verursachen.
Entscheidungsregel: Wählen Sie den Anguss nach dem optischen Fehler, den er vermeiden muss, und bestätigen Sie dann, dass dieselbe Position gefüllt, verdichtet, entlüftet und entfernt werden kann, ohne die funktionale Oberfläche zu beschädigen.
In diesem Artikel:
- Zuerst den optischen Pfad abbilden
- Orientierung und Bindenahtlinien vorhersagen
- Auf Druckübertragung dimensionieren
- Angusskonzepte vergleichen
- Die Wahl im Versuch nachweisen
- Häufig gestellte Fragen
Den optischen Pfad zeichnen, bevor der Verteilerkanal gezeichnet wird
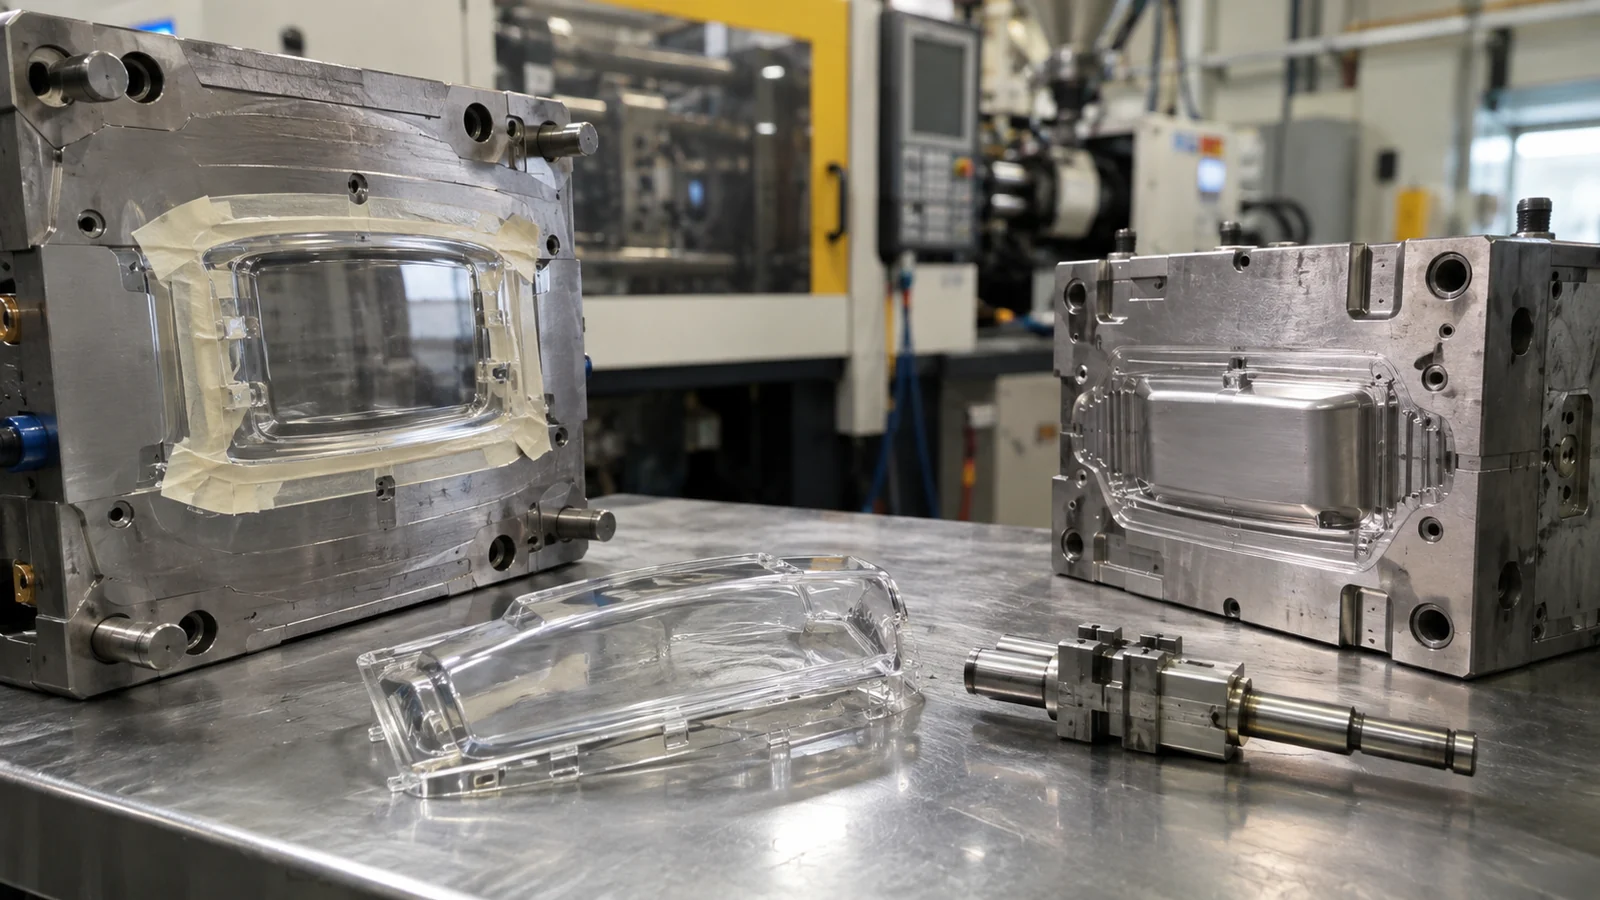
Markieren Sie die freie Apertur, die Sichtfläche, die Lichteintritts- und Lichtaustrittsbereiche, reflektierende Oberflächen und mechanische Bezugspunkte. Ein hinter einer Blende verborgener Anguss kann dennoch eine orientierte Strömung quer über eine Linse lenken. Ein Anguss außerhalb des Sichtbereichs kann kosmetisch ideal sein, aber das dickste optische Merkmal nicht verdichten können.
Die Karte sollte auch akzeptablen Zugang zum Entgraten und die Angussresthöhe angeben. Wenn ein Anguss nahe an einer polierten Kante geschnitten werden muss, kann die Entgratmethode das Teil absplittern oder Spannungen verursachen. Die Teams für Form, Teilehandhabung und Inspektion benötigen dieselbe Definition der geschützten optischen Zone.
Die Fließrichtung wird zu einer optischen Variable
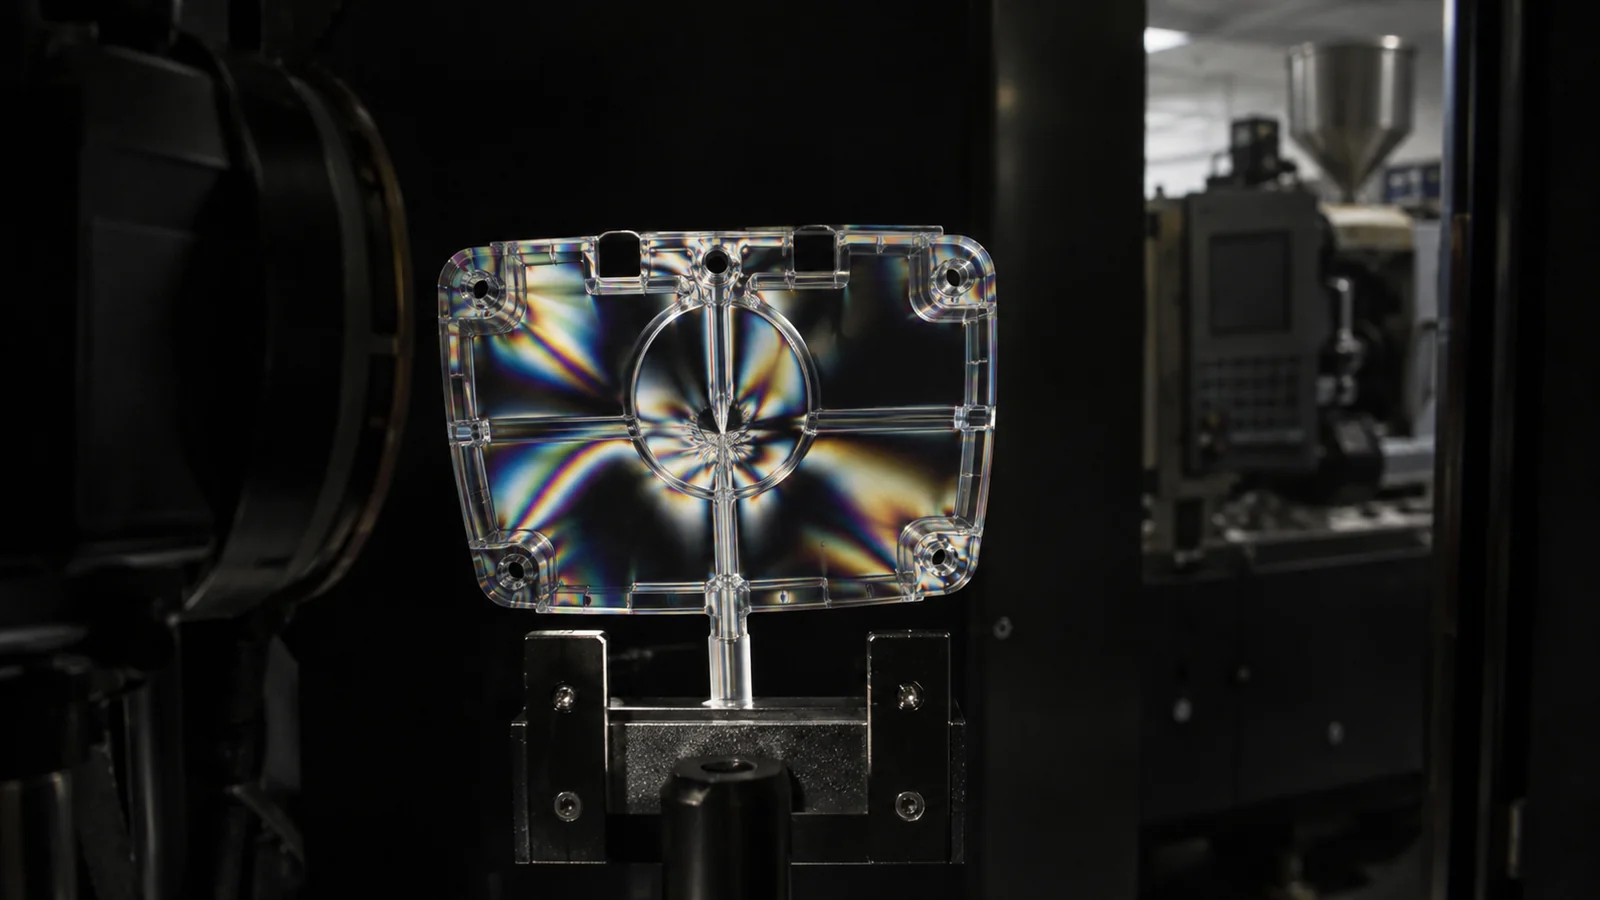
Polymerketten orientieren sich, wenn die Schmelze durch einen engen Anguss beschleunigt und sich im Formhohlraum ausbreitet. Eingefrorene Orientierung und ungleichmäßige Kühlung können richtungsabhängiges Brechungsverhalten erzeugen. Das Teil kann bei normalem Licht transparent erscheinen, aber zwischen gekreuzten Polarisatoren Spannungsmuster zeigen oder den Polarisationszustand des durchgelassenen Lichts verändern.
Mehrere Fließfronten erzeugen Bindenahtlinien, wenn sie um Löcher, Kerne oder gegenüberliegende Angüsse aufeinandertreffen. In einem opaken Gehäuse kann eine strukturell akzeptable Bindenahtlinie harmlos sein. In einem optischen Pfad kann dieselbe Linie Licht streuen oder ein Bild unterbrechen. Platzieren Sie erwartete Trefflinien nach Möglichkeit außerhalb der funktionalen Apertur.
Ein kleines Tor ist nicht automatisch ein sauberes Tor
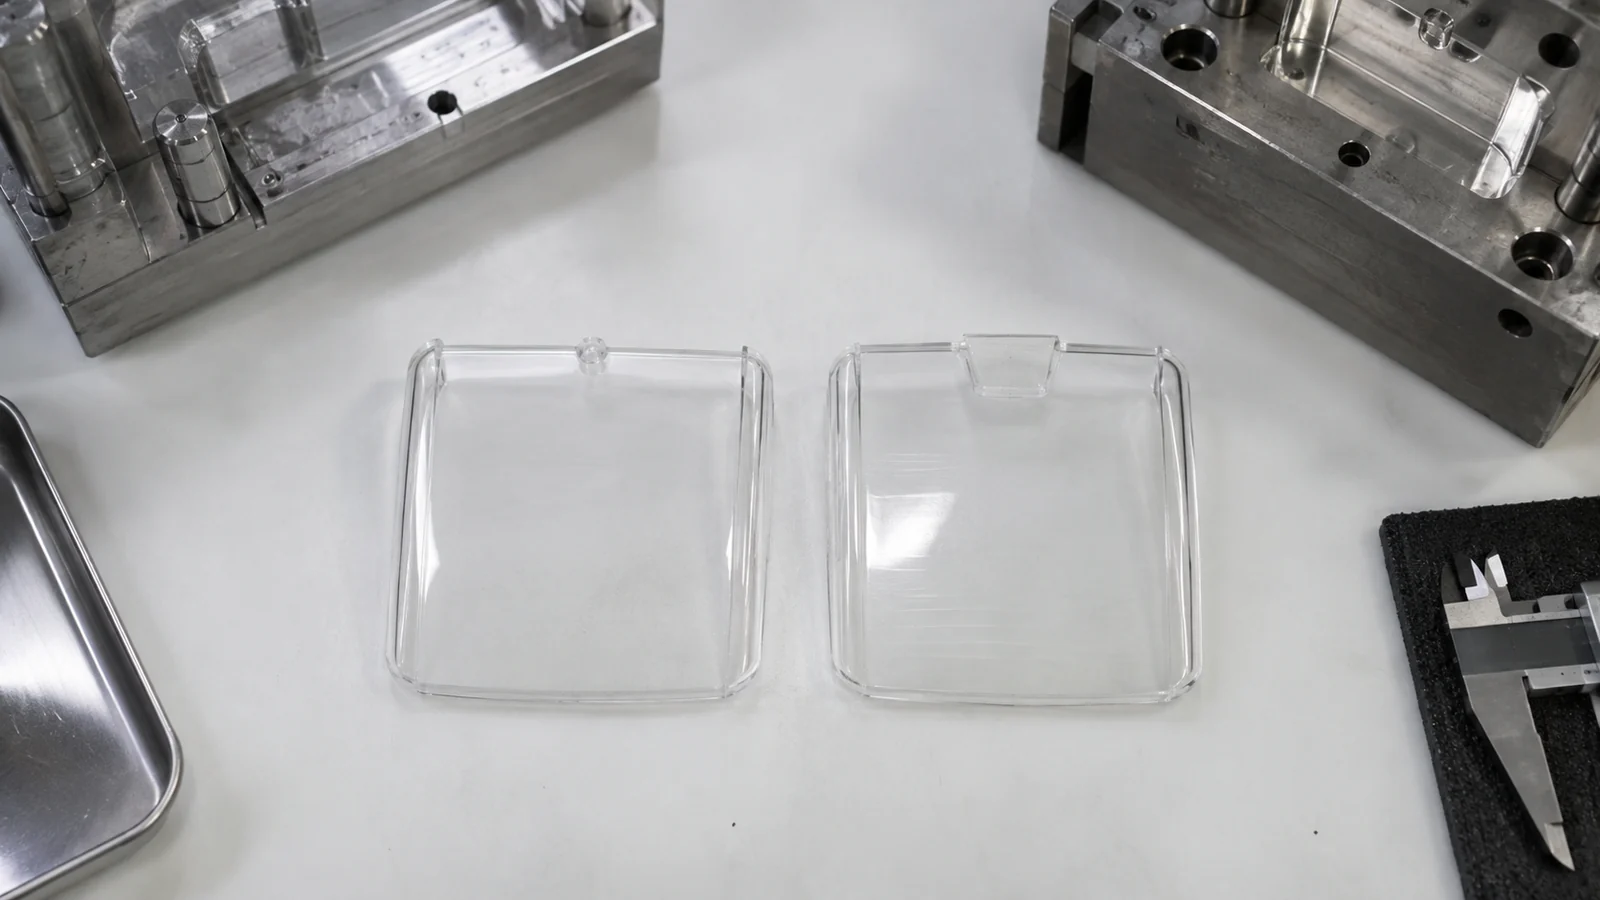
Ein kleines Tor hinterlässt weniger Material zum Entfernen, erhöht jedoch die Scherung und kann erstarren, bevor ein dicker Bereich gepackt ist. Ein größeres Tor kann den Widerstand verringern und das Nachdrücken verlängern, hinterlässt jedoch einen größeren Rest und kann die Zeit bis zum sicheren Entfernen verlängern. Die richtige Größe ergibt sich aus dem Harz, der lokalen Dicke, der Fließlänge, dem Druckbedarf und den optischen Folgen.
Verwenden Sie Nachweismethoden über Formhohlraumdruck oder Teilegewicht, um zu bestimmen, wann das Tor keinen Druck mehr überträgt. Wenn eine zusätzliche Nachdruckzeit das Gewicht nicht mehr verändert, verbessert eine Verlängerung des Nachdrucks die Kompensation nicht. Diese Unterscheidung ist zentral für Optisches und klares Spritzgießen, denn übermäßiges Packen kann Einfallstellen gegen Spannungen eintauschen.
Vergleichen Sie Tor-Konzepte nach ihren Folgen, nicht nach Gewohnheit
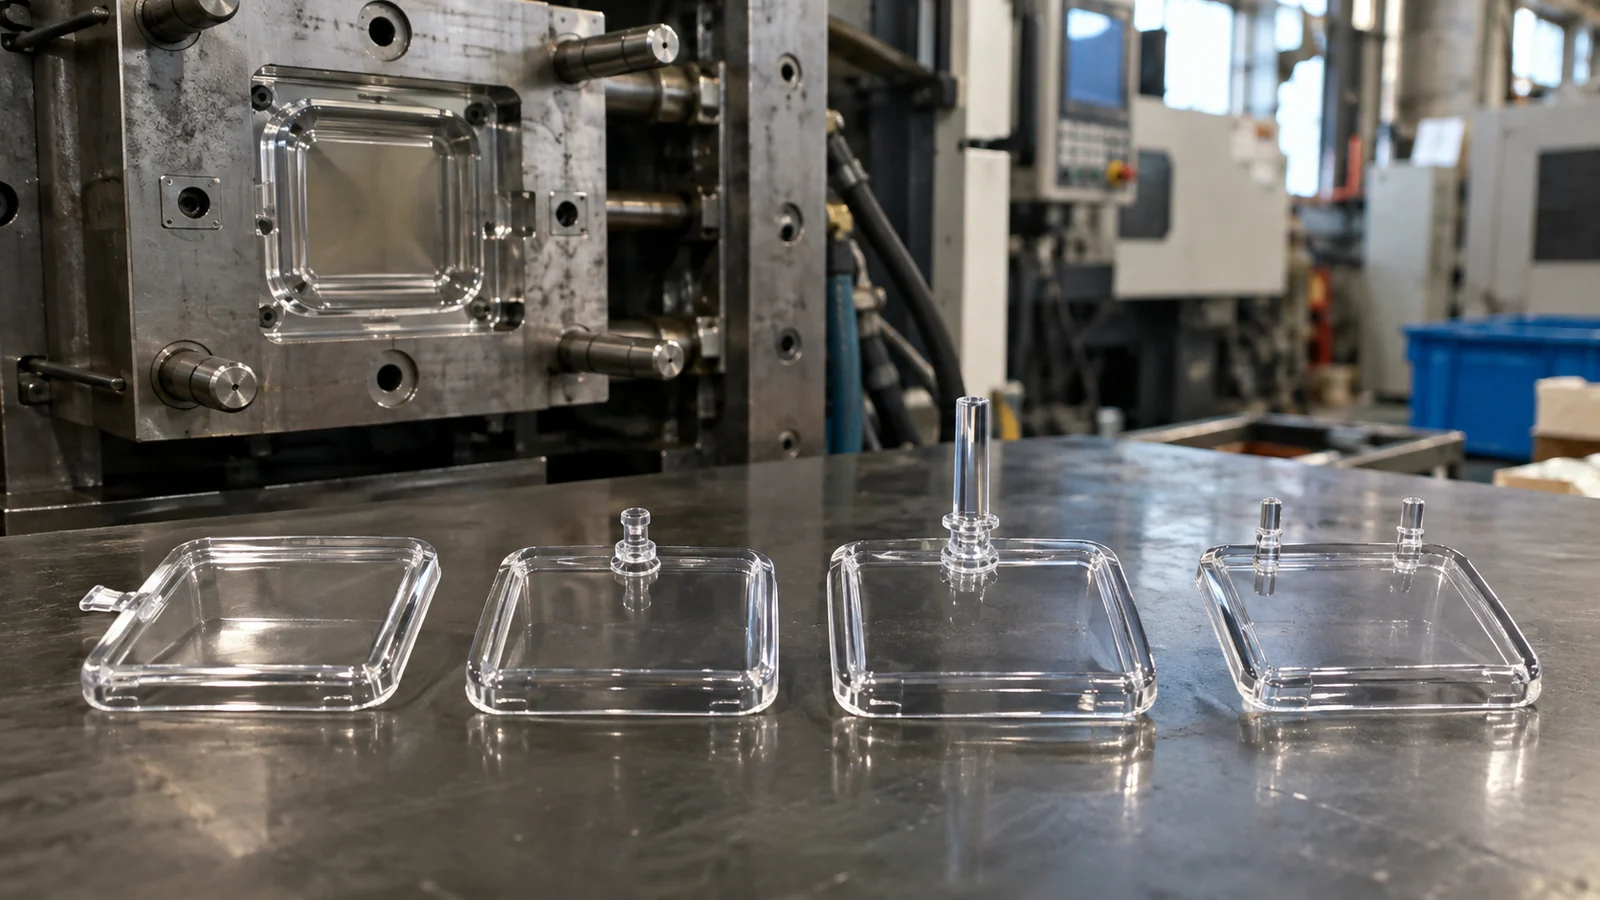
| Konzept | Möglicher Vorteil | Optische Bedenken |
|---|---|---|
| Kanten- oder Fächertor | Breiter Eintritt und kontrollierte Fließfront | Beschnitt und Randspannung |
| Nadelverschlusspunkt-Tor | Kleiner Rest und automatische Trennung | Hohe lokale Scherung und frühes Erstarren |
| Direkter Anguss | Robuste Angussführung für dicke Wandstärken | Großer zentraler Angussrest und Entfernung |
| Mehrere Angüsse | Kürzere Fließwegstrecke | Bindenähte und Balance-Empfindlichkeit |
Diese Tabelle ist ein Screening-Werkzeug, keine allgemeingültige Rangliste. Derselbe Anschnitttyp verhält sich mit einem anderen Harz, einer anderen Wandstärke oder Angussverteilung anders. Eine Fließanalyse ist nützlich, um Fronten, Druck und Temperatur zu vergleichen, doch optische Spannungen müssen weiterhin physisch verifiziert werden.
Verwenden Sie eine Versuchsmatrix, die die Auswahl widerlegen kann
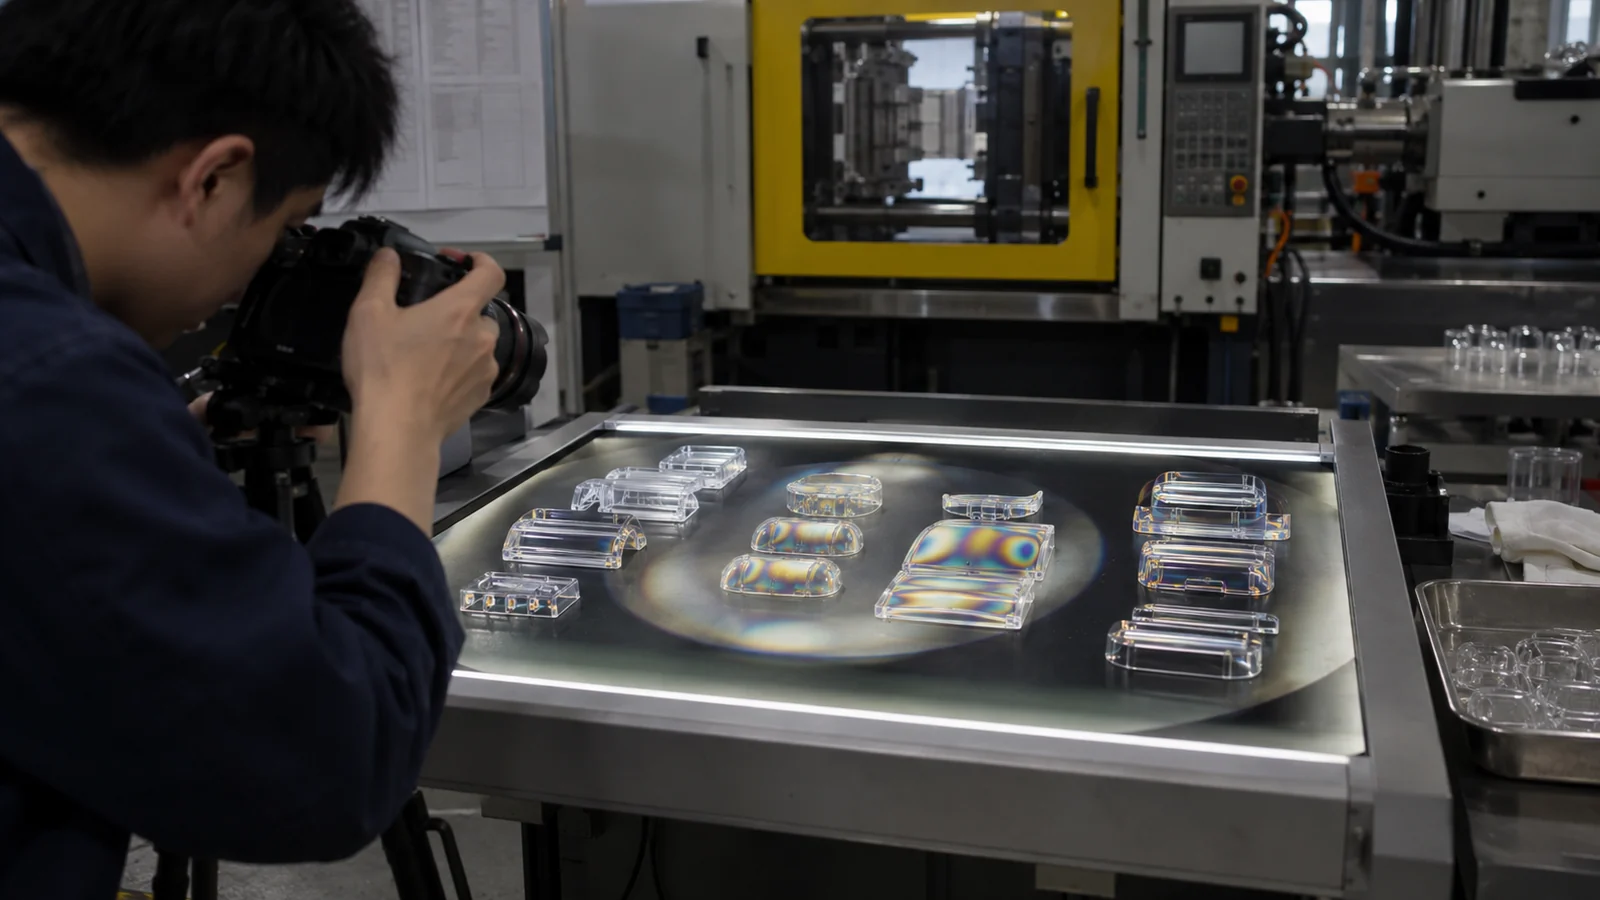
Geben Sie den Anschnitt nicht frei, nur weil eine Einstellung ein akzeptables Teil erzeugt. Fahren Sie ein begrenztes Prozessfenster über realistische Schmelzetemperatur, Werkzeugtemperatur, Füllgeschwindigkeit sowie Nachdruck- und Kühlbedingungen. Halten Sie die Kavitäten getrennt und prüfen Sie das optische Ergebnis nach gleichmäßiger Konditionierung.
Dokumentieren Sie Angussrest, Teilegewicht, Füllbild, Lage der Bindenähte, Polarisationslichtbild und die funktionale Ausgabe des Produkts. Ein robuster Anschnitt hält die Abnahmekriterien ohne eine enge, fragile Kombination von Einstellungen ein.
Beziehen Sie Entgraten und Handhabung in den Angussversuch ein
Ein Angusskonzept ist erst vollständig, wenn das Teil wiederholbar getrennt werden kann. Manuelles Schneiden kann Entwicklungssamples akzeptabel erscheinen lassen, verbirgt jedoch Arbeitsaufwand, Kantenaufhellung und Rissrisiko bei Produktionsvolumen. Testen Sie die vorgesehene Entgratvorrichtung, den Roboter oder das automatische Abbrechen und prüfen Sie die Kante nach realistischer Handhabung.
Für eine Lieferantenprüfung geben Sie den geschützten optischen Bereich, den zulässigen Angussrest, die kosmetischen Betrachtungsbedingungen, angussfreie Oberflächen, die Harzsorte und den funktionalen optischen Test an. Wenn mehrere Angusslagen im CAD akzeptabel sind, halten Sie diese Flexibilität aufrecht, bis die Füll- und Spannungsnachweise die stärkere Option identifizieren.
Beobachten Sie den Anschnitt nach dem ersten freigegebenen Lauf
Angusskanten und Heißkanalspitzen verändern sich durch Verschleiß, Ablagerungen und Wartung. Verfolgen Sie den Trend von Angussrestgröße, Füllbalance, Kavitätendruck oder Teilegewicht, damit eine allmähliche Verschiebung erkannt wird, bevor die optische Leistung die Grenze überschreitet. Halten Sie Anfahrteile getrennt, bis Schmelzetemperatur und Angusssystem stabil sind.
Vergleichen Sie bei Mehrkavitätenwerkzeugen dieselbe optische Kennzahl je Kavität. Eine ausgewogene Angussverteilung bei einer Bedingung bleibt über das qualifizierte Fenster möglicherweise nicht ausgewogen. Kavitätsspezifische Nachweise zeigen zudem, ob ein Fehler zum gemeinsamen Prozess oder zu einem Anschnitt und Einsatz gehört.
Häufig gestellte Fragen
Can a hot runner eliminate optical gate marks?
It can reduce cold-runner waste and change the vestige, but the melt still enters through a gate and can create local shear, heat and stress. Tip condition and temperature balance become additional controls.
Is the gate always placed in the thickest section?
That is a useful packing principle, not an absolute rule. Optical surfaces, weld lines, trimming and flow orientation may justify another location.
What should be reviewed before steel?
The optical-zone map, gate alternatives, fill and pack behavior, vent locations, trimming access, ejection, inspection method and acceptable process window.