
Um gate pode distorcer todo um caminho óptico sem deixar um defeito superficial óbvio. O projeto do gate para moldagem por injeção óptica controla como a cavidade se preenche, onde a orientação se desenvolve, por quanto tempo a pressão de recalque atinge a peça e onde permanece a marca do gate. Um gate que produz uma peça completa e brilhante ainda pode criar birrefringência, desvio focal ou transmissão não uniforme.
Regra de decisão: escolha o gate pela falha óptica que ele deve evitar, depois confirme que o mesmo local pode preencher, recalcar, ventilar e ser removido sem danificar a superfície funcional.
Neste artigo:
- Mapeie primeiro o caminho óptico
- Preveja orientação e linhas de solda
- Dimensione para transmissão de pressão
- Compare conceitos de gate
- Comprove a escolha no teste
- Perguntas frequentes
Desenhe o Caminho Óptico Antes de Desenhar o Canal de Alimentação
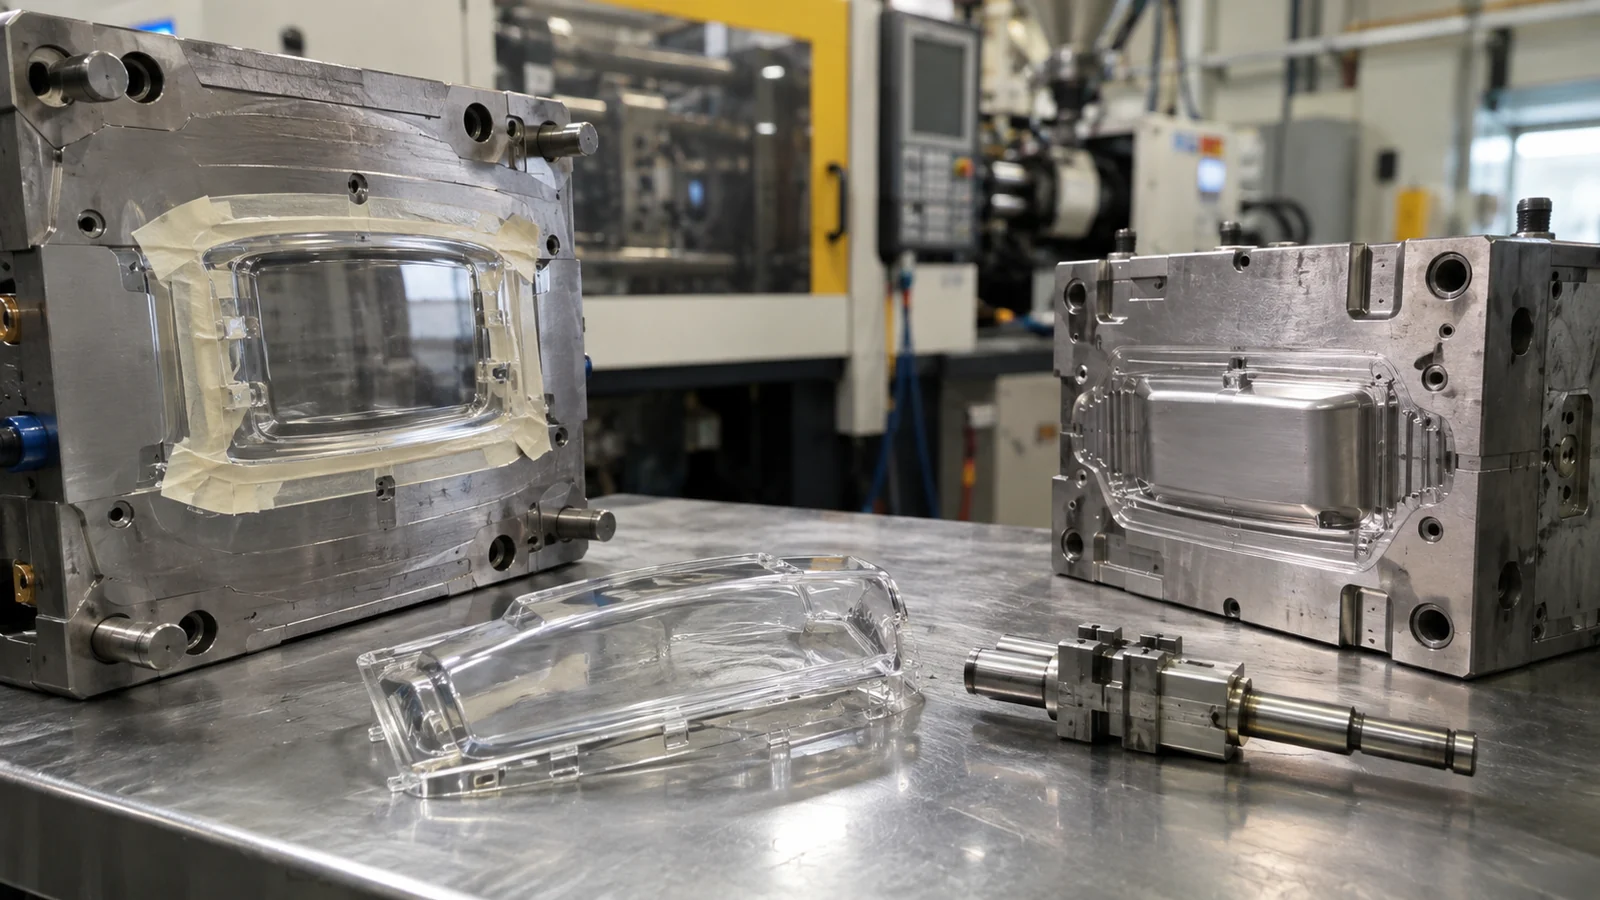
Marque a abertura livre, a face de visualização, as regiões de entrada e saída de luz, as superfícies refletivas e os referenciais mecânicos. Um gate escondido atrás de uma moldura ainda pode direcionar o fluxo orientado através de uma lente. Um gate fora da área de visualização pode ser ideal cosmeticamente, mas incapaz de recalcar a característica óptica mais espessa.
O mapa também deve identificar o acesso aceitável para corte e a altura da marca residual. Se um gate precisar ser cortado próximo a uma borda polida, o método de corte pode lascar ou tensionar a peça. As equipes de molde, manuseio da peça e inspeção precisam da mesma definição da zona óptica protegida.
A Direção do Fluxo Torna-se uma Variável Óptica
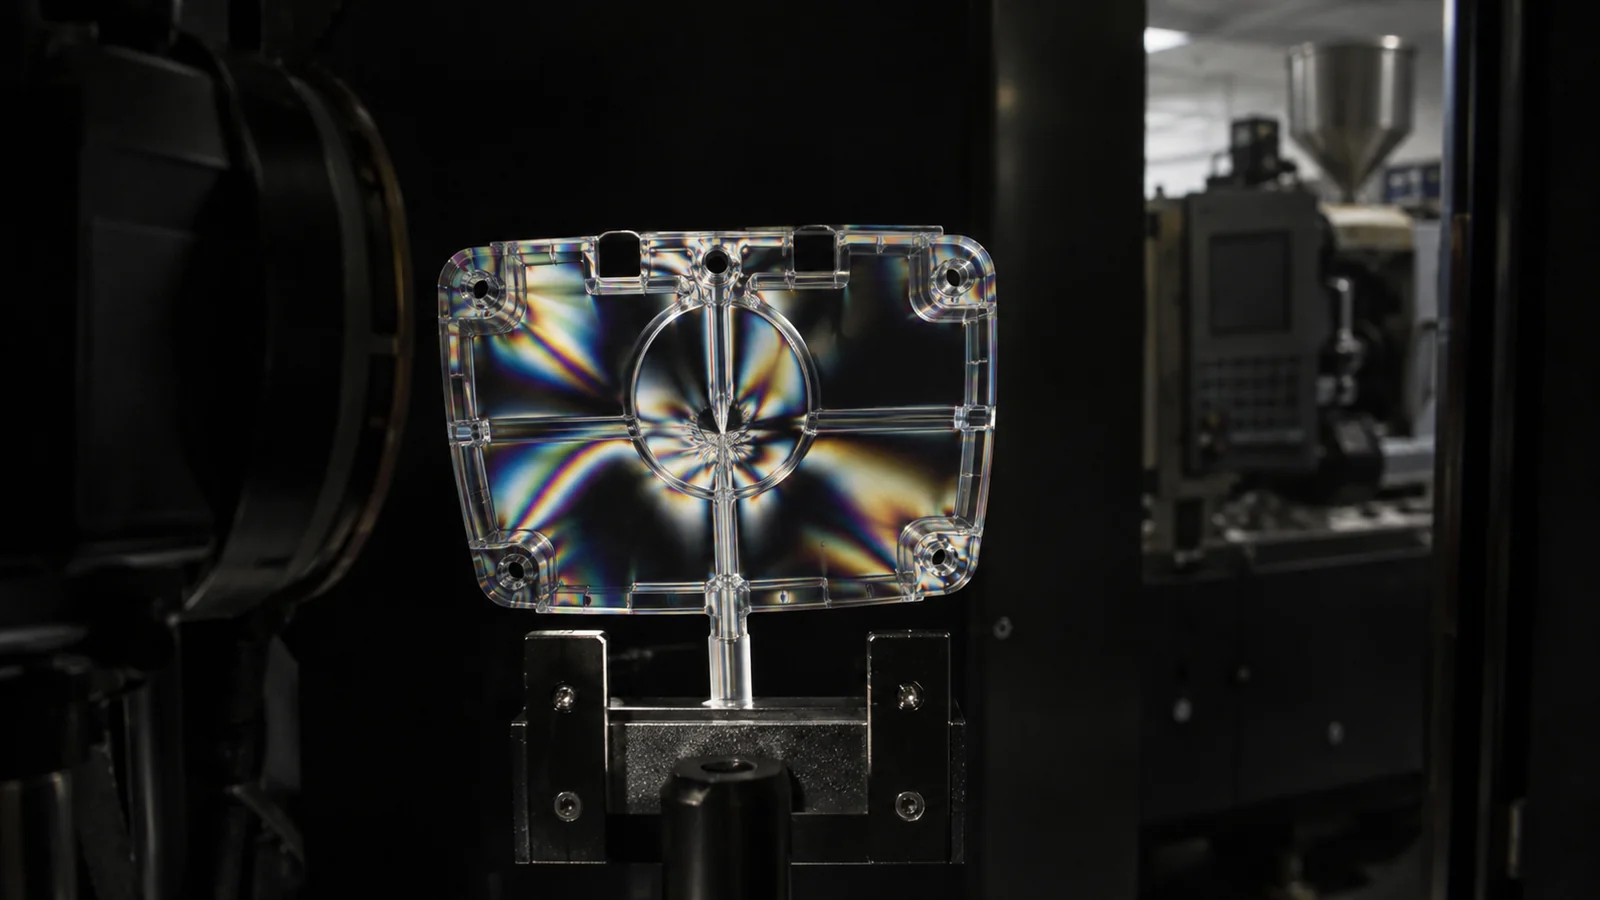
As cadeias poliméricas se orientam à medida que o fundido acelera através de um gate restritivo e se espalha pela cavidade. A orientação congelada e o resfriamento desigual podem produzir comportamento refrativo dependente da direção. A peça pode parecer transparente sob luz normal, mas mostrar padrões de tensão entre polarizadores cruzados ou alterar o estado de polarização da luz transmitida.
Múltiplas frentes criam linhas de solda quando se encontram ao redor de furos, machos ou gates opostos. Em uma carcaça opaca, uma linha de solda estruturalmente aceitável pode ser inofensiva. Em um caminho óptico, a mesma linha pode dispersar luz ou interromper uma imagem. Coloque as linhas de encontro previstas fora da abertura funcional sempre que possível.
Um Gate Pequeno Não é Automaticamente um Gate Limpo
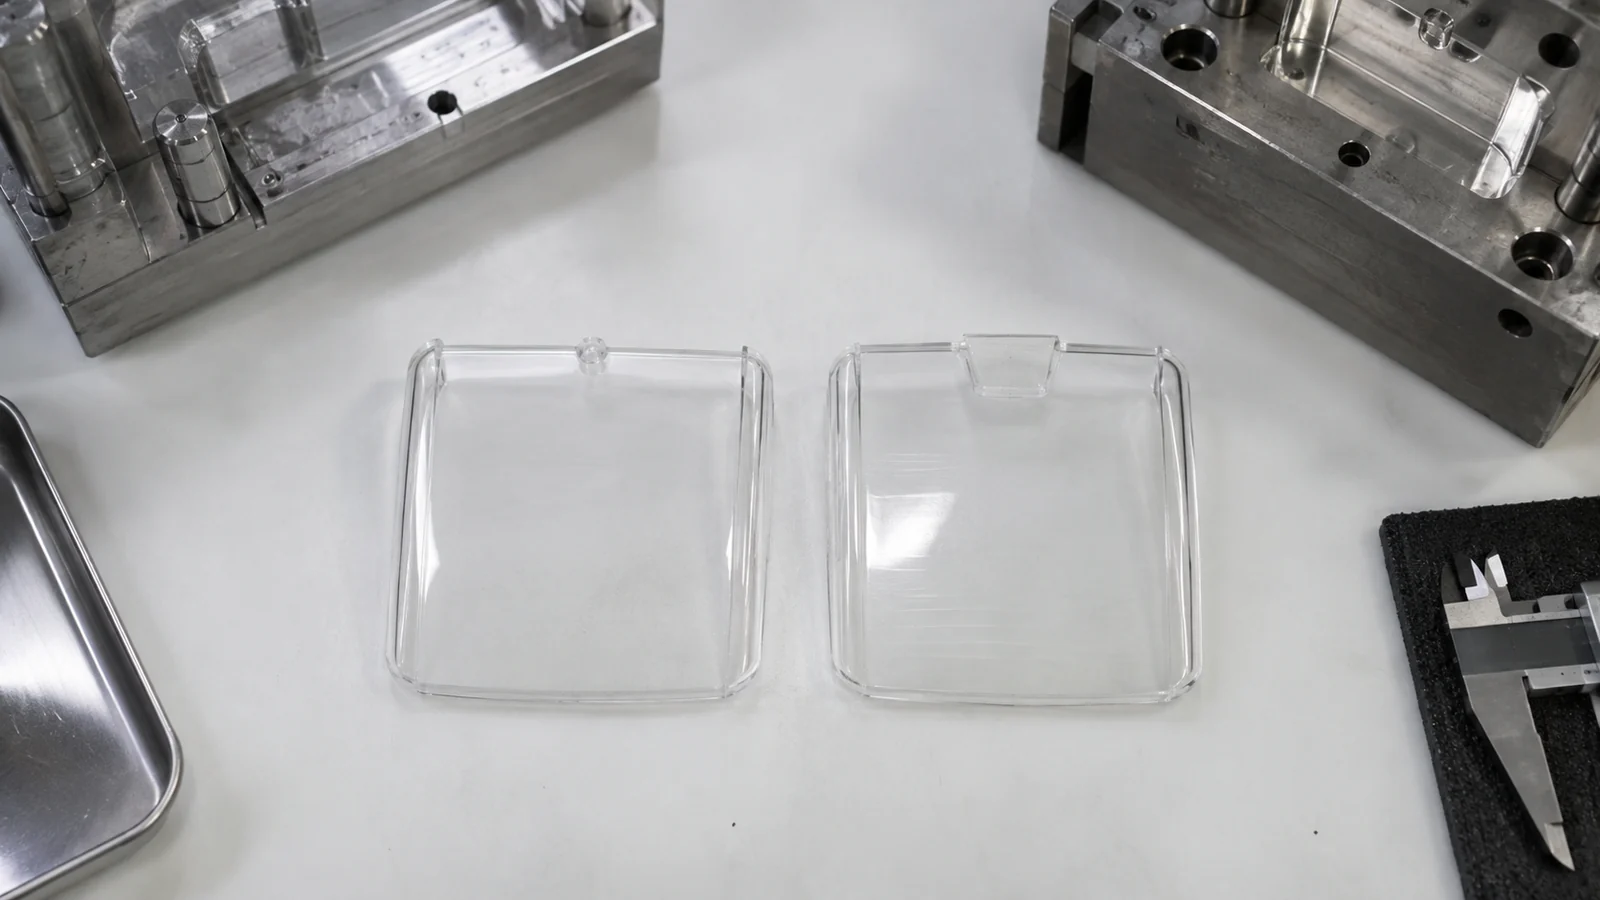
Um gate pequeno deixa menos material para remover, mas aumenta o cisalhamento e pode solidificar antes que uma região espessa seja compactada. Um gate maior pode reduzir a restrição e estender a compactação, porém deixa um vestígio maior e pode aumentar o tempo antes da remoção segura. O tamanho correto vem da resina, da espessura local, do comprimento de fluxo, do requisito de pressão e da consequência óptica.
Use evidências de pressão na cavidade ou de peso da peça para determinar quando o gate deixa de transmitir pressão. Se o tempo de recalque adicional não alterar mais o peso, estender o recalque não melhora a compensação. Essa distinção é central para Moldagem por injeção óptica e transparente, porque a sobrecompactação pode trocar rechupes por tensões.
Compare Conceitos de Gate por Consequência, Não por Hábito
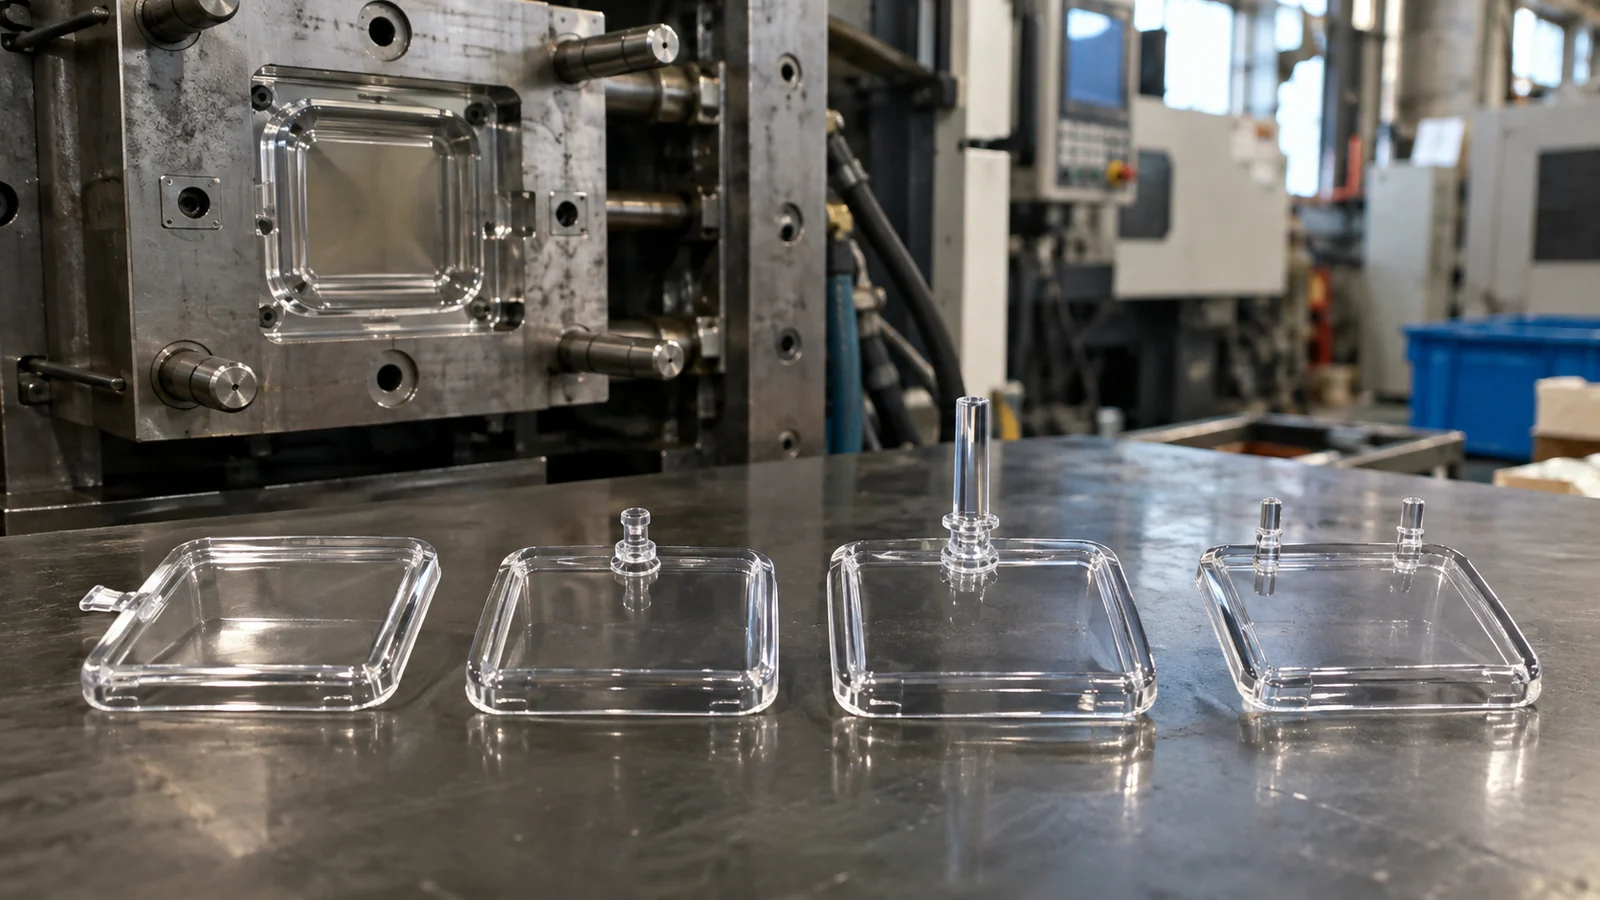
| Conceito | Vantagem potencial | Preocupação óptica |
|---|---|---|
| Gate de borda ou leque | Entrada ampla e frente de fluxo controlada | Rebarbação e tensão na borda |
| Gate pontual | Vestígio pequeno e separação automática | Alto cisalhamento local e solidificação precoce |
| Sprue direto | Caminho de compactação forte para seções espessas | Vestígio central grande e remoção |
| Múltiplas entradas | Distância de fluxo mais curta | Linhas de solda e sensibilidade ao balanceamento |
Esta tabela é uma ferramenta de triagem, não um ranking universal. O mesmo tipo de entrada se comporta de forma diferente com outra resina, espessura ou layout de canal. A análise de mold-flow é útil para comparar frentes, pressão e temperatura, mas a tensão óptica ainda precisa de verificação física.
Use uma matriz de testes que possa refutar a escolha
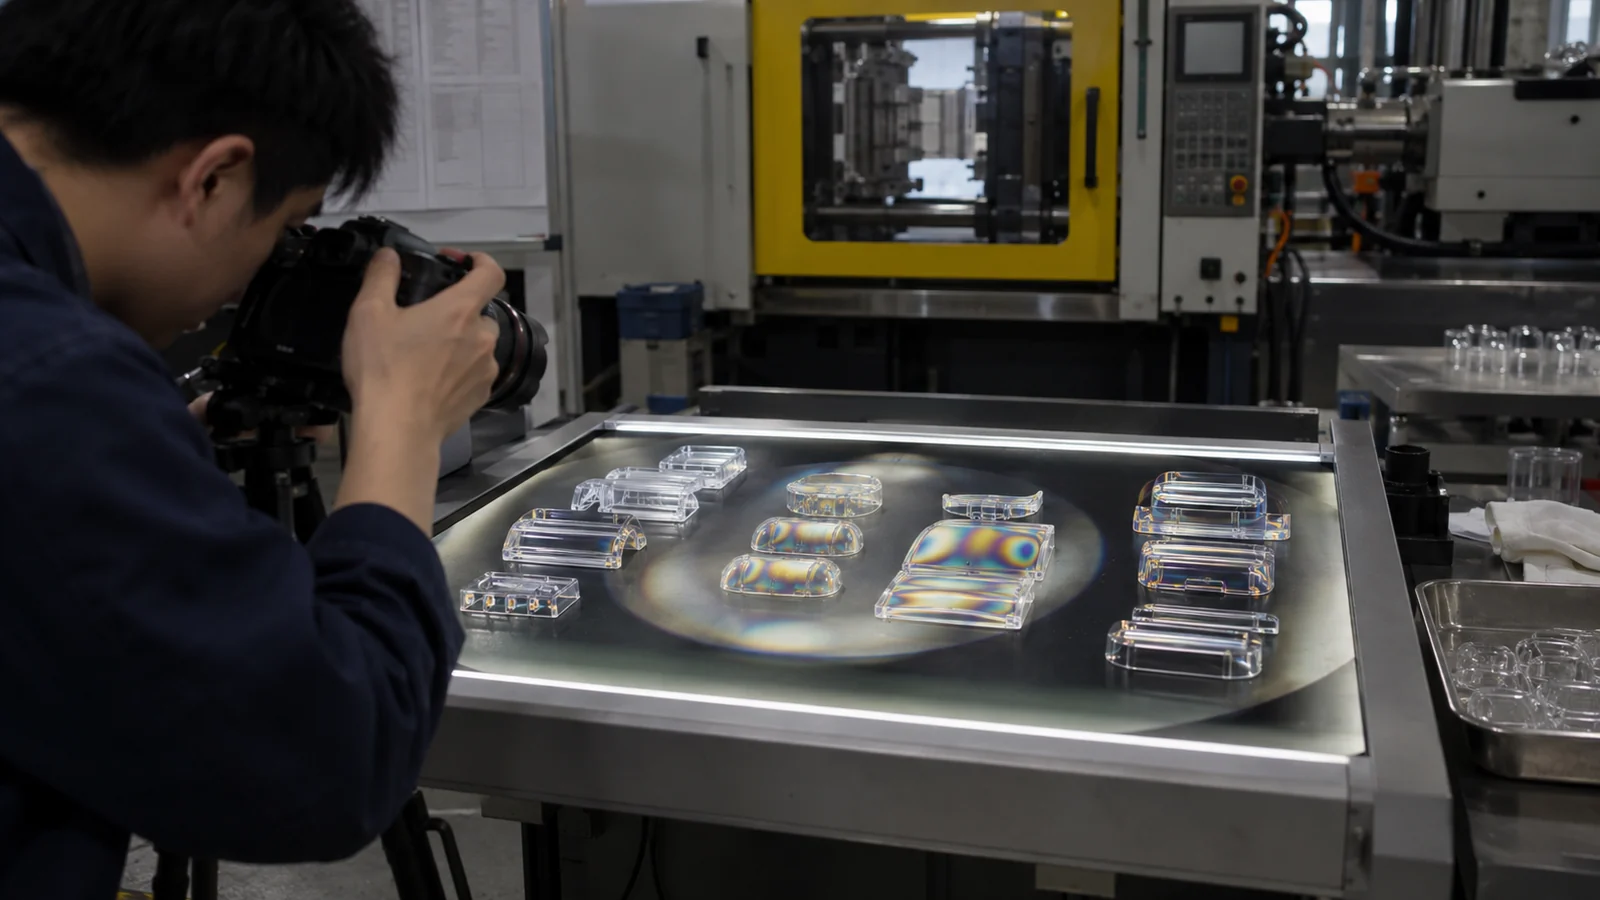
Não aprove a entrada porque uma configuração produz uma peça aceitável. Execute uma janela de processo delimitada em condições realistas de temperatura do fundido, temperatura do molde, taxa de preenchimento, transferência e recalque. Mantenha as cavidades separadas e inspecione o resultado óptico após condicionamento consistente.
Registre o vestígio da entrada, o peso da peça, o padrão de preenchimento, a localização da linha de solda, o padrão de luz polarizada e o desempenho funcional do produto. Uma entrada robusta mantém os critérios de aceitação sem uma combinação estreita e frágil de configurações.
Inclua o corte e o manuseio no teste da entrada
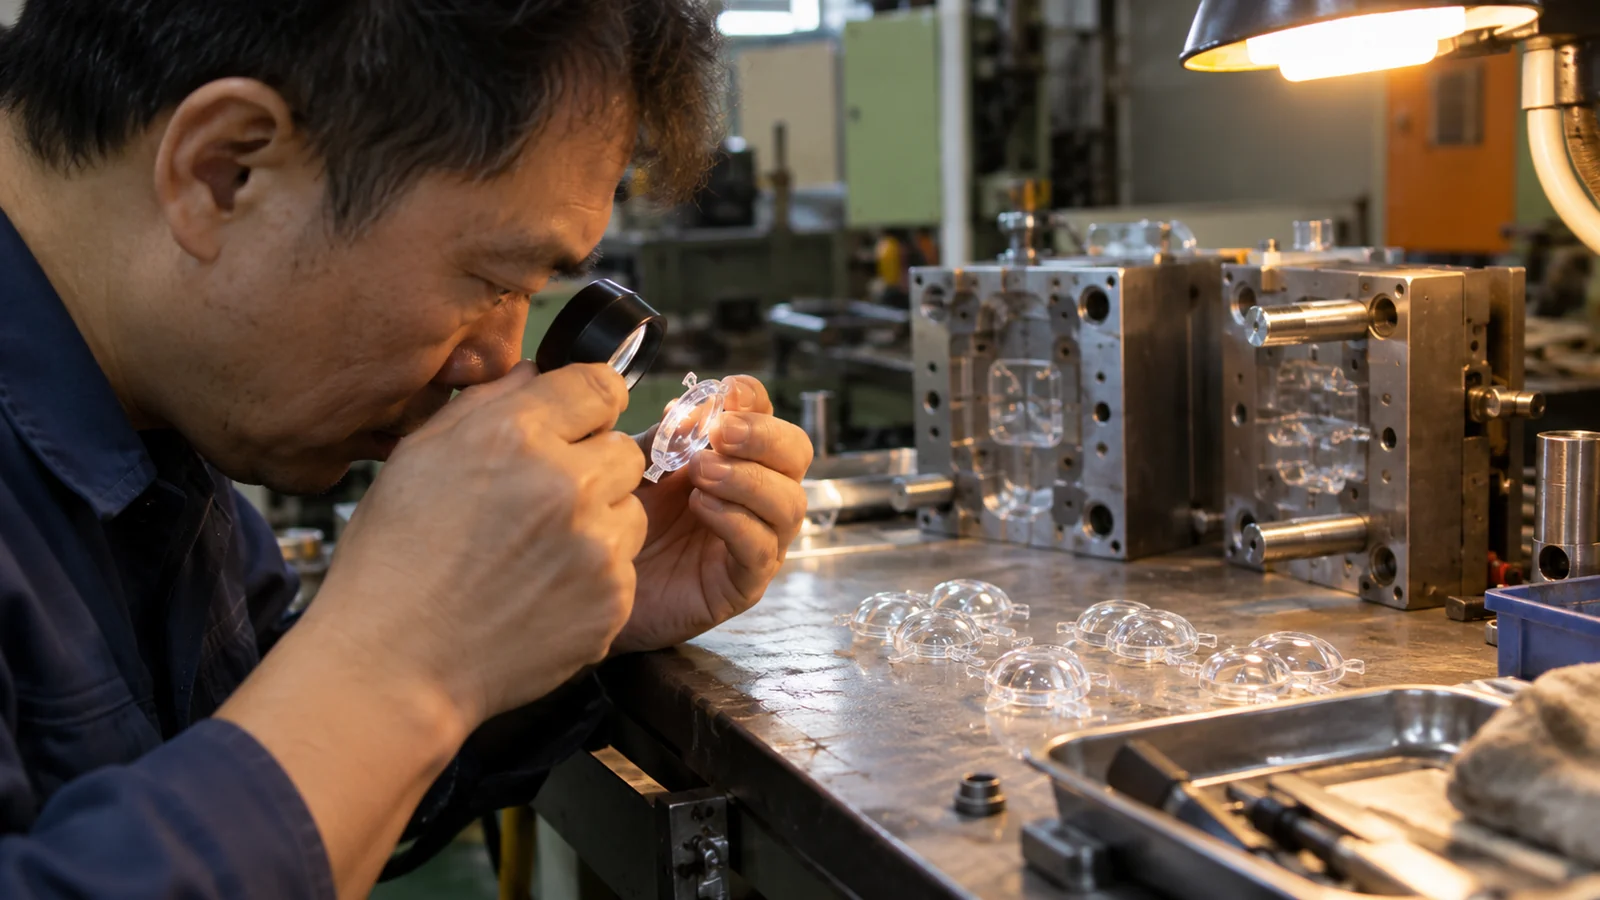
Um conceito de entrada está incompleto até que a peça possa ser separada repetidamente. O corte manual pode fazer amostras de desenvolvimento parecerem aceitáveis, mas ocultar mão de obra, branqueamento de borda e risco de trinca em volume de produção. Teste o dispositivo de desmoldagem, robô ou quebra automática pretendidos e inspecione a borda após manuseio realista.
Para uma revisão de fornecedor, forneça a área óptica protegida, o vestígio permitido, as condições de visualização cosmética, as superfícies proibidas para entrada, o grau de resina e o teste óptico funcional. Se várias localizações de entrada forem aceitáveis no CAD, mantenha essa flexibilidade até que as evidências de preenchimento e tensão identifiquem a opção mais forte.
Monitore a entrada após a primeira corrida aprovada
As bordas da entrada e as pontas do canal quente mudam com desgaste, depósitos e manutenção. Acompanhe a tendência do tamanho do vestígio, o balanceamento de preenchimento, a pressão da cavidade ou o peso da peça para que um desvio gradual seja detectado antes que o desempenho óptico saia do limite. Mantenha as peças de partida separadas até que a temperatura do fundido e o sistema de canais estejam estáveis.
Para ferramental multicavidade, compare a mesma métrica óptica por cavidade. Um canal balanceado em uma condição pode não permanecer balanceado em toda a janela qualificada. Evidências específicas por cavidade também mostram se uma falha pertence ao processo comum ou a uma entrada e inserto.
Perguntas Frequentes
Um canal quente pode eliminar marcas ópticas de entrada?
Pode reduzir o desperdício do canal frio e alterar a marca, mas o fundido ainda entra através de um gate e pode criar cisalhamento, calor e tensão localizados. A condição da ponta e o equilíbrio de temperatura tornam-se controles adicionais.
O gate é sempre colocado na seção mais espessa?
Esse é um princípio útil de recalque, não uma regra absoluta. Superfícies ópticas, linhas de solda, rebarbação e orientação do fluxo podem justificar outra localização.
O que deve ser revisado antes do aço?
O mapa da zona óptica, alternativas de gate, comportamento de preenchimento e recalque, localização de respiros, acesso para rebarbação, ejeção, método de inspeção e janela de processo aceitável.