
Kohlenstofffaser (CF)

Kohlenstofffaser- (CF-) verstärkte Kunststoffe – die 10 bis 40 % Kohlenstofffasern in Matrixpolymeren wie PEEK, PA66 und PPS verwenden – stellen den absoluten Höhepunkt der Metallersatzkunststoffe dar und bieten ein unübertroffenes Verhältnis von Festigkeit zu Gewicht, Dimensionsstabilität und elektrische Leitfähigkeit (für ESD- oder EMI-Abschirmung). Das Formen dieser Verbundwerkstoffe führt jedoch zu extremem abrasivem Verschleiß an den Zylindern, starkem anisotropem Schrumpf (Verzug) und sehr anfälligen Bindenähten, an denen die Fasern keine Brücke bilden. Bei Jucheng Precision, einem nach ISO 9001 und IATF 16949 zertifizierten Hersteller, lösen wir diese Probleme mit CPM-Pulvermetallurgie-Formenstählen, wissenschaftlicher Anschnittoptimierung und druckbeaufschlagten Hochtemperaturwerkzeugen. Wir bieten innerhalb von 24 Stunden eine umfassende, kostenlose DFM-Analyse zur Analyse der Faserorientierung an und gewährleisten so hochfeste Luftfahrtkomponenten, die durch Zeiss-CMM-Inspektion verifiziert werden.

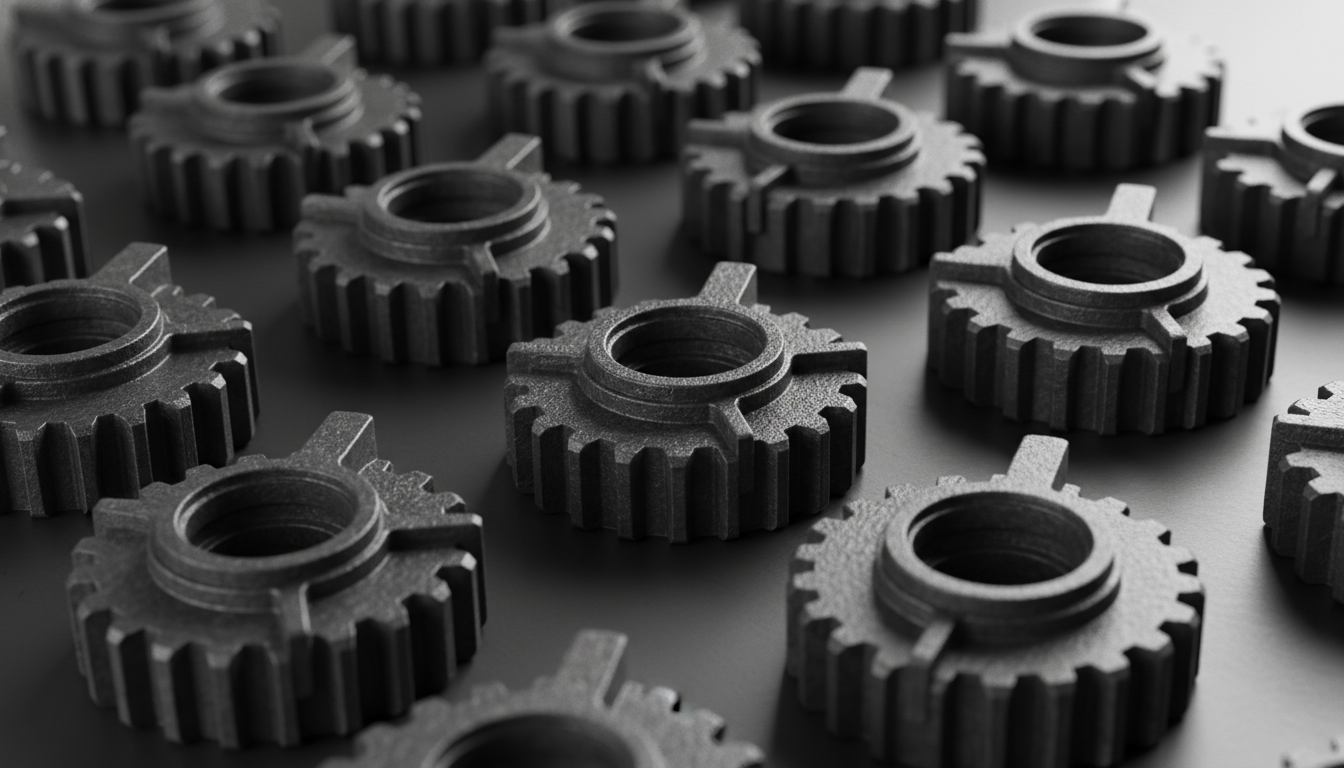
Precision-injection-molded-PEEK-CF30-structural-aerospace-gears-and-robotic-arm-joints-1

Unsere verfügbaren Materialien

PA-BASF Ultramid A3WC8

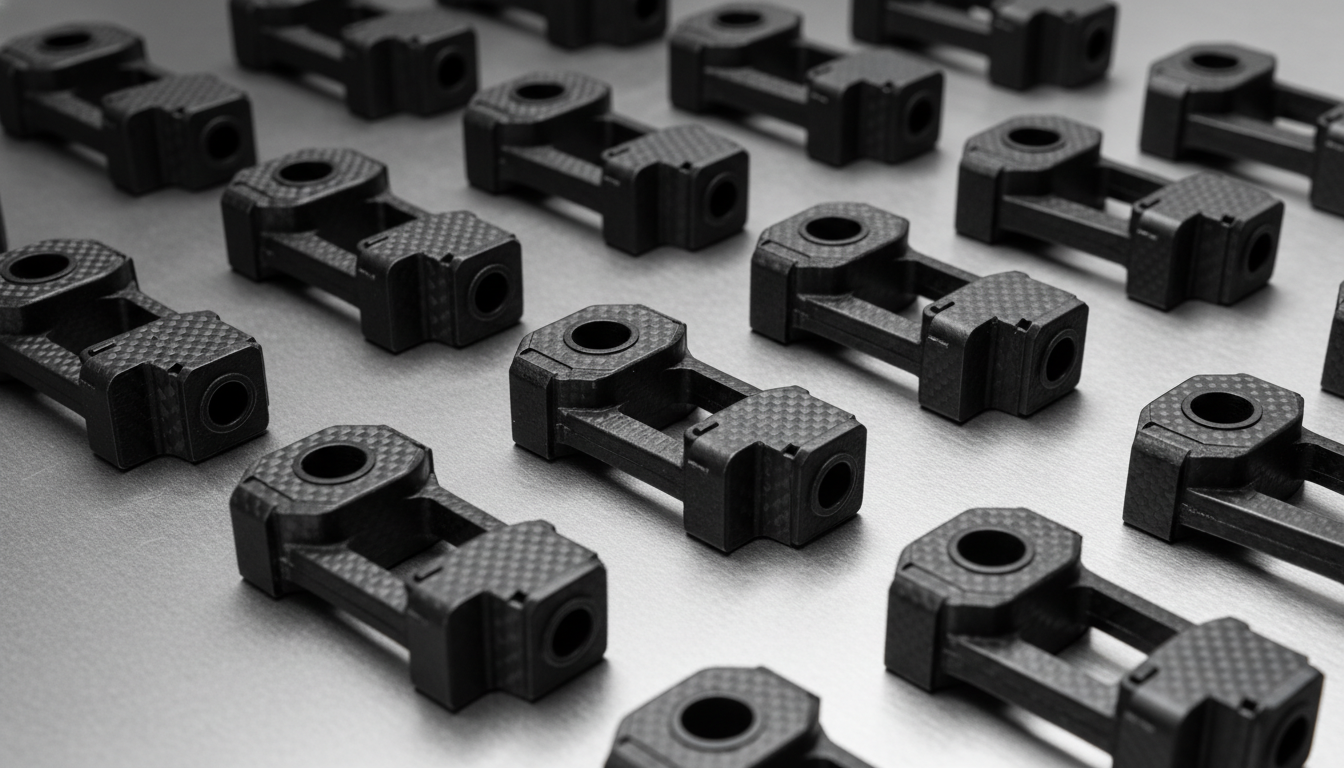
Um schwere Zink-Druckguss- und Luftfahrt-Aluminiumlegierungen in lasttragenden Strukturmechanismen zu ersetzen, ohne die thermische oder chemische Stabilität zu beeinträchtigen, nutzt BASFs Ultramid A3WC8 eine mit 40 Gew.-% Kurzkohlenstofffasern verstärkte, wärmestabilisierte Polyamid-66-Matrix (PA66-CF40). Mit einer Dichte von 1,28 g/cm³ und einem Schmelzpunkt von 262°C bietet dieser Hochleistungsverbundwerkstoff einen außergewöhnlichen Zugmodul von 23.500 MPa sowie eine inhärente elektrostatische Ableitung (ESD). Jucheng Precision, das nach IATF 16949 und ISO 9001 zertifizierten Rahmenwerken arbeitet, ist auf das Spritzgießen von Ultramid A3WC8 spezialisiert. Unterstützt durch unsere 5-Achs-CNC-gefrästen S136-Edelstahlwerkzeuge kontrollieren wir seine anisotropen Schwindungsvariablen (0,1%-0,4%), um flache, strukturell einwandfreie Komponenten zu liefern, die von Zeiss-Koordinatenmessgeräten verifiziert werden.
MEHR LESEN

PA-DuPont Zytel 70C30HS

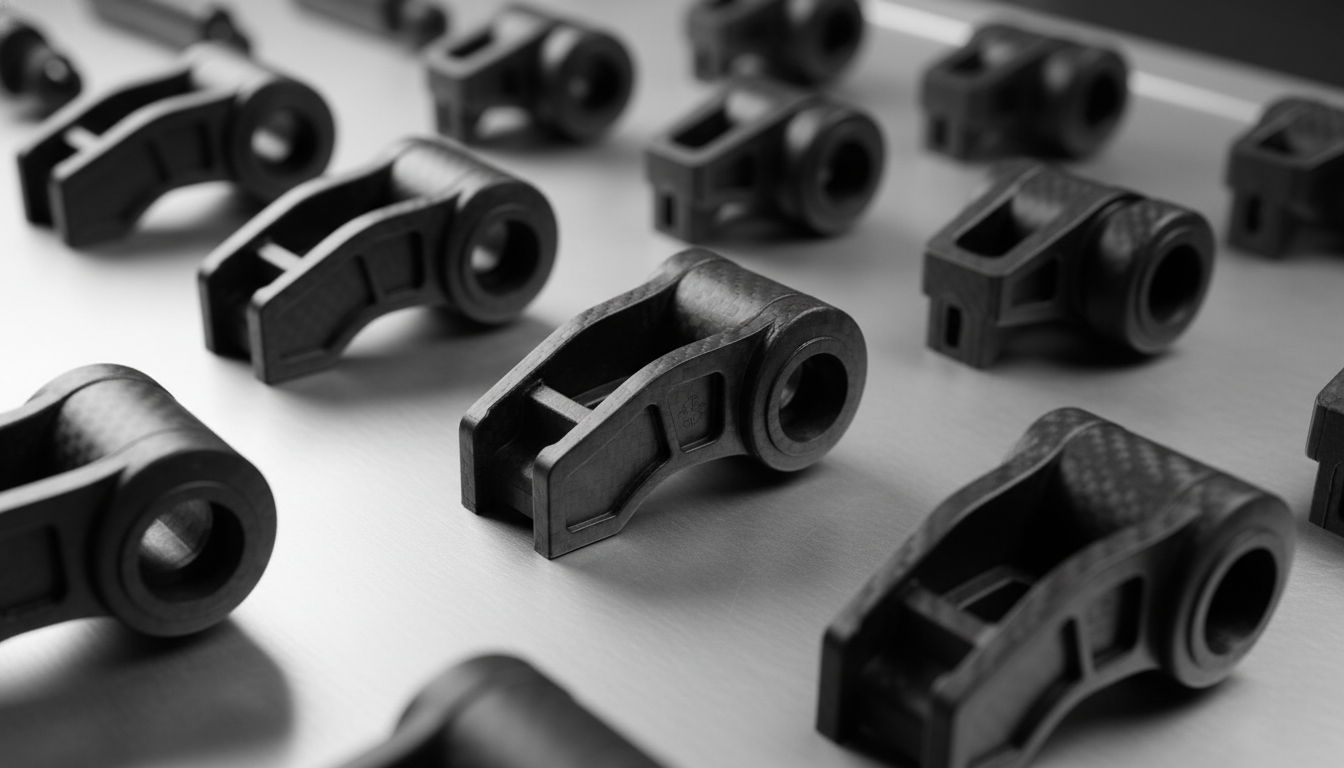
Zur Substitution von strukturellen Aluminium- und Zinkdruckgussteilen in hochbelasteten dynamischen Mechanismen ohne Gewichtszunahme bietet Celanese's Zytel 70C30HS (ehemals DuPont) eine fortschrittliche, mit 30 % Kohlenstofffasern verstärkte, wärmestabilisierte Polyamid-66-Matrix (PA66-CF30). Mit einer geringen Dichte von 1,28 g/cm³ und einem Schmelzpunkt von 262 °C bietet diese Hochleistungssorte einen außergewöhnlichen Zugmodul von 20.000 MPa sowie inhärente elektrostatische Ableitung (ESD) und nahezu null Verschleiß. Jucheng Precision, tätig nach IATF 16949 und ISO 9001 zertifizierten Rahmenwerken, ist auf das Spritzgießen von Zytel 70C30HS spezialisiert. Unterstützt durch unsere 5-Achs-CNC-gefrästen CPM-Formeinsätze und Druckformtemperiergeräte kontrollieren wir die anisotropen Schwindungsvariablen (0,1 %–0,4 %), um flache, strukturell einwandfreie Komponenten zu liefern, die von Zeiss-Koordinatenmessmaschinen verifiziert werden.

MEHR LESEN

PEI-SABIC LNP Thermocomp EC006

SABIC LNP THERMOCOMP EC006 is a PEI compound containing 30% carbon fiber with electrically conductive characteristics. The properties below reference SABIC Asia-region data with their test methods. Mechanical, electrical, dimensional and manufacturing requirements are reviewed for the actual component.

MEHR LESEN

PPS-Solvay Ryton CF30

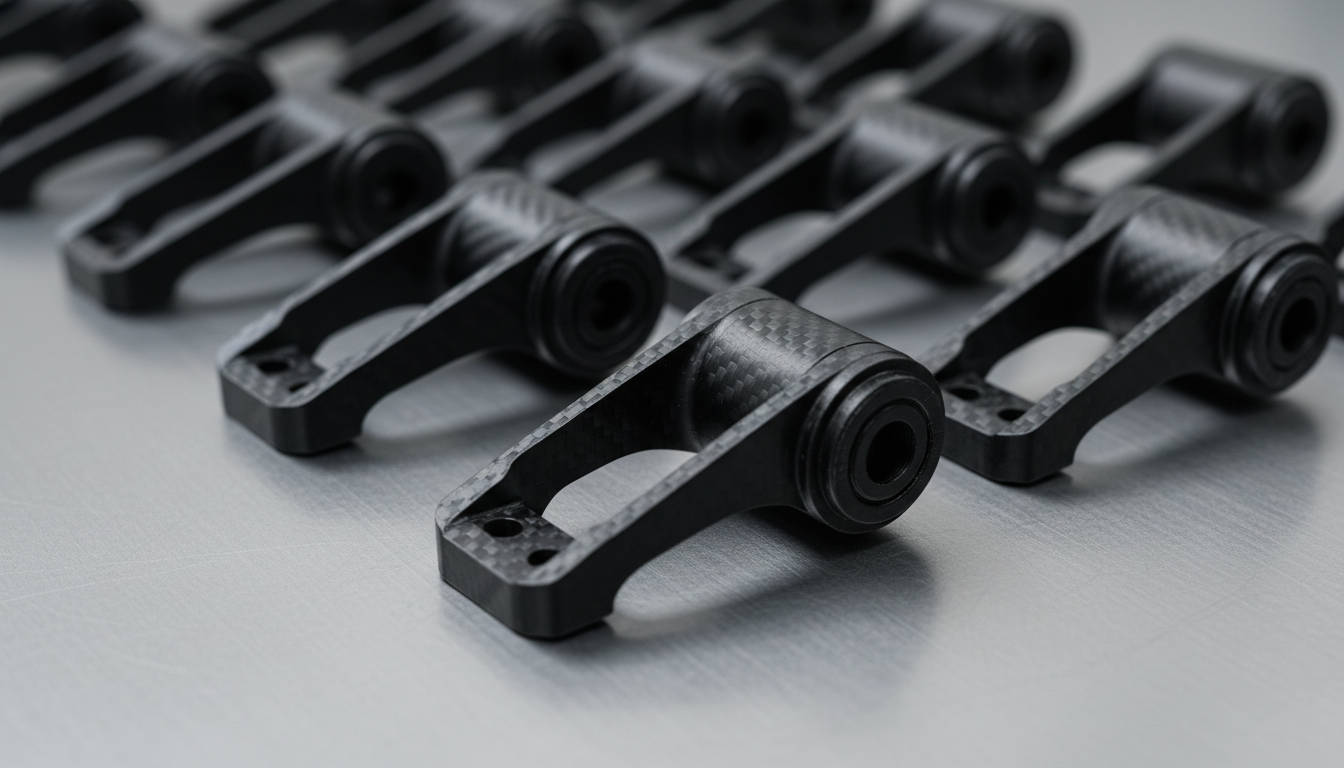
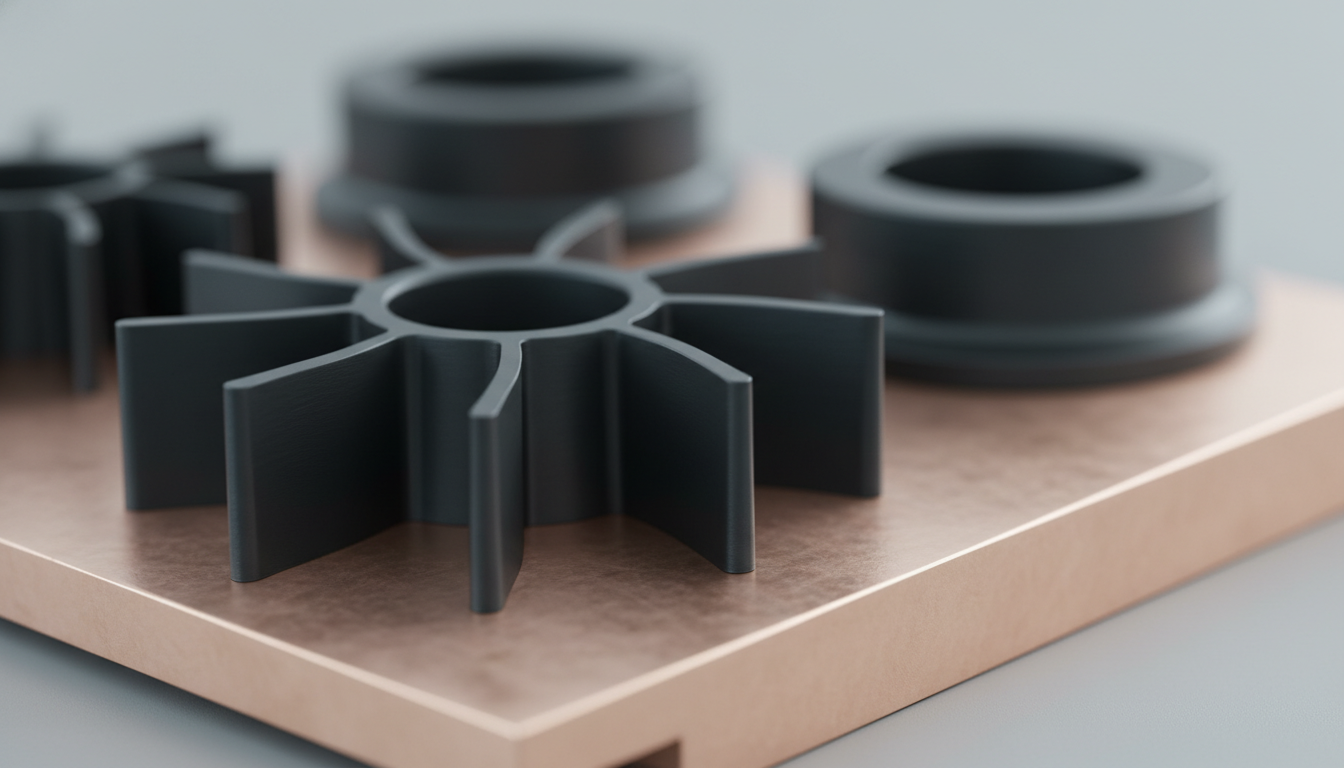
Um eine extreme dynamische Verschleißfestigkeit, mechanische Steifigkeit und chemische Inertheit in anspruchsvollen Industrie- und Luftfahrtumgebungen ohne Gewichtszunahme aufrechtzuerhalten, ist ein erstklassiger Strukturverbundwerkstoff erforderlich, den Syensqos Ryton CF30 (ehemals Solvay) durch seine mit 30 % Kohlenstofffasern verstärkte Polyphenylensulfid-Matrix (PPS) liefert. Mit einer optimierten Dichte von 1,45 g/cm³ und einer Wärmeformbeständigkeitstemperatur (HDT) von 265 °C bietet diese Hochleistungssorte einen massiven Zugmodul von 21.000 MPa sowie eine inhärente elektrostatische Ableitung (ESD). Jucheng Precision ist im Rahmen von IATF 16949 und ISO 9001 auf das Präzisionsformen von Ryton CF30 spezialisiert. Mit 5-achsigen CNC-gefrästen S136-Edelstahlwerkzeugen kontrollieren wir die anisotropen Schwindungsvariablen (0,1 %–0,3 %), um dynamische Gleitkomponenten zu liefern, die von Zeiss-Koordinatenmessgeräten verifiziert werden.
MEHR LESEN

Gängige kohlenstofffaserverstärkte Typen, die wir formen

Wir verarbeiten hochwertige kohlenstofffaserverstärkte Polymere (typischerweise 10 % bis 40 % CF-Anteil), die für extreme Gewichtsreduzierung, Metallersatz und ESD-Kontrolle ausgelegt sind:

CF-verstärkte Klasse Typische Marke & Sorte Hauptmerkmale & Vorteile
PEEK-CF30
(Hochleistungs-CF)
• Victrex PEEK 450CA30 (30 % CF)
• Solvay KetaSpire KT-820 CF30
• Evonik Vestakeep 4000-CF30
Unübertroffenes Verhältnis von Festigkeit zu Gewicht, kontinuierliche Wärmebeständigkeit bis 260 °C und außergewöhnliche Verschleißfestigkeit. Ersetzt perfekt Titan und Aluminium in Luftfahrt-Halterungen und Öldichtungen.
PA66-CF30
(Technisches Nylon CF)
• BASF Ultramid A3WC30 (30 % CF)
• Sabic LNP Thermocomp PA66 CF
Extrem hoher Biegeelastizitätsmodul und Zugfestigkeit (über 200 MPa). Leichter als glasfaserverstärkte Alternativen. Ausgezeichnete Wahl für UAV-/Drone-Arme, Robotergelenke und Rennsportausrüstung.
PPS-CF30
(Teilkristallines CF)
• Solvay Ryton CF30 (30% CF)
• Toray Torcon CF-Qualitäten
Kombiniert die vollständige chemische Unlöslichkeit von PPS mit dem niedrigen Wärmeausdehnungskoeffizienten (CLTE) und der Verschleißfestigkeit von Kohlenstofffasern. Geeignet für strukturelle Chemieventile und rotierende Dichtungsverschleißringe.

Anwendbare Spritzgießverfahren für CF-Harze

Da Kohlenstofffasern die Schmelzerelaxation erheblich einschränken, sind fortschrittliche Form- und Werkzeugkonstruktionen erforderlich:

Spritzgussverfahren Prozesseignung & Anwendung
Standard-Spritzguss Ausgezeichnet. Ausgestattet mit gehärteten PM-Stahlschnecken zum Spritzgießen von leichten strukturellen Halterungen, schweren Zahnradsätzen und Luftfahrtverbindern.
Insert-Spritzguss Ausgezeichnet. Stark genutzt zum Umspritzen von Präzisionsmetallbuchsen und Montagestiften, bietet hohes Drehmoment in ultra-steifen kohlenstoffgefüllten Teilen.
Präzisions-Mikrospritzguss Gut. Hochoptimiert für kleine, leichte Zahnräder in fortschrittlicher Robotik und röntgentransparenten Mikrochirurgie-Werkzeugverbindern.

Technischer Leitfaden zum Spritzgießen von Kohlenstofffaser (CF)

Kohlenstofffasern sind extrem abrasiv und weisen eine stark gerichtete Fließorientierung auf. Die Verwaltung von Werkzeugverschleiß und Teilverzug ist eine kritische technische Herausforderung:

  • Premium-CPM-Pulvermetallurgie-Formen: Kohlenstofffaser wirkt unter hohen Einspritzdrücken als aggressives Schleifmittel. Die Werkzeugabteilung von Jucheng verwendet gehärtete pulvermetallurgische Werkzeugstähle (wie CPM-9V oder H13 auf 54–56 HRC behandelt) zusammen mit PVD-Keramikbeschichtungen, um die Langlebigkeit der Form zu gewährleisten.
  • Minderung von anisotropem Verzug: Kohlefaser weist nahezu keine Schrumpfung entlang des Fließwegs auf, jedoch signifikante Schrumpfung senkrecht dazu. Unsere Ingenieure führen während unserer kostenlosen 24-Stunden-DFM-Phase detaillierte Moldflow-Simulationen durch, um Anschnittsysteme zu optimieren und strukturellen Verzug zu verhindern.
  • Strukturelle Erholung von Bindenähten: Kohlefasern können Bindenähte nur schwer überqueren, was diese Verbindungen zu einem anfälligen strukturellen Punkt macht. Wir platzieren Anschnitte strategisch, um Bindenähte in Bereiche mit geringer Spannung zu verlagern, oder verwenden sequenzielle Ventilanschnitte.
  • Hohes Schmelztemperaturprofil: Schmelz- und Werkzeugtemperaturen werden höher gehalten (insbesondere bei PEEK-CF, das Drucköl-Heizungen bis 180°C/356°F erfordert), um die Viskosität zu senken, die Faserverteilung zu optimieren und kosmetische Oberflächenrauheit zu verhindern.

Wichtige Anwendungsindustrien für geformte CF-Komponenten

  • Luft- und Raumfahrt & Verteidigung: Leichte strukturelle Motorhalterungen, Satellitenantennenhalterungen, UAV/Drohnenrahmen, optische Kamerahalterungen und Flugzeuginnenausstattungen.
  • Robotik & Hochwertige Industrie: Gelenkverbindungen von Roboterarmen, pneumatische Greifer, leichte strukturelle Schieber, Greifer für die Halbleiter-Wafer-Handhabung und verschleißfeste Zahnräder.
  • Motorsport & Automobil (IATF 16949 zertifiziert): Leichte Motorventile, Aufhängungslenker für Rennwagen, hochverschleißfeste Getriebezahnradsätze und spezielle Sensor Gehäuse.
  • Medizin & Radiographie (ISO 13485 konform): Röntgentransparente chirurgische Zielhilfen, orthopädische Instrumente, implantierbare Rahmen und nichtmagnetische Labor-Kassetten.

Materialeigenschaften

Dichte (PA66-CF30) 1,25 - 1,29 g/cm³
Tensile Strength at Yield (PA66-CF30) 210 - 275 MPa
Zugdehnung beim Bruch 1.5 - 2.5 %
Flexural Modulus (PA66-CF30) 18,000 - 22,000 MPa
Izod-Kerbschlagzähigkeit (gekerbt, 23°C) 70 - 110 J/m
Schmelztemperatur 260 - 265 °C
Wärmeformbeständigkeitstemperatur (HDT @ 1,8 MPa) 245 - 255 °C
Linearer Formschwund (Fließrichtung) 0.05 - 0.15 %
Linearer Formschwund (Querrichtung) 0.40 - 0.60 %
Surface Resistivity (Conductive Grade) 1,0E+02 - 1,0E+06 Ohm/sq
Maximale Bauteilgröße 800 x 600 mm
Mindestbauteilgröße 0,5 x 0,5 mm