
اختيار البوليمرات الهندسية المناسبة للتغليف متعدد المواد يحدد بشكل مباشر ما إذا كان المكون يتحمل الأحمال الميكانيكية الديناميكية والصدمات الحرارية والتعرض للمواد الكيميائية. كثيرًا ما تسلط المناقشات المجتمعية في منتديات الهندسة الضوء على مخاطر التفكك عند دمج ركائز صلبة غير متوافقة مع قوالب زائدة مرنة. يعتمد الالتصاق البيني على اختيار أزواج بوليمر متوافقة كيميائيًا تسمح بانتشار السلاسل الجزيئية أثناء المعالجة الثانوية. يستعرض هذا الدليل التقني مصفوفات توافق الراتنجات، ونوافذ درجة حرارة الذوبان للمعالجة، والتحقق من البطاقة الصفراء للمواد الخام، ومعايير اختيار التطبيقات.
مصفوفة توافق البوليمرات: الركائز الصلبة مقابل الإيلاستومرات المرنة
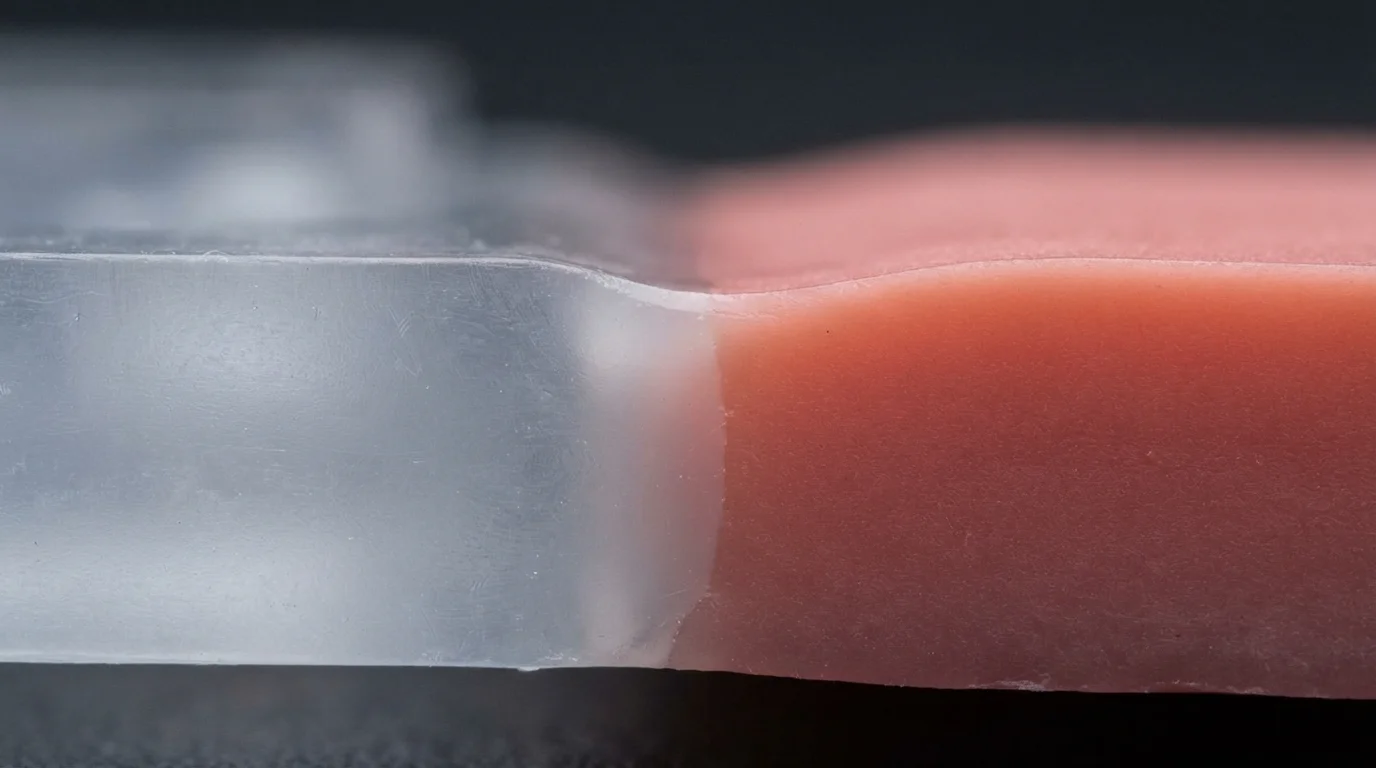
يبدأ فهم فيزياء البوليمرات بتقييم الألفة الكيميائية بين الإطارات الهيكلية الصلبة وطبقات القولبة الزائدة المرنة. تحديد مواد القولبة الزائدة المتوافقة يضمن أن الإيلاستومرات المنصهرة تذيب طبقة حدودية مجهرية على الركيزة، مما يخلق لحامًا جزيئيًا متماسكًا. تتكون أسس الركائز الصلبة عادةً من اللدائن الحرارية الهندسية مثل ABS, بولي كربونات (PC), المملوءة بالزجاج PA66, ، أو PBT. تستخدم طبقات القولبة الزائدة المرنة مركبات معدلة تشمل TPE, TPU, و TPV لتوفير ملفات صلابة شور مخصصة ومقابض مريحة.
تؤكد مراجعات المجتمع بين مقيمي البلاستيك على أن محاذاة القطبية بين البوليمرين تحكم قوة الرابطة. تلتصق الإيلاستومرات غير القطبية مثل TPE القائم على SEBS بشكل طبيعي مع الركائز غير القطبية مثل البولي بروبيلين، بينما تتطلب الراتنجات القطبية مثل النايلون درجات TPE معدلة للالتصاق. يوضح الجدول 1 أدناه تصنيفات توافق البوليمر لتركيبات مواد القولبة الزائدة الشائعة:
| راتنج الركيزة الصلبة | درجة الإيلاستومر للقولبة الزائدة | قوة الرابطة البينية | آلية الالتصاق | نصيحة المعالجة الموصى بها |
|---|---|---|---|---|
| ABS (Polylac PA-757) | TPE / TPU قائم على SEBS | اندماج كيميائي ممتاز | انتشار السلسلة الجزيئية | الحفاظ على درجة حرارة الذوبان للحقن الثاني 10-20 درجة مئوية أقل من Tg لـ ABS |
| بولي كربونات (ليكسان 141R) | TPU قائم على الإستر (ديسموبان) | رابطة فائقة القوة | انتشار كيميائي بيني | سخّن تجويف قالب الركيزة إلى 70 درجة مئوية – 90 درجة مئوية |
| بولي أميد 66 (زايتل 70G33L) | TPE معدل الالتصاق / سانتوبرين | رابطة متوسطة إلى قوية | كيميائي + ميكانيكي | أدرج مفاصل تثبيت ميكانيكية بزاوية 90 درجة |
| بولي بروبيلين (PP-HP500N) | TPE أوليفيني / TPV | اندماج غير قطبي ممتاز | تبلور مشترك | تجنب الإضافات القطبية؛ تأكد من أسطح إغلاق القالب النظيفة |
التقارب الكيميائي ومطابقة درجة حرارة الانصهار
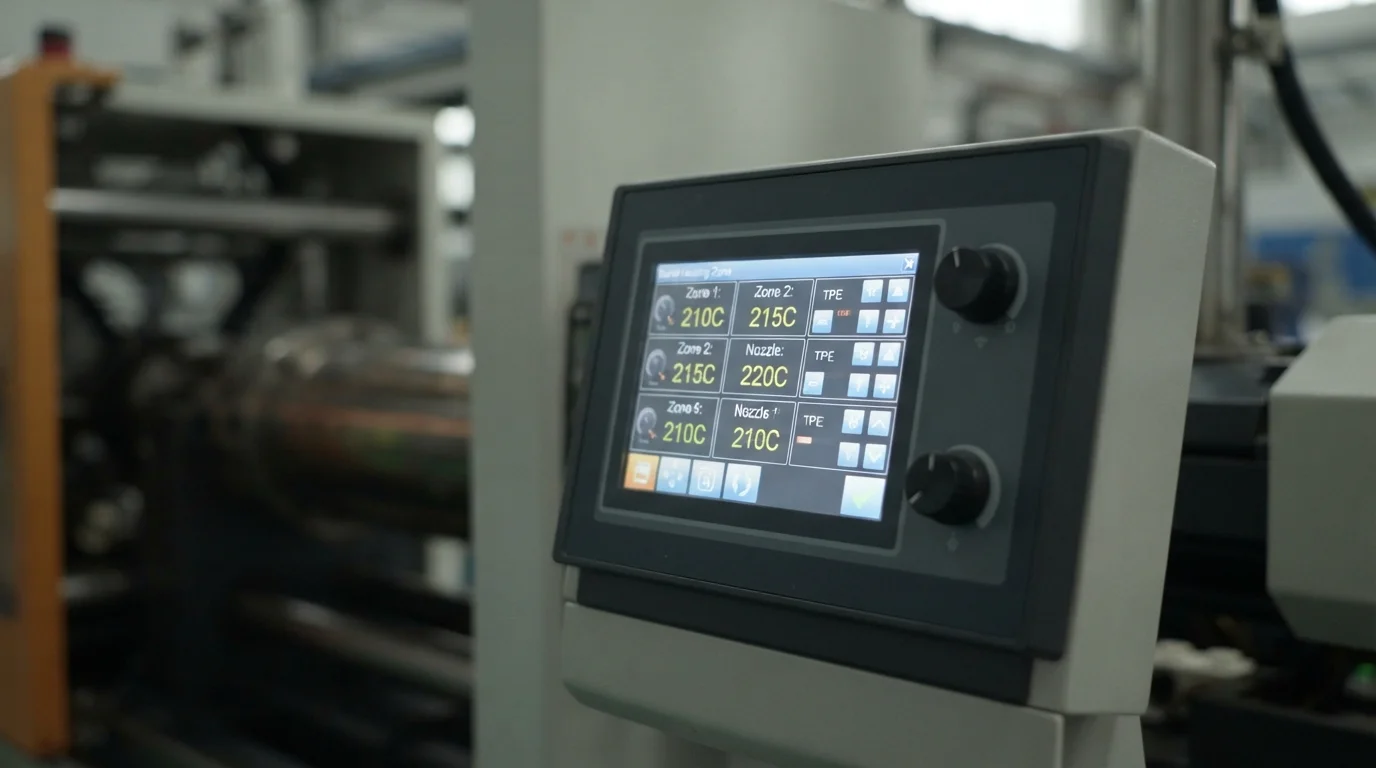
تتحكم الديناميكا الحرارية أثناء الحقن الثانوي في عمق التشابكات البينية للسلاسل. يجب أن تدخل درجات حرارة انصهار اللقطة الثانية إلى التجويف ساخنة بدرجة كافية لتليين سطح الركيزة الصلبة دون التسبب في تشوه الجدار. يؤدي حقن TPU فوق ركيزة PC أو PC/ABS إلى قوة تقشير عالية لأن كلا البوليمرين يحتويان على مجموعات وظيفية قطبية تنتشر بينهما بسرعة. الحفاظ على درجات حرارة جدار القالب المناسبة يمنع التبريد المبكر، مما يسمح لجزيئات البوليمر بوقت كافٍ للتشابك قبل التبريد.
عندما يظل التقارب الكيميائي بين الراتنجات المختارة منخفضًا، يقوم مصممو القوالب بدمج ميزات التثبيت الميكانيكية. تعمل القطع السفلية الميكانيكية والأخاديد المتوافقة والفتحات المارة على تثبيت الطبقة المرنة فعليًا على إطار الركيزة. يضمن الجمع بين الالتصاق الكيميائي والتثبيت الميكانيكي أن الحشيات والمقابض الناعمة تقاوم تقشير الحواف تحت إجهاد القص الدوري أثناء الاستخدام اليومي.
تتضمن قواعد المعالجة لتعظيم التصاق القولبة الزائدة ما يلي:
- التسخين المسبق لتجويف الركيزة—تسخين تجاويف قالب الركيزة الصلبة إلى 70 درجة مئوية إلى 90 درجة مئوية يعزز حركة السلاسل البينية.
- محاذاة درجة حرارة الانصهار—ضبط درجات حرارة انصهار اللقطة الثانية بالقرب من الحد الأعلى لنافذة معالجة الإيلاستومر يزيد من تليين السطح.
- دمج القطع السفلية الميكانيكية—تصنيع الأخاديد المتوافقة والفتحات المارة على المحيط يمنع تقشير الحواف تحت القص الديناميكي.
- سرعة الحقن العالية—حقن الراتنج الناعم بسرعة يوصل الطاقة الحرارية إلى الطبقة الحدودية قبل حدوث التبريد المبكر.
مكتبة راتنجات الإنتاج 200+ والتحقق من بطاقة المواد الصفراء
تنفيذ قولبة زائدة مخصصة موثوقة حقن القولبة الزائدة يتطلب توريد مواد خام معتمدة مع إمكانية تتبع كاملة للدفعة. التحقق من شحنات الراتنج مقابل سجلات بطاقة الصفراء الخاصة بشركة Underwriters Laboratories (UL) يؤكد أن تصنيفات القابلية للاشتعال مثل UL94 V-0 تظل صالحة بعد المعالجة متعددة الحقن. توريد دفعات مواد معتمدة مدعومة بوثائق شهادة التحليل الرسمية (COA) يضمن عدم وجود أي تباين في الأداء من دفعة إلى أخرى في المكونات عالية الموثوقية.
تطبيقات الرعاية الصحية السريرية تعالج اللدائن الحرارية الطبية التي تلبي الفئة السادسة USP و ISO 10993 معايير التوافق الحيوي. تركيبات TPE و TPU المتوافقة حيوياً تقاوم التعقيم المتكرر بالبخار في الأوتوكلاف، ومناديل التطهير الكيميائية، والتعرض لزيوت الجلد دون تدهور. الحفاظ على توثيق كامل للمواد الخام يحمي مصنعي المعدات الطبية الأصلية من عدم الامتثال التنظيمي أثناء عمليات التدقيق السريري.
سيناريوهات التطبيق الرئيسية للبوليمرات المُغلّفة بالحقن المتعدد
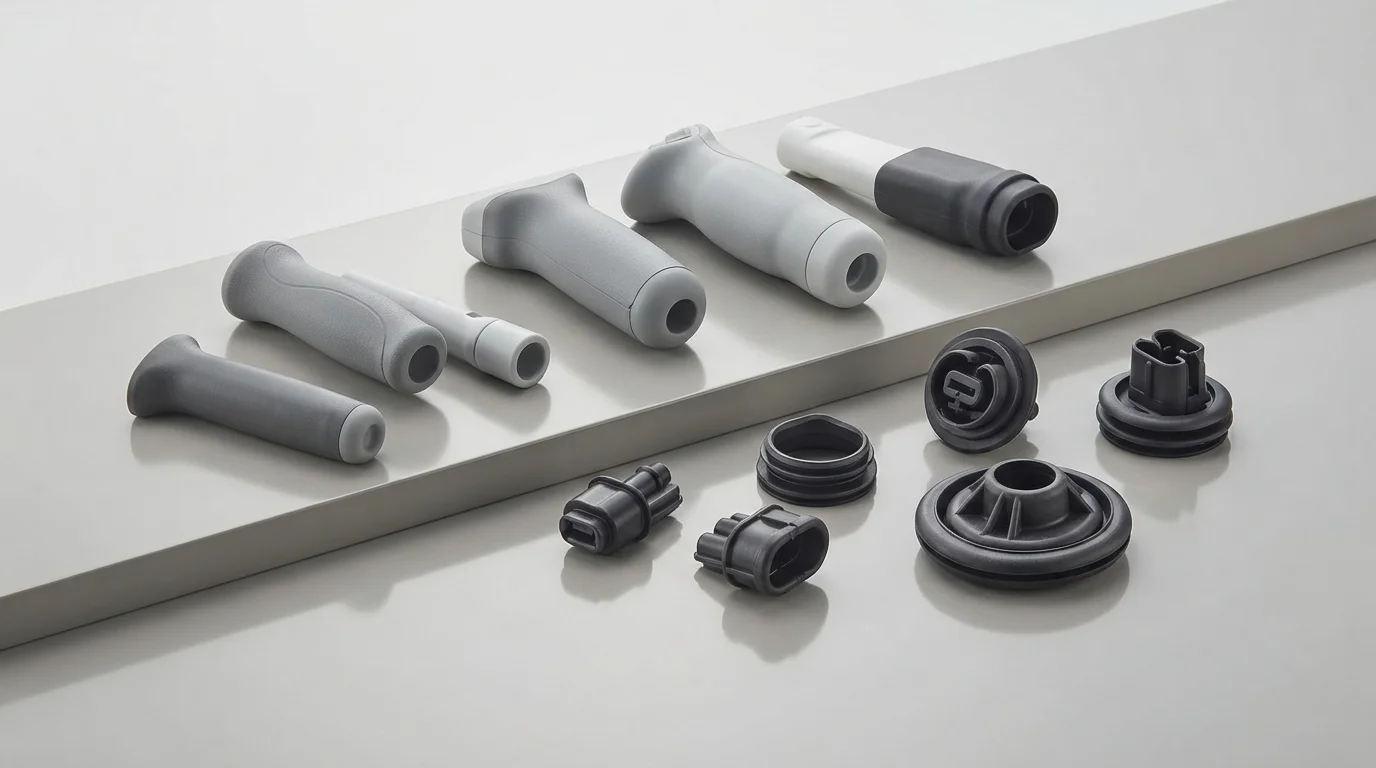
تحدد برامج الصناعة والرعاية الصحية والسيارات مجموعات بوليمر متعددة المواد عبر مجموعة واسعة من التطبيقات الوظيفية. تستخدم مقصورات السيارات الداخلية مادة TPU المُغلّفة على مقابض الأبواب من PC/ABS، ومقابض التحكم في المناخ، وإطارات لوحة القيادة لتوفير جماليات فاخرة ذات ملمس ناعم وتخميد للاهتزازات. يحدد مهندسو الأجهزة الطبية مادة TPE من فئة USP Class VI المُغلّفة على مقابض الأدوات الجراحية من PC الصلب لتوفير قبضات مانعة للانزلاق وقابلة للتعقيم لموظفي غرفة العمليات.
تضم أغلفة الأجهزة الإلكترونية Santoprene TPV أو أختام TPE مُغلّفة على الهياكل الهيكلية، مما ينشئ حواجز مقاومة للماء بمعيار IP67 لأجهزة المراقبة التشخيصية الخارجية. إزالة إدخال الحشية اليدوي يقلل من عمالة التجميع مع ضمان إحكام بيئي ثابت تحت تأثيرات الصدمات الديناميكية.
تشمل حلول التغليف بالحقن المتعدد للصناعات المستهدفة:
- الأدوات الجراحية الطبية— TPE من فئة USP Class VI مُغلّف على البولي كربونات الصلب لقبضات مريحة وقابلة للتعقيم.
- أدوات التحكم الداخلية للسيارات— Desmopan TPU مُغلّف على PC/ABS لمقابض ومقابض دوارة ذات ملمس ناعم مقاومة للخدش.
- الأغلفة الإلكترونية الصناعية—مادة سانتوبرين TPV مقولبة فوق النايلون المقوى بالألياف الزجاجية لتحقيق إحكام مانع للماء بمعيار IP67 وحماية من الصدمات.
لماذا تختار JUCHENG للتغليف الزائد المخصص؟
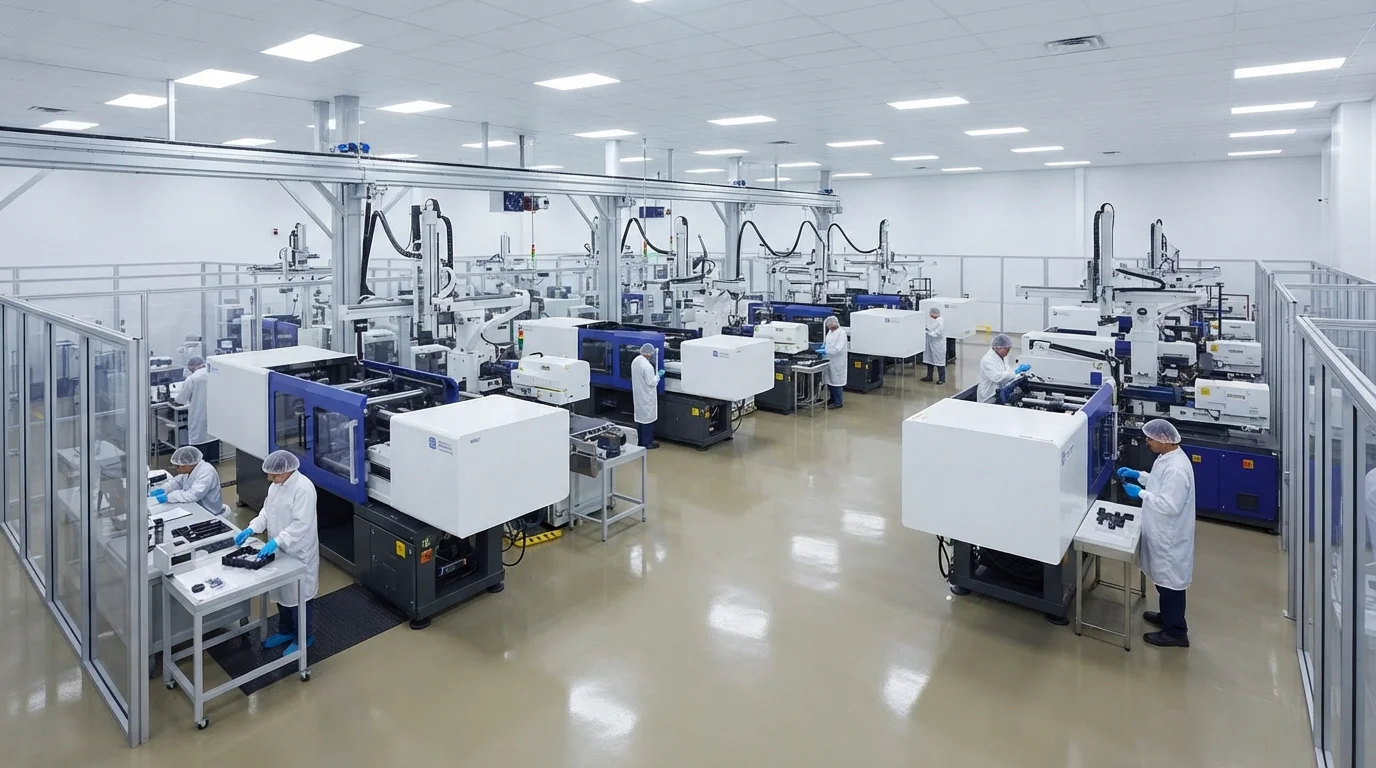
الشراكة مع JUCHENG لمشاريع التغليف متعدد المواد توفر الوصول إلى مساحة إنتاج واسعة مجهزة بـ أكثر من 35 آلة حقن أوتوماتيكية تتراوح قوة إغلاقها من 15 طن إلى 3000 طن. يتيح تشغيل غرفة أدوات داخلية مزودة بـ 25 مجموعة من آلات CNC خماسية المحاور تصنيعًا دقيقًا لأسطح الفصل الفولاذية، مما يضمن حدودًا مطاطية خالية من النتوءات حتى تفاوتات أقل من المليمتر. يقدم فريقنا الهندسي مراجعة مجانية لتصميم التصنيع (DfM) خلال 24 ساعة لكل ملف CAD مُرسل، مع تحليل سمك جدار الركيزة، وزوايا السحب، وجدوى الفصل قبل قطع الفولاذ.
أنظمة إدارة الجودة المعتمدة وفقًا لمعايير IATF 16949 وISO 13485 تدعم كل عملية إنتاج متعدد الحقن، مع توفير وثائق PPAP كاملة من المستوى 3 لبرامج السيارات. تشغيل قسم قولبة بغرفة نظيفة من الفئة 8 ISO يحمي المكونات الطبية من التلوث بالجسيمات أثناء القولبة والتغليف النهائي. فحص آلي باستخدام أجهزة Zeiss CMM بدقة ±0.003 مم يتحقق من هندسات الختم الحرجة، مما يحقق جودة خالية من العيوب عبر الإنتاج النموذجي والتصنيع بكميات كبيرة.
الأسئلة الشائعة (FAQs)
لماذا تقشر بعض مواد TPE من الركائز البلاستيكية الصلبة بعد القولبة؟
يحدث التقشير أو الانفصال عندما يكون نوع TPE المختار غير متوافق كيميائيًا مع الركيزة الصلبة أو عندما تكون درجات حرارة القالب منخفضة جدًا أثناء الحقن الثانوي. الأسطح الباردة للركيزة تمنع الانتشار البيني للسلاسل الجزيئية. رفع درجات حرارة القالب إلى 70-90 درجة مئوية وإضافة أخاديد ميكانيكية سفلية يمنع تقشير الحواف.
ما الفرق بين TPE وTPU وTPV لتطبيقات التغليف الزائد؟
يوفر TPE تكلفة منخفضة ونطاقًا واسعًا من صلابة Shore، مما يجعله مثاليًا للمقابض الاستهلاكية ذات الملمس الناعم. يوفر TPU مقاومة فائقة للتآكل وقوة شد عالية، مثالي لمقابض السيارات القوية. يوفر TPV (مثل Santoprene) مقاومة استثنائية للحرارة والمواد الكيميائية، مما يجعله الخيار المفضل للأختام المقاومة للعوامل الجوية بمعيار IP67.
كيف يؤدي التسخين المسبق للركيزة الصلبة إلى تحسين قوة الترابط في التغليف الزائد؟
تسخين الركيزة البلاستيكية الصلبة إلى 70-90 درجة مئوية يبطئ معدل التبريد الأولي للمادة المنصهرة المحقونة ثانيًا. إبقاء الطبقة الحدودية دافئة يسمح لسلاسل البوليمر من كلا المادتين بالانتشار بعمق، مما يخلق رابطة كيميائية متماسكة قوية بدلاً من حدود ميكانيكية ضعيفة.
هل يمكن تغليف النايلون المقوى بالألياف الزجاجية (PA66-GF) بمادة TPE اللينة؟
لا ترتبط مادة TPE القياسية غير المعبأة كيميائيًا بالنايلون المقوى بالألياف الزجاجية القطبي. يتطلب التغليف الزائد لـ PA66-GF تحديد أنواع TPE المعدلة للالتصاق والمصاغة بمجموعات وظيفية قطبية أو دمج أخاديد قفل ميكانيكية بزاوية 90 درجة في تصميم CAD للركيزة.
كيف تمنع أسطح الإغلاق للأدوات تسرب TPE أثناء الحقن الثانوي؟
أسطح الإغلاق للأدوات هي أسطح إحكام فولاذية مصقولة بدقة تشبك بإحكام على محيط الركيزة الصلبة أثناء الحقنة الثانية. الحفاظ على تفاوتات تركيب الفولاذ المغلق أدق من 0.01 مم يمنع تسرب مصهور الإيلاستومر اللين منخفض اللزوجة فوق أسطح الركيزة التجميلية.
لماذا يعتبر التحقق من مادة البطاقة الصفراء UL مهمًا للإلكترونيات المُغلّفة بالحقن الزائد؟
التحقق من البطاقة الصفراء UL يؤكد أن كلاً من الركيزة الصلبة والغلاف الإيلاستومري يفيان بمعايير الاشتعال والعزل الكهربائي المعتمدة من مختبرات Underwriters Laboratories. التحقق من وثائق البطاقة الصفراء يضمن أن العبوات الإلكترونية متعددة المواد تفي بمتطلبات السلامة UL94 V-0.