
Thiết kế sản phẩm hiện đại ngày càng đòi hỏi các chi tiết kết hợp nhiều đặc tính vật liệu, màu sắc hoặc lớp chức năng trong một cấu trúc tích hợp duy nhất.
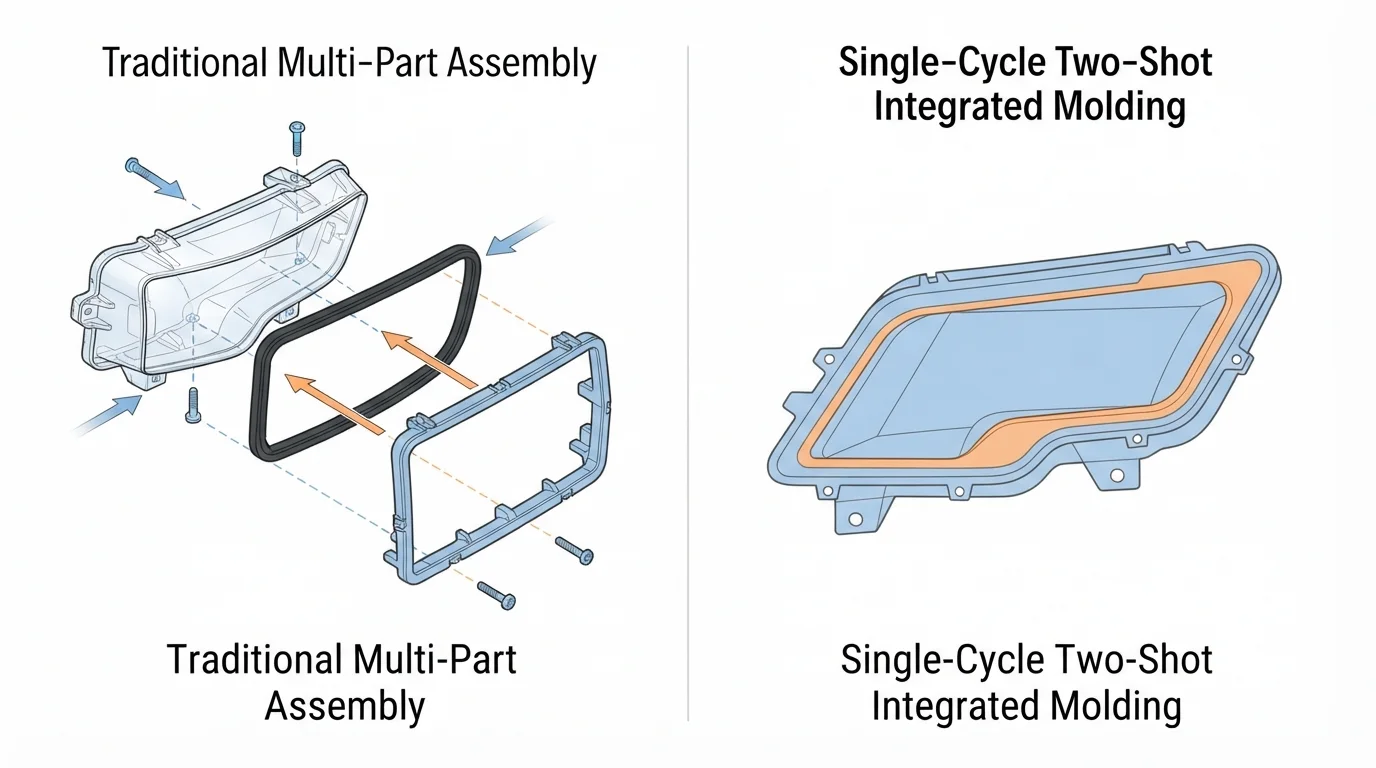
Sản xuất truyền thống dựa vào việc đúc riêng từng vật liệu đơn lẻ, sau đó lắp ráp thủ công thứ cấp, gây ra sai số tích lũy dung sai, rủi ro căn chỉnh và chi phí nhân công lâu dài cao hơn.
Xử lý đa vật liệu giải quyết những thách thức này bằng cách cho phép các loại polymer khác nhau liên kết với nhau trong một chu trình sản xuất liên tục duy nhất.

Thực hiện ép phun hai thành phần—thường được gọi là đúc 2K hoặc đúc hai lần—bao gồm việc bơm hai loại nhựa nhiệt dẻo khác nhau vào một khuôn thống nhất trong một chu trình máy liên tục.
JUCHENG hoạt động như một nhà sản xuất theo hợp đồng tích hợp theo chiều dọc, chuyển đổi các ý tưởng sản phẩm 2K phức tạp thành các chi tiết phần cứng chính xác theo các hệ thống chất lượng được chứng nhận.
Mục lục
Cách Đúc Phun Hai Lần Hoạt Động & Độ Chính Xác Của Khuôn
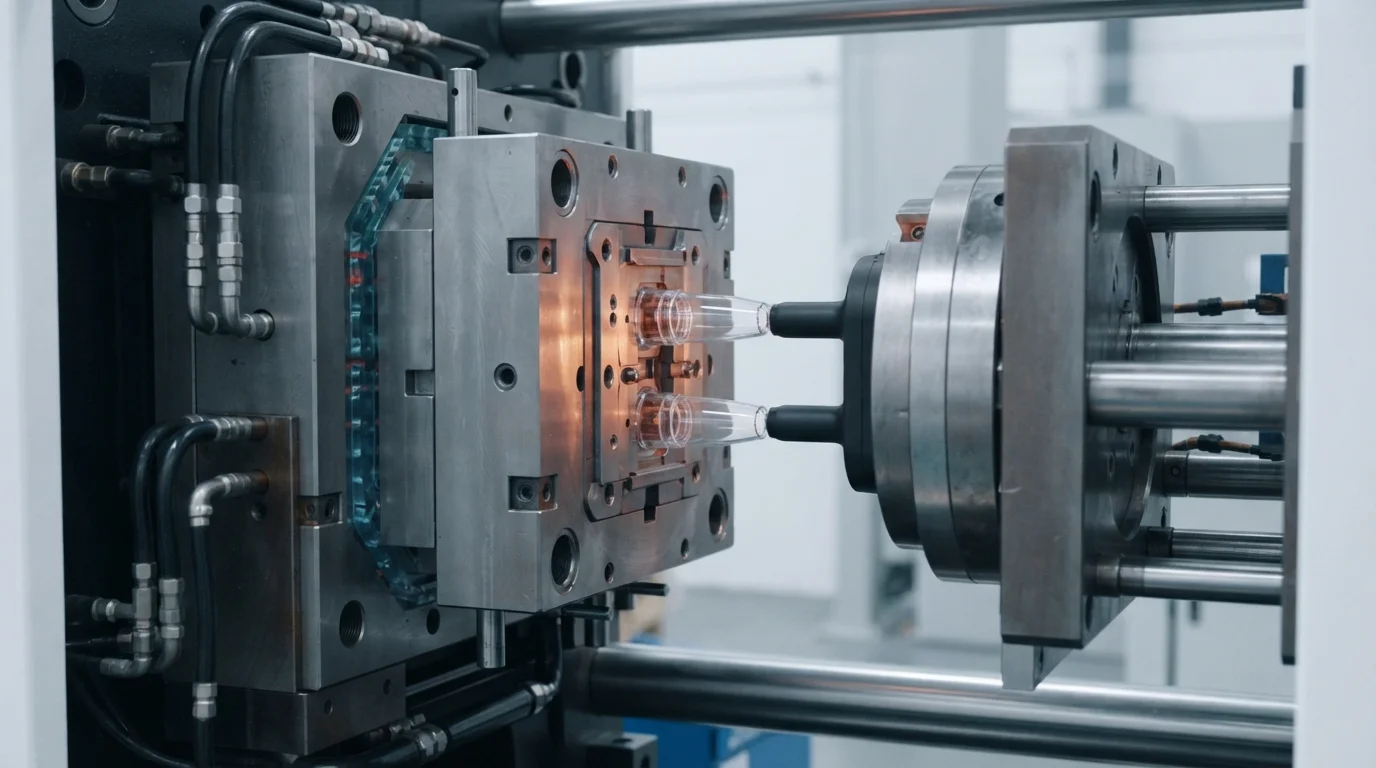
Lần bơm chính tạo thành lớp nền cấu trúc, thường sử dụng nhựa nhiệt dẻo cứng như polycarbonate (PC), ABS hoặc polyamide gia cường sợi thủy tinh (PA66).
Sau khi lần bơm đầu tiên nguội đi, tấm khuôn quay chỉ số 180 độ bằng một bộ phận quay chính xác.
Lần bơm thứ cấp sau đó bơm một elastomer mềm như thermoplastic elastomer (TPE) hoặc thermoplastic polyurethane (TPU) trực tiếp lên lớp nền còn ấm, tạo thành liên kết phân tử vĩnh viễn.
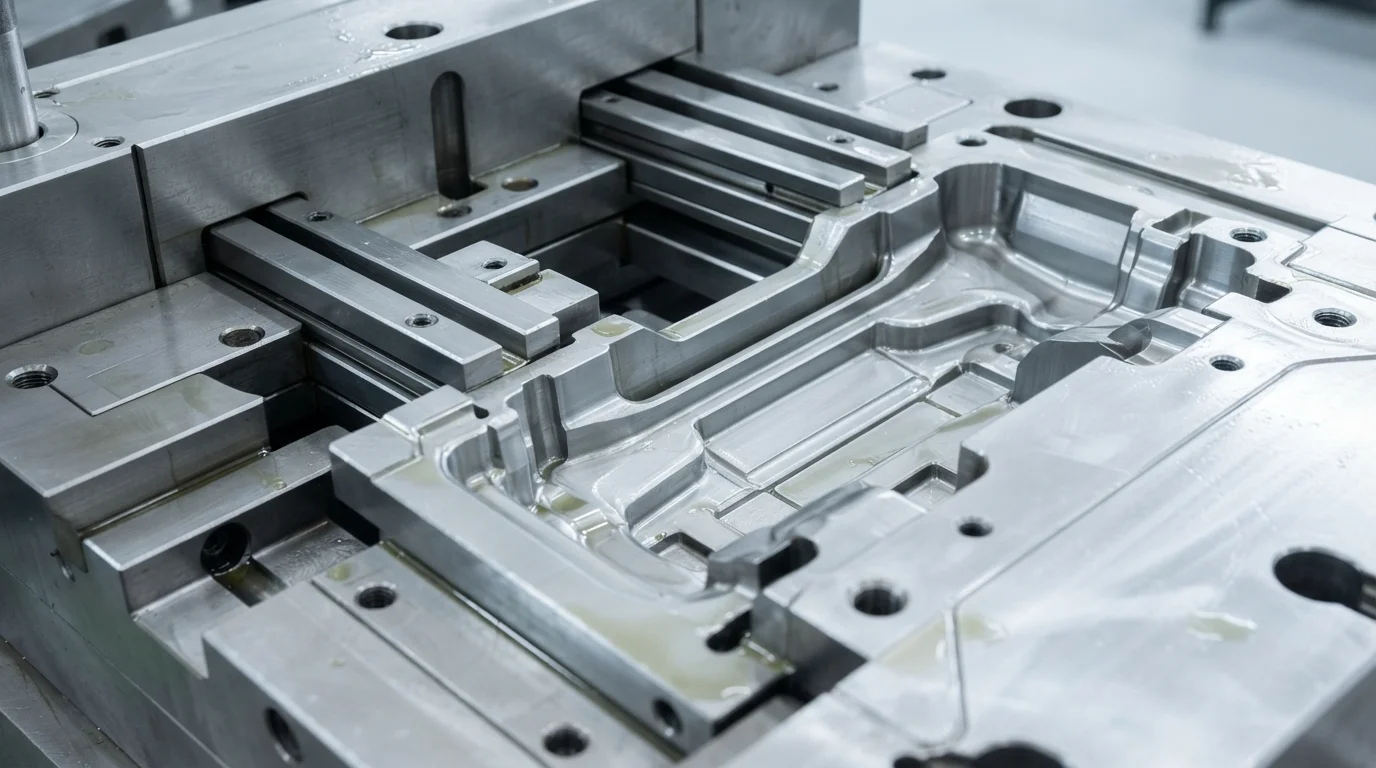
Chế tạo khuôn trực tiếp quyết định độ chính xác của điểm chặn và khả năng bao bọc không có ba via của các chi tiết 2K.
Cơ sở 8.000 mét vuông của chúng tôi có xưởng khuôn nội bộ được trang bị 25 bộ máy CNC 5 trục, máy cắt EDM xung định hình tốc độ cao và máy mài bề mặt chính xác.
Việc cắt lõi khuôn 2K bên trong duy trì dung sai chế tạo ±0,01 mm, đảm bảo rằng thép chặn xoay ngăn cao su mềm tràn qua ranh giới nền cứng.
Gia công các khoang khuôn nhiều lần bền bỉ sử dụng các loại thép tôi cứng cao cấp bao gồm thép không gỉ S136 và thép dụng cụ H13, được xử lý nhiệt đến HRC 48-52.
Những loại thép chống ăn mòn này chịu được chất độn mài mòn và khí thoát ra có tính axit, cho phép chúng tôi chế tạo khuôn SPI Class 101 được bảo hành trên 1.000.000 chu kỳ sản xuất.
Việc áp dụng nguyên lý Decoupled Molding tách biệt các giai đoạn điền đầy, nén chặt và giữ, đạt CpK & PpK > 1,67 trên các ranh giới làm kín quan trọng.
Tính tương thích Polymer và Hóa học Liên kết Hóa học Giao diện
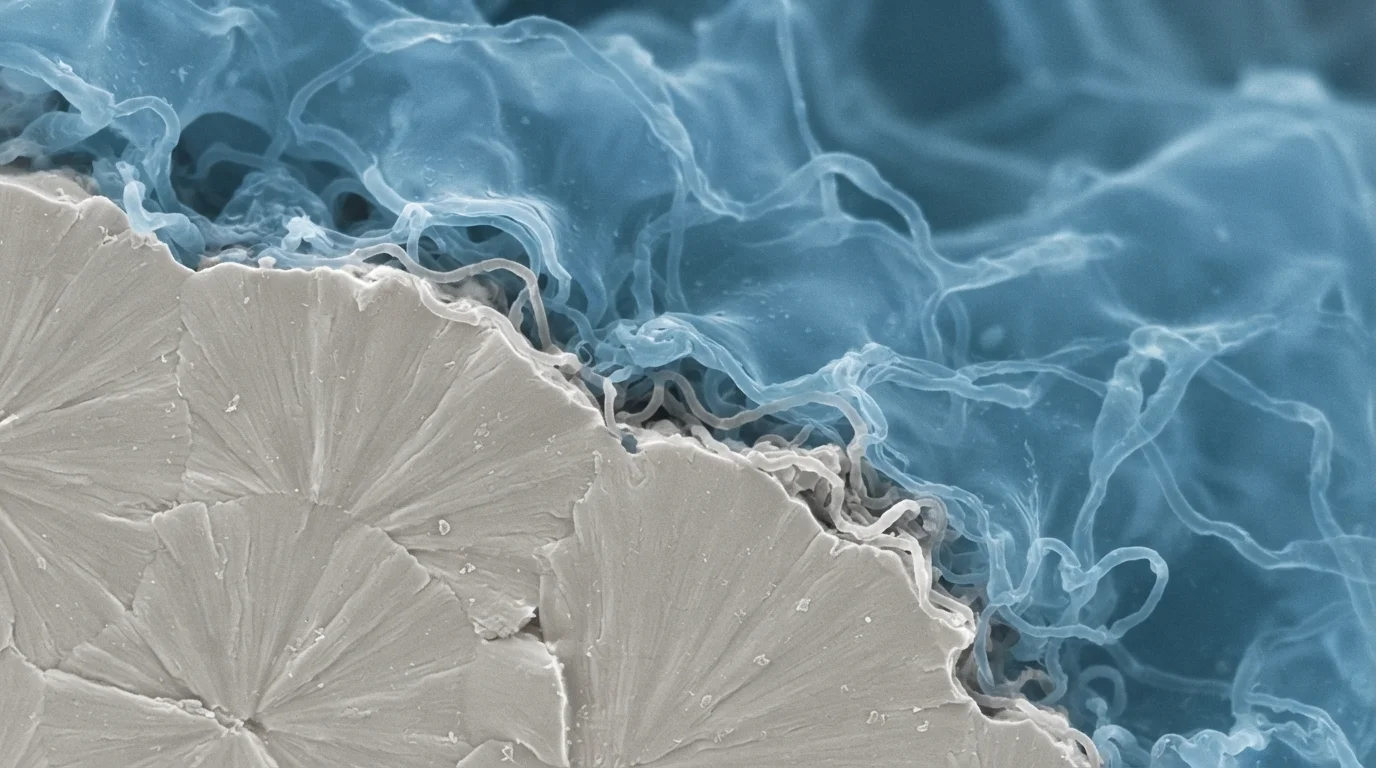
Độ bền kết dính giữa nền và lớp phủ quyết định độ bền kết cấu của chi tiết.
Liên kết hóa học xảy ra khi các họ polymer tương thích có thông số hòa tan và nhiệt độ nóng chảy tương tự nhau.
Trong lần bắn thứ hai, TPE hoặc TPU nóng chảy làm tan chảy lớp da bên ngoài của nền cứng, thúc đẩy sự khuếch tán phân tử giao diện và sự rối chuỗi polymer.
Các cặp vật liệu không tương thích—chẳng hạn như polyolefin không độn kết hợp với nhựa kỹ thuật phân cực—không thể hình thành liên kết hóa học một cách tự nhiên.
Khi tính tương thích hóa học kém, các nhà thiết kế khuôn của chúng tôi kết hợp các khóa cơ khí như đuôi én, cắt lõm hoặc lỗ xuyên cơ khí.
Neo cơ khí khóa vật lý vật liệu thứ hai vào nền, ngăn chặn sự tách lớp giao diện dưới ứng suất bóc tách động.
| Vật liệu Nền Cứng | Lớp Phủ Tương Thích (TPE/TPU) | Cơ Chế Liên Kết | Khuyến nghị kỹ thuật |
|---|---|---|---|
| ABS / Hợp Kim PC+ABS | TPE gốc SEBS / TPU | Kết dính hóa học tuyệt vời | Duy trì nhiệt độ nóng chảy lần bắn thứ 2 thấp hơn Tg của PC/ABS từ 10-20°C. |
| Polycarbonate (PC) | TPU / TPE gốc este | Khuếch tán phân tử mạnh | Làm nóng sơ bộ khoang đế khuôn đến 70-90°C. |
| Polyamide 66 (PA66-GF) | TPE biến tính bám dính / Santoprene | Liên kết hóa học + cơ học vừa phải | Tạo các gờ cài cơ học hoặc mộng đuôi én. |
| Polypropylene (PP) | TPE olefin / TPV | Liên kết dung hợp không phân cực tốt | Tránh các elastomer phân cực; đảm bảo đường phân khuôn sạch. |
Tiêu chuẩn chất lượng ô tô và y tế
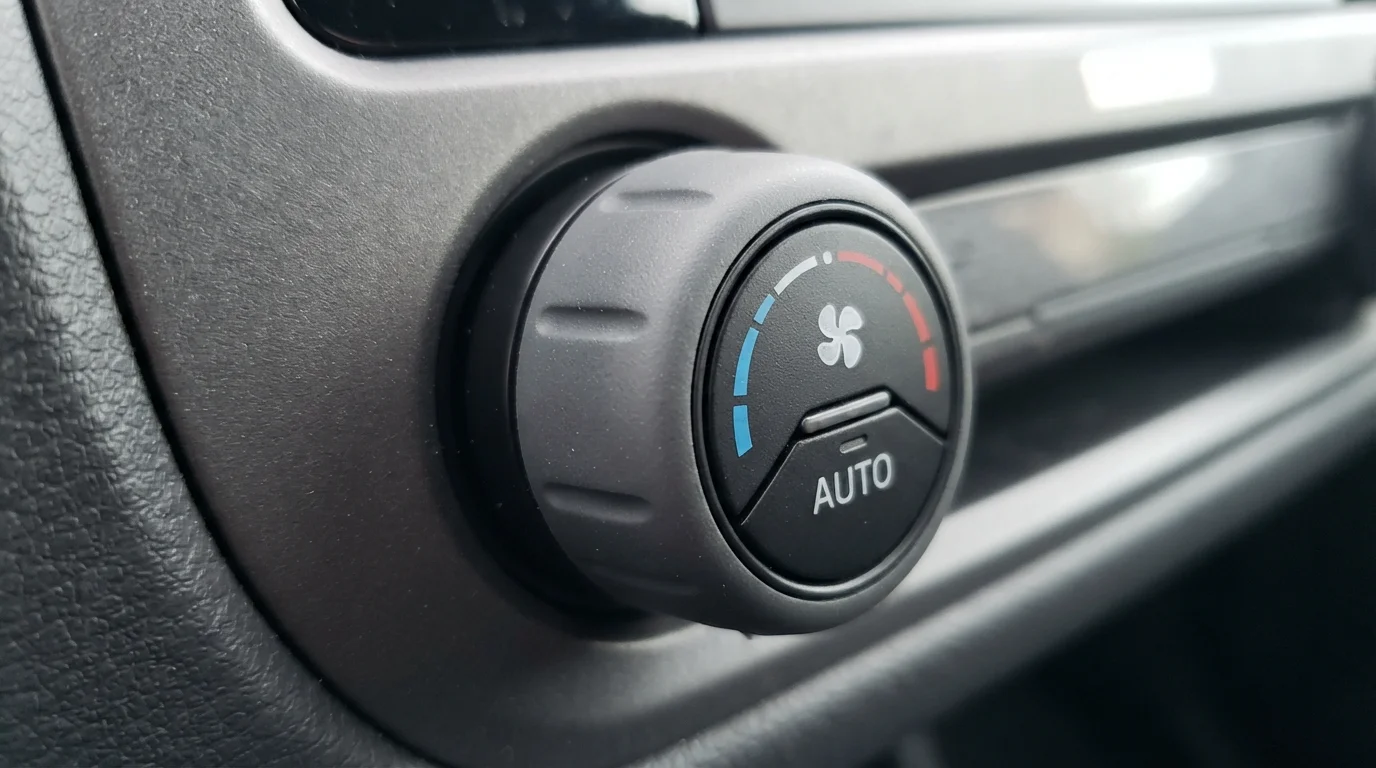
Các ứng dụng ô tô tận dụng nhiều phương pháp đúc đa vật liệu cho núm điều khiển nội thất, tay nắm cửa công thái học và gioăng chống thời tiết IP67.
Các quy trình xác minh chất lượng tuân thủ tiêu chuẩn ô tô IATF 16949, cung cấp trọn bộ tài liệu PPAP Cấp 3 bao gồm Phân tích Chế độ Hỏng hóc và Ảnh hưởng (FMEA), kế hoạch kiểm soát quy trình và hồ sơ Giấy chứng nhận Phân tích nguyên liệu thô (COA).
Các nhà sản xuất thiết bị y tế dựa vào đúc phun hai lần cho tay cầm dụng cụ phẫu thuật, hộp mực chẩn đoán chất lỏng và nắp vách ngăn tự niêm phong.
Vận hành bộ phận đúc trong phòng sạch ISO Cấp 8 theo chứng nhận ISO 13485 bảo vệ các linh kiện 2K vô trùng khỏi ô nhiễm hạt lơ lửng trong không khí trong quá trình đúc và đóng gói thả.
Các kiểm tra đo lường sử dụng máy CMM Zeiss tự động với độ chính xác quét ±0,003 mm, hệ thống đo quang học OGP và máy phân tích độ ẩm trực tuyến.
Every production lot undergoes complete First Article Inspection (FAI) reporting and 100% material traceability verification.
Scaling from Prototyping to High-Volume Production
Evaluating 2K molding options allows product development teams to balance upfront NRE budgets against long-term unit cost targets.
Machine clamping capacity ranges from 15T to 3000T across 35+ automated injection presses equipped with independent dual barrels and hydraulic or servo-electric rotary platens.
Rapid 2K bridge tooling delivers functional prototype samples in as fast as 7 to 10 business days.
Transitioning to series production is seamless under our single-source manufacturing model.
Supporting low-volume bridge production up to automated runs exceeding 100,000 parts per month, JUCHENG provides predictable unit costs and guaranteed mold maintenance.
Delivering a comprehensive DfM review within 24 hours of CAD file submission optimizes draft angles, shut-off geometry, and gating layouts before cutting tool steel.
Các câu hỏi thường gặp (FAQ)
What causes delamination between the two materials in 2K molding?
Delamination occurs when polymer chemistries are incompatible or when the substrate cools excessively before the second shot. Injecting the second material onto a cold substrate prevents molecular diffusion across the interface. Raising substrate mold temperatures or selecting chemically matched TPE/TPU grades resolves delamination.
How does 2K molding differ from conventional overmolding?
Two shot molding completes both injections within a single machine cycle using a specialized rotary tool. Conventional overmolding requires molding the substrate on one machine, manually transferring it, and molding the overmold on a second machine. Two shot molding offers faster cycle times and superior bond strength.
What is the minimum wall thickness for 2K overmolding layers?
Minimum wall thickness for TPE or TPU overmold layers typically ranges from 1.0 mm to 1.5 mm. Thinner layers increase injection resistance and risk short shots, while excessively thick layers cause sink marks and prolonged cooling times.