
Độ nhớt trong lòng khuôn mỏng không phải là một con số vật liệu cố định. Khi nhựa nóng chảy di chuyển nhanh hơn qua một đoạn hẹp, tốc độ cắt thay đổi độ nhớt biểu kiến, sinh nhiệt, nhu cầu áp suất và định hướng phân tử. Đó là lý do tại sao một quy trình điền đầy chậm trong một mẫu thử có thể hoạt động khác trong một chi tiết dài và mỏng. Hiểu mối quan hệ này giúp các kỹ sư chọn cổng phun, nhựa và cấu hình phun mà không coi tốc độ là một giải pháp phổ quát.
Tốc độ cắt có ý nghĩa gì trong lòng khuôn
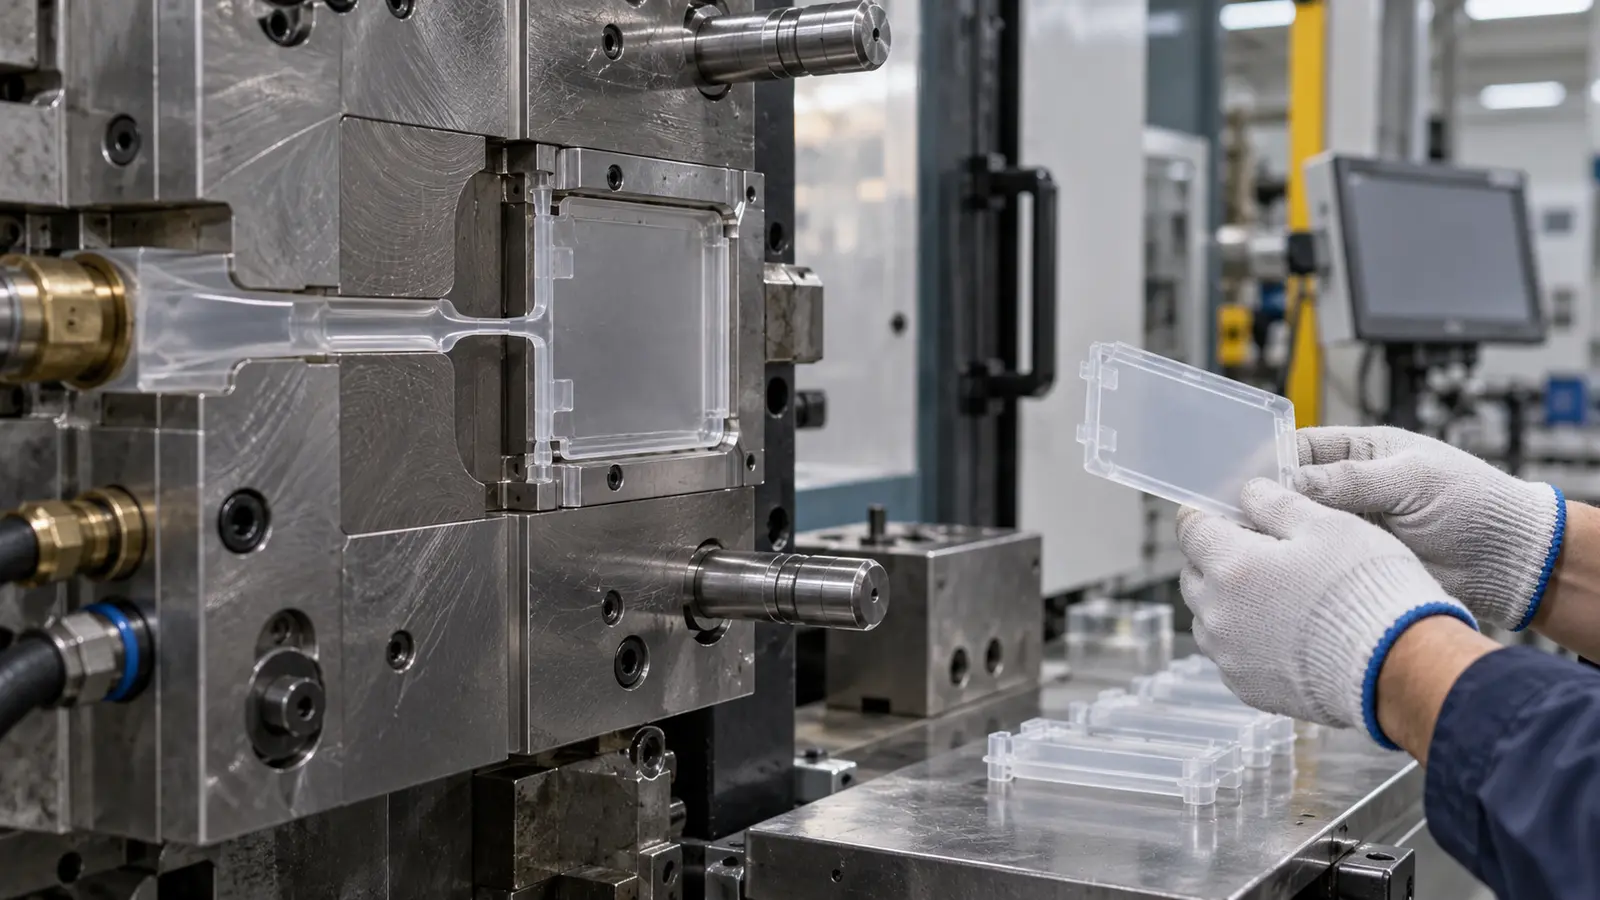
Tốc độ cắt mô tả mức độ nhanh chóng mà các lớp nhựa nóng chảy liền kề di chuyển tương đối với nhau. Gần thành khuôn, vật liệu chậm lại khi nguội đi. Ở trung tâm kênh dòng chảy, nó di chuyển nhanh hơn. Do đó, một thành hẹp và tốc độ dòng chảy cao có thể tạo ra gradient vận tốc mạnh và độ nhớt biểu kiến khác với giá trị được gợi ý bởi so sánh vật liệu đơn giản.
Kết quả phụ thuộc vào hóa học polymer, nhiệt độ, độ dày thành, tốc độ dòng chảy, kích thước cổng phun và khoảng cách mà nhựa nóng chảy phải di chuyển. Cùng một loại nhựa có thể cho thấy hành vi áp suất và bề mặt khác nhau khi hình học thay đổi.
Tại sao thành mỏng khuếch đại hiệu ứng
Các phần mỏng mất nhiệt nhanh chóng và để lại ít không gian hơn cho nhựa nóng chảy chảy xung quanh lớp đông đặc đang phát triển. Tăng tốc độ phun có thể giúp mặt trước dòng chảy đến cuối trước khi đông đặc hoàn toàn, nhưng nó cũng thay đổi nhiệt cắt và định hướng. Một cửa sổ quy trình hẹp có thể xuất hiện khi lòng khuôn dài, cổng phun nhỏ hoặc thoát khí yếu.
| Thay đổi quan sát được | Cơ chế khả dĩ | Hướng xem xét |
|---|---|---|
| Áp suất tăng mạnh gần cuối giai đoạn điền đầy | Đóng băng dòng chảy hoặc lực cản dòng chảy quá lớn | Cửa nạp, nhiệt độ khuôn, chiều dài dòng chảy và cửa sổ vật liệu |
| Độ bóng thay đổi dọc theo thành | Lịch sử làm nguội hoặc lịch sử cắt khác nhau | Nhiệt độ bề mặt, biên dạng tốc độ và thoát khí |
| Độ phẳng thay đổi sau khi đẩy sản phẩm ra | Định hướng hoặc co ngót không đồng đều | Cân bằng làm nguội và hướng dòng chảy |
Những tín hiệu đúc nào quan trọng
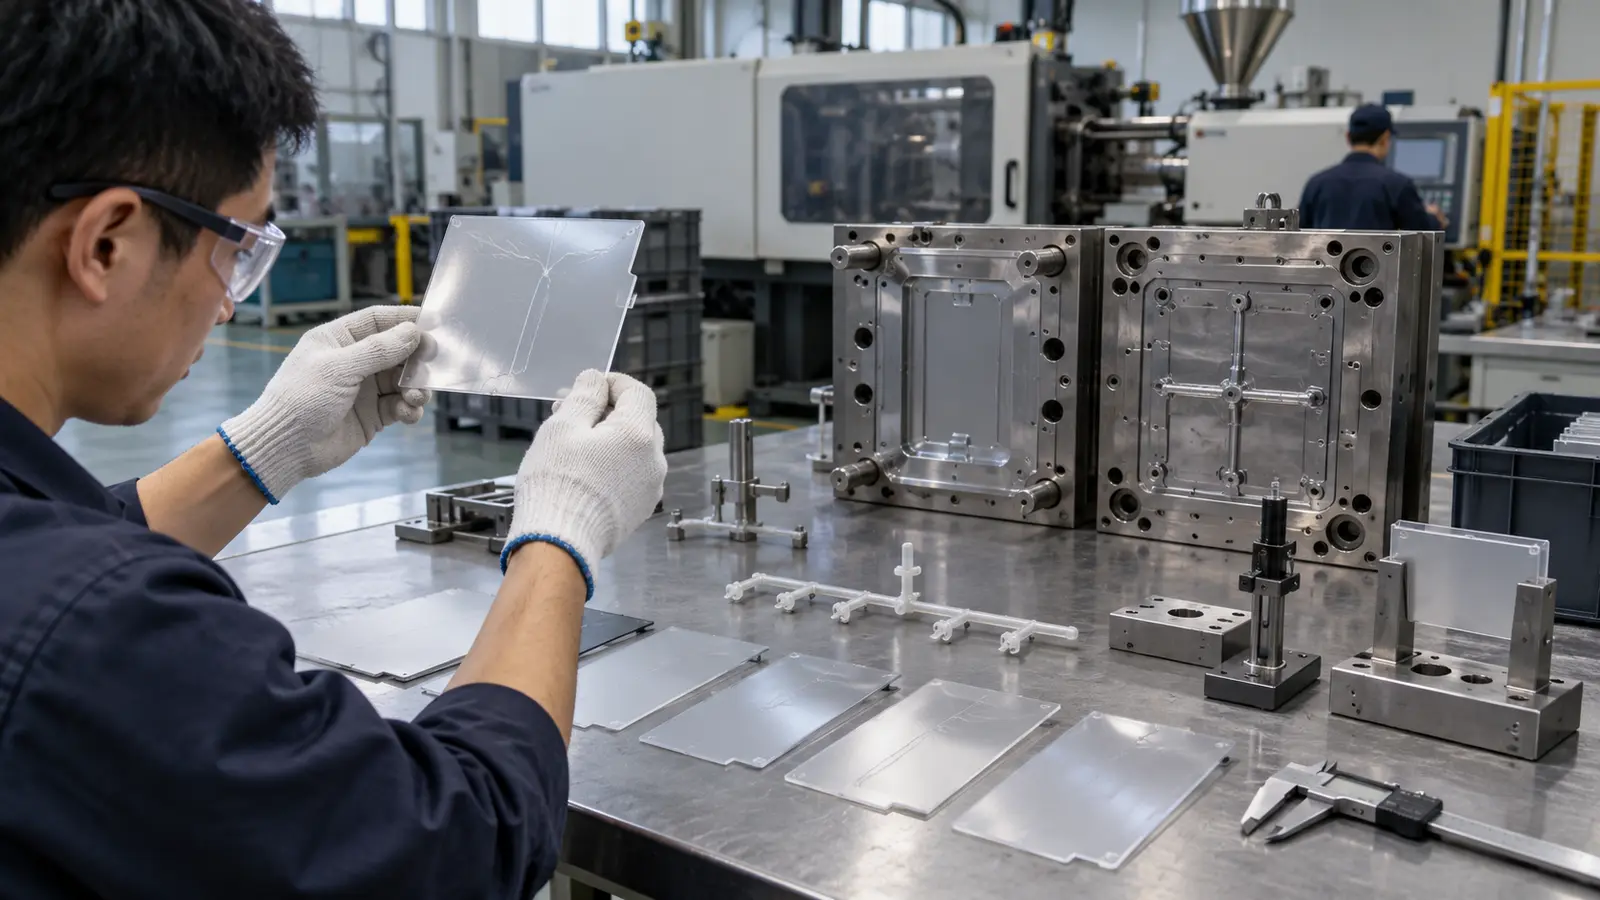
Không chẩn đoán một vấn đề liên quan đến cắt chỉ từ một khuyết tật duy nhất. Hãy so sánh áp suất máy, mẫu điền đầy, tình trạng cửa nạp, ngoại quan bề mặt, đường hàn, ba via và kết quả kích thước. Một sản phẩm thiếu vật liệu có thể do đóng băng dòng chảy hoặc khí bị giữ lại. Một vệt bóng có thể do cắt cục bộ và nhiệt độ, nhưng cũng có thể chỉ ra nhiễm bẩn hoặc tình trạng bề mặt không ổn định.
- Theo dõi thay đổi áp suất và thời gian điền đầy qua các lần bắn lặp lại.
- Kiểm tra khu vực cuối giai đoạn điền đầy và vùng gần cửa nạp.
- So sánh độ phẳng và các kích thước quan trọng sau một khoảng thời gian làm nguội nhất quán.
- Tách biệt sự mất cân bằng khoang khuôn khỏi phản ứng quy trình trên toàn bộ vật liệu.
Cách kiểm soát quá trình
Kiểm soát quá trình bắt đầu từ việc thiết lập dụng cụ và vật liệu hợp lý. Thiết kế cổng, lỗ thoát khí, nhiệt độ khuôn, sấy khô khi áp dụng, và một biểu đồ phun ổn định phối hợp cùng nhau. Chỉ thay đổi tốc độ phun có thể che giấu một thiết kế yếu cho một điều kiện và lại phơi bày nó khi lô nhựa hoặc nhiệt độ môi trường thay đổi.
- Sử dụng dải xử lý của nhà cung cấp vật liệu như một ranh giới, không phải một sự đảm bảo.
- Thiết lập biểu đồ điền đầy để tránh đông đặc sớm trong khi theo dõi áp suất và phản hồi bề mặt.
- Xác nhận rằng các lỗ thoát khí có thể thoát khí tại các vị trí điền đầy cuối cùng thực tế.
- Sử dụng cài đặt làm nguội và đẩy ra bảo vệ độ phẳng và các đặc điểm khớp nối quan trọng.
- Ghi lại mối quan hệ giữa tốc độ, áp suất, nhiệt độ và chất lượng chi tiết.
Đánh giá khả năng tạo hình cho 薄壁注塑成型 nên bao gồm các tương tác này. Mục tiêu là một cửa sổ quá trình có thể lặp lại, không phải một lần bắn thành công duy nhất ở cài đặt hung hăng.
Cách đánh giá một cửa sổ ổn định
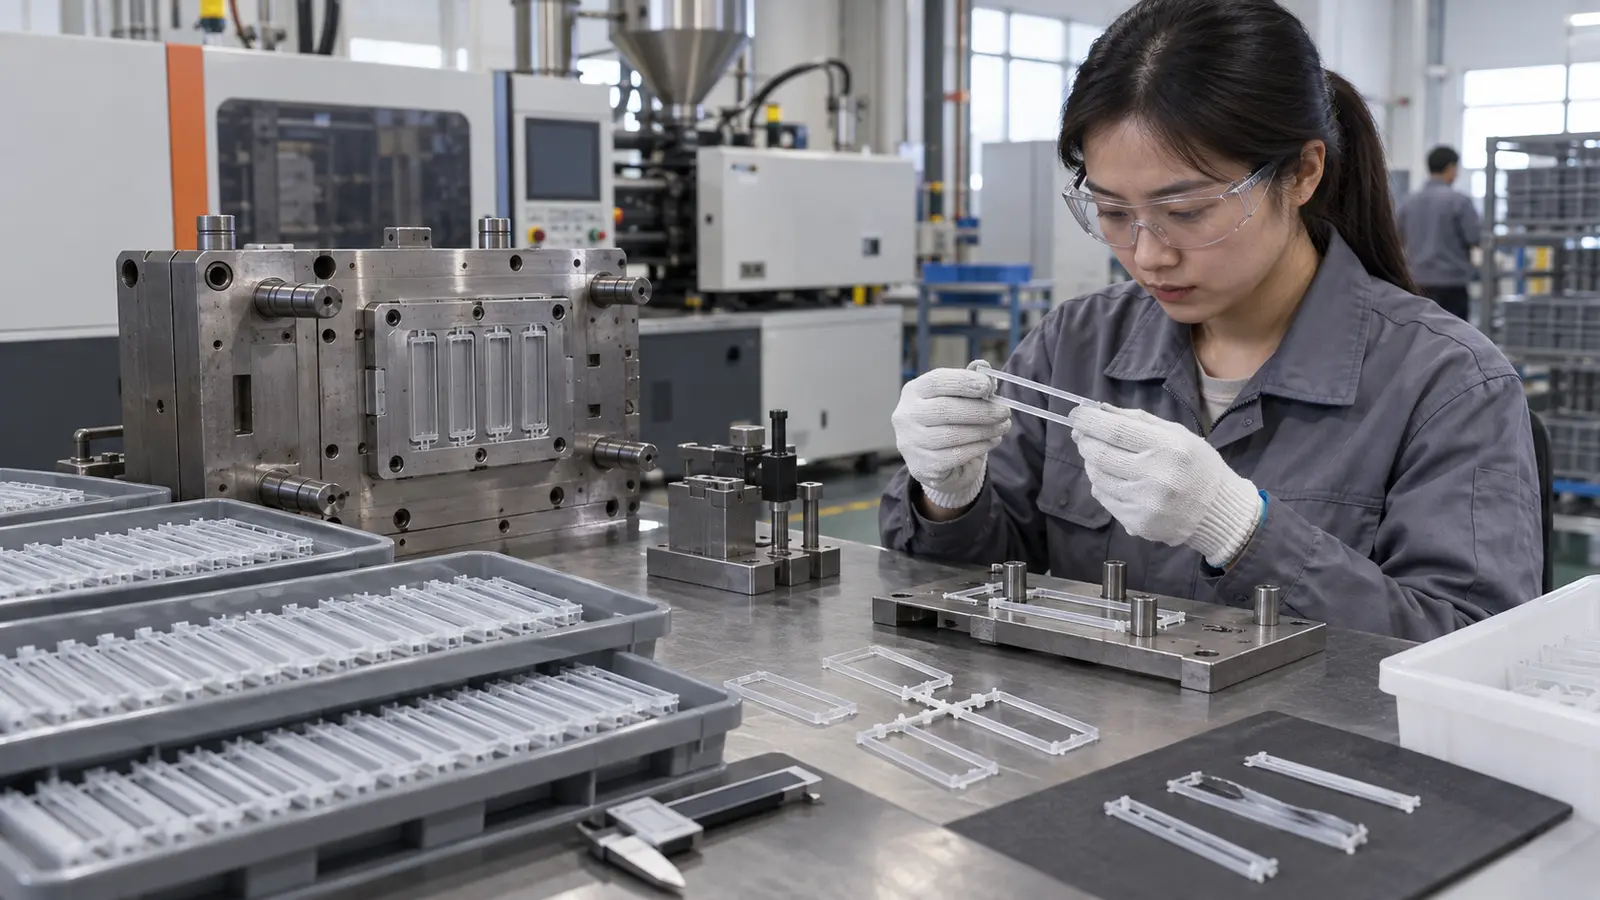
Một cửa sổ ổn định được chứng minh khi những thay đổi hợp lý trong các đầu vào bình thường không đẩy chi tiết ngay lập tức vào tình trạng thiếu điền đầy, ba via, biến đổi độ bóng nghiêm trọng, hoặc cong vênh không thể chấp nhận. Đánh giá cửa sổ qua các chu kỳ lặp lại và, khi thích hợp, qua các khoang và lô vật liệu.
Sử dụng kết quả để quyết định liệu cải tiến tiếp theo thuộc về dụng cụ, lựa chọn vật liệu, hay bảng quá trình. Nếu cửa sổ quá hẹp, thay đổi hình học hoặc cổng có thể mang lại cải tiến bền vững hơn so với việc tăng thêm áp suất.
Sử dụng mẫu khuyết tật trước khi thay đổi tốc độ
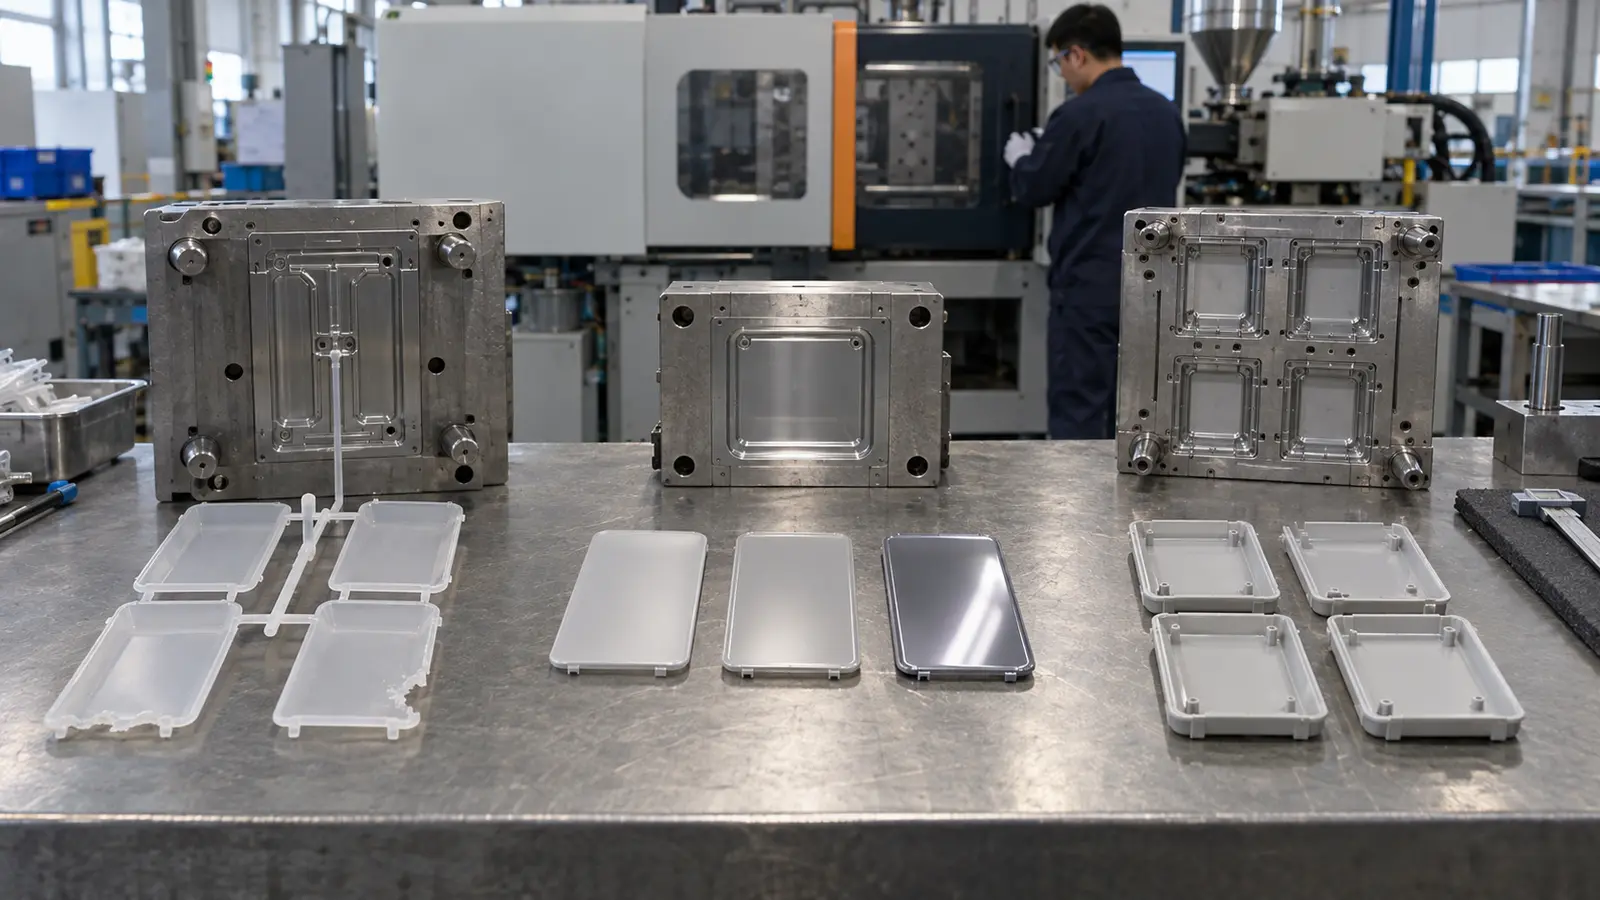
Các khuyết tật liên quan đến cắt nên được chẩn đoán từ mẫu của chúng. Một khuyết tật theo hướng dòng chảy gợi ý một đánh giá khác với một khuyết tật chỉ xuất hiện ở cuối điền đầy, gần đường hàn, hoặc trong một khoang. Áp suất máy và tốc độ phun là bằng chứng, không phải chẩn đoán.
| Mẫu | Đánh giá đầu tiên | Không giả định |
|---|---|---|
| Chỉ vùng điền cuối cùng bị lỗi | Thông hơi, đóng băng và chiều dài dòng chảy | Rằng toàn bộ nhựa không phù hợp |
| Độ bóng thay đổi dọc theo dòng chảy | Nhiệt độ bề mặt và biên dạng tốc độ | Rằng áp suất cao hơn sẽ cải thiện nó |
| Một khoang khác biệt | Cân bằng, tình trạng thông hơi và làm mát cục bộ | Rằng máy không ổn định ở mọi nơi |
Một cấu trúc phân tích DFM cho ép phun giúp phân biệt vấn đề hình học với vấn đề quy trình. Khi chi tiết đã ổn định, kiểm soát chất lượng nên xác định các điểm kiểm tra để chứng minh cải thiện vẫn có thể lặp lại.
Câu hỏi thường gặp: Tốc độ cắt trong đúc thành mỏng
Tốc độ phun nhanh hơn có luôn làm giảm độ nhớt không?
Nhiều polyme thể hiện hành vi giảm độ nhớt khi chịu cắt, nhưng kết quả thực tế vẫn phụ thuộc vào nhiệt độ, hình học, tổn thất áp suất và lưu biến của vật liệu. Điền đầy nhanh hơn cũng có thể làm tăng nhiệt, định hướng và nguy cơ khuyết tật.
Tăng áp suất máy có giải quyết được vấn đề không?
Nó có thể trì hoãn hiện tượng thiếu phun, nhưng không loại bỏ cổng nạp kém, khí bị giữ, làm nguội không đều hoặc lựa chọn vật liệu không phù hợp. Cần xác định nguyên nhân gốc rễ trước khi tăng áp suất.
Tại sao phải kiểm tra chi tiết sau khi làm nguội?
Định hướng, co rút và gradient nhiệt có thể tiếp tục ảnh hưởng đến độ phẳng và độ khớp sau khi đẩy ra. Điều kiện kiểm tra nhất quán giúp việc so sánh có ý nghĩa hơn.