
Ép phun bánh răng siêu nhỏ thành công khi các răng được tạo hình truyền chuyển động một cách êm ái và lặp lại ổn định—không chỉ khi khoang khuôn có vẻ đầy. Biên dạng răng, bước răng, độ đảo, vị trí lỗ khoan, hành vi vật liệu và hệ thống lắp ghép đều góp phần vào hiệu năng. Một khuyết tật thị giác siêu nhỏ có thể vô hại, trong khi một độ lệch tâm nhỏ có thể trở thành tiếng ồn, khe hở, mài mòn hoặc biến thiên mô-men xoắn.
Trình tự phát triển hữu ích nhất bắt đầu từ cặp bánh răng và làm ngược trở lại khoang khuôn. Điều đó giữ cho dụng cụ và kiểm tra tập trung vào các đặc trưng chịu tải.
Tiền đề thiết kế: bánh răng siêu nhỏ trước hết là một chi tiết chuyển động và thứ hai mới là một hình dạng được ép.
Nội dung
Xác định chức năng của bánh răng trước hình học răng
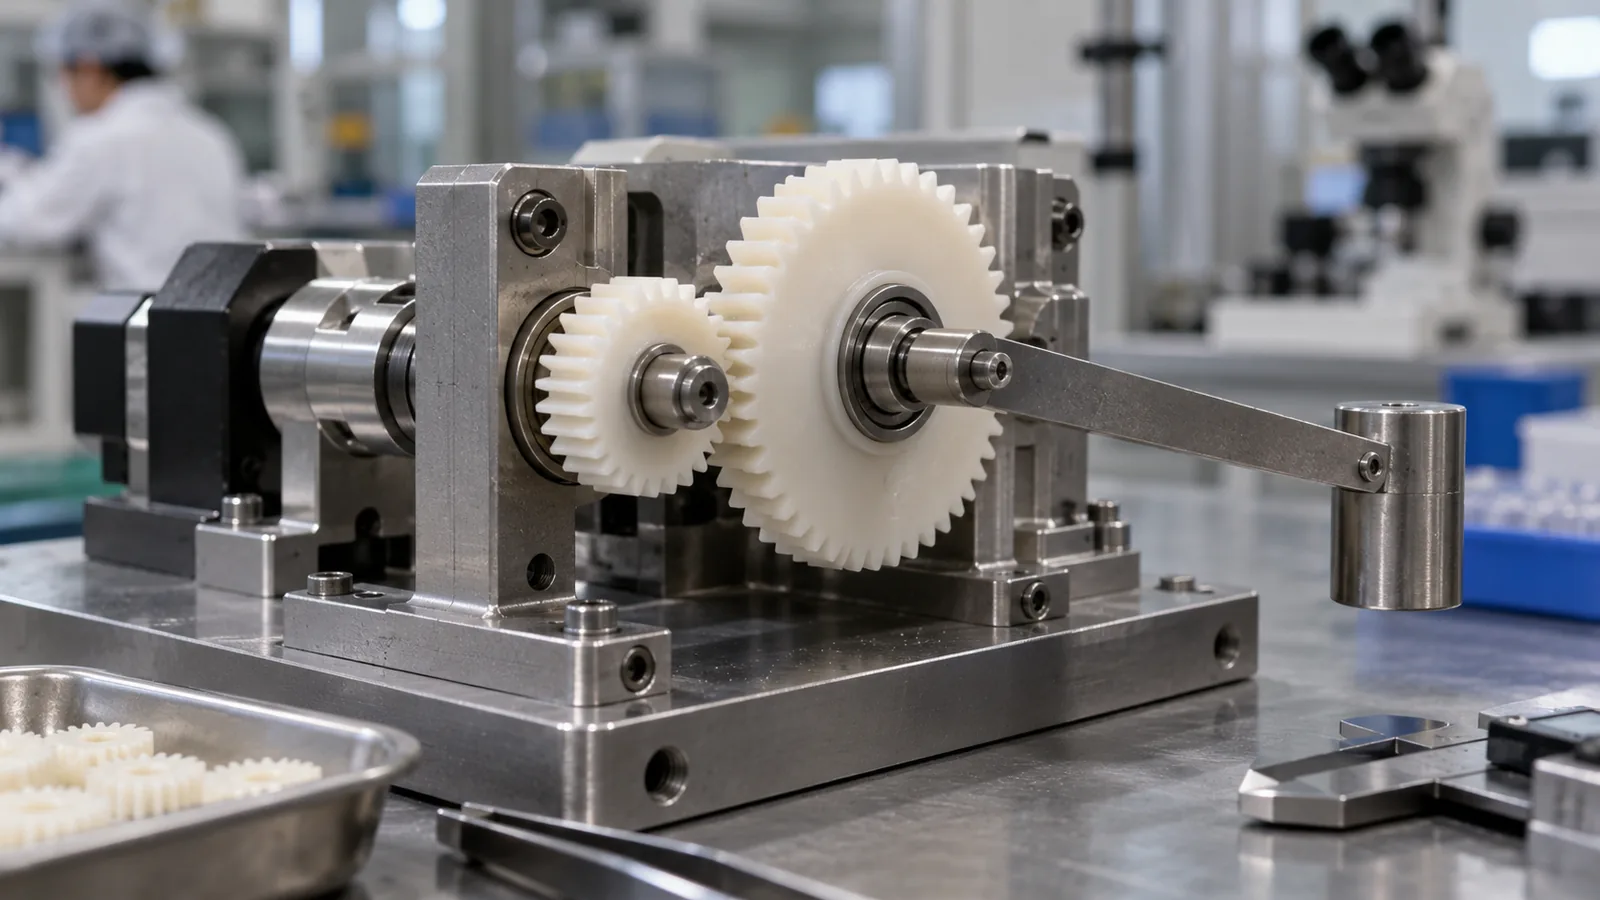
Bắt đầu với mô-men xoắn, tốc độ, chu kỳ làm việc, thay đổi hướng, khe hở, tiếng ồn, bôi trơn, nhiệt độ, tuổi thọ và vật liệu của bánh răng ăn khớp. Những điều kiện này xác định liệu rủi ro chủ đạo là độ bền răng, mài mòn, trôi kích thước, từ biến hay hiệu năng âm thanh.
Xác định datum chức năng. Nếu bánh răng quay trên một lỗ khoan được ép, độ đồng tâm răng phải được đánh giá theo lỗ khoan đó. Nếu nó được lắp ráp lên một trục thông qua một chi tiết chèn hoặc mối lắp ép, trục sau lắp ráp có thể khác với trục khoang khuôn. Một biên dạng răng hoàn hảo được đo theo sai chuẩn sẽ không bảo vệ được cơ cấu.
Ghi lại các vết dấu cho phép và vùng còn sót cổng phun. Cổng phun đặt trên một bề mặt chức năng có thể làm xáo trộn việc định vị; cổng đặt gần các răng có thể gây rủi ro về dòng chảy cục bộ hoặc tháo gỡ. Quyết định về cổng phun nên được xem xét cùng với lắp ráp và đo lường, không chỉ được chọn để điền đầy thuận tiện.
Vì sao việc điền đầy răng thay đổi trên khắp bánh răng
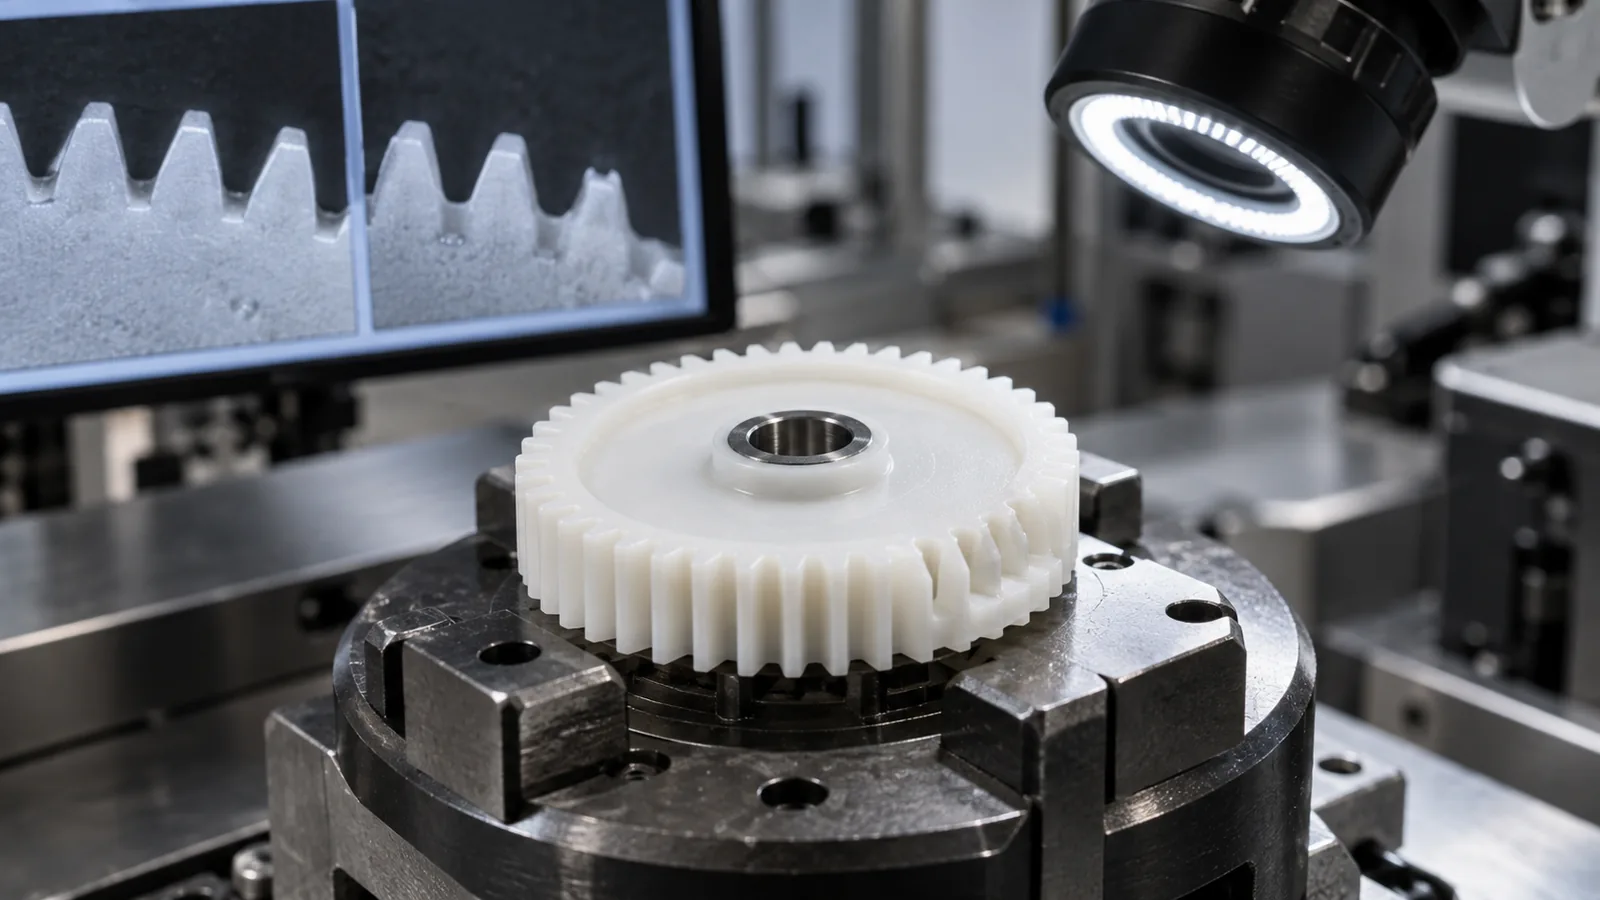
Dòng nhựa nóng chảy đến các răng đầu tiên có thể có lịch sử nhiệt độ và áp suất khác với dòng nhựa nóng chảy đến các răng cuối cùng. Đỉnh răng mỏng đông đặc nhanh, trong khi không khí bị giữ lại tại răng được điền đầy cuối cùng có thể cản trở việc tái tạo hoàn toàn. Đường hàn có thể hình thành nơi dòng chảy tách ra quanh một trục và hội tụ trở lại.
Không đánh giá việc điền đầy dựa trên đường bao ngoài của bánh răng. Hãy kiểm tra độ dày răng, hình dạng chân răng và đỉnh răng, tính liên tục của mặt bên răng, và ba via quanh chu vi. Nghiên cứu thiếu hụt (short-shot) và bằng chứng áp suất lòng khuôn có thể giúp xác định vị trí chuyển tiếp giữa vùng tái tạo không hoàn toàn và vùng bị nén quá mức.
Cân bằng cổng phun, nhiệt độ bề mặt khuôn, biểu đồ phun, và vị trí lỗ thoát khí nên được phát triển cùng nhau. Chỉ tăng áp suất có thể cải thiện một răng trong khi tạo ba via ở nơi khác hoặc làm dịch chuyển kích thước lỗ trục.
Chọn vật liệu cho chuyển động, không chỉ cho dòng chảy
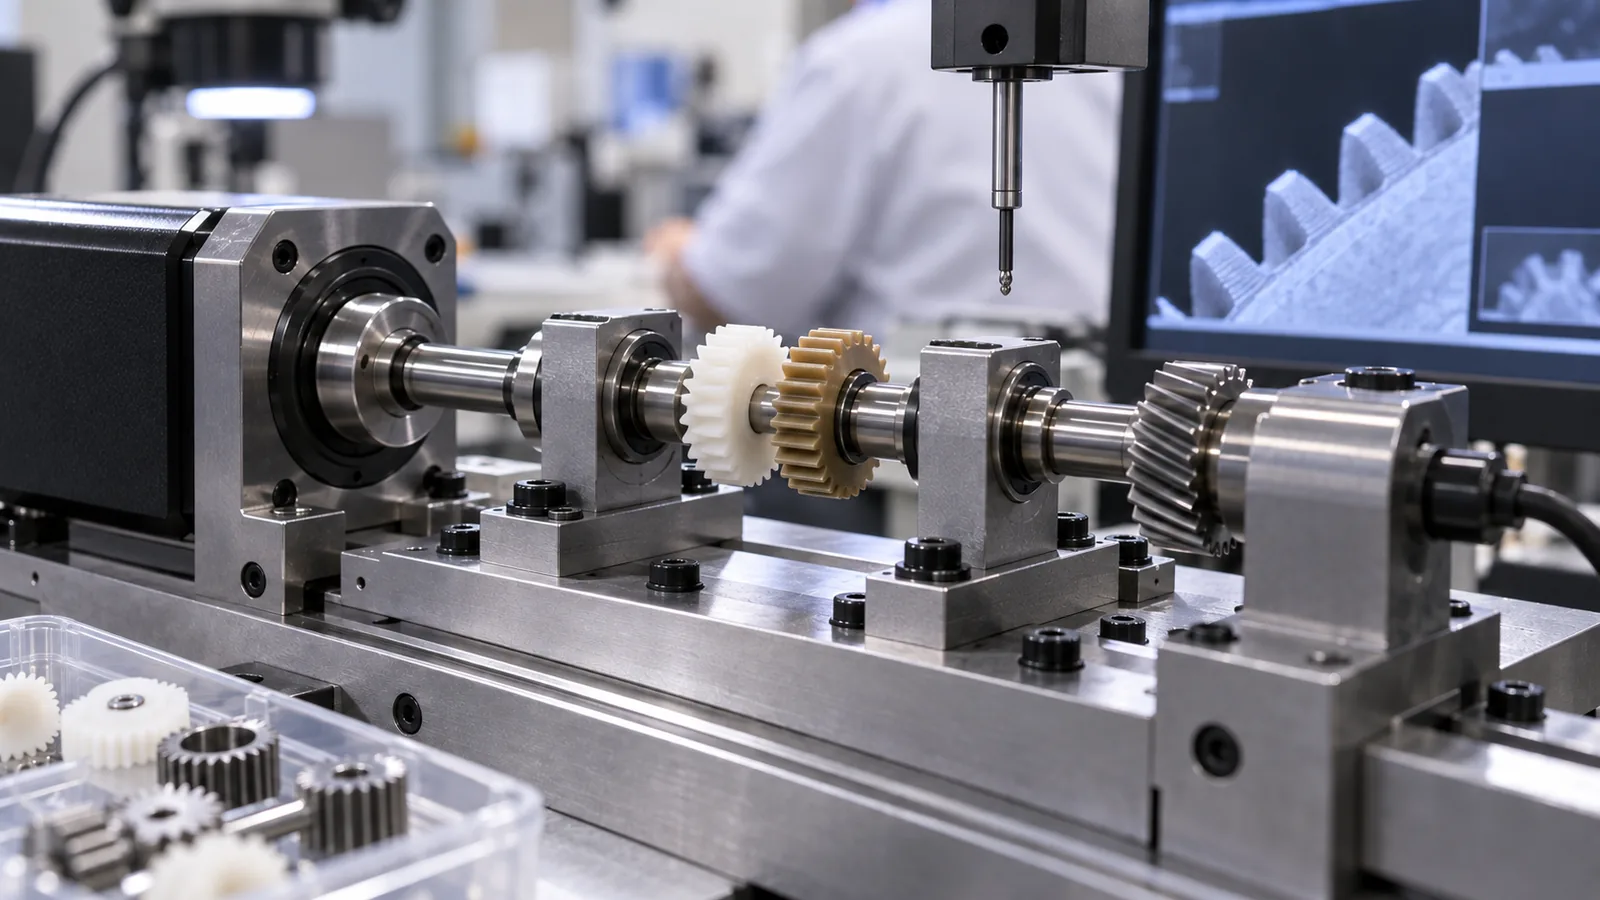
POM (acetal) thường được sàng lọc vì ma sát thấp và đặc tính kích thước, trong khi PA, PBT, LCP, PEEK và các polymer kỹ thuật khác có thể được xem xét cho nhu cầu về nhiệt, độ bền, điện hoặc môi trường. Mác vật liệu chính xác phụ thuộc vào hệ thống. Việc điều hòa độ ẩm, định hướng sợi, gói chất bôi trơn, và tiếp xúc với bánh răng ăn khớp có thể làm thay đổi độ mài mòn và tiếng ồn.
| Câu hỏi thiết kế | Tại sao quan trọng | Bằng chứng cần yêu cầu |
|---|---|---|
| Chuyển động liên tục hay gián đoạn? | Thay đổi sự tích tụ nhiệt và chế độ mài mòn | Biên dạng chu kỳ và thử nghiệm tuổi thọ |
| Vật liệu ăn khớp là gì? | Kiểm soát cặp ma sát và hành vi mảnh vụn | Thử nghiệm vật liệu ghép cặp |
| Có dự kiến tiếp xúc với độ ẩm không? | Có thể thay đổi kích thước và thuộc tính | Kiểm tra kích thước có điều kiện |
| Có được phép bôi trơn không? | Thay đổi nhựa và lựa chọn bề mặt | Thử nghiệm mài mòn theo ứng dụng cụ thể |
Kiểm soát độ đồng tâm từ lòng khuôn đến chuẩn
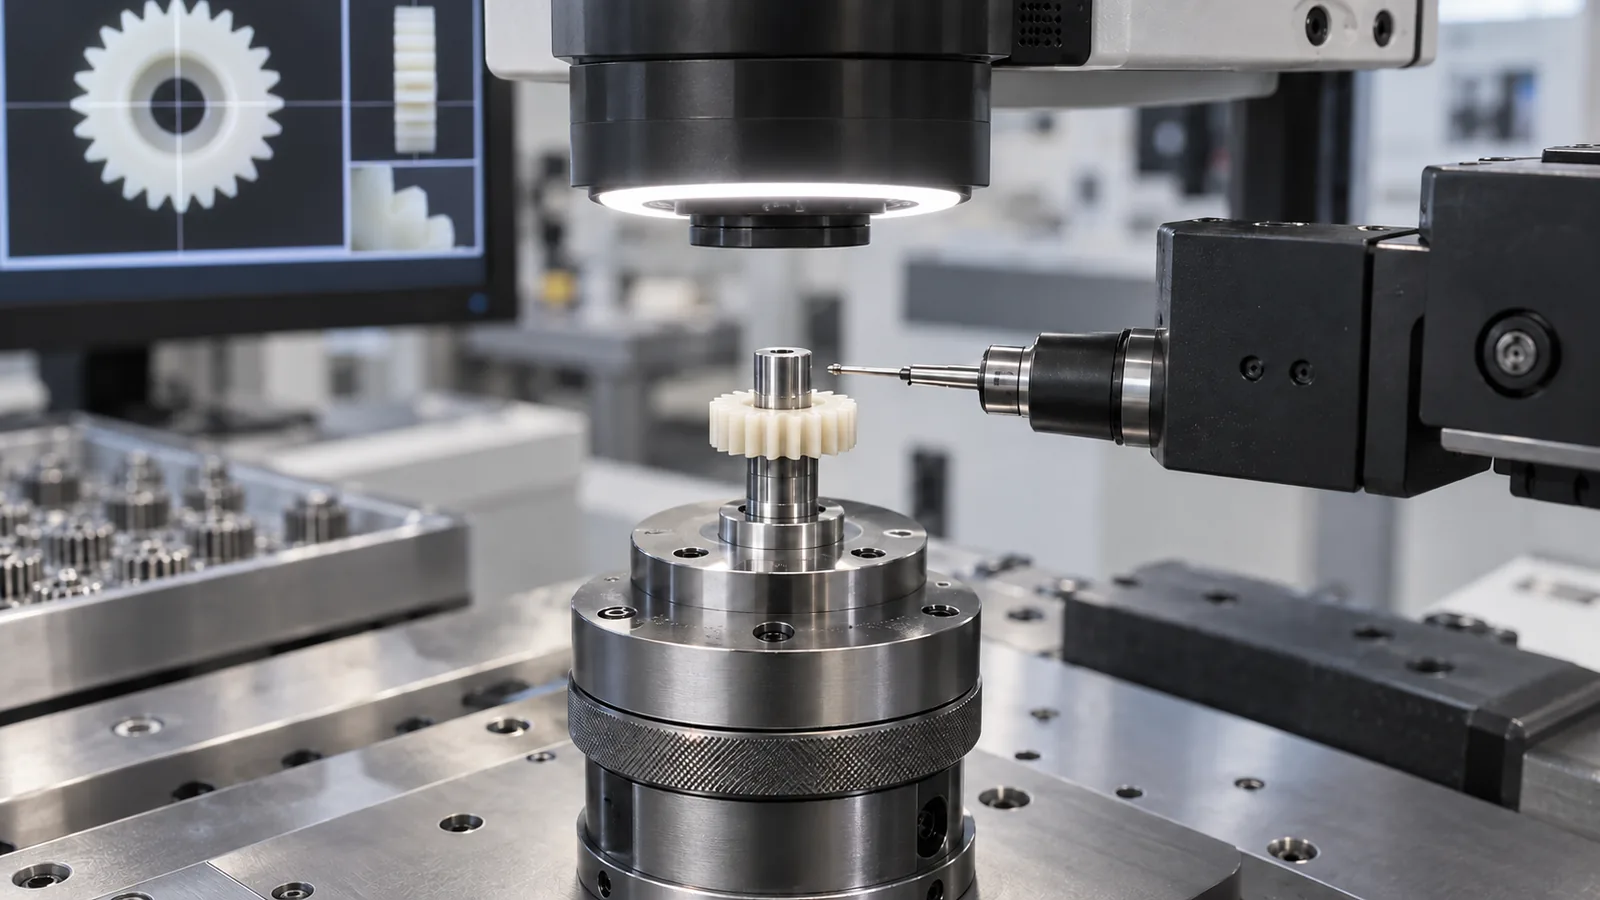
Độ đảo có thể bắt nguồn từ căn chỉnh lòng khuôn, vị trí chốt lõi, độ khớp của miếng chèn, sự đóng rắn do cổng gây ra, làm nguội không đều, đẩy sản phẩm hoặc đồ gá đo. Do đó, chuỗi chuẩn cần được xác định rõ ràng từ các thành phần khuôn đến cụm lắp ráp hoàn chỉnh.
Cổng trung tâm có thể mang lại dòng chảy cân bằng nhưng để lại vết cổng tại vị trí trục hoặc mayơ phải hoạt động. Cổng bên có thể giải phóng phần trung tâm nhưng tạo ra co rút có hướng. Không có bố trí nào là tốt nhất phổ quát; lựa chọn phụ thuộc vào mối quan hệ dung sai và công đoạn phụ có thể chấp nhận.
Việc hỗ trợ lõi và mài mòn cần được chú ý vì một dịch chuyển vị trí nhỏ chiếm tỷ lệ lớn trong kích thước răng. Bảo trì phòng ngừa nên theo dõi các bề mặt dụng cụ kiểm soát lỗ khoan, lòng khuôn răng và mặt chặn thay vì chỉ dựa vào tổng số lần ép.
Tách biệt sai số tạo khuôn với sai số đo lường
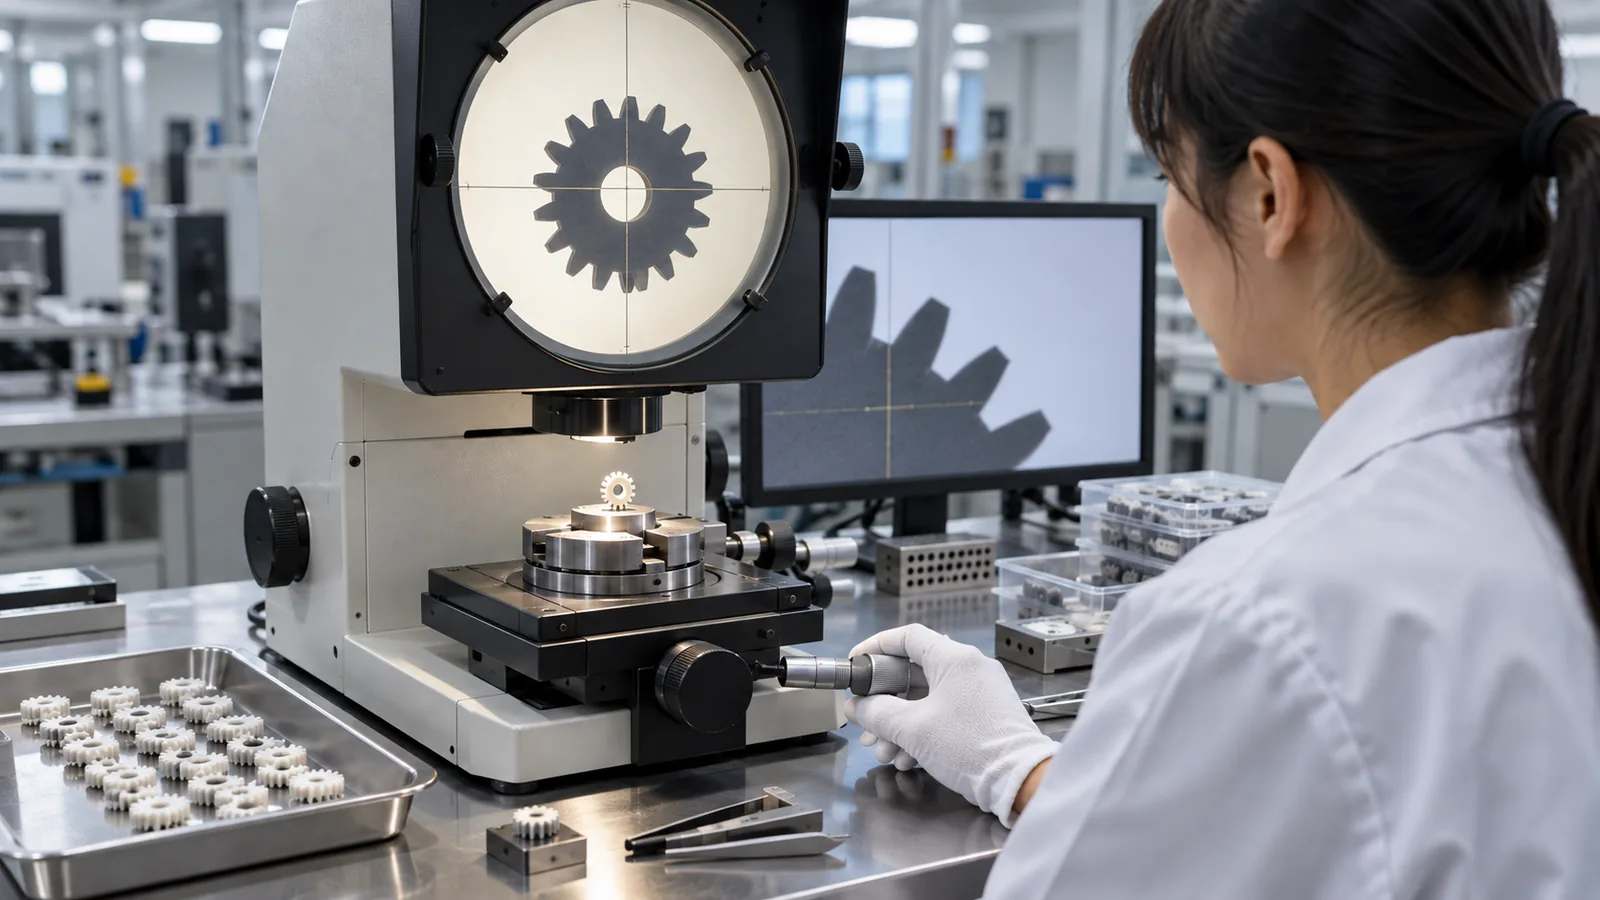
Đo bánh răng siêu nhỏ có thể nhạy cảm với đồ gá, tiêu điểm, phát hiện cạnh, lực đầu dò và xây dựng chuẩn. Trước khi phản ứng với kết quả năng lực, hãy xác minh rằng phương pháp có thể phân giải dung sai và lặp lại trên cùng một chi tiết.
Kiểm tra biên dạng có thể sử dụng phương pháp quang học hoặc quét, trong khi thử nghiệm lăn chức năng hoặc mô-men xoắn có thể tiết lộ các hiệu ứng kết hợp. Các phương pháp này trả lời những câu hỏi khác nhau. Bản đồ biên dạng xác định vị trí sai số hình học; thử nghiệm chức năng cho thấy bánh răng hoàn chỉnh tương tác với bánh răng ăn khớp như thế nào.
- Thống nhất về chuẩn bản vẽ và định nghĩa đặc trưng.
- Thực hiện nghiên cứu hệ thống đo lường với các chi tiết đại diện.
- So sánh các lòng khuôn và trình tự tạo khuôn.
- Correlate geometry with runout, torque, noise, or backlash.
- Measure after the required conditioning period.
Qualify Gears Under Assembly Conditions
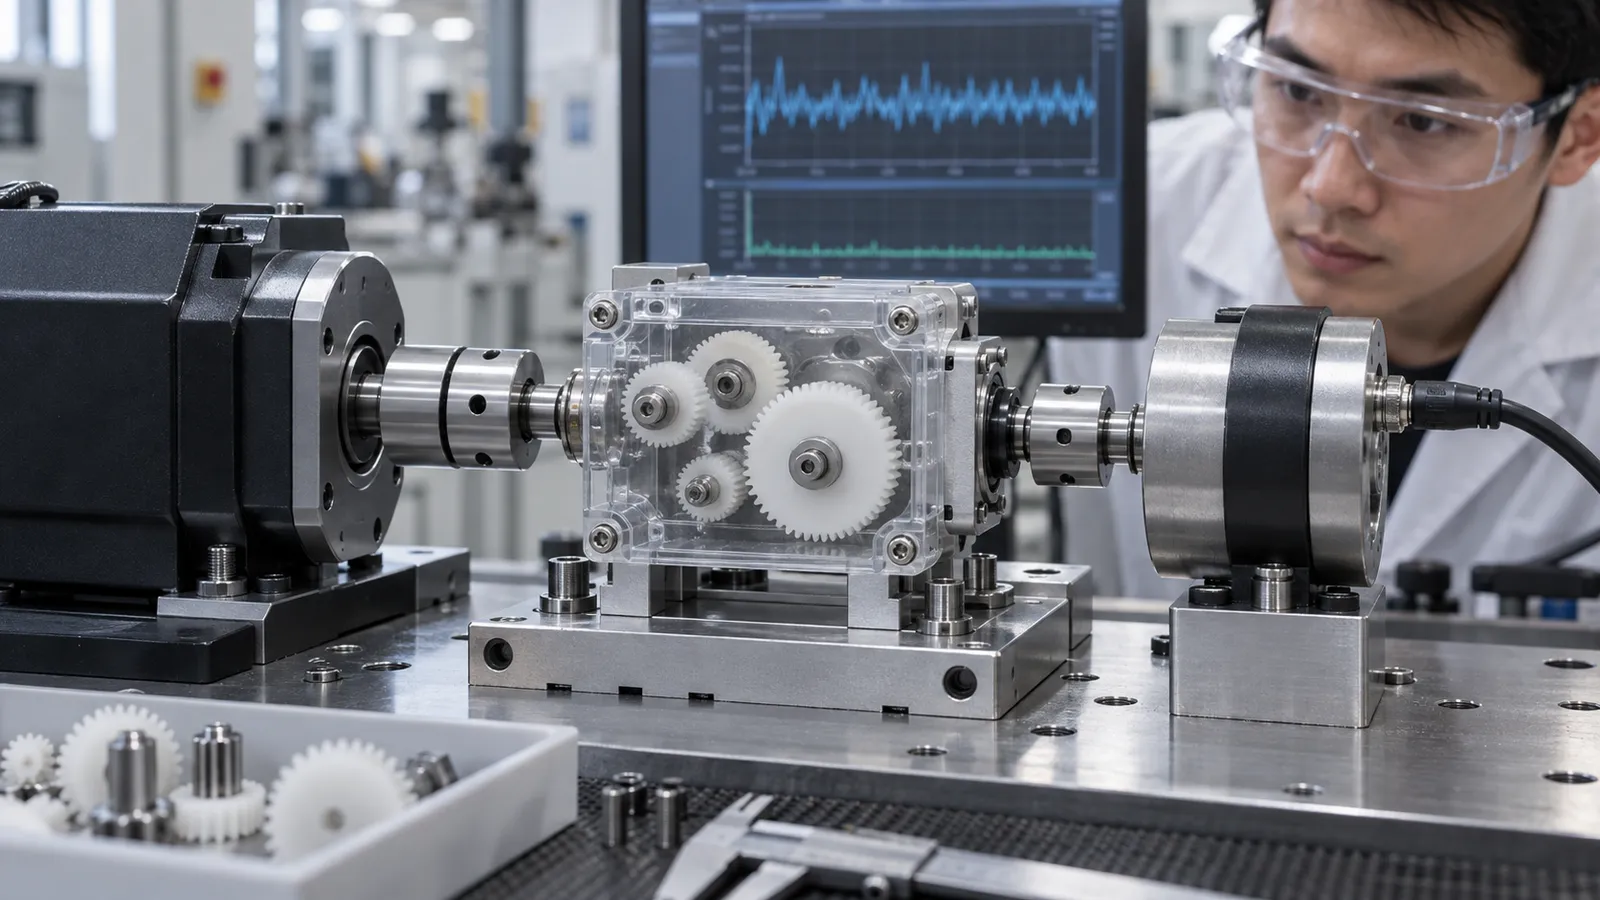
A gear should be tested with the intended shaft, mate, center distance, load, speed, lubrication, and environment. Bench inspection alone cannot reveal every contact pattern or creep effect. If the mechanism is bidirectional, reversal should be included because backlash and tooth contact can change.
During process qualification, monitor feature replication, bore size, runout, part weight, release marks, and cavity-to-cavity differences. Then connect those results to functional testing. For motion systems, a sản xuất bánh răng robot chính xác review can also connect the molded gear with shafts, housings, center distance, and duty-cycle evidence. This produces a control plan that protects the mechanism rather than a list of isolated dimensions.
Rộng hơn Ép Phun Vi Mô process must coordinate tool accuracy, repeatable filling, careful ejection, and suitable metrology. Micro gears make that coordination visible because every error returns once per revolution.
Các câu hỏi thường gặp
What is the most important tolerance on a micro gear?
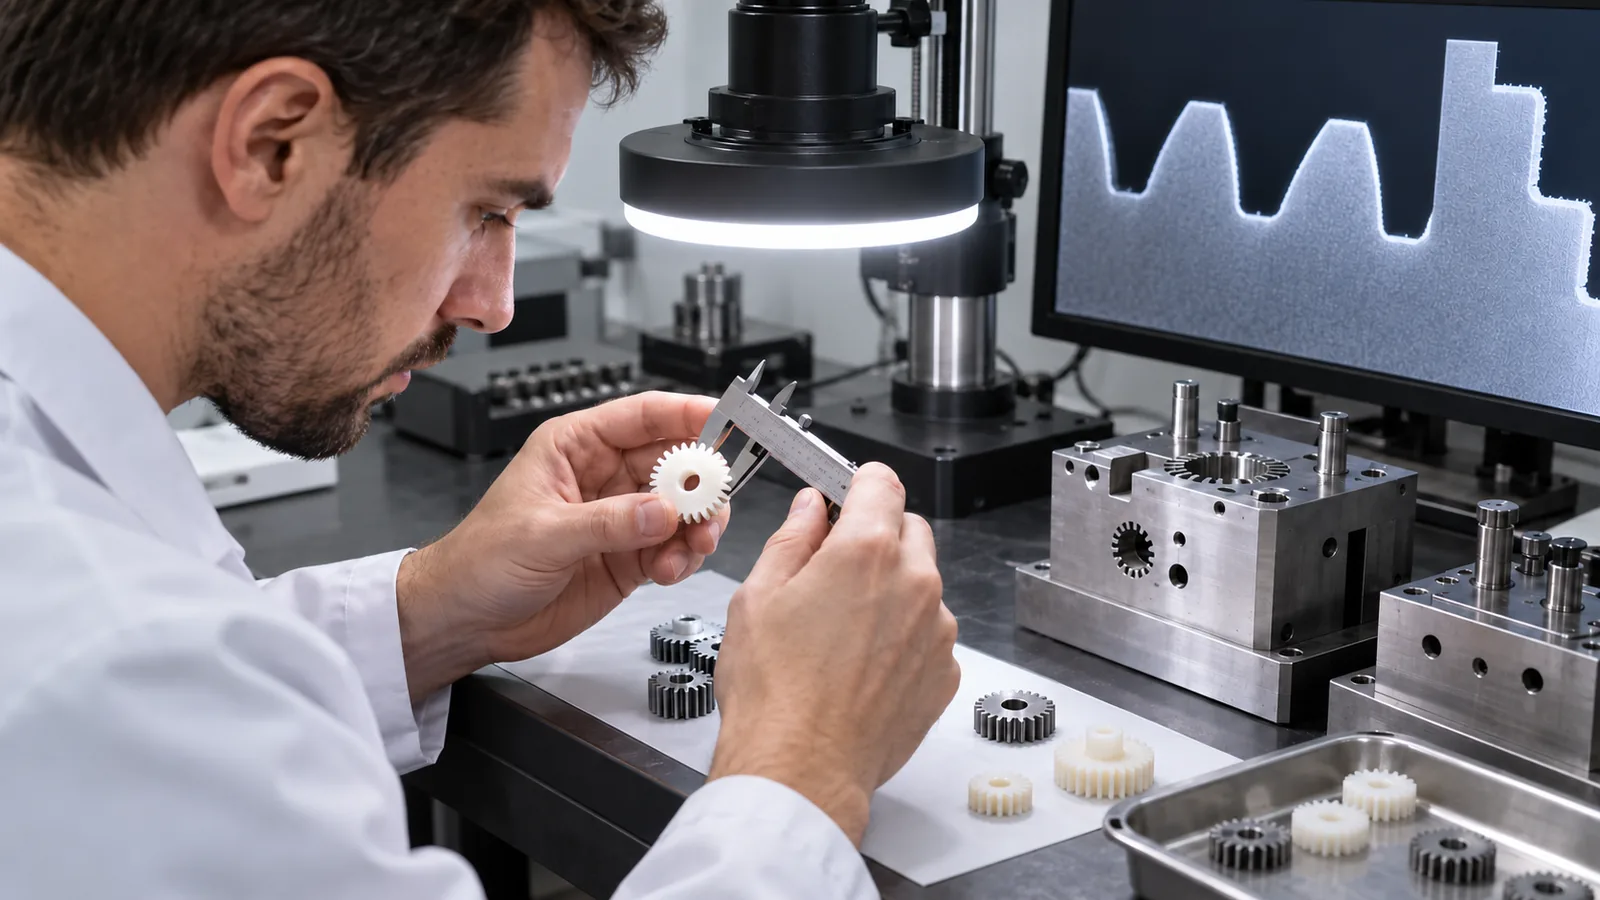
There is no single answer. Tooth profile, pitch, bore size, runout, and face geometry should be ranked by how the gear mates and carries load.
Can part weight confirm complete teeth?
No. Weight is a useful consistency signal, but local tooth tips can remain incomplete while total weight appears stable.
Why can a dimensionally acceptable gear be noisy?
Noise can come from combined profile error, eccentricity, surface condition, material pair, center distance, housing alignment, or dynamic load.
Should every cavity use the same inspection frequency?
All cavities need traceability, but sampling may be adjusted using validated cavity evidence. A weak cavity should not be hidden inside pooled data.
When is a functional roll test useful?
It is useful when combined tooth and runout effects matter to assembly. It complements rather than replaces feature-level metrology.