
Việc thu nhỏ trong các thiết bị chẩn đoán y tế, dụng cụ phẫu thuật xâm lấn tối thiểu và vi điện tử đòi hỏi phải sản xuất các linh kiện polymer dưới một gam với các đặc điểm dưới milimét. Máy ép phun thông thường gặp khó khăn với trọng lượng bắn cực nhỏ vì nhựa nóng chảy lưu lại trong các thùng gia nhiệt lớn quá lâu, gây phân hủy nhiệt. Việc chỉ định chuyên dụng ép phun vi mô giải quyết các thách thức nhiệt và lưu biến này bằng cách sử dụng các bộ phận phun đường kính nhỏ chuyên dụng và hút chân không khoang chính xác. JUCHENG vận hành các ô sản xuất được kiểm soát, sản xuất các linh kiện nhựa quy mô vi mô theo đúng thông số CAD của khách hàng.
Mục lục
Bộ phận trục vít bắn vi mô & Kiểm soát thời gian lưu nhựa nóng chảy chính xác
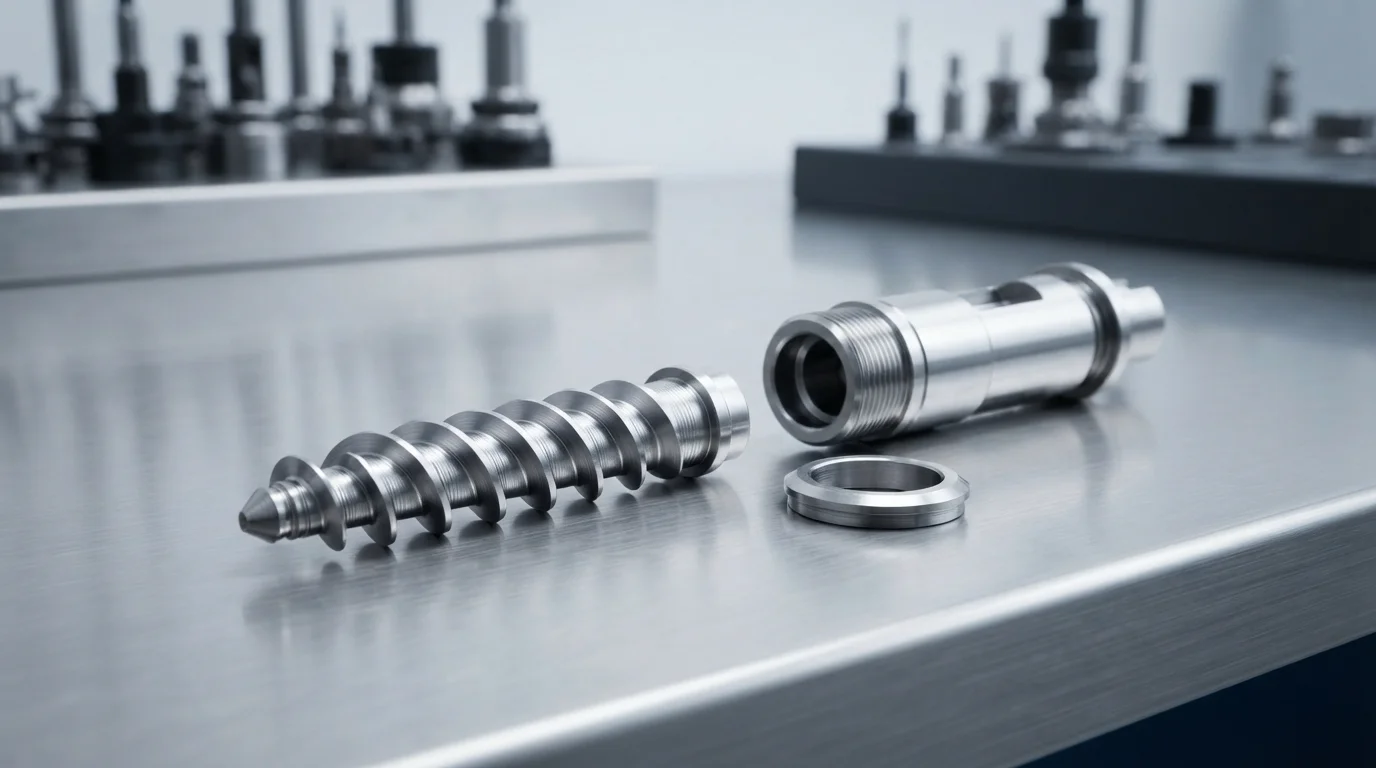
Kiểm soát thời gian lưu nhựa nóng chảy là một yêu cầu xử lý quan trọng khi ép các bộ phận polymer dưới một gam. Các thùng phun tiêu chuẩn chứa khối lượng nhựa lớn khiến nhựa nhiệt dẻo tiếp xúc với nhiệt kéo dài, phá vỡ cấu trúc hóa học. Các bộ phận ép phun vi mô chuyên dụng được trang bị trục vít đường kính 12 mm hoặc 14 mm giảm đáng kể thể tích nhựa lưu trong thùng. Thời gian lưu ngắn ngăn ngừa phân hủy nhiệt ở các polymer nhạy cảm như polymer tinh thể lỏng (LCP), PEEK, và polycarbonate (PC) cấp y tế. Động cơ servo điện điều chỉnh vị trí trục vít với độ chính xác dưới milimét, cung cấp liều lượng thể tích chính xác đến từng phần nhỏ của miligam.
Các tiêu chuẩn hóa dẻo bắn vi mô chính bao gồm:
- Tỷ lệ trục vít đường kính nhỏ—Sử dụng trục vít phun 12 mm giảm thiểu lượng nhựa tồn trong thùng, bảo toàn khối lượng phân tử polymer.
- Định vị truyền động servo-điện—Kiểm soát chuyển động hành trình phun bằng truyền động điện độ phân giải cao đảm bảo độ lặp lại liều lượng.
- Thực thi cổng vi siêu nhỏ trực tiếp—Bơm nhựa nóng chảy trực tiếp vào các vi khoang giúp loại bỏ phế liệu kênh dẫn lớn và giảm thiểu tổn thất áp suất nhiệt.
- Tối ưu hóa thời gian lưu—Tính toán tỷ lệ lượng bắn trên thùng chứa chính xác giúp ngăn ngừa sự đổi màu do nhiệt và mất độ bền cơ học.
Dung sai khuôn dưới micron & thiết kế cổng vi siêu nhỏ trực tiếp
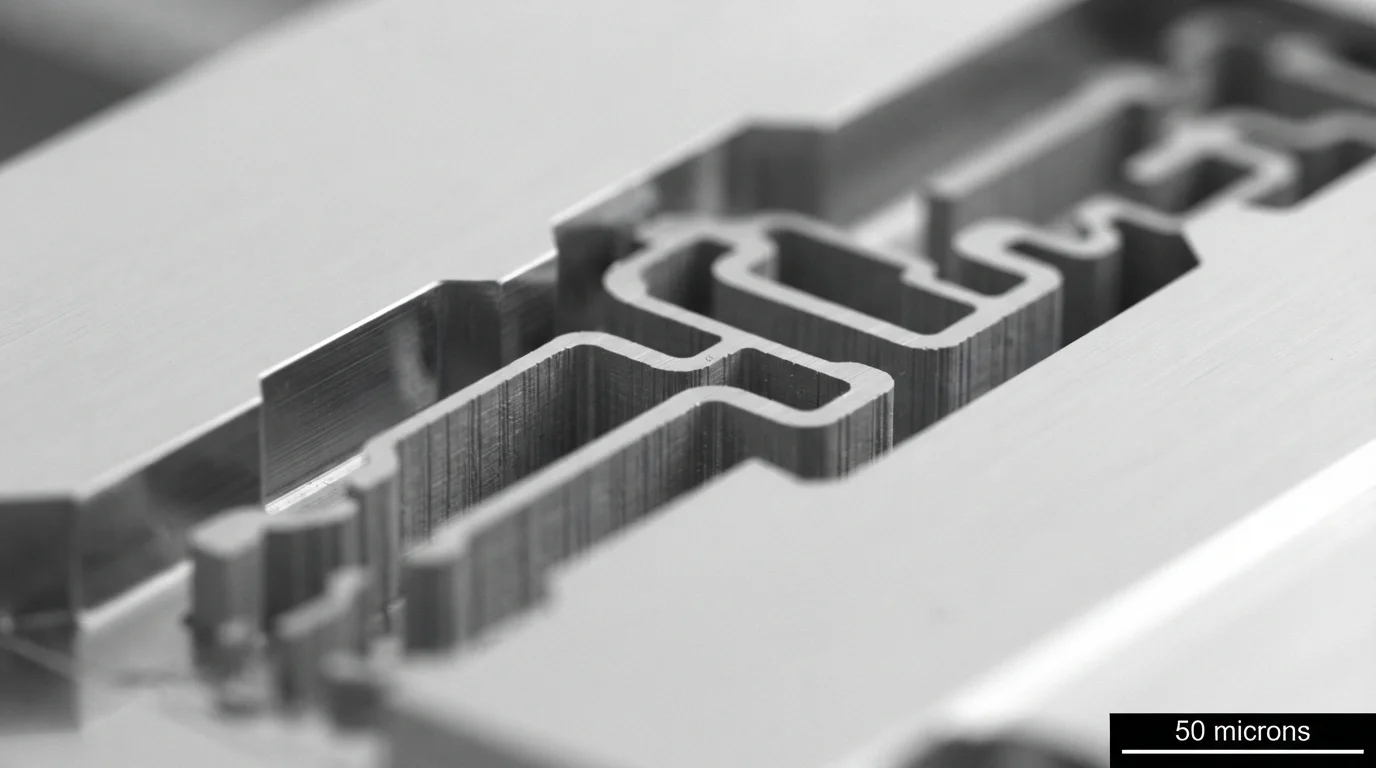
Kỹ thuật chế tạo khuôn cho các khoang vi mô đòi hỏi độ chính xác cơ học cực cao để ngăn ngừa ba via nhựa. Các bề mặt chặn kín tại đường phân khuôn phải được lắp khớp với độ chính xác dưới micron vì nhựa có độ nhớt thấp thấm vào các khe hở nhỏ dưới áp suất điền đầy cao. Các cổng vi siêu nhỏ dạng điểm trực tiếp có kích thước nhỏ hơn 0,2 mm đảm bảo loại bỏ vết cổng sạch sẽ mà không làm hỏng hình học chi tiết tinh xảo. Thiết kế các kênh dẫn cân bằng giúp giảm thiểu sụt áp nhựa nóng chảy, đảm bảo điền đầy khoang đồng đều trên các khuôn vi mô nhiều khoang.
Thoát khí vi mô & hút chân không hỗ trợ hút khí khoang khuôn
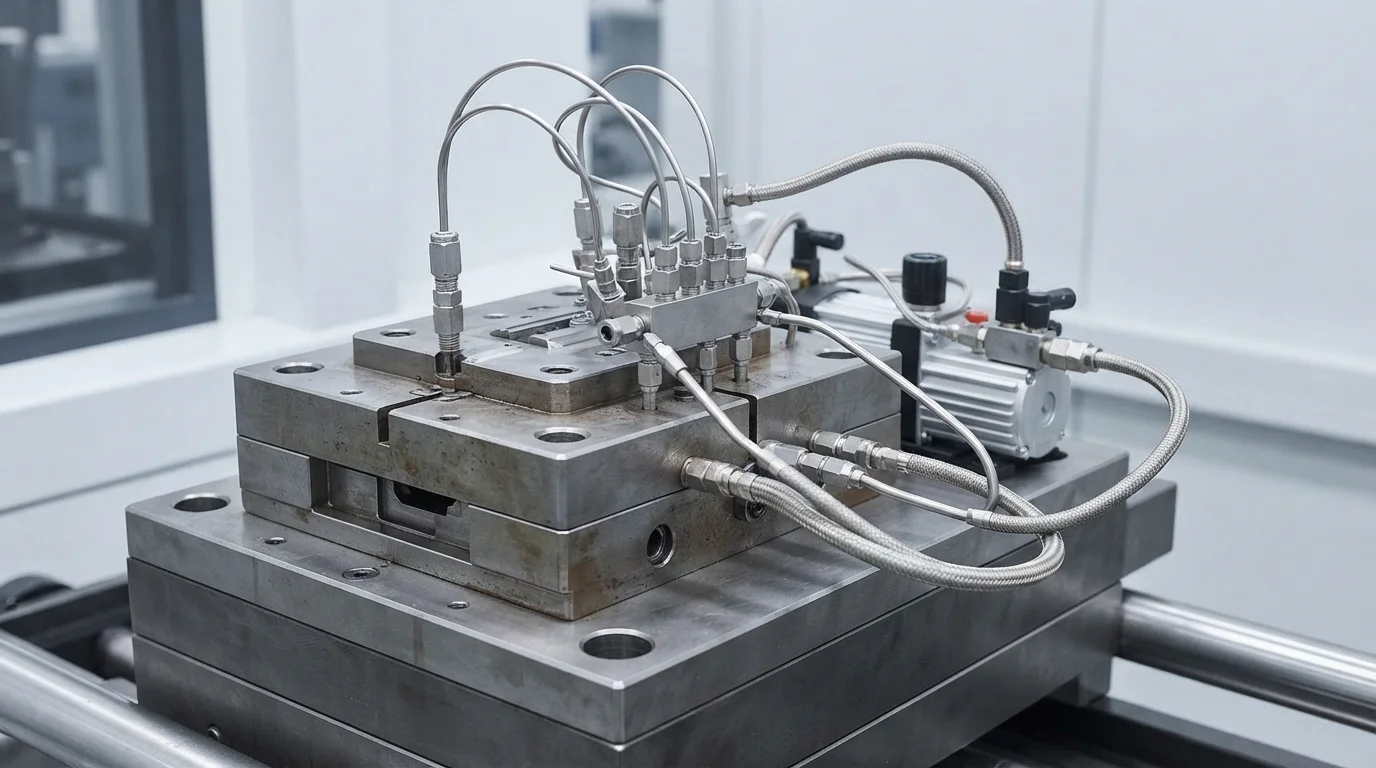
Sự dịch chuyển không khí tạo ra lực cản dòng chảy nghiêm trọng bên trong các khoang khuôn dưới milimét. Bơm nhựa nóng chảy ở tốc độ cao sẽ giữ lại không khí xung quanh, gây gia nhiệt nén tạo ra vết cháy diesel trên các chi tiết nhỏ. Tích hợp hệ thống hút chân không khoang khuôn sẽ hút không khí ra khỏi khuôn trước khi bơm. Các kênh thoát khí vi mô có kích thước từ 0,005 mm đến 0,010 mm cho phép khí dư thoát ra mà không cho phép ba via polymer. Kết hợp hút chân không với kiểm soát nhiệt độ chính xác đảm bảo điền đầy hoàn toàn các kênh vi lưu và răng bánh răng nhỏ.
Đo lường quang học không tiếp xúc & xác minh chất lượng vi mô trong phòng sạch
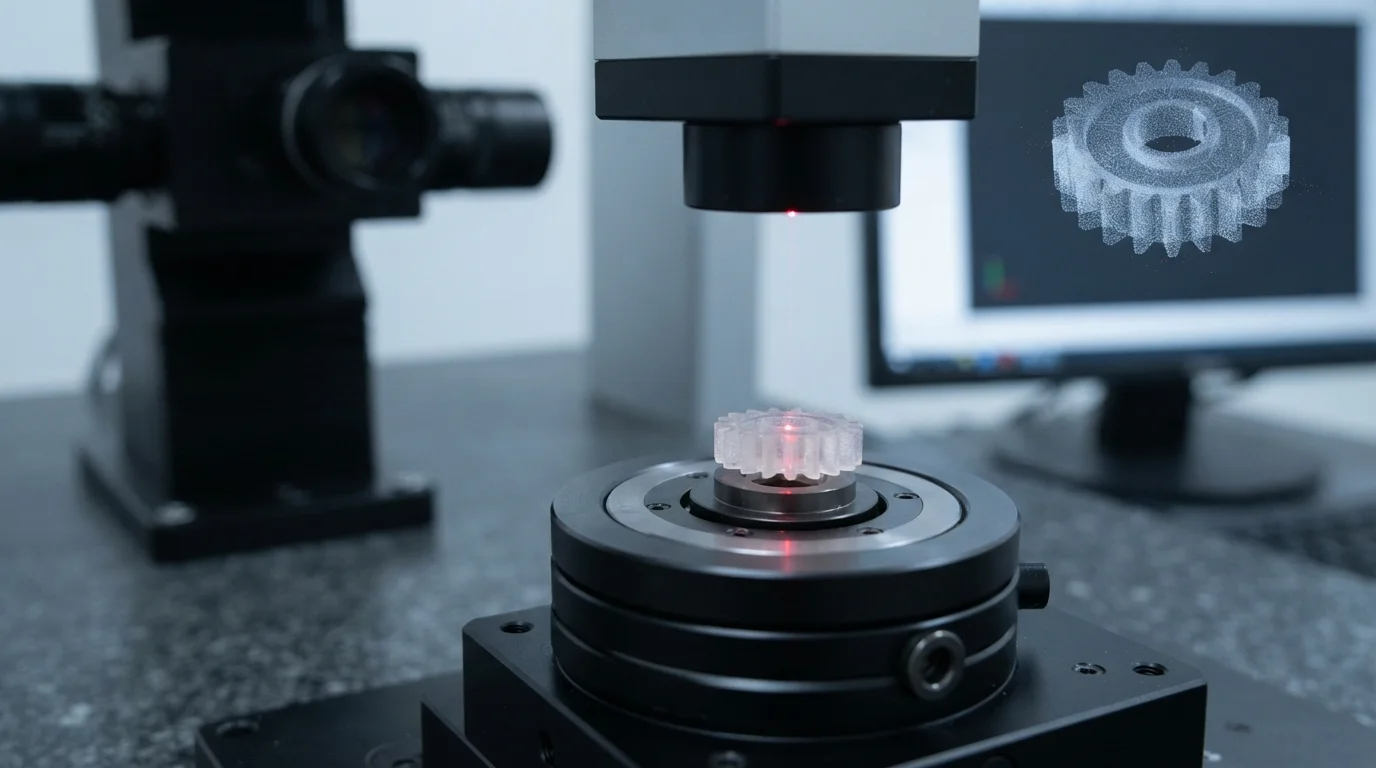
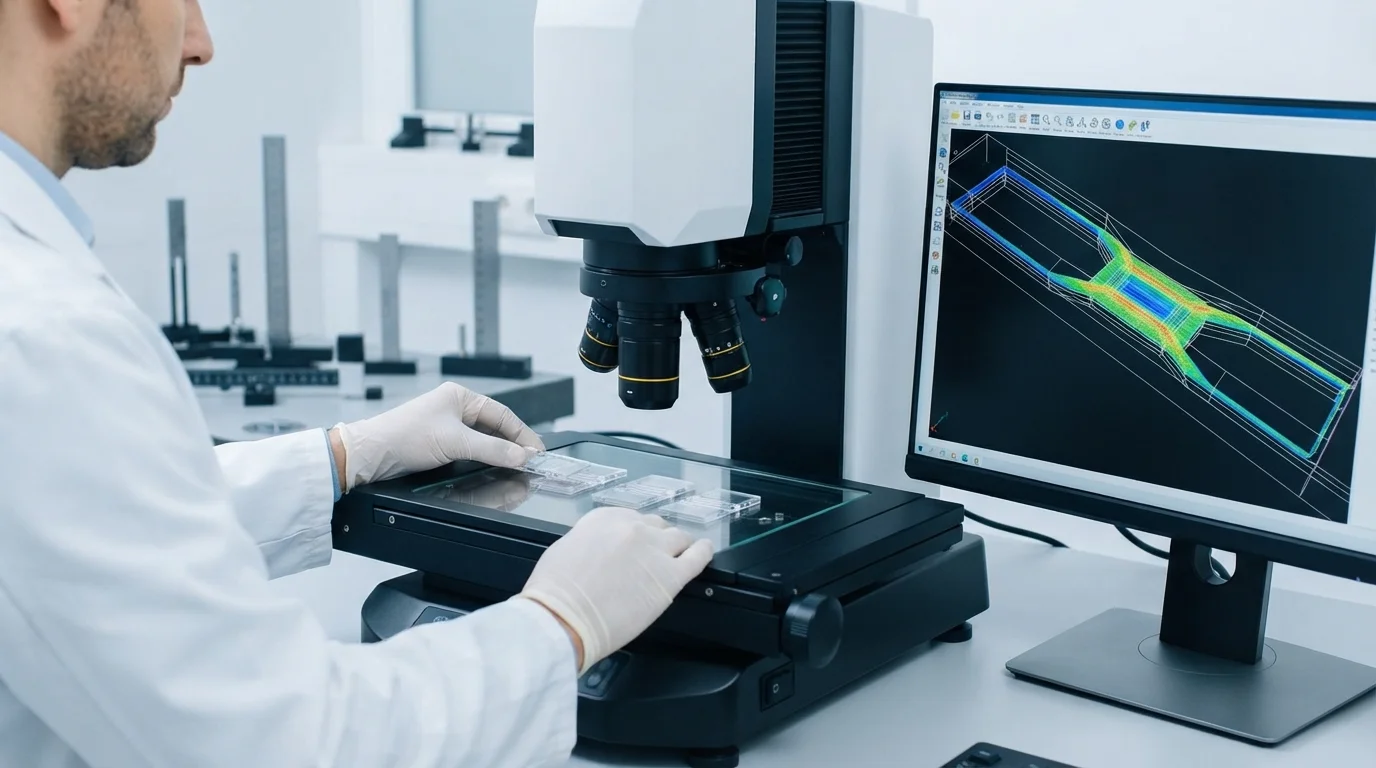
Kiểm tra chất lượng các linh kiện nhựa dưới gam, dễ vỡ đòi hỏi các hệ thống đo lường không tiếp xúc chuyên dụng. Các máy đo tọa độ CMM dùng đầu dò tiếp xúc truyền thống có thể làm lệch hoặc biến dạng các chi tiết nhựa vi mô trong quá trình đo. Sử dụng hệ thống quét quang học độ phân giải cao và máy đo biên dạng 3D không tiếp xúc để đo chính xác bánh răng vi mô, kênh lưu chất và độ dày thành. Vận hành bên trong bộ phận đúc phòng sạch ISO Class 8 theo chứng nhận ISO 13485 bảo vệ các vi linh kiện y tế khỏi nhiễm hạt. Xử lý các polymer tương thích sinh học đáp ứng tiêu chí USP Class VI đảm bảo các linh kiện vô trùng, độ tinh khiết cao cho các ứng dụng lâm sàng.
Các câu hỏi thường gặp (FAQ)
Điều gì xác định một chi tiết là linh kiện đúc vi mô?
Các chi tiết đúc vi mô thường có khối lượng dưới một gam, kích thước tính bằng milimét, hoặc chứa hình học chức năng được chỉ định bằng micron. Đúc vi mô cũng áp dụng cho các linh kiện nhỏ yêu cầu dung sai dưới micron hoặc trọng lượng bắn cực nhỏ.
Làm thế nào để ngăn ngừa suy thoái vật liệu trong quá trình đúc phun vi mô?
Ngăn ngừa suy thoái nhiệt dựa vào các trục vít phun đường kính nhỏ chuyên dụng (12mm đến 14mm) giúp giảm thiểu thời gian lưu nhựa nóng chảy bên trong thùng chứa. Lập hồ sơ nhiệt độ chính xác và chu kỳ gia nhiệt ngắn giúp bảo toàn khối lượng phân tử polymer.
Tại sao đo lường quang học không tiếp xúc được ưu tiên để kiểm tra các chi tiết vi mô?
Non-contact optical profiling utilizes high-magnification lenses and laser sensors to measure features without touching the part. Physical CMM touch probes can flex or damage delicate micro-scale plastic geometry during measurement.