
Đúc vi mô nhựa là một thuật ngữ chung cho các dự án trong đó kích thước lượng bắn nhỏ, các đặc điểm vi mô, hoặc xử lý dưới milimét thay đổi chiến lược đúc thông thường. Chỉ riêng nhãn này không cho người mua biết thiết bị, kiến trúc khuôn, vật liệu, hoặc phương pháp kiểm tra nào là phù hợp. Hai chi tiết “vi mô” có thể yêu cầu các lộ trình phát triển rất khác nhau.
Hướng dẫn này phân tách các loại dự án phổ biến, chỉ ra những gì thay đổi ở quy mô nhỏ, và giúp quyết định khi nào đúc vi mô mang lại lợi thế thực sự so với đúc chính xác tiêu chuẩn hoặc một quy trình sản xuất khác.
Phân loại nhanh: xác định liệu dự án chủ yếu được thúc đẩy bởi thể tích lượng bắn nhỏ, một đặc điểm vi mô, hay một thành phần hoàn thiện dưới milimét. Có thể áp dụng nhiều hơn một yếu tố.
Nội dung
Khi Kích Thước Nhỏ Thực Sự Thay Đổi Quy Trình
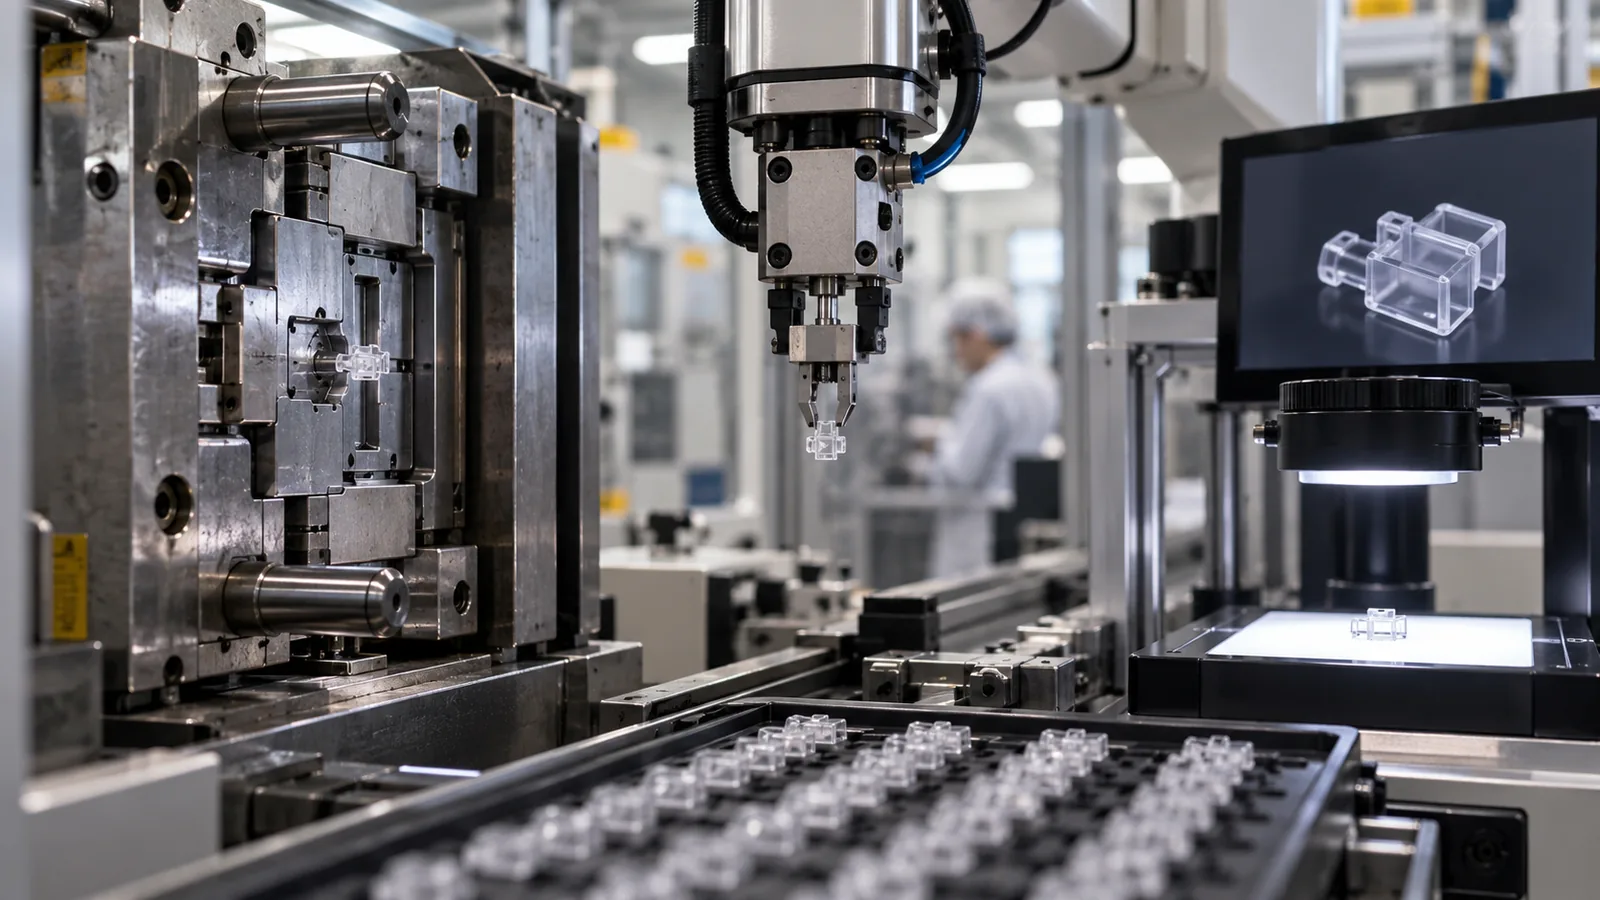
Kích thước nhỏ làm giảm biên nhiệt và cơ học. Đường dòng chảy mỏng có thể đông đặc nhanh chóng. Một tắc nghẽn lỗ thông hơi nhỏ có thể giữ một thể tích khí đáng kể. Tiếp xúc chốt đẩy có thể chiếm một tỷ lệ lớn của chi tiết. Tĩnh điện và chuyển động không khí có thể kiểm soát việc thu gom. Độ không đảm bảo đo lường có thể tiêu tốn phần lớn dung sai.
Kích thước lượng bắn cũng quan trọng không kém. Máy phải định lượng và cung cấp một lượng lặp lại được mà không khiến vật liệu phải lưu trú quá mức. Một kênh dẫn lớn cấp cho một chi tiết nhỏ có thể lãng phí vật liệu và làm phức tạp lịch sử nhiệt. Do đó, các quyết định về cổng phun và kênh dẫn ảnh hưởng đến cả tính kinh tế và độ ổn định của quy trình.
Tỷ lệ cũng thay đổi cách giao tiếp. Bản vẽ nên xác định độ phóng đại, chuẩn, điều kiện hóa, ba via cho phép, vết cổng, và vết xử lý. Các thuật ngữ như “không ba via” hoặc “sao chép hoàn hảo” cần tiêu chí chấp nhận có thể đo lường được.
Ba loại dự án ẩn dưới một thuật ngữ
| Loại dự án | Thách thức chính | Bằng chứng điển hình |
|---|---|---|
| Chi tiết nhỏ hoàn thiện | Định lượng, tháo khuôn, thu gom, đếm | Độ lặp lại chu kỳ ép và thử nghiệm xử lý |
| Chi tiết lớn hơn với vi cấu trúc | Sao chép cục bộ và độ chính xác của miếng chèn khuôn | Biên dạng đặc trưng theo khoảng cách cổng |
| Chi tiết chèn vi mô hoặc đa vật liệu | Vị trí, giao diện, ba via và giữ cố định | Mặt cắt giao diện và thử kéo hoặc thử kín chức năng |
Phân loại dự án giúp tránh các thông số kỹ thuật không liên quan. Một chi tiết có một kênh vi lưu cần chiến lược kiểm tra và xử lý bề mặt khác với một bánh răng nhỏ. Một vỏ nhỏ bao quanh đầu cực kim loại làm tăng rủi ro về vị trí miếng chèn và điện mà không tồn tại ở chi tiết đơn vật liệu.
Khớp tuyến dụng cụ với đặc điểm
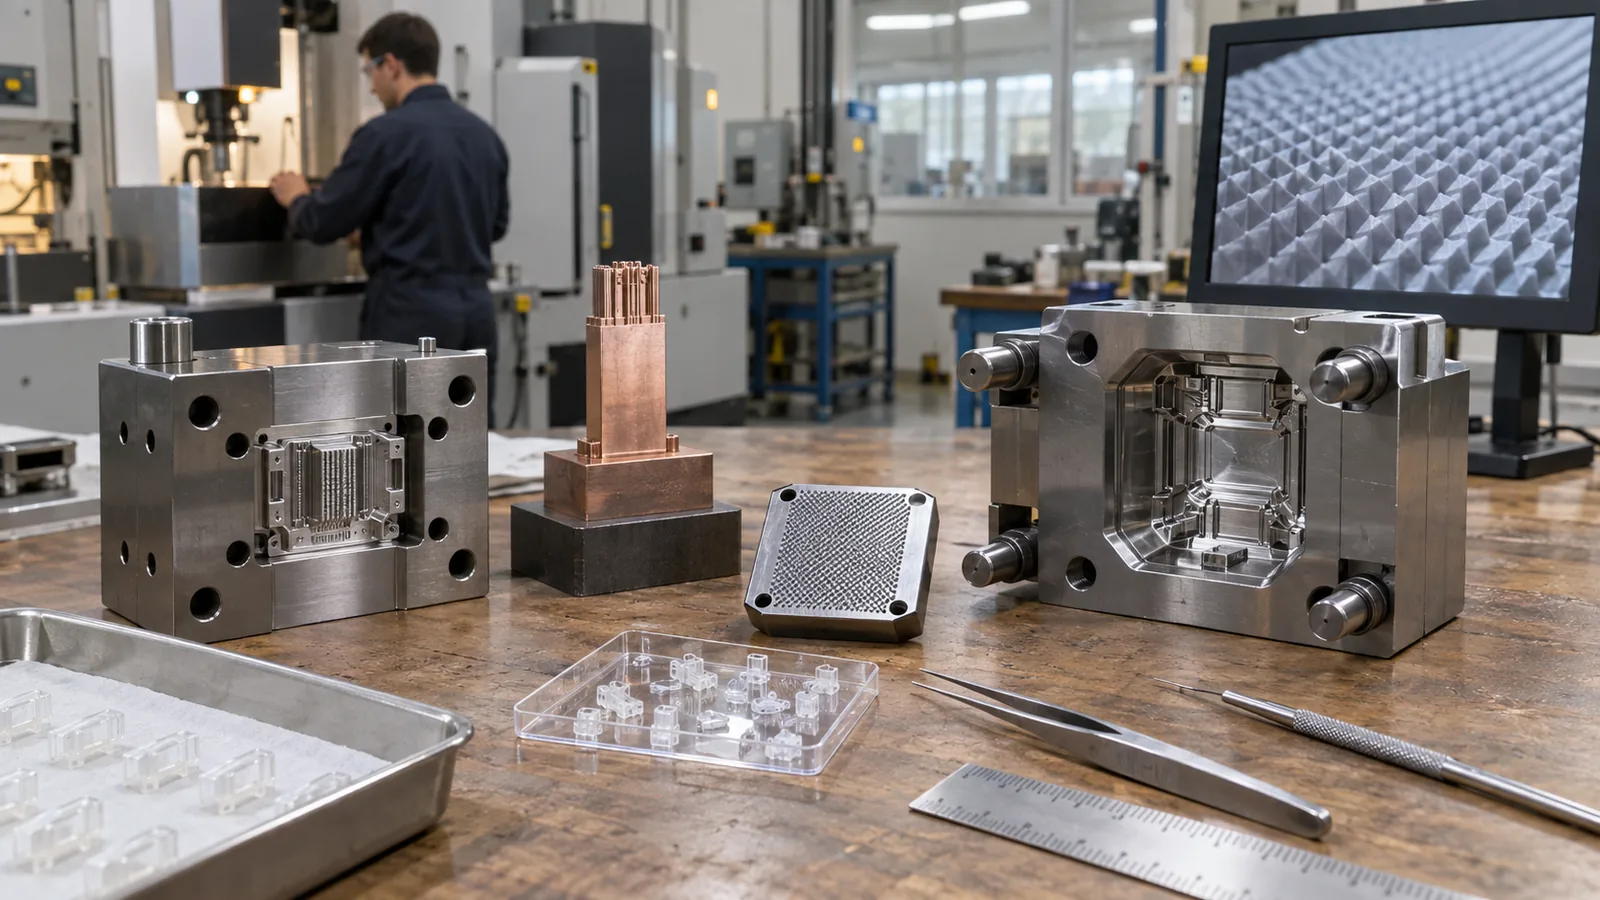
Dụng cụ phải tạo ra và bảo toàn đặc điểm quan trọng. EDM, mài chính xác, phay vi mô, phương pháp laser, tạo hình điện hóa hoặc chèn có thể thay thế có thể được xem xét tùy thuộc vào hình học, bề mặt, thép và bảo trì. Phương pháp đúng không phải là dao cắt nhỏ nhất hiện có; đó là tuyến tạo ra biên dạng yêu cầu với chuỗi dữ liệu chuẩn có thể bảo trì.
Lõi mỏng manh và gân có tỷ lệ khung hình cao cần được hỗ trợ và có kế hoạch thay thế. Thông hơi phải kết nối vị trí điền cuối cùng với đường xả thực. Đường phân chia và điểm ngắt nên giữ ba via tránh xa bề mặt làm kín, quang học, bánh răng hoặc bề mặt tiếp xúc.
A chế tạo khuôn theo yêu cầu đánh giá nên hiển thị cổng, thông hơi, chèn, đẩy, làm mát, an toàn thép và khái niệm đo lường trước khi phát hành dụng cụ.
Cân bằng dòng chảy vật liệu với hiệu suất cuối cùng
Điền dễ dàng không đảm bảo một bộ phận bền. Lựa chọn vật liệu phải bao gồm môi trường sản phẩm và cửa sổ ép. Nhiệt độ, hóa chất, mài mòn, từ biến, quang học, hành vi điện, tiệt trùng và tương thích sinh học có thể quan trọng hơn độ nhớt danh nghĩa.
Đồng thời, dòng chảy theo cấp, kích thước chất độn, định hướng, độ ẩm, phân hủy, co ngót và giải phóng xác định liệu hình học có thực tế hay không. Sử dụng chính xác cấp và màu dự định trong trình độ. Nhựa thay thế có thể trả lời câu hỏi về dụng cụ nhưng không nên được coi là phê duyệt sản phẩm.
Quy trình nhựa kỹ thuật tổng quan là điểm khởi đầu hữu ích cho POM, PA, PBT và các họ liên quan, trong khi ứng dụng nhiệt độ cao hoặc y tế có thể yêu cầu nhóm vật liệu khác.
Lập kế hoạch xử lý và kiểm tra trước sản xuất
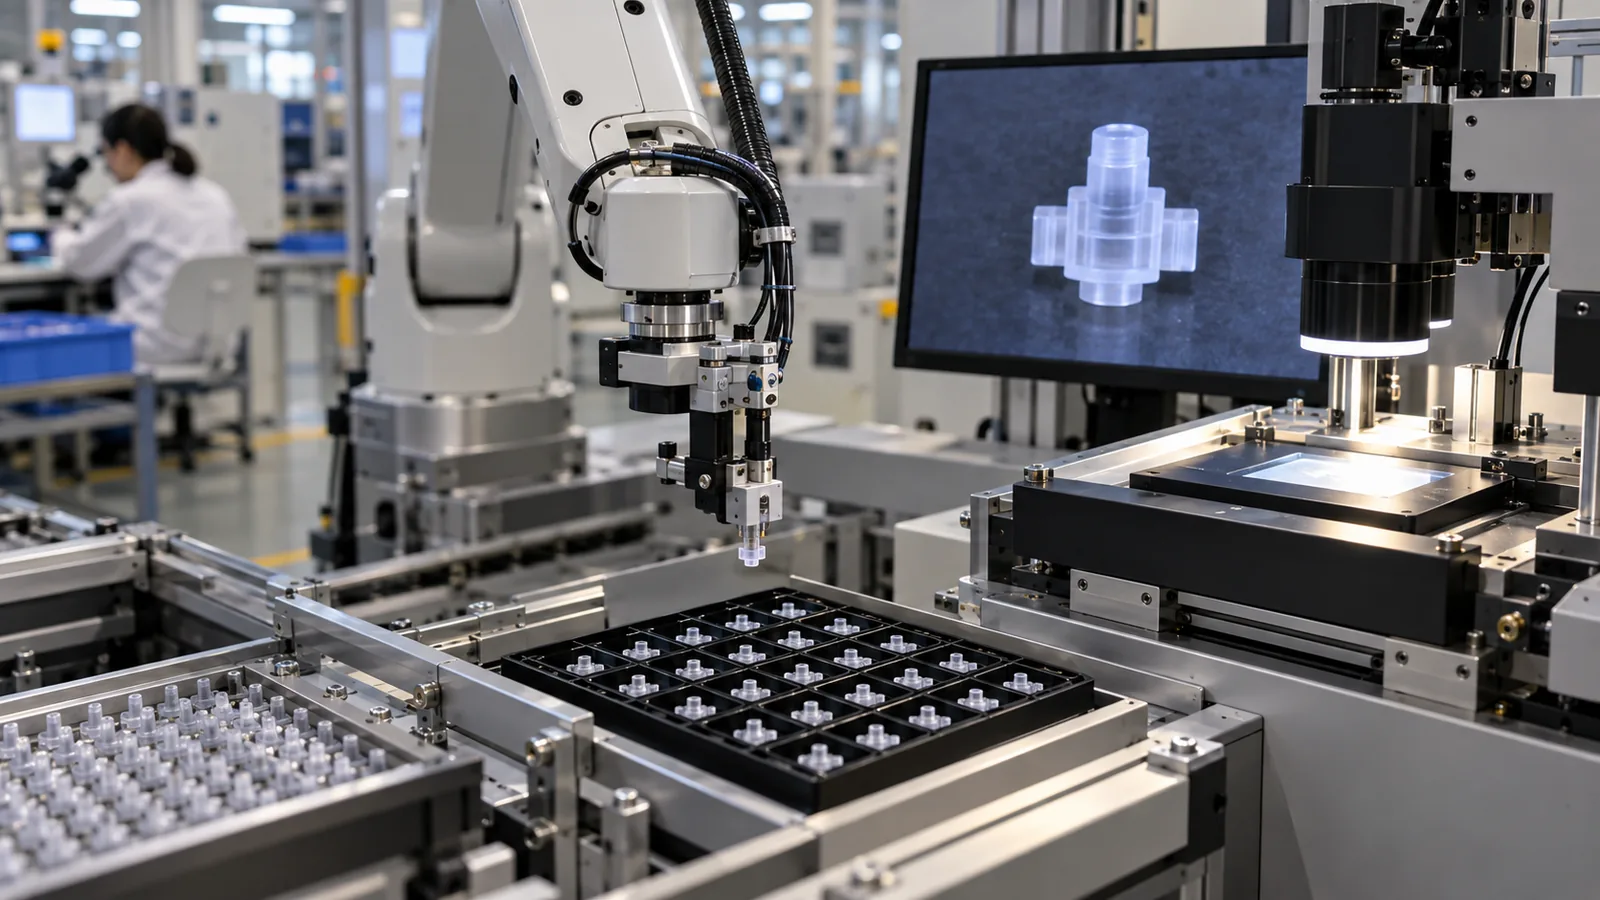
Một bộ phận đúc không thành công nếu không thể tháo, đếm, kiểm tra và đóng gói mà không bị hư hại. Kiểm soát tĩnh, nhặt robot, tổ, tách khoang, phát hiện thị giác và đóng gói có thể cần được thiết kế cùng với khuôn.
Kiểm tra nên nhắm vào đặc điểm thúc đẩy chức năng. Thiết lập dữ liệu chuẩn, hạn chế, quy tắc cạnh, độ phóng đại, độ phân giải, thời gian điều hòa và lấy mẫu theo khoang. Một phương pháp đủ điều kiện trên một đặc điểm lớn hơn, dễ hơn có thể không lặp lại trên thành vi mô trong suốt hoặc phần tử linh hoạt.
- Xác định vùng nhân chứng dụng cụ và xử lý cho phép.
- Chọn trình tự giải phóng và nhặt được kiểm soát.
- Bảo toàn danh tính khoang nơi rủi ro yêu cầu.
- Đánh giá độ lặp lại của phép đo ở cấp đặc trưng.
- Kiểm tra sau khoảng thời gian đóng gói hoặc ổn định thực tế.
- Tương quan kích thước với các thử nghiệm lắp ráp và sử dụng.
Biết khi nào một quy trình khác là lựa chọn tốt hơn
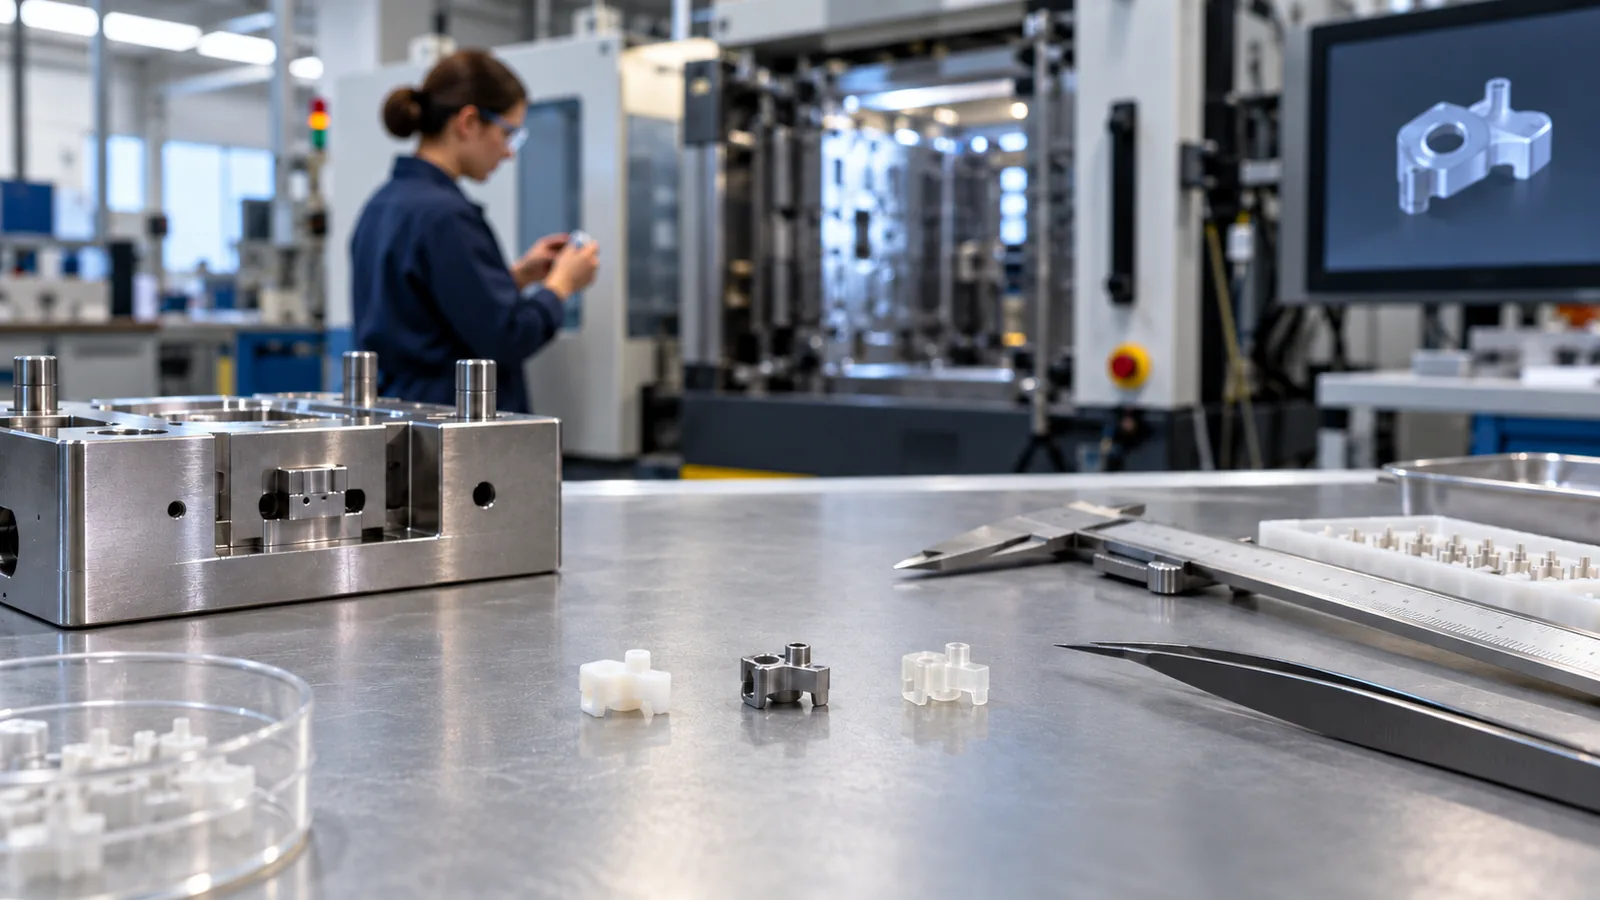
Gia công, dập, cắt laser, sản xuất bồi đắp, đúc, dập nổi hoặc lắp ráp kết hợp có thể phù hợp hơn với khối lượng ban đầu hoặc hình học. Ép phun trở nên hấp dẫn khi vật liệu, độ lặp lại, các đặc trưng tích hợp và khối lượng sản xuất biện minh cho nỗ lực chế tạo khuôn và phát triển quy trình.
Đối với nguyên mẫu, hãy hỏi cần học được điều gì. Các chi tiết bồi đắp có thể xác minh độ khớp và định tuyến kênh, nhưng chúng không thiết lập được độ co ngót khi ép hoặc hiệu ứng cổng. Khuôn nguyên mẫu hữu ích hơn khi hành vi vật liệu, tháo khuôn, tái tạo vi đặc trưng hoặc độ lặp lại chu kỳ là câu hỏi còn bỏ ngỏ.
Quy trình chuyên dụng Ép Phun Vi Mô phù hợp với các dự án nơi chế tạo khuôn chính xác, kiểm soát lượng bắn nhỏ, đẩy phôi cỡ vi mô, xử lý và đo lường phải vận hành như một hệ thống sản xuất thống nhất.
Trước khi cam kết theo hướng đó, hãy xác định khối lượng sản xuất, tuổi thọ khuôn dự kiến, chính sách thay đổi vật liệu, chu kỳ kiểm tra, định dạng đóng gói và bằng chứng chính xác cần có ở mỗi giai đoạn xác nhận. Những quyết định đó thường bộc lộ yếu tố chi phí thực sự rõ ràng hơn trọng lượng chi tiết.
Các câu hỏi thường gặp
Ép phun vi mô nhựa có được định nghĩa bằng trọng lượng chi tiết không?
Không. Kích thước lượng bắn là một yếu tố, nhưng các vi đặc trưng và xử lý dưới một milimét có thể khiến một chi tiết lớn hơn trở thành dự án ép phun vi mô.
Dữ liệu nhựa tiêu chuẩn có thể dự đoán tái tạo đặc trưng không?
Bảng dữ liệu hỗ trợ sàng lọc, nhưng khoảng cách cổng, nhiệt độ khuôn, hình học, thoát khí, lịch sử áp suất và công thức cấp nhựa đòi hỏi xác nhận thực tế.
Tại sao khả năng truy xuất nguồn gốc khoang khuôn lại quan trọng?
Hình học khuôn, cổng, thoát khí, làm mát và mài mòn có thể khác nhau theo từng khoang. Truy xuất nguồn gốc ngăn một vấn đề cục bộ biến mất trong dữ liệu gộp.
Có phải tất cả các chi tiết siêu nhỏ đều phù hợp với khuôn nhiều lòng khuôn?
Không. Cân bằng, kiểm tra, xử lý, nhu cầu và khả năng riêng của từng lòng khuôn cần được chứng minh trước khi tăng số lòng khuôn.
Mẫu khả thi đầu tiên tốt nhất là gì?
Hãy sử dụng một mẫu giữ được đặc điểm chức năng khó nhất, vật liệu dự định, hành vi cổng và lỗ thoát khí thực tế, cùng phương pháp nghiệm thu có thể đo lường.