
Các khuyết tật đúc phun vi mô dễ khắc phục hơn khi triệu chứng được coi là bằng chứng thay vì lý do để điều chỉnh mọi cài đặt. Thiếu hụt gần gân vi mô, ba via dọc theo mặt phân khuôn, và biến dạng chi tiết sau khi tháo khuôn chỉ ra các cơ chế khác nhau. Việc khắc phục sự cố nhanh nhất bắt đầu bằng việc xác định thời điểm khuyết tật được tạo ra: trong quá trình điền đầy, nén chặt, làm nguội, tháo khuôn, xử lý, hoặc đo lường.
Ở quy mô vi mô, một số nguyên nhân có thể tạo ra lỗi trông giống nhau. Nhiệt độ cao hơn có thể cải thiện khả năng sao chép nhưng cũng có thể mở rộng cửa sổ ba via. Áp suất cao hơn có thể tăng trọng lượng chi tiết trong khi nén khí bị giữ lại hoặc gây ứng suất lên điểm chặn yếu. Hướng dẫn này phân loại khuyết tật theo cơ chế để các thay đổi có thể được kiểm tra từng cái một.
Lộ trình chẩn đoán:
Đọc vị trí khuyết tật trước khi thay đổi cài đặt
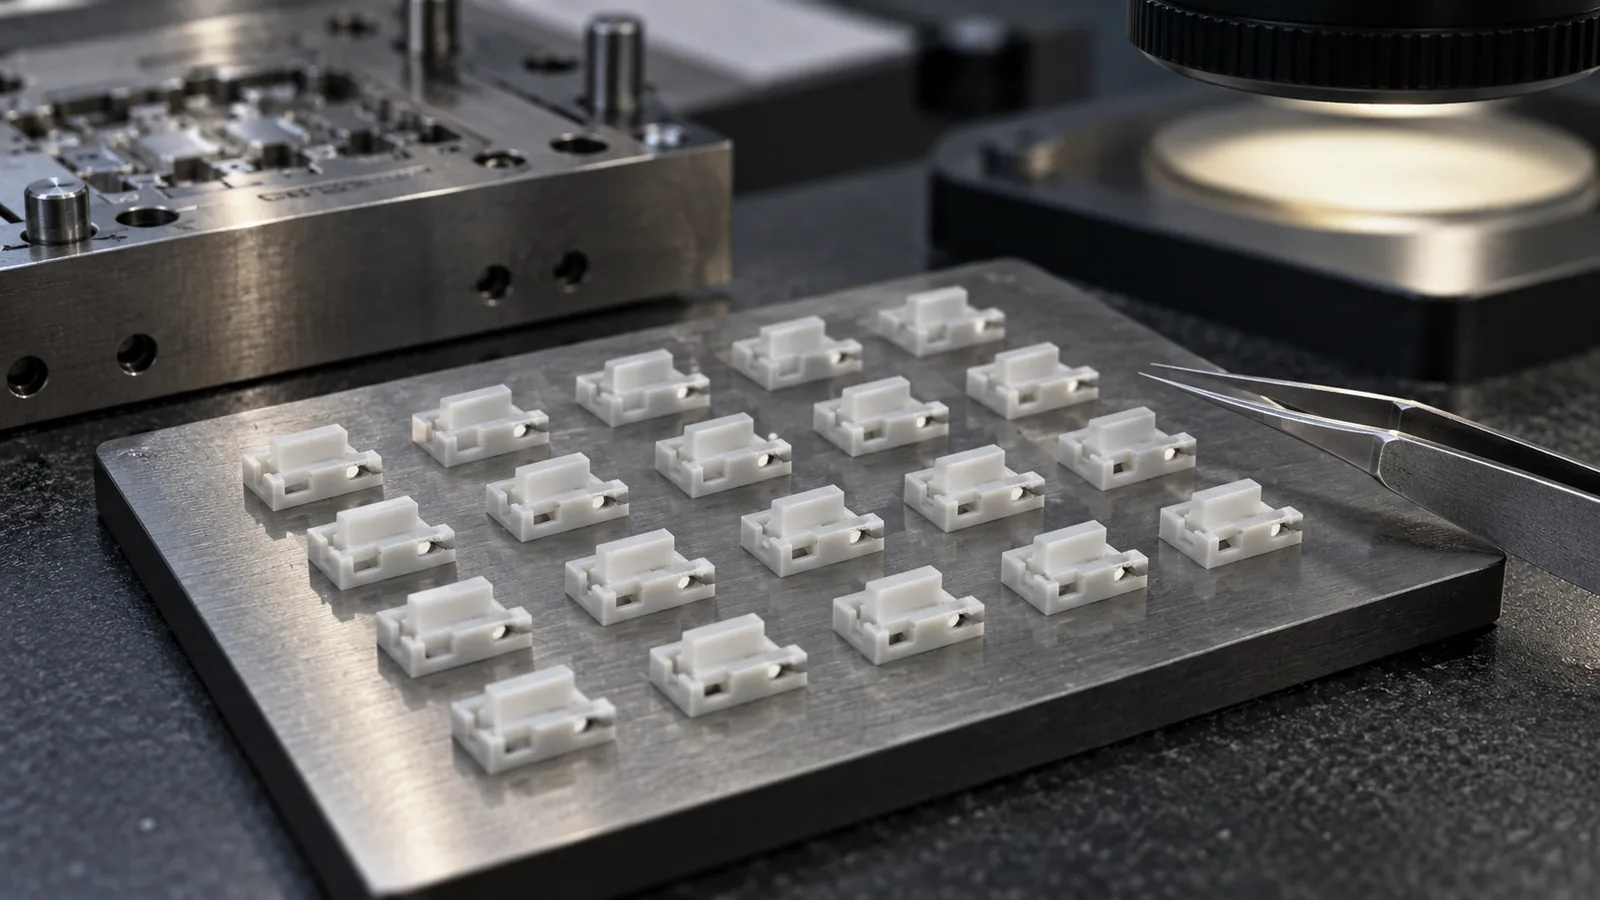
Vị trí thường mang giá trị chẩn đoán cao hơn mức độ nghiêm trọng. Thiếu hụt lặp lại ở cuối đường dòng chảy hẹp gợi ý đông đặc sớm hoặc khí bị giữ lại. Các chi tiết không hoàn chỉnh ngẫu nhiên ở các vị trí khác nhau có thể chỉ ra việc chuẩn bị vật liệu không ổn định, định lượng lượng bắn, hoặc điều kiện cấp liệu. Ba via tập trung quanh một điểm chặn chỉ ra sự khớp khuôn cục bộ, trong khi ba via quanh toàn bộ mặt phân khuôn đòi hỏi xem xét rộng hơn về áp suất, hỗ trợ kẹp, nhiễm bẩn, và tình trạng khuôn.
Hướng cũng rất quan trọng. Một thành bị biến dạng chạy theo hướng dòng chảy có thể phản ánh hướng và độ co rút. Hư hỏng tập trung quanh chốt đẩy hoặc lõi sâu thường dễ xảy ra sau khi đông đặc. Trước khi điều chỉnh quy trình, hãy đánh dấu khuyết tật trên bản vẽ chi tiết, xác định cổng phun và lỗ thoát khí gần nhất, đồng thời ghi lại liệu vị trí có thay đổi giữa các lòng khuôn hay không.
Đánh giá kỹ thuật: nếu lỗi vẫn ở cùng một vị trí vật lý trong khi các cài đặt thay đổi, hãy kiểm tra khuôn cục bộ và hình học dòng chảy trước khi mở rộng cửa sổ quy trình.
Sử dụng bảng triệu chứng – bằng chứng
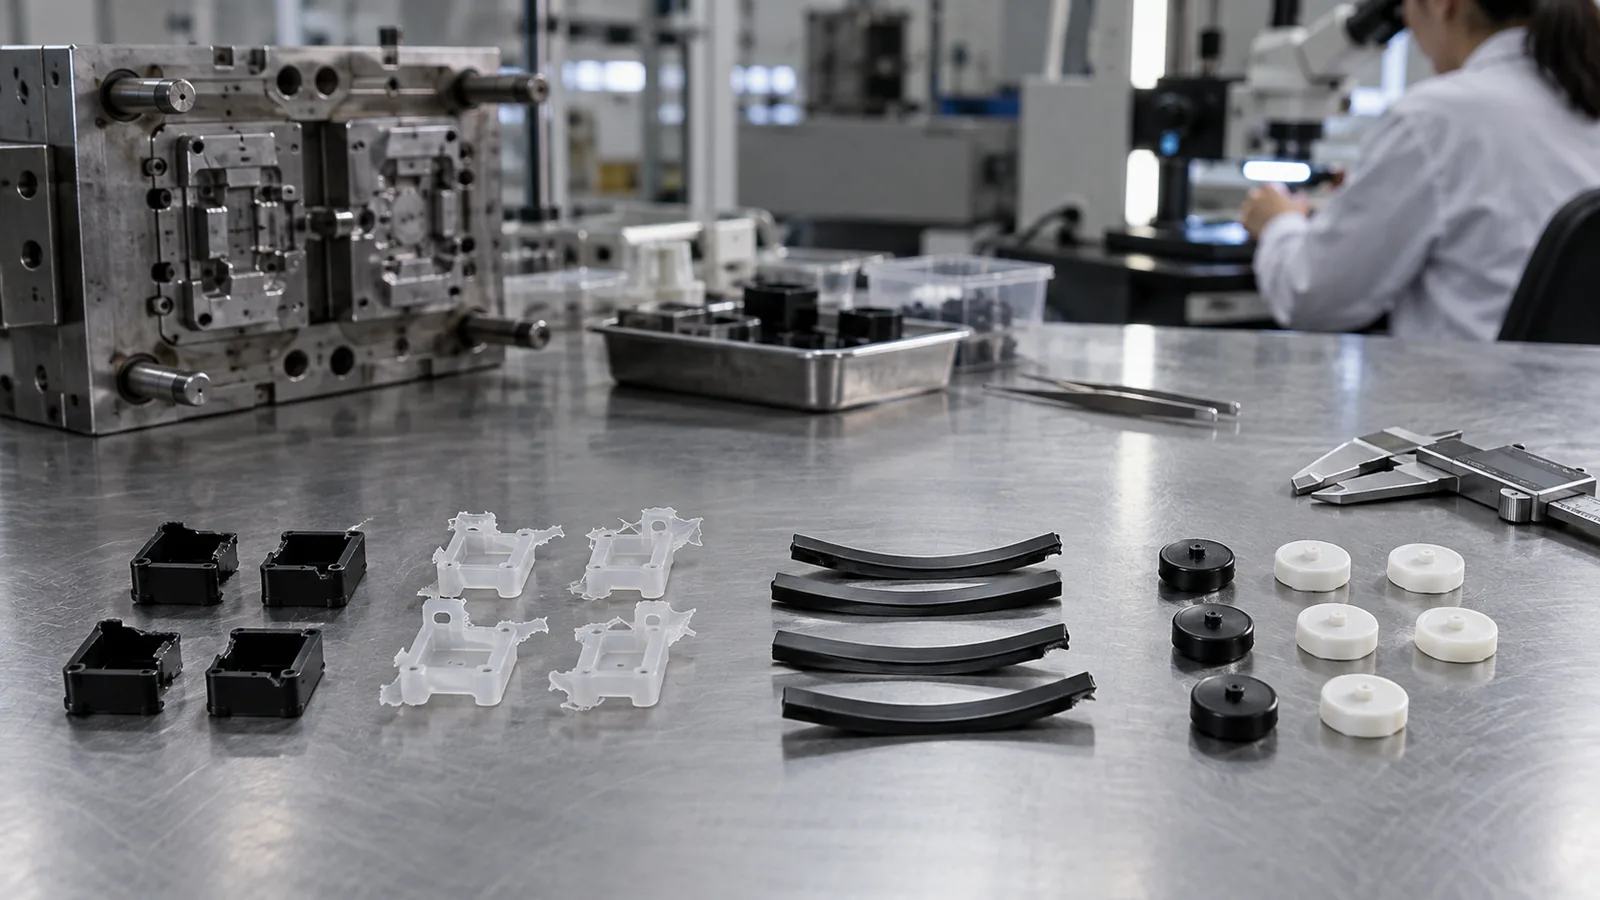
Tên khuyết tật chỉ là điểm khởi đầu. Bảng dưới đây liên kết các triệu chứng phổ biến với bằng chứng có thể xác nhận hoặc làm suy yếu một giả thuyết.
| Triệu chứng quan sát được | Cơ chế khả dĩ | Bằng chứng cần kiểm tra | Hướng khắc phục đầu tiên |
|---|---|---|---|
| Thiếu nhựa (short shot) | Đông đặc sớm, khí bị giữ, hoặc nhựa nóng chảy cấp không đủ | Vị trí điền cuối cùng, tình trạng lỗ thoát khí, mẫu áp suất lòng khuôn | Khôi phục đường dòng chảy hoặc đường khí trước khi tăng áp suất |
| Ba via nhỏ (micro flash) | Khe hở cục bộ, áp suất lòng khuôn quá cao, hoặc nhiễm bẩn | Vị trí ba via, tiếp xúc chặn dòng, so sánh lòng khuôn | Xác nhận độ khớp của dụng cụ và thời điểm áp suất |
| Đặc điểm không hoàn chỉnh | Bề mặt đông cứng hoặc sao chép cục bộ kém | Biên dạng đặc điểm theo khoảng cách từ cổng phun | Xem xét nhiệt độ khuôn, tốc độ và lỗ thoát khí cùng nhau |
| Chi tiết bị cong vênh hoặc uốn | Co rút không đều, tháo khuôn sớm hoặc tải trọng đẩy | Mẫu làm nguội, hướng cổng phun, vết đẩy | Tách biệt biến dạng do làm nguội với hư hỏng do tháo khuôn |
| Biến động khối lượng | Định lượng, đông cứng cổng phun, độ ẩm hoặc nguồn cấp không ổn định | Trình tự phun, áp suất lòng khuôn, hồ sơ máy sấy và nguồn cấp | Ổn định vật liệu và nguồn cấp trước khi tinh chỉnh kích thước |
Ba via và thiếu sót có thể có cùng nguyên nhân gốc
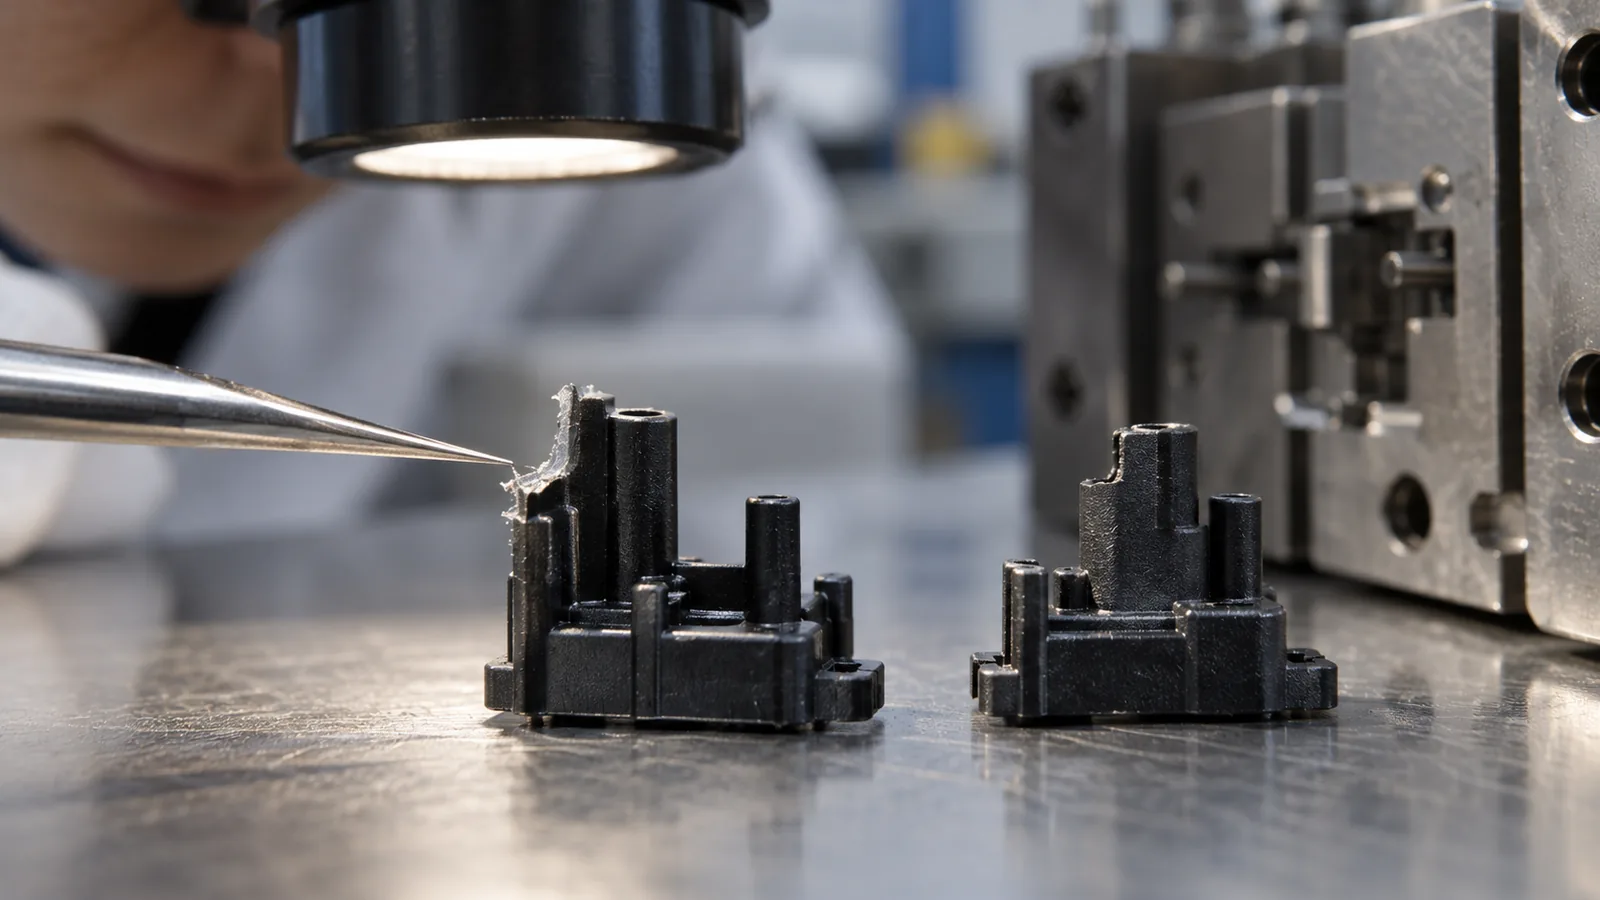
Hiện tượng ba via và điền không đầy dường như đối lập nhau, nhưng khí bị giữ lại có thể góp phần gây ra cả hai. Không khí nén có thể cản trở dòng nhựa nóng chảy đang tiến tới ở một vùng trong khi áp suất tìm thấy khe hở mặt phân cách yếu hơn ở nơi khác. Tăng áp suất phun có thể làm giảm khuyết điểm thiếu nhựa nhìn thấy được và đồng thời làm tăng ba via.
Đối với ba via, cần xác định xem nó mang tính cục bộ hay toàn cục. Ba via cục bộ đòi hỏi kiểm tra van chặn, căn chỉnh miếng chèn, hư hỏng bề mặt và nhiễm bẩn. Ba via toàn cục đòi hỏi xem xét rộng hơn về áp suất lòng khuôn, hỗ trợ kẹp, độ nhớt, vị trí chuyển tiếp và giai đoạn giữ áp. Việc khắc phục nên giải quyết cơ chế mở ra đường rò rỉ, chứ không chỉ cắt gọt các chi tiết đã hoàn thiện.
Đối với khuyết điểm thiếu nhựa, cần kiểm tra xem mặt trước dòng chảy có dừng lại tại điểm chuyển tiếp mỏng, túi ở đầu xa hay đặc điểm không có lỗ thoát khí hay không. Việc chuẩn bị vật liệu và tính nhất quán của lượng nhựa phun ra cần được xác minh trước khi tăng nhiệt độ nhựa nóng chảy hoặc nhiệt độ khuôn. Một phân tích dòng chảy khuôn có mục tiêu có thể giúp so sánh các vị trí đông đặc sớm và bẫy khí có khả năng xảy ra, sau đó xác nhận trên khuôn thực tế. Quy trình ấm hơn có thể cải thiện việc điền đầy, nhưng cũng có thể kéo dài thời gian làm nguội, thay đổi độ co ngót và thu hẹp biên an toàn chống ba via.
Sao chép không đầy đủ không phải lúc nào cũng là khuyết điểm thiếu nhựa
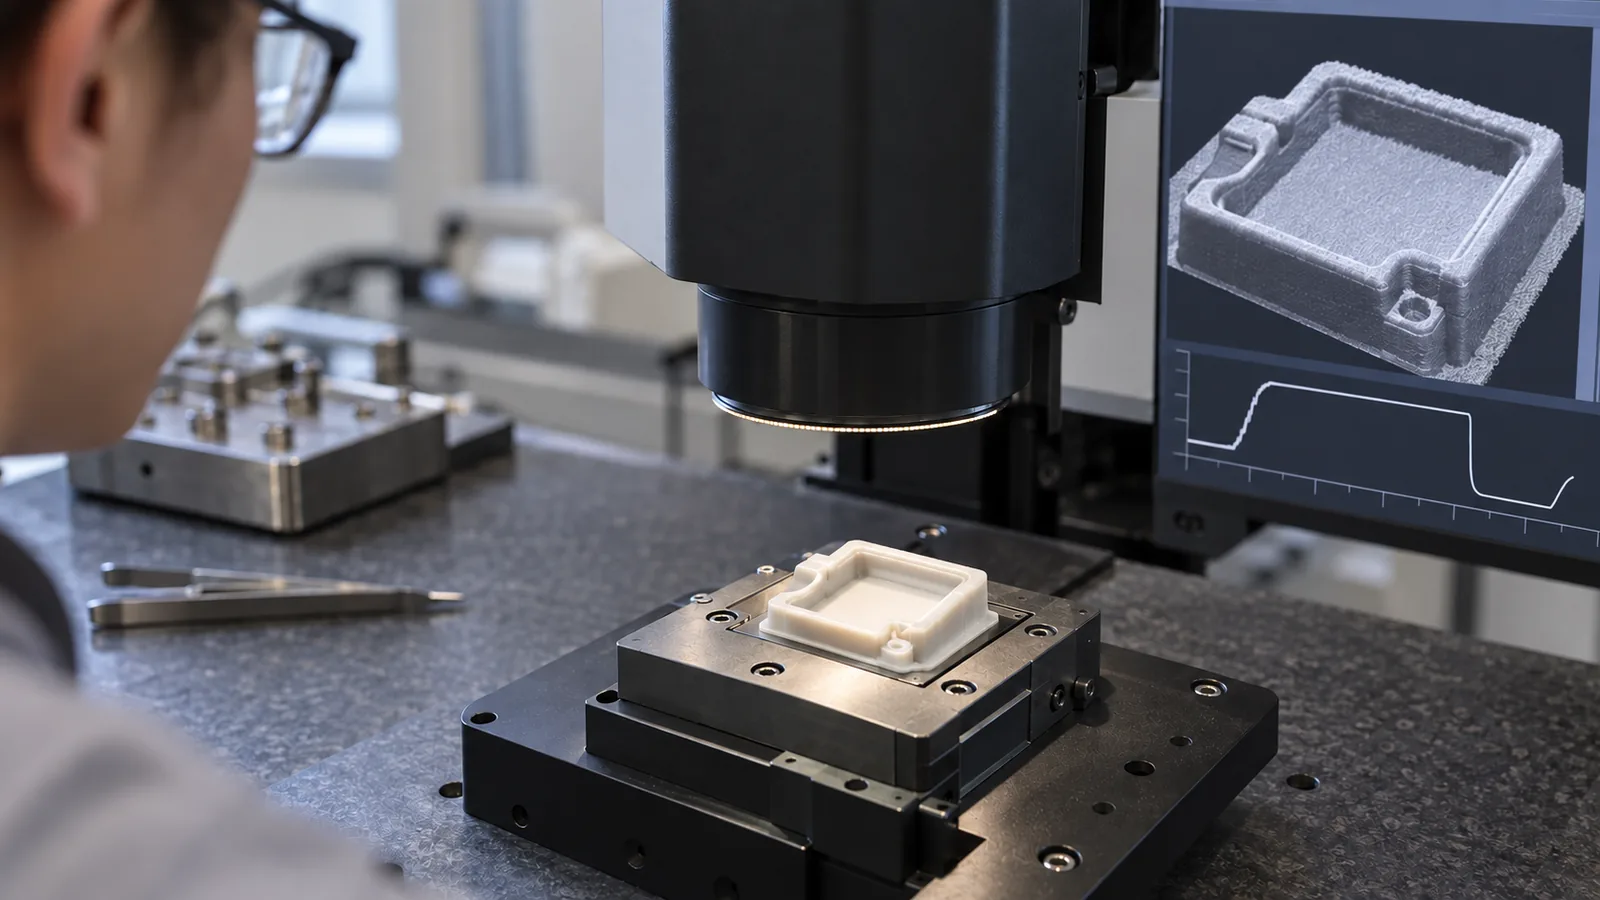
Một chi tiết có thể trông như được điền đầy hoàn toàn trong khi biên dạng vi đặc điểm của nó vẫn chưa hoàn chỉnh. Việc sao chép đặc điểm phụ thuộc vào tương tác cục bộ giữa dòng chảy polymer, nhiệt độ bề mặt khuôn, lịch sử áp suất, hướng đặc điểm và khoảng cách từ cổng phun. Chỉ kiểm tra trọng lượng tổng thể của chi tiết hoặc kích thước bên ngoài có thể bỏ sót lỗi này.
Đo biên dạng đặc điểm tại các vị trí xác định thay vì đánh giá một hình ảnh kính hiển vi duy nhất. So sánh các đặc điểm gần cổng phun và xa cổng phun, các chi tiết song song và vuông góc với dòng chảy, và nhiều lòng khuôn. Một thay đổi cải thiện một vị trí nhưng gây hại cho vị trí khác cho thấy cửa sổ quy trình hoặc bố trí cấp nhựa cần được xem xét thêm.
Biến dạng cũng phải được phân biệt theo thời điểm. Nếu đặc điểm đúng khi được giữ trong lòng khuôn nhưng thay đổi sau khi tháo ra, thì nhiệt độ tháo khuôn, ma sát, độ xiên và lực đẩy trở nên quan trọng. Nếu nó đã sai trước khi tháo ra, thì việc điền đầy, giữ áp, làm nguội hoặc hình học dụng cụ là hướng dẫn mạnh hơn.
Thay đổi từng cơ chế một
Những thay đổi thông số ngẫu nhiên khiến quy trình có vẻ đang hoạt động trong khi phá hủy bằng chứng cần thiết để học hỏi. Một thử nghiệm có kiểm soát bắt đầu với đường cơ sở ổn định và một phản hồi có thể đo lường được.
- Xác định phản hồi. Sử dụng trọng lượng chi tiết, chiều cao đặc điểm, chiều rộng ba via, áp suất lòng khuôn hoặc độ lệch kích thước—không phải “trông đẹp hơn.”
- Giữ cố định việc chuẩn bị vật liệu. Ghi lại lô nhựa, điều kiện sấy, điều kiện cấp nhựa và thời gian lưu trú đã trôi qua.
- Chọn một giả thuyết. Ví dụ, khí bị giữ lại tại vị trí điền cuối cùng.
- Thay đổi tập hợp yếu tố hữu ích nhỏ nhất. Kiểm tra làm sạch lỗ thông hơi có thể cung cấp nhiều thông tin hơn so với việc thay đổi năm cài đặt quy trình.
- So sánh theo khoang và trình tự. Tách biệt hiệu ứng hệ thống khỏi vấn đề khoang riêng lẻ.
- Xác nhận kết quả qua các chu kỳ lặp lại. Một chi tiết đạt yêu cầu không thiết lập được tính lặp lại.
Rộng hơn Ép Phun Vi Mô quy trình kết nối dụng cụ chính xác, điền có kiểm soát, xử lý và đo lường. Khắc phục sự cố nên tuân theo cùng chuỗi thay vì coi chi tiết đúc là nguồn bằng chứng duy nhất.
Ngăn Ngừa Tái Diễn Bằng Kế Hoạch Kiểm Soát
Sau khi một sửa chữa có hiệu quả, hãy chuyển nó thành biện pháp kiểm soát thay vì để nó là kiến thức của người vận hành. Ghi lại cửa sổ quy trình đã xác minh, khoảng thời gian làm sạch lỗ thông hơi, bề mặt dụng cụ quan trọng, yêu cầu chuẩn bị vật liệu, vị trí kiểm tra và kế hoạch phản ứng. Xác định tín hiệu nào nên dừng sản xuất và tín hiệu nào có thể kích hoạt điều chỉnh trong cửa sổ đã được phê duyệt.
Một kế hoạch kiểm soát hữu ích phân biệt đầu ra sản phẩm với tín hiệu quy trình. Kích thước chi tiết và biên dạng đặc trưng xác nhận những gì đã được sản xuất; áp suất khoang, độ ổn định nhiệt độ, tình trạng vật liệu và các sự kiện chu kỳ giải thích lý do. Cả hai đều cần thiết khi phạm vi chấp nhận hẹp.
Bảo trì dụng cụ nên tập trung vào các bề mặt chi phối khuyết tật. Độ sâu lỗ thông hơi, tiếp xúc chặn, tình trạng cổng, chuyển động chốt đẩy, căn chỉnh miếng chèn và độ sạch khoang có thể trôi dạt ở các tốc độ khác nhau. Một chế tạo khuôn theo yêu cầu đánh giá có thể kết nối các đặc điểm đó với miếng chèn có thể thay thế và sửa chữa an toàn cho thép. Liên kết hồ sơ bảo trì với bản đồ khuyết tật giúp dễ nhận diện tái diễn hơn.
Giới hạn kiểm tra và phản ứng cũng nên tuân theo kiểm soát chất lượng quy trình để nhận dạng khoang, phương pháp đo lường và hồ sơ hiệu chỉnh vẫn được kết nối với nhau.
Các câu hỏi thường gặp
Tại sao việc tăng áp suất đôi khi lại tạo ra nhiều ba-via hơn?
Áp suất khoang cao hơn có thể ép nhựa nóng chảy vào khe hở cục bộ tại đường phân khuôn hoặc vị trí chặn. Nếu không khí bị giữ lại hoặc đông đặc sớm gây ra vấn đề điền đầy ban đầu, áp suất có thể che giấu một triệu chứng trong khi tạo ra triệu chứng khác.
Việc sấy khô vật liệu có thể ảnh hưởng đến các khuyết tật ép phun vi mô không?
Có. Các polymer nhạy cảm với độ ẩm có thể cho thấy độ nhớt không ổn định, vấn đề ngoại quan, phân hủy hoặc suy giảm tính chất khi quá trình chuẩn bị không nhất quán. Cần kiểm tra hồ sơ sấy khô trước khi quy mọi biến động cho khuôn.
Trọng lượng chi tiết có đủ để xác nhận một chi tiết vi mô hoàn chỉnh không?
Không. Trọng lượng chi tiết hữu ích cho tính nhất quán của quá trình, nhưng nó không chứng minh rằng mọi đặc điểm vi mô đều có biên dạng chính xác. Vẫn cần đo lường ở cấp độ đặc điểm.
Khi nào nên thay đổi khuôn thay vì quy trình?
Hãy cân nhắc hiệu chỉnh dụng cụ khi khuyết tật vẫn ở cùng vị trí qua các thử nghiệm quy trình ổn định, chỉ xuất hiện ở một khoang, hoặc tương ứng với giới hạn đã xác nhận về lỗ thoát khí, cổng phun, căn chỉnh hoặc vị trí chặn.
Một mẫu không có khuyết tật có nên được coi là sẵn sàng sản xuất không?
Chỉ sau khi kết quả lặp lại qua đủ số chu kỳ, khoang, tình trạng vật liệu và biến động vận hành bình thường. Một lần ép tốt chứng minh khả năng, không phải năng lực quá trình.