
Khuôn ép phun vi mô không chỉ tái tạo một khoang nhỏ. Chúng kiểm soát cách một lượng nhỏ polymer đi vào, nguội đi, thoát ra và được đo lường mà không làm hỏng chi tiết. Ở quy mô này, một vết cổng còn sót lại có thể cản trở việc lắp ráp, lỗ thông hơi yếu có thể gây ra thiếu phun, và một sai số căn chỉnh nhỏ có thể trở thành ba via nhìn thấy được.
Câu hỏi thiết kế thực sự không chỉ đơn thuần là liệu khoang có thể được gia công hay không. Đó là liệu toàn bộ khuôn có thể hỗ trợ việc điền đầy, ổn định kích thước, đẩy sản phẩm, kiểm tra và sản xuất lặp lại được hay không. Một khuôn trông chính xác trong CAD nhưng không thể thông hơi hoặc đo lường một cách đáng tin cậy thì chưa phải là một khuôn ép vi mô thực tiễn.
本指南内容:
- Tại sao khuôn quan trọng hơn ở quy mô vi mô
- Cần quyết định những gì trước khi cắt thép
- Cổng và rãnh dẫn kiểm soát việc điền đầy như thế nào
- Tại sao thông hơi là một chức năng thiết kế
- Đẩy sản phẩm và xử lý cần có kế hoạch riêng
- Hành vi vật liệu thay đổi dụng cụ như thế nào
- Trình tự đánh giá thiết kế thực tiễn
- Câu hỏi thường gặp
Tại sao khuôn quan trọng hơn ở quy mô vi mô
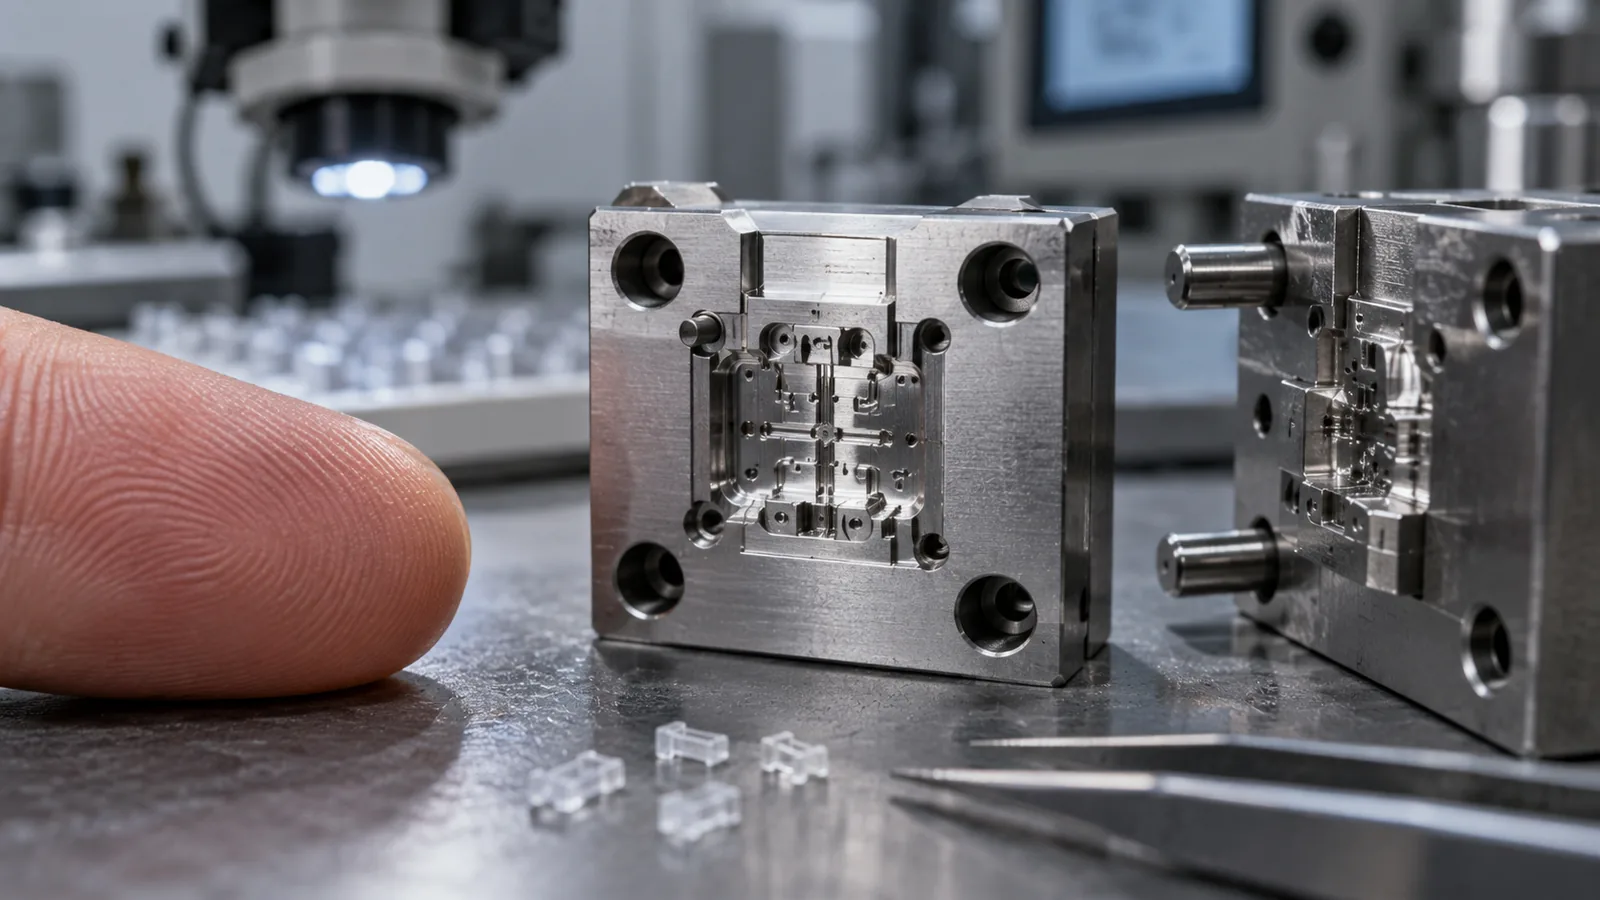
Ép phun vi mô bao gồm hai tình huống khác nhau: một chi tiết rất nhỏ, chẳng hạn như bánh răng vi mô hoặc phần tử đầu nối, và một chi tiết lớn hơn chứa các kênh, gân, kết cấu bề mặt hoặc chi tiết quang học ở quy mô vi mô. Những trường hợp này có thể trông giống nhau trên danh sách năng lực, nhưng chúng đặt ra những yêu cầu khác nhau đối với vị trí cổng, làm nguội, tháo khuôn, xử lý và kiểm tra.
Thu nhỏ một thiết kế khuôn thông thường không thu nhỏ mọi hiệu ứng vật lý theo cùng một tỷ lệ. Hệ thống dẫn có thể trở nên lớn so với chi tiết được ép, nhiệt mất đi nhanh chóng qua các đường dòng chảy hẹp, và một vài micron sai lệch có thể chiếm một phần đáng kể của một đặc điểm chức năng. Do đó, khuôn phải được thiết kế xoay quanh đặc điểm tới hạn nhỏ nhất thay vì chỉ dựa trên kích thước tổng thể của chi tiết.
Đánh giá kỹ thuật: một khuôn vi mô chỉ sẵn sàng cho sản xuất khi việc điền đầy, tháo khuôn, đo lường và thu gom có thể lặp lại như một quy trình kết nối liền mạch.
Cần quyết định những gì trước khi cắt thép?
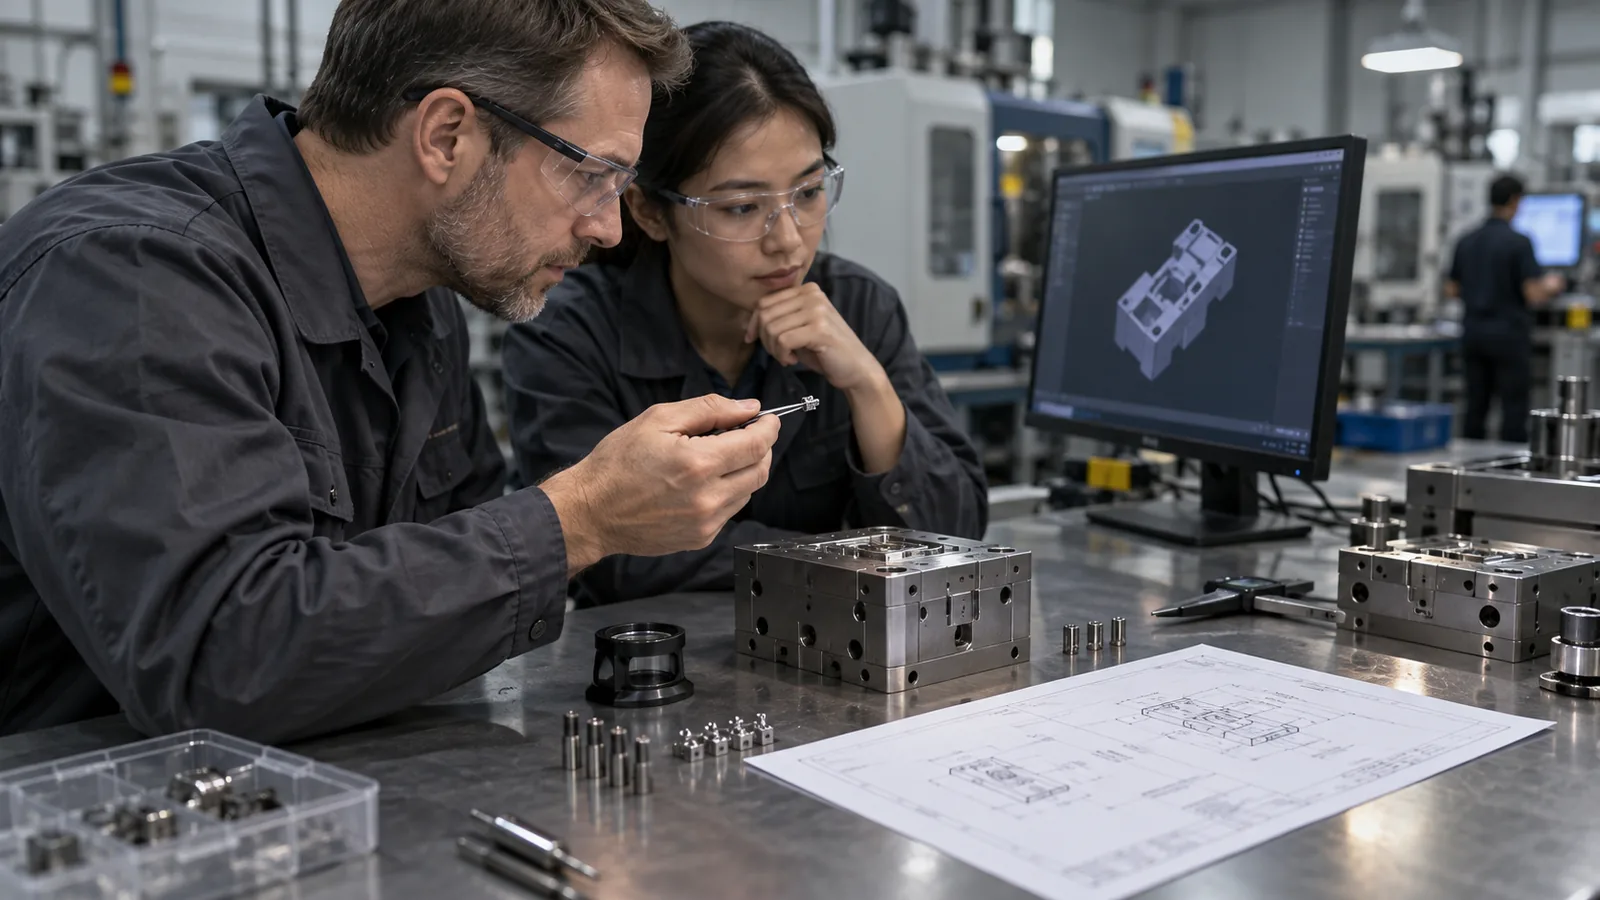
Hầu hết các vấn đề về dụng cụ trở nên tốn kém sau khi gia công bắt đầu. Đánh giá thiết kế trước tiên nên xác định các đặc điểm kiểm soát chức năng, sau đó xác định cách dụng cụ sẽ tạo hình, thoát khí, làm nguội, tháo khuôn và kiểm tra chúng.
- Xác định các kích thước chức năng. Tách biệt các yêu cầu về lắp ráp, làm kín, dòng chảy, quang học và thẩm mỹ.
- Chọn vùng cổng phun phù hợp. Giữ vết tích xa các chuẩn đo lường, cạnh làm kín, bề mặt tiếp xúc và bề mặt quang học.
- Lập bản đồ các vùng điền đầy cuối cùng. Các hốc kín và mặt trước dòng chảy hội tụ cần một đường dẫn có chủ đích cho khí bị giữ lại.
- Xác định hướng tháo khuôn. Độ dốc, kết cấu bề mặt, các phần lõm và giữ lõi quyết định cách chi tiết có thể rời khỏi lòng khuôn.
- Thiết lập phương pháp kiểm tra. Các chuẩn và khả năng tiếp cận đo lường phải thực tế trước khi dung sai được chốt.
- Xem xét hành vi của polymer. Sấy khô, co ngót, gia cường, độ nhớt và độ nhạy nhiệt độ ảnh hưởng đến khái niệm dụng cụ.
Đo lường cần được chú ý sớm. Một đặc điểm không thể được định vị nhất quán không nên được coi là một kích thước bản vẽ thông thường. Mô hình CAD, bản vẽ, thiết kế khuôn, quy trình ép và báo cáo kiểm tra cần chia sẻ cùng một hệ tham chiếu chức năng.
Đối với các dự án yêu cầu phát triển khuôn phối hợp, quy trình chế tạo khuôn tùy chỉnh cung cấp bối cảnh hữu ích cho DFM, gia công, lắp ráp, thử nghiệm và xác minh kích thước. Sau đó, việc đánh giá khuôn vi mô phải bổ sung các kiểm soát theo quy mô cụ thể được mô tả ở đây.
Cổng phun và rãnh dẫn kiểm soát quá trình điền đầy như thế nào
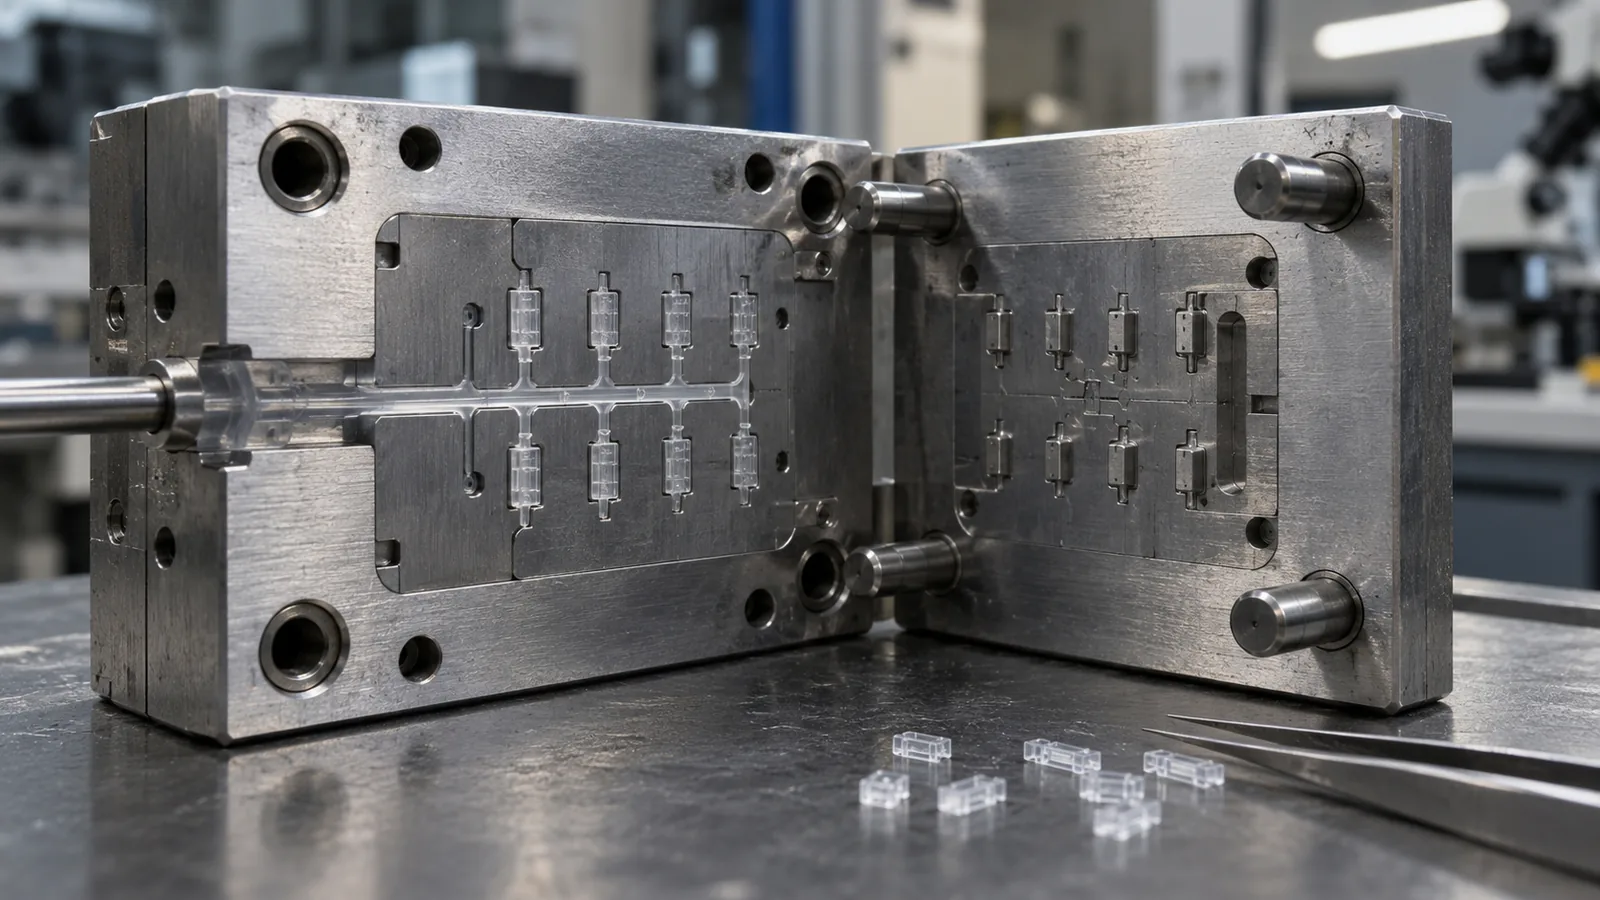
Trong một chi tiết thông thường, rãnh dẫn có thể nhỏ so với lòng khuôn. Trong một chi tiết vi mô, hệ thống cấp liệu có thể chiếm một phần đáng kể trong tổng lượng phun. Điều này thay đổi cách các kỹ sư đánh giá tổn thất áp suất, tổn thất nhiệt, thời gian lưu, độ ổn định của lượng phun và hao phí vật liệu.
Vị trí cổng phun nên bắt đầu từ đường dòng chảy yêu cầu, không phải từ vị trí gia công dễ nhất. Cổng phun phải cung cấp khả năng tiếp cận đáng tin cậy đến đặc điểm quan trọng trong khi giữ phần vết còn lại cách xa các bề mặt lắp ráp, làm kín, quang học và đo lường.
| Quyết định thiết kế | Những gì nó ảnh hưởng | Rủi ro nếu bỏ qua |
|---|---|---|
| Vị trí cổng phun | Chiều dài dòng chảy và vị trí đường hàn | Điền đầy không hoàn toàn hoặc khu vực chức năng yếu |
| Kích thước cổng phun | Lực cắt, tổn thất áp suất và vết còn lại | Ứng suất quá mức hoặc khó loại bỏ cổng phun |
| Thể tích runner | Thời gian lưu và kiểm soát shot | Suy giảm hoặc trọng lượng chi tiết không ổn định |
| Cân bằng dòng chảy | Độ đồng nhất giữa các cavity | Hành vi điền khác nhau giữa các cavity |
| Hướng gate | Hướng và co rút theo hướng | Cong vênh hoặc dịch chuyển kích thước |
Đối với khuôn nhiều cavity, cân bằng phải được đánh giá trên toàn bộ bố trí runner và làm nguội. Thiết kế đối xứng hình học vẫn có thể điền không đều khi điều kiện gate, hạn chế cục bộ hoặc nhiệt độ cavity khác nhau.
Tại sao thoát khí là một chức năng thiết kế, không phải bước dọn dẹp
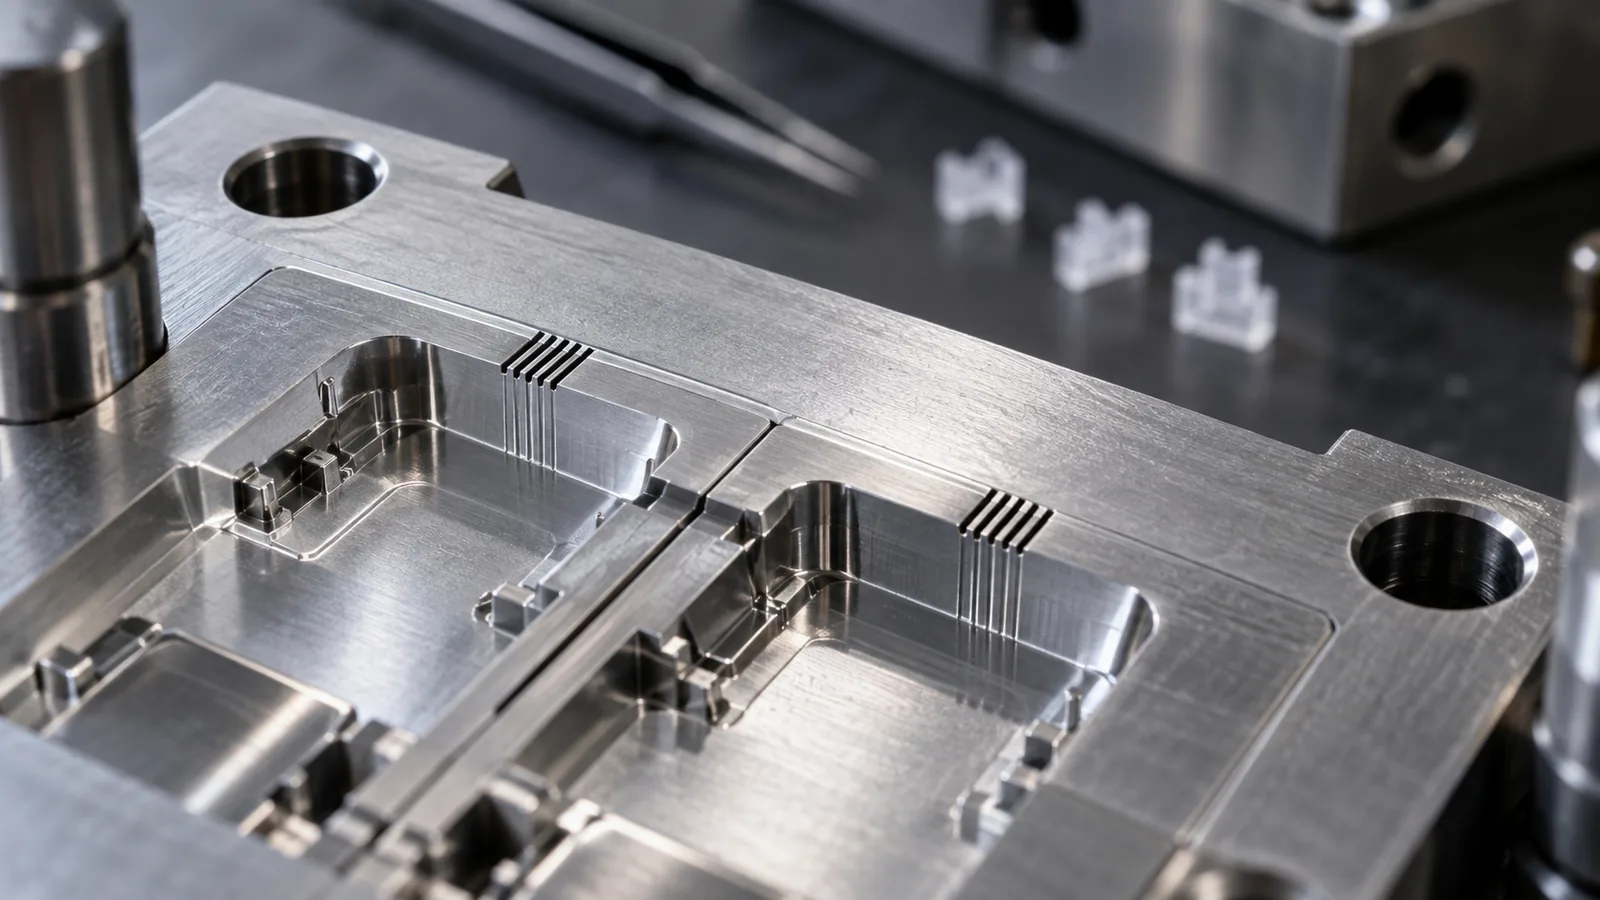
Không khí bị giữ trong micro cavity không có nơi để thoát trừ khi khuôn cung cấp đường thoát được kiểm soát. Tăng áp suất phun có thể đẩy nhiều polymer về phía trước, nhưng nó không loại bỏ cơ chế nén khí. Triệu chứng kết quả có thể là short shot, vết cháy, đường hàn yếu, ba via hoặc sao chép không nhất quán.
Thoát khí nên được xem xét xung quanh các vùng điền cuối cùng, túi kín, gân hẹp, góc nhọn và các vị trí nơi các mặt trước dòng chảy gặp nhau. Thiết kế phải cân bằng giữa giải phóng khí và kiểm soát ba via: lỗ thoát khí hạn chế sẽ giữ khí, trong khi đường thoát quá mở có thể cho phép polymer thoát ra.
Một chẩn đoán hữu ích tuân theo trình tự sau:
- Xác định vị trí khuyết tật so với mặt trước dòng chảy dự kiến.
- Kiểm tra xem nó có trùng với vùng điền cuối cùng hoặc túi khí bị kẹt không.
- So sánh độ sạch của lỗ thông hơi và tình trạng khoang khuôn giữa các lần ép.
- Xem xét đồng thời tốc độ điền đầy, nhiệt độ nóng chảy và nhiệt độ khuôn.
- Chỉ thay đổi hệ thống thông hơi sau khi đã xác nhận cơ chế khả năng gây ra vấn đề.
Đánh giá kỹ thuật: áp suất không thể bù đắp vô hạn cho một đường dẫn khí chưa từng được thiết kế.
Tháo khuôn và Xử lý Cần Kế hoạch Riêng
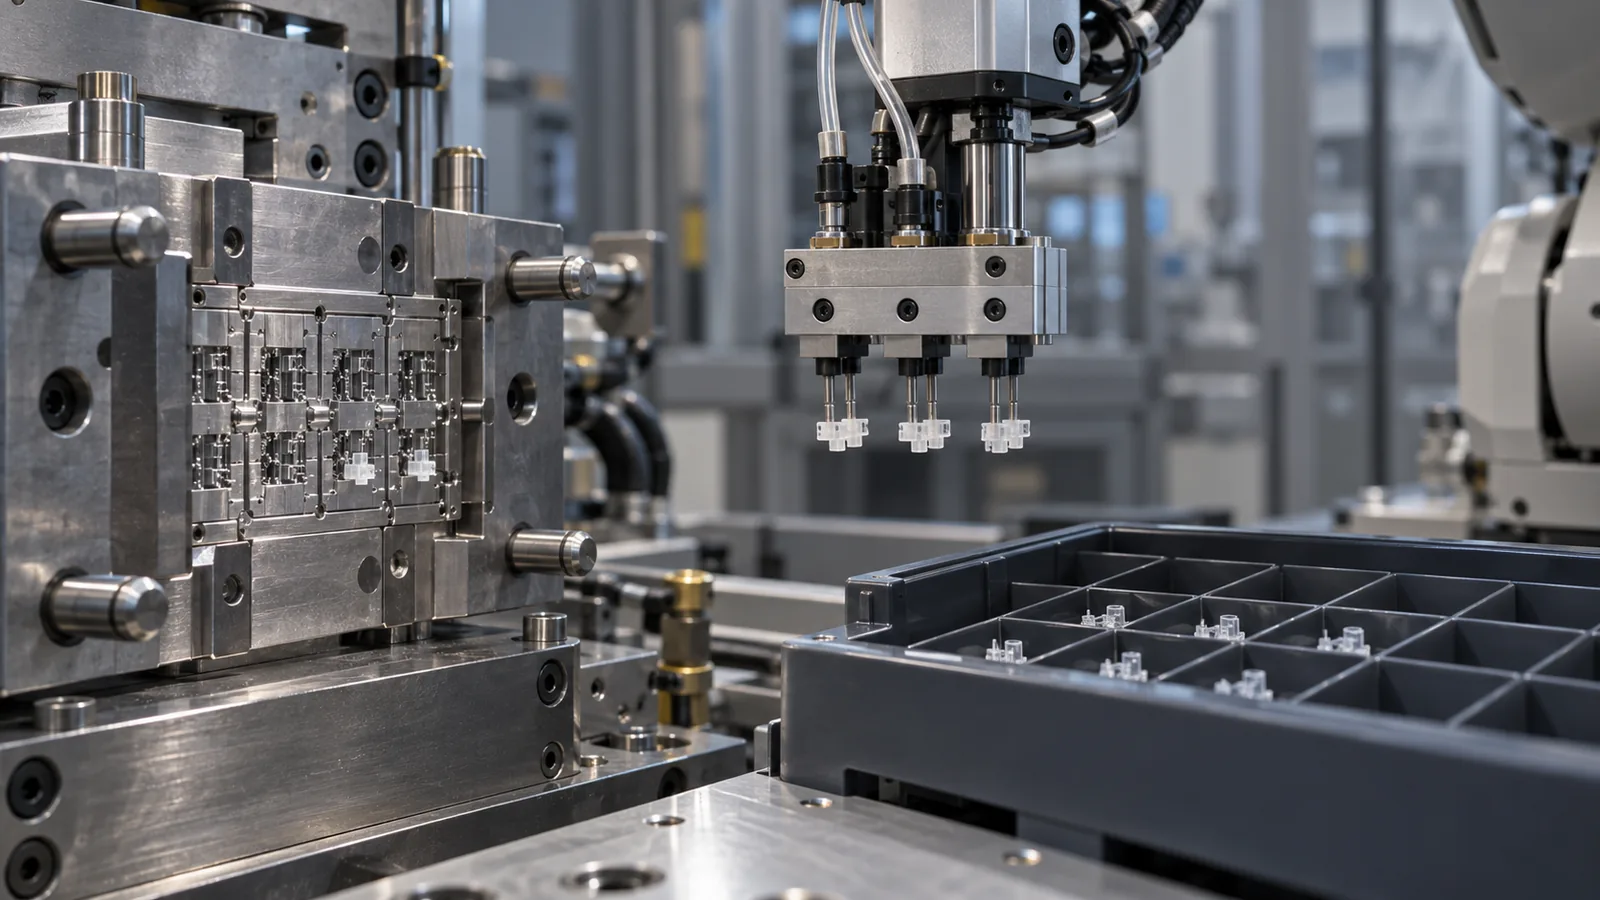
Một chi tiết có thể điền đầy đúng cách nhưng vẫn hỏng trong quá trình rời khỏi khoang khuôn. Thành mỏng, lõi nhỏ, hốc sâu và bề mặt ma sát cao có thể khiến bố trí chốt đẩy thông thường không phù hợp. Ở quy mô này, có thể có rất ít dung sai cho vết chốt đẩy, biến dạng cục bộ hoặc lực tháo khuôn không kiểm soát.
Kế hoạch tháo khuôn cần trả lời ba câu hỏi riêng biệt:
- Chi tiết đúc sẽ tách khỏi khoang khuôn như thế nào?
- Nó sẽ được nâng đỡ như thế nào trong khi rời khỏi khuôn?
- Nó sẽ được thu gom như thế nào mà không bị lẫn, xước hoặc mất chi tiết?
Các biện pháp khả thi bao gồm bố trí chốt đẩy cân bằng, tác động của tấm tháo, độ dốc được kiểm soát, xử lý bề mặt, thu hồi bằng chân không và thu gom bằng robot. Lựa chọn đúng phụ thuộc vào hình học và vật liệu; không có phương pháp tháo khuôn nào là vượt trội một cách phổ quát.
Điện tích tĩnh có thể khiến các chi tiết nhựa rất nhỏ bám vào khuôn, chốt đẩy hoặc bề mặt bao bì. Trong tình huống đó, vấn đề đúc tưởng như vậy thực ra có thể là vấn đề xử lý. Khay thu gom, nối đất, luồng khí và hướng sắp xếp bao bì nên được xem xét trước khi bắt đầu sản xuất.
Hành vi Vật liệu Thay đổi Chiến lược Chế tạo Khuôn
Việc chọn vật liệu ảnh hưởng đến nhiều thứ hơn là các đặc tính cuối cùng của chi tiết. Nó thay đổi cách khuôn phải quản lý dòng chảy, nhiệt, độ co ngót, độ mài mòn, tháo khuôn và kiểm tra kích thước.
Các polyme có độ chảy cao có thể giúp lấp đầy các đường dẫn hẹp, nhưng chúng có thể làm cho ba via, vết tích cổng và định hướng phân tử trở nên quan trọng hơn. Các loại nhựa gia cường có thể cải thiện độ cứng trong khi làm tăng mài mòn dụng cụ và làm cho co rút theo hướng rõ rệt hơn. Các polyme hút ẩm cần được sấy khô có kiểm soát vì độ ẩm có thể làm thay đổi ngoại quan, độ bền và độ ổn định của quá trình.
Quyết định về vật liệu cần được kiểm tra dựa trên bộ yêu cầu đầy đủ:
- Kích thước chức năng và độ khớp lắp ráp
- Khả năng chịu nhiệt độ và hóa chất
- Yêu cầu về mài mòn, ma sát hoặc mỏi
- Hành vi co rút và định hướng
- Ngoại quan hoặc hiệu suất quang học
- Độ nhạy cảm với sấy khô và xử lý
- Nhu cầu kiểm tra và tài liệu
Đối với các polyme kỹ thuật nhạy cảm, quá trình nên tránh thời gian lưu trú không cần thiết và các vùng chết trong hệ thống cấp liệu. Các chi tiết trong suốt thêm một lớp phức tạp khác: độ hoàn thiện lòng khuôn, kiểm soát nhiễm bẩn, vị trí đường hàn và điều kiện kiểm tra có thể quan trọng không kém áp suất điền đầy danh nghĩa.
Trình tự Đánh giá Thiết kế Thực tiễn
1. Tách biệt Kích thước Chi tiết khỏi Kích thước Đặc trưng
Ghi lại xem thách thức là khối lượng tổng thể, thành mỏng, lỗ siêu nhỏ, kết cấu bề mặt tinh xảo hay giao diện nhạy cảm với dung sai. Một chi tiết lớn hơn có các đặc trưng siêu nhỏ có thể cần kiến trúc dụng cụ khác với một linh kiện thu nhỏ thực sự.
2. Thiết lập Chiến lược Đo lường
Xác định các chuẩn, kích thước tới hạn, điểm lấy mẫu và phương pháp đo. Độ không đảm bảo đo cần được xem xét trước khi công bố dung sai chặt, không phải sau khi lần thử đầu tiên tạo ra các báo cáo mâu thuẫn.
3. Build the Flow and Venting Concept
Choose a gate location, identify likely last-fill zones, and decide how gas can escape. When flow behavior remains uncertain, simulation or a staged trial is more useful than premature steel adjustment.
4. Design for Release and Collection
Review draft, core retention, ejector access, surface finish, static behavior, and packaging orientation as one handling chain. A successful shot is not useful if the component is damaged or lost immediately afterward.
5. Make the First Trial Answer the Hard Questions
The initial trial should test the assumptions carrying the most risk: filling of the critical feature, flash control, part release, cavity balance, and measurement repeatability. Confirming only that polymer enters the cavity does not prove the tool is ready for stable production.
Rộng hơn Ép Phun Vi Mô page explains how tooling, molding, handling, and metrology fit together. This article focuses specifically on the mold decisions that determine whether those capabilities can be applied consistently.
Các câu hỏi thường gặp
Are Micro Injection Molds Only Used for Very Small Parts?
No. They can also form micro-scale channels, ribs, optical textures, holes, or other precision features on larger components. The tooling strategy depends on the smallest functional feature and its required repeatability, not only on total part weight.
What Is Usually the First Tooling Risk to Review?
Filling and air evacuation are early priorities because narrow flow paths can freeze quickly and trapped gas can prevent complete replication. Gate position and venting should be understood before cosmetic details are finalized.
Can a Standard Mold Design Simply Be Scaled Down?
Not reliably. Scaling changes the relationship between runner volume, cavity volume, heat transfer, vent dimensions, ejection force, and measurement resolution. Familiar design principles still apply, but their acceptable limits must be reassessed.
Should Material Selection Happen Before Mold Design?
The two decisions should develop together. Polymer behavior affects flow, shrinkage, wear, drying, and release, while mold geometry determines how those behaviors appear in the finished component.
What Should a Buyer Provide for an Initial Review?
Provide the 3D model, 2D drawing, material or material family, expected volume, critical dimensions, operating environment, appearance requirements, and known assembly or inspection constraints. These details help separate tooling risks from material, process, and measurement risks.