
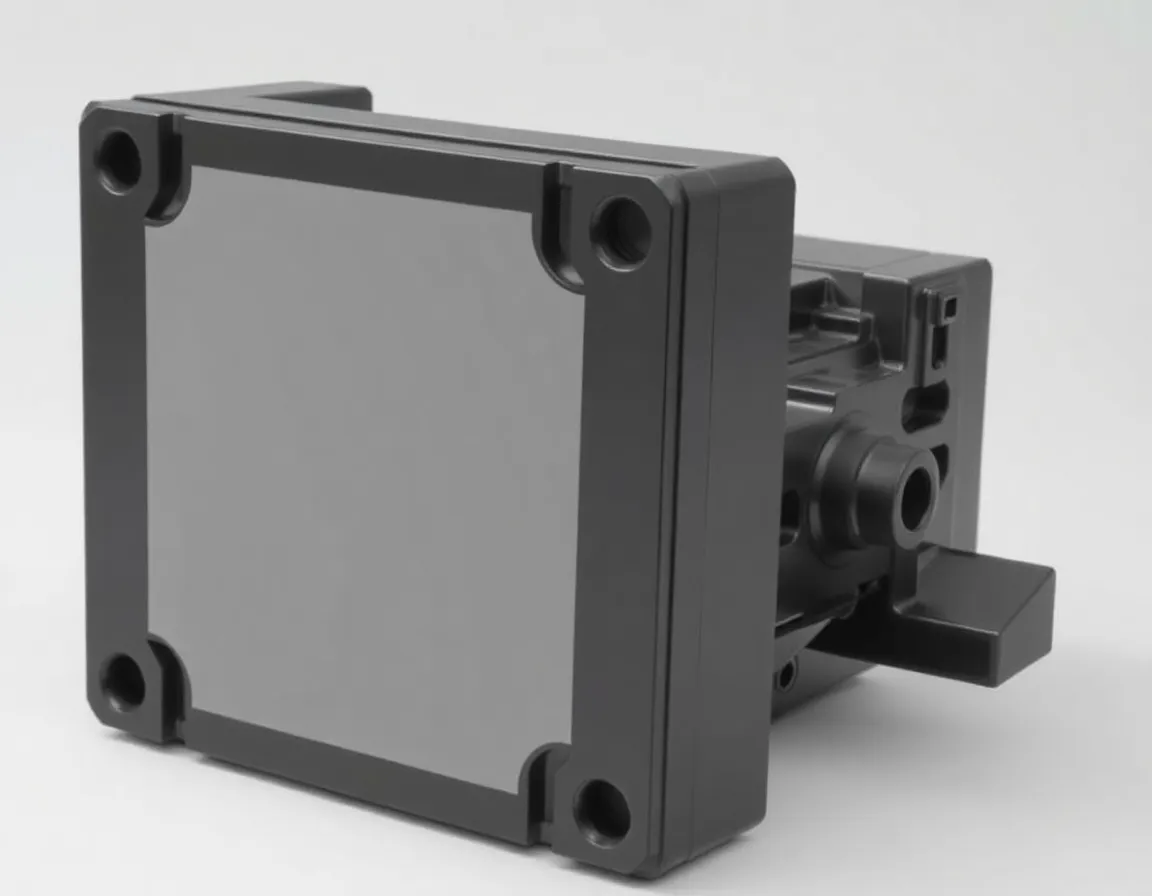
Giriş: Telekomünikasyon Muhafazalarında Hassasiyetin Kritik Rolü
Telekomünikasyon sektörü, basit bir cep telefonu görüşmesinden küresel finans piyasalarına güç veren karmaşık veri akışlarına kadar her şeyi mümkün kılan, modern dünyanın görünmez omurgasıdır. Bu karmaşık ekosistem içinde, mütevazı plastik muhafaza, basit ambalajdan çok daha kritik bir rol oynar. Hassas elektroniklerin koruyucu zırhı, termal yönetim sistemi ve çoğu zaman elektromanyetik girişime (EMI) karşı ilk savunma hattıdır. 5G, IoT ve uç bilişim, daha küçük, daha güçlü ve daha dayanıklı cihazlara olan talebi artırdıkça, telekomünikasyon plastik muhafaza kalıplama süreci temel bir imalat adımından yüksek hassasiyetli bir mühendislik disiplinine dönüşmüştür. Kötü kalıplanmış bir muhafaza, sinyal bozulmasına, aşırı ısınmaya ve cihazın felaketle sonuçlanan arızasına yol açabilir. Bu makale, dünya standartlarındaki kalıplama operasyonlarını ortalama olanlardan ayıran ve muhafazalarınızın telekom sektörünün titiz taleplerini karşılamasını sağlayan beş profesyonel sırrı ortaya koymaktadır.
Sır #1: Yüksek Frekans Performansı için Malzeme Seçiminde Ustalaşmak
Kusursuz plastik muhafaza kalıplamasının ilk ve tartışmasız en önemli sırrı makineyle değil, polimer kimyası. ile ilgilidir. Telekomünikasyonda muhafaza pasif bir kabuk değildir; cihazın RF (Radyo Frekansı) performansında aktif bir katılımcıdır. Yanlış malzeme kullanımı sinyal gücünü emebilir, antenlerin ayarını bozabilir veya istenmeyen rezonansa neden olabilir.
Dielektrik Sabiti (Dk) ve Dağılım Faktörünü (Df) Anlamak
Yüksek frekanslı uygulamalar için (1 GHz üzeri), malzemenin Dielektrik Sabiti (Dk) ve Dağılım Faktörü (Df) pazarlık konusu değildir. Düşük Dk, plastiğin elektrik enerjisi depolamamasını sağlar; bu da sinyal yayılımını yavaşlatır. Düşük Df ise malzemenin elektrik enerjisini ısıya dönüştürmemesini sağlar; bu da sinyal kaybına neden olur. Standart ABS veya PC/ABS karışımları dayanıklı olsalar da genellikle zayıf yüksek frekans özelliklerine sahiptir. Bunun yerine profesyoneller özel bileşiklere yönelir:
- LCP (Sıvı Kristal Polimer): Düşük Dk sayesinde yüksek frekans için mükemmeldir, ancak anizotropik olabilir (özellikler yöne göre değişir).
- PPE/PPO (Polifenilen Eter/Oksit): Düşük nem emilimi ile geniş bir sıcaklık aralığında kararlı Dk arasında iyi bir denge sunar.
- PPS (Polifenilen Sülfür): Yüksek sıcaklık direnci ve mükemmel kimyasal direnç sunar, genellikle cam elyaf takviyesiyle kullanılır.
- Modifiye PTFE bileşikleri: Nihai düşük kayıplı seçenek, ancak pahalı ve kalıplanması zor.
Dolgu Maddeleri ve Alev Geciktiricilerin Rolü
Telekom ekipmanları genellikle yüksek ısı üretiminin olduğu dar alanlarda bulunur. Bu nedenle alev geciktiricilik (UL 94 V-0 derecesi) zorunludur. Ancak halojenli alev geciktiriciler Dk'yı etkileyebilir. Modern kalıplama uzmanları halojensiz alev geciktiriciler kullanır ve bunları mineral dolgu maddeleriyle birleştirir. Bu dolgu maddeleri yalnızca maliyeti düşürmekle kalmaz, aynı zamanda Termal Genleşme Katsayısını (CTE) da düşürerek konnektörlerin lehimlenmesi veya PCB'lerin monte edilmesi sırasında eğrilmeyi önler. Sır, düşme testleri için gereken mekanik dayanım ile sinyal bütünlüğü için gereken elektriksel netliği dengelemektir. Asla yalnızca veri sayfası değerlerine dayanarak malzeme seçmeyin; gerçek kalıplama basınçları ve sıcaklıkları altında RF performansını doğrulamak için her zaman kalıp içi test plakaları talep edin.
Sır #2: Duvar Kalınlığı ve Akış için Kalıp Tasarımını Optimize Etme
Malzeme seçildikten sonra kalıbın geometrisi mükemmellik için savaş alanı haline gelir. Genellikle PCB'ler ve ısı emiciler monte etmek için karmaşık iç kaburgalara sahip olan telekom muhafazalarında, erimiş plastiğin akışı birincil zorluktur. Buradaki sır dengeli dolumdur ve tekdüze cidar kalınlığını.
Çökme İzleri ve Boşluklardan Kaçınma
Çökme izleri kozmetik kalitenin baş belasıdır, ancak telekomda aynı zamanda yapısal bir zayıflıktır. Kalın bölümler (ör. montaj çıkıntıları) ince duvarlardan daha yavaş soğuduğunda, yüzeyde büzülmeye neden olarak ortaya çıkarlar. Profesyonel çözüm uyumlu soğutma kanalları kalıp içindedir. Düz çizgili delinmiş soğutma hatlarının aksine, konformal kanallar 3D baskılı kalıp ekleri kullanarak parçanın konturunu takip eder. Bu, hızlı ve tekdüze soğutma sağlayarak çevrim süresini kısaltır ve farklı büzülmeyi önler.
Yolluk Yerleşimi ve Kaynak Hatları
Yolluk, plastiğin boşluğa girdiği yerdir. Bir telekom muhafazasında, kötü yerleştirilmiş bir yolluk bir weld line—a weak point where two flow fronts meet. If a weld line occurs near a critical mounting hole or an antenna feed point, it can cause mechanical failure or RF leakage. Professionals use Moldflow Analysis (CAE) software to simulate the filling process. The secret is to place gates to push weld lines to non-critical areas or to use overflow wells (small cavities that capture the cold front of the plastic) to eliminate the weld line entirely. For large enclosures, consider sequential valve gating where multiple gates open and close in a controlled sequence to manage weld line placement and reduce injection pressure.
Secret #3: Controlling the Injection Molding Process Parameters
Even the best mold and material will fail if the injection molding machine is not tuned like a fine instrument. The secret to perfect telecommunication plastic enclosure molding lies in the proses penceresi—the specific range of temperatures, pressures, and speeds that yield a consistent, stress-free part.
The Importance of Viscosity and Shear Heat
Telecom materials like LCP and PPS are highly shear-sensitive. If the injection speed is too high, the material degrades due to frictional heat, creating black specks or "burn marks." If it is too slow, the material freezes prematurely, leading to short shots. The professional approach is to use a profiled injection speed. Start slow to allow the plastic to pass through the gate without jetting, accelerate to fill the main cavity quickly, then decelerate at the end to pack out the part without over-packing the gate.
Packing Pressure and Holding Time
Paketleme basıncı, plastiğin soğurken çekmesini telafi etmek için kalıba itilmesini sağlayan basınçtır. Sıkı boyutsal toleranslara sahip (konektör uyumu için genellikle ±0,05 mm) bir telekom muhafazasında, paketleme profili kritik önem taşır. Çok az paketleme çekme izlerine yol açar; çok fazla paketleme ise çapak (ince plastik kanatçıklar) oluşturur ve bunlar ayrılma hattı çevresinde koparak kısa devrelere neden olabilir. Sır, iki aşamalı paketleme profilikullanmaktır: parçayı "paketlemek" için yüksek başlangıç basıncı, ardından kalıbı aşırı zorlamadan teması sürdürmek için daha düşük tutma basıncı. Bu, iç gerilimi en aza indirir; bu da çok önemlidir çünkü gerilim altındaki plastik, lehimleme işleminin ısısına veya dış ortam koşullarına maruz kaldığında çarpılabilir.
Kalıp Sıcaklığı Kontrolü
Standart ürün kalıplamadan farklı olarak, telekom kalıplama genellikle yüksek kalıp sıcaklıkları (80°C ila 140°C) gerektirir. Bu yalnızca kozmetik parlaklık için değildir; polimer zincirlerinin gevşemek için zamanı olmasını sağlayarak moleküler yönlenmeyi ve iç gerilimi azaltır. Yüksek performanslı malzemeler için, çevrim süresini önemli ölçüde artırmadan kusursuz bir yüzey kalitesi elde etmek amacıyla varioterm prosesi (kalıp yüzeyinin hızlı ısıtılması ve soğutulması) kullanmayı düşünün.
Sır #4: Titiz Kalite Güvencesi ve Süreç İçi Denetim Uygulamak
Kusursuz kalıplama yalnızca parçayı üretmekle ilgili değildir; onun kusursuz olduğunu kanıtlamakla ilgilidir. Telekomünikasyon sektöründe, tek bir hatalı muhafaza partisi bir baz istasyonunun veya bir ağ yönlendiricisinin üretimini durdurabilir ve milyonlara mal olabilir. Başarının sırrı, her çevrimi izleyen kapalı döngü kalite sistemi dir.
Otomatik Görüntü Sistemlerinin Kullanımı
Manuel muayene, yüksek hacimli üretim için artık uygulanabilir değildir. Profesyoneller, hat içi otomatik optik muayene (AOI) sistemlerini doğrudan kalıplama hücresine entegre eder. Bu kameralar yüzey kusurlarını, çapakları, çekme izlerini ve renk tutarlılığını milisaniyeler içinde kontrol eder. Daha gelişmiş sistemler, çıplak gözle görülemeyen iç boşluklar için X-ışını muayenesi kullanır.
Boyutsal Doğruluk ve CMM
Bir telekom muhafazasının kritik boyutları (örneğin, montaj çıkıntıları arasındaki mesafe, PCB girintisinin derinliği) doğrulanmalıdır. Bir Koordinat Ölçüm Makinesi (CMM) ilk numune muayenesi için kullanılırken, sürekli üretimin sırrı kalıp içi sensörler (basınç ve sıcaklık dönüştürücüleri) kullanmaktır. Bu sensörler, kavite basıncı hakkında gerçek zamanlı veri sağlar. Basınç, belirlenen "altın profil"den saparsa, makine parçayı otomatik olarak reddeder. Buna İstatistiksel Süreç Kontrolü (SPC). denir. Kavite basınç eğrisini izleyerek, kusurlu parçalar üretmeden önce kalıp aşınmasını ve malzeme parti varyasyonlarını tahmin edebilirsiniz.
EMI Kalkanlama Testi
Birçok telekom muhafazası EMI kalkanlama gerektirir. Bu genellikle plastiğin iç kısmının kaplanması (elektriksiz bakır/nikel) veya iletken contalar kullanılmasıyla elde edilir. Ancak kalıplama prosesi bu katmanların yapışmasını etkiler. Sır, kalıplanmış parçanın yüzey enerjisini (din kalemleri kullanarak) kaplama hattına göndermeden önce test etmektir. Kalıplama prosesi yüzeyde kalıp ayırıcı maddeler bırakırsa, kaplama soyulur. Bu nedenle profesyoneller dahili kalıp ayırıcı maddeler (reçineye karıştırılmış) harici spreyler yerine, tutarlı yapışma sağlar.
Sır #5: Kalıp Sonrası İşleme ve İkincil İşlemler
Kalıplama süreci parçanın çıkarılmasıyla sona ermez. Mükemmelliğin nihai sırrı, parçanın nasıl işlendiği, yolluklarının ayrıldığı ve bitirildiği noktada yatar. Telekom muhafazaları genellikle büyük ve ince cidarlıdır; bu da çıkarıldıktan hemen sonra doğru şekilde işlenmezse çarpılmaya yatkın olmalarına neden olur.
Soğutma Fikstürü
Parça kalıptan çıktığında hâlâ sıcak ve yumuşaktır. Bir konveyör bandına veya gaylord kutusuna bırakılırsa deforme olur. Profesyonel sır, parçayı ortam sıcaklığına soğurken tam nihai boyutlarında tutan bir özel soğutma fikstürü kullanmaktır. Buna "fikstür soğutma" denir ve büyük kapaklar ile taban plakalarında düzlük toleranslarının korunması için esastır.
Robotik Yolluk Ayırma ve Çapak Alma
Manuel yolluk ayırma (lüle ve yollukların çıkarılması) insan hatasına yol açar ve yüzeyi çizebilir. Parçayı kalıptan çıkarmak, yolluğu ayırmak ve parçayı soğutma fikstürüne yerleştirmek için 6 eksenli robotik kol kullanmak sektörün en iyi uygulamasıdır. Robot ayrıca çapak varsa küçük bir fırça veya kriyojenik işlem kullanarak süreç içi çapak alma gerçekleştirebilir.
Ultrasonik Kaynak ve Insert Kalıplama
Many telecom enclosures consist of two halves (top and bottom) that need to be joined to create a sealed, dust-proof and water-resistant unit (e.g., IP65 rating). While screws are common, ultrasonic welding offers a cleaner, more secure seal. The secret to perfect welding is ensuring the enerji yönlendirici (bir yarısındaki üçgen çıkıntı) kusursuz şekilde kalıplanır. Kalıplama işlemi bu çıkıntı üzerinde çökme izleri bırakırsa, kaynak zayıf olur. Ayrıca, dikkate alın insert kalıplama pirinç dişli insertler için. Bu, metal insertin enjeksiyondan önce kalıba yerleştirilmesini içerir. Bu, ısıyla çakmaya göre çok daha güçlü bir bağlantı sağlar ve montaj sırasında plastiğin çatlama riskini ortadan kaldırır.
Ambalajlama ve Temizlik
Son olarak, ambalaj anti-statik ve tozsuz olmalıdır. Telekom elektroniği elektrostatik deşarja (ESD) karşı hassastır. Kalıplanmış plastik, işlem görmezse statik elektrik üretebilir. Sır, reçinede anti-statik katkı maddeleri kullanmak veya parçaları kalıplamadan sonra yüzeysel bir anti-statik sprey ile işlemden geçirmektir. Parçalar, nakliye sırasında çizilmeleri önlemek için tek tek sarılmalı veya köpükle ayrılmalıdır. Medikal sınıf veya üst düzey telekom için, toz parçacıklarının yüzeye gömülmesini önlemek amacıyla temiz oda ortamında kalıplama düşünülmelidir.
Sonuç: Bilim ve Deneyimin Sinerjisi
Kusursuz telekomünikasyon plastik muhafaza kalıplama tesadüfen elde edilmez. İleri polimer bilimi, hassas takım imalatı, veri odaklı süreç kontrolü ve titiz son işlemler arasındaki özenli bir sinerjinin sonucudur. Ana hatlarıyla belirtilen beş sır—malzeme seçimi, kalıp tasarımı, süreç parametresi optimizasyonu, süreç içi kalite güvencesi ve dikkatli elleçleme—güvenilir ağ altyapısının üzerine inşa edildiği sütunlardır. Bu alanlarda ustalaşan üreticiler, yalnızca kusursuz görünen değil, aynı zamanda gerçek dünyanın ısı, nem ve elektromanyetik stresi altında kusursuz performans gösteren muhafazalar üretebilir. Sektör daha yüksek frekanslara (6G) ve daha kompakt tasarımlara doğru ilerledikçe, bu sırlar daha da kritik hale gelecektir. Bu bilgiye yatırım yapan üreticiler sadece plastik kalıplamayacak; küresel bağlantının geleceğini kalıplayacaklar.