
PSU-BASF Ultrason S 2010
Yüksek yoğunluklu çoklu pimli otomotiv konektörlerinde ve sigorta kapsüllemelerinde düşük basınçlı dolumu sağlarken 176°C'lik sarsılmaz ısı sapma direncini korumak, özel bir amorf polimer gerektirir; BASF'nin Ultrason S 2010'u, takviyesiz, orta viskoziteli polisülfon (PSU) matrisi aracılığıyla bunu sağlar. 1,23 g/cm³ yoğunluğa ve 90 cm³/10 dk (360°C/10kg'da) olağanüstü yüksek eriyik hacim hızına (MVR) sahip olan bu standart sınıf, üstün boyutsal kararlılık ve düşük izotropik çekme sağlar. IATF 16949 ve ISO 9001 çerçeveleri altında faaliyet gösteren Jucheng Precision, Ultrason S 2010'un kalıplanması konusunda uzmanlaşmıştır. 35'ten fazla gelişmiş enjeksiyon presi ve beş eksenli CNC ile işlenmiş S136 takımlarıyla desteklenen firmamız, hava tuzaklarını ve kalıntı gerilmeleri ortadan kaldırarak Zeiss CMM ile doğrulanan sıfır kusurlu bileşenler sağlar.
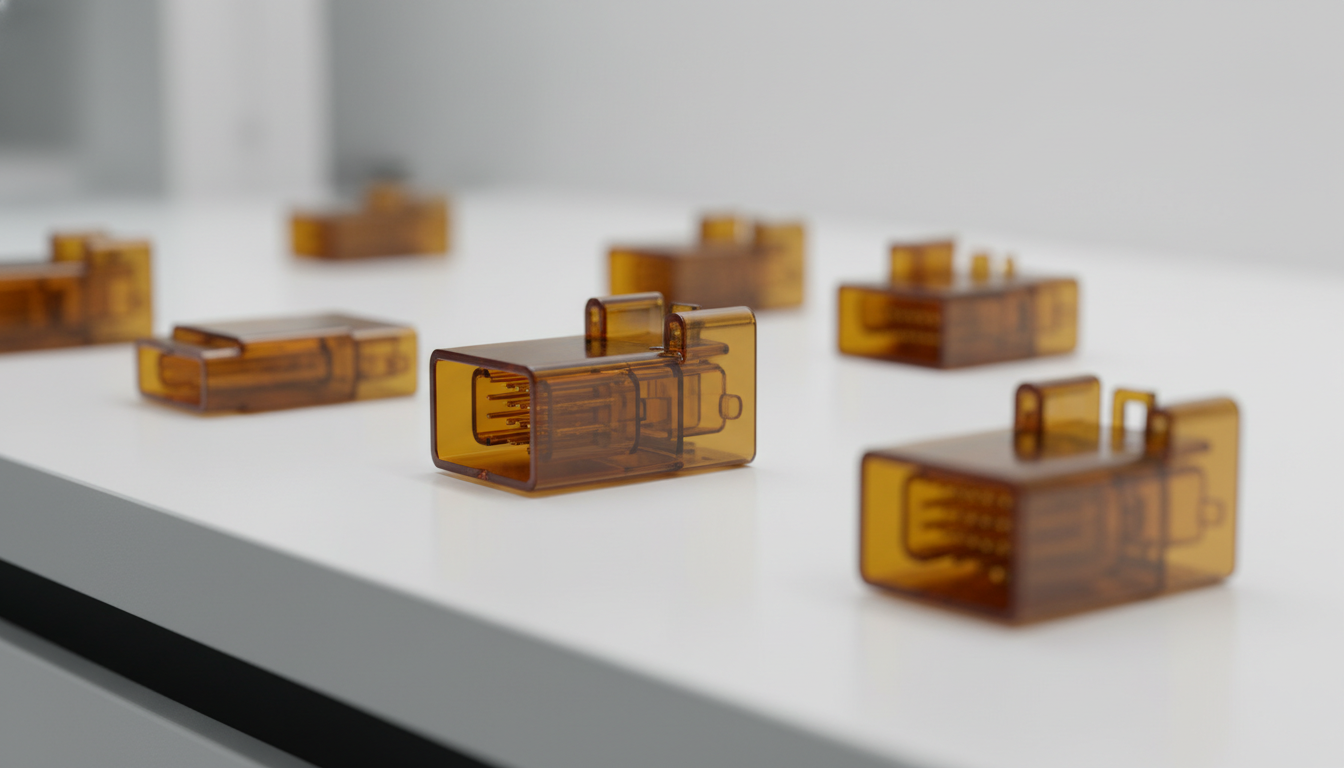
BASF Ultrason S 2010 Yüksek Akışlı ve Rijit Performans Profili
Ultrason® S 2010, BASF tarafından geliştirilen, takviyesiz, orta viskoziteli, standart enjeksiyon kalıplama Polisülfon (PSU) reçinesidir; olağanüstü akışkanlık, üstün termal stabilite ve düşük izotropik çekme sağlamak üzere formüle edilmiştir:
| Fiziksel ve Mukavemet Parametresi | SABIC Ultem 1000 Değeri | Kalıplama ve Son Kullanım Avantajı |
|---|---|---|
| Ultra Yüksek Akışkanlık | MVR 90 cm³/10dk (360°C x 10kg) | Karmaşık ince cidarlı otomotiv elektronik konektörleri ve sigorta kapsüllemelerinin düzgün, düşük basınçlı kavite dolumuyla doldurulmasını sağlar. |
| Dielektrik Dayanımı | 40 kV/mm (IEC 60243-1) | Üstün elektriksel yalıtım direnci ve ark izleme direnci sunarak güç sistemlerinde voltaj kaçaklarını önler. |
| Termal Sapma | HDT A 176 °C (DAM @ 1,80 MPa) | Otomotiv kaput altı ve beyaz eşya muhafazalarında yüksek termal gerilim altında mekanik özellikleri ve şekli korur. |
Kolay Akışlı Ultrason S 2010 için Proses ve Akış Konfigürasyonları
Amorf yapısı ve olağanüstü eriyik akış indeksi ile Ultrason S 2010, karmaşık yapısal kalıplar için son derece uygundur:
| Kalıplama Teknolojisi Sınıfı | Proses Uyumluluğu ve Operasyonel Detaylar |
|---|---|
| Otomotiv Sigorta Kapsüllemeleri | Mükemmel. Yüksek sıcaklıklı otomotiv sigorta muhafazaları, kaput altı mikro sensörler ve elektrik rölesi muhafazaları için tamamen optimize edilmiştir. |
| Yüksek Yoğunluklu Çoklu Pimli Konektörler | Mükemmel. Düşük doğrusal termal genleşme ve standart kolay akış özellikleri, çoklu boşluklu mikroelektroniklerin otomatik, yüksek verimli çıkarılmasına olanak tanır. |
| Yüksek Isıya Dayanıklı Cihaz Bileşenleri | İyi. Üstün boyutsal kararlılık, düşük gaz çıkışı ve mükemmel yüksek sıcaklık sürünme direnci yapısal bozulmayı önler. |
PSU-BASF Ultrason S 2010 Yüksek Hızlı Akış ve Çapak Önleme Matrisi
Ultrason S 2010 gibi amorf yüksek akışkanlığa sahip bir polimerin kalıplanması, çapaklanmayı önlemek için ayırma hattı boşluklarının sıkı kontrolünü ve yüksek kalıp sıcaklıklarını gerektirir:
Mikron Düzeyinde Çapak Kontrolü (Takım Hassasiyeti)
Ultrason S 2010 yüksek kayma altında aşırı akışkanlık (MVR 90) sergilediğinden, erimiş reçine küçük kalıp boşluklarına kolayca sızabilir ve ayırma hattı çapağına neden olabilir. Jucheng'in takım bölümü, mikro toleranslara ulaşmak için 5 eksenli CNC makineleri kullanır ve birinci sınıf S136 paslanmaz çelik kalıp boşluğu bloklarında kalıp ayırma boşluklarını kesinlikle 0,005 mm içinde tutar.
Üniform Sıcaklık Kontrol Matrisi
Kalıp sıcaklıklarını basınçlı yağ sıcaklık kontrol cihazları kullanarak 140°C–180°C (284°F ila 356°F) arasında tutuyoruz. Yüksek kalıp sıcaklıkları yüzey parlaklığını en üst düzeye çıkarır, kaynak hatlarını azaltır ve iç kalıplama gerilmelerini en aza indirerek pürüzsüz ve gerilmesiz bir yüzey sağlar.
Nem Alıcı Kurutma Protokolü (Hidroliz Önleme)
PSU yüksek oranda higroskopiktir. Nem, kozmetik çatlaklara, kabarcıklara ve şeffaf optik kalitenin kaybına neden olur. Hammaddeyi 130°C–140°C (266°F ila 284°F) sıcaklıkta 3–4 saat boyunca kurutucu hazneli kurutucularda kurutuyor, optimum moleküler bağları sağlamak için nemi kesinlikle %0,05'in altında tutuyoruz.
Amorf İzotropik Büzülme Kontrolü
Amorf matrisi nedeniyle Ultrason S 2010 düşük ve son derece homojen bir çekme sergiler (paralel %0,68 ve dik %0,72). 5 eksenli CNC makinelerimizde hassas çekirdek ve boşluk bloklarını işliyor, kalıplanan parçaların tamamen düz ve çarpılmadan üretilmesini sağlıyoruz.
PSU-BASF Ultrason S 2010 için Temel Uygulama Alanları
- Otomotiv Elektrikli & Aktarma Organları (IATF 16949): Yüksek sıcaklık sigorta kapsüllemeleri, çoklu pimli elektrik konektörleri, kaput altı sensör muhafazaları, far düzenekleri ve ısıtma sistemi konektörleri.
- Elektrik ve Akıllı Şebeke Mühendisliği: Yüksek gerilim devre kesicileri, klemens blokları, elektrik rölesi muhafazaları, anahtar bileşenleri ve bobin makaraları.
- Tüketici ve Ev Ürünleri: Yeniden kullanılabilir ev tipi kahve makinesi adaptörleri, buhara dayanıklı kapaklar, gıda ambalajı kapakları ve bulaşık makinesi yapısal parçaları.
Özellikler
| Yoğunluk | 1.23 - 1.24 g/cm³ |
| Eriyik Hacim Akış Hızı (MVR) (360°C/10,0kg) | 90 cm³/10dk |
| Çekme Modülü (23°C) | 2.550 MPa |
| Akma Noktasındaki Çekme Gerilmesi (23°C) | 75 MPa |
| Akma Noktasındaki Çekme Uzaması (23°C) | 6 % |
| Eğilme Dayanımı (23°C) | 124 MPa |
| Eğilme Modülü (23°C) | 2.600 MPa |
| Izod Çentikli Darbe Dayanımı (23°C) | 5,5 kJ/m² |
| Charpy Çentikli Darbe Dayanımı (23°C) | 5,5 kJ/m² |
| Camsı Geçiş Sıcaklığı (Tg) | 187 °C |
| Isı Sapma Sıcaklığı (HDT @ 1,80 MPa / HDT A) | 176 °C |
| Karşılaştırmalı Takip Endeksi (CTI) | 125 V |
| Dielektrik Dayanımı | 40 kV/mm |
| Hacim Direnci | 1.0E+13 Ohm-cm |
| Doğrusal Kalıp Çekmesi (Paralel) | 0.68 % |
| Doğrusal Kalıp Çekmesi (Normal) | 0.72 % |
| Maksimum Parça Boyutu | 1000 x 800 mm |
| Minimum Parça Boyutu | 1 x 1 mm |