
PA-BASF Ultramid A3EG10
Aşırı mekanik gerilime ve yüksek yorulma yüklerine maruz kalan yapısal bileşenlerde döküm çinko ve yapısal alüminyum alaşımlarının yerine kullanılan BASF'nin Ultramid A3EG10'u, ödün vermeyen bir çözüm sunar. Bu cam elyaf takviyeli poliamid 66 (PA66-GF50) türü, 230 MPa'lık muazzam bir kuru-kalıplanmış (DAM) çekme dayanımı ve 16.500 MPa'lık elastik modül ile plastik yapısal performansın sınırlarını zorlar. ISO 9001 ve IATF 16949 sertifikalı bir üretici olan Jucheng Precision'da, Ultramid A3EG10'un yüksek hassasiyetli kalıplanması konusunda uzmanız. 5 eksenli CNC ile işlenmiş H13 çelik kalıplar kullanarak, anizotropik çekmesini (%0,3 paralel, %0,7 dik) kontrol ediyor ve yüzeyde elyaf yüzmelerini önlüyor, Zeiss CMM ile doğrulanan sıfır kusurlu yapısal parçalar sağlıyoruz.
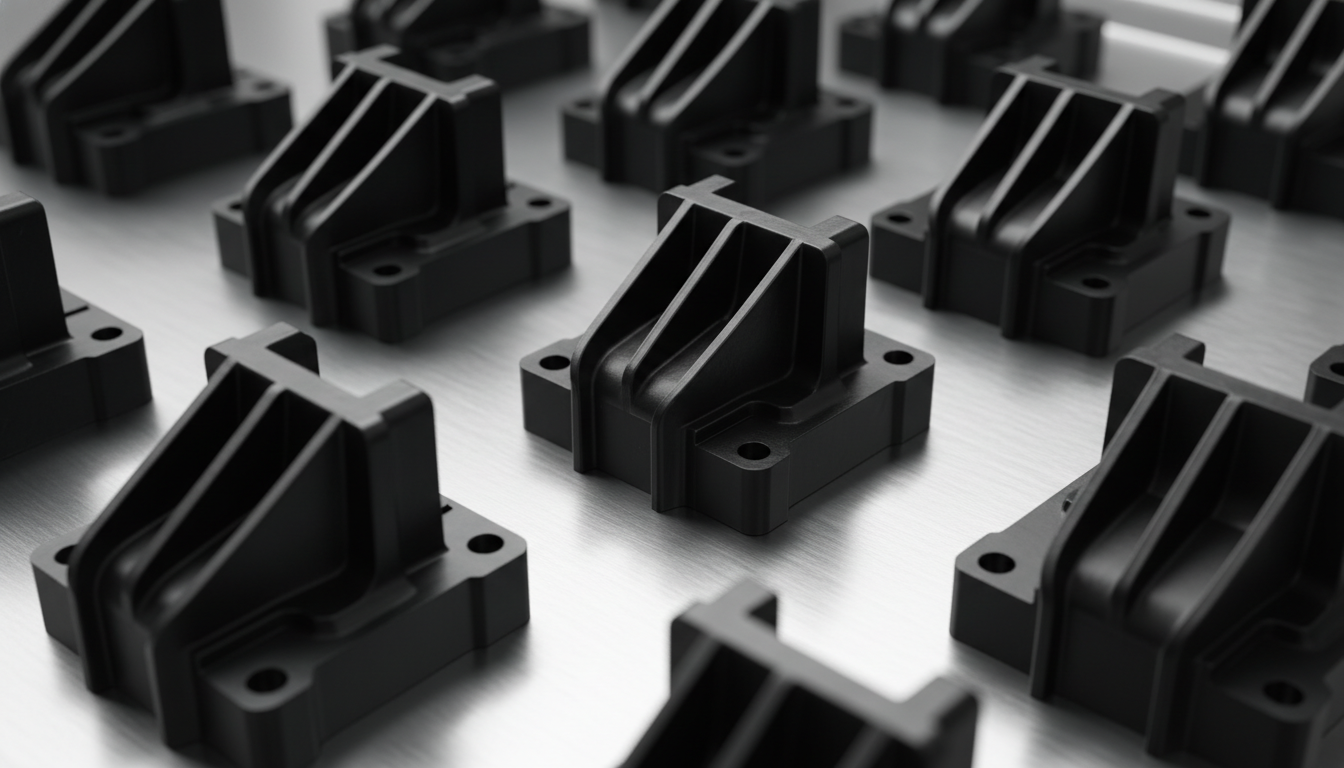
Ultramide A3EG10 Mekanik Sertlik ve Aşırı HDT Profili
Ultramid® A3EG10, BASF tarafından geliştirilen, ISO/ASTM standartları altında üstün mukavemet, maksimum rijitlik ve mükemmel ısı direnci sağlamak üzere formüle edilmiş, cam elyaf takviyeli yarı kristalin PA66 enjeksiyon kalıplama sınıfıdır:
| Fiziksel ve Mukavemet Parametresi | Ultramid A3EG10 Değeri (DAM / ISO) | Metal Yerine Geçme Avantajı |
|---|---|---|
| Yapısal Rijitlik | Çekme Modülü 16.500 MPa / Mukavemet 230 MPa | Metal ile eşleşen modül ve sürünme direnci sunarak döküm çinko ve yapısal alüminyumun yerini almasını sağlar. |
| Isı Sapma Sıcaklığı (HDT) | 250 °C (DAM @ 1,80 MPa) | Yüksek ısılı motor ortamlarında sürekli termal yük altında üstün yapısal sertliği ve şeklini korur. |
| Kristallik Boyutsal kararlılık | Su Emme %1,91 (Denge Bağıl Nem) | Standart PA66'ya kıyasla mükemmel boyutsal kararlılık sağlayarak düşük genleşme değişkenleri sunar. |
GF Ultramid A3EG10 için Yapısal Proses Konfigürasyonları
Yüksek moleküler yönlenme ve aşırı cam elyaf takviyesi ile Ultramid A3EG10 yapısal konfigürasyonları destekler:
| Kalıplama Teknolojisi Sınıfı | Proses Uyumluluğu ve Operasyonel Detaylar |
|---|---|
| Yapısal Braket Kalıplama | Mükemmel. Yüksek mukavemetli motor takoz braketleri, yapısal soğutma çerçeveleri ve ağır hizmet tarım makinesi bağlantıları için tamamen optimize edilmiştir. |
| Ağır Hizmet Tipi Endüstriyel Muhafazalar | Mükemmel. Yüksek basınçlı su pompası muhafazaları, kimyasal vana gövdeleri, elektrikli alet çerçeveleri ve ağır endüstriyel dişli kutuları için idealdir. |
| Insert ve Bağlantı Elemanı Kalıplama | Mükemmel. Yüksek çekme dayanımı ve modül, metal pirinç dişli insertlerin, cıvataların ve montaj flanşlarının kapsüllenmesi için idealdir. |
Yüksek Dolgulu GF Aşınma ve Çekme Matrisi
Ultramid A3EG10 gibi ultra yüksek ısıya dayanıklı, cam elyaf takviyeli PA66'nın kalıplanması, sıkı kalıp sıcaklığı kontrolü ve aşındırıcı aşınmanın önlenmesini gerektirir:
Yüksek Aşındırıcı Takım Aşınmasının Kontrolü
kısa cam elyaf, yüksek enjeksiyon basınçları ve yüksek eriyik viskozitesi altında agresif bir öğütücü ajan görevi görür. Jucheng'in takım bölümü, 52 HRC'ye ısıl işlem uygulanmış birinci sınıf sertleştirilmiş takım çeliği (H13 veya S136) ile kalıplar inşa ederek, kalıp ömrünü garanti altına almak için nitrürleme veya PVD aşınmaya dayanıklı seramik kaplamalarla birleştirerek kavite erozyonunu önler.
Çarpmasız İzotropik Çekme Kontrolü
cam elyaf nedeniyle, Ultramid A3EG10 akış yönünde son derece düşük (%0,30) ancak akışa dik yönde daha yüksek (%0,70) çeker. Hassas kalıp kavitelerini kesmek ve basınçlı su kontrol cihazlarıyla yönetilen soğutma yollarını dengelemek için 5 eksenli CNC makineleri kullanıyoruz; böylece dengesiz termal büzülme ve yapısal çarpmayı önlüyoruz.
Su Isıtmalı Kalıp Sıcaklık Matrisi (Kristalleşme Kontrolü)
Basınçlı yağ/su sıcaklık kontrol cihazları kullanarak kalıp sıcaklıklarını 80°C–120°C'de tutuyoruz. Yüksek kalıp sıcaklıkları yüzey parlaklığını en üst düzeye çıkarır, kaynak çizgilerini azaltır ve yüzey cam elyaflarının yüzeye çıkmasını önleyerek pürüzsüz ve elyafsız bir yüzey sağlar.
Kurutucu Kurutma ve Uçucu Madde Tahliyesi
Ham reçineyi kurutuculu hazne kurutucularında 80°C–100°C (176°F–212°F) sıcaklıkta 4–6 saat kurutuyoruz. Bu, yüzey sıçramasını ortadan kaldırır ve kaynak çizgisi mikro boşluklarını önler; iç nemi kesinlikle %0,10'un altında (ağır yük parçaları için ideal olarak <%0,08) tutar. Yüksek eriyik çalışmaları sırasında gazı tahliye etmek için ayırma hatları boyunca hassas havalandırma yuvaları (0,015 mm derinlik) açılır.
PA-BASF Ultramid A3EG10 için Temel Uygulama Alanları
- Otomotiv Güç Aktarma Organları ve Braketler (IATF 16949): Yüksek mukavemetli motor takoz braketleri, radyatör su depoları, yapısal soğutma çerçeveleri, yağ karterleri ve gaz pedalları.
- Ağır Sanayi ve Elektrikli El Aletleri: Profesyonel elektrikli el aleti gövdeleri, düşmeye dayanıklı daire testere çerçeveleri, kimyasal pompa çarkları, dinamik konveyör ruloları ve endüstriyel dişli kutuları.
- Akıllı Şebekeler ve Elektrik Altyapısı: Ağır hizmet tipi yüksek gerilim devre kesicileri, klemens blokları, elektrik şalt ekipmanı braketleri ve akıllı şebeke sayaç çerçeveleri.
Özellikler
| Yoğunluk | 1.56 g/cm³ |
| Erime Sıcaklığı | 260 °C |
| Çekme Modülü (DAM) | 16.500 MPa |
| Çekme Modülü (Koşullandırılmış) | 11.500 MPa |
| Kopmada Çekme Gerilmesi (DAM) | 230 MPa |
| Kopmada Çekme Gerilmesi (Koşullandırılmış) | 160 MPa |
| Eğilme Dayanımı (DAM) | 350 MPa |
| Eğilme Modülü (DAM) | 15.000 MPa |
| Charpy Çentikli Darbe Dayanımı (23°C) | 11 kJ/m² |
| Su Emme (Denge, Bağıl Nem) | 1.9 % |
| Isı Sapma Sıcaklığı (HDT @ 1,80 MPa, DAM) | 250 °C |
| Doğrusal Kalıp Büzülmesi (Akış Yönü) | 0.3 % |
| Doğrusal Kalıp Çekmesi (Enine Yön) | 0.7 % |
| Maksimum Parça Boyutu | 1000 x 800 mm |
| Minimum Parça Boyutu | 1 x 1 mm |