
Kalıplanmış bir bileşen fırın testini geçebilir ve yine de sıcak çalışma basıncı altında sızdırmazlığını kaybedebilir. Malzeme kararının, satın alma daha yüksek sıcaklıklı bir reçineyi onaylamadan önce bu farkı açıklaması gerekir. Yüksek sıcaklık plastik malzemesi, veri sayfasında yazılı en yüksek sıcaklığa göre değil, parçanın tolere edemeyeceği arızaya göre seçilmelidir. PEEK, PPS, PEI ve PPSU ısıya dayanabilir, ancak sürekli yüke, buhara, kimyasallara, alev gereksinimlerine ve kalıplama gerilmesine farklı tepki verirler. Doğru seçim, gerçek geometriye kalıplandıktan sonra gerçek görev döngüsünü karşılayan kalitedir.
Bir dakikada karar
- Yüksek sıcaklık, yorulma ve agresif kimya bir arada olduğunda PEEK ile başlayın.
- Boyutsal kararlılık, kimyasal direnç ve üretim ekonomisi baskın olduğunda PPS ile başlayın.
- Alev performansı, sertlik ve öngörülebilir amorf büzülme önemli olduğunda PEI ile başlayın.
- Tekrarlanan buharla sterilizasyon ve darbe direnci spesifikasyonu belirlediğinde PPSU ile başlayın.
Bu makalede:
- Gerçek termal yükü tanımlayın
- Malzeme davranışını karşılaştırın
- Kalıplama kısıtlarını hesaba katın
- Reçineyi arıza moduna göre eşleştirin
- Bir doğrulama planı oluşturun
Tek başına sıcaklık gereksinim değildir
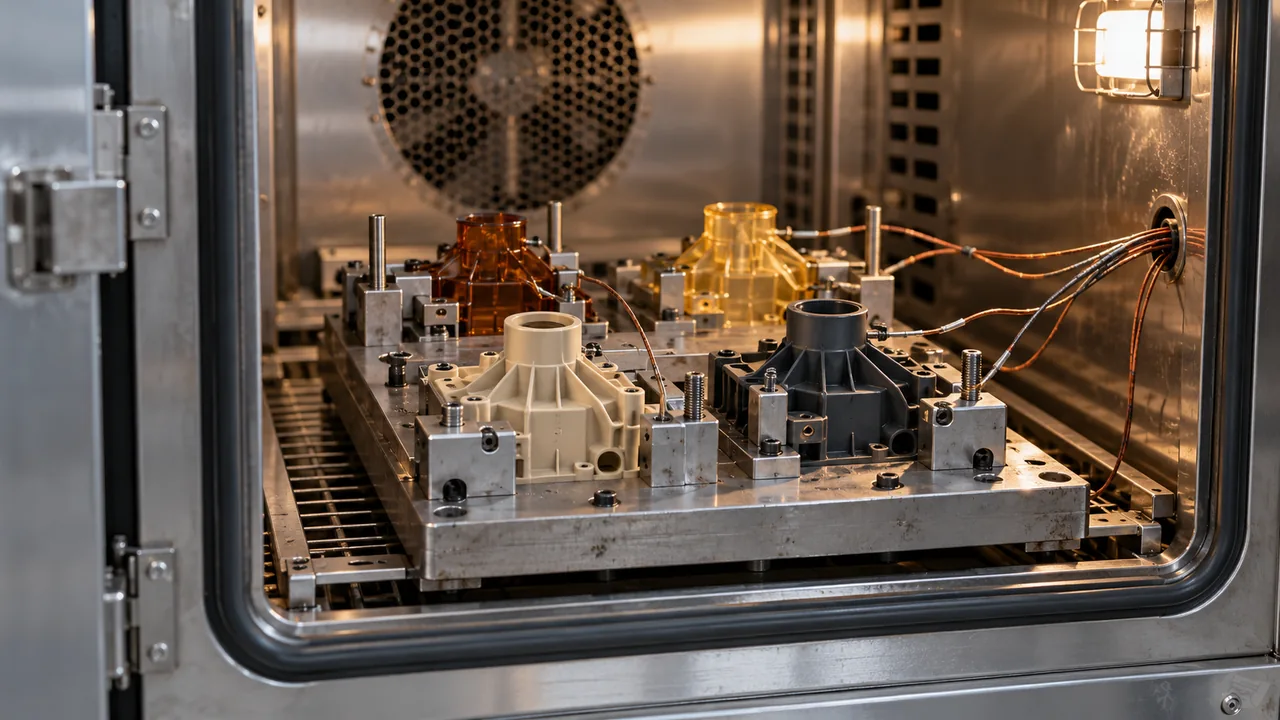
“200°C'de çalışma” eksik bir ifadedir. Mühendisler ayrıca maruz kalma süresine, mekanik gerilmeye, kimyasal temasa, basınca, sterilizasyon yöntemine ve kabul edilebilir özellik kaybına da ihtiyaç duyar. Bir reçine kısa bir termal zirveye dayanabilir ancak sürekli yük altında sünme gösterebilir. Bir diğeri sertliğini koruyabilir ancak kimyasal maruziyet veya tekrarlanan termal çevrimlerden sonra çatlayabilir. Kullanışlı bir termal profil, normal sıcaklığı, zirve sıcaklığı, her seviyedeki süreyi ve maruz kalma sırasında taşınan yükü kaydeder. Bu, zararsız bir temizleme sıçramasını, bir çıkıntıyı gevşetebilecek, bir sızdırmazlık yuvasını bozabilecek veya bağlantı elemanı ön yükünü azaltabilecek sürekli bir durumdan ayırır. Amaçlanan süre ve sıcaklıkta sünme veya gerilme gevşemesi verilerini inceleyin, ardından en kötü geçişi kalıplanmış numunelerde yeniden üretin. Bir valf gövdesi için önemli ölçüm, sıcak basınç tutma sonrası sızdırmazlık yer değiştirmesi olabilir; bir elektriksel destek için ise bağlantı yükü altında korunan boşluk olabilir.
Gereksinimi sürekli sıcaklık, kısa sapmalar ve parçanın en yüksek yükü taşıdığı sıcaklık olarak ayırın. Bu, yaygın bir satın alma hatasını önler: servis ömrünü gerçekte kontrol eden geometriyi veya ortamı göz ardı ederken aşırı bir polimer için ödeme yapmak. Bu gereksinimler, aynı nominal çalışma sıcaklığında bile farklı testler gerektirir. Polimeri seçmeden önce kabul limitini çizime veya doğrulama spesifikasyonuna koyun. Aksi takdirde, iki tedarikçi teknik olarak farklı çözümler teklif ederken her ikisi de belirsiz bir ısı direnci gereksinimini karşıladığını iddia edebilir.
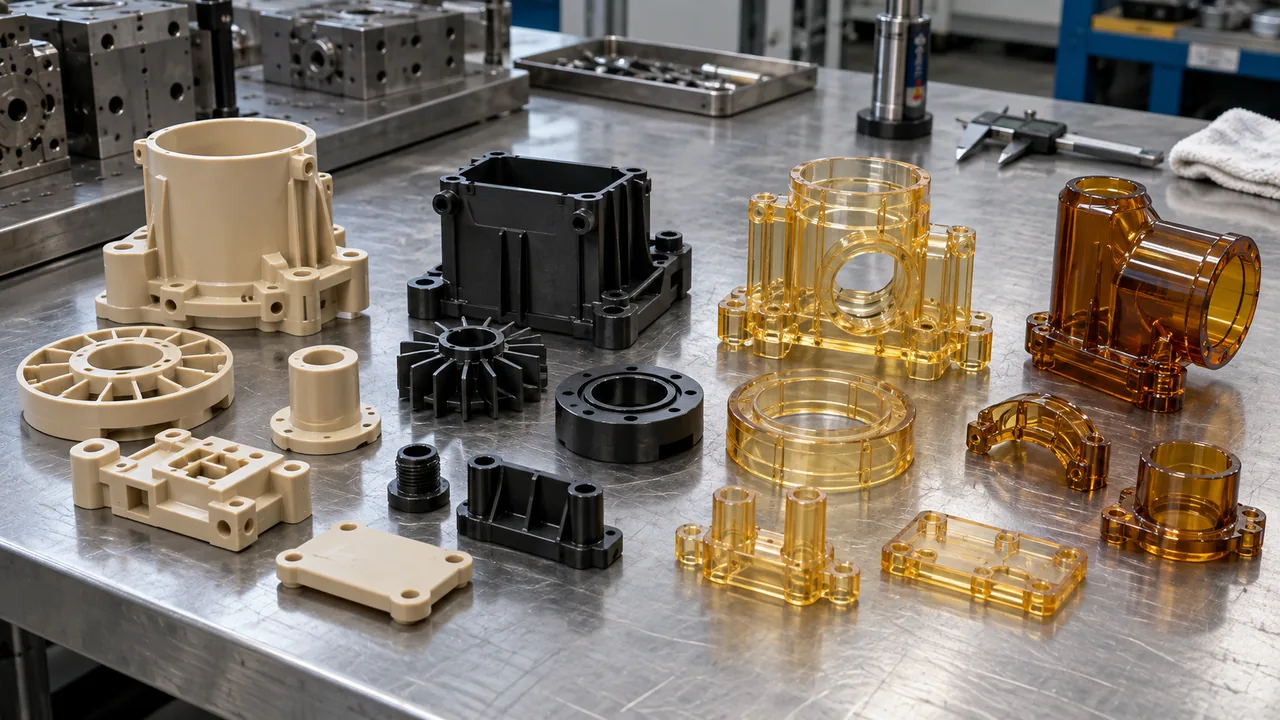
Pratik bir yüksek sıcaklık polimeri karşılaştırması
| Karar faktörü | Muhtemel başlangıç noktası | Hâlâ doğrulanması gerekenler |
|---|---|---|
| Yüksek sıcaklıkta yüksek yük | PEEK veya güçlendirilmiş PEEK | Sünme, elyaf yönelimi ve çentik hassasiyeti |
| Dar toleranslarla kimyasal maruziyet | PPS | Kaynak hattı mukavemeti ve kalıplanmış kristallik |
| Alev, duman ve elektriksel yalıtım | PEI/Ultem | Tam alev sınıfı, et kalınlığı ve kimyasal temas |
| Tekrarlanan buharla sterilizasyon | PPSU veya medikal PEEK | Döngü sayısı, darbe dayanımının korunması ve biyouyumluluk |
Bunlar eleme yönleridir, birbiriyle değiştirilebilir spesifikasyonlar değildir. Tedarikçi sınıf veri sayfasını inceleyin ve kalıplanmış parçaları gerçek yük durumu altında test edin. Polimer ailesi adları, takviye, yağlayıcılar, darbe modifiye ediciler, alev geciktirici paketler ve düzenleyici statüdeki önemli farklılıkları gizler. Karbon dolgulu bir PEEK sınıfı ile dolgusuz bir medikal PEEK sınıfı, kalıplama davranışı açısından genel bir grafikte gösterilen iki aileden daha fazla farklılık gösterebilir. Takım aşınması, doğrulama numuneleri veya uygunluk belgeleri onaylanmadan önce tam üretici ve sınıf kodunu kaydedin. Karşılaştırmayı kısa liste olarak kullanın, ardından her adayı diskalifiye edebilecek özellikleri inceleyin. Bir alev sınıfı, sınıf, renk ve test edilen kalınlıkla eşleşmelidir; bir medikal reçine tanımı bitmiş bir cihazı onaylamaz. Tedarikçi, yayın tarihi, bölge, birimler ve test yöntemini inceleme kaydında bir arada tutun. Farklı veri sayfası baskılarından alınan değerleri birleştirmek, hiçbir gerçek sınıfın temsil etmediği görünüşte üstün bir malzeme yaratabilir.
Kalıplama penceresi bir malzemeyi eleyebilir
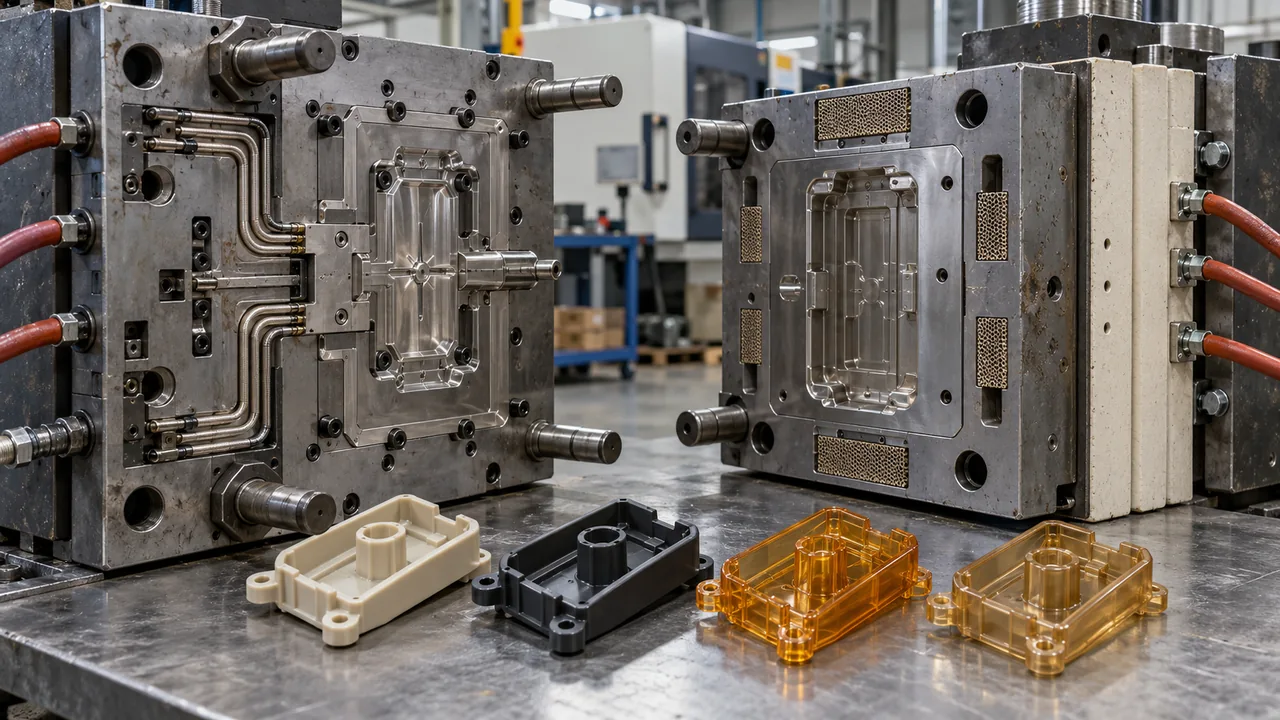
Yüksek performanslı reçineler sıcak bir namludan daha fazlasını gerektirir. Kalıplama takımı yağ ısıtması, ısı yalıtımı, sertleştirilmiş boşluk çeliği, kontrollü kalma süresi ve aşındırıcı dolgulara dayanıklı havalandırma gerektirebilir. Üretim hücresi, kalıp yüzeyini seçilen polimer için yeterince homojen sıcak tutmalı; ancak contaları, plakaları veya yakındaki ekipmanı aşırı ısıtmamalıdır. Yüksek namlu sıcaklığı yalnızca bir gerekliliktir; makinenin ayrıca uygun vida metalurjisine, gerçekçi atış kullanımına ve kararlı kalma süresine ihtiyacı vardır. Küçük bir atışla çalışan büyük bir namlu, polimeri kapıya ulaşmadan yaşlandırabilir; yetersiz güçteki bir ısıtma sistemi ise viskozitede kaymaya yol açar. Teklif incelemesi sırasında namlu boyutunu, sıcak yolluk sınırlarını, kalıp ısıtma kapasitesini ve güvenli temizleme prosedürlerini doğrulayın. Isıl kabiliyetin boşluk yüzeyinde ve tam bir üretim döngüsü boyunca mevcut olup olmadığını sorun.
Malzeme seçiminin bu nedenle Yüksek Sıcaklık Polimer Kalıplama planın içinde yer alması gerekir. Kağıt üzerinde ideal görünen bir sınıf, kalıp ısıl dengeyi sağlayamıyorsa veya parça aşırı kalıp sonrası düzeltme gerektiriyorsa pahalı seçenek haline gelebilir. Sonunda yüksek sıcaklığa ulaşan bir takımın yine de soğuk sürgüleri veya dalgalanan çekirdekleri olabilir. Isınma süresi, yeniden başlatma yönetimi ve aşındırıcı sınıf bakımı, onaylanmış bir parçanın maliyetini etkiler. Bunlar, deneme sırasında enjeksiyon basıncını artırarak telafi edilecek sorunlar değil, çelik kesmeden önce çözülmesi gereken üretim kısıtlarıdır.
Geometri sıralamayı değiştirir
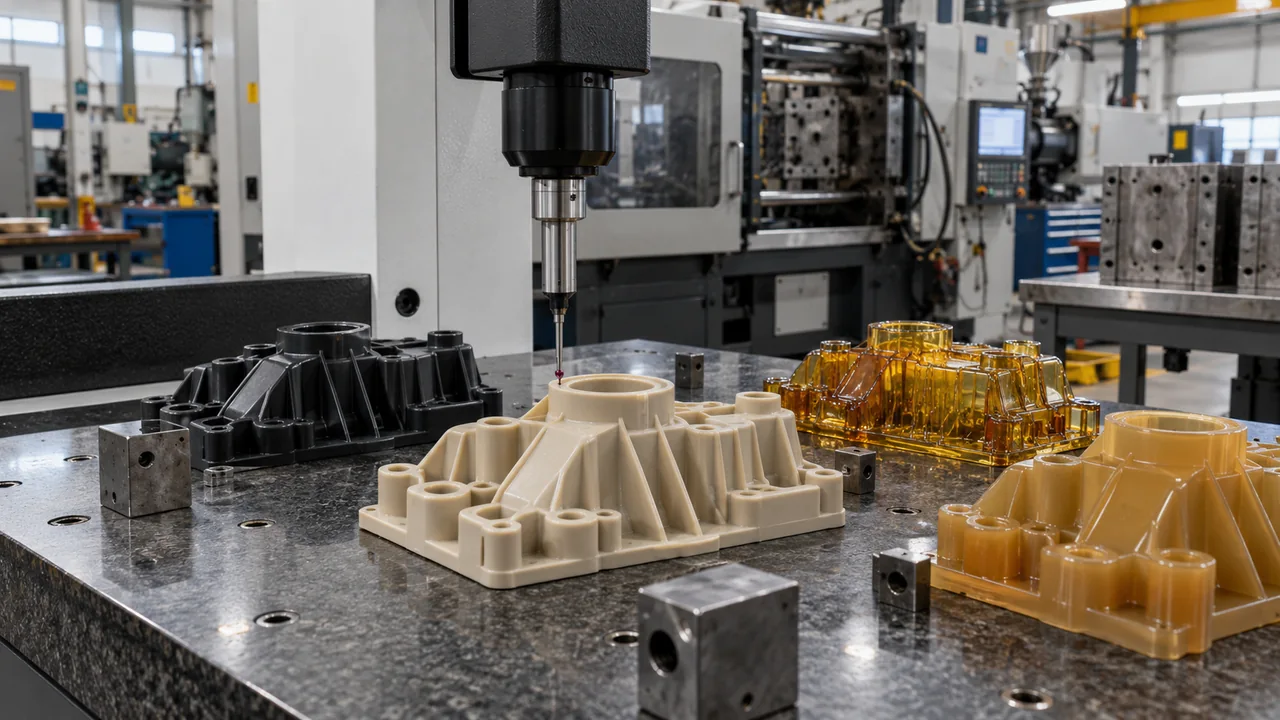
İnce kaburgalar, uzun akış yolları ve ani kalınlık değişimleri, görünürdeki malzeme avantajını tersine çevirebilir. Elyaf dolgulu sınıflar sertliği artırırken anizotropik çekme üretebilir. Yarı kristalin polimerler üstün kimyasal performans sunabilir ancak soğutma ve kristalleşmenin daha sıkı kontrolünü gerektirir. Amorf PEI genellikle daha öngörülebilir şekilde çeker, ancak kalıp içi gerilme kimyasal dayanıklılığı azaltabilir. Akış yönelimi çekmeyi ve takviyeli parça mukavemetini kontrol ettiğinden, malzeme seçimi kapı konumu ve nominal et kalınlığı bilindikten sonra tekrarlanmalıdır. Kupon testini geçen bir reçine, yine de bir çekirdek pimi arkasındaki kaynak hattında veya metal bir insert yakınındaki keskin geçişte başarısız olabilir. Düz plakalara güvenmek yerine ilk kalıplanmış doğrulamada temsili akış uzunluğunu, kaynak hattı konumunu ve yerel yarıçapları kullanın. Kalın bir konumlandırma bossu olan ince bir konektör düşünün: boss farklı şekilde soğur ve delik etrafındaki akış, tam da parçanın yüklendiği yerde bir kaynak hattı oluşturabilir.
Reçineyi sabitlemeden önce kapı konumunu, kaynak hattı yerleşimini, çekme açısını, köşe yarıçaplarını ve elyaf yönelimini değerlendirin. Performans açısından kritik alan kapıdan uzaktaysa veya takviyeli reçine yönlü yükler taşıyacaksa hedeflenmiş bir kalıp akış analizi faydalıdır. Gereksiz kalın bir kesiti azaltmak veya bir kapıyı taşımak, daha yüksek performanslı bir reçine satın almaktan daha fazla güvenilirlik sağlayabilir. Revize edilmiş geometriyi ve aday malzemeyi birlikte karşılaştırın. Malzeme seçimi ve DFM, kritik yük yolları ve datums belirlenene kadar bağlantılı kalmalıdır.
Kabul edilemez arıza türüne göre seçin
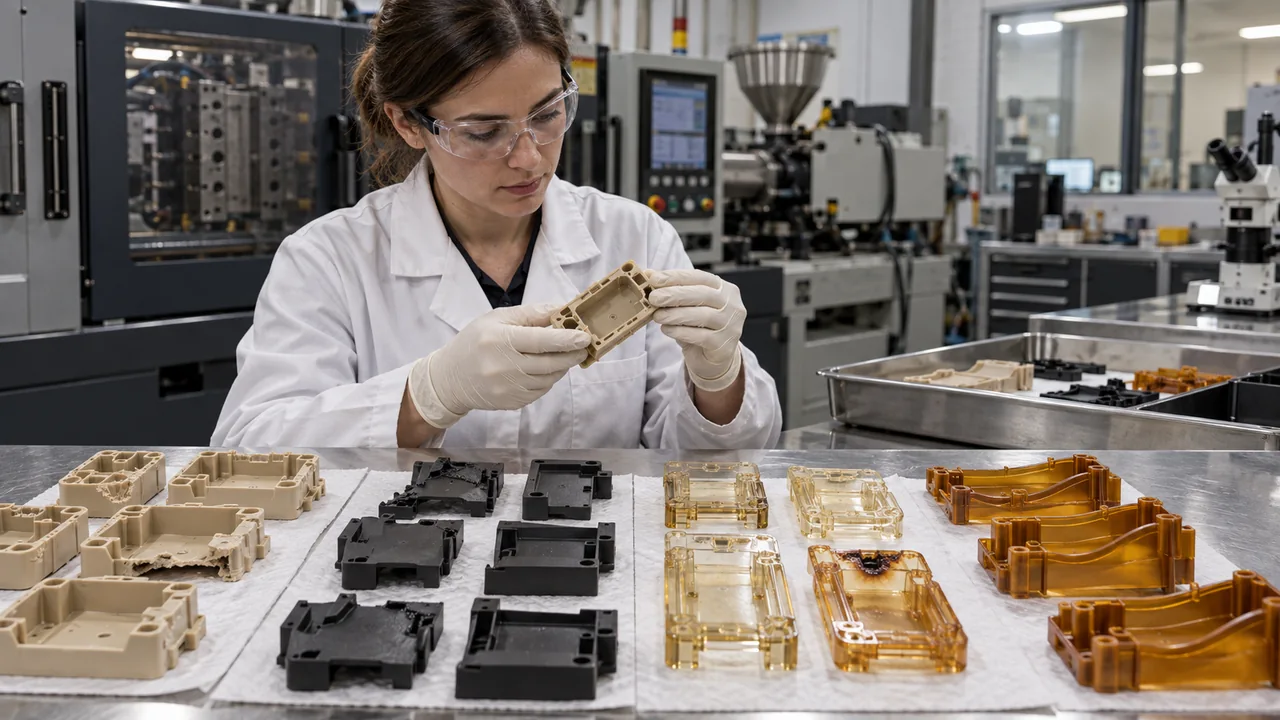
- Sünme veya kenetleme yükü kaybı: oda sıcaklığındaki çekme mukavemetini değil, sıcaklıkta uzun vadeli modülü karşılaştırın. Malzemeleri karşılaştırmadan önce arızaları güvenlik açısından kritik, işlev açısından kritik ve kozmetik olarak sıralayın. Bu, daha ciddi risk uzun vadeli sızıntı veya elektriksel takip iken, renk değişimini çözmek için yüksek sıcaklık sınıfının seçilmesini önler.
- Kimyasal çatlama: tam kimyasalı, konsantrasyonu, sıcaklığı ve uygulanan gerilmeyi test edin. Her yüksek öncelikli arızaya ölçülebilir bir kabul limiti bağlayın, böylece malzeme incelemesi geçti-kaldı kararıyla sonuçlansın. Güvenlik, sızdırmazlık, boyutsal ve görünüm arızalarını ayrı ayrı sıralayın.
- Çarpılma: çekme yönünü, elyaf yönelimini ve kalıp sıcaklığı homojenliğini karşılaştırın. Bir parça bağlantı elemanı yükü taşıyorsa artık kenetleme kuvvetini kaydedin; sıvı aktarıyorsa koşullandırma sonrası sızıntıyı kaydedin; yalıtım sağlıyorsa gerekli elektriksel kabulü kaydedin. Yalnızca çekme çubuklarına güvenmek yerine montajı yeniden üreten testleri seçin.
- Alev uygunluğu: polimer ailesinin yeterli olduğunu varsaymak yerine tam kaliteyi ve test edilen et kalınlığını doğrulayın. Fiziksel olarak sağlam kalan bir polimer, sünme, hareket veya eşleşme arayüzündeki bir değişiklik nedeniyle işlevini yine de yerine getiremeyebilir.
- Sterilizasyon hasarı: gerçek otoklav, gama veya kimyasal döngü sayısını doğrulayın.
Alıcıların malzeme incelemesi için göndermesi gerekenler
3D modeli, çizimi, servis sıcaklığı profilini, mekanik yükleri, kimyasalları, beklenen ömrü, düzenleyici gereklilikleri, yıllık hacmi ve mevcut arıza geçmişini sağlayın. Bir reçine zaten belirtilmişse, tam üretici ve kalite tanımını ekleyin. Bu, kalıplama ekibinin PEEK, PPS ve diğer adayları tek bir ölçülebilir kabul planına göre karşılaştırmasına olanak tanır. Kalifikasyon, yalnızca ilk parça ölçülerinden daha fazlasını içermelidir çünkü kristallik, elyaf yönelimi ve kalıntı gerilme yalnızca tekrarlanabilir bir proses altında stabilize olur. Başlangıçtan, kararlı üretimden ve planlı bir yeniden başlatmadan alınan numuneler, proses penceresinin satın alma tahminleri için yeterince sağlam olup olmadığını ortaya koyar. Bir arızanın malzemeye, takıma veya makine durumuna kadar izlenebilmesi için göz kimliğini ve proses kayıtlarını saklayın. Yalnızca maksimum sıcaklığı değil, sıcaklık-zaman profilini sağlayın ve maksimum gerilmenin ne zaman oluştuğunu belirtin. Temizlik ve bakım sırasında karşılaşılan sıvıları, izin verilen takviyeyi, kritik kaynak hattı konumlarını ve önerilen ölçüm koşulunu ekleyin. Tutarlılığın önemli olduğu durumlarda kararlı üretimden ve yeniden başlatmadan numuneler isteyin. Ortaya çıkan kabul planı, reçine taramasını, ilk parça ölçülerini ve uzun vadeli işlevsel kalifikasyonu birbirinden ayırmalıdır; birini geçmek diğerlerini otomatik olarak kanıtlamaz.
Sıkça sorulan sorular
En yüksek sıcaklığa dayanıklı plastik her zaman en güvenli seçim midir?
Hayır. Sünme, gerilme yığılması, kimyasal etki veya zayıf kalıplanabilirliği çözmeden malzeme ve işleme maliyetini artırabilir. Seçimi tam arıza moduna göre yapın. Önce gerekli işlevi ve kabul sınırını yazın. Doğrulanmış bir marjı olan daha düşük maliyetli bir kalite, montaj dikkate alınmadan seçilen daha yüksek dereceli bir aileden daha iyi bir satın alma tercihi olabilir.
Bir malzeme veri sayfasından onaylanmalı mıdır?
Veri sayfası ön eleme için uygundur. Nihai onay, amaçlanan kalite, geometri ve proses penceresinden kalıplanmış parçaları kullanmalıdır. Tam tedarikçiyi, kaliteyi ve veri sayfası sürümünü kalifikasyon kaydıyla birlikte saklayın. Tipik numune değerleri her üretim parçasını onaylamaz veya test edilmemiş bir malzeme ikamesine izin vermez.
Tek bir yüksek sıcaklık reçinesi her uygulamada metali değiştirebilir mi?
Hayır. Metal ikamesi yük yoluna, sıcaklığa, bağlantı elemanlarına, toleranslara ve çevresel maruziyete bağlıdır. Bileşen bir polimer parça olarak yeniden tasarlanmalı ve doğrulanmalıdır. Sertlik, sünme, bağlantı ve termal genleşmeyi birlikte inceleyin. Polimer geometrisi genellikle metal çizimin doğrudan kopyası yerine kendi yük yolu değerlendirmesine ihtiyaç duyar.