
Premium bir reçineyi onaylamadan önce, düşük maliyetli adayın hangi üretim veya servis testini geçemediğini sorun. Eksik olan bu gereklilik, bir malzeme yükseltmesini savunulabilir kılan şeydir. Birçok kalıplanmış bileşen için PPS vs PEEK, “iyi” ve “daha iyi” bir polimer arasındaki bir yarış değildir. PPS genellikle kimyasala dayanıklı, boyutsal olarak kararlı elektrik ve akışkan taşıma parçaları için ekonomik üretim seçimidir. PEEK, daha yüksek sıcaklık, tokluk, yorulma, aşınma veya sürekli mekanik performans gerçekten gerektiğinde premium değerini kazanır.
Karar haritası:
- Gerçek sıcaklığı ve yükü doğrulayın
- Kimyayı ve nemi kontrol edin
- Et kalınlığını ve akış uzunluğunu gözden geçirin
- Dolgu maddelerini ve çekmeyi hesaba katın
- Toplam nitelikli maliyeti doğrulayın
PPS'nin karşılayamadığı gerekliliği bulun
PPS, servis ortamını karşılıyorsa onunla başlayın. PEEK'e yalnızca ölçülebilir bir gereklilik PPS sınırını aştığında geçin. Örnekler arasında yük altında daha yüksek sürekli sıcaklık, zorlu yorulma ömrü, daha yüksek tokluk, ciddi aşınma veya yalnızca PEEK ailesinde bulunan bir düzenleyici sınıf yer alır. PEEK kararı, PPS'nin karşılayamadığı sayısal bir gerekliliğe, örneğin korunan yük, yorulma çevrimleri veya aşınma oranına bağlanmalıdır. Bu tetikleyici olmadan, premium bir malzeme ölçülebilir fayda olmadan kalıcı şartname maliyetine dönüşebilir. Başarısız olan PPS koşulunu ve PEEK kabul marjını kaydedin. Örneğin, bir konektör muhafazası uygun bir PPS sınıfında ısı ve boyutsal sınırlarını zaten karşılayabilirken, tekrar tekrar yüklenen bir aşınma elemanı farklı bir marj gerektirebilir.
Bu yaklaşım “itibara göre şartname”yi önler. Ayrıca savunulabilir bir satın alma kararı yaratır çünkü premium, test edilebilir bir arıza riskine bağlanır. Teklifleri karşılaştırmadan önce sınırlayıcı gerekliliği yazın. PPS ilgili bir testte başarısız olmadıysa, PEEK gerekli bir yükseltme olarak değil, bir seçenek olarak değerlendirilmelidir. PPS başarısız olduysa, ikame malzemenin aynı koşula karşı test edilmesi için kanıtları koruyun. Dolgusuz, cam dolgulu, karbon dolgulu ve tribolojik sınıflar tek bir aile karşılaştırmasında karıştırılmamalıdır. Takviye, fiyatın yanı sıra sertliği, darbe davranışını, çekmeyi ve elektriksel özellikleri değiştirir. Verileri gözden geçirmeden önce eşdeğer düzenleyici ve takviye durumuna sahip sınıfları kısa listeye alın. Adil bir karşılaştırma, benzer takviye ve amaçlanan kullanıma sahip sınıfları eşleştirir, ardından çekme dayanımını, darbeyi, yorulmayı ve sünmeyi ayırır.
İki malzemenin ayrıldığı yer
| Karar | PPS | PEEK |
|---|---|---|
| Maliyete duyarlı yüksek hacimli parça | Genellikle tercih edilir | Yalnızca performans bunu gerektirdiğinde kullanın |
| Isı altında en yüksek yapısal performans | Uygulamaya bağlı | Daha güçlü başlangıç noktası |
| İnce, sert elektrik bileşenleri | Güçlü aday, özellikle dolgulu tipler | Mümkün ancak aşırı olabilir |
| Aşınma ve yorulma | Kaliteye bağlı | Genellikle tercih edilir |
Kimyasal direnç hâlâ gerçek bir maruz kalma listesi gerektirir
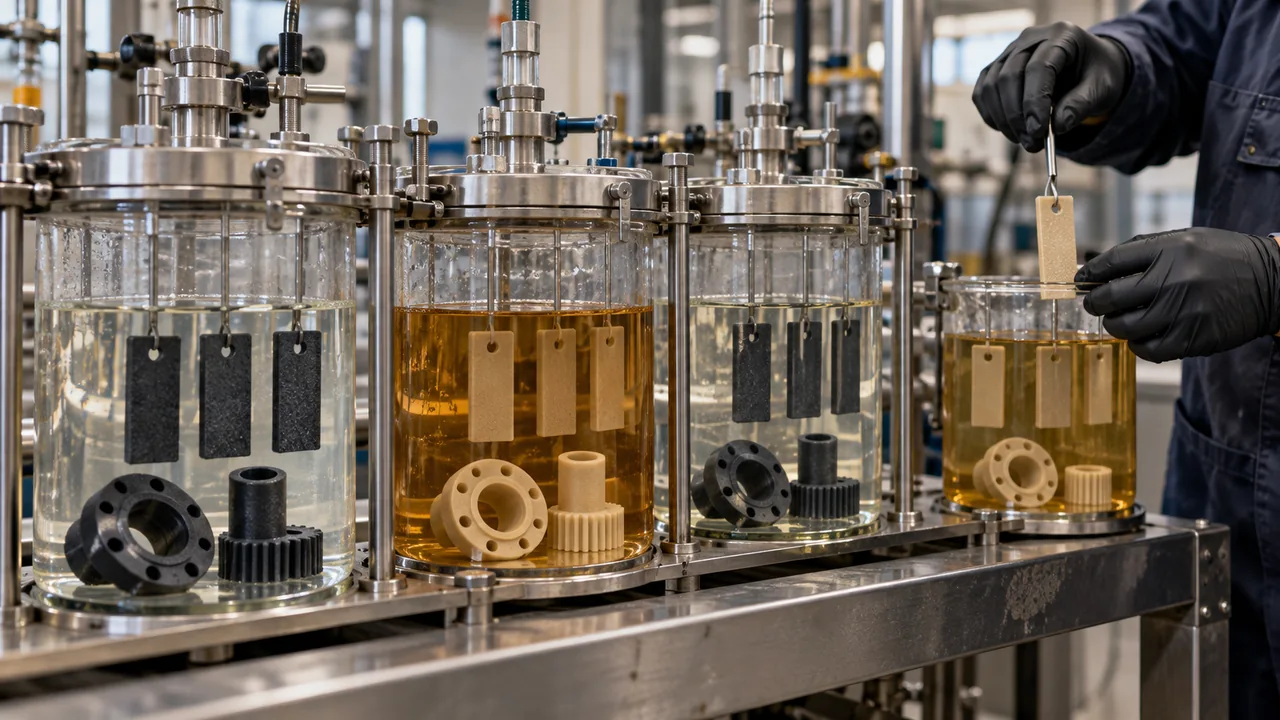
Her iki polimer ailesi de zorlu kimyasal ortamlarda kullanılır, ancak hiçbiri geniş bir “mükemmel” derecelendirmesine dayanarak onaylanmamalıdır. Sıvının adını, konsantrasyonunu, sıcaklığını, temas süresini ve gerilimi belirtin. Parçaya yalnızca bakım sırasında temas edebilecek temizleyicileri, montaj kimyasallarını ve proses sıvılarını ekleyin. Yüksek bir sertlik değeri, çentik veya kaynak hattında zayıf performansla bir arada bulunabilir. Elektriksel davranış da iletken dolgularla değişebilir. Monte edilmiş bileşende hangi özelliğin önemli olduğunu sorun ve ilgili test koşulunda karşılaştırın. Bir sütundaki en iyi veri sayfası girdisi, mutlaka en iyi kalıplanmış parça seçimi değildir. Dişler, pres geçmeler veya aşırı sıkılmış bağlantı elemanları yerel çekme gerilimi eklediğinde kimyasal direnç azalabilir. Sıcaklık ve maruz kalma süresi, PPS ve PEEK davranışını daha da ayırabilir. Komple montajları tam sıvıyla şartlandırın ve ardından mukavemeti, sızdırmazlığı ve boyutları inceleyin. Sıvı taşıma bileşenleri görsel bir daldırma kontrolünden daha fazlasını gerektirir.
Sızdırmaz bir sistem için, polimerin görünür şekilde bozulup bozulmadığından yalnızca değil, geçirgenliği, bitişik contaların basınç altında kalıcı deformasyonunu ve diferansiyel termal genleşmeyi de göz önünde bulundurun. Parçayı basınç veya montaj gerilimi altında test edin, ardından conta davranışını ve korunan boyutları ölçün. Gerçek hizmetin parçası oldukları yerlerde karışımları, kirlenmeyi ve temizlik maddelerini dahil edin. Kimyasal tablolar faydalı tarama araçlarıdır ancak genellikle yüklü kalıplanmış bir özelliği yeniden üretmez. Muhafazakâr bir seçim, test edilmemiş koşulu tanımlar ve genel bir direnç ifadesini satın alma şartnamesine dönüştürmeden önce doğrulama talep eder.
PPS'yi gerekçelendirmek daha kolay olabilir, otomatik olarak kalıplanması kolay değildir
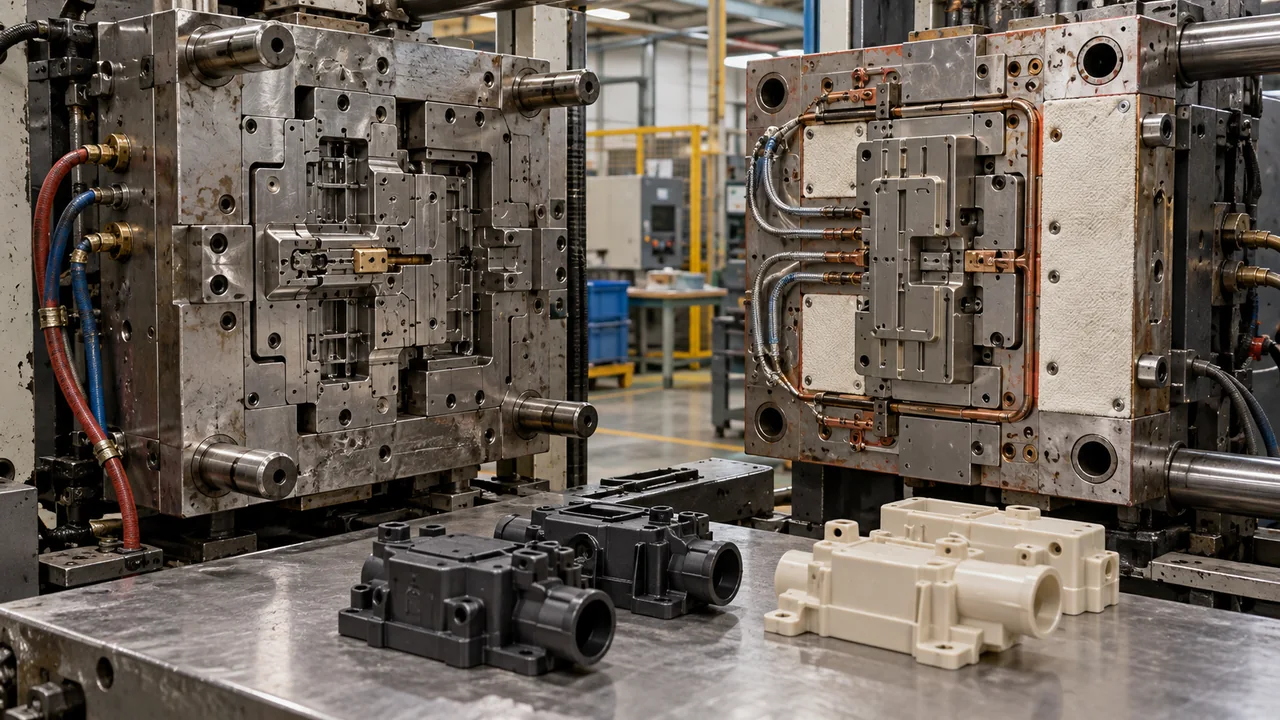
PPS ve PEEK yarı kristalindir. Kalıp sıcaklığı ve soğuma geçmişi, nihai morfolojilerini, boyutlarını ve yüzey görünümlerini etkiler. Cam dolgulu PPS aşındırıcı ve yüksek oranda yönlü olabilir; PEEK daha da yüksek termal kapasite ve yakın kalma süresi kontrolü gerektirir. Her iki malzeme de yarı kristalindir, bu nedenle kavite yüzeyi sıcaklığı ve soğuma dengesi nihai morfolojiyi etkiler. Bir kontrolör ayar noktası, derin göbeklerin, sürgülerin ve kavite kenarlarının aynı koşula ulaştığını kanıtlayamaz. Kalıp yüzeyini denge durumunda haritalayın ve her kaviteden alınan boyutlarla ilişkilendirin. Takımın gerçek yüzey koşullarını derin göbekler, sürgüler ve kavite kenarları çevresinde haritalayın.
Takım kararı çelik sertliğini, ısıtma yöntemini, yalıtımı, havalandırmayı, giriş konumunu ve elyaf yönünü içermelidir. Bu nedenle her ikisi de kontrollü bir süreç içinde yer alır Yüksek Sıcaklık Polimer Kalıplama standart bir reçine ikamesi değil, bir iş akışıdır. Isıtıcı ayar noktaları ve soğutucu çıkış okumaları, kristallik veya paketlenmeyi değiştiren yerel farklılıkları ortaya çıkarmayabilir. Dolgulu tiplerde, aşınma sonrası girişlerin ve havalandırmaların kabul edilebilir ölçüler içinde kaldığını doğrulayın. Yeni bakımı yapılmış bir kalıpta çalışan bir proses daha sonra sapabilir. Kalıp sıcaklık dengesi ve bakım önlemleri, her iki malzeme için de kalifikasyon planına dahil edilmelidir.
Güçlendirilmiş tip tuzağına dikkat
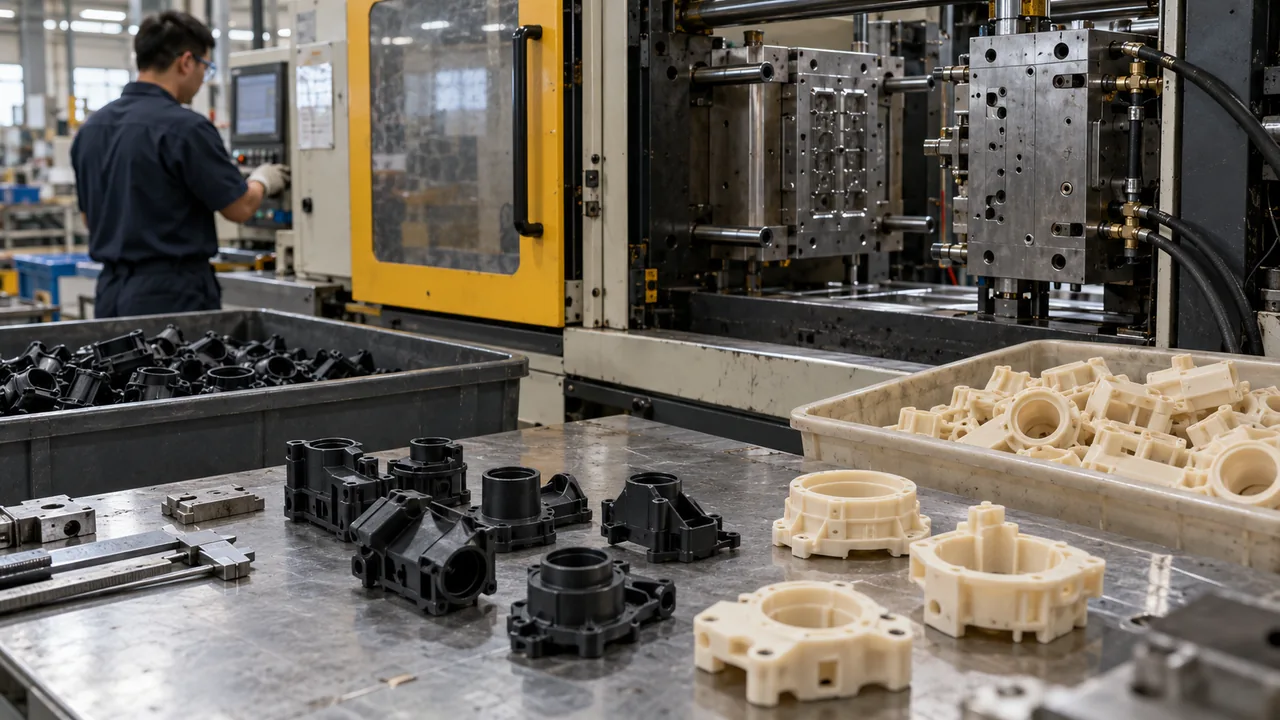
30% veya 40% gibi fiber dolgulu bir tip, akış yönünde etkileyici sertlik ve düşük çekme gösterebilirken akışa dik yönde çok farklı davranabilir. Kaburgalar, göbekler ve kaynak hatları fiberleri yönlendirerek en zayıf bölgeyi kritik bir yük yoluna taşıyabilir. Tam olarak PPS kalitesi ve PEEK tipini, dolgusuz aile ortalamalarını değil, karşılaştırın. Dolgulu tipler, fiberler kaburgalar, delikler ve girişler etrafında dönerken yönsel sertlik ve çekme geliştirir. Veri sayfasındaki en güçlü yön, özellikle kaynak hatları boyunca, ürünün yük yoluyla örtüşmeyebilir. Yük kritik olduğunda akış analizi kullanın ve temsili kalıplanmış konumlardan numuneler kesin. Tek girişten doldurulan halka şeklindeki bir bileşeni düşünün: fiberler çekirdek etrafında döner ve girişin karşısındaki bir kaynak hattında buluşur. Radyal bir basınç yükü daha sonra veri sayfasındaki en güçlü sonuçla temsil edilmeyen bir yönden etki edebilir. Yalnızca sertlik için takviye seçmeden önce giriş alternatiflerini, destek kaburgalarını ve geçişleri gözden geçirin. Temsili parçalar, akış cephelerinin buluştuğu bölge dahil olmak üzere saha performansını kontrol eden yük yönünde test edilmelidir.
Kalifikasyon maliyetini hesaplayın
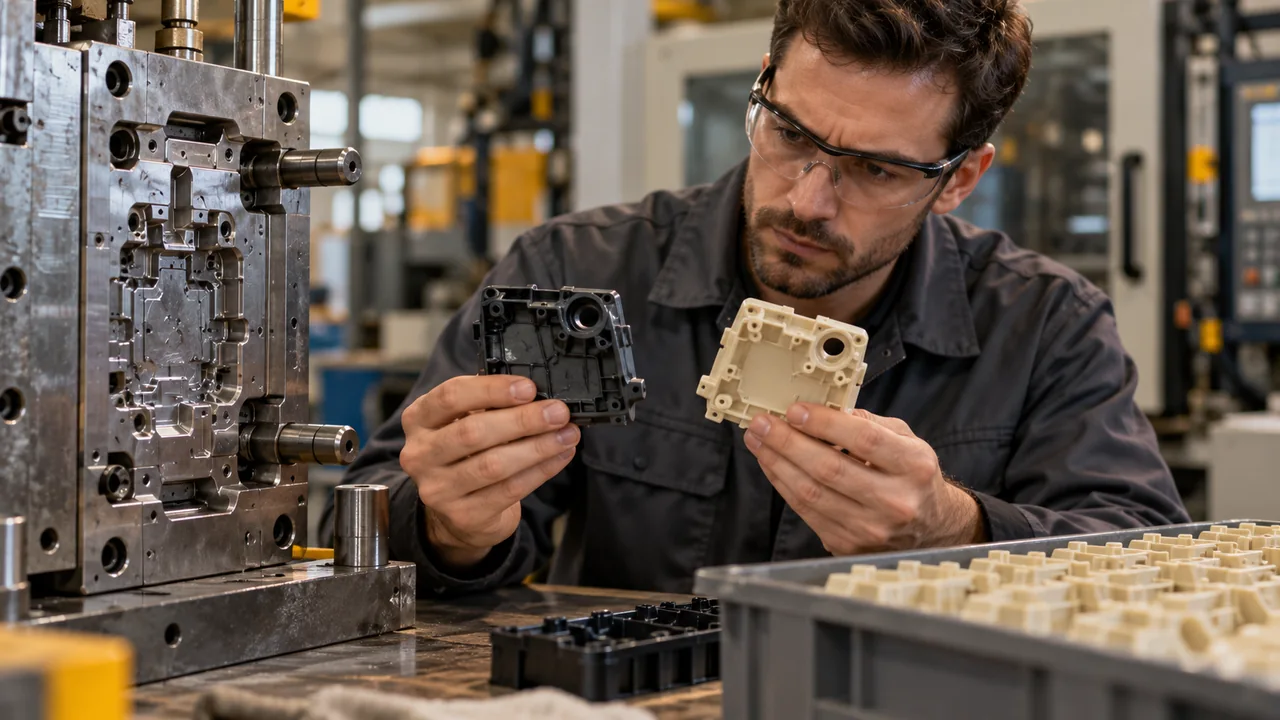
Malzeme fiyatı yalnızca bir kalemdir. Kurutma, temizleme, sıcak kalıp kurulumu, çevrim süresi, hurda, göz bakımı, muayene ve doğrulama numunelerini dahil edin. PEEK, primini haklı çıkaracak kadar riski azaltabilir; PPS ise aynı onaylanmış performansı daha düşük tekrarlayan maliyetle sunabilir. Çizim ve kabul testi hangi ifadenin doğru olduğunu ortaya koymalıdır. Sağlam bir PPS prosesi yıllarca daha az maliyetli olabilirken, sınırda bir PPS her üretim çalıştırmasında ayıklama ve saha riski yaratabilir. PEEK, itibarıyla değil ortadan kaldırdığı riskle gerekçelendirilmelidir. Onaylanmış verim, muayene yükü ve servis arıza maliyetini öngörülen program ömrü boyunca karşılaştırın. Başlangıç kalifikasyon maliyetini tekrarlayan üretim maliyetinden ayırın. Kalıp değişiklikleri, geliştirme numuneleri ve doğrulama, gereksinimi zaten karşılıyorsa PPS'yi korumayı destekleyebilir. Tekrarlayan hurda veya ek muayene, daha geniş doğrulanmış bir marj yaratıyorsa PEEK'i destekleyebilir. Tedarikçilerden desteklenmeyen yüzdeleri karşılaştırmak yerine verim ve çevrim süresinin arkasındaki varsayımları belirtmelerini isteyin. Karar kaydı, her ek maliyeti ortadan kaldırdığı belirli arıza riski veya operasyonla ilişkilendirmelidir.
Sıkça sorulan sorular
PEEK her zaman PPS'den daha mı güçlüdür?
Her karşılaştırmada değil. Takviye, sıcaklık, test yöntemi ve yük yönü sonucu değiştirebilir. Tam tipleri amaçlanan koşulda karşılaştırın. Bir karşılaştırma yalnızca standart çekme çubuklarını değil, en zayıf kalıplanmış bölgeyi de içermelidir. Giriş konumu ve takviye, gerçek montajı hangi yönün kontrol ettiğini değiştirebilir.
Elektrikli bileşenler için hangi polimer daha iyidir?
PPS, kararlı ve aleve dayanıklı elektrikli bileşenler için yaygın olarak değerlendirilir; PEEK ise ortam ayrıca aşırı ısı, aşınma veya mekanik performans gerektirdiğinde kullanışlıdır. Tipi, belirtilen kalınlıkta alev, yalıtım ve sıcaklık gereksinimlerine göre eşleştirin. İletken dolgular, aynı polimer ailesi içinde bile elektriksel davranışı değiştirebilir.
Bir PPS kalıbı PEEK ile çalışabilir mi?
İnceleme yapılmadan uygun olmayabilir. PEEK daha yüksek ısıl kapasite, farklı çekme payları, giriş değişiklikleri ve daha zorlu kalış süresi kontrolü gerektirebilir. Yeniden kullanımı onaylamadan önce makine arayüzlerini ve kalıp yüzeyi kabiliyetini inceleyin. Kalifikasyon, üretim çevriminde değişen paketleme, çıkarma ve boyutsal davranışı da hesaba katmalıdır.